Principais Diferenças: Fundição de Investimento vs Fundição em Estampo
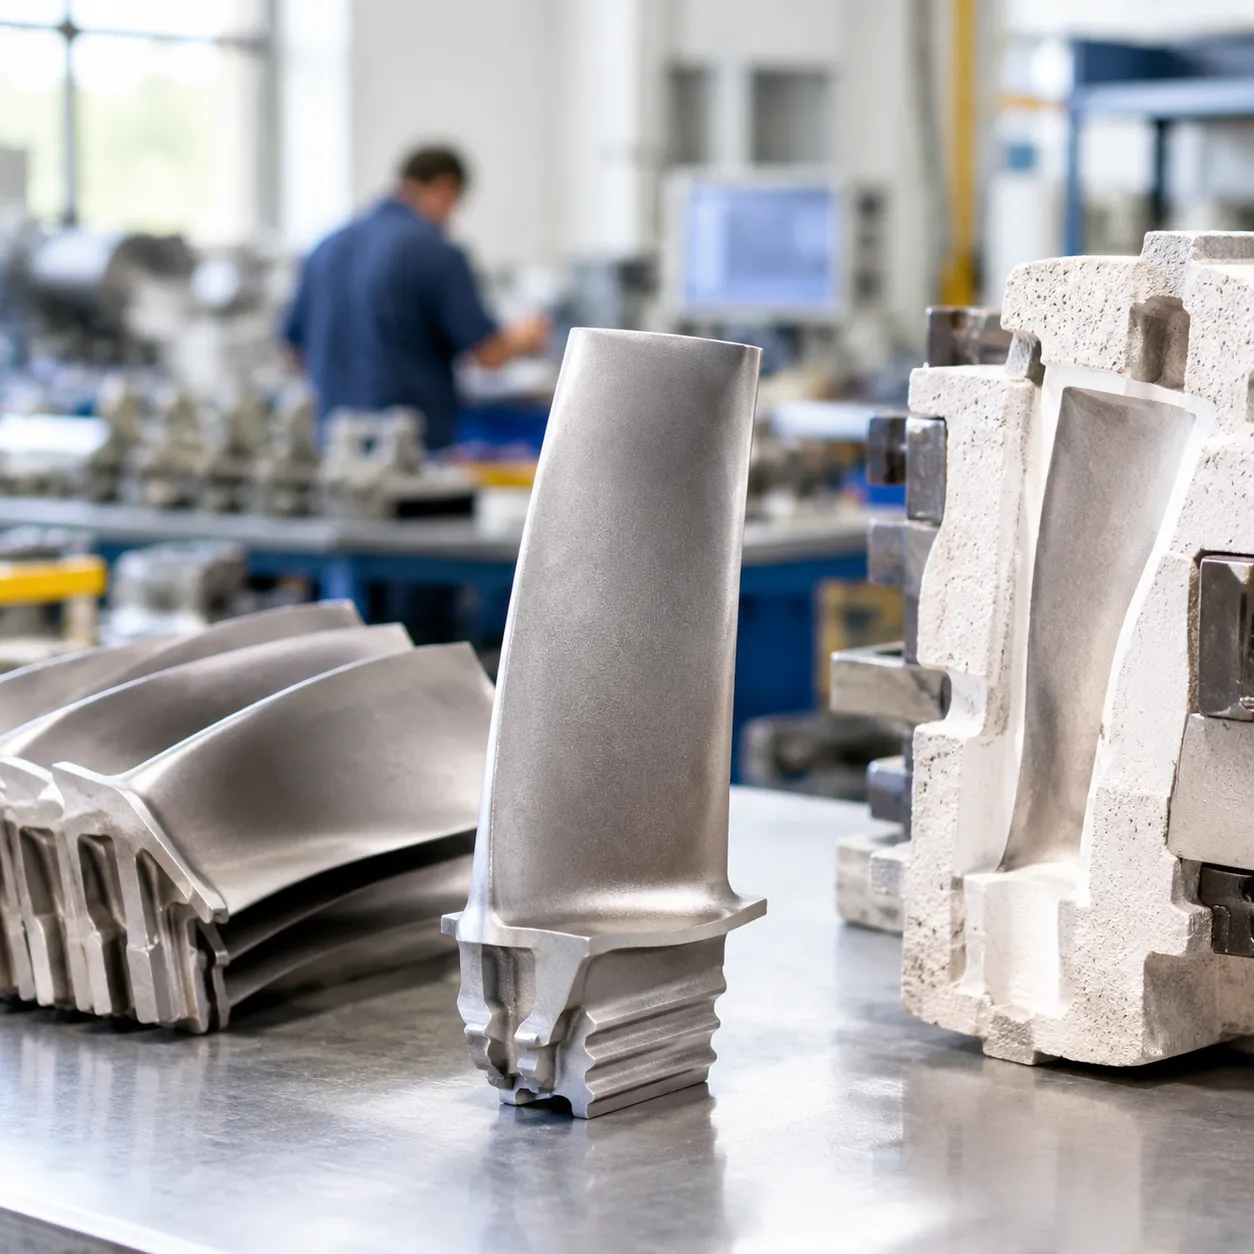
A divisão prática em fundição de investimento vs fundição em estampo é o molde: a fundição por cera perdida constrói cascas cerâmicas descartáveis ao redor de padrões de cera, enquanto a fundição em estampo injeta metal fundido em moldes de aço endurecido reutilizáveis sob alta pressão. Essa escolha influencia o custo do molde, o tempo de ciclo, a gama de ligas, o acabamento superficial e se o trabalho é de produção de baixo volume ou alto volume. Primeiro, analise a tabela, depois utilize as notas do processo e a lista de verificação de decisão abaixo para definir a rota.
| Característica / Métrica | Fundição por Perda de Cera (Cera Perdida) | Fundição por pressão |
|---|---|---|
| Custo de Ferramental | Investimento inicial baixo a moderado | Investimento inicial elevado |
| Custo por Unidade | Custo por peça mais alto | Muito baixo em grande escala |
| Volume de Produção | Produções de baixo a médio volume | Produções de alto a muito alto volume |
| Tempo de Ciclo | Mais lento (horas a dias) | Rápido (segundos por disparo) |
| Moldes utilizados | Casas cerâmicas sacrificiais / descartáveis | Moldes permanentes de aço endurecido |
| Gama de Materiais | Ligas ferrosas e não ferrosas | Ligas não ferrosas apenas |
| Acabamento da Superfície | Bom, detalhes finos | Acabamento excepcionalmente suave, como fundido |
| Espessura da Parede | Versátil, suporta paredes espessas e variáveis | Melhor para paredes finas e uniformes |
Seleção de Materiais e Compatibilidade
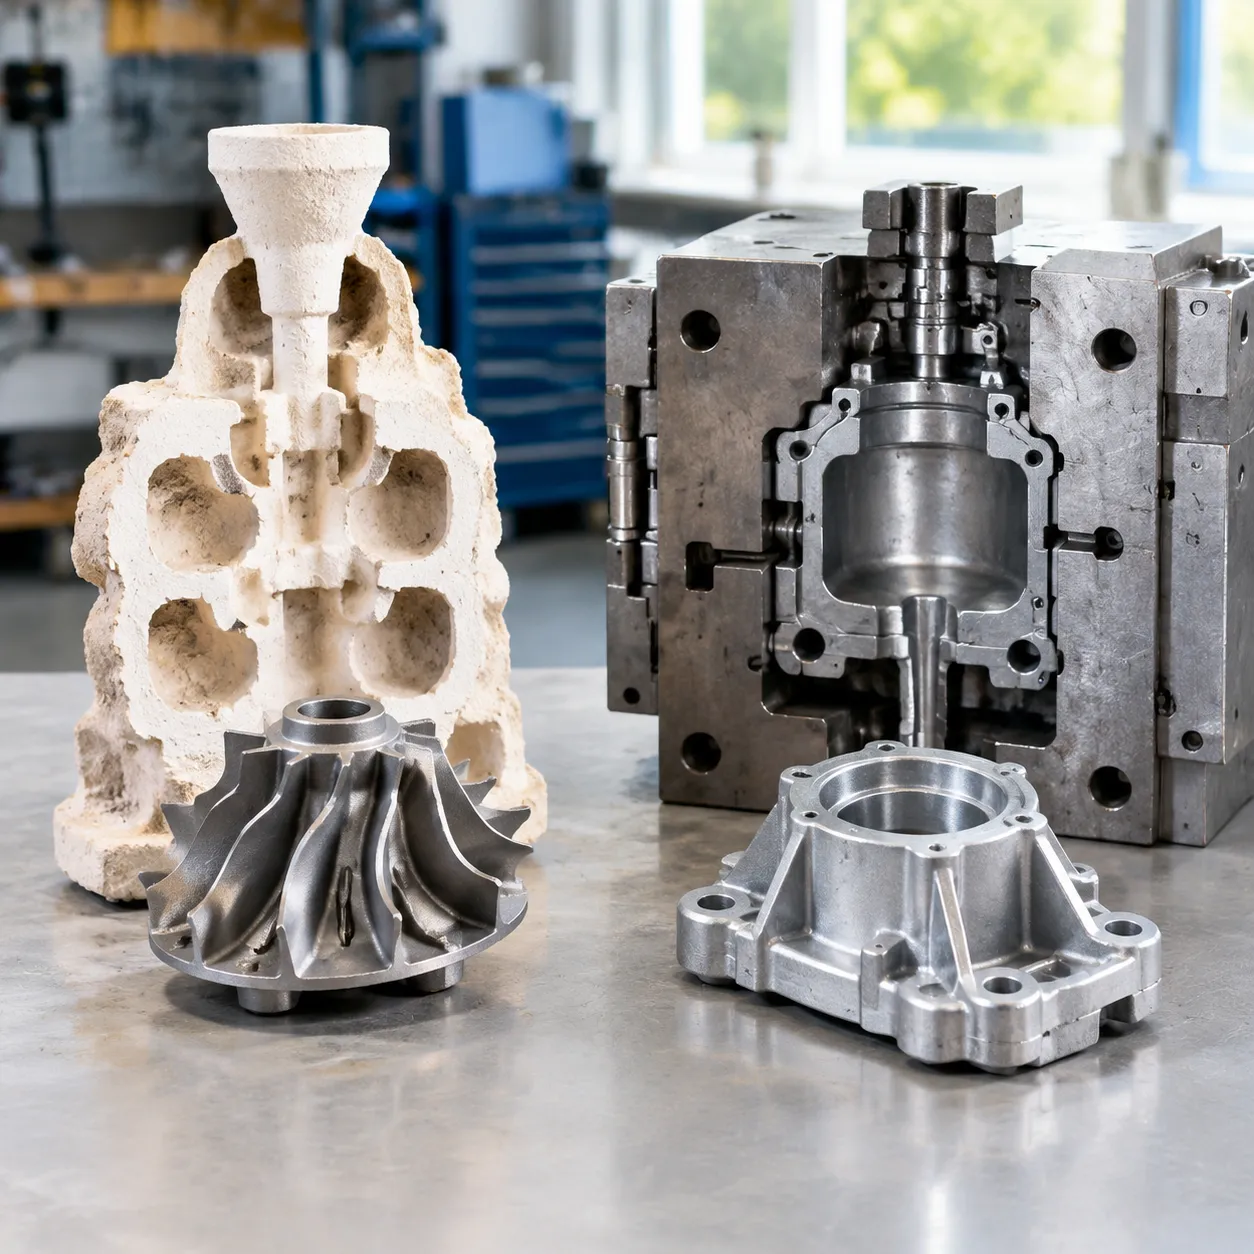
A maior distinção reside na versatilidade do metal:
- Fundição por Investimento: Compatível com praticamente qualquer liga. Destaca-se na fundição de metais ferrosos de ponto de fusão elevado, incluindo aço carbono, aço liga, aço ferramenta e ligas especiais via fundição de aço inoxidável por investimento, bem como metais não ferrosos como titânio, bronze e alumínio.
- Fundição por Estampagem: Limitado a metais não ferrosos com pontos de fusão mais baixos para evitar danos térmicos às matrizes de aço endurecido. A produção concentra-se quase exclusivamente em alumínio, zinco, e magnésio ligas.
Custos de Ferramentas, Custos Unitários e Volume de Produção
- Investimento em Ferramentas: A fundição por investimento utiliza moldes de alumínio para formar modelos de cera, mantendo os custos iniciais de ferramentas acessíveis. A fundição em die casting requer ferramentas de aço de alta qualidade, usinadas com precisão, projetadas para suportar estresse térmico intenso, exigindo um investimento de capital inicial muito maior.
- Economia de unidades em escala: A fundição por die casting automatiza a entrega de metal fundido via injeção de alta pressão, resultando em tempos de ciclo rápidos medidos em segundos. Isto reduz os custos de mão-de-obra por unidade, tornando-se a opção mais económica para produção de alto volume. A fundição por investimento envolve a construção manual de moldes e a destruição da casca, mantendo o custo por peça mais elevado independentemente do volume.
Tolerâncias dimensionais e qualidade do acabamento superficial
- Fundição por Estampagem: Entrega tolerâncias apertadas e uma repetibilidade excecional de lote para lote devido à solidificação do metal dentro de moldes rígidos, moldes reutilizáveis. As peças emergem com uma superfície ultra-suave e uniforme acabamento superficial que raramente requer usinagem secundária.[4]
- Fundição por Investimento: Proporciona excelente precisão dimensional e detalhes finos, mas podem ocorrer pequenas variações durante o arrefecimento da cera e a expansão da casca de cerâmica. Embora a textura da superfície seja limpa, as faces de acoplamento de alta precisão podem requerer acabamento secundário por CNC.
Complexidade de Design, Espessura das Paredes e Tempos de Produção
- Geometria Complexa e Undercuts: A fundição por investimento lida facilmente com passagens internas intricadas, furos cegos e undercuts complexos porque a casca de cerâmica é simplesmente quebrada após o arrefecimento.
- Otimização da Espessura das Paredes: Para componentes que requerem geometrias não ferrosas especializadas, o nosso serviços de fundição de alumínio proporciona alta integridade estrutural com desperdício mínimo de material.
- Prazos de Produção: Ferramentas de fundição por pressão requerem tempos de fabricação inicial mais longos, mas uma vez em funcionamento, as peças são produzidas rapidamente. As ferramentas de fundição por investimento podem ser concluídas mais rapidamente, mas o ciclo de imersão, secagem, desmoldagem e vertimento em múltiplas etapas resulta em tempos de produção mais longos por lote.
Compreendendo a Fundição por Investimento (Fundição de Cera Perdida)
A fundição por investimento, frequentemente referida como fundição de cera perdida, é uma técnica antiga de conformação de metais aprimorada para a engenharia de precisão moderna. Utiliza um conjunto de moldes descartáveis para criar componentes intricados, quase na forma final, com alta integridade dimensional. Ao avaliar fundição de investimento vs fundição em estampo, a fundição por investimento destaca-se pela sua versatilidade de materiais excecional e pela sua capacidade de produzir geometrias complexas que são difíceis ou impossíveis de alcançar com moldes rígidos.
Como funciona o Processo de Fundição por Investimento
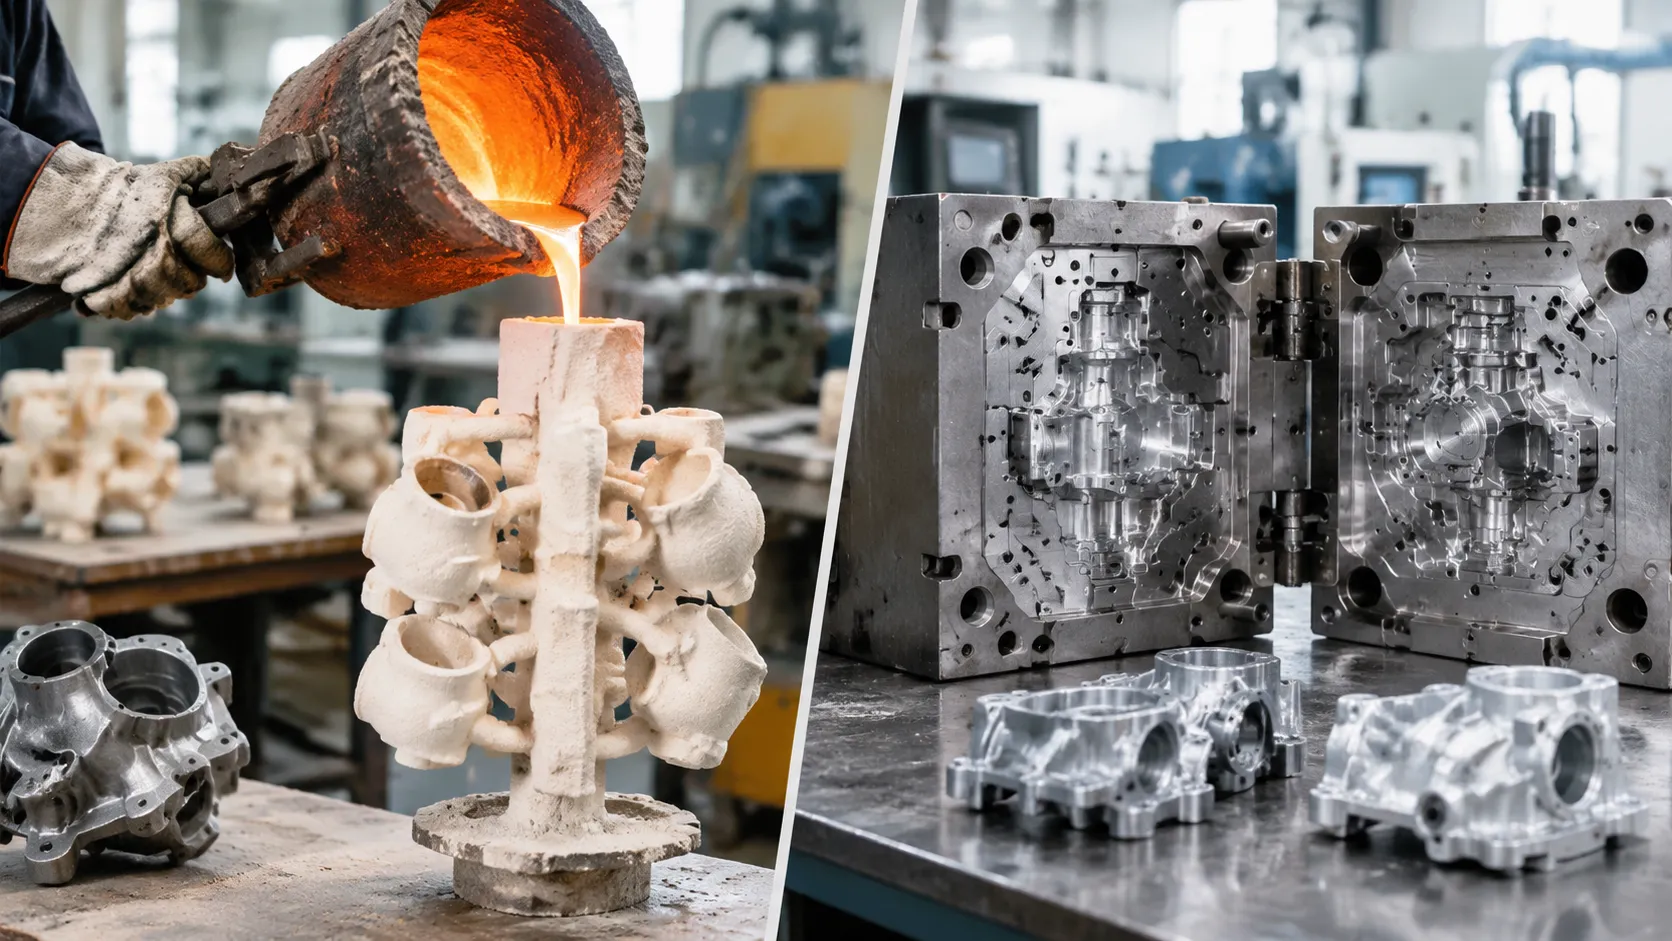
O processo de fundição por investimento segue uma sequência de múltiplas etapas concebida em torno de ferramentas sacrificiais:
- Produção de Padrões de Cera: É utilizado um molde de metal para injetar detalhes modelos de cera que representam a geometria final do componente.
- Montagem da Árvore: Vários padrões de cera são ligados a um sistema central de canais de cera e corredores para formar um único conjunto de fundição ou "árvore"."
- Construção da Casca de Cerâmica: A montagem é repetidamente mergulhada em uma argamassa de cerâmica refratária e revestida com grãos de estuque, depois seca para construir um molde de casca cerâmica robusta.
- Desmoldagem (Cera Perdida): Toda a montagem é aquecida em uma autoclave ou forno, derretendo e removendo a cera interna para deixar uma cavidade de cerâmica oca.[1]
- Vazamento: A casca é pré-aquecida, e metal fundido é vertida na cavidade sob condições de pressão atmosférica ou vácuo.
- Desmoldagem e Limpeza: Uma vez que o metal solidifica e esfria, os moldes descartáveis são destruídos mecanicamente para extrair as peças metálicas acabadas para corte e acabamento.
Vantagens e Limitações Principais
Vantagens-chave:
Flexibilidade incomparável de ligas: Suporta uma ampla variedade de materiais, incluindo metais ferrosos (aço inoxidável, aços de liga, aços ferramentas, aço carbono) e ligas não ferrosas de alta temperatura.
Detalhes internos intricados: Destaca-se na formação de reentrâncias, passagens internas, furos cegos e variações na espessura das paredes.
Custo Inicial de Ferramental Inferior: Utiliza ferramental de alumínio ou metal macio económico para injeção de cera, tornando-se produção de baixo volume financeiramente viável.
Qualidade de Superfície Elevada: Fornece uma superfície refinada e contínua acabamento superficial diretamente da matriz, reduzindo a necessidade de processamento secundário extensivo da superfície.
Principais Limitações:
Custo de Peça Mais Elevado em Escala: O ciclo de preparação da casca, que é trabalhoso e envolve múltiplas etapas, e a destruição da matriz aumentam os custos operacionais por unidade.
Tempos de Ciclo Mais Longos: Construção, cura, desmoldagem e queima de cascas cerâmicas requerem um tempo substancial em comparação com métodos de fundição rápidos e automatizados.
Moldes de Uso Único: Porque cada ciclo destrói a casca, o processo não pode aproveitar moldes permanentes e de alta velocidade moldes reutilizáveis.[2]
Fundição em Molde com Matrizes de Aço Temperado
A fundição em molde é um método de conformação de metal de alta velocidade e altamente automatizado, projetado para produzir grandes quantidades de peças de tolerância rigorosa e uniforme. Ao contrário de processos que dependem de moldes de uso único, usamos ferramentas permanentes e reutilizáveis para moldar metal fundido em componentes acabados ou quase na forma final em velocidades de ciclo rápidas.
Como funciona o Processo de Fundição sob Pressão
O processo de fundição em molde depende de maquinaria de precisão e de ferramentas reutilizáveis matrizes de aço endurecido. Aqui está como funciona a sequência:
- Preparação do Molde: As metades da matriz de aço são limpas, lubrificadas e fixadas com segurança sob pressão extrema.
- Injeção de Alta Pressão: Metal fundido - principalmente ligas não ferrosas como alumínio, zinco ou magnésio - é injetado na cavidade do molde sob pressão mecânica intensa.[3]
- Solidificação Rápida: A matriz de aço rapidamente retira o calor do metal fundido, fazendo-o solidificar em segundos.
- Ejeção: O molde abre, os pinos de ejeção mecânicos empurram a peça concluída para fora, e o ciclo reinicia imediatamente.
Vantagens e Limitações Principais
Ao avaliar fundição por investimento versus fundição por pressão, compreender o perfil operacional distinto da fundição por pressão ajuda a determinar se ela se alinha com os requisitos de volume e orçamento do seu projeto.
Vantagens-chave:
- Produção de Alta Velocidade: Tempos de ciclo extremamente rápidos, medidos em segundos por disparo, permitem volumes de produção massivos.
- Tolerâncias apertadas e Repetibilidade: Consistência excecional de peça para peça em centenas de milhares de disparos.
- Acabamento de Superfície Superior: Entrega superfícies suaves diretamente da matriz, minimizando ou eliminando usinagem secundária.
- Complexidade de paredes finas: Capaz de alcançar geometrias complexas e leves com paredes finas uniformes.
- Custos unitários baixos em escala: Os custos de ferramental amortizam-se rapidamente com altos volumes de produção, reduzindo drasticamente o preço por peça.
Limitações:
- Custos elevados de ferramental inicial: Usinar matrizes de aço temperado requer um investimento de capital substancial inicial, tornando-o proibitivo para produções de baixo volume.
- Restrições de Material: O processo é limitado a metais não ferrosos com pontos de fusão mais baixos (como alumínio, zinco e magnésio) e não pode processar metais ferrosos como aço carbono ou aço inoxidável. Ao avaliar necessidades de fundição de metais de volume menor ou alternativos, os engenheiros frequentemente comparam esses parâmetros com outros métodos em nossa comparação entre fundição em areia e fundição por pressão.
Fundição em areia comparada com fundição por investimento e fundição por pressão
Uma tela de três processos é útil quando o RFQ é grande, ferrosos ou ainda pouco definido em volume anual. Moldes de areia são tipicamente de uso único, de areia ligada, e são descartados após a libertação, de modo semelhante às cascas de cerâmica. O enchimento por gravidade ou pressão moderada substitui a injeção de alta pressão em matrizes de aço temperado, portanto a velocidade do ciclo e o acabamento superficial após fundição sitiam-se atrás da fundição por pressão, e os detalhes de padrão de cera fina ficam atrás da fundição de cera perdida.
Mantenha a fundição em areia na mistura quando o envelope for demasiado grande para uma árvore de cera ou um conjunto de matrizes de aço, quando secções pesadas dominarem, e quando a usinagem puder recuperar o desvio e a textura. Opte pela fundição de investimento quando moldes descartáveis precisarem copiar passagens internas de padrões de cera. Prefira a fundição por pressão quando moldes reutilizáveis, paredes finas e produção em grande volume definirem a meta de custo unitário.
Aplicações na Indústria e Casos de Uso Típicos
Ao comparar fundição de investimento vs fundição em estampo, aplicações do mundo real dependem da sua escolha de material, volume de produção e complexidade geométrica. Como fornecedores profissionais de fundição de precisão e usinagem CNC, ajudamos fabricantes de indústrias globais a selecionar a rota de fabricação que melhor equilibra desempenho estrutural e custo unitário.
Aplicações Comuns de Fundição por Investimento
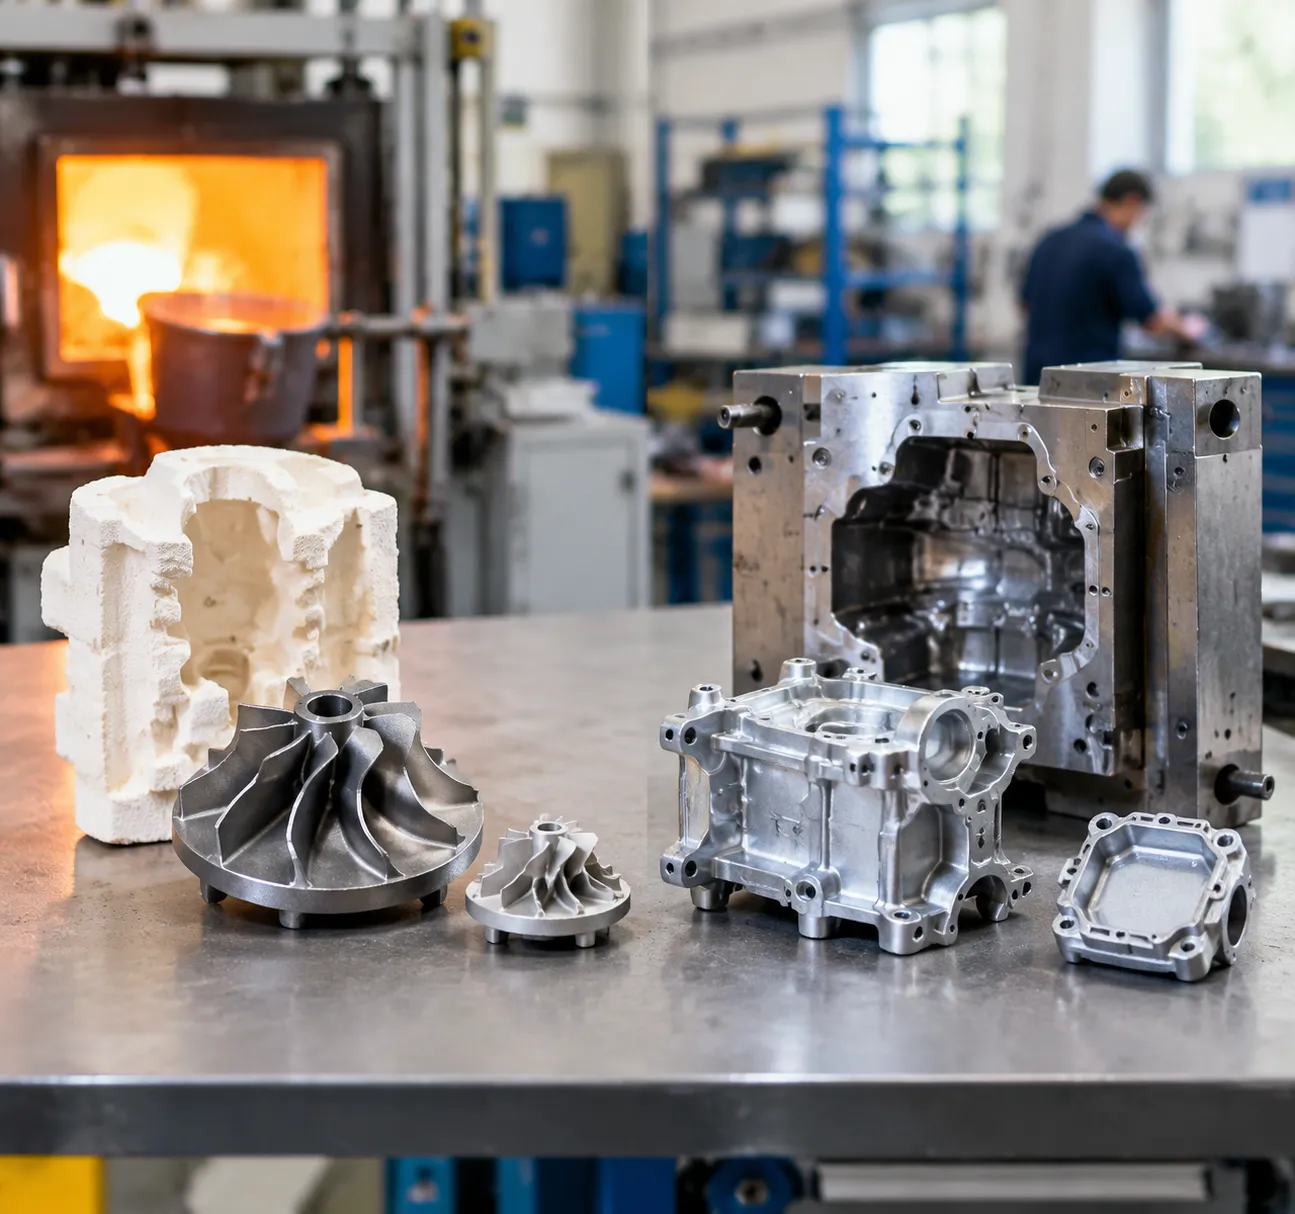
Porque a fundição por investimento depende de moldes cerâmicos descartáveis criados em torno de padrões de cera, ela é excelente para lidar com ligas ferrosas de alto ponto de fusão e formas intricadas com cavidades internas. Explorar o nosso guia de ligas de fundição ajuda a esclarecer como diferentes aços e superligas se comportam nesses ambientes especializados. Os casos de uso típicos incluem:
- Aeroespacial e Defesa: Palhetas de turbinas, componentes de sistemas de combustível e suportes estruturais feitos de aço inoxidável de alta resistência ou ligas de titânio.
- Dispositivos Médicos: Implantes ortopédicos, instrumentos cirúrgicos e componentes prostéticos especializados que requerem ligas biocompatíveis e acabamentos de superfície suaves.
- Válvulas, Bombas e Controle de Fluido: Impulsores de bombas de alta resistência, corpos de válvula de alta pressão e conexões de fluidos corrosivos que exigem geometrias internas sem costura.
- Máquinas Industriais: Peças de desgaste pesado, engrenagens e hardware estrutural personalizado para equipamentos industriais especializados.
Aplicações Comuns de Fundição em Estampo
A fundição em estampo depende de moldes de aço endurecido reutilizáveis e injeção rápida de metal fundido. É a escolha principal para produção em grande volume de peças leves e de paredes finas feitas de alumínio, zinco ou magnésio. Você pode saber mais sobre como esse método de alta pressão otimiza os tempos de ciclo e custos na nossa análise detalhada do processo de fundição em molde de pressão industrial. As aplicações comuns incluem:
- Sistemas Automotivos: Blocos de motor, carcaças de transmissão, caixas de caixa de mudanças, suportes estruturais e dissipadores de calor onde tolerâncias apertadas e redução de peso são críticas.
- Eletrónica de Consumo: Estruturas de chassis de laptops, molduras internas de smartphones, carcaças de tablets e escudos de conectores que requerem superfícies suaves e prontas para acabamento.
- Ferramentas Elétricas e Hardware: Carcaças de furadeiras, molduras de serras, alças e componentes de trava construídos para durabilidade estrutural e uso diário repetido.
- Iluminação e Telecomunicações: Luminárias de LED, caixas de telecomunicações externas e chassis de transceptores de radiofrequência que requerem aletas de resfriamento integradas.
Escolhendo Fundição por Investimento vs Fundição em Estampo por Volume e Liga
Avaliação fundição de investimento vs fundição em estampo depende de equilibrar o capital inicial, o volume de produção, os requisitos de material e a geometria do componente. Ambas as técnicas de fabricação oferecem componentes metálicos de precisão, mas cada uma serve a requisitos de engenharia e orçamento distintos. Ajudamos os nossos parceiros a navegar por esses trade-offs para selecionar a rota de fabricação que otimiza a economia unitária e o desempenho.
Quando escolher Fundição por Investimento
Opte pelo Processo de moldagem por investimento para fundição de metais de alta precisão quando o seu projeto exigir metais de alta temperatura ou custos iniciais de arranque mais baixos.
- Ligas Ferrosas Necessárias: Essencial se o seu componente requer aço inoxidável, aço carbono, titânio ou ligas de ferro especializadas.
- Volumes de Produção Baixos a Médios: Custos iniciais de ferramentas mais baixos tornam-no económico para lotes menores ou designs personalizados.
- Geometria Interna Complexa: Ideal para recortes intricados, cavidades profundas e espessuras de parede variadas que não podem ser libertadas de ferramentas de metal rígidas.
- Capital Inicial Mínimo: Adequado quando amortizar matrizes de aço endurecido caras não é viável para o seu cronograma ou orçamento do projeto.
Quando escolher Fundição por Pressão
- Produções de Alto Volume: Os tempos de ciclo rápidos tornam os custos por peça significativamente mais baixos em escala.
- Metais Não Ferrosos: Óptimo ao usar zinco, magnésio ou uma liga de alumínio para fundição por pressão.
- Componentes de Parede Fina: Produz peças leves e resistentes com paredes finas, uniformes e acabamentos de superfície suaves diretamente do molde.
- Repetibilidade Dimensional Rigorosa: Matrizes de aço endurecido reutilizáveis oferecem tolerâncias apertadas sem variação de lote para lote.
Fatores-chave e Lista de Verificação de Decisão
Use esta matriz de decisão direta para avaliar os seus requisitos operacionais:
| Fator de Decisão | Fundição por Investimento | Fundição por pressão |
|---|---|---|
| Metal Primário | Ferrosos e não ferrosos (aço, titânio, bronze) | Apenas não ferrosos (alumínio, zinco, magnésio) |
| Volume Anual | Baixo a médio | De alto a muito alto |
| Investimento em Ferramentas | Moderado (ferramental de padrão de cera) | Alto (matrizes de aço temperado) |
| Custo por unidade | Moderado a alto | Baixo em escala |
| Espessura da Parede | Versátil, acomoda paredes espessas/variadas | Melhor para paredes finas e uniformes |
| Velocidade do Ciclo | Mais lento (processo de casca cerâmica em várias etapas) | Extremamente rápido (segundos por disparo) |
Perguntas Frequentes sobre Fundição por Perda de Cera vs Fundição em Moldes de Metal
Qual é a principal diferença entre o molde na fundição por perda de cera e na fundição em moldes de metal?
A fundição em moldes de metal injeta metal em moldes reutilizáveis cortados como matrizes de aço temperado. A fundição por cera perdida constrói uma nova casca de cerâmica para cada grupo, portanto os moldes são descartáveis após a desmontagem. Essa divisão do molde - não linguagem de marketing - é o primeiro filtro no custo do ferramental e no tempo de ciclo.
Qual processo é adequado para produção de alto volume versus baixa volume?
A produção de alto volume de peças não ferrosas de paredes finas geralmente é feita por fundição em moldes de metal após a amortização das matrizes de aço. A produção de baixo volume, ligas de aço ou titânio, ou sobras que não podem ser retiradas de um molde rígido, geralmente é feita por fundição por perda de cera.
A fundição em moldes de metal pode fundir as mesmas ligas ferrosas que a fundição por perda de cera?
Não. Matrizes de aço temperado estão limitadas a ligas não ferrosas de ponto de fusão mais baixo, como alumínio, zinco e magnésio. Aço inoxidável, aço carbono e muitas superligas permanecem na fundição por perda de cera ou em outro método compatível com ferrosos, como fundição em areia.