A efeito da temperatura da casca da fundição de precisão na porosidade de retração é uma alavanca térmica primária: o pré-aquecimento da casca do molde define a taxa de arrefecimento e o gradiente térmico que determinam se a alimentação por massalotes consegue compensar a contração de solidificação.
Uma temperatura de vazamento equilibrada, a solidificação direcional e caminhos de alimentação desimpedidos mantêm a fluidez do metal líquido até às zonas de congelação final; os extremos de calor na casca criam vazios na linha de centro ou micro-retrações dispersas.
Este artigo aborda os mecanismos de porosidade, a interação entre a casca e o vazamento, a simulação de fundição para janelas de pré-aquecimento e os controlos térmicos de fundição que reduzem os defeitos de fundição.
Mecanismos de Porosidade de Retração Ligados à Temperatura da Casca
A porosidade de retração continua a ser um dos principais defeitos de fundição encontrados na produção de componentes metálicos de alta precisão.[1] Como prestadores de serviços profissionais de fundição de precisão e maquinação CNC, desenhamos cada etapa do processo para garantir total integridade estrutural. A obtenção de componentes fundição por investimento isentos de defeitos requer uma compreensão profunda do efeito da temperatura da casca da fundição de precisão na porosidade de retração e de como a dinâmica térmica dita as mudanças de fase do metal.
O que é a Porosidade de Retração em Fundições?
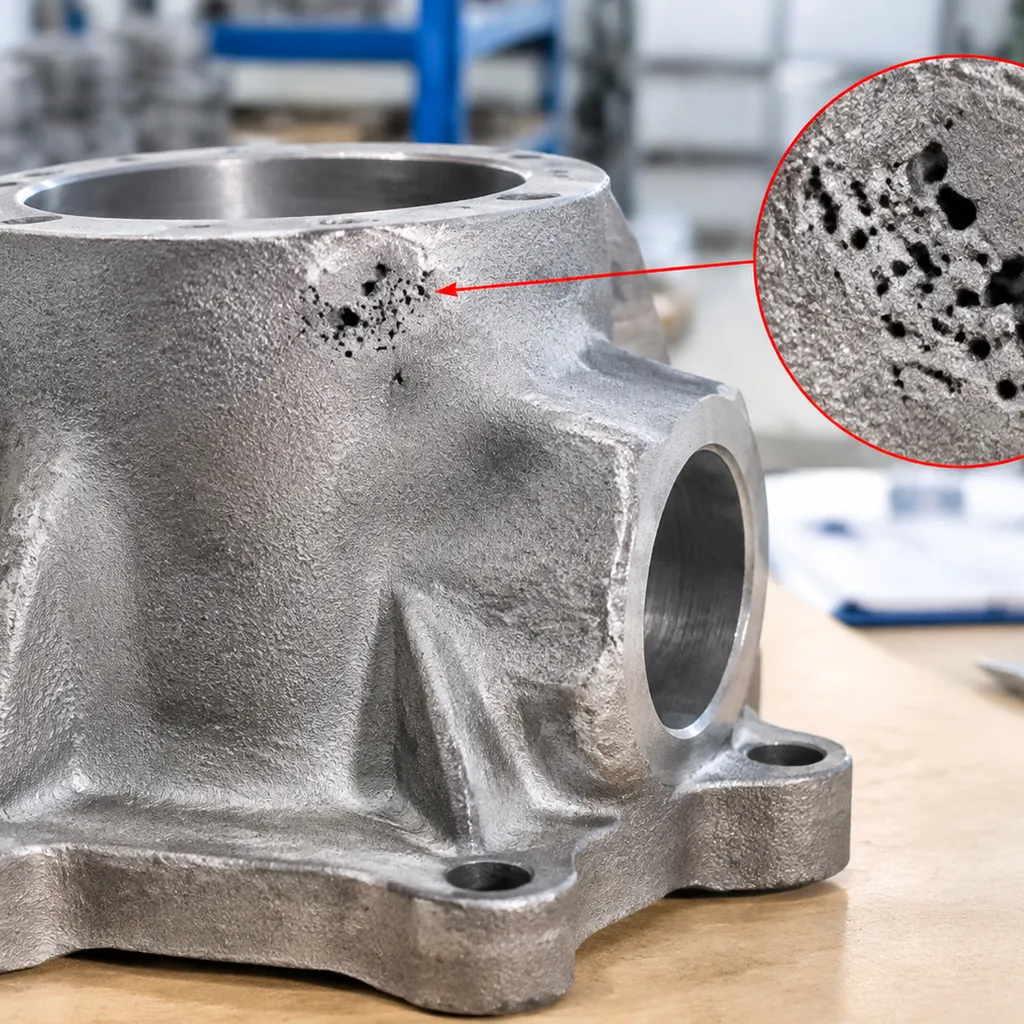
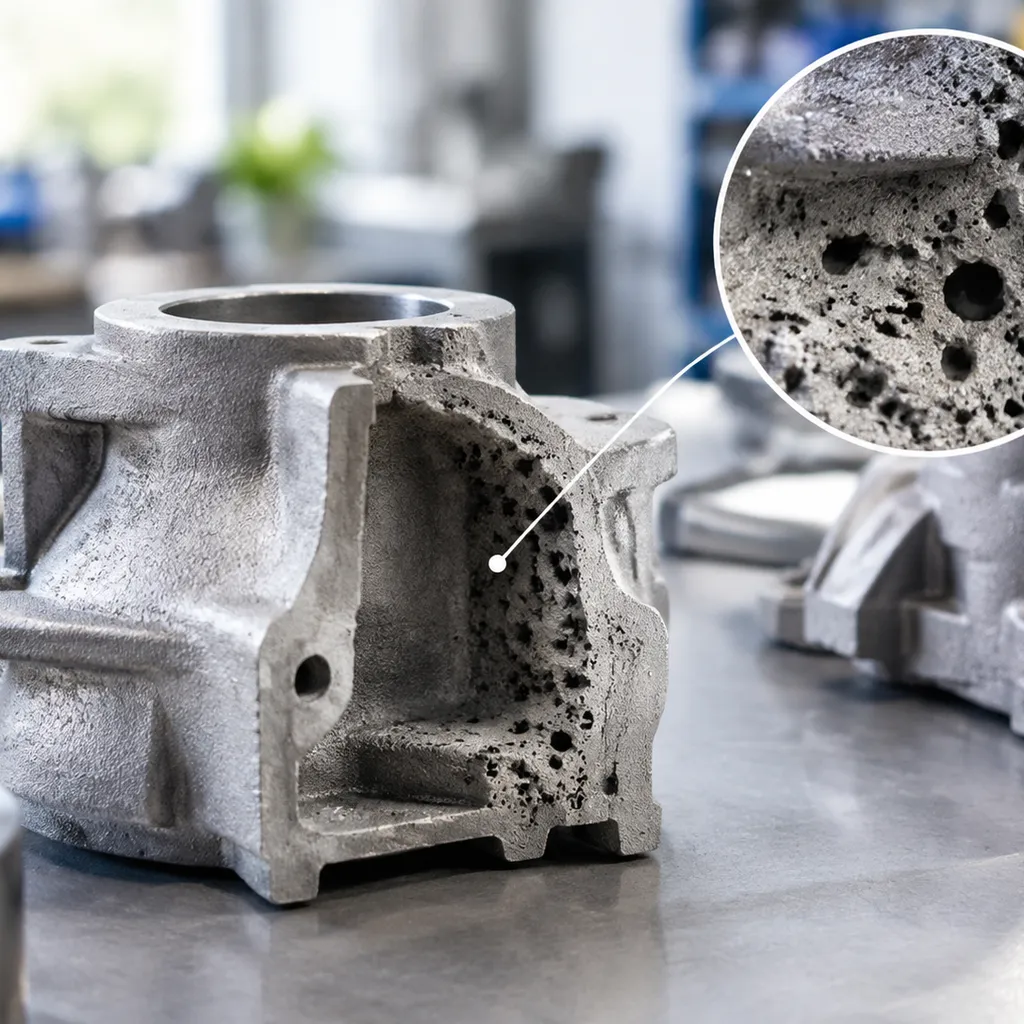
A porosidade de retração é um defeito interno ou superficial que se forma durante a transição da fase líquida para a sólida. Quando a liga líquida solidifica, o seu volume contrai. Se o metal líquido não conseguir alimentar as áreas em contração devido a um bloqueio localizado por congelação, formam-se redes de vazios.[2] A relação entre a temperatura da casca e a porosidade de retração na fundição de precisão é direta: a temperatura do molde influencia diretamente como e onde o metal líquido solidifica, determinando se a contração volumétrica resulta num metal são ou em vazios internos.[3]
Os principais fatores que impulsionam a formação de cavidades de retração incluem:
Contração Líquida: A contração volumétrica da liga à medida que arrefece até à linha de líquido (liquidus).
Contração de Solidificação: A redução de volume que ocorre entre a linha de líquido e a linha de sólido (solidus).
Alimentação Líquida Inadequada: A incapacidade do sistema de alimentação do riser de fornecer metal fundido na zona de solidificação final.
Tipos de Encolhimento: Macro-Porosidade vs. Micro-Porosidade
Defeitos de encolhimento manifestam-se em morfologias distintas com base no gradiente térmico e na taxa de arrefecimento durante a solidificação.
| Característica | Macro-Porosidade | Micro-Porosidade |
|---|---|---|
| Tamanho do Defeito | Grandes cavidades (> 1 mm), visíveis a olho nu ou por raios X | Cavidades pequenas (< 1 mm), frequentemente microscópicas |
| Localização | Concentradas em centros térmicos, secções pesadas e pontos quentes | Dispersas por toda a rede dendrítica |
| Causa Primária | Congelamento prematuro da porta bloqueando os canais principais de alimentação líquida | Alimentação incompleta entre dendritos durante a fase da zona de pasta |
| Aparência Típica | Grandes cavidades, tubos ou cavidades profundas na linha central | Distribuições finas semelhantes a esponja, pontuais ou com penas |
- Macro-Porosidade: Estas grandes cavidades de encolhimento ocorrem quando os principais caminhos de alimentação congelam antes de as secções mais pesadas solidificarem. São comuns em pontos quentes mal alimentados e junções de secções de espessuras diferentes.
- Micro-Porosidade: Também conhecido como microporosidade ou encolhimento interdenticular, estes vazios microscópicos desenvolvem-se entre os braços de dendritos em crescimento quando o gradiente térmico local é insuficiente para conduzir o metal de alimentação através da zona pastosa.
Impacto da Porosidade nas Propriedades Mecânicas e na Integridade da Peça
- Resistência à Tração e ao Escoamento Degradadas: Vazios internos reduzem a área de secção transversal efetiva de suporte de carga da peça.
- Vida útil de fadiga Severamente Reduzida: As cavidades de porosidade atuam como concentrações severas de tensão, servindo como locais de iniciação de fissuras sob carregamento cíclico.
- Perda de Estanqueidade à Pressão: Os canais de micro-porosidade interligados destroem a integridade à prova de fugas, levando à falha em aplicações hidráulicas, de combustível e de contenção de pressão.
- Qualidade de usinagem comprometida: Vazios ocultos na superfície subjacente expõem falhas porosas durante a usinagem de precisão CNC, levando à rejeição de peças e atrasos na produção.
O Efeito Direto da Temperatura da Casca na Porosidade de Encolhimento
Compreender a relação entre a porosidade de encolhimento na casca de fundição por investimento é fundamental para dominar a integridade da peça na fábrica. No nosso trabalho como especialistas em fundição de precisão, tratamos o pré-aquecimento da casca do molde como uma alavanca de controlo ativo do processo, em vez de apenas um passo auxiliar. A temperatura do molde de cerâmica regula diretamente a rapidez com que o metal líquido liberta calor, alterando diretamente onde e como se formam os vazios internos.
Influência da Temperatura de Pré-aquecimento da Casca nas Taxas de Solidificação
A variável principal controlada pelo pré-aquecimento da casca do molde é a taxa de arrefecimento da liga fundida. Quando o metal entra numa casca fria ou insuficientemente aquecida, o salto térmico acentuado força uma extração rápida de calor através das paredes do molde.
- Alta Extração de Calor: Uma casca de cerâmica mais fria extrai energia térmica instantaneamente, congelando as camadas de fronteira exterior e acelerando o crescimento de dendritos em direção ao centro.
- Caminhos de Alimentação Entupidos: O crescimento rápido de dendritos estreita os caminhos necessários para a alimentação do metal líquido, criando bolsos isolados que se transformam em cavidades de encolhimento.
- Solidificação Controlada: Uma casca devidamente pré-aquecida modera a taxa de arrefecimento, prolongando a transição de líquido para sólido o suficiente para permitir que o metal do alimentador compense a contração volumétrica.
A afinação deste equilíbrio é especialmente crítica ao operar componentes de alta especificação como fundições de liga de cobalto, onde mesmo pequenas inconsistências térmicas podem aprisionar vazios de encolhimento dentro de regiões críticas de suporte de carga.
Estabelecimento de Gradientes Térmicos para Solidificação Direcional
Eliminar a porosidade de encolhimento depende inteiramente de estabelecer um gradiente térmico acentuado e bem alinhado. A solidificação direcional exige que a fundição congele progressivamente das secções mais finas e mais distantes em direção às secções mais pesadas, e finalmente nos risers.
O efeito da temperatura de pré-aquecimento da casca do molde na porosidade de encolhimento manifesta-se claramente na forma como este gradiente térmico se comporta:
- Manutenção do Canal de Alimentação: Se a casca do molde mantém calor suficiente, as secções mais próximas do sistema de entrada permanecem fundidas por mais tempo do que as extremidades da peça.
- Prevenção da Formação de Pontes: Temperaturas adequadas da casca evitam o congelamento prematuro - ou "ponte" - nas junções, permitindo que a gravidade ou pressão puxem o metal de alimentação para zonas em contração.
- Alinhamento dos Isotermas: Ao calibrar cuidadosamente o perfil de pré-aquecimento da casca em diferentes espessuras de parede, alinhamos a frente de solidificação para se mover continuamente em direção ao reservatório de líquido.
Consequências de Pré-aquecimento Excessivamente Alto vs. Baixo da Casca
Ajustar a temperatura correta de pré-aquecimento do molde exige precisão; ambos os extremos perturbam a dinâmica de solidificação e causam defeitos graves na fundição.
| Condição de Pré-aquecimento da Casca | Resultado Térmico Dinâmico | Riscos Típicos de Encolhimento e Defeitos |
|---|---|---|
| Temperatura Excessivamente Baixa da Casca | Resfriamento rápido e descontrolado; congelamento precoce em paredes finas e entradas | Congelamento prematuro na entrada, porosidade severa de encolhimento na linha central, juntas frias e peças mal fundidas |
| Temperatura Óptima da Casca | Gradiente térmico uniforme; arrefecimento controlado; caminhos de alimentação abertos | Solidificação direcional progressiva, estrutura de grão densa, zero cavidades de encolhimento isoladas |
| Temperatura Excessivamente Alta da Casca | Taxa de arrefecimento excessivamente lenta; estado líquido prolongado; perda do gradiente térmico | Pontos quentes prolongados, micro-encolhimentos generalizados, estruturas de grão grosseiro e cavidades de encolhimento macro em junções pesadas |
Quando a temperatura da casca está demasiado baixa, o sistema de alimentação congela prematuramente, privando as secções internas de alimentação líquida.[3] Por outro lado, definir a temperatura da casca demasiado alta elimina completamente o gradiente térmico direcional. Nesse cenário, secções transversais grandes congelam uniformemente de todos os lados, sem uma direção de alimentação clara, criando inevitavelmente cavidades de encolhimento dispersas no núcleo da peça.
Interação entre a Temperatura da Casca e a Temperatura de Vertimento
Avaliamo a influência da temperatura da casca na fundição de investimento na porosidade de encolhimento juntamente com a temperatura de vertimento, pois nenhum parâmetro opera isoladamente. O equilíbrio térmico entre a liga fundida que entra e a casca cerâmica pré-aquecida regula como o metal transita de líquido para sólido. Quando ajustamos o pré-aquecimento da casca em conjunto com a temperatura de vertimento, controlamos a taxa exata de extração de calor em cada secção da cavidade do molde, prevenindo o congelamento prematuro e evitando pontos quentes estruturais.
Equilibrar a Temperatura de Vertimento do Metal Fundido com a Temperatura do Molde
Encontrar a janela de processamento correta requer combinar o superaquecimento da liga com o pré-aquecimento da casca para manter uma taxa de arrefecimento ordenada.[4] Se ambos os valores estiverem demasiado altos, a massa térmica geral atrasa a solidificação, expandindo a zona de pasta e causando formação generalizada de cavidades de encolhimento. Por outro lado, ao manter ambas as temperaturas demasiado baixas, o arrefecimento acelera excessivamente, levando a falhas de vertimento e paragens a frio. Como detalhado em nosso guia de fundição de metais de precisão para engenheiros e compradores OEM, ao combinar esses dois perfis térmicos, estabelece-se a base estável necessária para manter a solidificação ordenada e minimizar ao máximo os defeitos.
Efeitos na Fluidez do Metal Líquido e na Distância de Alimentação
A relação entre a temperatura da casca de fundição de investimento e a porosidade de encolhimento determina diretamente a fluidez do metal fundido e até onde um alimentador pode empurrar metal líquido para secções que encolhem:
- Janela de Alimentação Estendida: O pré-aquecimento adequado da casca mantém o sistema de alimentação aberto por mais tempo, permitindo uma alimentação eficaz do alimentador durante a fase crítica de transformação.
- Gradiente Térmico Mantido: Um diferencial de temperatura calculado sustenta a solidificação direcional, guiando o encolhimento para fora das paredes funcionais e para os alimentadores designados.
- Redução de Pontes de Restrição: Temperaturas de casca equilibradas evitam o congelamento prematuro do portão, que é a principal causa de porosidade de encolhimento no centro em geometrias complexas.
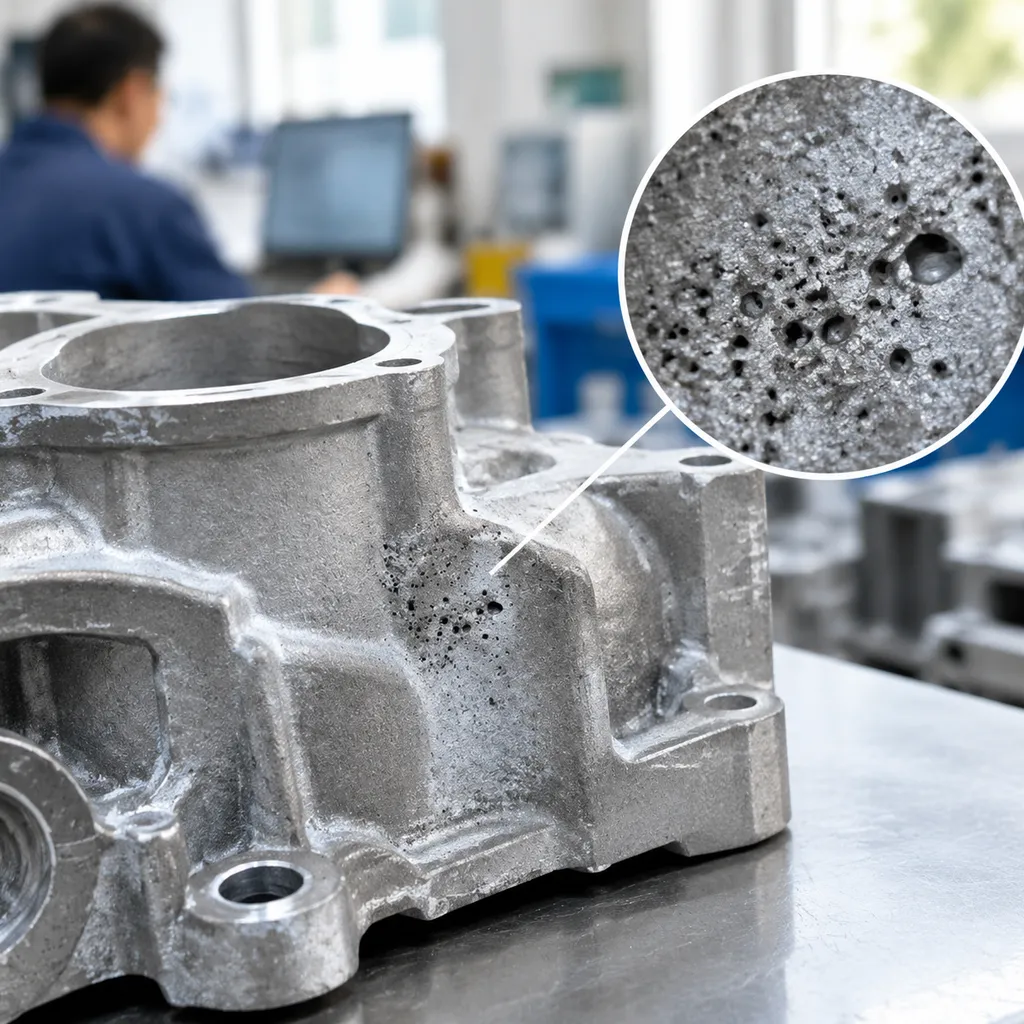
Controlo de Pontos Quentes e Dinâmicas de Arrefecimento em Secções de Parede Fina
Castings com secções transversais variáveis apresentam desafios significativos na gestão térmica. Paredes finas arrefecem rapidamente, exigindo pré-aquecimento suficiente da casca para preencher completamente, enquanto secções adjacentes mais pesadas retêm naturalmente o calor e criam pontos quentes isolados. Para estabilizar a dinâmica de arrefecimento, equilibramos a espessura da casca de cerâmica, otimizamos o design do sistema de alimentação e calibramos os ciclos de pré-aquecimento. Esta abordagem garante que os segmentos finos preencham suavemente sem superaquecer as junções mais espessas, eliminando a porosidade de encolhimento localizada que compromete a integridade do componente fundido.
Previsão e Modelagem da Porosidade de Encolhimento via Simulação
Utilizamos modelação avançada por computador para avaliar a efeito da temperatura da casca da fundição de precisão na porosidade de retração diretamente dentro de um ambiente virtual. Ao realizar verificações térmicas abrangentes antes de cortar os moldes de injeção de cera, identificamos onde se formam pools de líquido isolados e corrigimos antes das primeiras provas na fundição.
Análise Térmica e Modelagem de Solidificação em Fundição de Investimento
A modelagem de solidificação acompanha as transições de fase à medida que o metal fundido passa de líquido para sólido dentro do molde de cerâmica. Ao analisar componentes - como ao utilizar as nossas técnicas de fundição de aço inoxidável de precisão a análise térmica fornece uma visão clara dos padrões internos de arrefecimento.
- Mapeamento de Isotermas: Acompanha as quedas de temperatura nas junções, identificando pontos quentes propensos à formação de cavidades de encolhimento.
- Cálculo de Gradiente: Avalia o gradiente térmico local.
- para verificar a solidificação direcional em direção aos risers. Avaliação da Taxa de Arrefecimento:.
Monitora os tempos de solidificação locais para evitar o congelamento prematuro das portas.
Simulação de Transferência de Calor entre Liga e Casca de Cerâmica A simulação precisa requer condições de contorno exatas entre o metal líquido e a parede do molde. A interface regula a rapidez com que o calor escapa para o ambiente circundante, o que impacta diretamente a.
| Variável de Simulação | Foco de Entrada do Modelo | Impacto na Previsão de Encolhimento |
|---|---|---|
| Coeficiente de Transferência de Calor Interfacial (IHTC) | Resistência de contato ao longo do tempo | Determina a rapidez com que o calor sai da fundição para a casca. |
| Espessura da Casca de Cerâmica | Contagem de camadas e composição da argamassa | Controla a resistência térmica global e a retenção de calor localizada. |
| Pré-aquecimento Inicial da Casca | Setpoint do forno de pré-aquecimento | Regula a diferença de temperatura inicial e a taxa de resfriamento. |
Considerar essas variáveis esclarece o efeito da temperatura de pré-aquecimento da casca de fundição de investimento na porosidade de encolhimento em bosses grossas, aletas finas e seções de parede em transição.
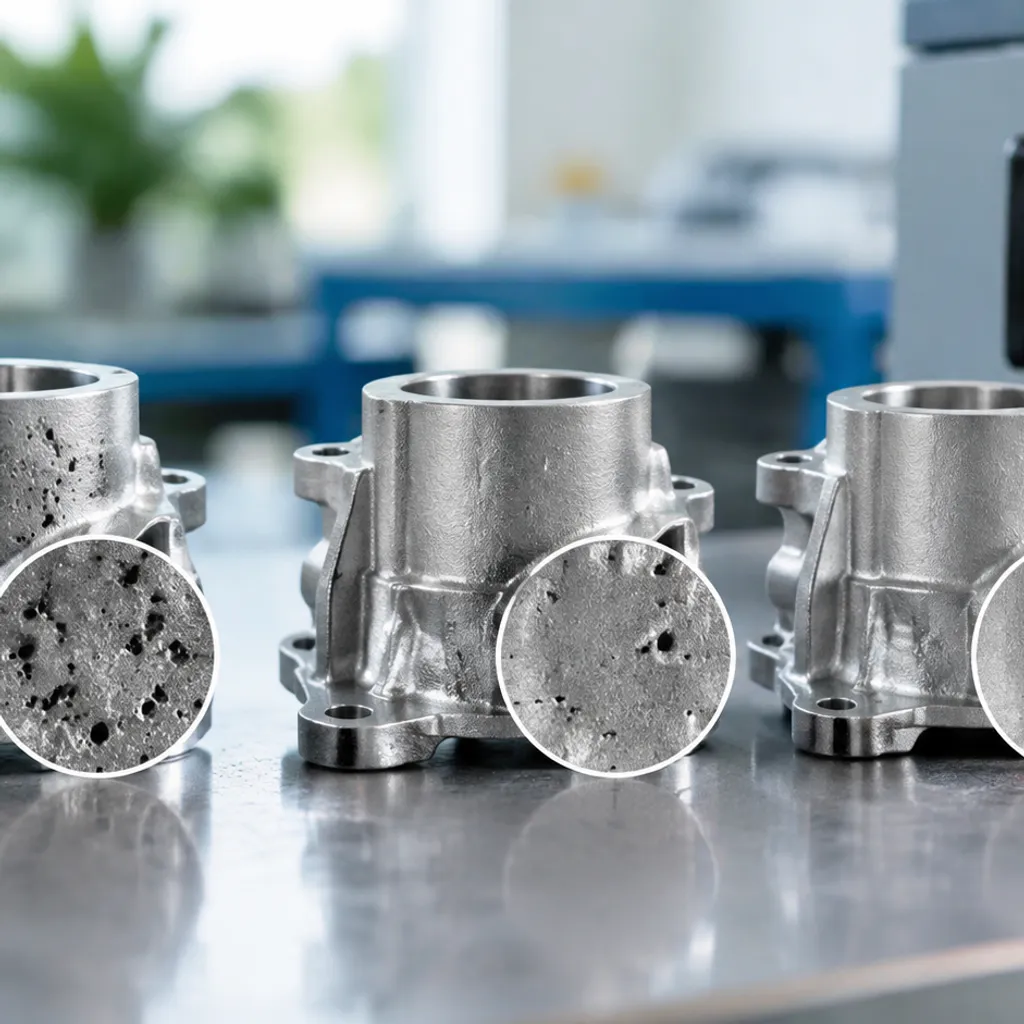
Otimização das Temperaturas de Pré-aquecimento Usando Software de Simulação de Fundição
O software de simulação de fundição permite testar múltiplas janelas de pré-aquecimento sem desperdiçar energia do forno ou arriscar metal de sucata. Como fornecedores profissionais de fundição de precisão e usinagem CNC, equilibramos o pré-aquecimento da casca do molde com a temperatura de vazamento da liga para ajustar a janela de processo ideal.
- Eliminação de Pontos Quentes Isolados: Alterar os objetivos de pré-aquecimento uniformiza as taxas de resfriamento entre nervuras finas e eixos pesados.
- Otimização da Eficiência do Risers: A simulação dos caminhos de alimentação garante que os caminhos de alimentação permaneçam fundidos até que as secções críticas do molde consolidem completamente.
- Validação dos Critérios de Defeitos: A aplicação das funções de Niyama e critérios no software prevê a distribuição de micro-porosidade, permitindo ajustar os níveis de pré-aquecimento do molde até que os riscos de porosidade desapareçam.[4]
Métodos para Eliminar Porosidade de Encolhimento Através do Controle Térmico
Controlar a dissipação de calor através do molde de cerâmica é a forma mais confiável de impedir a formação de cavidades de encolhimento. Como fornecedores de serviços de fundição de precisão e usinagem CNC, gerimos o efeito da temperatura da casca de fundição de investimento na porosidade de encolhimento estabelecendo gradientes térmicos confiáveis que mantêm o metal líquido até que a alimentação esteja completa.
Otimização dos Sistemas de Inserção e Risers para Melhor Alimentação
A alimentação adequada do riser evita o encolhimento ao fornecer liga fundida diretamente às secções que estão a sofrer contração por mudança de fase.[2] Se a casca de cerâmica arrefece prematuramente ao redor das portas, os canais de alimentação fecham-se antes de as secções pesadas solidificarem.
- Posicionamento Direto do Alimentador: Posicione os risers adjacentes às geometrias mais espessas para manter um caminho de solidificação progressivo em direção ao reservatório de líquido.
- Dimensionamento das Portas: Corresponda as secções transversais das portas à taxa de arrefecimento da parede do molde para evitar o congelamento precoce.
- Integração de Massa Térmica: Mantenha o volume do riser proporcional ao volume da peça para que os caminhos de alimentação permaneçam fundidos por mais tempo do que o corpo da peça.
| Elemento de Inserção | Função Térmica Primária | Meta de Prevenção de Porosidade |
|---|---|---|
| Porta de Entrada | Regula a velocidade do fluxo e a entrada de calor local | Elimina o estrangulamento prematuro e o congelamento da válvula |
| Riser / Alimentador | Serve como a massa térmica final do líquido | Move a macro-encolhimento para fora do componente acabado |
| Copo de Vertimento & Caminho | Equilibra o enchimento do molde sem perda rápida de calor | Mantém a fluidez do metal fundido uniforme em todos os moldes |
Quando acabamentos secundários exigem precisão dimensional extrema após a fundição, combinar o fornecimento adequado com operações pós-fundição avançadas, como tolerâncias de usinagem por EDM e processos, garante que características críticas atendam aos altos padrões de engenharia.
Aplicação de Pré-aquecimento Diferencial da Casca e Isolamento Local
Controlar o efeito da temperatura de pré-aquecimento da casca de fundição de investimento na porosidade de encolhimento muitas vezes requer intervenção térmica localizada. Definir zonas de temperatura diferentes ao longo de uma única árvore evita pontos quentes em junções espessas, enquanto previne falhas por frio em paredes finas.
- Envoltório de Lã Cerâmica: Envolver fibra de cerâmica ao redor de secções finas ou junções de canalização para retardar a perda de calor e manter a solidificação direcional.
- Aquecimento de Forno Zonificado: Orientar o conjunto de moldes dentro do forno de pré-aquecimento de modo que regiões de base pesada absorvam maior energia térmica do que extremidades finas isoladas.
- Resfriamentos Dirigidos: Integrar resfriamentos metálicos internos ou externos no molde de investimento onde o resfriamento rápido é necessário para impulsionar a frente de solidificação em direção aos alimentadores abertos.
Padronização de Ciclos de Pré-aquecimento da Casca e Controlo de Processo
O pré-aquecimento consistente da casca do molde elimina variabilidade entre lotes de produção. Ciclos sistemáticos de pirometria e imersão garantem que cada árvore de fundição entre na fase de vertimento dentro da janela térmica alvo.
- Verificação do Tempo de Imersão: Manter as cascas na temperatura máxima do forno durante tempo suficiente para equilibrar as temperaturas do núcleo e da superfície através de toda a espessura da casca de cerâmica.
- Regulação da Velocidade de Transferência: Transferir a casca aquecida do forno para a estação de vertimento dentro de uma janela de segundos fixa para evitar o resfriamento exterior não controlado.
- Rastreamento de Pirometro em Tempo Real: Meça as temperaturas do exterior da casca e da cavidade imediatamente antes do vertimento para garantir que a relação de encolhimento porosidade na casca de fundição de investimento permaneça totalmente dentro dos limites de processo estabelecidos.
Precisa de ajuda para ajustar as janelas de pré-aquecimento da casca e de vertimento para geometrias sensíveis à porosidade? Envie desenhos e requisitos de liga para uma revisão de processo.
Referências
- Wikipedia - Fundição de investimento (visão geral do processo de cera perdida / casca de cerâmica) ↩
- Instituto de Fundição de Investimento - Eliminando Porosidade por Encolhimento em uma Peça Complexa (PDF) ↩
- Nguyen et al. - Efeito das Temperaturas de Vertimento e da Casca do Molde na Porosidade em Fundições de Investimento Complexas de Aço Inoxidável 304 (J. Res. Appl. Mech. Eng.) ↩
- Hu et al. - Controle de Porosidade por Encolhimento e Microestrutura via Módulo de Fundição (Scholar do Instituto de Tecnologia de Harbin) ↩