


Acabamento de superfície de fundição por investimento é a textura e micro-geometria deixadas pela fundição com cera perdida, normalmente próximas de Ra 3,2-6,3 µm antes do trabalho secundário. A qualidade do padrão de cera, o grão do revestimento cerâmico, as janelas de fundição da liga e o resfriamento determinam essa linha de base, enquanto o jateamento, o acabamento vibratório, o acabamento em massa e o polimento em barril centrífugo refinam a capacidade de vedação e a resistência à fadiga.
O que é o Acabamento de Superfície de Fundição por Investimento?
O acabamento de superfície de fundição por investimento refere-se à textura externa, suavidade e perfil micro-geométrico de uma peça de metal produzida através do fundição por cera perdida processo.
Definição de Acabamento de Superfície Como-Cast
A acabamento como-cast é a condição da superfície bruta de um componente imediatamente após ser removido do molde de cerâmica, limpo e removido o canal de alimentação, antes de quaisquer operações secundárias como polimento mecânico ou acabamento CNC.
- RéPLICA DIRETA: A superfície metálica final espelha diretamente a qualidade da superfície do padrão de cera inicial e do revestimento de argamassa refratária primária.
- Qualidade de Quase-Forma Final: Em comparação com a fundição tradicional em areia, uma fundição por investimento como-cast produz limites significativamente mais suaves, detalhes nítidos e mínimo de rebarbas na linha de partição.
- Integridade Funcional: Uma superfície exterior como-cast suave reduz micro-ranhuras, aumentando diretamente a capacidade de vedação e resistência à fadiga sob cargas dinâmicas.
Como a Rugosidade da Superfície (Ra) é Medida na Fundição
A textura da superfície é quantificada usando rugosidade superficial métricas, principalmente Média da Rugosidade (Ra). Ra representa o desvio médio aritmético dos picos e vales do perfil da superfície em relação a uma linha de referência central, medido em micropolegadas (µin) ou micrómetros (µm).[1]
- Profilometria de Contato: Um estetoscópio de ponta de diamante fino percorre o perfil da peça fundida, registando o deslocamento vertical para calcular valores exatos de Ra, Rz e Rmax.[2]
- Varredura Óptica Sem Contato: Profilómetros ópticos de luz branca ou laser de alta precisão mapeiam a topografia da superfície, ideal para geometrias complexas e canais críticos de fluxo de fluido.[4]
- Comparadores Visuais-Tácteis: Comparadores de Superfície Fundida (como os padrões ISO 8503 ou MSS-SP-55) são utilizados na fábrica para auditorias comparativas rápidas e padronizadas.
Valores Padrão de Rugosidade da Superfície para Fundições por Perda de Peso
A natureza de alta precisão da fundição por cera perdida proporciona uma qualidade de superfície líder na indústria em comparação com métodos de fundição concorrentes. A tabela abaixo apresenta valores típicos de rugosidade superficial em técnicas de fabricação comuns:
| Método de Fundição / Fabricação | Ra Padrão (µm) | Ra Padrão (µin) | Classe de Qualidade da Superfície |
|---|---|---|---|
| Fundição por Perda de Peso Padrão (Como Fundida) | 3.2 - 6.3 | 125 - 250 | Fina / Suave |
| Fundição de Precisão Premium por Perda de Peso | 1.6 - 3.2 | 63 - 125 | Ultra-Fina |
| Fundição por pressão | 0.8 - 3.2 | 32 - 125 | Superior |
| Fundição em Molde de Casca | 6.3 - 12.5 | 250 - 500 | Médio |
| Fundição em Areia | 12.5 - 25.0 | 500 - 1000 | Áspero |
As operações de fundição por perda de peso de base consistentemente alcançam uma média de rugosidade como fundida de Ra 3,2 µm (125 µin) ou melhor, garantindo um controlo de dimensão fiável, redução do pós-processamento e desempenho superior da superfície de acoplamento logo após a moldagem.[3]
Fatores-chave que influenciam o acabamento da superfície na fundição por investimento
Alcançar um acabamento de superfície de fundição por investimento superior depende de um controlo rigoroso do processo desde a primeira construção do molde até ao derramamento final. Como a fundição em cera perdida reproduz detalhes microscópicos com extrema fidelidade, cada variável térmica e mecânica influencia diretamente a textura da superfície do seu componente.
Qualidade do Padrão de Cera e Precisão das Ferramentas
A fundição final só pode ser tão suave quanto o padrão descartável que a criou. Qualquer defeito na réplica de cera transfere-se imediatamente para o metal.
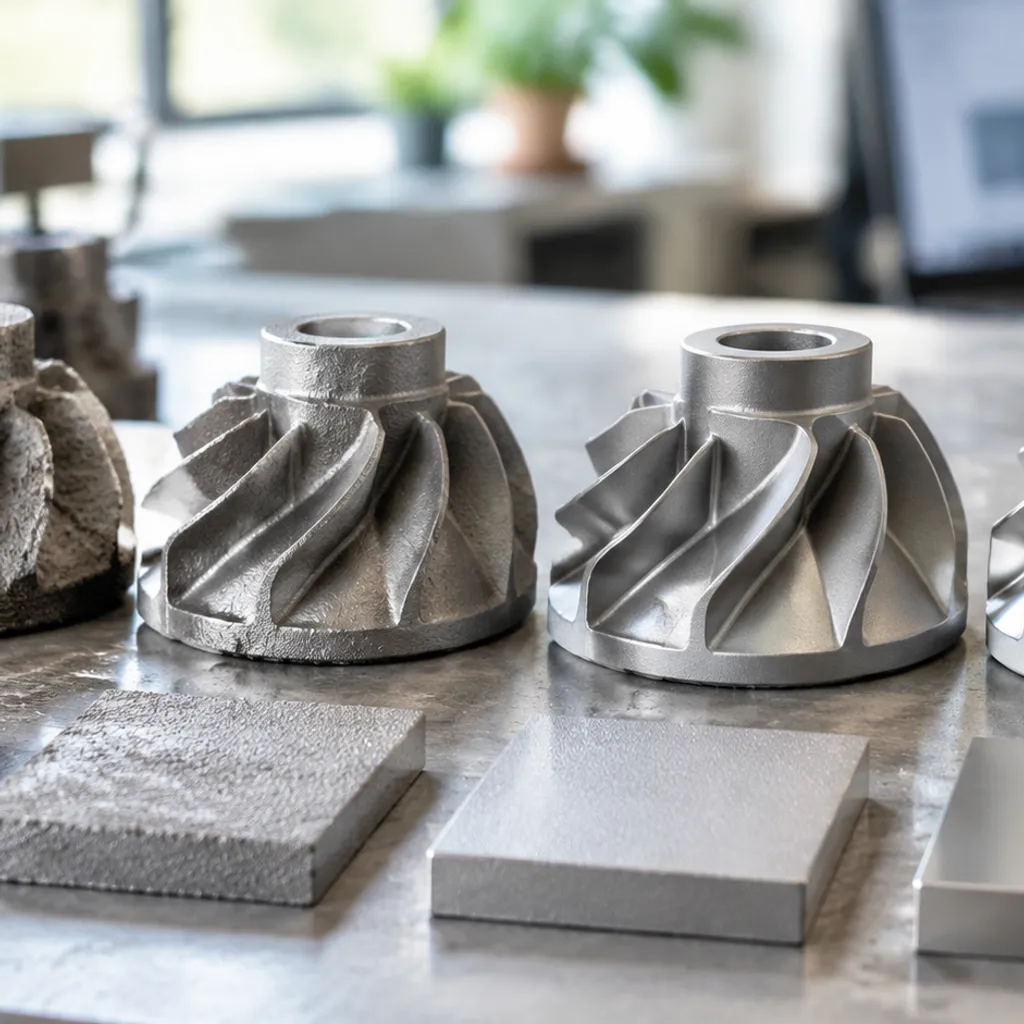
- Usinagem de matrizes: Usinamos as nossas ferramentas de injeção de cera usando centros CNC de alta velocidade para eliminar marcas e passos na ferramenta.
- Controlo de Encolhimento: Ciclos precisos de temperatura e pressão de injeção de cera evitam marcas de afundamento e ondulações na superfície.
- Montagem do Molde: Manuseamento adequado e fixações suaves garantem que a qualidade do padrão de cera permaneça impecável antes do revestimento.
Materiais de molde de casca de cerâmica e Tamanho do Grão
A camada de face mais interna da casca de cerâmica entra em contato direto com a liga fundida, estabelecendo a média da rugosidade superficial (Ra).
- Malha de Lodo Primária: Utilizamos farinhas refratárias ultrafinas, como sílica fundida e zircão, para a imersão inicial em lodo, gerando uma camada limite excepcionalmente lisa.
- Consistência da Imersão: O monitoramento rigoroso da viscosidade do lodo e do tamanho do grão do estuque evita acumulação de lodo e bolhas de ar em perfis complexos.
- Limpeza na Desmoldagem: A desmoldagem completa em autoclave evita que resíduos de carbono residual provoquem piteamento no interior da casca durante a queima.
Composição da Liga e Temperatura de Vertimento
O comportamento do metal fundido durante o enchimento determina quão nítido o liga reflete a parede do molde. Uma maior fluidez do fundido ajuda a capturar contornos finos, mas o superaquecimento causa reações severas entre o metal e o molde que degradam o acabamento do casting.
Materiais diferentes requerem janelas térmicas distintas para evitar escama de oxidação:
- Superligas: A vertente de metais de alta temperatura requer fusão a vácuo precisa ou barreiras cerâmicas especializadas. Por exemplo, o nosso peças de precisão fundidas por investimento e peças personalizadas em superligas de cobalto passa por um controlo rigoroso da química do fundido para resistir a ambientes térmicos agressivos sem desenvolver microfissuras na superfície.
- Ligas Não Ferrosas: Materiais com ponto de fusão mais baixo requerem uma proteção atmosférica rigorosa. O nosso serviços personalizados de fundição em latão dependem de uma desgasificação disciplinada do fundido para impedir a formação de escória e porosidade de gás na interface da superfície.
Taxas de Resfriamento e Solidificação
A forma como o metal congela dentro da casca de cerâmica afeta diretamente a estrutura dos grãos, a contração e a integridade da camada exterior.
- Solidificação Direcional: Resfriamento controlado permite que o metal de alimentação seja direcionado para secções finas primeiro, eliminando defeitos de depressão superficial e porosidade local.
- Isolamento da Casca: Envolver ou pré-aquecer as cascas mantém as taxas de resfriamento uniformes, prevenindo rasgos por choque térmico e contração irregular do exterior.
- Tempo de Desmoldagem: Permitir que as peças arrefeçam até temperaturas seguras de ruptura evita danos mecânicos quentes durante a remoção mecânica da casca.
Processos Comuns de Acabamento de Superfície Secundário
Embora a fundição por cera perdida padrão ofereça um perfil inicial impressionante, tratamentos secundários e as nossas tratamento de superfície opções permitem refinar o acabamento da superfície do casting para atender aos padrões de aplicação exatos. Dependendo se a sua prioridade é apelo visual, capacidade de vedação rigorosa ou resistência à fadiga elevada, utilizamos técnicas mecânicas e químicas especializadas para atingir a média de rugosidade alvo Ra.
Jateamento Abrasivo (Jateamento com projéteis e Jateamento com areia)
O jateamento abrasivo serve como o nosso passo fundamental para limpar as peças imediatamente após a desmoldagem da casca e o tratamento térmico:
- Jateamento com areia: Utiliza meios de aço inoxidável esférico ou aço fundido para eliminar resíduos de casca de cerâmica, ligeiramente peening no exterior e conferir uma textura satinada limpa e uniforme. Esta ação de leve peening aumenta a resistência à fadiga ao introduzir tensão compressiva na superfície.[5]
- Jateamento com areia: Utiliza sílica fina, óxido de alumínio ou bolas de vidro sob pressão pneumática controlada. Suaviza delicadamente irregularidades micro, sem alterar geometrias delicadas, proporcionando um acabamento mate consistente, ideal para posterior revestimento ou pintura.
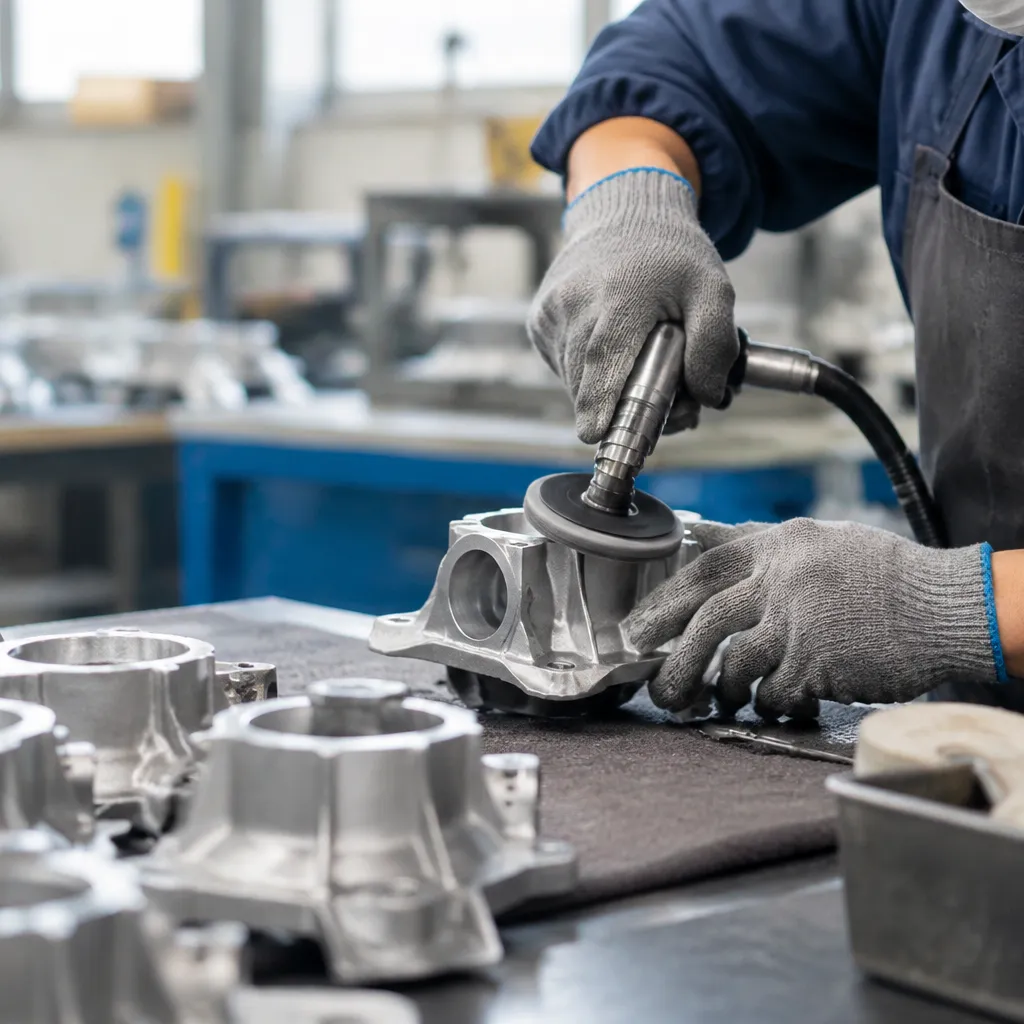
Acabamento vibratório e polimento por tumbling
Para produções de alto volume que exigem uma quebra de arestas e arredondamento consistentes, o acabamento em massa proporciona resultados uniformes em contornos complexos:
- Acabamento Vibratório: As peças fundidas movem-se através de uma cuba vibratória preenchida com abrasivos de cerâmica, plástico ou sintéticos, misturados com água e compostos de limpeza. Esta ação rebarba as linhas de partição, arredonda transições agudas e nivela as irregularidades superficiais.
- Polimento Centrífugo por Tambor: Opera a níveis de energia mais elevados para proporcionar um alisamento rápido e com efeito de espelho para componentes compactos. Melhora drasticamente a capacidade de vedação em zonas de acoplamento sem necessidade de desbaste manual.
Quando zonas específicas da fundição exigem geometrias extremamente rigorosas que os meios de acabamento em massa não conseguem moldar, a integração de ferramentas avançadas com as conhecidas tolerâncias e processos de maquinagem por EDM assegura que as faces maquinadas secundárias assentam perfeitamente no corpo fundido em bruto.
Decapagem Química e Passivação
A vazagem e o tratamento térmico podem deixar uma camada de óxido térmico persistente e contaminantes superficiais nas peças de liga. A imersão química purifica eficazmente o substrato:
- Decapagem: Emprega banhos de ácido controlados (tipicamente misturas de ácido nítrico e fluorídrico) para remover resíduos de cerâmica queimada, óxidos incrustados e escória metálica sem perda excessiva de metal.
- Passivação: Crucial especificamente para os graus de aço inoxidável, um tratamento ácido dissolve o ferro livre da superfície e força a formação de uma camada passiva de óxido de crómio densa e resistente à corrosão.[6]
Eletropolimento e Polimento Mecânico
- Polimento Mecânico: Os técnicos utilizam rodas de tecido rotativas tratadas com compostos abrasivos finos para suavizar defeitos menores, reduzindo progressivamente os tamanhos de grão para produzir um polimento decorativo de alto brilho.
- Eletropolimento: Muitas vezes descrito como eletrodeposição inversa, este processo submerge a peça num banho eletrolítico sob corrente elétrica para dissolver picos superficiais microscópicos. Reduz significativamente a rugosidade média Ra, elimina rebarbas microscópicas e produz um exterior estéril e fácil de limpar, exigido em instrumentos alimentares, marítimos e cirúrgicos.
Benefícios da Otimização do Acabamento Superficial de Fundição
Ajustar com precisão o acabamento superficial da fundição de investimento faz muito mais do que elevar a qualidade estética.
Resistência aprimorada à corrosão e ao desgaste
Picos e vales microscópicos numa fundição não refinada atuam como locais de iniciação para a degradação estrutural. Reduzir a rugosidade da superfície elimina as microfendas onde a humidade, produtos químicos e contaminantes industriais se acumulam:
- Mitigação da corrosão: Uma superfície mais lisa expõe menos área superficial a ambientes oxidantes, reduzindo drasticamente o risco de pitting e corrosão por fissuras.
- Resistência superior à fadiga: Superfícies polidas de baixo Ra eliminam micro-entranças, prevenindo pontos de concentração de tensão que causam fadiga prematura sob cargas cíclicas.
- Controlo de Fricção e Desgaste: Superfícies de contacto uniformes minimizam a fricção por deslizamento, reduzindo o desgaste abrasivo em conjuntos dinâmicos.
- Capacidade de vedação fiável: As faces de acoplamento conseguem selos de fluido e gás mais apertados sem necessidade de passagens de usinagem pesadas ou juntas de elastómero espessas.
| Condição da Superfície | Intervalo Ra (µm) | Impacto do Desgaste | Risco de Corrosão |
|---|---|---|---|
| Padrão Como Fundido | 3.2 - 6.3 | Fricção moderada; desgaste de arranque inicial mais rápido | Prende contaminantes em micro-poros |
| Otimizado / Escovado | 1.6 - 3.2 | Baixa fricção; pontos de contacto estabilizados | Formação de camada de óxido uniforme |
| Superacabado / Polido | 0.4 - 1.6 | Fricção mínima; alta durabilidade ao deslizamento | Resistência excecional à formação de pitting |
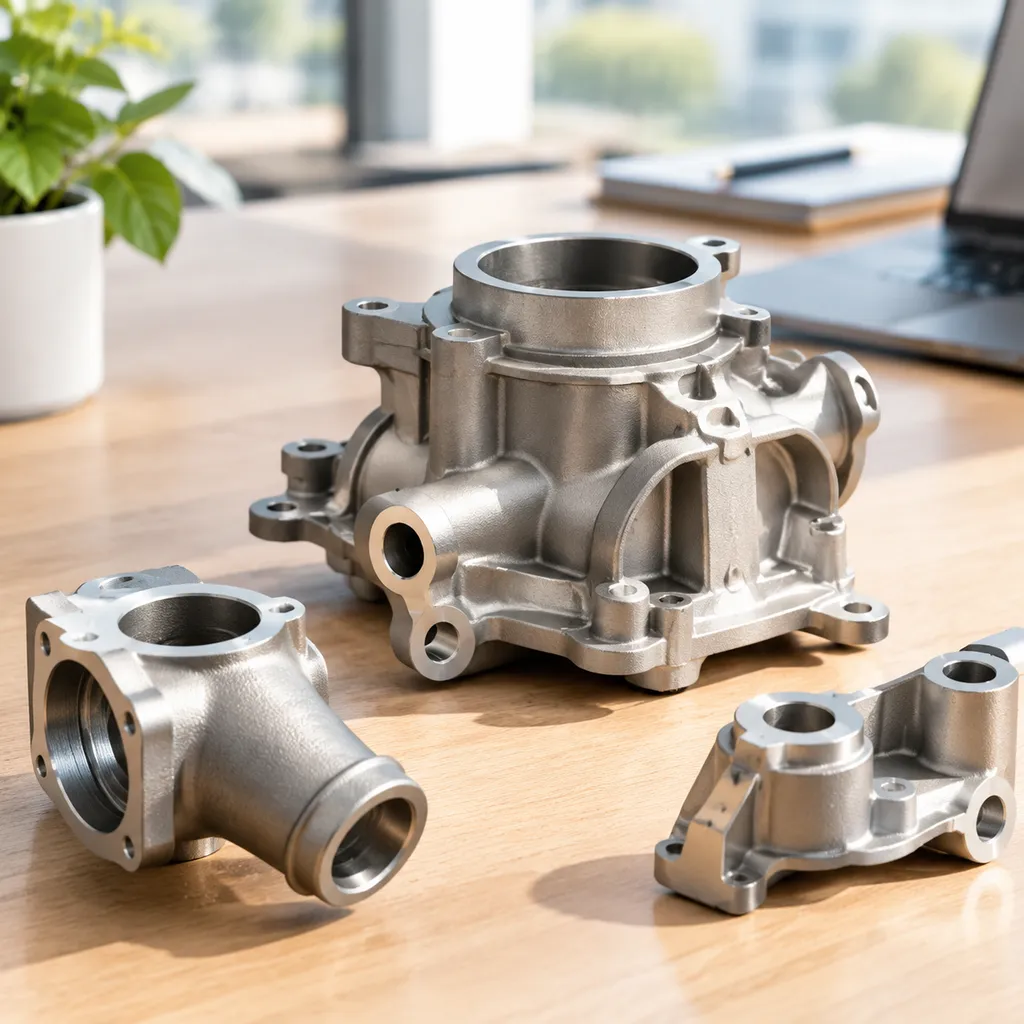
Atractivo estético e decorativo superior
Um acabamento de alta qualidade, obtido por fundição à cera perdida de precisão, minimiza marcas de fluxo, cicatrizes de porta e linhas de juntas do molde.
Alcançar uma superfície uniforme e sem imperfeições garante que as camadas subsequentes de galvanização, anodização, pintura ou revestimento PVD adiram de forma uniforme, sem revelar defeitos subjacentes. Ao avaliar peças juntamente com alternativas como processo de fundição em molde de pressão industrial, uma superfície de fundição otimizada oferece uma versatilidade decorativa excecional em geometrias intricadas e de paredes finas que os métodos de fundição padrão têm dificuldade em reproduzir de forma limpa.
Precisão dimensional melhorada e ajuste de componentes
Os picos elevados na superfície criam leituras dimensionais falsas e introduzem acumulações de tolerância imprevisíveis durante a montagem final. Otimizar a qualidade da superfície estabiliza as interfaces-chave:
- Controlo mais rigoroso da tolerância: Controlar os picos da superfície garante que as suas peças alinhem-se consistentemente com as dimensões nominais do modelo CAD.
- Redução de usinagem secundária: Componentes quase na forma final com baixa rugosidade superficial podem evitar completamente passes de usinagem grosseira, economizando tempo de ciclo e desgaste das ferramentas.
- Fixação e aperto repetíveis: Superfícies de referência planas e uniformes garantem um alinhamento rígido e preciso dentro de dispositivos de fixação CNC durante a usinagem de acabamento.
Como escolher o acabamento de superfície para fundição por investimento no seu projeto
A seleção do acabamento de superfície de fundição por investimento requer equilibrar as exigências mecânicas funcionais, objetivos estéticos e a economia de produção. Somos fornecedores de serviços profissionais de fundição de precisão e usinagem CNC, e sempre aconselhamos as equipas de engenharia a especificar tolerâncias de superfície com base estritamente nos critérios de uso final, em vez de polimento excessivo padrão.
Requisitos do Ambiente de Aplicação e Operação
O ambiente de operação determina diretamente o valor médio de rugosidade (Ra) necessário.
- Sistemas de Fluido e Pressão: Acabamentos suaves evitam turbulência e garantem a capacidade de vedação adequada em juntas e assentos de O-ring.
- Aplicações de Fadiga Cíclica: Eliminar micro-ranhuras através de acabamento pós-fusão melhora significativamente a resistência à fadiga sob cargas dinâmicas pesadas.
- Uso Sanitário e Médico: Perfis ultra-suaves eliminam micro-frestas onde bactérias e contaminantes se acumulam, facilitando a esterilização.
| Exigências de Aplicação | Nível de Acabamento Recomendado | Ra alvo típico |
|---|---|---|
| Estrutural Geral / Não Crítico | Fusão padrão / Jateamento com granalha | 3,2 - 6,3 µm (125 - 250 µin) |
| Fluxo de Fluido / Vedantes de Baixo Atrito | Acabamento por vibração / Jateamento com areia | 1,6 - 3,2 µm (63 - 125 µin) |
| Rolamentos Dinâmicos / Vedação Crítica | Polimento por barril centrífugo / Usinagem CNC | 0,4 - 0,8 µm (16 - 32 µin) |
Compatibilidade de Materiais e Seleção da Liga Base
A sua escolha de metal influencia diretamente o acabamento obtido após a fundição. Ligas de ponto de fusão baixa e metais não ferrosos fluem facilmente, produzindo superfícies inerentemente mais suaves logo após a moldagem, enquanto metais refratários e aços carbono exibem naturalmente texturas mais grossas devido às altas temperaturas de vazamento. Revise o nosso de seleção de ligas de fundição para avaliar como as propriedades do metal base interagem com diferentes sistemas de moldagem por casca.
Nas nossas operações de fundição por cera perdida, combinamos a metalurgia específica com processos de pós-tratamento correspondentes. Por exemplo, os aços inoxidáveis austeníticos respondem excepcionalmente bem ao eletropolimento, enquanto superligas de níquel mais duras geralmente requerem meios robustos em acabamentos em massa ou configurações de jateamento seco para suavizar eficientemente as topografias de fundição.
Equilibrando a Qualidade da Superfície com os Custos de Fabrico
Visar um acabamento superficial excessivamente fino aumenta os tempos de ciclo de produção e os riscos de desperdício. Um acabamento padrão de fundição oferece a linha de base mais económica. Adicionar etapas de processamento secundário - como desbaste vibratório, polimento manual de precisão ou moagem CNC - aumenta progressivamente os custos de processamento.
- Padrão de Fundição: Custo secundário zero; ideal para suportes industriais ocultos, carcaças estruturais e estrutura geral.
- Limpeza Mecânica por Jateamento: Aumento de custo mínimo; remove escamas, limpa resíduos e cria uma aparência mate uniforme.
- Acabamento em Massa de Precisão: Aumento de custo moderado; suaviza contornos das peças, arredonda arestas afiadas e reduz o atrito em lotes de produção inteiros.
- Eletropolimento e Super-acabamento: Perfil de custo mais elevado; reservado estritamente para faces de acoplamento críticas, caminhos de contato de fluidos e componentes decorativos voltados para o cliente.
Referências
- Wikipedia - Rugosidade superficial (Ra desvio médio aritmético) ↩
- ASME B46.1 - Textura de Superfície (Rugosidade superficial, ondulação e lay) ↩
- Investment Casting Institute - O que é Fundição por Perda de Investimento ↩
- NIST - Publicação de metrologia de superfícies (PDF) ↩
- SAE J442 - Fita de teste, suporte e gabarito para jateamento de granalha ↩
- IMOA - Passivação de aços inoxidáveis (PDF) ↩
- Engineers Edge - Referência de conversão de acabamento superficial / rugosidade (faixas típicas de Ra)
- NBS Handbook 141 - Fundamentos de metrologia por interferometria óptica (PDF)

