

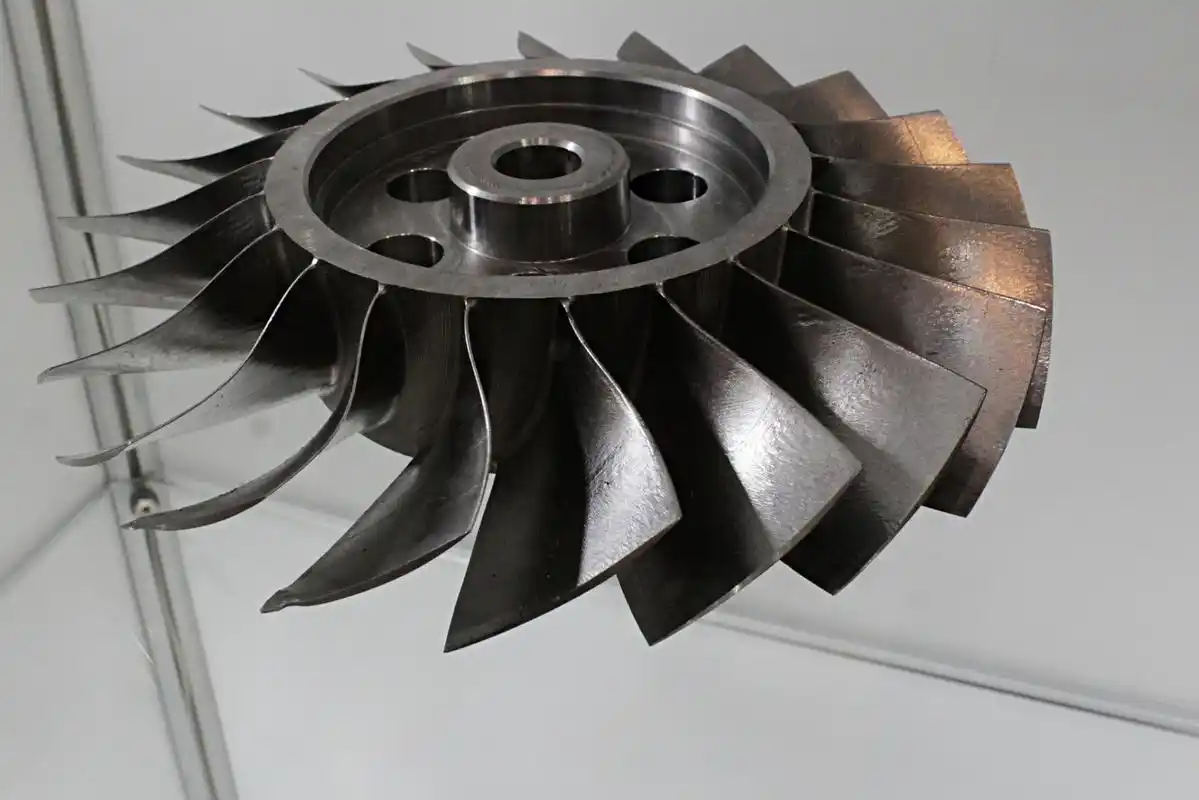
O que é o processo de fundição por cera perdida para pás de turbinas?
Todos os engenheiros em sistemas de propulsão e energia de alta temperatura deparam-se com o mesmo obstáculo: forjar blocos de liga sólida não consegue produzir os intrínsecos canais de refrigeração internos que as turbinas a gás modernas exigem, enquanto a maquinagem multieixos consome rapidamente ferramentas e gera desperdício de material inaceitável. O processo de fundição por cera perdida para pás de turbinas resolve este dilema. Através da utilização de padrões de cera consumíveis revestidos com pasta cerâmica refratária, produzimos perfis aerodinâmicos de forma quase final (near-net-shape) em superligas avançadas que resistem a ambientes operacionais extremos.[1]
Porque é que a fundição de precisão por cera perdida domina a indústria aeroespacial e a produção de energia
As secções de turbinas de alta pressão operam em trajetórias de gás quente onde as temperaturas se aproximam frequentemente do ponto de fusão do próprio metal. As técnicas de fabrico standard não conseguem sobreviver ou produzir a geometria necessária para lidar com estas condições. A fundição de precisão por cera perdida continua a ser o padrão global em motores aeroespaciais e turbinas a gás industriais por razões evidentes:
- Integração de Geometria Interna: Permite fundir canais de refrigeração complexos em serpentina e aletas em pino diretamente no interior das paredes da pá.
- Versatilidade das Ligas: O processo acomoda superligas fundidas a vácuo que são notoriamente difíceis ou impossíveis de forjar e maquinar.
- Consolidação de Componentes: Perfis aerodinâmicos intrínsecos, plataformas e elementos de carenagem são formados como um único componente sem costura, eliminando juntas mecânicas que propiciam fadiga térmica.
Fundição por cera perdida vs. Forgamento Tradicional
| Característica | Fundição por Investimento de Precisão | Forgamento Tradicional |
|---|---|---|
| Canais de Refrigeração Internos | Circuitos de refrigeração complexos de passagens múltiplas fundidos através de núcleos cerâmicos | Limitado a furos simples de perfuração reta ou estruturas sólidas |
| Liberdade de Geometria | Profilos aerofólios de parede fina complexa e contornos não lineares | Limitado a formas simples com afunilamentos uniformes |
| Processabilidade de Superligas | Fundição fácil de superligas avançadas de alta temperatura | Limitado a ligas forjáveis e dúcteis; alto desgaste de matriz |
| Utilização de material | Forma quase final com mínimo de desperdício de material e reciclagem de corredores | Desperdício significativo de matéria-prima durante a remoção e acabamento |
Tolerâncias dimensionais e capacidades de acabamento superficial
Minimizar usinagem secundária em componentes de superligas é fundamental para manter os custos de produção sob controlo. Como os moldes de casca de cerâmica capturam detalhes finos de superfície a partir de padrões de cera injetada, o processo proporciona um controlo dimensional preciso próximo da forma final em perfis complexos:
- Controlo Geométrico Rigoroso: Espessuras de parede consistentes e dimensões de corda garantem desempenho aerodinâmico estável em conjuntos de pás.
- Acabamento Superiore da Superfície Como Fundida: As camadas de face refratária fina usadas nas nossas cascas de cerâmica proporcionam superfícies de pás suaves, reduzindo diretamente a resistência aerodinâmica da camada limite.
- Redução do Pós-Tratamento: Contornos críticos de aerofólios permanecem praticamente livres de acabamento, restando apenas a geometria do favo de raiz e os encaixes do ápice para o acabamento final de precisão.
Processo de Fundição por Investimento Passo a Passo para Pás de Turbina
As pás de turbina operam em condições implacáveis. Ao lidar com perfis apertados, canais de arrefecimento e altas velocidades de rotação, confiamos num fluxo de trabalho rigoroso e repetível para garantir a integridade metalúrgica desde o padrão até à peça final.
1. Injeção de Padrão de Cera e Montagem de Múltiplas Peças
Tudo começa com precisão dimensional nas ferramentas. Injetamos cera de padrão condicionada em matrizes de aço usinadas para replicar a forma da pá. Se a pá usar passagens de arrefecimento internas, fixamos um núcleo de cerâmica pré-cozido dentro da matriz previamente. Após arrefecimento e inspeção, soldamos esses padrões de cera a um pilar de cera central e ao corredor de alimentação. Esta montagem completa funciona como o sistema de corredores para a superliga fundida posteriormente.
2. Construção da Concha Cerâmica com Calda Refratária e Banhos de Stucco
Para construir uma concha que consiga resistir a temperaturas de vazamento elevadas sem se deformar, utilizamos um processo de imersão robótica multicamada:
Camada primária: Imergimos a árvore de cera numa calda refratária fina (frequentemente à base de zircónio) e revestimo-la com areia de stucco ultrafina para capturar os detalhes precisos do perfil aerodinâmico.
Camadas de reforço: Assim que a camada primária seca sob humidade controlada, aplicamos múltiplas camadas de reforço com stucco de aluminossilicato mais grosseiro para conferir resistência mecânica à parede.
Camada de selagem: Um banho final de calda sela a estrutura, evitando que grãos de areia soltos penetrem na cavidade do molde durante o vazamento.
3. Desparafinação através de Autoclave de Vapor de Alta Pressão
A cera expande-se mais rapidamente do que a cerâmica quando aquecida, gerando uma tensão circunferencial que pode estalar as paredes finas do molde. Colocamos as conchas cruas dentro de uma autoclave de vapor de pressurização rápida a funcionar entre 8 e 10 bar. O vapor de alta pressão funde a camada exterior de cera quase instantaneamente, expelindo a maior parte da cera em poucos minutos, antes que a expansão térmica possa fraturar a concha.
4. Pré-aquecimento e Sinterização do Molde a Alta Temperatura
As conchas desparafinadas ainda contêm cera residual e aglutinantes fracos. Carregamos as conchas em fornos de queima contínua para as cozer entre 950°C e 1150°C. Esta etapa de sinterização do molde de concha cerâmica cumpre dois objetivos fundamentais: elimina totalmente os resíduos de carbono e sinteriza as partículas cerâmicas num molde rígido e termicamente estável, pronto para suportar o choque do metal líquido.
5. Fusão por Indução a Vácuo (VIM) e Vazamento da Liga Fundida
As superligas ricas em elementos reativos oxidam rapidamente ao ar livre. Fundimos e vazamos os nossos metais dentro de uma câmara de fusão por indução a vácuo (VIM) sob alto vácuo ou atmosferas inertes de árgon.[2] A concha cerâmica pré-aquecida é posicionada diretamente abaixo do cadinho para minimizar a perda térmica. Para componentes de turbina exigentes, utilizamos fundição injetada de precisão para calor extremo para garantir que o metal fundido preenche as extremidades de fuga finas sem solidificação precoce, micro-retração ou formação de escória.
6. Remoção da Concha, Corte de Canais e Limpeza da Fundição
Assim que o metal solidifica e arrefece sob curvas de arrefecimento controladas, a concha é removida:
Desmoldagem: Os vibradores pneumáticos de alta frequência e os jatos de água de alta pressão removem a casca cerâmica exterior.
Corte do canal de alimentação: Cortamos as pás da árvore de fundição utilizando serras de corte abrasivas ou eletroerosão a fio para proteger a geometria da raiz da pá.
Limpeza superficial: As pás fundidas são submetidas a uma ligeira j ۳ de granalha e a uma lixiviação química para eliminar a crosta superficial restante e o material do núcleo interno.
Canais de Arrefecimento Internos no Processo de Fundição Cera Perdida para Pás de Turbina
As temperaturas de combustão nos motores modernos excedem frequentemente o ponto de fusão das superligas. Para evitar que o metal se incendeie, construímos perfis aerodinâmicos ocos. Confiamos em núcleos cerâmicos para formar canais de arrefecimento internos que fazem circular o ar de purga do compressor diretamente através da pá, criando uma película de limite térmico protetora sobre a superfície exterior.[3]
Na processo de fundição cera perdida pás de turbina procura, a obtenção destes canais serpentinos intrincados e matrizes de aletas de pinos requer tecnologia de núcleos cerâmicos precisa.
Fabrico e Inserção do Núcleo Cerâmico
As ferramentas padrão para padrões de cera não conseguem formar passagens serpentinas, cegas ou reentrantes diretamente. Resolvemos isto pré-fundindo núcleos refratários antes de injetar qualquer cera:
- Composição do Núcleo: Utilizamos lamas cerâmicas à base de sílica ou alumina de alta pureza, moldadas por transferência em matrizes de núcleos e sinterizadas a altas temperaturas para garantir estabilidade estrutural.
- Inserção na Matriz: O núcleo cerâmico pré-sinterizado é colocado na ferramenta de injeção de cera.
- Injeção do Padrão: A cera fundida preenche a cavidade em redor do núcleo, encapsulando-o totalmente enquanto mantém as marcas de localização expostas.
Enquanto as peças básicas utilizam cavidades abertas - de acordo com os princípios encontrados no nosso guia de processos e ligas de fundição de alta precisão - as pás de turbina requerem estes núcleos sacrificiais para criar uma arquitetura interior complexa.
Controlo do Desvio do Núcleo e da Espessura da Parede
O desvio do núcleo sob a pressão dinâmica da superliga fundida em movimento é uma das principais causas de peças rejeitadas. Se o núcleo se mover sequer uma fração de milímetro, uma parede fica perigosamente fina enquanto a outra se torna demasiado espessa, levando a falhas por stress térmico.
| Fator de Controlo | Desafio de Produção | Solução de Engenharia |
|---|---|---|
| Flutuador Metálico Dinâmico | A flutuabilidade da liga fundida eleva o núcleo | As impressões cerâmicas integradas na raiz/ponta fixam-se na cápsula exterior |
| Deflexão do Aerofólio | Núcleos longos e esguios fletem sob pressão metalostática | Pinos finos de quartzo e suportes de platina fornecem apoio a meio vão |
| Uniformidade da Espessura da Parede | A variação causa pontos quentes e arrefecimento desigual | Ensaios ultrassónicos em tempo real medem a consistência da parede |
Lixiviação Química Após a Fundição
Assim que a liga fundida solidifica na cápsula, esse núcleo cerâmico duro fica preso dentro do metal fundido. A escinagem mecânica ou a decapagem com jato estão fora de questão porque danificam as passagens internas frágeis de refrigeração.
Em vez disso, utilizamos lixiviação química do núcleo:
Autoclavagem Cáustica: As peças fundidas entram numa autoclave de alta pressão preenchida com uma solução concentrada de hidróxido de potássio (KOH) ou hidróxido de sódio (NaOH).
Dissolução Térmica: A funcionar sob pressões e temperaturas elevadas, o banho cáustico reage agressivamente com o núcleo cerâmico à base de sílica e dissolve-o.
Neutralização e Lavagem: A solução caustica converte a cerâmica em silicatos solúveis, deixando canais de refrigeração interiores totalmente abertos e limpos, sem corroer a superliga envolvente da palheta.
Padrões Aditivos e Núcleos no Processo de Fundição por Cera Perdida para Palhetas de Turbina
O tempo de fabrico de ferramentas para núcleos cerâmicos complexos e conjuntos de cera de várias peças pode dominar o desenvolvimento inicial de perfis aerodinâmicos ocos. O fabrico aditivo alimenta agora o mesmo fundição por investimento percurso através da impressão de padrões moldáveis e geometrias de núcleos cerâmicos que continuam a receber um método convencional casca de cerâmica, desparafinação e vazamento a vácuo - sem reescrever a pilha de metalurgia da fundição.[2]
Para o processo de fundição cera perdida pás de turbina programas que necessitam de iterações rápidas de padrões, avaliamos tipicamente três inserções aditivas:
- Padrões de cera ou resina impressos: Os padrões de estereolitografia ou jato de material substituem ou complementam padrão de cera árvores moldadas por injeção para protótipos e ensaios de baixa cadência, seguindo depois os mesmos banhos de calda cerâmica utilizados em fundição por cera perdida.
- Núcleos cerâmicos impressos: Os núcleos aditivos visam canais de refrigeração internos serpentinos que são dispendiosos de aplicar em ferramentas rígidas, sendo depois lixiviados após a solidificação, tal como os núcleos de sílica convencionais.
- Produção híbrida: As taxas de produção regressam habitualmente a matrizes endurecidas assim que a geometria estabiliza; o fabrico aditivo permanece no caminho crítico para alterações de design, padrões de peças sobresselentes e caraterísticas de núcleos que, de outro modo, exigiriam conjuntos de núcleos de várias peças.
O fabrico aditivo não substitui afusão a vácuo, o controlo de grão, o tratamento HIP ou os ensaios não destrutivos (END). Encurta o acesso a padrões/núcleos para que Fundição de Precisão os ensaios possam começar mais cedo, enquanto a liga da zona quente e a receita de solidificação permanecem sob o controlo da fundição.
Obtenção de Estruturas de Grão Críticas na Fundição por Cera Perdida de Palhetas de Turbina
O stress térmico e as cargas centrífugas irão explorar qualquer fraqueza metalúrgica num caminho de gás quente. Nas fundições tradicionais, os limites de grão transversais atuam como pontos de iniciação para a formação de vazios, deslizamento dos limites de grão e eventual falha por fluência. No processo de fundição por cera Perdida que as palhetas de turbina exigem, o controlo da forma como as superligas fundidas solidificam determina se um componente sobrevive a milhares de horas de funcionamento ou falha prematuramente sob carga.
Manipulamos a cinética de solidificação no interior de fornos de fundição a vácuo para produzir três estruturas de grão distintas, adaptadas a perfis de tensão específicos e temperaturas de serviço. Para obter parâmetros detalhados sobre a compatibilidade de materiais nestes métodos, consulte o nosso Alloy Guide for High Performance Alloys and Precision Casting.
Fundição Equiaxial (EQ) para Pá de Turbina de Baixa Pressão com Menor Tensão
A fundição equiaxial é o método fundamental para componentes de cera perdida. O metal fundido solidifica uniformemente por toda a cavidade do molde cerâmico, formando grãos isotrópicos com orientação aleatória:
- Dinâmica de solidificação: O metal arrefece a partir das paredes do molde para o interior, criando propriedades mecânicas uniformes em todas as direções.
- Gestão térmica: As bobinas de aquecimento convencionais mantêm a temperatura do invólucro antes do vazamento, seguidas de um arrefecimento não direcional.
- Aplicação prevista: Ideal para pás de turbina de baixa pressão e palhetas de estágio posterior expostas a temperaturas de funcionamento moderadas e menor tensão mecânica.
- Eficiência de custos: O processamento EQ requer ciclos padrão de fusão por indução a vácuo, sem placas de arrefecimento especializadas ou mecanismos de extração, mantendo os ciclos de produção curtos e as taxas de desperdício baixas.
Fundição Solidificada Direcionalmente (DS) para Eliminar Juntas de Grão Transversais
As pás solidificadas direcionalmente combatem a fluência ao alinhar os grãos paralelamente ao eixo de tensão principal. Ao eliminar as juntas perpendiculares às forças centrífugas, evitamos a separação de grãos sob tensão a alta temperatura:
- Gradiente térmico axial: O invólucro cerâmico assenta sobre uma placa de arrefecimento de cobre arrefecida a água dentro de um forno de indução a vácuo.
- Extração controlada: Os sistemas de acionamento mecânico descem o molde para fora da zona quente a uma velocidade rigorosamente doseada.
- Crescimento columnar: Os grãos nucleiam na placa de arrefecimento e crescem verticalmente como cristais colunares compridos que se estendem desde a raiz até à ponta da pá.
- Ganho de desempenho: Os componentes DS proporcionam um salto notável na resistência à fadiga térmica e na resistência à fluência longitudinal em comparação com as peças fundidas equiaxiais convencionais.
Técnicas de fundição de monocristal (SX) utilizando seletores de cristais
As pás de turbina de monocristal eliminam completamente os limites de grão. Sem interfaces de limite, as microfissuras não têm vias preferenciais para se propagarem, permitindo que as turbinas dos motores funcionem a temperaturas superiores ao ponto de fusão normal dos metais de base fundidos convencionalmente.[4]
- Mecânica de seleção de grãos: Colocamos uma constrição helicoidal — conhecida como seletor de cristais em espiral — logo acima da placa de arrefecimento. À medida que os grãos colunares competem para crescer para cima, a espiral geométrica bloqueia fisicamente todos, exceto um único grão orientado na direção cristalográfica preferida (tipicamente [001]).
- Alternativa de semente cristalina: Para um alinhamento cristalográfico rigoroso, colocamos uma liga de semente sólida pré-orientada na base da cavidade do molde para ditar o crescimento do cristal sem depender inteiramente da geometria do seletor.
- Vantagem da composição química: A eliminação dos limites de grão remove a necessidade de elementos de reforço dos limites de grão, tais como carbono, boro e zircónio. Isto eleva a temperatura de fusão incipiente das superligas à base de níquel, permitindo temperaturas de tratamento térmico de solubilização mais elevadas e uma estabilidade de fase superior.
Comparação da resistência à fluência a alta temperatura entre tipos de grão
A escolha entre estruturas EQ, DS e SX equilibra a severidade do ambiente operativo com a complexidade do ciclo de fabrico.
| Métrica / Atributo | Equiaxial (EQ) | Solidificado Direcionalmente (DS) | Monocristal (SX) |
|---|---|---|---|
| Morfologia de grão | Cristais tridimensionais aleatórios | Cristais colunares alinhados axialmente | Monocristal monolítico |
| Limites transversais | Presentes em todo o componente | Completamente eliminado | Completamente eliminado |
| Resistência ao Fluimento | Capacidade industrial de base | Significativamente melhorado ao longo do eixo Z | Resistência máxima à fluência |
| Vida útil à fadiga térmica | Padrão | Elevado (módulo de Young axial mais baixo) | Excecional tolerância ao choque térmico |
| Localização típica do andar | Andares de turbina de baixa pressão | Fileiras de turbinas de média pressão e geração de energia | Andares 1 e 2 de turbina de alta pressão |
| Complexidade de fundição | Vazamento a vácuo padrão | Extração dinâmica de precisão | Extração de precisão com seletor de cristais |
Onde são utilizadas as pás de turbina do processo de fundição de investimento
O mesmo processo de fundição por cera perdida para pás de turbinas suporta perfis aerodinâmicos rotativos e estacionários em frotas de propulsão e geração de energia, com liga e estrutura de grão dimensionadas para a temperatura e tensão do andar.
- Turbinas a gás aeroespaciais: As pás e palhetas de andar de alta pressão baseiam-se em superligas de níquel com estruturas DS ou SX, refrigeração por película e perfis aerodinâmicos revestidos para motores de aviação.
- Turbinas a gás industriais (IGT): As pás de geração de energia de maiores dimensões enfatizam uma longa resistência à fluência, resistência à corrosão a quente e sistemas de revestimento reparáveis sob funcionamento contínuo — a mesma família de equipamento abrangida no nosso componentes de geração de energia por fundição de investimento programas.
- Estágios de vapor e expansor: As temperaturas de pico do metal mais baixas continuam a beneficiar de perfis aerodinâmicos quase finais (near-net), áreas de gargalo restritas e ligas de aço inoxidável ou de níquel quando a corrosão ou a erosão por vapor H2O húmido dominam.
A fundição de investimento é habitualmente a via principal errada quando o perfil aerodinâmico é um perfil de extrusão maciço simples a temperatura moderada sem arrefecimento interno — aí, os esboços forjados ou fortemente maquinados podem ser mais baratos. Uma vez surgirem passagens ocas, arestas de fuga finas ou requisitos de monocristal, de alto desempenho a fundição de investimento a vácuo continua a ser a via de produção prática.
Superligas para o Processo de Fundição de Investimento de Pás de Turbina
Na processo de fundição cera perdida pás de turbina procura, a seleção de materiais é a diferença entre um funcionamento fiável do motor e a libertação catastrófica de pás. Escolhemos superligas com base no facto de a pá enfrentar choque térmico bruto, gás de escape corrosivo ou carga centrífuga pura.
Superligas à Base de Níquel para Resistência a Temperaturas Ultra-Elevadas
Para os estágios de turbina de alta pressão, superligas à base de níquel - classificados entre as classes no nosso guia de classificação de materiais de superligas - continuam a ser a norma da indústria.
- Controlo da microestrutura: Formam uma matriz gama-prima coerente que resiste diretamente ao movimento de deslocações a temperaturas que se aproximam dos 1.000°C e superiores.
- Resistência à fluência: Sob cargas térmicas e mecânicas severas, estas classes mantêm a resistência ao escoamento onde outras ligas amolecem.
- Utilização principal: Pás de rotor de alta pressão e componentes rotativos críticos onde a integridade mecânica não pode falhar.
Superligas à Base de Cobalto para Resistência à Corrosão Quente e ao Desgaste
- Estabilidade superficial superior: As matrizes à base de cobalto oferecem alta resistência à corrosão a quente por enxofre e à oxidação.
- Resistência ao desgaste e ao fretting: Ideal para palhetas guia de tubeiras e componentes estacionários que enfrentam ciclos térmicos severos, mas com esforço rotacional ligeiramente inferior.
- Reforço por carbonetos: Os carbonetos nos limites de grão estabilizam a liga sob correntes de gases de funcionamento agressivas.
Elementos Refratários e Estabilidade da Liga
As superligas modernas dependem de elementos refratários pesados – principalmente renénio, tungsténio, tântalo e molibdénio – para fixar a integridade dos grãos.
- Fixação de discordâncias: Os átomos densos retardam a difusão no estado sólido, evitando o deslizamento dos limites de grão sob alta carga.
- Estabilidade de fases: Proporções adequadas de refratários evitam a formação de fases frágeis que causam a iniciação prematura de trincas.
- Condutividade térmica: Adições otimizadas equilibram a rigidez estrutural sem causar pontos quentes térmicos localizados.
Material Virgem vs. Rácios de Reutilização em Fusão por Indução a Vácuo (VIM)
A química de fusão deve permanecer limpa dentro do forno de fusão por indução a vácuo (VIM). A absorção de gás ou contaminantes vestigiais arruinarão toda uma vazada de palhetas.
| Material de Carga | Rácio Típico | Benefício Principal | Cuidado no Processo |
|---|---|---|---|
| Liga-mãe Virgem | 50% - 100% | Impurezas vestigiais extremamente baixas (oxigénio, azoto) | Maior custo de entrada de matéria-prima |
| Retorno de Fundição Limpo | Até 50% | Utilização eficiente de canais de lingotamento, masselotes e canais de vazamento | Requer decapagem superficial rigorosa e refinação a vácuo |
Mantemos os ciclos de retorno estritamente segregados por família de ligas. A mistura de coladas virgens certificadas com retorno qualificado permite-nos manter temperaturas de liquidus precisas, eliminar a borra e entregar metal limpo e isento de defeitos em cada molde cerâmico.
Tratamentos Pós-Fundição e Acabamento para Pás de Turbina Fundidas por Cera Perdida
As peças em bruto de fundição contêm frequentemente microporosidade, tensões residuais de fundição e segregação dendrítica que falhariam rapidamente na secção quente de um motor. Confiamos numa sequência disciplinada de tratamentos térmicos, mecânicos e superficiais para elevar cada pá aos padrões de voo críticos para a missão.
Prensa Isostática a Quente (HIP) para Eliminar a Microporosidade Interna
Mesmo com um sistema de vazamento optimizado e vazamento a vácuo, pode ocorrer porosidade de micro-retração interna. Submetemos as pás de turbina fundidas a prensa isostática a quente (HIP) para eliminar completamente estes vazios internos:[5]
- Alta Pressão e Temperatura: As pás são colocadas numa câmara de gás árgon inerte sob pressões superiores a 100 a 150 MPa a temperaturas acima de 1.150°C.
- União por Difusão: O calor e a pressão simultâneos colapsam os micro-vazios internos, fazendo com que a liga ceda plasticamente e se una através de difusão no estado sólido.
- Vida em Fadiga: A eliminação da microporosidade melhora drasticamente a resistência à fadiga de baixo ciclo (LCF) e a vida útil sob fluência sob stress rotacional extremo.
Tratamentos Térmicos de Cozedura de Solução e Endurecimento por Precipitação
As superligas em bruto de fundição apresentam segregação química que enfraquece as propriedades mecânicas. Utilizamos tratamentos térmicos a vácuo em várias fases para otimizar a microestrutura da liga:
| Etapa de Tratamento Térmico | Propósito Principal | Resultado Estrutural |
|---|---|---|
| Homogeneização e Solubilização | Dissolve fases eutécticas grosseiras e elementos segregados | Matriz gama homogénea, prepara para um envelhecimento uniforme |
| Têmpera Rápida a Gás | Evita a precipitação grosseira durante o arrefecimento | Preserva a estrutura de solução sólida sem distorção térmica |
| Endurecimento por Precipitação (Envelhecimento) | Precipita partículas secundárias controladas de gama prima (γ') | Proporciona uma resistência ideal à tração e à fluência a alta temperatura |
Usinagem de Precisão de Pés de Palha e Geometrias em Pinheiro
O perfil aerodinâmico sai do processo de fundição de investimento com uma forma próxima da final, mas o pé da palha requer precisão submícron para encaixar no disco do rotor:
- Retificação de Avanço Lento (Creep-Feed Grinding): Retificamos as serrilhas complexas do pé em pinheiro utilizando retificação de avanço lento com dressagem contínua para evitar o encruamento e a microfissuração superficial.
- Erosão por Fio (EDM): Ideal para cortar ranhuras precisas para pernos de vedação e pontos de entrada de ar de refrigeração em superligas de níquel resistentes.
- Furação de Orifícios de Refrigeração: Empregamos laser de alta velocidade e EDM de furo rápido para abrir milhares de orifícios inclinados de película de refrigeração nas paredes do perfil aerodinâmico sem comprometer os canais internos.
Revestimentos de Barreira Térmica (TBC) e Revestimentos Resistentes à Oxidação
As superligas em bruto não conseguem sobreviver ao contacto direto com correntes de gás que excedam os seus pontos de fusão. Protegemos as pás acabadas utilizando sistemas de superfície multicamada:
- Camada de Ligação (MCrAlY): Aplicada por projeção térmica a plasma em vácuo (VPS) ou projeção a oxigénio-combustível de alta velocidade (HVOF) para proporcionar proteção contra oxidação e corrosão a quente, servindo simultaneamente de ancoragem para a camada superior.
- Revestimento de Barreira Térmica (TBC): Uma camada de zircónia estabilizada com ítria (YSZ) aplicada por deposição física em fase de vapor por feixe de eletrões (EB-PVD). Esta camada cerâmica reduz a temperatura do substrato metálico até 100°C a 150°C, garantindo um funcionamento fiável sob cargas térmicas máximas.[3]
Controlos END para o Processo de Fundição Cera Perdida de Pás de Turbina
Quando a superliga fundida solidifica dentro de um molde cerâmico, problemas ocultos como micro-retrações, inclusões ou desvios de núcleo podem arruinar toda uma produção. No processo de fundição cera perdida pás de turbina processo, uma única cavidade subsuperficial pode causar uma falha catastrófica do motor a temperaturas extremas. Encaramos os ensaios não destrutivos (END) não como um ponto de controlo final, mas como um sistema de controlo de qualidade total integrado em cada etapa do nosso fluxo de trabalho de fabrico.
Inspeção por Líquidos Penetrantes Fluorescentes (FPI) para Deteção de Fissuras Superficiais
As micro-fissuras superficiais, as juntas frias e a microporosidade podem ser invisíveis sob luz branca comum. Confiamos na sensibilidade de Nível 4 da inspeção por líquidos penetrantes fluorescentes (FPI) para evidenciar os defeitos mais pequenos que atingem a superfície:[6]
- Penetração Profunda: Aplicamos corantes fluorescentes de alta qualidade com tempos de permanência controlados, permitindo que a ação capilar puxe o penetrante para o interior das fissuras microscópicas.
- Lavagem e Emulsificação Controladas: A lavagem precisa garante que o ruído de fundo é eliminado sem remover o penetrante dos defeitos reais.
- Avaliação com Luz UV: Sob cabines de inspeção com luz ultravioleta (UV-A) de alta intensidade, os técnicos identificam fissuras capilares em zonas de elevado esforço, tais como o bordo de ataque, o bordo de fuga e os alvéolos da raiz da pá.
Radiografia Industrial e Tomografia Computadorizada (TC) para Vazios Internos
A deteção de anomalias subsuperficiais requer imagiologia profunda. Utilizamos radiografia digital de alta resolução e tecnologia 3D fundição por tomografia computorizada industrial inspeção:[7]
- Radiografia Digital (DR): Os raios X padrão de painel plano detetam rapidamente inclusões, retração subsuperficial e segregações de metais pesados em lotes de produção.
- Tomografia Computorizada (TC) 3D: Para pás de motores aeronáuticos complexas, a digitalização por TC gera um modelo volumétrico 3D. Isto revela vazios internos, partículas residuais de núcleos cerâmicos presas no interior internos serpentinos, e porosidade oculta em profundidade nas secções grossas da raiz.
Medição da Espessura da Parede por Ultrassons e Digitalização por TC
Manter uma espessura de parede precisa em redor dos canais de refrigeração é essencial para gerir a fadiga térmica. Mesmo um pequeno desvio do núcleo durante a vazadura conduz a uma dissipação de calor irregular e à falha prematura da pá.
- Medição Ultrassónica (UT): As sondas ultrassónicas de alta frequência medem a espessura de metal restante em superfícies aerofólio convexas e côncavas com precisão micrométrica.
- Mapeamento de Nuvem de Pontos por TC: Alinhamos os dados da digitalização 3D com os modelos CAD originais para mapear os desvios nominais da espessura de parede em todo o invólucro da pá, em consonância com as verificações dimensionais abrangidas no nosso guia de fundição de metais de precisão para engenheiros e compradores OEM.
Inspeção Metalográfica de Grão e Verificação de Propriedades Mecânicas
A integridade estrutural interna depende tanto da metalurgia como da precisão dimensional. Confirmamos que cada lote cumpre critérios rigorosos de estrutura de grão e mecânicos:
| Método de Inspeção | Área de Foco | Objetivo de Qualidade |
|---|---|---|
| Ataque Macrográfico | Análise do grão à superfície da pá | Confirma os limites do tamanho de grão equiaxial ou a ausência total de limites transversais em fundições DS/SX. |
| MEV microestrutural | Micro-amostras de barras de teste | Valida a distribuição da fase gama-linha e verifica a existência de fases frágeis indesejadas. |
| Ensaios de Tensão-Ruptura | Provetas testemunho associadas | Confirma que a vida à fluência e a resistência ao cedimento a alta temperatura cumprem as especificações de projeto. |
| Espetroscopia Química | Amostras de liga fundida | Verifica os alvos elementares precisos para níquel, cobalto e aditivos refratários. |
Perguntas Frequentes Sobre a Fundição de Precisão de Pás de Turbina
Navegar pelas processo de fundição cera perdida pás de turbina a procura exige o equilíbrio entre controlos metalúrgicos extremos e tolerâncias dimensionais rigorosas. Abaixo encontram-se respostas diretas aos desafios de engenharia mais comuns que enfrentamos no chão de fábrica.
Porque é que as pás de turbina são fundidas em vez de maquinadas a partir de um bloco maciço?
A maquinação de um perfil aerodinâmico avançado a partir de um bloco maciço simplesmente não consegue produzir os canais de arrefecimento ocos e labirínticos necessários no interior das secções quentes dos motores modernos. Além disso, as superligas à base de níquel sofrem rapidamente encruamento, tornando a fresagem subtrativa complexa de 5 eixos proibitivamente dispendiosa e propensa a microfissuras.
Através da fundição especializada de perfis aerodinâmicos para pás de turbina, obtemos formas próximas da final com passagens de arrefecimento intrincadas diretamente a partir do molde cerâmico. A fundição também permite a solidificação de grão direcional e monocristalino, que a maquinação de blocos maciços não consegue replicar.
Como é que a fundição monocristalina evita a falha por fluência a temperaturas extremas?
A temperaturas de funcionamento elevadas e velocidades de rotação extremas, a falha por fluência inicia-se tipicamente ao longo dos limites de grão através do deslizamento dos limites de grão e da difusão de lacunas.
- Zero limites transversais: Palhetas de turbina de cristal único eliminar todas as fronteiras de grão em toda a peça.
- Resistência ao fluência maximizada: Remover estas interfaces de alta energia evita a formação de vazios sob carga centrífuga pesada.
- Limiares térmicos mais elevados: A liga pode operar muito mais perto do seu ponto de fusão incipiente sem deformação plástica catastrófica.
O que causa o desvio do núcleo cerâmico durante a vazão da liga fundida?
A deflexão do núcleo cerâmico cria espessuras desiguais nas paredes do perfil aerodinâmico, levando a falhas térmicas imediatas durante a operação do motor. Nas nossas fundições, identificamos três fatores principais para o desvio do núcleo:
- Flutuabilidade e fluxo dinâmico: A superliga fundida possui alta densidade, o que exerce forças de flutuabilidade e resistência hidrodinâmica contra os núcleos delicados durante a vazão por fusão por indução a vácuo (VIM).
- Choque térmico: Desfasamentos rápidos de expansão térmica entre a casca cerâmica e o núcleo interno causam deformações se as temperaturas de pré-aquecimento não forem perfeitamente equilibradas.
- Suporte insuficiente: A colocação inadequada ou a fusão prematura dos pinos de suporte (chaplets) deixa o núcleo sem sustentação contra o fluxo de metal.
Combatemos isto utilizando formulações de núcleos de sílica ou alumina de alta rigidez, designs de canais de vazão optimizados para suavizar o impacto do metal e pinos localizadores de quartzo de precisão.
Quanto tempo demora a produzir um lote de pás de turbina fundidas por cera perdida?
Um ciclo de produção requer tipicamente 6 a 12 semanas, dependendo do estado de qualificação das ferramentas e da complexidade dos ensaios não destrutivos:
- Injeção de padrões e imersão na casca cerâmica: 1 a 2 semanas (os ciclos de secagem de calda cerâmica e estuque multicamadas não podem ser apressados).
- Desparafinação, sinterização e fundição a vácuo: 1 semana.
- Lixiviação química do núcleo, HIP e tratamento térmico: 2 a 3 semanas.
- Maquinação de raízes, FPI e tomografia computorizada (CT): 2 a 4 semanas.
Para novos projetos de desenvolvimento que exijam matrizes de núcleos cerâmicos personalizados e ferramentas de injeção de cera, a amostragem inicial demora geralmente 12 a 16 semanas antes de a produção em série ter início.
Referências
- NASA NTRS - Estudo de viabilidade para a fundição de compósitos de superligas refratárias de alta temperatura (19990087889) ↩
- ARPA-E - Fabrico de fundições de investimento de alto rendimento com energia mínima (fundições para turbinas avançadas) ↩
- NASA NTRS - Revestimentos de barreira térmica para as pás da turbina do motor principal do vaivém espacial (space shuttle) (19890004290) ↩
- NASA NTRS - Efeito da orientação cristalina na falha por fadiga de superligas de pás de turbina de níquel monocristalino (20040001726) ↩
- NASA NTRS - Fundição com gradiente térmico elevado, prensagem isostática a quente e tratamento térmico alternativo na estrutura de superligas (19890049056) ↩
- NASA NTRS - Ensaio não destrutivo (END) do material de pás de turbina monocristalinas PWA 1480 (19950062052) ↩
- NASA NTRS - Verificação de radiografias de raios X com tomografias computorizadas (19910000281) ↩
- U.S. DOE AMMTO - Gabinete de Tecnologias de Fabrico e Materiais Avançados (leitura adicional)

