Обзор
Что такое литейное производство из углеродистой стали для автозапчастей?
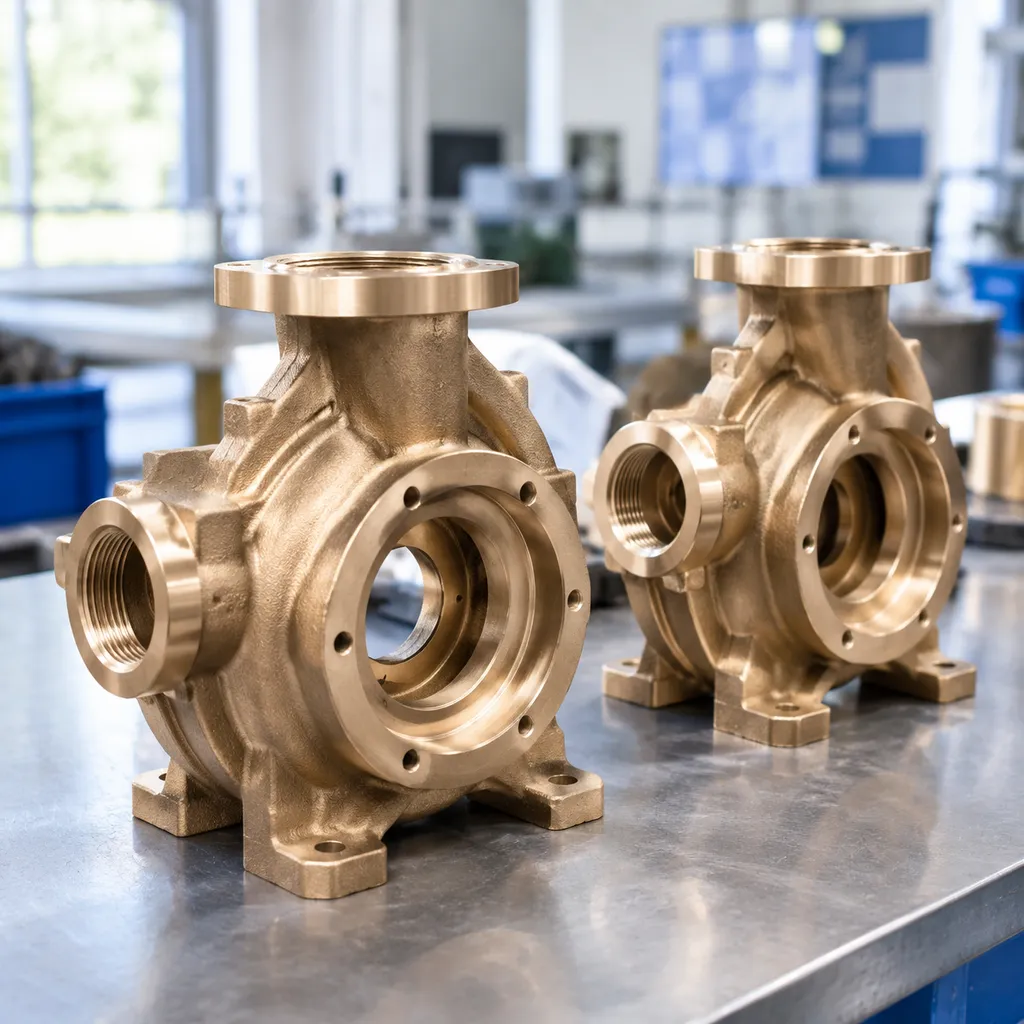
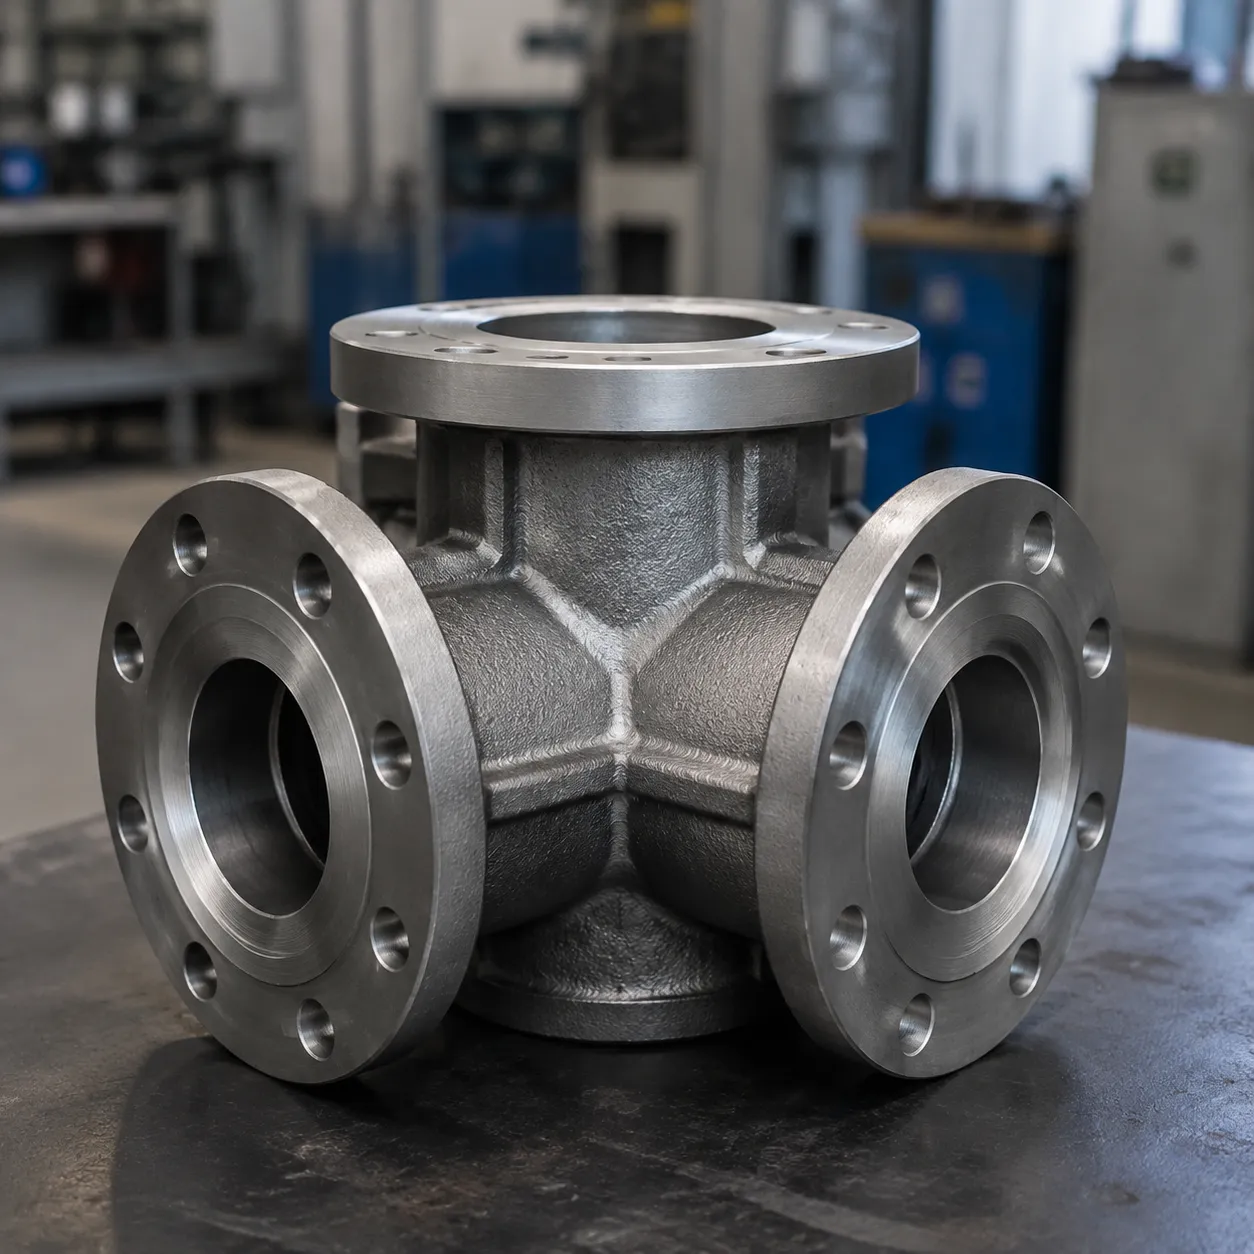
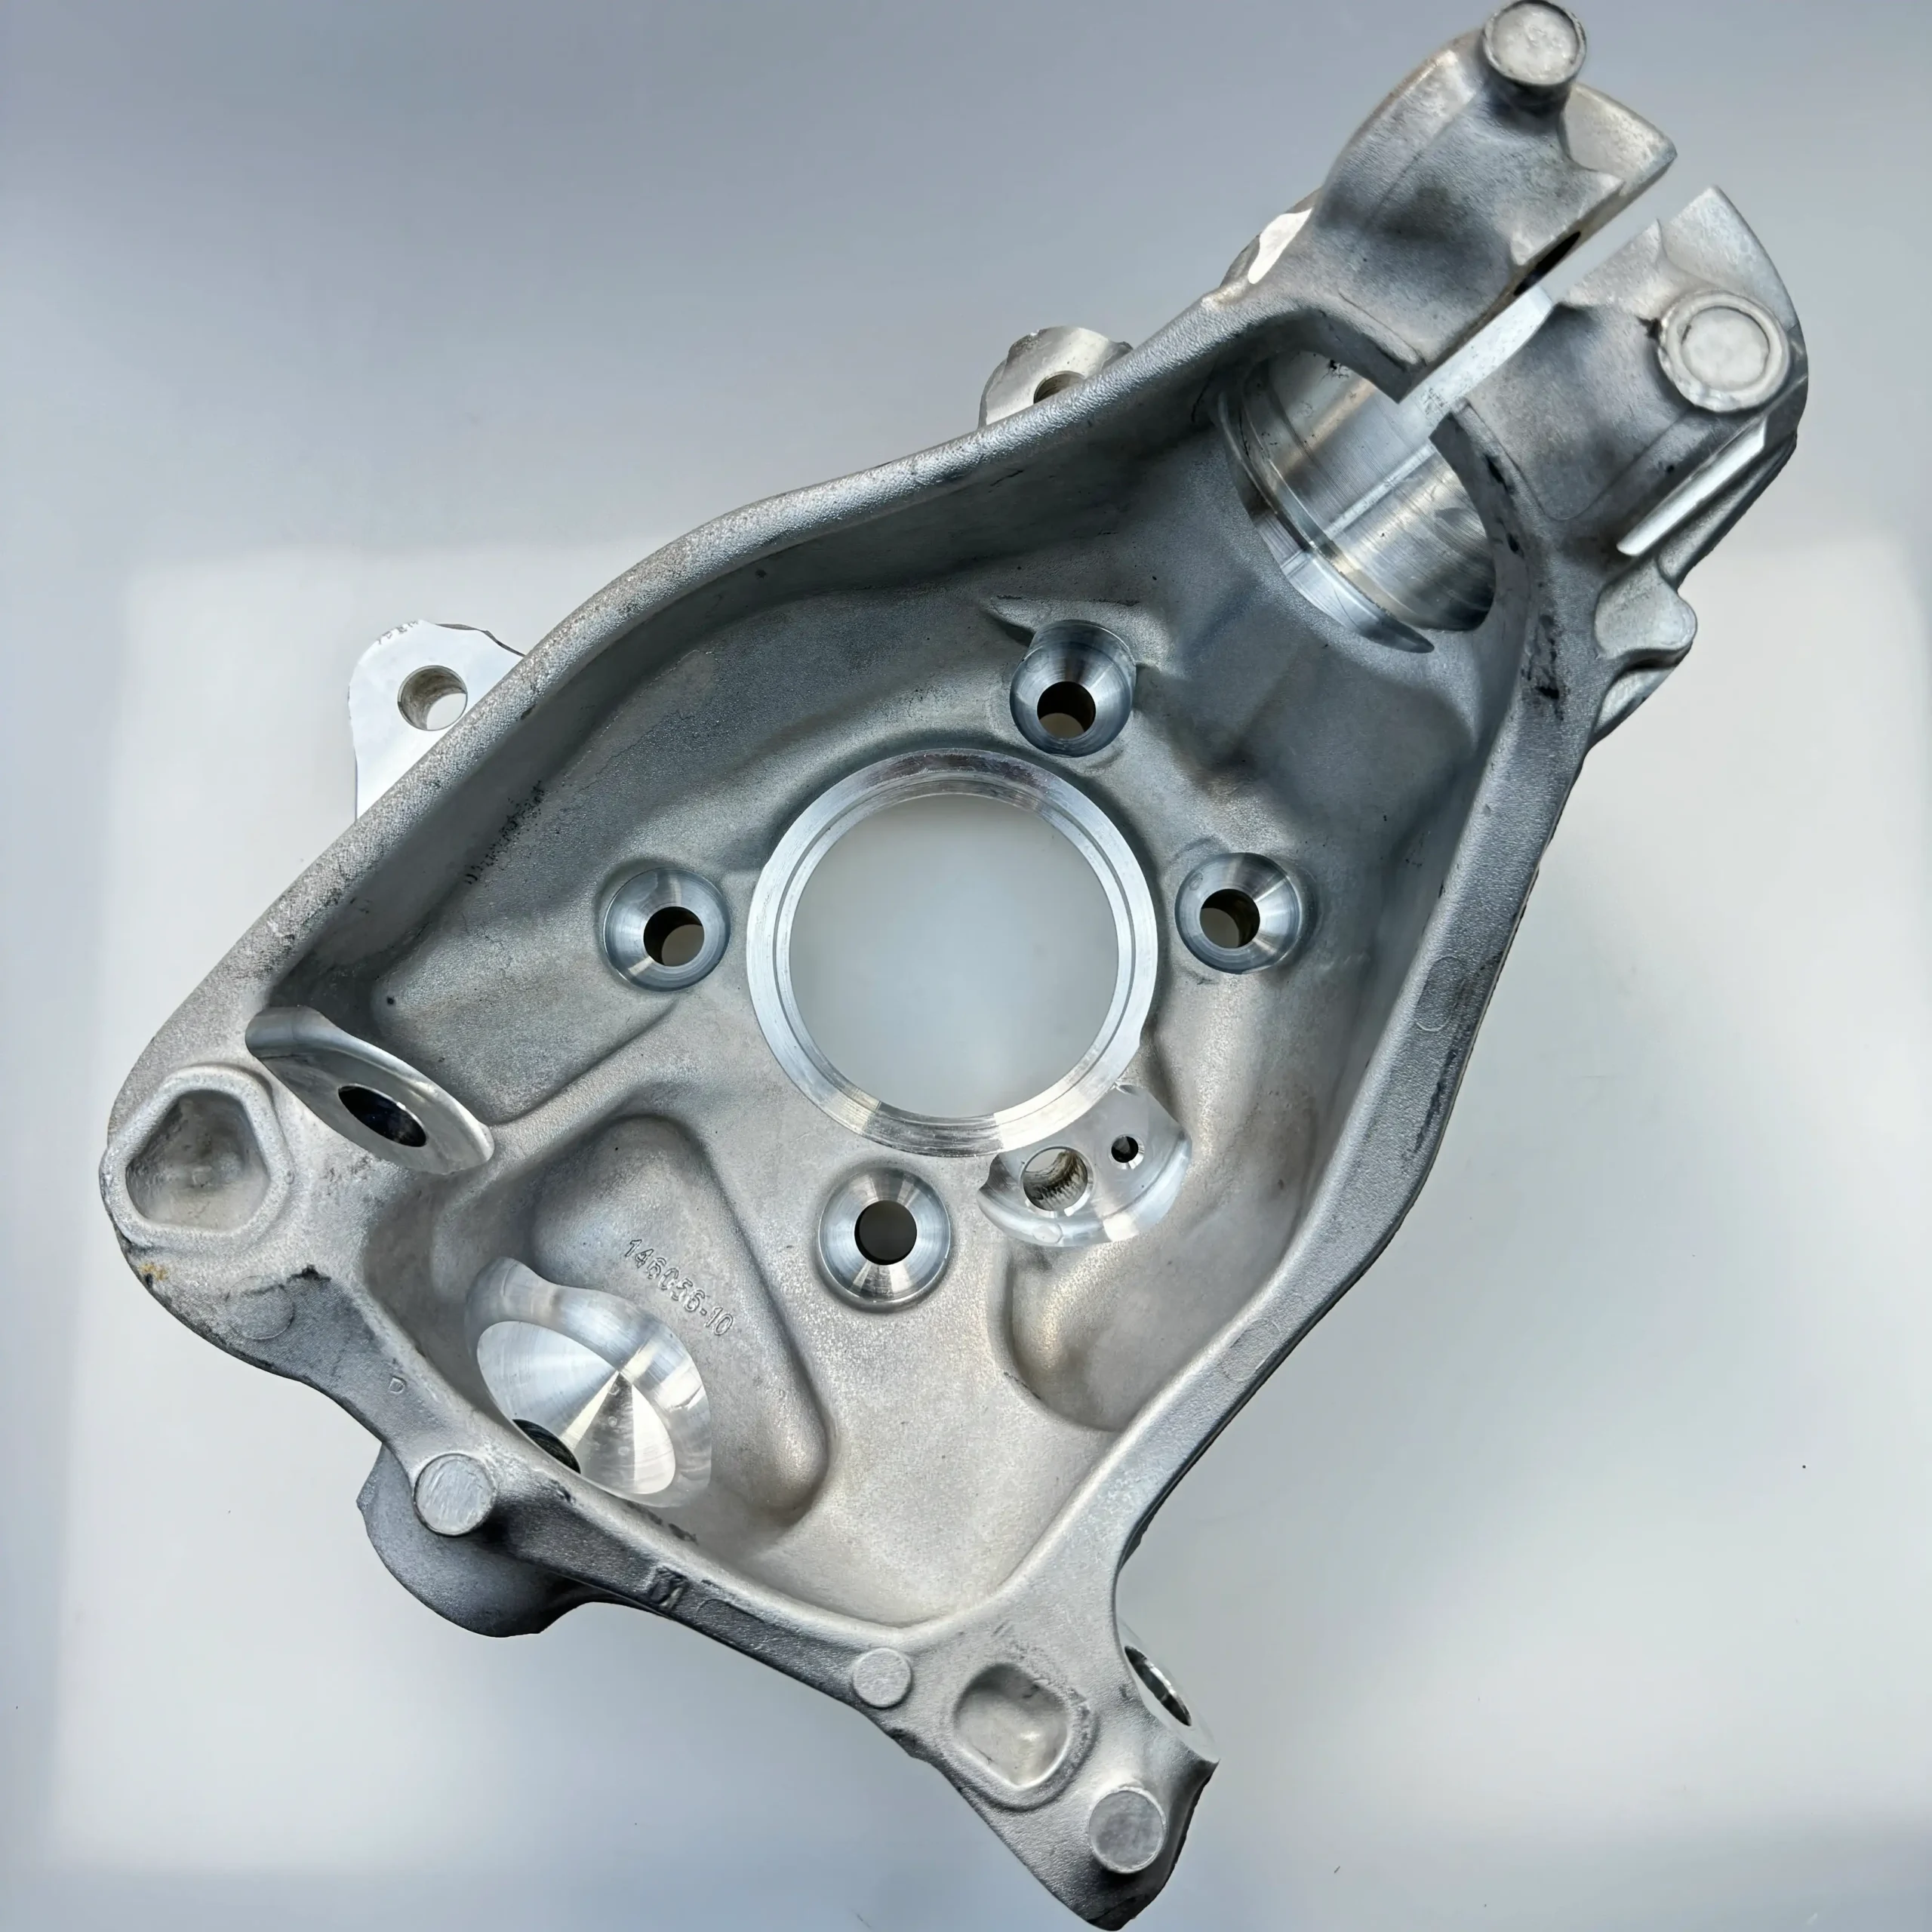
Литейное производство из углеродистой стали для автозапчастей — это передовой метод производства, предназначенный для создания высоконадежных, сложных металлических компонентов для критически важных автомобильных сборок. Объединяя природные металлогические свойства углеродистой стали с точной методикой потерь воска, этот процесс позволяет получать детали почти окончательной формы с линейными допусками в ±0.005 дюймов/дюйм и поверхностными отделками до 125 RMS в состоянии отливки.[1] Автопроизводители и поставщики уровня Tier-1 полагаются на этот метод для замены сложных многочастных сборок на прочные, объединённые, однополостные металлические отливки.
Процесс точной потерь воска при литье
эволюция литейное производство с потерями воска обеспечивает повторяемость и контроль размеров на всех этапах производства:
- Создание модели: Инструменты впрыскивают воск для формирования жертвенных моделей. Для быстрого прототипирования и проверки функционального дизайна создаются модели без предварительных затрат на инструменты с помощью 3D-печати.
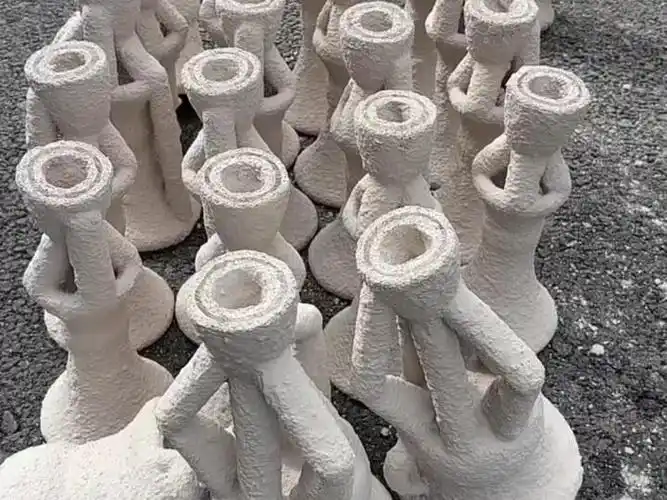
- Создание керамической формы: Восковые сборки погружаются в огнеупорную суспензию и покрываются керамической штукатуркой для создания жесткой формы из высокотемпературного материала.
- Удаление воска и обжиг: Автоклавы расплавляют восковую модель, оставляя точную отрицательную полость.[2] Затем оболочка подвергается высокотемпературному обжигу для сжигания остатков и повышения прочности формы.
- Заливка и затвердевание: Дегазированная, индукционно расплавленная углеродистая сталь заливается в предварительно нагретую форму, обеспечивая полное заполнение тонких стенок и сложных геометрий.
- Выбивка и обрезка: После охлаждения керамическая оболочка механически удаляется, а литники и каналы разрезаются с отливками автокомпонентов.
Почему углеродистая сталь идеально подходит для автомобильного производства
Углеродистая сталь обеспечивает оптимальный баланс механической прочности, обрабатываемости и экономической эффективности для критически важных автомобильных систем:
- Механическая устойчивость: Обеспечивает прочность на предел деформации, пластичность и усталостную выносливость, необходимые для выдерживания высоких циклических нагрузок в кузове, подвеске и трансмиссии.
- Адаптивность термической обработки: Легко реагирует на стандартные термические процессы — такие как нормализация, закалка и отпуск — позволяя настраивать твердость поверхности и прочность ядра.
- Консолидация деталей и снижение веса: Заменяет многочастные штамповки, кронштейны и сварные соединения монолитным отливным компонентом, устраняя точки отказа и одновременно снижая общий вес сборки автомобиля.
- Экономия материала: Предлагает надежную, экономически выгодную альтернативу экзотическим сплавам без ущерба для структурной целостности при динамических нагрузках на дорогу и трансмиссию.
Группы литья из углеродистой стали для автозапчастей
В нашей литейной мы заливаем полный спектр углеродных и низколегированных сплавов, используя оптическую эмиссионную спектрометрию для проверки каждой плавки перед заливкой.
Низкоуглеродистая сталь (мягкая сталь)
Низкоуглеродистые стали - такие как AISI 1018 и 1020 - содержат около 0,05-0,30% углерода в диапазоне мягкой стали.[3] Эти сплавы обладают высокой пластичностью, высокой ударной вязкостью и отличной свариваемостью, что делает их предпочтительным выбором для кронштейнов, соединений и сборок запорных устройств, которые должны поглощать энергию без хрупкого разрушения.
- Ключевые характеристики: Высокая прочность, легкая формуемость и надежная свариваемость.
- Вторичная обработка: Хотя в состоянии после отливки эти детали мягкие, они реагируют исключительно хорошо на закалочные обработки, такие как цементация, когда требуется локальная износостойкость поверхности.
- Автомобильная посадка: Фитинги для гидросистем, кронштейны для крепления выхлопных систем и монтажные вкладки для шасси. При оценке производственных компромиссов между литейными металлами важно понимать основной механический профиль и разницу между чугуном и низкоуглеродистой сталью помогает обеспечить, чтобы готовое сборочное изделие выдержало дорожные удары без внезапных отказов.
Углеродистая сталь средней твёрдости
Диапазон примерно от 0,3% до 0,5% углерода в распространенном четырехклассовом делении, средние марки углеродистых сталей — такие как AISI 1030, 1035 и 1045 — обеспечивают оптимальный баланс между структурной прочностью и пластичностью.[3] Эти марки широко выбираются для инвестиционного литья из углеродистой стали для автозапчастей, подвергающихся постоянным механическим циклам и динамическим нагрузкам.
- Ключевые характеристики: Сбалансированная прочность на растяжение, хорошая усталостная стойкость и умеренная пластичность.
- Вторичная обработка: Высокоотзывчивы на стандартное закаливание, нормализацию и закалку/отпуск для достижения заданных автомобильных твердостей.
- Автомобильная посадка: Коробки передач, рулевые кулаки, ступицы привода и крепления клапанного механизма двигателя. Решение о том, какая композиция соответствует вашим производственным целям, часто включает оценку того, как высокие, средние или низкие углеродистые стали легче обрабатываются во время окончательной обработки на ЧПУ.
Высокоуглеродистая сталь и низколегированные стали
Для автомобильных компонентов, подвергающихся экстремальным механическим нагрузкам, сильному трению или циклическим воздействиям, высокоуглеродистые стали (примерно 0,6-1,0% углерода)[3] и специализированные низколегированные стали (такие как 4140 и 8620) обеспечивают необходимую структурную целостность.
- Высокоуглеродистые стали: Обеспечивают исключительную твердость и износостойкость, подходят для специальных износных пластин, структурных ограничителей и крепежных элементов с высоким натяжением.
- Низколегированные стали: Сплавы, такие как 4140, усилены элементами, такими как хром, молибден и никель, обеспечивают глубокую закалку насквозь, исключительную прочность на разрыв и твердость при тяжелых ударных нагрузках.
- Автомобильная посадка: Высоконагруженное оборудование турбонагнетателей, дифференциальные шестерни, фланцы привода и опоры подвески.
| Категория материала | Типичные марки | Прочностные и пластические свойства | Основные автомобильные отливки |
|---|---|---|---|
| Низкое содержание углерода | AISI 1018, 1020 | Высокая пластичность, низкая пластическая деформация, отличная амортизация ударов | Кронштейны для выхлопных систем, механизмы запирания дверей, фитинги для жидкостей |
| Среднее содержание углерода | AISI 1030, 1045 | Сбалансированная прочность, умеренная пластичность, термообработка | Переключатели передач, муфты сцепления, рулевые шарниры |
| Низколегированные / Высокоуглеродистые сплавы | 4140, 8620, 1060 | Высокая твердость, превосходные пределы усталости, экстремальная износостойкость | Шестерни привода, кронштейны турбонагнетателей, тяжелые звенья подвески |
Силикагель против водного стекла для автозаводских отливок из углеродистой стали
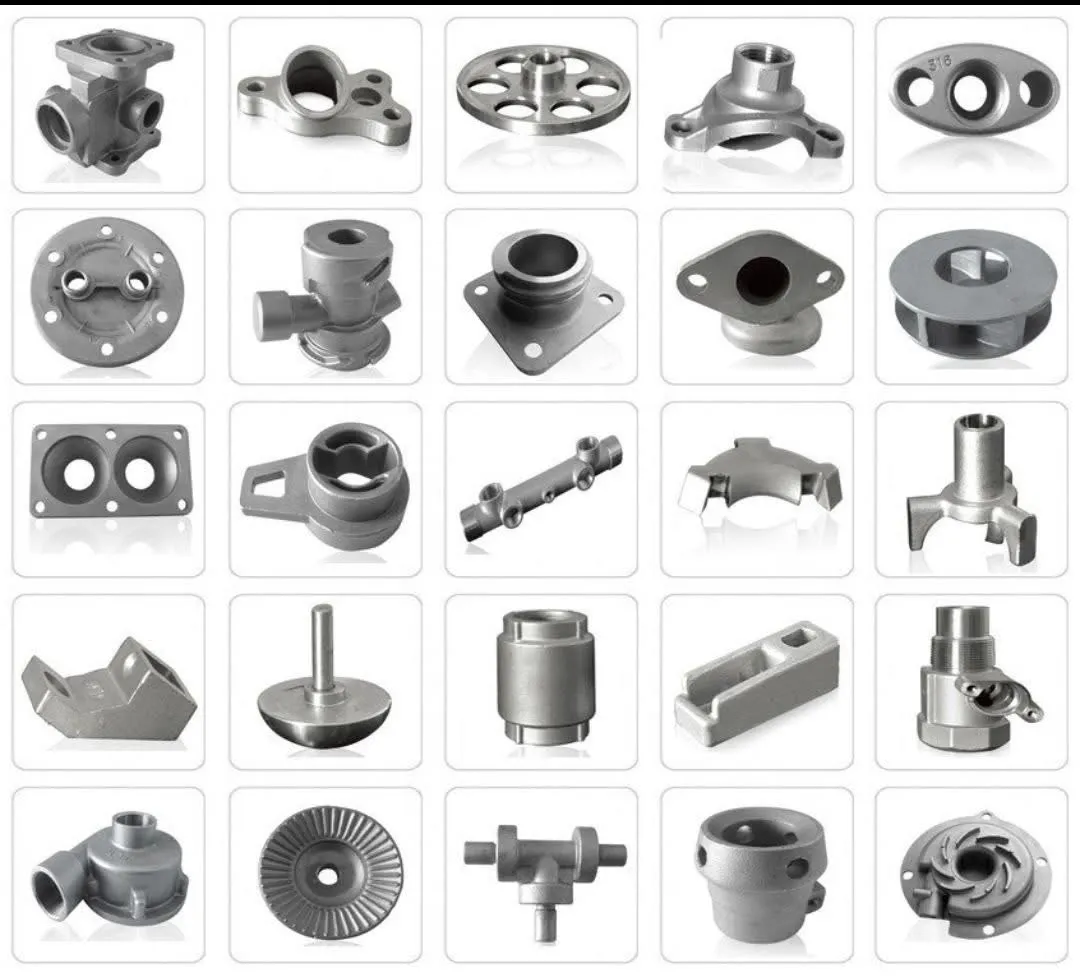
При производстве Инвестиционная отливка из углеродистой стали для автозапчастей, выбор подходящей системы связки определяет точность размеров, качество поверхности и экономическую эффективность производства. Мы используем как методы силикагеля, так и водного стекла для балансировки требований к производительности и бюджета.
Инвестиционная отливка из силикагеля для высокоточных автозапчастей
Литье из силикагеля является нашим основным методом для критически важных автомобильных применений. Этот процесс использует чистый коллоидальный связующий силикагеля для создания высокоплотных керамических оболочек, обеспечивая точные линейные допуски (обычно ±0,005 дюймов/дюйм) и гладкую поверхность до 125 RMS в состоянии отливки.[1] Он идеально подходит для сложных тонкостенных автомобильных компонентов, таких как детали турбонагнетателей, соединения трансмиссии и фитинги гидросистем, где требуется минимальная вторичная обработка на ЧПУ. Для компонентов, требующих высокой механической прочности, наша команда использует передовые технологии, аналогичные нашим специализированным процесс литья из легированной стали для высокоточных ЧПУ-деталей для поддержания строгой металлургической целостности.
Литьё из водного стекла для экономичных компонентов
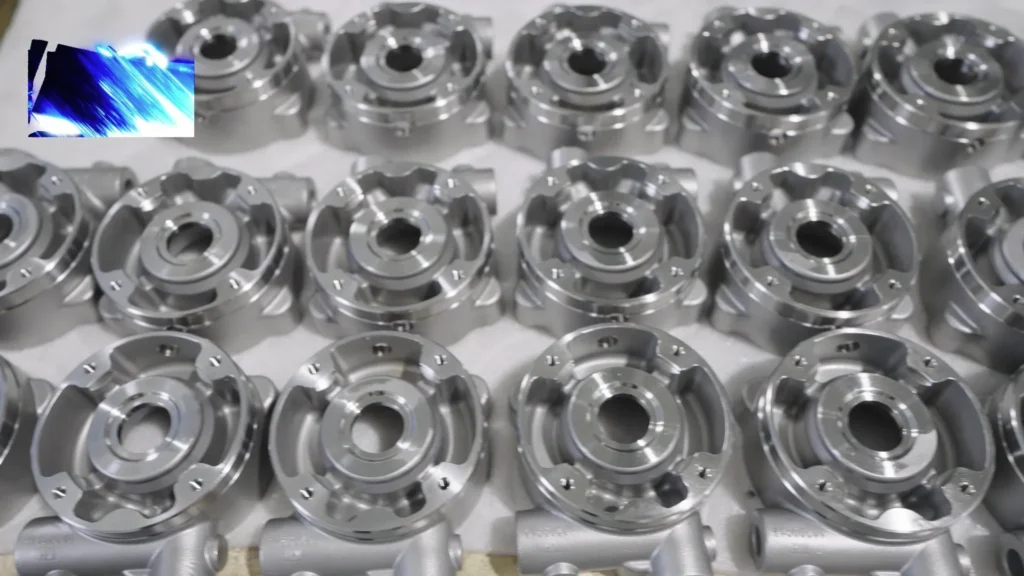
Литьё из водного стекла обеспечивает экономичное решение для более тяжелых, крупносерийных автомобильных компонентов из углеродистой стали. Используя систему связующего на основе натрийсиликата, этот метод значительно сокращает циклы изготовления оболочек и затраты материалов. Хотя он дает немного более широкие допуски по размерам и более шерохую поверхность по сравнению с силикагелем, он обеспечивает отличную механическую прочность для тяжелых конструкционных деталей, креплений подвески, буксировочных крюков и креплений шасси, которые подвергаются пост-обработке только на критически важных сопряженных поверхностях.
Сравнение процессов и руководство по выбору
Выбор подходящего процесса литья по моделям зависит от конкретной геометрии, посадки и объемных требований ваших автомобильных компонентов.
| Параметр | Литьё из силикагелия | Литьё из водного стекла |
|---|---|---|
| Типичная поверхность отделки | 125 RMS (около 3,2 мкм) или лучше | Более шероховатая, чем силикагелий |
| Линейный допуск по размерам | Обычно ±0.005 дюймов на дюйм[1] | Более широкий линейный диапазон, чем силикагелий |
| Возможность толщины стенок | Тоньше стенки, чем у водного стекла; минимальный размер зависит от сплава и геометрии | Минимальная толщина больше, чем у силикагелия; зависит от сплава и геометрии |
| Стоимость инструментов и оболочек | Умеренная до высокой | Низкий и умеренный |
| Оптимальные автомобильные применения | Детали двигателя, клапанное оборудование, датчики, кронштейны турбонаддува | Крепления подвески, рамочные кронштейны, тяжелое шасси оборудование |
| Потребности в вторичной обработке | Минимальная / почти готовая форма | Умеренная до высокой по критическим датумам |
Преимущества литья из углеродистой стали в автомобильной промышленности
Мы используем Инвестиционная отливка из углеродистой стали для автозапчастей для поставки поставщикам уровня 1 и OEM-компаниям деталей из точного литья по выплавляемым моделям, превосходящих сварные конструкции и кованые изделия.
| Показатель эффективности | Литая из углеродистой стали инвестиционным методом | Традиционные сварные конструкции |
|---|---|---|
| Точность размеров | Обычно ±0.005 дюймов на дюйм | Переменная (риски теплового искажения) |
| Поверхностная отделка | ~125 RMS в состоянии отливки | Грубая обработка, требует вторичной шлифовки |
| Конструкция компонента | Объединенная геометрия из одного куска | Многокомпонентные сборки с швами отказа |
| Использование материала | Высокая эффективность использования почти готовой формы (отходы обычно значительно ниже, чем при обработке заготовки) | Высокий уровень отходов при механической обработке |
Исключительная прочность и износостойкость
- Механическая устойчивость: Обеспечивает выдерживание высоких нагрузок без деформации в критических сборках шасси и силовой передачи.
- Адаптация термической обработки: Легко нормализуется, закаливается или отпускается для настройки твердости поверхности и пластичности ядра.
- Износостойкость: Возможности закалки поверхности защищают поверхности контакта с высоким износом, увеличивая общий срок службы.
Сложные геометрии и точные размеры
Процесс литья по выплавляемым моделям позволяет инженерам-автомобилистам проектировать сложные, оптимизированные по весу геометрии, которые невозможно или дорого производить стандартной обработкой.
- Точные допуски: Мы надежно поддерживаем линейные допуски обычно с точностью до ±0.005 дюймов на дюйм, обеспечивая повторяемость посадки на автоматизированных сборочных линиях.
- Объединение деталей: Несколько штампованных, сварных или болтовых деталей объединяются в один интегрированный отливок.
- Возможность изготовления тонких стенок: Сложные внутренние проходы, вырезанные особенности и легкие ребра могут быть отлиты непосредственно в компоненте.
Снижение обработки и отходов материала
Инвестиционное точное литье из углеродистой стали обеспечивает компоненты почти готовой формы прямо из формы.
- Минимальное удаление заготовки: Детали требуют только минимальной финальной обработки на критических сопрягаемых поверхностях, уплотнительных канавках или резьбовых отверстиях.
- Более короткое время цикла: Почти готовая геометрия значительно сокращает время работы шпинделя станка и затраты на инструменты.
- Широкая производственная синергия: В то время как силовые соединения высоких нагрузок используют углеродистую сталь, системы, сочетающие конструкционную сталь с легкими корпусами, могут интегрировать взаимодополняющие высокоточные компоненты услуг по алюминиевому литейному формованию для достижения оптимальных целей по весу транспортного средства.
Превосходная отделка поверхности и структурная целостность
В отличие от методов литья песком, которые дают грубую, ямчатую поверхность, прецизионное инвестиционное литье обеспечивает гладкую, однородную поверхность, обычно оцениваемую в 125 RMS в состоянии как отливка.[1]
- Устранение сварных швов: Цельная конструкция из одного куска исключает сварные соединения, устраняя основные точки возникновения трещин напряжения и коррозии.
- Тонкая зернистая структура: Контролируемое заливка и охлаждение керамической оболочки обеспечивают однородную микроструктуру и плотную металлургическую целостность.
- Строгая проверка качества: Каждое отливание соответствует стандартам автомобильной и аэрокосмической промышленности с использованием внутренних методов неразрушающего контроля (НК) — включая магнитопорошковую инспекцию (MPI) и радиографическое (рентгеновское) тестирование — для гарантии безвоздушных структурных характеристик при эксплуатации на дорогах.
Распространённые автомобильные применения отливок из углеродистой стали
Мы разрабатываем наши Инвестиционная отливка из углеродистой стали для автозапчастей для выдерживания экстремальных механических нагрузок, постоянных вибраций и интенсивных тепловых циклов. Производители автомобилей и поставщики Tier-1 полагаются на наш точный процесс литья по выплавляемым моделям для объединения многочастных сборок в единые компоненты почти полной формы, что снижает вес автомобиля и устраняет слабые точки сварных соединений.
Ниже приведены основные автомобильные сборки, в которых наши литья высокой точности обеспечивают максимальную долговечность и производительность.
Компоненты двигателя и трансмиссии
В то время как некоторые устаревшие блоки используют чугун, сравнение чугуна и низкоуглеродистой стали показывает, почему предпочтительнее использовать углеродистую сталь для динамических компонентов трансмиссии, требующих высокой ударной вязкости и пластичности.
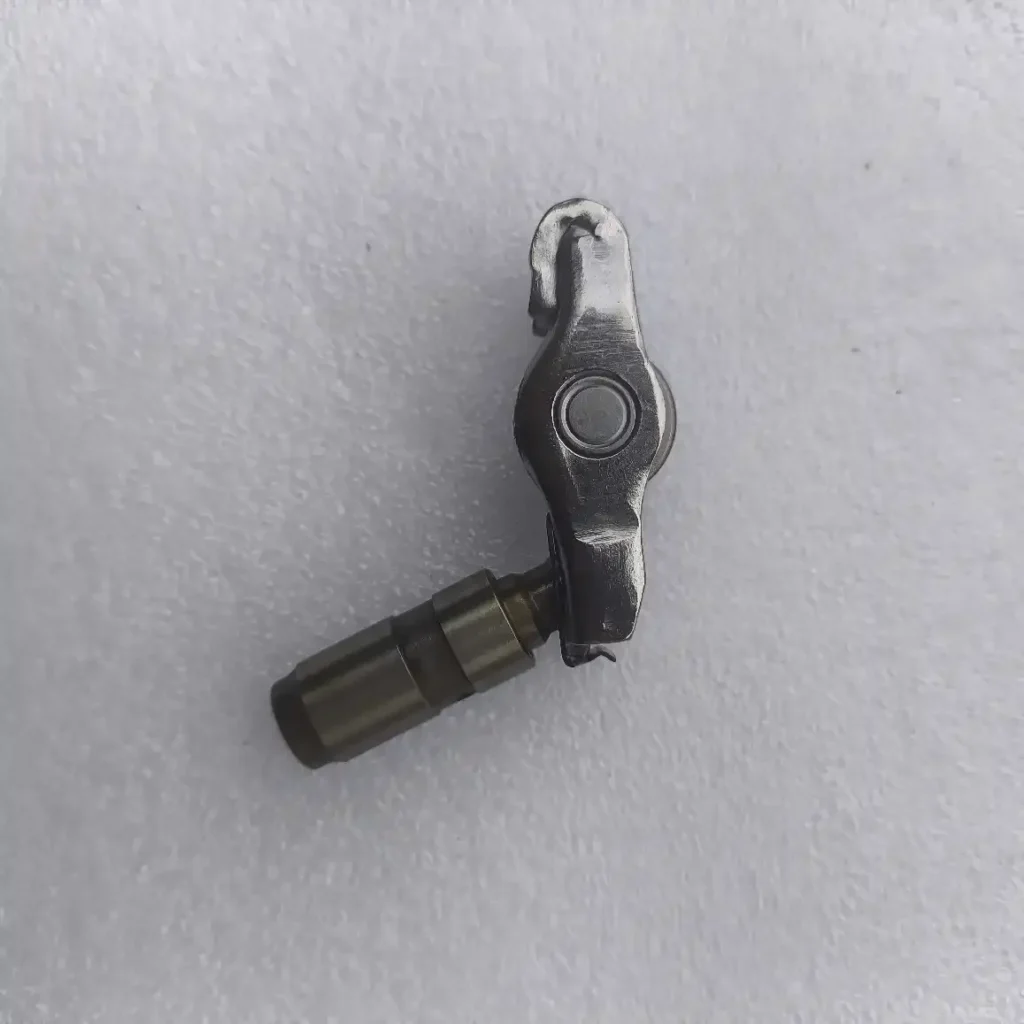
- Части клапанного механизма: Рокеры, толкатели и фиксаторы клапанных пружин.
- Кронштейны крепления: Кронштейны для генератора, опоры двигателя и кронштейны для привода аксессуаров.
- Оборудование с принудительной наддувкой: Рычаги вентиляции турбонагнетателя, соединения привода и высоконапорные фитинги для жидкостей.
Запчасти для трансмиссии и привода
Мы отливаем компоненты из высокопрочного углеродистого и низколегированного стали, которые сохраняют структурную стабильность при передаче высокого крутящего момента:
- Механизмы переключения передач: Механизмы переключения передач ручного и автоматического типа, фиксаторы, рычаги выбора передач.
- Интерфейсы привода: Дифференциальные шестерни-ведомые, муфты, универсальные шарниры и соединения раздаточной коробки.
- Крепления коробки передач: Кронштейны для гашения вибрации и опоры торсионных рычагов, сохраняющие выравнивание привода.
Кузов, рулевое управление и системы подвески
Наши точные литейные отливки обеспечивают необходимую жесткость конструкции для поглощения постоянных дорожных вибраций:
- Соединения подвески: Крепления рычагов управления, кронштейны для стабилизатора и корпуса шаровых опор.
- Рулевые компоненты: Шарниры рулевой колонки, кронштейны для крепления рейки и рулевых тяг.
- Аппаратура подрамника: Высоконагруженные структурные соединители и кронштейны для буксировочных крюков, разработанные для поглощения сильных ударных нагрузок.
Крепеж для тормозной системы и выхлопной системы
Мы производим компоненты из закаленной углеродистой стали, оптимизированные для суровых условий эксплуатации:
- Крепеж для тормозных узлов: Кронштейны для суппортов, рычаги стояночного тормоза, соединения педалей и крепления датчиков ABS.
- Крепеж для выхлопной системы и систем выбросов: Кронштейны для тяжелых выхлопных глушителей, фланцы для выпускных труб и крепления коллекторов, устойчивые к тепловой усталости без трещин.
Обработка поверхности и вторичные операции для автозапчастей
Пока наш процесс литья по выплавляемым моделям дает почти готовые формы с гладкой отделкой 125 RMS, критические автомобильные сборки требуют точных пост-литейных операций. Мы предоставляем одностороннее вторичное производство, чтобы вывести вашу инвестиционную отливку из углеродистой стали для автозапчастей от грубого залития до готовой к установке продукции.
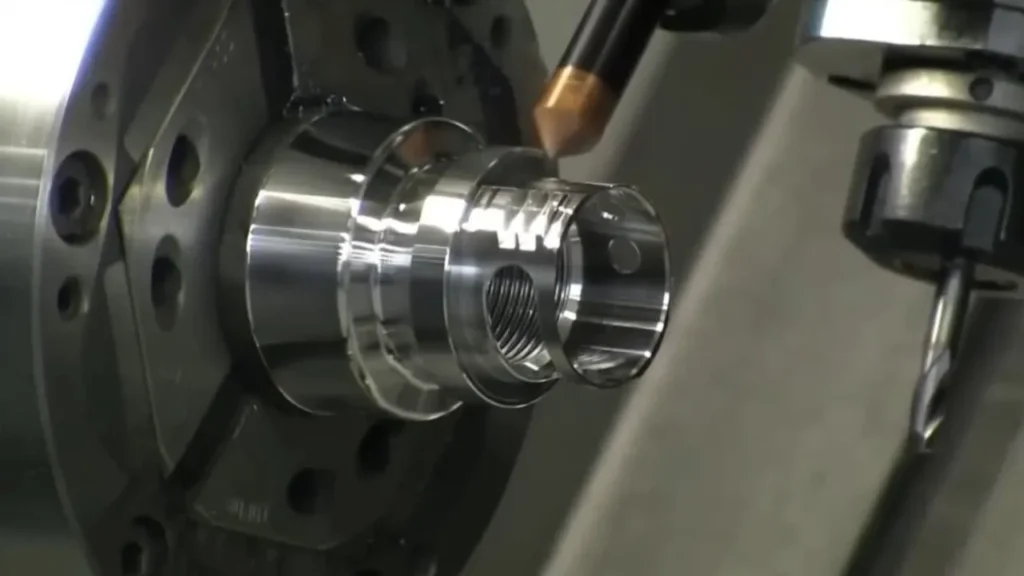
Точная ЧПУ-обработка
Даже при стандартных линейных допусках на отливку ±0.005 дюймов на дюйм, высоконагруженные автомобильные сборки требуют точности до микронов на соединительных поверхностях, опорных шеях и резьбовых отверстиях. Мы интегрируем передовую многоосевую вторичную фрезеровку и токарную обработку через наш специализированный онлайн-сервис ЧПУ для прецизионных деталей и мгновенные расчеты. Этот бесшовный мост между литейным цехом и прецизионной обработкой гарантирует стабильную размерную точность в каждой партии продукции, одновременно сокращая общие сроки изготовления.
Термическая обработка для повышения механических свойств
Сплавы из углеродистой стали достигают своих максимальных механических характеристик благодаря калиброванной термической обработке. Мы адаптируем циклы термической обработки под ваши функциональные нагрузки в автомобильной промышленности:
- Нормализация: Улучшает крупные дендритные зернистые структуры, образующиеся при литье, создавая равномерное распределение зерен и снимая внутренние напряжения.
- Отжиг: Облегчает мягкость отливки из стали для улучшения обрабатываемости и пластичности в условиях высоких нагрузок на силовой агрегат.
- Закалка и отпуск: Оптимизирует прочность на растяжение, предел текучести и твердость поверхности для износостойких компонентов, таких как вилки переключения передач, кронштейны и соединения привода.
Покрытие поверхности и антикоррозийные обработки
Некорректно защищенные компоненты из углеродистой стали быстро корродируют при воздействии дорожной соли, тепла двигателя и влаги. Мы наносим надежные покрытия поверхности и барьерные антикоррозийные покрытия, разработанные для экстремальных условий эксплуатации. Независимо от того, находятся ли ваши компоненты в моторном отсеке, шасси или под кузовом, мы гарантируем, что каждая деталь соответствует строгим стандартам коррозийной стойкости и сопротивления окружающей среде.
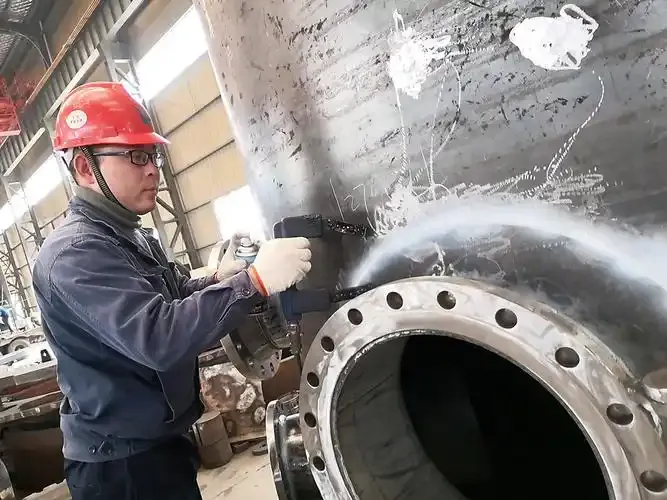
Неразрушающий контроль (НК) и контроль качества
Работая в рамках систем качества ISO 9001:2015 и AS9100 Rev D, мы подвергаем каждую инвестиционную отливку из углеродистой стали строгой внутренней проверке качества:
- Магнитный порошковый контроль (МПК): Необходим для ферромагнитных углеродистых сталей, MPI быстро выявляет поверхностные и близкие к поверхности микротрещины или дефекты.
- Рентгенографическое (рентгеновское) тестирование: Объемная инспекция, соответствующая стандартам Nadcap, которая проверяет внутренние структуры на отсутствие внутренних пустот, включений или усадочных пор.
- Оптическая спектрометрия: Анализ химического состава партии для подтверждения точных процентов углерода, марганца и следовых сплавов в соответствии с требованиями плавки.
- КММ-верификация размеров: Автоматические координатно-измерительные машины проверяют сложные профили, обозначения GD&T и строгие допуски по чертежам перед упаковкой.
Как выбрать литейное производство для автозапчастей из углеродистой стали
Выбор правильного производителя для Инвестиционная отливка из углеродистой стали для автозапчастей непосредственно влияет на надежность компонентов, сроки выполнения и затраты на сборку. Производители автомобилей и поставщики уровня Tier-1 требуют литейных предприятий, которые сочетают эффективность при больших объемах с строгим контролем металлургических характеристик. Мы поставляем надежные, высокоинтегрированные прецизионные отливки, разработанные для выдерживания сложных эксплуатационных нагрузок на дороге.
Возможности индивидуального оснащения и быстрого прототипирования
Мы предоставляем комплексные услуги по изготовлению оснастки и быстрому прототипированию для оптимизации геометрии компонентов до массового производства:
- Внутреннее изготовление оснастки: Прецизионные металлические формы, изготовленные с высокой точностью и способные сохранять повторяемость размеров на длительных производственных циклах.
- Безформовые 3D-печатные восковые модели: Возможности быстрого прототипирования, позволяющие инженерам-автомобилистам проверять форму, посадку и механическую функцию без предварительных затрат на изготовление жесткой оснастки.
- Проектирование для производства (DFM): Инженерная поддержка для объединения многоэлементных сварных конструкций в одноцелевые, почти готовые к использованию отливки из углеродистой стали, что снижает массу автомобиля и исключает соединительные узлы сборки.
Автомобильные сертификаты качества (IATF 16949 / ISO 9001)
Наши производственные операции соответствуют строгим системам менеджмента качества ISO 9001 и AS9100, применяя уровни контроля качества, сравнимые с аэрокосмической промышленностью, непосредственно на линиях автомобильного производства. Каждый плавильный цикл проходит строгий спектральный анализ с помощью оптического эмиссионного спектрометра для гарантии точного химического состава сплава в различных марках углеродистой стали. Полная прослеживаемость партии и отчеты о испытаниях материалов (MTR) сопровождают каждую поставку для поддержки ваших аудитов соответствия.
Производство и контроль качества от начала до конца
Мы работаем как единственный производитель, осуществляющий полный цикл производства под одной крышей:
- Полная обработка под ключ: От сборки сырой восковой модели и изготовления керамической оболочки методом потери воска до прецизионной обработки на ЧПУ и контролируемой термообработки (нормализация, закалка и отпуск).
- Комплексная проверка НКТ: Внутреннее неразрушающее тестирование, включая магнитопорошковую проверку (MPI) для оценки поверхности и подповерхностной целостности, цифровую радиографическую проверку (рентген) для внутренней прочности и координатно-измерительные проверки (КИМ) для подтверждения соответствия GD&T.
- Адаптивность процесса: Понимая компромиссы в металлоформовании — такие как сравнение литьем песком и литейным формованием под давлением для общих конструкционных компонентов — наш процесс изготовления из углеродистой стали по технологии потери воска обеспечивает превосходную отделку поверхности (обычно 125 RMS) и точные линейные допуски (±0.005 в/в), что важно для критичных по миссии узлов силовой передачи и привода.
Отправляйте чертежи и годовые объемные цели, чтобы мы могли рекомендовать инструменты из кремнеземного раствора или водного стекла, марку и маршруты термообработки для вашего следующего литья из углеродистой стали для автозапчастей RFQ.
Ссылки
- Институт литья под давлением - рекомендации по проектированию: практические линейные допуски от ±0.003 до ±0.005 в/в и состояние поверхности после отливки 40-125 RMS ↩
- Институт литья под давлением - обзор процесса: удаление воска, обжиг оболочки, заливка и извлечение формы ↩
- Википедия - Углеродистая сталь (диапазон мягкой стали и четырехклассовые углеродные диапазоны) ↩