

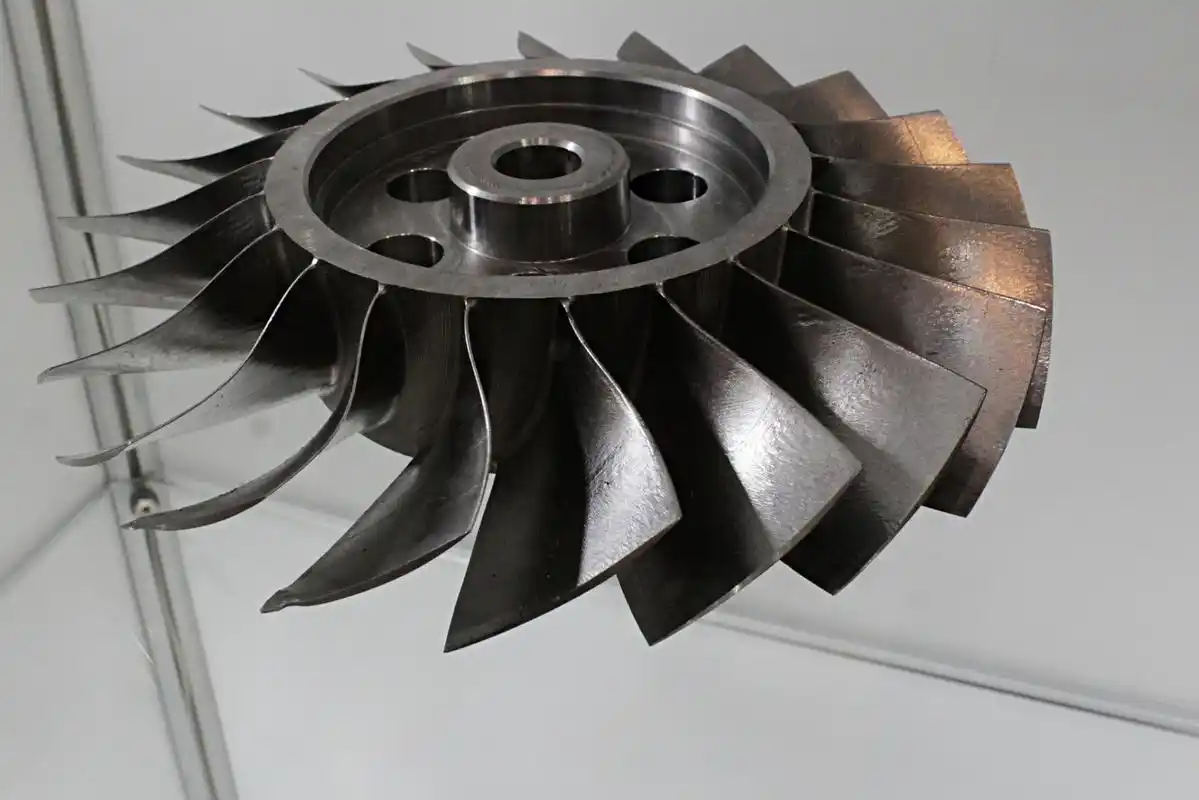
Что представляет собой процесс литья по выплавляемым моделям для лопаток турбин?
Каждый инженер в области высокотемпературных двигательных и энергетических систем сталкивается с одной и той же проблемой: ковка цельных металлических заготовок не позволяет создать сложные внутренние каналы охлаждения, необходимые современным газовым турбинам, в то время как многосестная механическая обработка быстро изнашивает инструмент и приводит к недопустимым отходам материала. Этот процесс литья по выплавляемым моделям для лопаток турбин решает данную дилемму. Используя расходуемые восковые модели, покрываемые огнеупорным керамическим шламом, мы производим лопатки близкой к окончательной форме из современных суперсплавов, которые выдерживают экстремальные условия эксплуатации.[1]
Почему точное литье по выплавляемым моделям доминирует в аэрокосмической отрасли и энергетике
Секции турбин высокого давления работают в трактах горячего газа, где температуры часто приближаются к точке плавления самого металла. Стандартные методы производства не могут обеспечить выживаемость деталей или создать геометрию, необходимую для работы в таких условиях. Точное литье по выплавляемым моделям остается мировым стандартом для авиационных двигателей и промышленных газовых турбин по понятным причинам:
- Интеграция внутренней геометрии: Оно позволяет отливать сложные змеевидные каналы охлаждения и штыревые ребристые элементы прямо внутри стенок лопатки.
- Универсальность сплавов: Процесс поддерживает работу с вакуум-плавлеными суперсплавами, которые крайне сложно или невозможно ковать и обрабатывать механически.
- Объединение компонентов: Сложные аэродинамические профили, платформы и элементы бандажных полок формируются как единая бесшовная деталь, что исключает механические соединения, подверженные термической усталости.
Литье по выплавляемым моделям против традиционной ковки
| Особенность | Точное литьё по выплавляемым моделям | Традиционная ковка |
|---|---|---|
| Внутренние каналы охлаждения | Сложные многоходовые контуры охлаждения, получаемые литьем с использованием керамических стержней | Ограничено простыми прямолинейными отверстиями или сплошными структурами |
| Свобода геометрии | Сложные тонкостенные профили и нелинейные контуры | Ограничено простыми формами с равномерными конусами |
| Технологичность суперсплавов | Легкое литье современных жаропрочных суперсплавов | Ограничено ковкими, пластичными сплавами; высокий износ штампов |
| Использование материала | Приближенная к конечной форма с минимальным количеством отходов и переработкой литников | Значительные отходы сырья при фрезеровании из цельной заготовки и обрезке |
Возможности обеспечения точности размеров и чистоты поверхности
Минимизация дополнительной механической обработки компонентов из суперсплавов имеет решающее значение для контроля производственных затрат. Поскольку керамические оболочковые формы точно воспроизводят мелкие детали поверхности с восковых моделей, этот процесс обеспечивает строгий контроль размеров по сложным профилям, приближенный к готовой детали:
- Строгий геометрический контроль: Постоянная толщина стенок и размеры хорды обеспечивают стабильные аэродинамические характеристики на всех комплектах лопаток.
- Превосходная поверхность после отливки: Тонкие огнеупорные облицовочные покрытия, используемые в наших керамических оболочках, обеспечивают гладкую поверхность лопаток, чтоdirectly снижает аэродинамическое сопротивление пограничного слоя.
- Сокращение объемов постобработки: Критические контуры профиля остаются практически готовыми без дополнительной отделки, требуя финишного прецизионного шлифования только геометрии «елочного» замка и торцевых замков.
Пошаговый процесс литья по выплавляемым моделям для турбинных лопаток
Турбинные лопатки работают в суровых условиях. При работе со сложными профилями, каналами охлаждения и высокими скоростями вращения мы полагаемся на надежный, воспроизводимый рабочий процесс, обеспечивающий металлургическую целостность от модели до готовой детали.
1. Впрыск восковых моделей и сборка из нескольких деталей
Всё начинается с обеспечения точности размеров в оснастке. Мы впрыскиваем кондиционированный модельный воск в обработанные стальные пресс-формы для точного воспроизведения формы лопатки. Если в лопатке предусмотрены внутренние каналы охлаждения, мы заранее закрепляем предварительно спеченный керамический стержень внутри пресс-формы. После охлаждения и контроля мы привариваем эти восковые модели к центральному восковому стояку и литниковой системе. Эта готовая сборка в дальнейшем служит литниковой системой для расплавленного суперсплава.
2. Формирование керамической оболочки с помощью погружения в огнеупорный шлакер и обсыпку
Чтобы создать оболочку, способную выдерживать высокие температуры заливки без деформации, мы используем многослойное роботзированное погружение:
Первичный слой: Мы погружаем восковую «елку» в мелкодисперсный огнеупорный шликер (часто на основе циркона) и покрываем ее ультрамелким обсыпочным песком для точной передачи деталей профиля лопатки.
Вспомогательные слои: После схватывания первичного слоя в условиях контролируемой влажности мы наносим несколько вспомогательных слоев с более крупным алюмосиликатным песком для наращивания механической прочности стенок.
Герметизирующий слой: Финальное погружение в шликер герметизирует структуру, предотвращая попадание незакрепленных песчинок в полость формы во время заливки.
3. Удаление воска с помощью автоклава с высоким давлением пара
Воск расширяется быстрее, чем керамика при нагреве, создавая кольцевые напряжения, способные расколоть тонкие стенки формы. Мы помещаем сырые оболочки в быстро нагнетающий давление паровой автоклав, работающий при давлении от 8 до 10 бар. Пар под высоким давлением мгновенно расплавляет внешний слой воска, выводя основную часть воска наружу за считанные минуты до того, как тепловое расширение сможет разрушить оболочку.
4. Высокотемпературный предварительный нагрев и спекание формы
Очищенные от воска оболочки все еще содержат остатки воска и слабые связующие. Мы загружаем оболочки в печи непрерывного обжига для их спекания при температуре от 950°C до 1150°C. Этот этап спекания керамической формы-оболочки решает две критически важные задачи: он полностью выжигает остатки углерода и спекает керамические частицы в жесткую, термически стабильную форму, готовую выдержать термический удар жидкого металла.
5. Вакуумно-индукционная плавка (ВИП) и заливка расплавленного сплава
Суперсплавы, богатые реакционноспособными элементами, быстро окисляются на открытом воздухе. Мы плавим и заливаем наши металлы внутри камеры вакуумно-индукционной плавки (ВИП) в условиях глубокого вакуума или инертной аргоновой атмосферы.[2] Предварительно нагретая керамическая оболочка располагается непосредственно под тиглем для минимизации тепловых потерь. Для ответственных деталей турбин мы применяем точное литье по выплавляемым моделям для работы в условиях экстремальных температур чтобы расплав заполнял тонкие выходные кромки без преждевременного замерзания, микроусадки или образования шлака.
6. Удаление оболочки, обрезка литников и очистка отливок
После того как металл затвердевает и остывает по заданным режимам охлаждения, оболочка удаляется:
Выбивание: Высокочастотные пневматические вибраторы и струи воды под высоким давлением разрушают внешнюю керамическую оболочку.
Обрезка литников: Мы срезаем лопатки с литниковой системы с помощью абразивных отрезных станков или электроэрозионной резки (wire EDM), чтобы защитить геометрию замка лопатки.
Очистка поверхности: Отлитые лопатки проходят легкую пескоструйную обработку и химическое травление для удаления оставшейся поверхностной окалины и материала внутреннего стержня.
Внутренние каналы охлаждения в процессе литья по выплавляемым моделям для турбинных лопаток
Температуры сгорания в современных двигателях часто превышают точку плавления суперсплавов. Чтобы металл не прогорел, мы изготавливаем полые профили. Мы используем керамические стержни для формирования внутренних каналов охлаждения, по которым воздух от компрессора циркулирует непосредственно через лопатку, создавая защитную термобарьерную пленку на внешней поверхности.[3]
В процесс литья по выплавляемым моделям турбинных лопаток спрос, создание этих сложных змеевиковых каналов и систем штифтового оребрения требует точной технологии изготовления керамических стержней.
Производство и установка керамических стержней
Стандартная оснастка для восковых моделей не позволяет напрямую формировать змеевиковые, глухие или подсеченные каналы. Мы решаем эту проблему путем предварительного литья огнеупорных стержней перед впрыском воска:
- Состав стержня: Мы используем керамические шликеры на основе высокочистого кремнезема или оксида алюминия, которые формуются в стержневых пресс-формах методом литья под давлением и спекаются при высоких температурах для обеспечения структурной стабильности.
- Установка в пресс-форму: Предварительно спеченный керамический стержень помещается в оснастку для впрыска воска.
- Впрыск модели: Расплавленный воск заполняет полость вокруг стержня, полностью инкапсулируя его и оставляя установочные элементы открытыми.
В то время как основные детали используют открытые полости — аналогично принципам, изложенным в нашем руководстве по высокоточным процессам литья и сплавам — лопатки турбин требуют использования этих выплавляемых стержней для создания сложной внутренней архитектуры.
Контроль смещения стержня и толщины стенки
Смещение стержня под динамическим давлением потока жидкого суперсплава является основной причиной брака деталей. Если стержень смещается хотя бы на доля миллиметра, одна стенка становится опасно тонкой, а другая — слишком толстой, что приводит к разрушению из-за термического напряжения.
| Фактор контроля | Производственная сложность | Инженерное решение |
|---|---|---|
| Динамическое всплытие металла | Плавучесть жидкого сплава приподнимает стержень | Интегрированные керамические элементы основания/наконечника надежно фиксируются во внешней оболочке |
| Прогиб профиля | Длинные тонкие стержни изгибаются под действием металлостатического напора | Тонкие кварцевые штифты и платиновые жекана обеспечивают поддержку в средней части |
| Однородность толщины стенок | Вариации вызывают появление горячих точек и неравномерное охлаждение | Ультразвуковой контроль в реальном времени оценивает постоянство толщины стенки |
Химическое выщелачивание после литья
После того как жидкий сплав затвердевает в оболочке, твердый керамический стержень оказывается запертым внутри отлитого металла. Механическая рубка или пескоструйная обработка исключены, так как они повреждают хрупкие внутренние каналы охлаждения.
Вместо этого мы используем химическое выщелачивание стержня:
Щелочной автоклавный метод: Отливки помещаются в автоклав высокого давления, заполненный концентрированным раствором гидроксида калия (KOH) или гидроксида натрия (NaOH).
Термическое растворение: Работая при повышенных давлениях и температурах, едкий щелочной раствор активно реагирует с керамическим стержнем на основе диоксида кремния и растворяет его.
Нейтрализация и промывка: Щелочной раствор превращает керамику в растворимые силикаты, оставляя после себя полностью открытые, чистые внутренние каналы охлаждения без коррозии окружающего суперсплава лопатки.
Аддитивные модели и стержни в процессе литья по выплавляемым моделям для турбинных лопаток
Сроки изготовления оснастки для сложных керамических стержней и многокомпонентных восковых сборок могут доминировать на ранних этапах разработки полых аэродинамических профилей. Аддитивное производство теперь питает тот же литьё по выплавляемым моделям маршрут путем печати выжигаемых моделей и геометрии керамических стержней, которые по-прежнему проходят стандартную керамической оболочки, выплавку и вакуумную заливку — без переписывания металлургического технологического цикла литейного производства.[2]
Для процесс литья по выплавляемым моделям турбинных лопаток программы, требующие быстрой итерации моделей, мы обычно оцениваем три аддитивных вкладыша:
- Печатные восковые или полимерные модели: Модели, полученные методом стереолитографии или струйной печати материалов, заменяют или дополняют литьевые воскового шаблона блоки для прототипов и мелкосерийных испытаний, после чего проходят те же погружения в суспензию, что и литье по lost wax.
- Печатные керамические стержни: Аддитивные стержни предназначены для змеевиковых внутренних каналов охлаждения , которые дорого изготавливать в жесткой оснастке, а затем вымывать после затвердевания, подобно обычным кремниевым стержням.
- Гибридное производство: Темпы производства обычно возвращаются к закаленным штампам после фиксации геометрии; аддитивные технологии остаются на критическом пути для изменения конструкции, моделей запасных частей и элементов стержней, которые в противном случае потребовали бы сборки стержней из нескольких частей.
Аддитивные технологии не заменяют вакуумную плавку, контроль зерна, горячее изостатическое прессование или неразрушающий контроль. Они сокращают время доступа к моделям/стержням, поэтому точном литье испытания могут начаться раньше, в то время как сплав горячей зоны и рецептура затвердевания остаются под контролем литейного цеха.
Формирование критических структур зерна при инвестиционном литье лопаток турбин
Тепловые напряжения и центробежные нагрузки используют любые металлургические слабости в тракте горячего газа. В традиционных отливках поперечные границы зерен служат точками зарождения образования пустот, скольжения границ зерен и последующего разрушения при ползучести. В процессе литья по выплавляемым моделям, требуемом для лопаток турбин, управление процессом затвердевания расплавленных суперсплавов определяет, прослужит ли деталь тысячи часов работы или преждевременно выйдет из строя под нагрузкой.
Мы управляем кинетикой затвердевания внутри вакуумных литейных печей для получения трех различных зернистых структур, адаптированных к конкретным профилям напряжений и рабочим температурам. Для получения подробных параметров совместимости материалов для этих методов ознакомьтесь с нашим Alloy Guide for High Performance Alloys and Precision Casting.
Экиаксиальное (EQ) литье для лопаток турбин низкого давления с меньшими напряжениями
Экиаксиальное литье — это базовый метод для деталей, получаемых по выплавляемым моделям. Расплавленный металл затвердевает равномерно по всей полости керамической формы, образуя случайно ориентированные изотропные зерна:
- Динамика затвердевания: Металл остывает от стенок формы внутрь, создавая однородные механические свойства во всех направлениях.
- Термическое управление: Обычные нагревательные катушки поддерживают температуру оболочки перед заливкой с последующим ненаправленным охлаждением.
- Целевое применение: Идеально подходит для лопаток турбин низкого давления и сопловых аппаратов задних ступеней, подвергающихся умеренным рабочим температурам и меньшим механическим нагрузкам.
- Экономическая эффективность: Обработка EQ требует стандартных циклов плавки в вакуумной индукционной печи без специализированных охлаждающих плит или механизмов извлечения, что обеспечивает короткие производственные циклы и низкий уровень брака.
Направленно затвердевшее (DS) литье для устранения поперечных границ зерен
Лопатки с направленной кристаллизацией борются с ползучестью путем выравнивания зерен параллельно оси основных напряжений. Устраняя границы, перпендикулярные центробежным силам, мы предотвращаем разделение зерен при высокотемпературном растяжении:
- Осевой температурный градиент: Керамическая оболочка располагается поверх водоохлаждаемой медной плиты внутри вакуумной индукционной печи.
- Контролируемое извлечение: Механические приводные системы опускают форму из горячей зоны с точно дозированной скоростью.
- Столбчатый рост: Зерна зарождаются на охлаждаемой плиты и растут вертикально в виде длинных столбчатых кристаллов, тянущихся от корня до вершины лопатки.
- Прирост характеристик: Детали с направленной кристаллизацией (DS) обеспечивают заметный скачок сопротивления термической усталости и продольной ползучести по сравнению с обычными равноосными отливками.
Технологии литья монокристаллов (SX) с использованием селекторов зерен
Монокристаллические турбинные лопатки полностью исключают границы зерен. Из-за отсутствия межкристаллитних границ микротрещины не имеют предпочтительных путей для распространения, что позволяет турбинам двигателей работать при температурах, превышающих нормальную точку плавления базовых металлов традиционного литья.[4]
- Механика отбора зерен: Мы размещаем спиральное сужение — известное как спиральный селектор зерен — прямо над охлаждаемой плитой. По мере того как столбчатые зерна конкурируют за рост вверх, геометрическая спираль физически блокирует все зерна, кроме одного, ориентированного в предпочтительном кристаллографическом направлении (обычно [001]).
- Альтернатива с использованием затравочного кристалла: Для строгого кристаллографического выравнивания мы помещаем предварительно ориентированный твердый затравочный сплав в основание полости формы, чтобы задавать рост кристаллов без полной зависимости от геометрии селектора.
- Преимущество состава: Исключение границ зерен устраняет необходимость в элементах, упрочняющих границы зерен, таких как углерод, бор и цирконий. Это повышает температуру начального плавления никелевых суперсплавов, позволяя проводить термообработку на твердый раствор при более высоких температурах и обеспечивая превосходную фазовую стабильность.
Сравнение сопротивления высокотемпературной ползучести для различных типов зерен
Выбор между равноосной (EQ), направленно кристаллизованной (DS) и монокристаллической (SX) структурами представляет собой баланс между суровостью условий эксплуатации и сложностью производственного цикла.
| Показатель / Атрибут | Равноосная (EQ) | Направленно кристаллизованная (DS) | Монокристаллическая (SX) |
|---|---|---|---|
| Морфология зерна | Случайные трехмерные кристаллы | Столбчатые кристаллы, выровненные по оси | Монолитный монокристалл |
| Поперечные границы | Присутствует во всем компоненте | Полностью устранены | Полностью устранены |
| Сопротивление ползучести | Базовый промышленный потенциал | Значительно улучшено вдоль оси Z | Максимальная сопротивляемость ползучести |
| Срок службы при термоциклической усталости | Стандарт | Высокий (низкий модуль Юнга в осевом направлении) | Исключительная стойкость к термоударам |
| Типичное расположение ступени | Ступени турбины низкого давления | Ряды турбин среднего давления и энергогенерации | Ступени 1 и 2 турбины высокого давления |
| Сложность литья | Стандартная заливка в вакууме | Точное динамическое извлечение | Точное извлечение с кристаллическим селектором |
Где применяются турбинные лопатки, полученные методом литья по выплавляемым моделям
То же самое процесс литья по выплавляемым моделям для лопаток турбин поддерживает вращающиеся и стационарные рабочие лопатки во всех парках двигательных установок и энергогенерирующего оборудования, причем сплав и структура зерна адаптированы к температуре и нагрузке ступени.
- Авиационные газовые турбины: Лопатки и сопловые аппараты ступеней высокого давления авиационных двигателей изготавливаются из никелевых жаропрочных сплавов со структурой направленной кристаллизации (DS) или монокристаллической структурой (SX), с пленочным охлаждением и покрытиями профиля.
- Промышленные газовые турбины (ПГТ): В более крупных лопатках энергетических установок упор делается на длительную сопротивляемость ползучести, стойкость к горячей коррозии и ремонтопригодные системы покрытий при непрерывной работе — это та же группа оборудования, которая рассматривается в нашем отливки по выплавляемым моделям для энергетики программ.
- Ступени паровых турбин и детандеров: Более низкие пиковые температуры металла все же требуют близких к чистовым профилей, точных площадей критических сечений и марок нержавеющей стали или никеля, когда преобладают коррозия или эрозия влажным паром.
Литье по выплавляемым моделям обычно является неверным основным методом, если профиль лопатки представляет собой простое сплошное прессованное сечение при умеренной температуре без внутреннего охлаждения — в этом случае кованые или подвергнутые глубокой механической обработке заготовки могут быть дешевле. Как только появляются полые каналы, тонкие выходные кромки или требования к монокристаллической структуре, высокопроизводительное вакуумное литье по выплавляемым моделям остается практическим способом производства.
Жаропрочные сплавы для процесса литья по выплавляемым моделям лопаток турбин
В процесс литья по выплавляемым моделям турбинных лопаток спроса, выбор материала — это разница между надежной работой двигателя и катастрофическим разрушением лопатки. Мы выбираем жаропрочные сплавы в зависимости от того, испытывает ли лопатка резкий термошок, воздействие коррозионных выхлопных газов или чистую центробежную нагрузку.
Никелевые жаропрочные сплавы для прочности при сверхвысоких температурах
Для ступеней турбин высокого давления, никелевых сверхсплавов — относящиеся к маркам в нашем руководстве по классификации материалов из жаропрочных сплавов — остаются отраслевым стандартом.
- Контроль микроструктуры: Они образуют когерентную гамма-штрих матрицу, которая непосредственно противостоит движению дислокаций при температурах, приближающихся к 1000 °C и выше.
- Сопротивление ползучести: В условиях тяжелых термических и механических нагрузок эти марки сохраняют предел текучести там, где другие сплавы размягчаются.
- Основное применение: Лопатки ротора высокого давления и критически важные вращающиеся компоненты, где механическая целостность должна быть безупречной.
Кобальтовые суперсплавы для стойкости к горячей коррозии и износу
- Превосходная стабильность поверхности: Матрицы на основе кобальта обеспечивают высокую стойкость к горячей серной коррозии и окислению.
- Стойкость к фреттинг-коррозии и износу: Идеально подходят для направляющих аппаратов сопел и стационарных компонентов, подвергающихся жесткому термоциклированию, но несколько меньшим вращательным нагрузкам.
- Упрочнение карбидами: Карбиды по границам зерен стабилизируют сплав в условиях воздействия агрессивных потоков рабочих газов.
Тугоплавкие элементы и стабильность сплава
Современные суперсплавы полагаются на тяжелые тугоплавкие элементы — в первую очередь рений, вольфрам, тантал и молибден — для фиксации целостности зерен.
- Закрепление дислокаций: Плотные атомы замедляют диффузию в твердом состоянии, предотвращая скольжение по границам зерен при высоких нагрузках.
- Фазовая стабильность: Правильное соотношение тугоплавких элементов предотвращает образование хрупких фаз, вызывающих преждевременное зарождение трещин.
- Теплопроводность: Оптимизированные добавки обеспечивают структурную жесткость без создания локальных термических очагов.
Первичный материал по сравнению с оборотным сырьем в вакуумно-индукционной плавке (ВИП)
Химический состав расплава должен оставаться чистым внутри печи вакуумно-индукционной плавки (ВИП). Поглощение газов или следовые загрязнения приведут к браку всей плавки лопаток.
| Шихтовый материал | Типичное соотношение | Ключевые преимущества | Технологические меры предосторожности |
|---|---|---|---|
| Первичный лигатурный сплав | 50% - 100% | Сверхнизкое содержание примесей в следовых количествах (кислород, азот) | Более высокая стоимость сырья |
| Чистый литейный возврат | До 50% | Эффективное использование литников, прибылей и стояков | Требует строгого удаления поверхностной окалины и вакуумного рафинирования |
Мы строго разделяем циклы возврата по семействам сплавов. Смешивание сертифицированных первичных плавок с квалифицированным возвратом позволяет нам поддерживать точные температуры ликвидуса, удалять шлак и поставлять чистый металл без дефектов в каждую керамическую форму.
Последующая обработка и отделка лопаток турбин, полученных по выплавляемым моделям
Детали в литом состоянии часто содержат микропористость, остаточные литейные напряжения и дендритную ликвацию, которые быстро приведут к выходу из строя в горячей части двигателя. Мы полагаемся на строгую последовательность термических, механических и поверхностных обработок, чтобы довести каждую лопатку до критически важных для выполнения задач летных стандартов.
Горячее изостатическое прессование (ГИП) для устранения внутренней микропористости
Даже при оптимизированной литниковой системе и вакуумной заливке может возникать внутренняя микроусадочная пористость. Мы подвергаем литые лопатки турбин процедуре горячего изостатического прессования (ГИП) для полного залечивания этих внутренних пустот:[5]
- Высокое давление и температура: Лопатки помещаются в камеру с инертным газом аргоном под давлением, превышающим 100–150 МПа, при температуре выше 1150 °C.
- Диффузионная сварка: Одновременное воздействие тепла и давления приводит к схлопыванию внутренних микропустот, вызывая пластическую деформацию сплава и его соединение посредством диффузии в твердом состоянии.
- Срок службы до усталостного разрушения: Устранение микропористости существенно повышает сопротивление малоцикловой усталости (МЦУ) и сопротивление ползучести в условиях экстремальных вращательных нагрузок.
Термическая обработка: растворяющий отжиг и дисперсионное твердение
Литые суперсплавы демонстрируют химическую ликвацию, которая ухудшает механические свойства. Мы используем многоэтапную вакуумную термообработку для оптимизации микроструктуры сплава:
| Этап термической обработки | Основная цель | Структурный результат |
|---|---|---|
| Гомогенизация и растворение | Растворяет грубые эвтектические фазы и сегрегированные элементы | Гомогенная гамма-матрица, подготовка к равномерному старению |
| Быстрая закалка газом | Предотвращает грубое выделение осадков в процессе охлаждения | Сохраняет структуру твердого раствора без тепловых деформаций |
| Дисперсионное твердение (старение) | Выделяет контролируемые вторичные частицы гамма-прайм (γ') | Обеспечивает оптимальную высокотемпературную прочность на растяжение и сопротивление ползучести |
Точная механическая обработка корней лопаток и елочных профилей
Профиль лопатки после литья по выплавляемым моделям имеет форму, близкую к конечной, но корень лопатки требует микронной точности для надежной фиксации в диске ротора:
- Глубинное шлифование: Мы шлифуем сложные зубцы елочного корня методом непрерывного глубинного шлифования с правкой, чтобы предотвратить наклеп и поверхностные микротрещины.
- Электроэрозионная обработка проволокой (WEDM): Идеально подходит для нарезки точных пазов уплотнительных штифтов и точек входа охлаждающего воздуха в прочных никелевых суперсплавах.
- Сверление охлаждающих отверстий: Мы используем высокоскоростную лазерную и прошивную электроэрозионную обработку для создания тысяч наклонных отверстий пленочного охлаждения на стенках профиля без повреждения внутренних каналов.
Термобарьерные покрытия (TBC) и стойкие к окислению покрытия
Необработанные суперсплавы не выдерживают прямого контакта с потоками газов, температура которых превышает их температуру плавления. Мы защищаем готовые лопатки с помощью многослойных поверхностных систем:
- Подслой (MCrAlY): Наносится методом вакуумного плазменного напыления (VPS) или высокоскоростного кислородно-топливного напыления (HVOF) для обеспечения защиты от окисления и горячей коррозии, а также для надежного сцепления с верхним слоем.
- Термобарьерное покрытие (TBC): Слой диоксида циркония, стабилизированного оксидом иттрия (YSZ), наносимый методом электронно-лучевого физического осаждения из паровой фазы (EB-PVD). Этот керамический слой снижает температуру металлической основы на 100°C–150°C, обеспечивая надежную работу в условиях пиковых тепловых нагрузок.[3]
Контроль неразрушающего контроля (НК) в процессе литья по выплавляемым моделям лопаток турбин
Когда расплавленный суперсплав затвердевает внутри керамической формы, скрытые дефекты, такие как микроусадка, включения или смещение стержня, могут испортить всю партию продукции. В процесс литья по выплавляемым моделям турбинных лопаток даже одна подповерхностная пустота может привести к катастрофическому отказу двигателя при экстремальных температурах. Мы рассматриваем неразрушающий контроль (НК) не как финальную точку проверки, а как комплексную систему контроля качества, внедренную на каждом этапе нашего производственного процесса.
Люминесцентный капиллярный контроль (FPI) для обнаружения поверхностных трещин
Поверхностные микротрещины, неслитины и микропористость могут быть невидимы при обычном белом свете. Мы используем уровень чувствительности 4 люминесцентный капиллярный контроль (FPI) для выявления мельчайших дефектов, выходящих на поверхность:[6]
- Глубокое проникновение: Мы применяем высококачественные флуоресцентные красители с выдержкой под контролируемым временем, позволяя капиллярным силам затягивать проникающий состав в микроскопические трещины.
- Контролируемая промывка и эмульсификация: Точная промывка гарантирует удаление фонового свечения без вымывания пенетранта из реальных дефектов.
- Оценка в ультрафиолетовом свете: В инспекционных кабинах с высокой интенсивностью ультрафиолетового излучения (УФ-А) техники отмечают волосные трещины в зонах высоких напряжений, таких как входная кромка, выходная кромка и галтели корневой части лопатки.
Промышленный рентген и компьютерная томография (КТ) для поиска внутренних пустот
Обнаружение подповерхностных аномалий требует глубокой визуализации. Мы используем цифровую рентгенографию высокого разрешения и 3D промышленная компьютерная томография отливок контроль:[7]
- Цифровая рентгенография (DR): Стандартные плоскопанельные рентгеновские аппараты позволяют быстро выявлять включения, подповерхностную усадку и ликвацию тяжелых металлов при серийном производстве.
- Трехмерная компьютерная томография (КТ): Для сложных лопаток авиадвигателей КТ-сканирование создает трехмерную объемную модель. Это позволяет обнаружить внутренние пустоты, остатки частиц керамического стержня, застрявшие внутри внутренних каналов охлаждения, а также скрытую пористость в глубоких и массивных корневых сечениях.
Измерение толщины стенок с помощью ультразвука и КТ-сканирования
Поддержание точной толщины стенок вокруг каналов охлаждения имеет решающее значение для управления термической усталостью. Даже незначительное смещение стержня при заливке приводит к неравномерному теплоотводу и преждевременному выходу лопатки из строя.
- Ультразвуковой контроль (UT): Высокочастотные ультразвуковые датчики измеряют оставшуюся толщину металла на выпуклых и вогнутых поверхностях профиля с микрометрической точностью.
- Построение карт облаков точек КТ: Мы сопоставляем данные 3D-сканирования с исходными CAD-моделями для составления карты отклонений номинальной толщины стенок по всей поверхности лопатки в соответствии с проверками размеров, описанными в нашем руководстве по прецизионному литью металлов для инженеров и OEM-покупателей.
Металлографический контроль зерна и проверка механических свойств
Внутренняя целостность структуры зависит от металлургии не меньше, чем от точности размеров. Мы подтверждаем, что каждая партия соответствует строгим требованиям к структуре зерна и механическим критериям:
| Метод проверки | Область фокуса | Целевой показатель качества |
|---|---|---|
| Макротравление | Обзор структуры поверхности лопатки | Подтверждает пределы размера равноосного зерна или полное отсутствие поперечных границ в отливках с направленной кристаллизацией / монокристаллических (DS/SX). |
| Микроструктурный анализ методом СЭМ (сканирующая электронная микроскопия) | Микрообразцы из контрольных заготовок | Подтверждает распределение гамма-штрих фазы и проверяет отсутствие нежелательных хрупких фаз. |
| Испытания на длительную прочность (ползучесть) | Сопутствующие образцы-свидетели | Подтверждает, что ресурс ползучести и предел текучести при высоких температурах соответствуют проектным спецификациям. |
| Химическая спектроскопия | Пробы жидкого сплава | Проверяет точное соответствие целевым элементам для никеля, кобальта и тугоплавких добавок. |
Часто задаваемые вопросы о литье по выплавляемым моделям лопаток турбин
Навигация по процесс литья по выплавляемым моделям турбинных лопаток спрос требует балансирования экстремального металлургического контроля с жесткими допусками на размеры. Ниже приведены прямые ответы на наиболее распространенные инженерные задачи, с которыми мы сталкиваемся в литейном цехе.
Почему лопатки турбин отливают, а не изготавливают механической обработкой из цельной заготовки?
Механическая обработка сложного профиля из цельной заготовки просто не позволяет получить полые, лабиринтообразные каналы охлаждения, необходимые внутри горячих секций современных двигателей. Кроме того, жаропрочные сплавы на никелевой основе быстро наклепываются, что делает сложную 5-осевую обработку резанием экономически нецелесообразной и склонной к микротрещинам.
Благодаря специализированному литью профиля лопаток турбин, мы получаем почти готовые формы со сложными каналами охлаждения непосредственно из керамической формы. Литье также обеспечивает направленную и монокристаллическую кристаллизацию зерна, которую обработка из цельной заготовки не может воспроизвести.
Как монокристаллическое литье предотвращает разрушение от ползучести при экстремальных температурах?
При повышенных рабочих температурах и экстремальных скоростях вращения разрушение от ползучести обычно начинается по границам зерен за счет их проскальзывания и диффузии вакансий.
- Нулевое количество поперечных границ: Монокристаллические лопатки турбин устраняют все границы зерен во всем компоненте.
- Максимальная устойчивость к ползучести: Устранение этих высокоэнергетических границ предотвращает образование пустот при высоких центробежных нагрузках.
- Более высокие температурные пороги: Сплав может работать гораздо ближе к температуре начального плавления без катастрофической пластической деформации.
Что вызывает смещение керамического стержня при заливке расплавленного сплава?
Прогиб керамического стержня приводит к неравномерной толщине стенок лопатки, что вызывает немедленный тепловой сбой во время работы двигателя. На наших литейных производствах мы выделяем три основных фактора смещения стержня:
- Плавучесть и динамический поток: Расплавленный суперсплав обладает высокой плотностью, которая создает выталкивающие силы и гидродинамическое сопротивление хрупким стержням во время заливки при вакуумной индукционной плавке (VIP).
- Тепловой удар: Быстрое несоответствие теплового расширения между керамической оболочкой и внутренним стержнем вызывает коробление, если температуры предварительного нагрева не сбалансированы идеально.
- Недостаточная поддержка: Неправильное расположение или преждевременное плавление опорных штифтов (знаков) оставляет стержень без поддержки против потока металла.
Мы боремся с этим, используя составы стержней из диоксида кремния или оксида алюминия высокой жесткости, оптимизированные конструкции литниковых систем для смягчения удара металла и прецизионные кварцевые фиксаторы.
Сколько времени требуется для производства партии лопаток турбин методом литья по выплавляемым моделям?
Производственный цикл обычно занимает от 6 до 12 недель, в зависимости от статуса квалификации оснастки и сложности неразрушающего контроля:
- Впрыск восковых моделей и погружение в керамическую оболочку: от 1 до 2 недель (циклы сушки многослойного шликера и обсыпки не могут быть ускорены).
- Выплавка воска, спекание и вакуумное литье: 1 неделя.
- Выщелачивание химического сердечника, ГИП (HIP) и термообработка: От 2 до 3 недель.
- Черновая механическая обработка, капиллярный контроль (FPI) и компьютерная томография (КТ): От 2 до 4 недель.
Для новых проектов разработки, требующих изготовления нестандартных штампов для керамических стержней и оснастки для инжекции воска, первичное получение образцов обычно занимает от 12 до 16 недель до начала серийного производства.
Ссылки
- NASA NTRS — Технико-экономическое обоснование литья композитов из жаропрочных тугоплавких суперсплавов (19990087889) ↩
- ARPA-E — Производство высококачественных отливок по выплавляемым моделям с минимальным энергопотреблением (передовые отливки турбин) ↩
- NASA NTRS — Термобарьерные покрытия для лопаток турбин основных двигателей космического челнока (19890004290) ↩
- NASA NTRS — Влияние ориентации кристаллов на усталостное разрушение монокристаллических жаропрочных суперсплавов для лопаток турбин (20040001726) ↩
- NASA NTRS — Литье с высоким тепловым градиентом, горячее изостатическое прессование и альтернативная термообработка структуры суперсплава (19890049056) ↩
- NASA NTRS — Неразрушающий контроль материала монокристаллических лопаток турбин PWA 1480 (19950062052) ↩
- NASA NTRS — Верификация рентгенограмм с помощью компьютерных томограмм (19910000281) ↩
- U.S. DOE AMMTO — Управление передовых материалов и производственных технологий (дальнейшее чтение)

