Genel Bakış
Hassas Döküm Çatal Bağlantı Parçası Nedir?
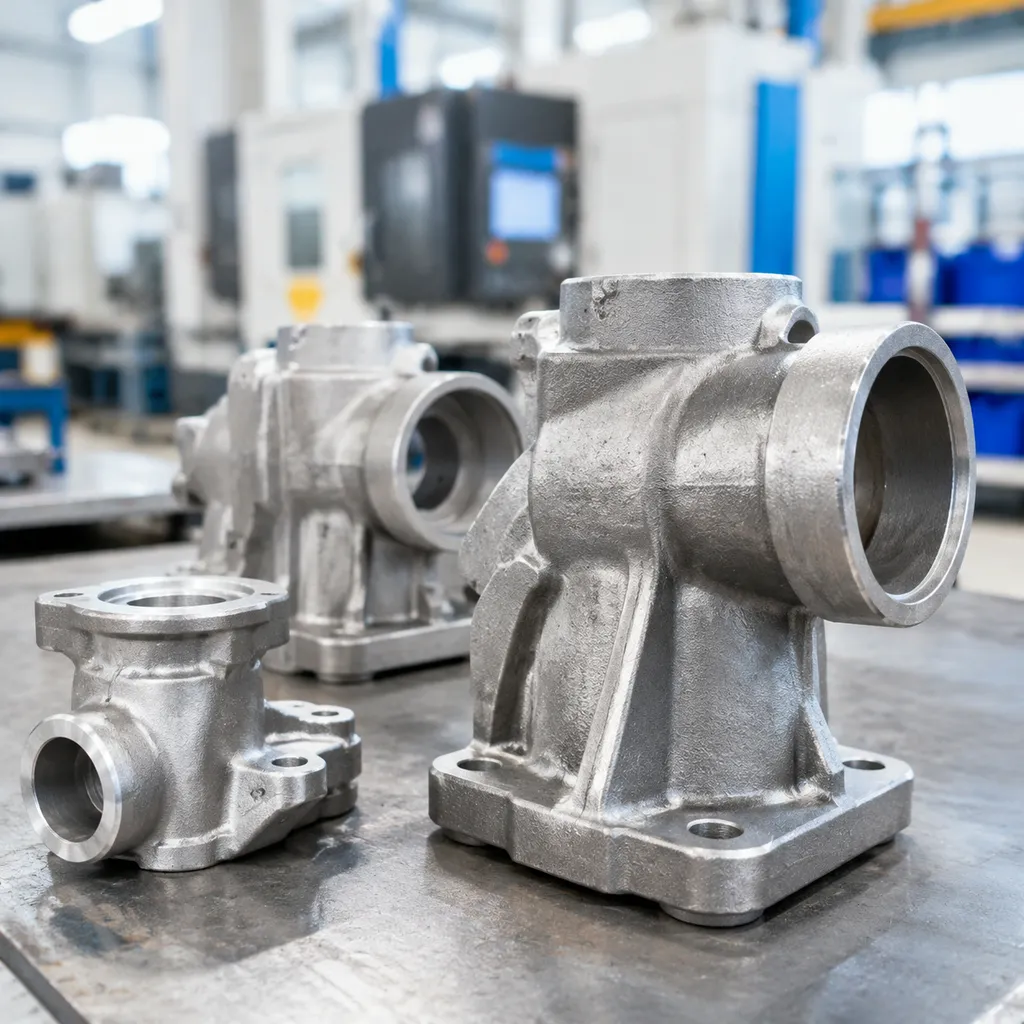
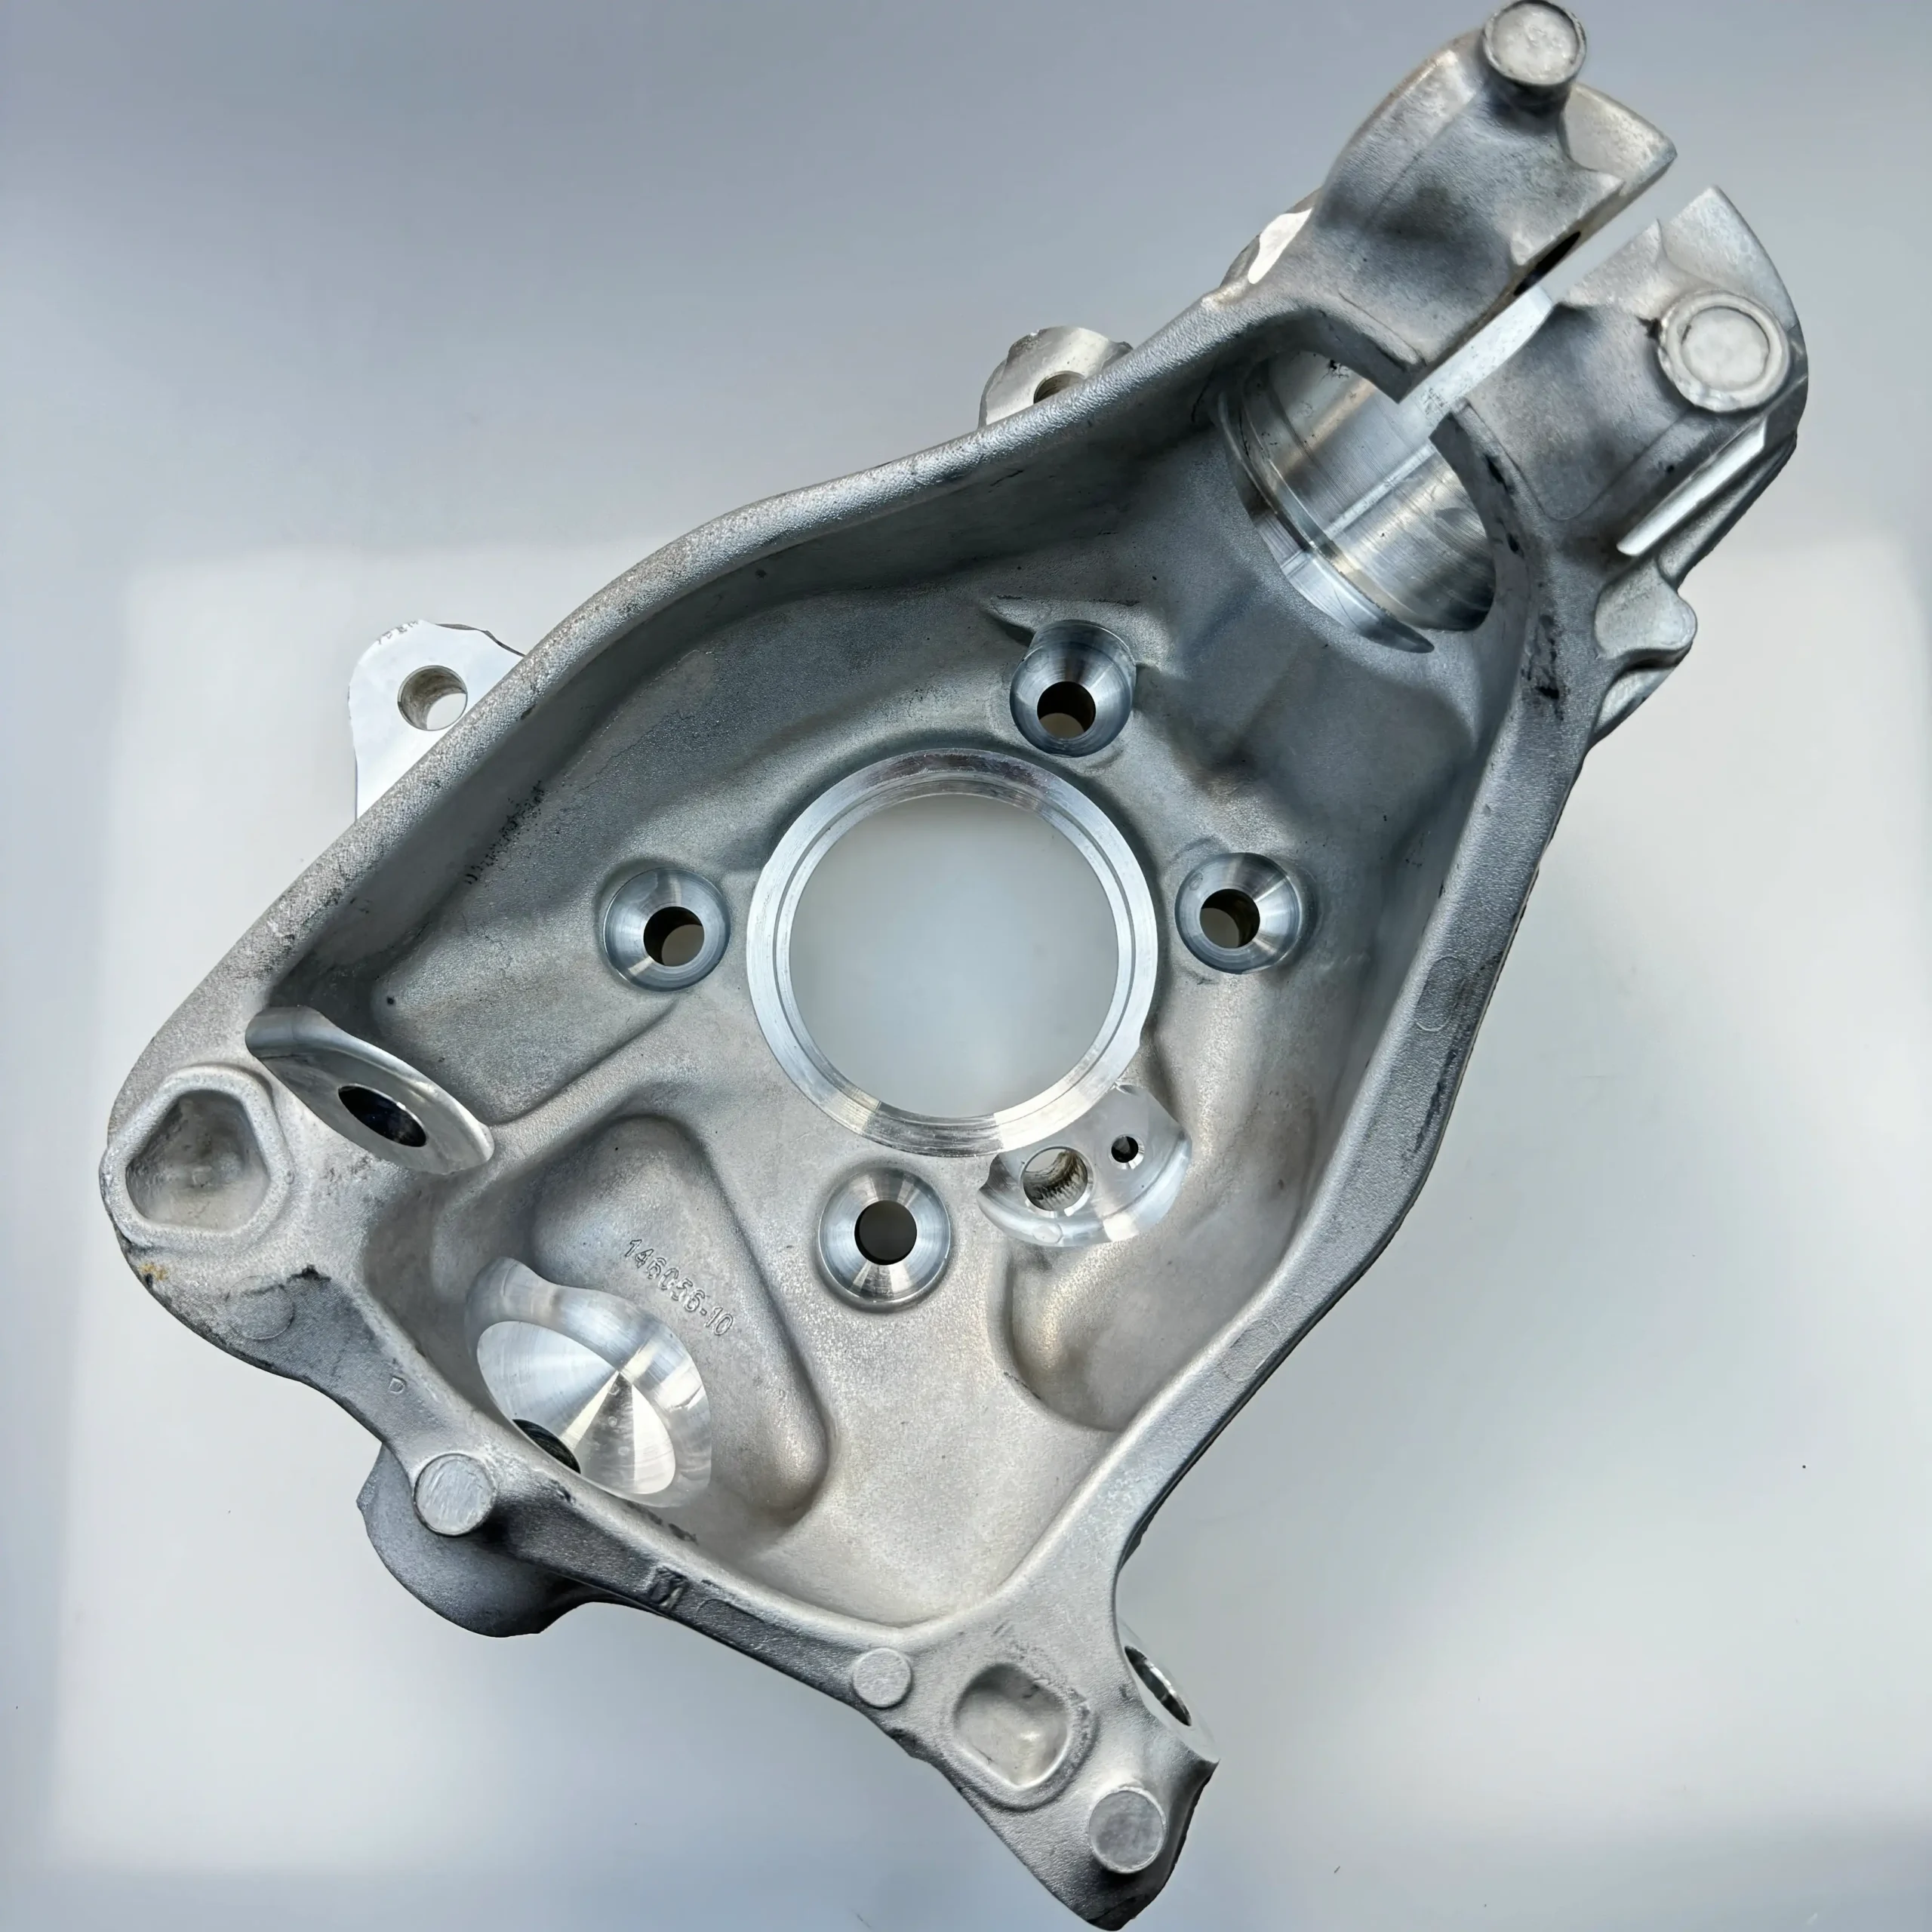
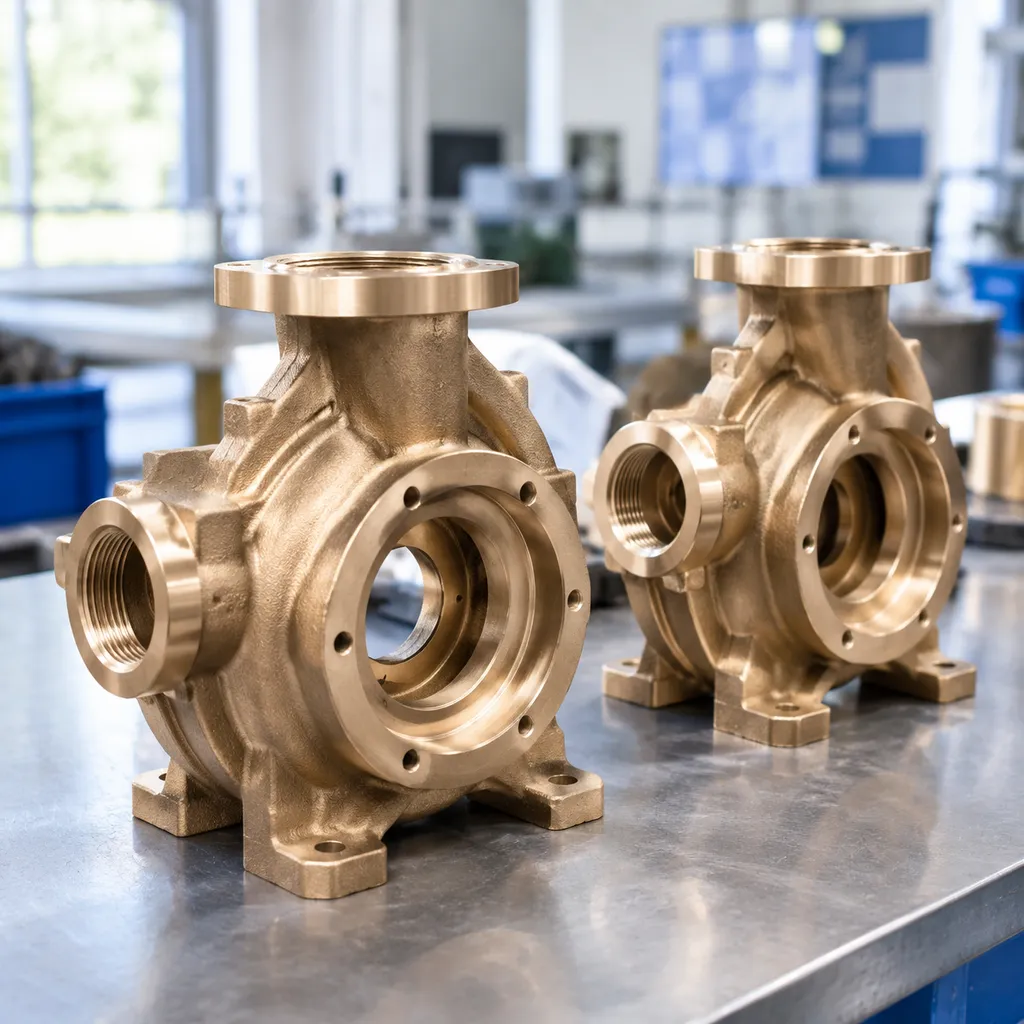
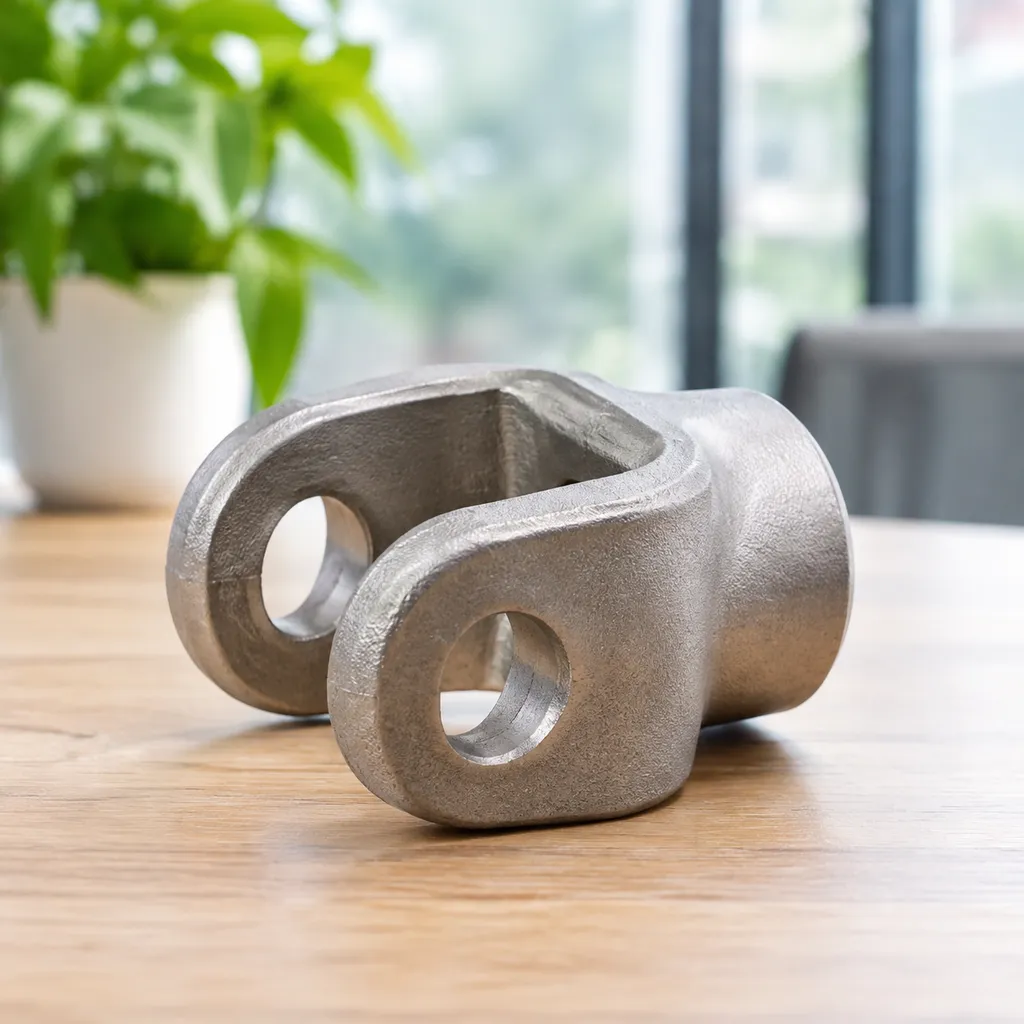
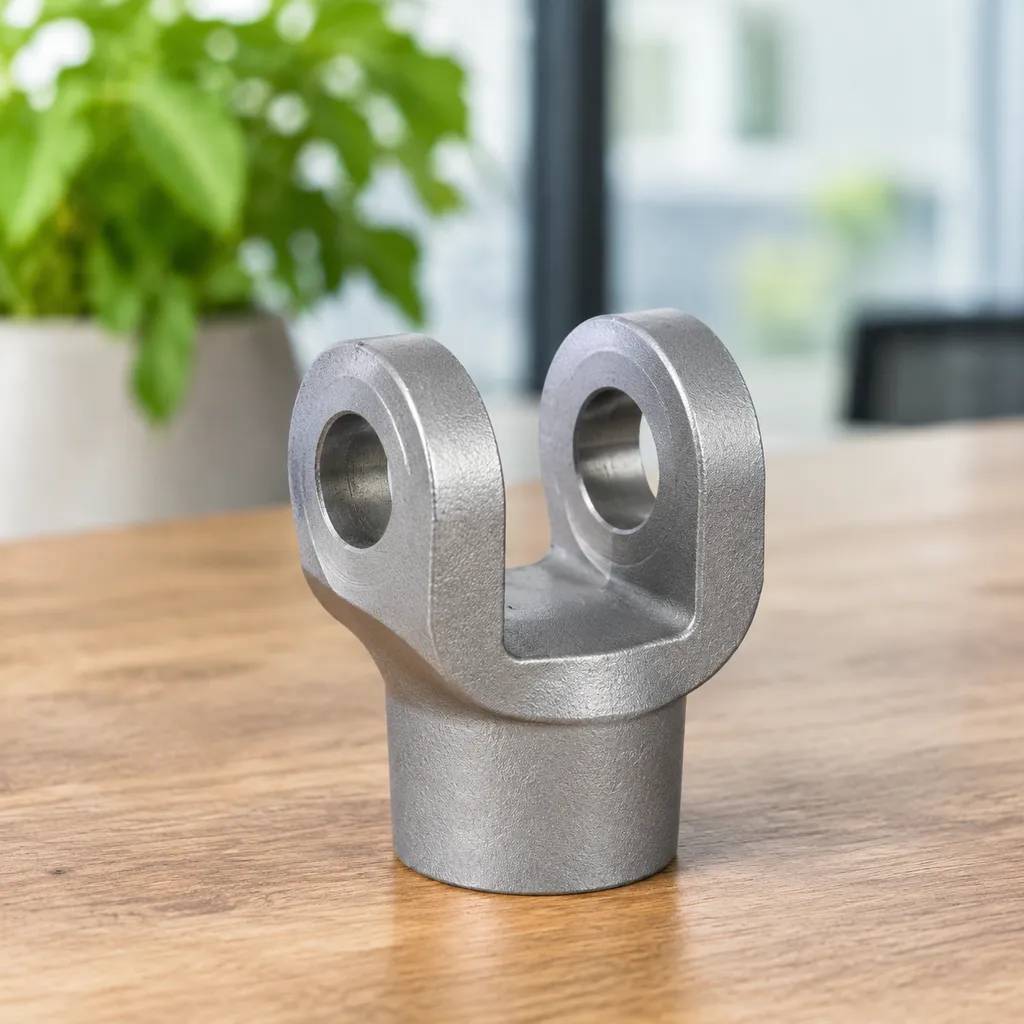
Hassas döküm paslanmaz çelikten bir hassas döküm çatal bağlantı parçası - yani rot çatalı üreten bir parçadır. Kontrol çubukları, bağlantı mekanizmaları ve hidrolik silindirler için U şeklinde bir çatal, hizalanmış pim delikleri ve silindirik dişli bir gövdeye sahiptir. Kayıp mum dökümü ile silika sol kabuk kalıplar ve ikincil CNC imalatı işlemler sayesinde son ölçülere yakın geometri, mat döküm yüzeyi ve montaja hazır pim-delik arayüzleri elde edilir.
Çatal Mafsalın Tanımı ve İşlevi
Çatal mafsal, U şeklinde bir çataldan (çatal bağlantı parçası) ve buna eşleşen bir bağlantı noktasından (bağlantı dili veya rot ucu) oluşan, güvenli bir çapraz pimle birbirine bağlanan, yüksek yüklere dayanıklı mekanik bir bağlantı elemanıdır. Belirli mekanik işlevleri yerine getirir:
- Tek Eksenli Hareket: İkincil yanal hareketi kısıtlarken tek bir düzlem boyunca düzgün ve engelsiz dönmeye olanak tanır.
- Doğrusal Kuvvet Aktarımı: Dinamik mekanik düzeneklerde saf çekme ve basma yüklerini verimli bir şekilde iletir.
- Sıkışmanın Önlenmesi: Mekanik strok veya çalıştırma sırasında hizasız hareketten kaynaklanan dahili tork birikimini ve sıkışmayı ortadan kaldırır.
- Kesme Kuvvetinin Dağıtılması: Yüksek dinamik yükleri çatal pim üzerindeki çift kesme düzlemine eşit şekilde aktarır.
Çatal Bileşenleri İçin Hassas Döküm (Kayıp Mum) Süreci
Çatal bileşenlerinin mum döküm yöntemiyle üretilmesi, kalıptan çıkar çıkmaz karmaşık iç konturların, hassas çatal aralığının ve düzgün pim deliği hizalamasının elde edilmesini sağlar:
- Mum Model Kalıplama: Bitmiş çatalın birebir kopyasını oluşturmak için sıvı mum, hassas bir kalıba enjekte edilir.
- Seramik Kabuk İnşası: Mum montajı, yüksek kaliteli refrakter bulamaçlara tekrar tekrar daldırılır; bu işlemde genellikle bir silika sol bağlayıcı kullanılır ve ince seramik kumlarıyla kaplanır.
- Mum Çıkarma ve Pişirme: Sertleşmiş kalıp, mumu uzaklaştırmak için otoklavda ısıtılır; ardından sağlam ve kesintisiz bir seramik boşluk oluşturmak amacıyla yüksek sıcaklıkta sinterleme uygulanır.
- Erimiş Metal Dökme: Erimiş alaşım doğrudan önceden ısıtılmış kalıba dökülerek dar radyüslü geçişlerin ve ince yapısal nervürlerin tamamen dolması sağlanır.
- Seramik Kabuğun Çıkarılması ve Kesme: Soğuduktan sonra seramik kabuk titreşimle çıkarılır ve çatal dökümleri, ısıl işlem ve son işlem aşamaları için merkezi yolluk sisteminden ayrılır.
Yaygın Çatal Tipleri: Rot Başı, Çatal Uçları ve Pimler
| Çatal Bileşeni | Temel Yapılandırma | Tipik Mekanik İşlev |
|---|---|---|
| Çatal Başlık | Entegre çatallı, iç veya dış dişli taban | Hidrolik silindir millerine ve bağlantı rotlarına doğrudan bağlantı sağlar. |
| Çatal Bağlantı (Boyunduruk) | Hizalı çapraz deliklere sahip simetrik çift kulaklı braket | Montaj braketlerini, hareket kollarını veya bağlantı kulaklarını iki taraftan kavrar. |
| Çatal Pimi | Sabitleme veya kopilya deliklerine sahip, hassas tornalanmış yekpare pim | Çatal bağlantı ile eşleşen bağlantı çıkıntısını bir arada tutan temel menteşe elemanı olarak görev yapar. |
- Rot Başlıkları: Metrik veya emperyal iç ya da dış dişlerle tasarlanan bu bileşenler, hassas bağlantı uzunlukları oluşturmak için hareket çubuklarına doğrudan vidalanır.
- Çatal Bağlantılar: Optimize edilmiş çatal boğazı derinliklerine ve paralel duvar kalınlıklarına sahiptir. Duvarların açılmasına veya plastik deformasyona uğramasına neden olmadan şiddetli darbelere dayanacak şekilde döküm yöntemiyle üretilir.
- Standart ve Özel Üretim Pimler: Dar kayma toleranslarına uygun olarak tasarlanan çatal pimleri, tekrarlanan mekanik çalışma sırasında temel kesme kuvvetlerini taşımak için çatal kulaklarını birbirine bağlar.
Çatal Bağlantılarda Hassas Dökümün Temel Avantajları
Birini Seçmek hassas döküm çatal bağlantı parçası Geleneksel imalat veya kalıpta dövme yöntemlerine kıyasla belirgin performans ve maliyet avantajları sunar. Profesyonel hassas döküm ve CNC işleme hizmeti sağlayıcıları olarak, üretim maliyetlerini düşük tutarken ağır dinamik yüklere dayanabilen mekanik bağlantı sistemleri tasarlıyoruz.
| Avantaj Alanı | Yatırım Dökümü Avantajı | Geleneksel İmalat / Dövme |
|---|---|---|
| Boyutsal Tolerans | ISO 8062-3 DCTG 4 ila 6 (tipik olarak +/-0,1 mm) | ISO 8062-3 DCTG 8 ila 11 (yoğun frezeleme gerektirir) |
| Yüzey Bitimi | Kabuk dış yüzeyinde Ra 3,2 - 6,3 µm | Ra 12,5 µm veya daha kaba yüzey pürüzlülüğü |
| Geometri Serbestliği | Karmaşık çatal yuvaları, iç çıkıntılar ve özel radyüsler | Yalnızca eşit kesitler veya basit eğimli tasarımlarla sınırlıdır |
| İsraf Oranı | Minimum (< malzeme kaybı) | Masif malzemeden talaşlı imalatta önemli miktarda talaş atığı ( 'a kadar) |
Üstün Boyutsal Hassasiyet ve Dar Toleranslar
Hassas döküm Yöntemler, ilk parçadan on bininci parçaya kadar tutarlı boyutları korur. Hassas mum modelleri ve sıcaklık kontrollü silika sol bulamaç sistemleri, yuva genişlikleri, pim deliği hizalamaları ve çatal kollarının paralellikleri dar toleranslar içinde tutulan çatal bağlantı parçaları üretir.
- Tutarlı pim-delik hizalaması: Rot başlarında ve bağlantı tertibatlarında sıkışmayı önler.
- Kontrollü et kalınlığı: Yerel yük taşıyan noktaları tehlikeye atmadan ağırlık farklılıklarını ortadan kaldırır.
- Yüksek kaliteli yüzey kalitesi: Döküm sonrası parlatma ihtiyacını en aza indirerek üretim süresinden ve takım maliyetlerinden tasarruf sağlar.
Karmaşık Geometriler ve Net Şekle Yakın Üretim
Dövme veya dolu kütükten talaşlı imalat, geometri seçeneklerini sınırlar. Aracılığıyla mum döküm, karmaşık geometriler doğrudan nihai şekle yakın parçaya işlenir:
- Çatal bağlantı parçasının (clevis fork) içinde entegre dahili yağlama kanalları.
- Asimetrik montaj kulakçıkları, çatal bağlantı durdurucuları ve özel montaj çıkıntıları.
- Mekanik gerilimi keskin pim köşelerinden uzaklaştırarak dağıtan konturlu geçişler.
Geliştirilmiş Yapısal Bütünlük ve Yorulma Direnci
Bir çatal bağlantı elemanı (clevis joint), yoğun tekrarlı yüklere, çok eksenli kesme kuvvetlerine ve titreşim yüklerine maruz kalır. Bir hassas döküm çatal bağlantı parçası metal, kaynaklı veya dövme çubuk stoklarında yaygın olarak görülen yönlü zayıf düzlemler olmadan eşit şekilde katılaştığı için homojen izotropik dayanım sağlar.
- Kaynak dikişi kaynaklı arızalar yoktur: Tek parça yekpare yapı, ısıdan etkilenen bölgede (HAZ) çatlama riskini ortadan kaldırır.
- Yoğun tane yapısı: Kontrollü kalıp ön ısıtması ve vakumlu döküm kapasitesi, iç büzülmeyi ve gaz gözenekliliğini önler.
- Üstün yorulma dayanımı: Yuvarlatılmış iç radyüsler, tekrarlanan itme-çekme döngüleri sırasında gerilim yığılma katsayılarını azaltır.
İşleme Süresinin ve Malzeme İsrafının Azaltılması
Nihai şekle yakın bir döküm parçasıyla rot çatalı başlamak, üretim zincirini önemli ölçüde kısaltır. Karmaşık bir çatal ucunu dolu çubuk stokundan işlemek, pahalı malzemeyi işe yaramaz talaşa dönüştürür. Hassas döküm yalnızca kritik bağlantı yüzeyleri için hızlı son işlem geçişleri gerektirir: CNC imalatı Kritik bağlantı yüzeyleri için:
- Yüksek hassasiyetli yatak geçmeleri elde etmek amacıyla pim deliğinde hızlı raybalama veya delik işleme.
- Montaj sapında temiz ve titreşimsiz diş kılavuz çekme işlemi (metrik veya inç UNC/UNF).
- Daha kısa kesme çevrim süresi, daha düşük kesici takım aşınması ve seri üretimde daha düşük birim maliyet.
Hassas Döküm Çatal Bağlantı Elemanları İçin Yaygın Malzeme Kaliteleri
Doğru metal kalitesinin seçilmesi, hassas döküm çatal bağlantı elemanının yüke, sürtünmeye ve çevresel gerilmelere ne ölçüde dayanacağını belirler. Akma dayanımını, tokluğu ve kimyasal direnci dengelemek amacıyla kayıp mum döküm yöntemiyle çok çeşitli alaşımlar dökülür.
| Malzeme Kategorisi | Yaygın Sınıflar | Anahtar Özellikler | En Uygun Kullanım Alanları |
|---|---|---|---|
| Paslanmaz Çelik | 304, 316, 17-4 PH | Paslanmaya karşı koruma, yüksek tokluk | Denizcilik, kimya, gıda işleme |
| Karbon ve Alaşımlı Çelik | AISI 1020, 1045, 4140, 8620 | Yüksek çekme mukavemeti, aşınma direnci | Ağır makineler, hidrolik mil çatal bağlantıları |
| Özel süper alaşımlar | Inconel, kobalt bazlı alaşımlar | Termal kararlılık, aşırı aşınma direnci | Egzoz valfleri, havacılık bağlantı elemanları |
Korozyona Karşı Paslanmaz Çelik
Çatal bağlantılar zorlu ortamlarda çalıştığında nem, tuz veya aşındırıcı kimyasallar standart metalleri hızla bozar. Östenitik ve çökelme sertleşmeli paslanmaz çelikler, yüzey çukurlaşması veya gerilme çatlaması olmadan uzun hizmet ömrü sağlamak amacıyla dökülür.
- AISI 316 / CF8M: Klorür kaynaklı korozyonun sorun oluşturduğu denizcilik donanımları, kıyı yapıları ve kimyasal akışkan ekipmanları için endüstri standardıdır.
- AISI 304 / CF8: Gıda sınıfı makineler ve genel donanımlar için güvenilir korozyon koruması ve mekanik kararlılık sağlayan, çok yönlü ve ekonomik bir kalite sınıfıdır.
- 17-4 PH (1.4542): 304 paslanmaz çeliğin korozyon direncini, yüksek alaşımlı çeliklerin üstün mekanik mukavemetiyle birleştirir. Yapısal havacılık donanımları ve dinamik bağlantı düzenekleri için idealdir.
Yüksek Çekme Mukavemeti İçin Karbon Çeliği ve Düşük Alaşımlı Çelik
Ağır yük taşıyan montajlarda yüksek darbe sönümleme kapasitesi ve üstün çekme mukavemeti zorunludur. Özel yüksek hassasiyetli CNC parçaları için alaşımlı çelik döküm işlemi yoğun ve boşluksuz tane yapıları oluşturarak yüksek kesme gerilmelerine kolaylıkla dayanır.
- AISI 1020 ve 1045 Karbon Çeliği: Tarım ekipmanları, malzeme taşıma bağlantıları ve genel inşaat bağlantı mekanizmaları için özel olarak tasarlanmış, güvenilir ve kaynaklanabilir seçenekler.
- AISI 4140 ve 4340 Alaşımlı Çelik: Tekrarlanan döngüsel yükler altında üstün yorulma ömrü ve darbe direnci sağlayan krom-molibden alaşımları.
- Isıl İşlem Uyumluluğu: Bu alaşımlar su verme, temperleme ve sementasyon işlemlerine iyi yanıt vererek son CNC işleme öncesinde hassas sertlik seviyelerinin elde edilmesini sağlar.
Yüksek Sıcaklık Uygulamaları için Özel Alaşımlar
Standart çelikler, aşırı termal döngülere veya yoğun erozyona maruz kaldıklarında akma dayanımlarını kaybeder ve deforme olur. Aşırı koşullara sahip ortamlar için yüksek performanslı bileşenlerde, aşırı aşınma, korozyon ve ısıya dayanıklı kobalt alaşımlı döküm çözümlerinin yanı sıra nikel bazlı süper alaşımlar kullanılır. aşırı aşınma, korozyon ve ısıya dayanıklılık sağlayan kobalt alaşımlı döküm çözümleri ile birlikte nikel bazlı süper alaşımlar.
- Nikel Alaşımları (Inconel 625 / 718): 650 °C (1200 °F) üzerindeki sıcaklıklarda oksidasyona, sürünmeye ve mekanik bozulmaya karşı direnç gösterir.
- Kobalt Alaşımları (Stellite eşdeğerleri): Yüksek sıcaklıktaki egzoz bağlantılarında ve ağır hizmet tipi kontrol vanalarında yapışmaya, aşınmaya ve termal şoka karşı olağanüstü direnç sağlar.
- Tutarlı Bütünlük: Geliştirilmiş silika sol bulamaçlarıyla gerçekleştirilen hassas döküm, bu karmaşık alaşımların sıkı kimyasal saflık ve yapısal sağlamlık gerekliliklerini karşılamasına yardımcı olur.
Hassas Döküm Çatal Bağlantı Parçaları için Hassas CNC İşleme ve Son İşlemler
Güvenilir bir hassas döküm çatal bağlantı parçası üretmek, ilk mum kalıbından son yüzey işlemine kadar sıkı proses kontrolü gerektirir. Gelişmiş kayıp mum döküm yöntemleri, yoğun döngüsel yükleri arızalanmadan karşılayabilen, montaja hazır rot başı çatal bağlantı bileşenleri üretmek için sonraki işleme süreçleriyle entegre edilir.
Silika Sol ve Su Camı Hassas Döküm Yöntemlerinin Karşılaştırılması
Doğru kalıp bağlayıcısının seçilmesi, hassas döküm yöntemiyle üretilen bir çatal bağlantı elemanının yüzey kalitesini, boyutsal hassasiyetini ve son işlem gereksinimlerini doğrudan belirler. Her iki yöntem de proje gereksinimlerine göre kullanılabilir; ancak yüksek gerilime maruz kalan mekanik bağlantılarda silika sol yöntemi tercih edilir.
| Özellik | Silika Sol Döküm | Su Camı Döküm |
|---|---|---|
| Yüzey Pürüzlülüğü | Ra 1.6 - 3.2 µm | Ra 6.3 - 12.5 µm |
| Doğrusal Tolerans | ISO 8062 CT4 - CT6 | ISO 8062 CT7 - CT9 |
| Alaşım Uyumluluğu | Paslanmaz çelik, nikel, karbon çeliği ve alaşımlı çelik | Esas olarak karbon çeliği ve düşük alaşımlı çelik |
| Kusur Oranı | Son derece düşük inklüzyon ve gaz boşluğu riski | Orta düzeyde yüzey tufalı oluşma potansiyeli |
| En İyi Uygulama | Havacılık, denizcilik ve hidrolik sistemler için kritik çatal bağlantı elemanları | Tarım ve yapı sektörlerinde kullanılan ekonomik bağlantı elemanları |
Silika sol yöntemi, ince cidarlı çatal bağlantı kollarında ve dar pim deliklerinde olağanüstü hassas kontur tanımı sağlar ve ikincil talaş kaldırma ihtiyacını önemli ölçüde azaltır.
İkincil Hassas CNC İşleme ve Diş Açma
Hassas döküm, nihai ölçülere yakın şekiller elde edilmesini sağlasa da çatal bağlantı elemanları, mekanik sıkışmayı ve aşırı boşluğu önlemek için yüksek hassasiyetli eşleşme yüzeyleri gerektirir. Çok eksenli işleme merkezleri, döküm sonrası yüksek toleranslı işlemleri gerçekleştirir:
- Pim Deliği Eksenel İşleme: Her iki çatal kolundaki deliklerin eş merkezli hizalanmasını sağlamak için çatal pim delikleri, H7/H8 toleransları dahilinde hassas şekilde işlenir.
- Hassas Diş Açma: Erkek ve dişi saplar için tek noktalı CNC diş açma işlemiyle 2B/2A veya 3B/3A diş sınıflarında standart UNF, UNC ve metrik profiller elde edilir.
- Kanal ve Alın Frezeleme: Açısal hareket sırasında dikliği garanti etmek ve sıfır sıkışma sağlamak için iç çatal yüzeylerinde yüksek hassasiyetli cep frezeleme işlemi.
Bu işlemlerin entegre bir sistem üzerinden yürütülmesi Hassas parçalar için CNC işleme atölyesi Boyutsal tolerans birikimini ortadan kaldırmaya ve pim-delik geçmelerinin hassasiyetini korumaya yardımcı olur.
Isıl İşlem ve Yüzey Kaplama Seçenekleri
Mekanik ve çevresel gereksinimleri karşılamak amacıyla döküm çatal bağlantı parçalarına hedefe yönelik metalurjik işlemler ve koruyucu yüzey kaplamaları uygulanır:
- Su Verme ve Temperleme (Q&T): Ağır darbe yüklerine maruz kalan karbon ve alaşımlı çelik rot başlarının çekirdek akma dayanımını ve yorulma direncini artırır.
- Çözüm Tavlama: 304 ve 316 paslanmaz çelik bileşenlerde optimum korozyon direncini yeniden sağlar ve iç gerilimleri giderir.
- Sementasyonla Sertleştirme ve Karbürleme: Sürekli döngüsel çalışma sırasında pim sürtünmesini, aşınmayı ve delik çapının uzamasını önlemek için pim deliklerinin çevresindeki yüzey sertliğini artırır.
- Koruyucu Kaplamalar: Zorlu dış ortam ve deniz koşullarına karşı koruma sağlamak amacıyla çinko kaplama (şeffaf, sarı veya siyah üç değerlikli), sıcak daldırma galvanizleme, kimyasal karartma ve elektropolisaj uygulanır.
Hassas Döküm Çatal Bağlantı Parçalarının Endüstriyel Uygulamaları
Hassas döküm yöntemiyle üretilen çatal bağlantı bileşenleri, mekanik arızaların kabul edilemeyeceği sektörlerde kullanılır. Bu mafsallı bağlantılar yüksek çekme, kesme ve açısal yükleri taşıdığından, yüksek bütünlükte hassas döküm uzun vadeli operasyonel güvenliği destekler.
Havacılık ve Savunma Sanayisinde Uçuş Kontrol Bağlantıları
Havacılık montajlarında ağırlık tasarrufu ve yapısal güvenilirlik birlikte sağlanmalıdır. Hassas döküm yöntemiyle üretilen çatal bağlantı bileşenleri şu uygulamalar için üretilir:
Uçuş kontrol sistemleri: İtme-çekme çubuklarını kanatçıklara, irtifa dümenlerine ve yön dümeni bağlantılarına bağlar.
İniş takımı kumanda mekanizmaları: Açılma sırasında darbeleri emer ve mafsal yüklerini aktarır.
Silah bırakma ve kargo kapısı tertibatları: Yüksek G kuvvetine maruz kalan manevralarda üstün yorulma direnci sağlar.
Hassas döküm yöntemiyle, tam duvar kalınlıkları ve pürüzsüz yüzeyler, zorlu tahribatsız muayene gerekliliklerini karşılar.
Otomotiv ve Ağır Hizmet Ekipmanları
Ağır ticari araçlar, madencilik yükleyicileri ve tarım makineleri, sürekli titreşime ve zorlu çalışma koşullarına dayanabilecek bağlantı elemanları gerektirir. Yüksek çekme dayanımlı çelik çatal bağlantı braketleri ve süspansiyon bağlantı kolları, ağır dinamik yüklere dayanacak şekilde üretilir.
Endüstriyel Aktüatörler ve Hidrolik Silindirler
Standart rot çatalı Hidrolik silindir mili ile hareket ettirdiği yük arasındaki temel bağlantı elemanıdır. Özel üretim silindir mili uçları ve kapak çatal bağlantıları şu uygulamalar için üretilir:
Otomatik fabrika hatlarında kullanılan doğrusal aktüatörler
Hafriyat makineleri için yüksek basınçlı hidrolik silindirler
Sorunsuz ve sıkışmasız hareket gerektiren pnömatik silindir mafsalları
Döküm aşamasının ardından, ikincil CNC işleme işlemiyle dar toleranslı iç dişler ve pim delikleri açılır. Böylece boşluksuz ve kusursuz pim hizalaması sağlanır.
Denizcilik ve Petrokimya Donanım Sistemleri
Zorlu açık deniz ortamları, düşük kaliteli bileşenleri çukurlaşma ve galvanik korozyon nedeniyle hızla tahrip eder. Silika sol döküm yöntemi kullanılarak aşağıdaki uygulamalar için paslanmaz çelik çatal bağlantı uçları üretilir:
Bağlama halatları, gerdirme vidaları ve gergi bağlantıları
Açık deniz vinç donanımları ve kaldırma bağlantıları
Deniz altı vana aktüatörleri ve petrokimya boru askı sistemleri
Bu bileşenler, sürekli tuzlu suya maruz kalmaya dayanmak ve uzun süreli yükler altında çatlamamak için gereken yüksek akma dayanımını ve kimyasal direnci sağlar.
Hassas Döküm Çatal Bağlantı Bileşenleri için Kalite Güvencesi ve Test Standartları
Kritik bir hassas döküm çatal bağlantı elemanı tedarik edilirken, yük altındaki yapısal güvenilirlikten ödün verilemez. Profesyonel hassas döküm ve CNC işleme hizmeti sağlayıcıları olarak, üretimin her aşamasına titiz kalite kontrol süreçleri entegre ediyoruz. İlk sıvı metal dökümünden son işlenmiş mil çatal bağlantısına kadar uygulanan doğrulama prosedürleri, her parçanın zorlu mekanik montajlarda en yüksek performansı sunmasını sağlar.
Tahribatsız Muayene (NDT) ve Radyografik Muayene
Gaz gözenekliliği, çekinti boşlukları veya mikro çatlaklar gibi iç kusurlar, ağır yük taşıyan bağlantı sistemlerinde yıkıcı arızalara neden olabilir. Hassas döküm bileşenleri, gelişmiş ve tahribatsız muayene prosedürleri kullanılarak denetlenir:
- X-Işını Radyografik Muayenesi (RT): Klevisin kalın kesitlerine ve çatal geçiş bölgelerine derinlemesine nüfuz ederek gizli iç çekinti boşluklarını veya gaz boşluklarını ortaya çıkarır.
- Manyetik Parçacık Muayenesi (MPI): Ferromanyetik karbon çeliği ve düşük alaşımlı çelik bileşenlerdeki yüzey ve yüzeye yakın mikro çatlakları tespit eder.
- Sıvı Penetrant Testi (PT): Hassas döküm yöntemiyle üretilen paslanmaz çelik ve demir dışı alaşımlı klevislerde yüzeye açılan kusurları ortaya çıkarır.
- Ultrasonik Muayene (UT): Karmaşık geometrik profiller boyunca iç yoğunluğu ve et kalınlığını değerlendirir.
Çekme, Sertlik ve Metalurjik Doğrulama
Uygun şekilde üretilmiş bir klevis, dinamik darbe yüklerini absorbe edebilmek için yüksek çekme dayanımını yeterli süneklikle dengelemelidir. Her ergitme partisinin mekanik ve kimyasal özellikleri, katı uluslararası standartlara göre doğrulanır:
| Test Yöntemi | Muayene Odağı | Endüstri Standardı Referansı |
|---|---|---|
| Çekme ve Akma Testleri | Deformasyon öncesindeki yük taşıma sınırları, uzama yüzdesi ve akma noktası | ASTM A370 / ISO 6892 |
| Sertlik Testi | Isıl işlem sonrasında aşınma direncini doğrulamak için Rockwell (HRC) ve Brinell (HBW) sertlik kontrolleri | ASTM E18 / ASTM E10 |
| Spektrometre Analizi | Silika sol kalıplara döküm yapılmadan önce ergiyik metalin kimyasal bileşiminin hassas şekilde doğrulanması | ASTM E415 / ASTM E1086 |
| Metalografik İnceleme | Doğru tane boyutunu ve faz dağılımını doğrulamak için mikro yapı değerlendirmesi | ASTM E3 / ASTM E112 |
Sertifikalar ve İzlenebilirlik Standartları
Hesap verebilirlik, tedarik zincirini korur. Her hassas döküm çatal bağlantı sevkiyatı, üretim sürecini ham külçeden nihai CNC işleme toleranslarına kadar takip eden kapsamlı belgelerle desteklenir.
- EN 10204 Tip 3.1 Muayene Sertifikaları: Partiye doğrudan bağlı kimyasal bileşim, ergitme numaraları ve fiziksel test sonuçlarının eksiksiz beyanı.
- Doğrudan Parça İşaretleme: Sahada kalıcı izlenebilirlik sağlamak için lazerle kazınmış veya döküm sırasında işlenmiş ergitme kodları, parti numaraları ve logolar.
- Boyutsal CMM Raporları: Koordinat Ölçüm Makinesi taramalarıyla pim deliği paralelliğinin, çatal açıklığı boşluklarının ve diş hassasiyetinin kesin CAD spesifikasyonlarına uygun olduğunun kanıtlanması.
Güvenilir Bir Hassas Döküm Çatal Bağlantı Üreticisi Nasıl Seçilir?
Hassas döküm çatal bağlantı bileşenleri için doğru dökümhaneyi seçmek, nihai montajların mekanik güvenliğini, hassasiyetini ve kullanım ömrünü belirler. Çatal bağlantılar genellikle kritik yük taşıyan bir mafsal olarak çalıştığından, tedarikçi tekrarlanabilir hassasiyete sahip, hatasız dökümler sunmalıdır. Güvenilir üretim; programın hassas döküm çatal bağlantı tedarik fabrikası kapsamında yürütülmesi, hassas döküm çatal bağlantı prototip partisinin tedarik edilmesi veya sürekli fabrika üretiminin gerçekleştirilmesi fark etmeksizin, ham modelin oluşturulmasından nihai sevkiyata kadar uçtan uca mühendislik kontrolü gerektirir.
Toptan hassas döküm çatal bağlantı tedarik fiyatlarına, toptan hassas döküm çatal bağlantı tedarik anlaşmalarına veya konteyner bazında toptan çatal bağlantı tedarik programlarına ihtiyaç duyan alıcılar, tek bir kaynaktan döküm ve CNC işleme hizmeti sunan bir iş ortağıyla çalışmanın avantajlarından yararlanır.
Özel Kalıplama ve Mühendislik Desteği Yetenekleri
Saygın bir hassas döküm iş ortağı, kalıp takımları için çelik kesimine başlamadan önce kapsamlı mühendislik desteği sağlar. Şu hizmetleri sunan dökümhaneleri tercih edin:
- İmalat için Tasarım (DFM): Et kalınlıklarını, pim deliği radyüslerini ve kalıp çıkış açılarını optimize etmek için çatal bağlantı geometrisinin erken aşamada değerlendirilmesi.
- Katılaşma Simülasyonu: Metal akışını tahmin etmek, çekinti kaynaklı gözenekliliği ortadan kaldırmak ve yolluk sistemlerini optimize etmek için gelişmiş bilgisayar modellemesi.
- Proses Seçimi: Karmaşık çubuk tipi çatal bağlantı profillerinde üstün yüzey kalitesi ve hassas boyutsal kontrol elde etmek için silika sol yöntemiyle hassas kayıp mum döküm tekniklerinde uzmanlık.
- Kalıp Takımının Kullanım Ömrü: Boyutsal sapma olmaksızın binlerce tutarlı mum modeli üretmek üzere tasarlanmış yüksek kaliteli alüminyum veya çelik kalıplar.
Prototiplemeden Tam Ölçekli Üretime Kadar Esneklik
Üretim ortağı, ürün yaşam döngüsünün her aşamasına sorunsuz bir şekilde uyum sağlayabilmelidir. Hızlı prototipleme ve düşük hacimli üretim için kalıp seçenekleri sunan bir ortak, seri üretim kalıplarına yatırım yapmadan önce yük sınırlarının, pim boşluklarının ve diş bağlantılarının fiziksel olarak test edilmesine olanak tanır.
Güvenilir bir iş ortağı şunları destekler:
Hızlı Prototip Üretim Serileri: Hızlı tasarım doğrulaması için 3D baskılı mum veya kalıpsız döküm yöntemleri.
Düşük ve Orta Hacimli Üretim Partileri: İlk pazar lansmanlarını veya özel ekipman üretimlerini karşılamak için uygun maliyetli ara kalıplama çözümleri.
Yüksek Hacimli Seri Üretim: Sürekli konteyner bazlı sevkiyatlar gerçekleştirebilen otomatik mum enjeksiyonu ve çok istasyonlu döküm sistemleri.
Entegre Tek Kaynaktan Tedarik Zinciri Hizmetleri
Döküm, talaşlı imalat ve yüzey işlemlerinin farklı tedarikçiler arasında paylaştırılması gecikmelere, lojistik maliyetlerine ve kalite anlaşmazlıklarına yol açar. Entegre tek kaynaklı bir tedarikçiyle çalışmak, tedarik zinciri risklerini ortadan kaldırır:
| Üretim Aşaması | Gerekli Yetkinlikler | Kalite Avantajı |
|---|---|---|
| Dökümhane Dökümü | Otomatik seramik kabuk oluşturma ile şirket bünyesinde hassas mum döküm | Kontrollü metalürjik kimyasal bileşim ve iç yapıda yüksek yoğunluk |
| İkincil İşleme | Çok eksenli CNC işleme, frezeleme ve hassas diş açma | Pim deliklerinde, çatal yuvalarında ve sap dişlerinde hassas toleranslar |
| Termal İşleme | Su verme, menevişleme ve çözelti tavlaması | Optimize edilmiş çekme mukavemeti ve yorulma direnci |
| Yüzey Bitirme | Pasivasyon, çinko kaplama, eloksal kaplama veya boyama | Zorlu denizcilik ve endüstriyel ortamlar için özel olarak tasarlanmış korozyon direnci |
| Doğrulama | Şirket bünyesinde koordinat ölçüm cihazı (CMM) ve tahribatsız muayene (NDT) testleri | Eksiksiz boyutsal uygunluk ve tam parti izlenebilirliği |
Hassas döküm çatal bağlantı elemanı üretiminin tek bir yetkin tesis bünyesinde birleştirilmesi; yapısal bütünlüğü sağlar, birim maliyetleri kontrol altında tutar ve her bağlantının mühendislik teknik resimlerinde belirtilen kesin gereklilikleri karşılamasını garanti eder. Fiyat Teklifi İsteyin Takım tasarımının incelenmesine başlanabilmesi için teknik çizimler, alaşım sınıfı ve pim deliği tolerans hedefleriyle birlikte.