


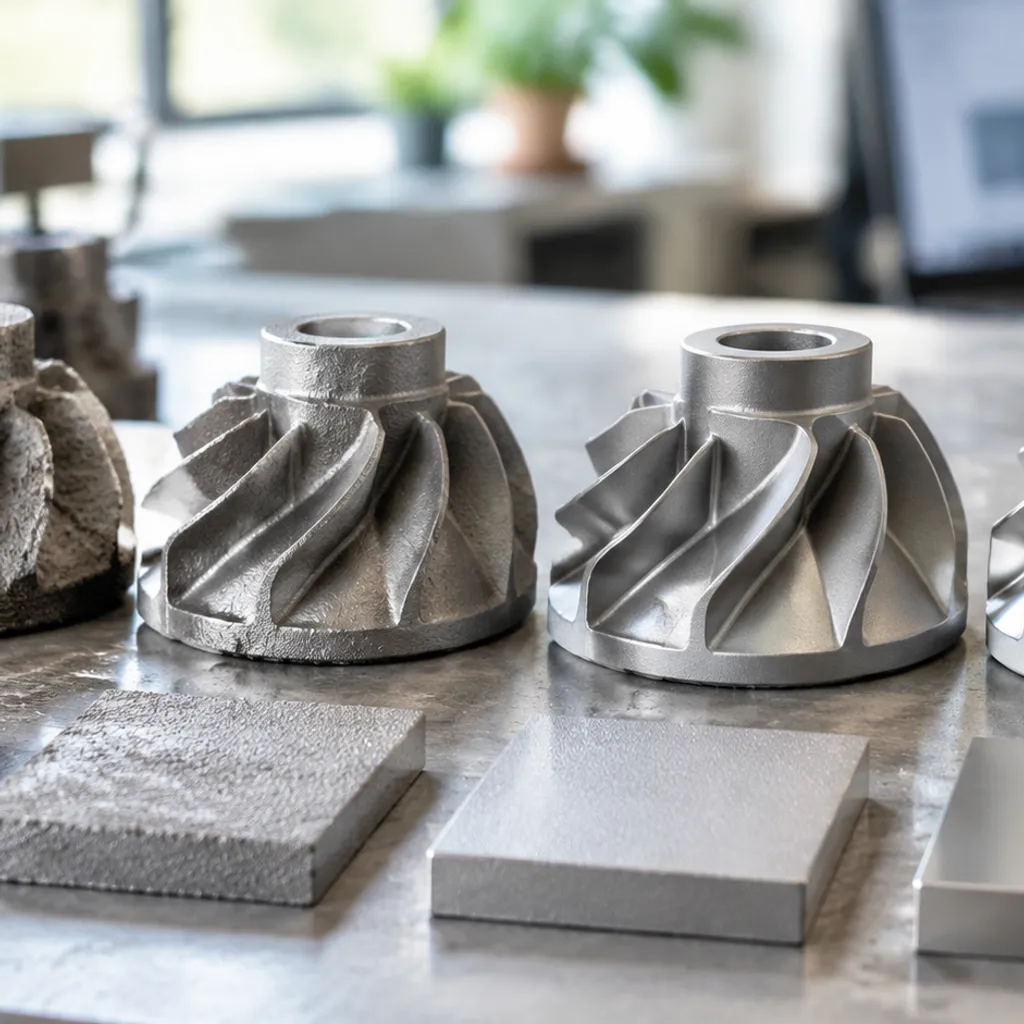
Oberflächenfinish für Feinguss ist die als-Gegossen Textur und Mikrogeometrie, die durch das verlorene Wachs-Gießen hinterlassen wird, typischerweise nahe bei Ra 3,2-6,3 µm vor Sekundärbearbeitung. Wachs-Musterqualität, keramischer Oberflächenbeschichtungskorn, Gussfenster des Legierungs-Gußprozesses und Abkühlung bestimmen diese Basislinie, während Strahlen, Vibrationsfinish, Massfinish und Zentrifugal-Behälterpolieren die Abdichtungsfähigkeit und Ermüdungsfestigkeit verfeinern.
Was ist das Oberflächenfinish für Feinguss?
Oberflächenfinish für Feinguss bezieht sich auf die äußere Textur, Glätte und mikrogeometrisches Profil eines Metallteils, das durch das Feinguss Prozesses ansammelt.
Definition des Als-Gegossen-Oberflächenfinishs
Das Als-Gegossen-Finish ist der rohe Oberflächenzustand eines Bauteils unmittelbar nachdem es aus der keramischen Schale entfernt, gereinigt und die Gießnase entfernt wurde, vor jeglicher Sekundärbearbeitung wie mechanischem Polieren oder CNC-Bearbeitung.
- Direkte Replik: Die endgültige metallische Oberfläche spiegelt direkt die Oberflächenqualität des ursprünglichen Wachs-Musters und des primären feuerfesten Auftrags wider.
- Nahe-Nett-Form-Qualität: Im Vergleich zum traditionellen Sandguss erzeugt ein Als-Gegossen-Feinguss deutlich glattere Grenzen, scharfe Details und minimale Formfugenrückstände.
- Funktionale Integrität: Eine glatte Als-Gegossen-Oberfläche reduziert Mikro-Nuten und verbessert direkt die Abdichtungsfähigkeit und Ermüdungsfestigkeit unter dynamischen Belastungen.
Wie die Oberflächenrauigkeit (Ra) beim Gießen gemessen wird
Oberflächenstruktur wird mit Oberflächenrauheit Kennzahlen, hauptsächlich Rauhigkeitsdurchschnitt (Ra). Ra repräsentiert die arithmetische Mittelabweichung der Oberflächenprofilspitzen und -täler relativ zu einer Referenzmittelachse, gemessen in Mikroinch (µin) oder Mikrometern (µm).[1]
- Kontakt-Profilometrie: Ein feiner Diamantspitzenstilus verfolgt das Gussprofil und zeichnet vertikale Verschiebungen auf, um genaue Ra-, Rz- und Rmax-Werte zu berechnen.[2]
- Nicht-Kontakt-Optisches Scannen: Hochpräzise 3D-Wei-Licht- oder Laser-Optikprofilometer kartieren die Oberflächentopografie, ideal für komplexe Geometrien und kritische Fluidströmungskanäle.[4]
- Visuell-taktile Vergleichsgeräte: Gussoberflächenvergleichsgeräte (wie ISO 8503 oder MSS-SP-55 Standards) werden auf der Gießerei verwendet für schnelle, standardisierte Vergleichsprüfungen.
Standardwerte für Oberflächenrauheit bei Feingussstücken
Die präzise Natur des Wachsverlust-Gießens führt zu branchenführender Oberflächenqualität im Vergleich zu konkurrierenden Gießverfahren. Die folgende Tabelle zeigt typische Oberflächenrauheitswerte bei gängigen Fertigungstechniken:
| Gieß- / Fertigungsverfahren | Standard Ra (µm) | Standard Ra (µin) | Oberflächenqualitätsgrad |
|---|---|---|---|
| Standard-Feinguss (Rohguss) | 3.2 - 6.3 | 125 - 250 | Fein / Glatt |
| Premium-Feinguss mit hoher Präzision | 1.6 - 3.2 | 63 - 125 | Ultra-fein |
| Druckguss | 0.8 - 3.2 | 32 - 125 | Überlegen |
| Schalenguss | 6.3 - 12.5 | 250 - 500 | Mittel |
| Sandguss | 12.5 - 25.0 | 500 - 1000 | Rau |
Unsere Basis-Feingussoperationen erreichen konsequent eine Rohguss-Rauhigkeit von Ra 3,2 µm (125 µin) oder besser, um eine zuverlässige Maßkontrolle, reduzierte Nachbearbeitung und eine überlegene Passflächenleistung direkt aus der Form zu gewährleisten.[3]
Schlüsselfaktoren, die die Oberflächenbeschaffenheit beim Investitionsguss beeinflussen
Eine überlegene Oberflächenbeschaffenheit beim Investitionsguss zu erreichen, hängt von strikter Prozesskontrolle vom ersten Formaufbau bis zum letzten Gießen ab. Da das Wachsverlustgussverfahren mikroskopische Details mit extremer Genauigkeit reproduziert, beeinflusst jede einzelne thermische und mechanische Variable direkt die Oberflächenstruktur Ihres Bauteils.
Qualität des Wachsmodells und Werkzeugpräzision
Der endgültige Guss kann nur so glatt sein wie das Einwegmodell, das ihn erstellt hat. Jeder Fehler auf der Wachsreplik überträgt sich sofort auf das Metall.
- Werkzeugbearbeitung: Wir bearbeiten unsere Wachs-Spritzgusswerkzeuge mit Hochgeschwindigkeits-CNC-Zentren, um Werkzeugspuren und Stufen zu eliminieren.
- Schrumpfungssteuerung: Genaue Temperatur- und Druckzyklen beim Wachs-Spritzen verhindern Setzstellen und Oberflächenwellen.
- Mustergestaltung: Richtige Handhabung und glatte Gating-Verbinder stellen sicher, dass die Qualität des Wachsmodells vor dem Shelling fehlerfrei bleibt.
Keramikschalenformmaterialien und Korngröße
Die innerste Schicht des Keramikschalenmantels berührt direkt die geschmolzene Legierung und bestimmt die Grund-Oberflächenrauheit (Ra).
- Primäre Schlämme-Mesh: Wir verwenden ultrafeine feuerfeste Pulver wie fused silica und Zirkon für den ersten Schlämmbad, um eine außergewöhnlich glatte Grenzschicht zu erzeugen.
- Dip-Konsistenz: Strenge Überwachung der Schlämmeigenschaft und des Stuckkornmaßes verhindert Schlämmeinlagerungen und Luftblasen bei komplexen Profilen.
- Reinheit beim Wachsaustausch: Vollständiges Autoklaven-Reinigen beim Wachsaustausch verhindert, dass verbleibende Kohlerückstände die Innenseite der Schale beim Brennen angreifen.
Legierungszusammensetzung und Gießtemperatur
Verhalten des geschmolzenen Metalls während des Füllens bestimmt, wie klar das Legierungsmuster die Formwand widerspiegelt. Höhere Schmelzflüssigkeit hilft, feine Konturen zu erfassen, aber Überhitzung verursacht schwere Metall-Guss-Reaktionen, die die Oberflächenqualität beeinträchtigen.
Verschiedene Materialien erfordern unterschiedliche thermische Fenster, um Oxidationsschuppen zu verhindern:
- Superlegierungen: Das Gießen von Metallen bei hohen Temperaturen erfordert präzises Vakuum-Schmelzen oder spezielle keramische Barrieren. Zum Beispiel unsere präzisions-Feingussteile und kundenspezifische Kobalt-Superlegierungsteile unterziehen sich einer strengen Schmelzchemie-Kontrolle, um aggressiven thermischen Umgebungen standzuhalten, ohne Oberflächenmikrofissuren zu entwickeln.
- Nicht-Eisenlegierungen: Materialien mit niedrigerem Schmelzpunkt benötigen eine enge atmosphärische Abschirmung. Unsere kundenspezifischen Gussdienstleistungen aus Messing setzen auf diszipliniertes Entgasen des Schmelzmetalls, um die Bildung von Schlacke und Gasporosität an der Oberflächenbegrenzung zu verhindern.
Abkühl- und Erstarrungsgeschwindigkeiten
Wie das Metall im keramischen Kern erstarrt, beeinflusst direkt die Kornstruktur, Schrumpfung und die Integrität der äußeren Oberfläche.
- Richtungsfestigkeit: Geregeltes Abkühlen steuert das Zuführmetall in dünne Abschnitte zuerst, wodurch Defekte durch Oberflächenvertiefungen und lokale Porosität vermieden werden.
- Kernsisolierung: Das Umwickeln oder Vorwärmen der Kerne hält die Abkühlraten gleichmäßig, verhindert thermische Schockrisse und unregelmäßige äußere Kontraktionen.
- Entformungszeitpunkt: Das Abkühlen der Güsse auf sichere Bruchtemperaturen verhindert thermische mechanische Schäden während der mechanischen Entfernung des Kerns.
Häufige sekundäre Oberflächenfinish-Prozesse
Während das Standard-Gussverfahren im Wachsausschmelzverfahren eine beeindruckende Anfangsform liefert, ermöglichen sekundäre Behandlungen und unsere Oberflächenbehandlung Optionen die Verfeinerung der Oberflächenqualität des Investitionsgusses, um genaue Anwendungsstandards zu erfüllen. Je nachdem, ob Ihre Priorität die optische Attraktivität, die dichte Abdichtung oder die erhöhte Ermüdungsfestigkeit ist, setzen wir spezialisierte mechanische und chemische Techniken ein, um die Ziel-Rauheitsmittelwerte Ra zu erreichen.
Schleudern (Schrottschleudern und Sandstrahlen)
Das Schleudern mit Schleudermedien dient als unser grundlegender Schritt, um Teile direkt nach dem Entfernen des Kerns und der thermischen Behandlung zu reinigen:
- Schleuderrütteln: Verwendet kugelförmiges Edelstahl- oder Gussstahlmedium, um Keramikschalenreste zu entfernen, peent die Oberfläche leicht und verleiht eine saubere, gleichmäßige Satin-Textur. Diese leichte Peening-Aktion erhöht die Ermüdungsfestigkeit durch Einführung von Druckspannungen an der Oberfläche.[5]
- Sandstrahlen: Verwendet feinen Siliziumdioxid, Aluminiumoxid oder Glasperlen unter kontrolliertem pneumatischem Druck. Es glättet sanft Mikrounregelmäßigkeiten, ohne empfindliche Geometrien zu verändern, und liefert eine gleichmäßige matte Oberfläche, die ideal für nachfolgende Beschichtungen oder Lackierungen ist.
Vibrationsfinish und Rütteln
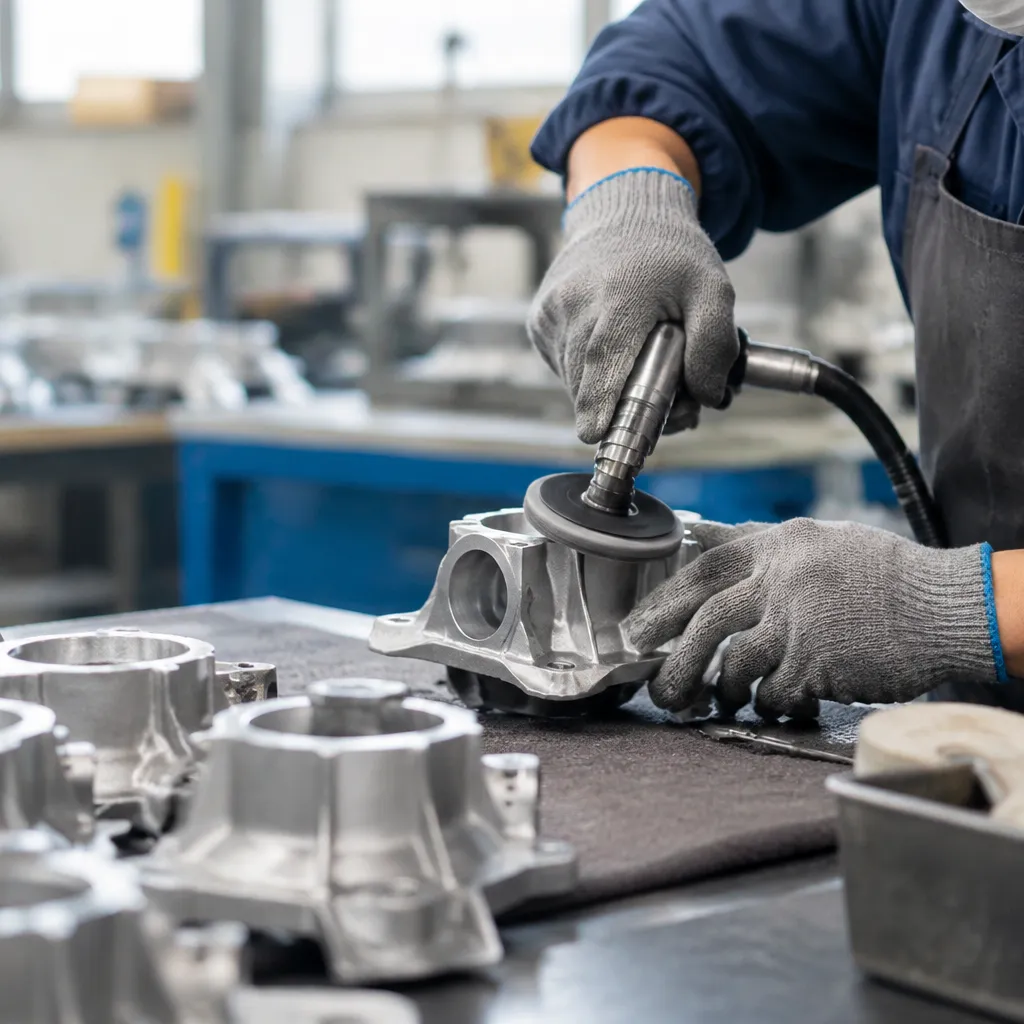
Für Hochvolumenläufe, die gleichmäßiges Kantenbrechen und Radiusschneiden erfordern, liefert die Massenfinishierung einheitliche Ergebnisse über komplexe Konturen:
- Vibrationsfinishierung: Gussteile bewegen sich durch eine vibrierende Schale, die mit abrasive keramische, Kunststoff- oder synthetische Medien gefüllt ist, die mit Wasser und Reinigungsmitteln gemischt sind. Diese Aktion entgratet Trennlinien, rundet scharfe Übergänge ab und ebnet Oberflächenhöhen.
- Zentrifugale Barrel-Polierung: Betrieben mit höheren Energielevels, um schnelle, spiegelähnliche Glättung für kompakte Komponenten zu erzielen. Es verbessert die Abdichtungsfähigkeit an Passflächen erheblich, ohne manuelles Schleifen.
Wenn bestimmte Gusszonen ultra-enge Geometrien erfordern, die das Massenfinish-Medium nicht formen kann, sorgt die Integration fortschrittlicher Werkzeuge mit bekannten EDM-Bearbeitungs-Toleranzen und -Prozessen dafür, dass sekundär bearbeitete Flächen perfekt mit dem rohen Gusskörper sitzen.
Chemisches Beizen und Passivierung:
Gießen und Wärmebehandlung können eine hartnäckige thermische Oxidschicht und Oberflächenkontaminationen auf Legierungsstücken hinterlassen. Chemisches Eintauchen reinigt das Substrat effektiv:
- Beizen: Verwendet kontrollierte Säurebäder (typischerweise Nitrat-Hydrofluorid-Säuregemische), um verbrannte Keramikreste, eingebettete Oxide und metallische Schuppen ohne aggressive Metallverluste zu entfernen.
- Passivierung: Insbesondere für Edelstahlqualitäten ist eine Säurebehandlung entscheidend, um freiliegendes Oberflächen-Eisen aufzulösen und die Bildung einer dichten, korrosionsbeständigen Chromoxid-Passivschicht zu erzwingen.[6]
Elektropolieren und Mechanisches Polieren:
- Mechanisches Polieren: Techniker verwenden rotierende Tuchräder, die mit feinen Schleifmitteln behandelt sind, um kleine Defekte zu glätten, wobei die Korngrößen schrittweise reduziert werden, um einen hochglänzenden, dekorativen Polierfinish zu erzielen.
- Eletropolieren: Oft als Reverse-Elektroplattierung bezeichnet, taucht dieses Verfahren das Teil in ein Elektrolytbad unter elektrischem Strom, um mikroskopische Oberflächenkanten aufzulösen. Es senkt die Oberflächenrauheit Ra erheblich, eliminiert mikroskopische Grate und erzeugt eine sterile, leicht zu reinigende Oberfläche, die in Lebensmittel-, Marine- und chirurgischen Instrumenten erforderlich ist.
Vorteile der Optimierung des Oberflächenfinishs bei Guss:
Das Feinabstimmen des Oberflächenfinishs Ihrer Investitionsgussarbeit trägt wesentlich dazu bei, die kosmetische Qualität zu verbessern.
Verbesserte Korrosions- und Verschleißbeständigkeit
Mikroskopische Spitzen und Täler auf einer unbehandelten Gussform wirken als Initiationsstellen für strukturellen Abbau. Das Reduzieren der Oberflächenrauheit beseitigt die Mikrofugen, in denen Feuchtigkeit, Chemikalien und industrielle Verunreinigungen sich absetzen:
- Korrosionsminderung: Eine glattere Oberfläche setzt weniger Oberfläche potenziellen oxidierenden Umgebungen aus, was das Risiko von Lochfraß und Spaltkorrosion erheblich verringert.
- Überlegene Ermüdungsfestigkeit: Polierte, niedrig-Ra-Oberflächen eliminieren Mikronotches und verhindern Spannungs concentration points, die vorzeitiges Ermüdungsrissbildung unter zyklischen Belastungen verursachen.
- Reibungs- und Verschleißkontrolle: Gleichmäßige Kontaktflächen minimieren Gleitreibung und reduzieren abrasiven Verschleiß in dynamischen Baugruppen.
- Zuverlässige Dichtfähigkeit: Koppelflächen erzielen engere Fluid- und Gasdichtungen, ohne dass schwere Bearbeitungsschritte oder dicke Elastomer-Dichtungen erforderlich sind.
| Oberflächenzustand | Ra-Bereich (µm) | Verschleißwirkung | Korrosionsrisiko |
|---|---|---|---|
| Standard-Gusszustand | 3.2 - 6.3 | Mäßige Reibung; schnellere anfängliche Einlaufverschleiß | Fängt Verunreinigungen in Mikrolöchern auf |
| Optimiert / Geblasen | 1.6 - 3.2 | Niedrige Reibung; stabilisierte Kontaktpunkte | Gleichmäßige Oxidschichtbildung |
| Superfertig / Poliert | 0.4 - 1.6 | Minimale Reibung; hohe Gleitfestigkeit | Außergewöhnliche Widerstandsfähigkeit gegen Pitting |
Überlegene Ästhetik und dekorative Attraktivität
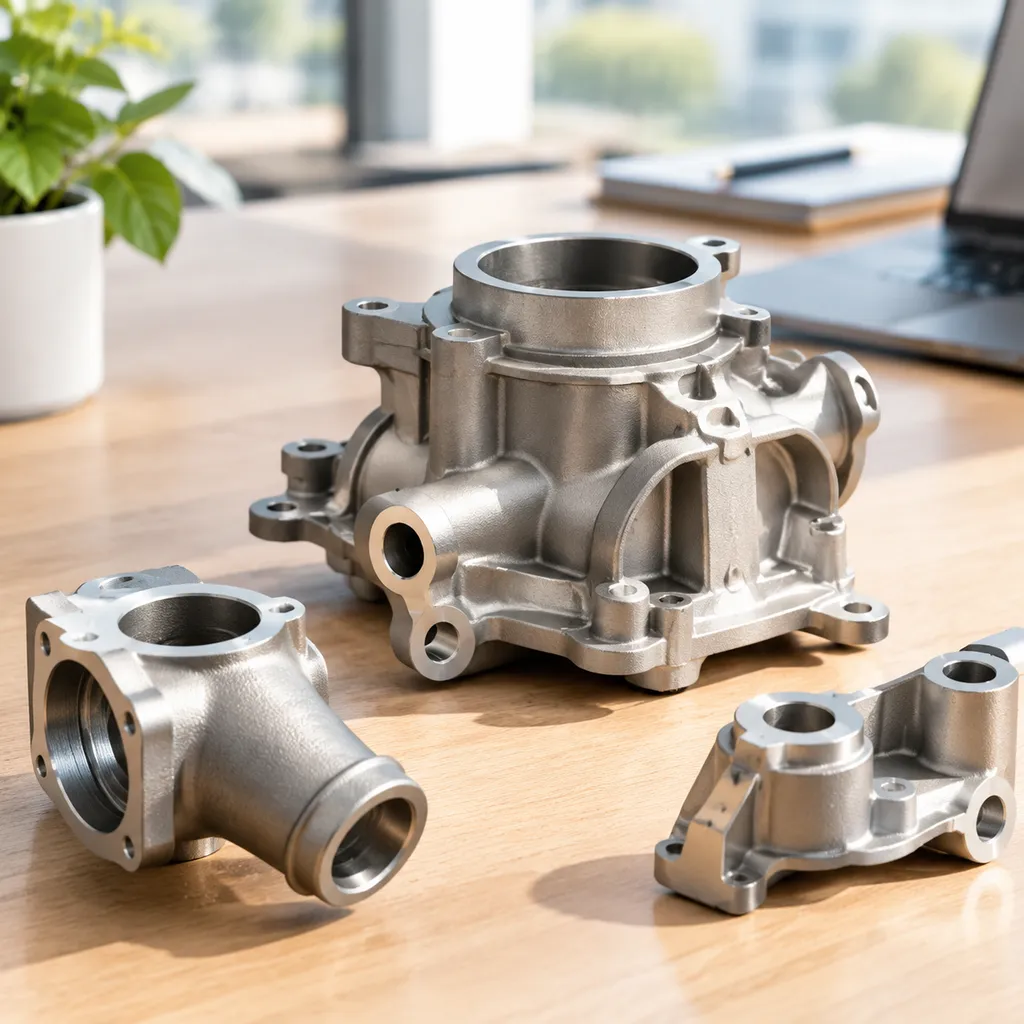
Eine hochwertige, gegossene Oberfläche aus präzisem verlorenen Wachs-Guss minimiert Fließmarken, Gating-Narben und Formnahtlinien.
Das Erreichen eines gleichmäßigen, makellosen Substrats stellt sicher, dass nachfolgende Beschichtungen wie Plattieren, Anodisieren, Lackieren oder PVD-Beschichtung gleichmäßig haften, ohne zugrunde liegende Fehler zu übertragen. Bei der Bewertung von Teilen im Vergleich zu Alternativen wie industriellen Druckgussverfahren, bietet eine optimierte Investitionsgussoberfläche eine außergewöhnliche dekorative Vielseitigkeit bei komplexen, dünnwandigen Geometrien, die bei herkömmlichen Gussverfahren schwer sauber reproduzierbar sind.
Verbesserte Maßgenauigkeit und Passgenauigkeit der Komponenten
Hohe Oberflächenkämme erzeugen falsche Maßangaben und führen zu unvorhersehbaren Toleranzausgleichsfehlern bei der Endmontage. Die Optimierung der Oberflächenqualität stabilisiert wichtige Schnittstellen:
- Engere Toleranzkontrolle: Die Kontrolle der Oberflächenkämme stellt sicher, dass Ihre Teile konsequent mit den Nennmaßen des CAD-Modells übereinstimmen.
- Reduzierter Sekundärbearbeitungsaufwand: Nahezu netzförmige Komponenten mit geringer Oberflächenrauheit können vollständig auf grobe Fräsdurchgänge verzichten, was Zykluszeit und Werkzeugverschleiß spart.
- Wiederholbare Spann- und Vorrichtungsbefestigung: Flache, einheitliche Bezugflächen gewährleisten eine starre, präzise Ausrichtung innerhalb von CNC-Werkstückspannvorrichtungen während der Endbearbeitung.
So wählen Sie die richtige Oberflächenbehandlung für Ihren Investitionsguss aus
Die Auswahl der idealen Oberflächenbehandlung für Investitionsguss erfordert eine Balance zwischen funktionalen mechanischen Anforderungen, ästhetischen Zielen und Produktionseconomics. Wir sind professionelle Anbieter von Präzisionsguss und CNC-Bearbeitungsdiensten und beraten Engineering-Teams stets, Oberflächentoleranzen strikt anhand der Endanwendung zu spezifizieren, anstatt auf übermäßiges Polieren zu setzen.
Anforderungen an Anwendung und Betriebsumgebung
Die Betriebsumgebung bestimmt direkt den erforderlichen Rauheitsdurchschnittswert (Ra).
- Flüssigkeits- und Drucksysteme: Glatte Oberflächen verhindern Turbulenzen und gewährleisten eine ordnungsgemäße Abdichtung bei Dichtungen und O-Ring-Sitzen.
- Anwendungen mit zyklischer Ermüdung: Das Eliminieren von Mikronuten durch Nachguss-Finish verbessert die Ermüdungsbeständigkeit bei starker dynamischer Belastung erheblich.
- Sanitäre und medizinische Anwendungen: Ultra-glatte Profile eliminieren Mikrofugen, in denen Bakterien und Verunreinigungen absetzen, was die Sterilisation erleichtert.
| Anforderungsprofil | Empfohlener Oberflächenfinish-Grad | Typisches Ziel-Ra |
|---|---|---|
| Allgemeine Struktur / Nicht-kritisch | Standard-Guss / Strahlen | 3,2 - 6,3 µm (125 - 250 µin) |
| Fluidfluss / Niedrig-Friction-Dichtungen | Vibrationsfinish / Sandstrahlen | 1,6 - 3,2 µm (63 - 125 µin) |
| Dynamische Lager / Kritische Abdichtung | Zentrifugale Barrel-Politur / CNC-Bearbeitung | 0,4 - 0,8 µm (16 - 32 µin) |
Materialkompatibilität und Auswahl des Grundlegungslegierungstyps
Ihre Wahl des Metalls beeinflusst direkt die erreichbare Erstarrungsoberfläche. Niedertemperaturlegierungen und Nichteisenmetalle fließen leicht, wodurch von Natur aus glattere Oberflächen direkt aus der Form entstehen, während refraktäre Metalle und Baustähle aufgrund hoher Gießtemperaturen naturgemäß gröbere Texturen aufweisen. Überprüfen Sie unser Gusslegierungsauswahlführer um zu bewerten, wie die Eigenschaften des Grundmetalls mit verschiedenen Schalentemperiersystemen interagieren.
Bei unseren Wachsverlust-Gusstechnikverfahren kombinieren wir die spezifische Metallurgie mit passenden Nachbehandlungsprozessen. Zum Beispiel reagieren austenitische Edelstahlstähle außergewöhnlich gut auf Elektropolieren, während härtere Nickel-Superlegierungen in der Regel robuste Medien im Massivfinish oder Trockenstrahlen benötigen, um die Gussoberflächen effizient zu glätten.
Oberflächenqualität mit Herstellungskosten ausbalancieren
Ein unnötig feines Oberflächenfinish zu anstreben, erhöht die Produktionszykluszeiten und das Risiko von Ausschuss. Ein Standard-„Guss-oberfläche“ bietet die kostengünstigste Basis. Das Hinzufügen sekundärer Verarbeitungsschritte – wie Vibrationsentgraten, präzises Handpolieren oder CNC-Schleifen – erhöht die Verarbeitungskosten schrittweise.
- Standard-Gussoberfläche: Keine Sekundärkosten; ideal für verdeckte Industrielager, Strukturgehäuse und allgemeine Rahmen.
- Mechanisches Strahlenreinigung: Minimale Kostensteigerung; entfernt Schuppen, reinigt Rückstände und erzeugt ein gleichmäßiges mattschwarzes Erscheinungsbild.
- Präzises Massivfinish: Moderate Kostensteigerung; glättet Konturen, rundet scharfe Kanten ab und reduziert die Reibung in gesamten Produktionschargen.
- Elektropolieren und Super-Feinfinish: Höchstes Kostenprofil; ausschließlich für kritische Passflächen, Fluidkontaktwege und dekorative, kundenorientierte Komponenten reserviert.
Referenzen
- Wikipedia - Oberflächenrauheit (Ra arithmetischer Mittelwert) ↩
- ASME B46.1 - Oberflächenstruktur (Oberflächenrauheit, Welligkeit und Lay) ↩
- Investment Casting Institute - Was ist Investmentguss ↩
- NIST - Veröffentlichung zur Oberflächenmetrologie (PDF) ↩
- SAE J442 - Teststreifen, Halter und Messgerät für Shot Peening ↩
- IMOA - Passivierung von Edelstahl (PDF) ↩
- Engineers Edge - Oberflächenfinish / Rauheitskonversion (typische Ra-Bänder)
- NBS-Handbuch 141 - Hintergrund zur optischen Interferometrie-Metrologie (PDF)

