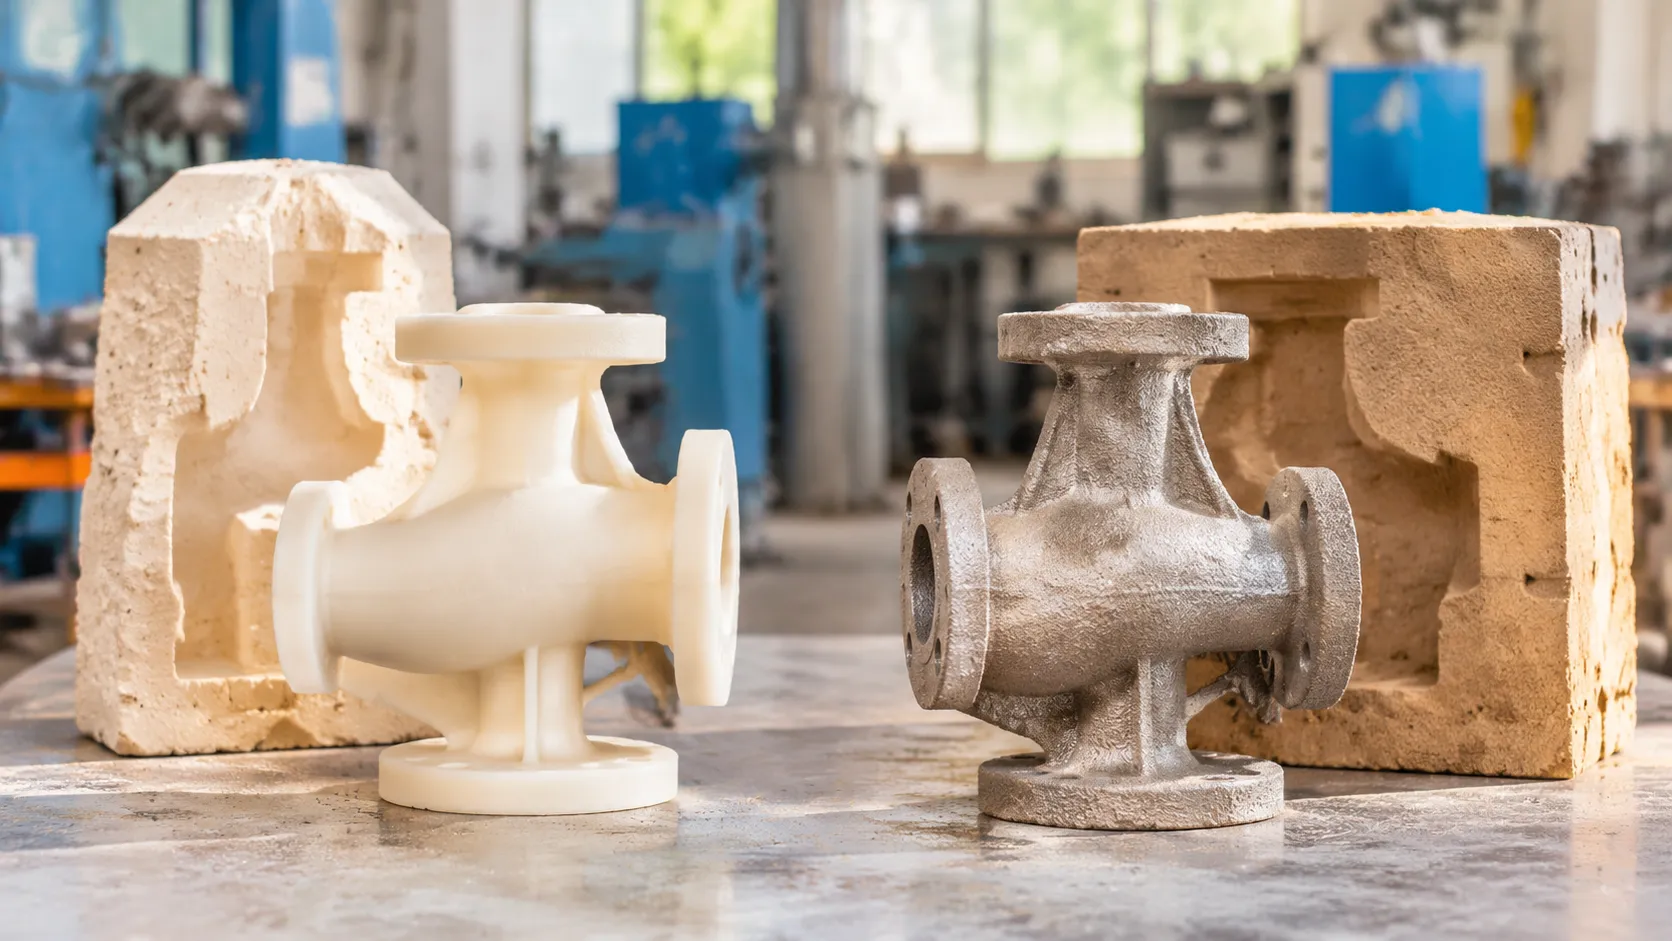
Die entscheidenden Unterschiede zwischen Investment- und Lost-Foam-Gießen beginnen mit dem Muster und der Form: gegossen Wachsmuster im Inneren eines keramische Schale gegenüber einem Polystyrolschaum-Muster gehalten in ungebundenen Sandformen unter einer permeablen feuerfesten Beschichtung. Das Investmentgussverfahren führt in der Regel bei Maßgenauigkeit, Oberflächenfinish und Legierungsvielfalt, während Lost-Foam auf große kernlose Geometrien und Hochvolumen-Gussprogramme aus Eisen oder Aluminium setzt.
Unterschiede zwischen Investment- und Lost-Foam-Gießen auf einen Blick
Die Wahl der optimalen Gießmethode bestimmt die Produktionsgeschwindigkeit, die Präzision der Teile und die langfristigen Komponenten-Kosten. Sowohl Investmentguss als auch Lost-Foam-Gießen gehören zur Familie der Verbrauchsmuster, was bedeutet, dass jeder Gießzyklus ein einzelnes Muster verbraucht, um ein fertiges Bauteil herzustellen. Trotz dieser gemeinsamen Grundlage unterscheiden sich ihre Betriebsmechanismen, Formeigenschaften und metallurgischen Verhaltensweisen erheblich. Das Verständnis der wichtigsten Unterschiede zwischen Investmentguss und Lost-Foam-Gießen stellt sicher, dass Ihre Konstruktionsabsicht perfekt mit der Fertigung auf der Werksebene übereinstimmt.
Was ist Investmentguss (Verlorene Form)?
Gussteilguss, allgemein bekannt als Wachsausschmelzverfahren, ist eine äußerst präzise Fertigungsmethode für hochgenaue, komplexe Metallkomponenten.
- Formenerstellung: Werkzeuge injizieren sacrificial Wachs, um dimensionstabile Wachsmuster, die auf ein zentrales Gussystem (Wachstree) gruppiert sind.
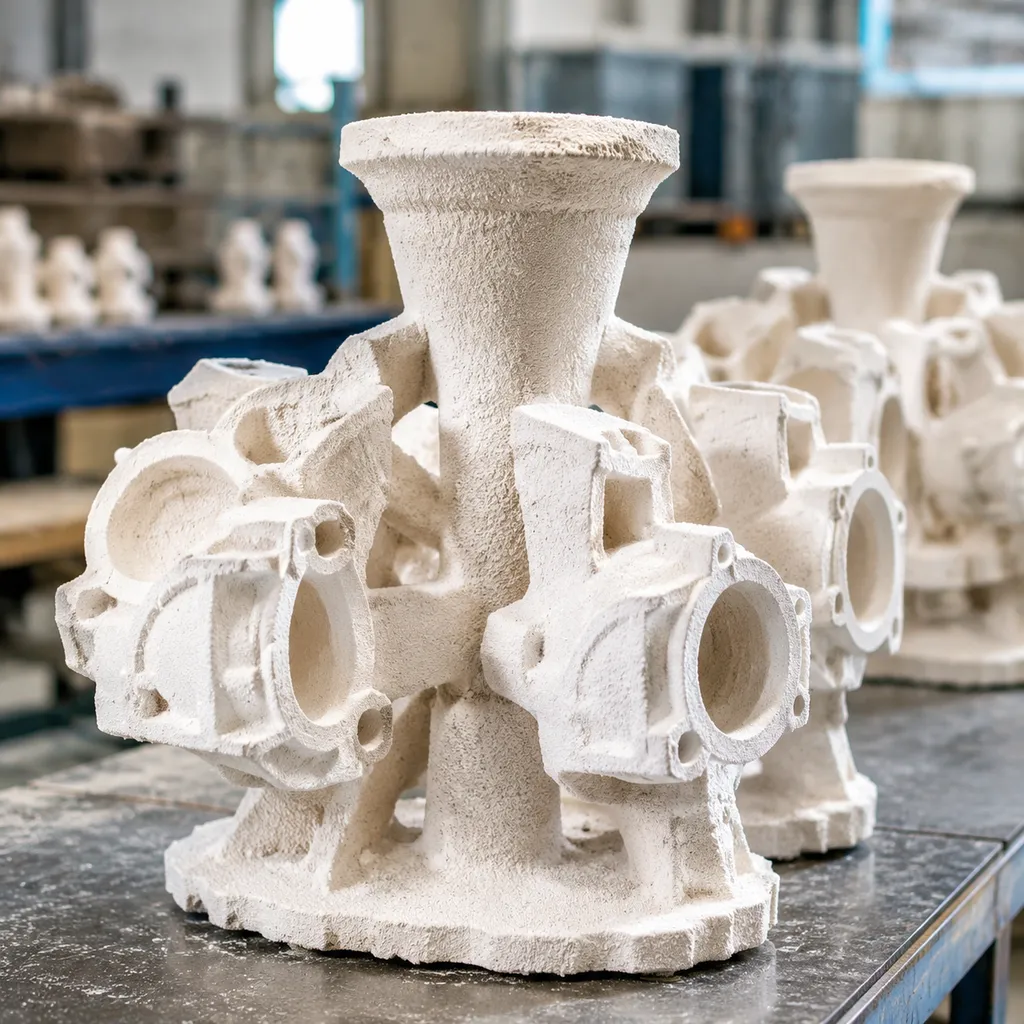
- Shell-Bau: Die Montage wird wiederholt in eine flüssige keramische Schlämme getaucht und mit feuerfesten Körnern bestreut, um eine starre keramische Schale.
- Entwachsung: Dampfautoklaven schmelzen und leiten das Wachs aus, sodass eine vollständig hohle, harte Gussform entsteht.
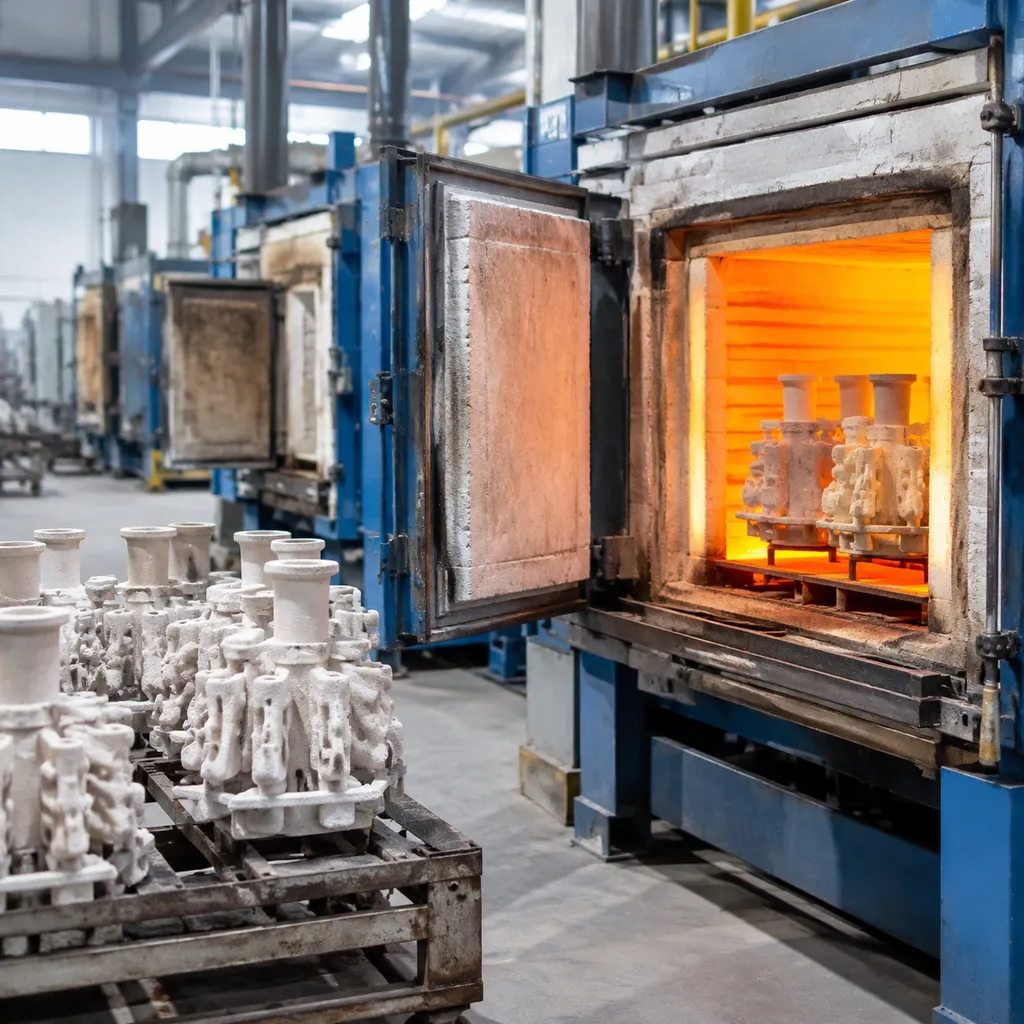
- Gießen: Nachdem die keramische Schale hochgebrannt wurde, um Restfeuchtigkeit zu entfernen, wird geschmolzenes Metall direkt in die hohle Form gegossen.
Was ist verlorener Schaumguss?
Verlorener Schaumguss (verdampfendes Muster-Gießen) basiert auf einem expandierbaren Polystyrolschaum-Muster der während des Gießens im Inneren der Form verbleibt, anstatt vorher entfernt zu werden.
- Mustergestaltung: Polystyrolperlen werden in eine Form geblasen und mit Dampf expandiert. Komplexe Abschnitte können vorgeformt und ohne herkömmliche Entlüftungsbeschränkungen zusammengeklebt werden.
- Feuerfeste Beschichtung: Das Schaumstoffcluster wird mit einer durchlässigen feuerfesten Beschichtung beschichtet, um die strukturelle Form zu erhalten und die Gasableitung während des Gießens zu erleichtern.
- Sandverdichtung: Das trockene Mustercluster wird in eine offene Formbox positioniert und von lockeren, ungebundenen Sandformen, umgeben, die mittels Mehrachsen-Vibration verdichtet werden.
- Thermische Verschiebung: Das Gießen von geschmolzenem Metall direkt auf den Schaum vaporisiert sofort das Polystyrol, sodass das flüssige Metall die genaue Geometrie einnimmt, die vom verschwindenden Schaum hinterlassen wurde.
Verlorener Schaum ist ideal für komplexe Gussteile mit anspruchsvollen internen Durchlässen, wie Motorblöcke, Pumpengehäuse und Marinehardware, bei denen formfreie und kernlose Geometrien die Endkosten senken.
Vergleich der Grundprinzipien des Kernarbeitens
Die grundlegende Divergenz liegt darin, ob die Formhohlraum vor dem Gießen hohl ist oder während des Gießens physisch verschoben wird.
| Prozessmerkmal | Feinguss (Verlorene Form) | Verlorene Schaumgussform (Verdampfendes Muster) |
|---|---|---|
| Mustermedium | Eingegossene Opferwachs | Form aus expandiertem Polystyrol (EPS) |
| Formmedium | Hochfest verschmolzen keramische Schale | Trocken, verdichtet ungebundenen Sandformen |
| Musterentleerung | Vor dem Gießen im Autoklaven entleert | Beim Kontakt durch das eintreffende flüssige Metall verdampft |
| Innere Kerne | Erfordert lösliche oder keramische Kerne | Kernlos; im Musterbau eingeschlossen |
| Formhohlraumzustand | Vorentleerte, hohle, heiße keramische Schale | Dynamisch verschobener fester Schaumstoffcluster |
| Oberflächenpräzision | Superior (Ra 1,6 - Ra 3,2 µm) | Mäßig (Ra 6,3 - Ra 12,5 µm) |
- Hohlraumbildung: Gießereien auf Wachsbasis basieren auf einer sauberen, leeren keramischen Kammer, was die interne Gasentwicklung erheblich minimiert. Verlorener Schaum hängt von dynamischer thermischer Zersetzung ab, die eine kontrollierte Permeabilität erfordert, damit verdampfende Schaumasse entweichen können, ohne Defekte im erstarrenden Legierung zu verursachen.
- Werkzeugbau & Geometrie: Gießereien auf Wachsbasis bieten die höchste Maßgenauigkeit und Oberflächenqualität für kritische Bauteile, während verlorener Schaum radikale Gestaltungsmöglichkeiten für konsolidierte Baugruppen ohne Teilungslinien bietet.
Wesentliche Prozessunterschiede: Vom Muster bis zum Gießen
Das Verständnis der praktischen Unterschiede zwischen Gießereien auf Wachsbasis und verlorener Schaumguss hängt von drei betrieblichen Phasen ab: wie wir das Muster herstellen, wie wir die Form bauen und wie das Muster geräumt wird, um Platz für flüssiges Metall zu schaffen. Obwohl beide zur Familie der Verbrauchsmuster-Gießverfahren gehören, unterscheiden sich ihre Abläufe in der Fertigung grundlegend.
Mustermaterial: Expandiertes Polystyrol vs. Gusswachs
Die Werkzeug- und Materialwahl für das initiale Muster bestimmt alles, von Oberflächenstruktur bis hin zum dimensionalen Verhalten:
- Gießerei auf Wachsbasis (Gusswachs): Wir injizieren speziell formuliertes Industrie-Wachs in präzise bearbeitete Aluminiumformen, um langlebige Wachsmuster. Wachs bietet eine ultra-dichte, nicht-poröse Oberfläche, die scharfe Ecken, feine Texturen und Mikrodetaile originalgetreu reproduziert, ohne Oberflächenkorn.
- Verlorener Schaumguss (Expandiertes Polystyrol): Wir expandieren Polystyrol-Perlen (EPS) vor, injizieren sie in ein Aluminiumwerkzeug und verschmelzen sie mit Dampf. Während ein Polystyrolschaum-Muster starr, leicht und kosteneffizient für große, komplexe Strukturen ist, hinterlässt seine verschmolzene Perlenstruktur inhärent eine charakteristische Perlenstruktur auf der finalen Gussoberfläche.
| Merkmal | Gusswachs-Muster | Expandiertes Polystyrol (EPS) Schaum-Muster |
|---|---|---|
| Materialdichte | Hoch, nicht-zellulär | Niedrige, zellulare Perlenstruktur |
| Musterzusammenbau | Manuelle oder robotergestützte Wärmetrennung | Heißschmelzkleberverklebung |
| Handhabungsrigidität | Empfindlich gegenüber Temperaturschwankungen in der Umgebung | Steif, stoßfest, leicht |
| Werkzeugzykluszeit | Mäßige Einspritzzyklen | Schnelle Dampfausdehnungszyklen |
Formenherstellung: Ungebundener Sand vs. Keramikschale
Die Phase der Formenherstellung zeigt die größte Divergenz in Handhabung, Ausrüstung und struktureller Unterstützung:
- Ungebundene Sandformen (Verlorener Schaum): Wir tragen eine permeable feuerfesten Beschichtung Schlämme direkt auf die Schaumstoffmusteranordnung auf und lassen sie gründlich trocknen. Das beschichtete Cluster wird in eine Form gehängt, die mit sauberem, trockenem Silicasand ohne chemische Bindemittel gefüllt ist, und multidirektional vibriert. Der Vibrations-Tisch verdichtet den ungebundenen Sand fest in jede äußere Vertiefung und innere Passage und fixiert das Muster rein durch mechanische Verdichtung.
- Keramikschale (Investition): Das Wachscluster wird wiederholt in eine hochgradige kolloidale Silicaschlämmung getaucht, mit abgestuftem feuerfestem Stuck (Zirkon oder fused silica) bestäubt und unter strengen Feuchtigkeitskontrollen getrocknet. Dieser Vorgang schafft eine robuste, selbsttragende keramische Schale Fassung, die extremen Metallschmelztemperaturen standhalten kann, ohne externe Unterstützung durch Formen.[1] Wir optimieren kontinuierlich unsere Keramikschalen-Feingussverfahren um eine Verzerrung der Schale bei komplexen Geometrien zu gewährleisten.
Formenentfernung: Thermische Vaporisation vs. Autoklaven-Dewaxing
Wie und wann das Muster die Form verlässt, beeinflusst direkt die Fehlerkontrolle, metallurgische Reinheit und die Zykluszeiten:
- Autoklaven-Dewaxing (Investitionsguss): Musterentfernung erfolgt vor das Gießen. Wir laden die grünen keramischen Hülsen in einen Hochdruckdampf-Autoklaven, wo ein schneller thermischer Transfer das Wachs in Minuten bis zu 95% schmilzt, ohne die Hülse zu sprengen. Die Form wird anschließend bei hohen Temperaturen (typischerweise 900°C-1100°C) gebrannt, um verbleibende Wachsreste zu verbrennen und die Kavität vorzuwärmen – ein Schritt, der in unserer Ausbrennzyklus beim Feinguss Übersicht behandelt wird. Dieses klassische Gießerei-Verlorene-Wachsmethode stellt sicher, dass geschmolzene Legierung in eine saubere, leere, vorgeheizte Kavität fließt und Gasdefekte vermieden werden.[3]
- Thermische Verdampfung (Verlorene Schaumguss-Form): Musterentfernung erfolgt parallel zum Gießen. Das Schaumstoffmuster verbleibt im trockenen Sandform. Wenn das geschmolzene Metall auf den Schaum trifft, verursacht die extreme Hitze eine sofortige Pyrolyse und thermische Verdampfung.[2] Das aufsteigende Metall ersetzt den verschwindenden Schaum in Echtzeit, während Polymerverbrennungsgase durch die dünne feuerfeste Schicht in die lockere Sandschicht entweichen. Die Kontrolle des metallostatischen Kopfdrucks und der Gießgeschwindigkeit ist hier entscheidend, um Gaseinschlüsse und Kohlenstoffaufnahme-Defekte zu verhindern.
Maßgenaue Präzision und Oberflächenqualität
Bei der Bewertung der Unterschiede zwischen Feinguss und Schaumguss bestimmen oft die Oberflächenqualität und die Maßkontrolle den endgültigen Fertigungsweg. Beide Methoden produzieren Komponenten in nahezu fertiger Form, aber ihre Werkzeugmedien, Mustermaterialien und Formdynamik führen zu unterschiedlichen physikalischen Eigenschaften.
Oberflächenfinish und Texturkapazitäten
Das Mustermaterial formt direkt die äußere Oberfläche Ihres Gussteils:
- Feinguss: Wir injizieren Flüssigkeit Wachsmuster in polierte Metallformen, die anschließend mit hochgradiger flüssiger Schlämme und feinem Stuck beschichtet werden, um eine dichte keramische Schale. zu bilden. Dies erzeugt eine außergewöhnlich glatte, spiegelähnliche Oberfläche mit einer Rauheit zwischen Ra 1,6 bis 3,2 µm (63-125 µin) - dem gleichen Bereich, den wir in unserer Oberflächenbehandlung für Investitionsguss Notizen.[4]
- Verlorener Schaumguss: Das geformte Polystyrolschaum-Muster besteht aus expandierten Zellkugeln. Selbst nach dem Auftragen eines durchlässigen feuerfesten Beschichtung, übertragen sich die mikroskopischen Nahtlinien zwischen den Schaumkugeln auf das Metall und erzeugen eine "Orangepeeling"-Oberflächenstruktur mit einem Rauheitsprofil von etwa Ra 6,3 bis 12,5 µm (250-500 µin).
| Kennzahl | Feinguss | Verlorene Schaumguss-Gießerei |
|---|---|---|
| Typische Oberflächenrauheit | Ra 1,6 - 3,2 µm (63 - 125 µin) | Ra 6,3 - 12,5 µm (250 - 500 µin) |
| Oberflächenstruktur | Glatt, gleichmäßig, seidenmatt | Texturiert, Bead-Pattern-Transfer |
| Feine Merkmalsdefinition | Ultra-scharfer Text, Gewinde und Kerben | Abgerundete Kanten, mäßige Details |
| As-Cast kosmetische Eignung | Bereit für Galvanik, Polieren oder direkte Präsentation | Erfordert Strahlen, Schleifen oder Beschichtung |
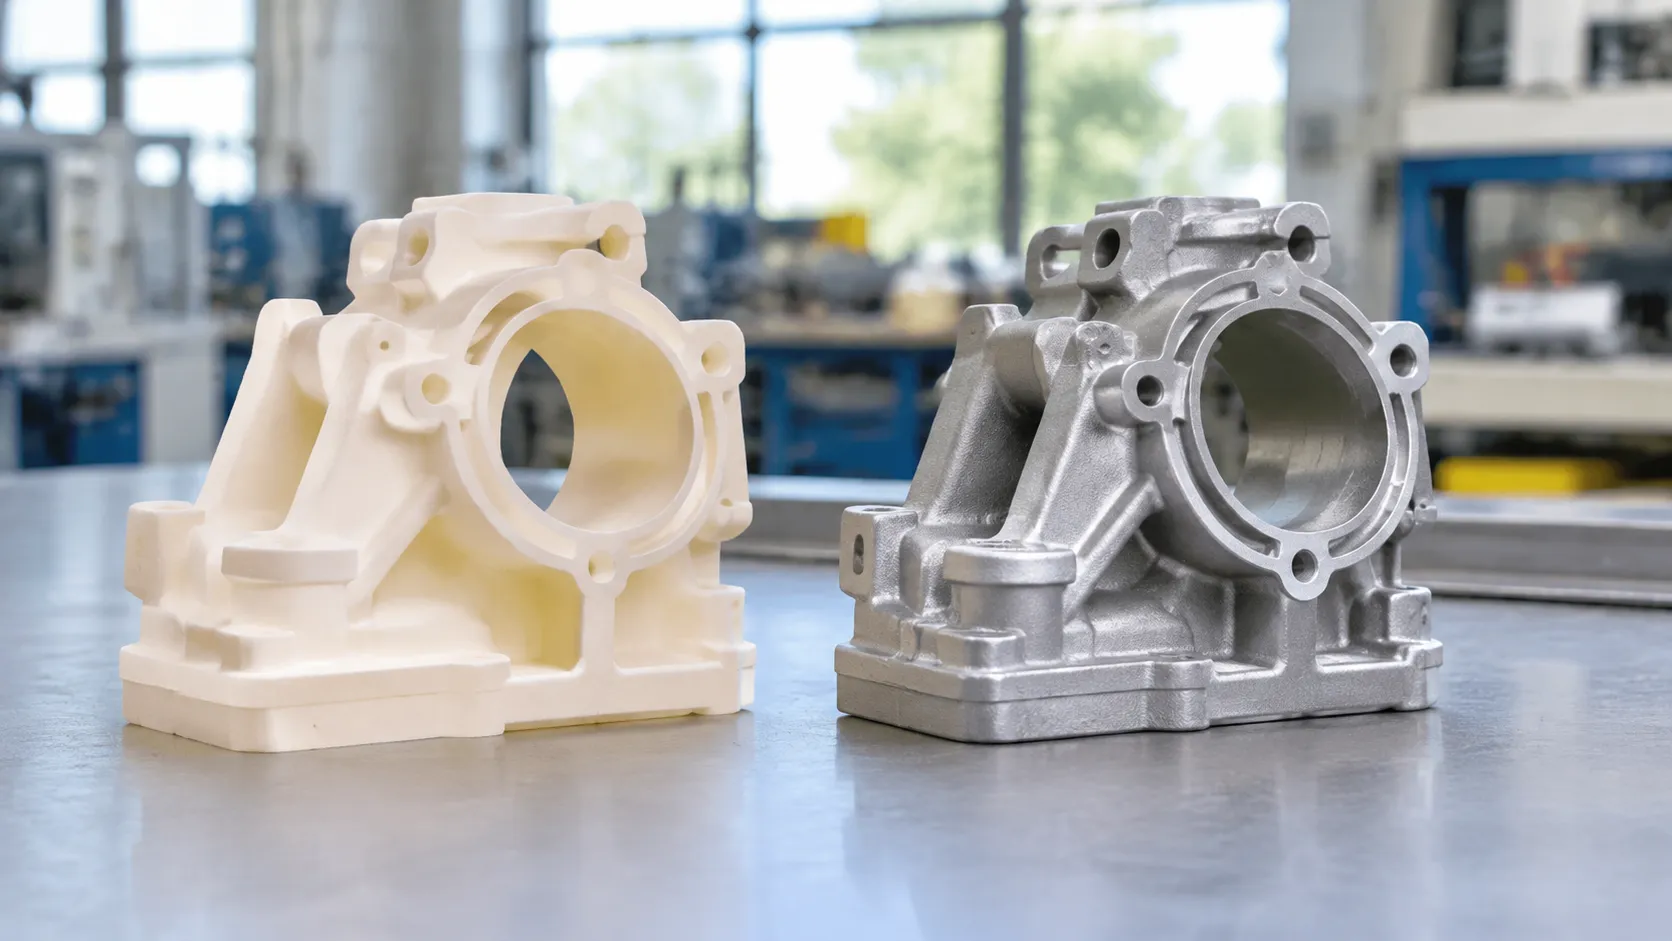
Toleranzgenauigkeit und Wiederholbarkeit
Die grundlegenden Unterschiede zwischen Gießerei und verlorener Schaumgussformung werden bei Toleranzkonstanz deutlich:
- Feinguss: Der starre keramische Mantel sorgt für eine enge Maßhaltigkeit bei hohen geschmolzenen Temperaturen. Wir streben typischerweise lineare Toleranzen im ISO 8062 CT4 bis CT6 Diskussionsbereiche für Präzisions-Gussteile, wobei kritische Merkmale oft nahe bei ±0,1 mm (±0,004 Zoll) gehalten werden, abhängig von Geometrie und Legierung.[5]
- Verlorener Schaumguss: Im Inneren gestützt ungebundenen Sandformen durch Vibration verdichtet, kann der Schaum während Beschichtung und Sandbeladung flexibel, komprimiert oder subtil verzerrt werden. Typische lineare Fähigkeiten sind gröber – oft diskutiert im Bereich ISO 8062 CT6 bis CT8 - wobei viele mittelgroße Teile vor der Bearbeitung bei etwa ±0,3 mm bis ±0,5 mm liegen.[2]
Sekundäre Bearbeitungsanforderungen
Wir sind professionelle Anbieter von Präzisionsguss und CNC-Bearbeitungsdiensten und streben stets an, die Zykluszeiten zu verkürzen, indem wir Nachbearbeitungsprozesse minimieren:
- Nahezu-Netz-Form-Fähigkeiten: Der Investitionsguss eliminiert häufig die Notwendigkeit für sekundäres Fräsen, Bohren oder Profilieren. Kritische Montageflächen, Durchgangsbohrungen und empfindliche Konturen werden oft innerhalb der endgültigen technischen Grenzen aus der Schale herausgearbeitet.
- Bearbeitungszugaben: Verlorener Schaumguss erfordert typischerweise eine Bearbeitungsvorratreserve von 1,5 mm bis 3,0 mm an Dichtflächen, Lagerzapfen und engen Passflächen, um Schaumreste, Scale und Maße zu entfernen.
- In-House Verarbeitung: Für Komponenten mit engen Toleranzen, die nahtlose Übergänge vom Gießerei- zum Endmontageprozess erfordern, nutzen Projekte unseren maßgeschneiderten Messing-Gusservice mit Präzisionsbearbeitung oder hochpräzise Aluminium-Feinguss Programme, die Gießpräzision mit Mehrachsen-CNC-Finish kombinieren.
Geometriefreiheit bei Investitions- und Lost-Foam-Gießen
Bei der Bewertung des Unterschiede zwischen Investment- und Lost-Foam-Gießen, die geometrische Fähigkeit ist oft der entscheidende Faktor. Beide Verfahren umgehen die traditionellen Einschränkungen des Standard-Sandgusses, lösen geometrische Herausforderungen jedoch auf grundlegend unterschiedliche Weise. Als Anbieter von professionellen Präzisionsguss- und CNC-Bearbeitungsdiensten helfen wir Ingenieuren, die Komplexität interner Durchgänge, die dimensionalen Einschränkungen und die Wandstärken auszubalancieren, um den richtigen Ansatz für ihre Komponenten zu wählen.
Kernloses Gießen vs. Kerne aus Keramik
Der Umgang mit hohlen Kammern und internen Untercut-Geometrien markiert eine wesentliche Unterscheidung zwischen den beiden Verfahren:
- Verlorener Schaum (Wahre Kernlose Gießerei): Das Polystyrolschaum-Muster wird in modularen Abschnitten geformt und zusammengeklebt. Da ungebundener Sand frei in jede innere Hohlraum fließt und durch Vibration verdichtet wird, sind keine separaten Sandkerne, Kernformen oder Bindemittel erforderlich. Dies macht es ideal für komplexe, miteinander verbundene innere Durchgänge wie Automobilzylinderköpfe und Fluidverteiler.
- Feinguss (Keramikkerne): Während Standard Wachsmuster bewältigen hohe äußere Komplexität, erfordern hohle Hohlräume vorgeformte Keramikkerne oder lösliche Wachs-Einsätze. Diese Kerne werden in die Wachs-Formeinsatz eingebracht, mit Wachs bedeckt und später nach dem Gießen aufgelöst oder chemisch ausgewaschen. Dieser Ansatz bietet außergewöhnliche innere Präzision für komplexe Teile, wie Hochtemperatur-Turbinenblätter und spezielle Präzisions-Gussformen.
Entlüftungswinkel und Trennlinien
Werkzeugdesignregeln unterscheiden sich erheblich zwischen Schaum und Wachs, was sich direkt auf das endgültige Profil des Teils auswirkt:
- Null-Entlüftungswinkel: Verlorener Schaum ermöglicht Null-Grad-Entlüftungswinkel entlang des Bauteils, da das Muster im Formeinsatz verbleibt, bis es beim Gießen verdampft. Im Gegensatz dazu müssen Wachsmodelle mechanisch aus Aluminium- oder Stahlwerkzeugen ausgeworfen werden, was standardmäßige Entlüftungswinkel von 0,5° bis 1,5° an vertikalen Wänden erfordert. Das Verständnis dieser Werkzeugbeschränkungen ist vergleichbar mit der Abwägung Vorteile und Nachteile des Gießformwerkzeugdesigns aus Stahl während der frühen Produktentwicklung.
- Trennlinieneliminierung: Da Feinguss ein Wachsmodell aus einem starren Werkzeug zieht, bleibt eine Trennlinie, die vor dem Beschichten mit Schlämme bearbeitet oder verblendet werden muss. Verlorene Schaum-Modelle haben ebenfalls Zeugenlinien durch Schaumformwerkzeuge, aber komplexe Baugruppen werden durch Kleben mehrerer Schaumsegmente zusammengebaut, wodurch Trennlinien von kritischen Dichtflächen entfernt werden können.
Grenzen bei Bauteilgröße und Wandstärke
Wandstärke und das gesamte Bauteilvolumen heben deutliche Unterschiede zwischen Feinguss und verlorener Schaumguss hervor:
| Konstruktionsparameter | Feinguss | Verlorene Schaumguss-Gießerei |
|---|---|---|
| Mindestwandstärke | 1,0 mm - 1,5 mm (0,040" - 0,060") | 3,0 mm - 4,0 mm (0,120" - 0,160") |
| Optimales Bauteilgewicht | Gramm bis zu 50 kg (typisch) | 5 kg bis mehrere hundert kg |
| Dünnwandfüllzuverlässigkeit | Überlegen; heiß keramische Schale verhindert vorzeitiges Abkühlen | Mäßig; dünne Wände riskieren unvollständige Dampfabdampfung |
| Skalierbarkeit großer Komponenten | Begrenzt durch Gehäusegewicht, Zerbrechlichkeit und Tauchbehälter | Hoch; nur begrenzt durch Sandform und Verdichtungsplatte |
Für kleine, leichte, dünnwandige Teile mit messerscharfen Details bleibt Gießerei die stärkere Nahnetzmethode.[4] Für sperrige, hochintegrierte, mehrkanalige Gussteile, bei denen das Zusammenfügen separater Komponenten zu einem einzigen Guss die Nachbearbeitung reduziert, bietet verlorene Schaumstoffform eine überlegene Gestaltungfreiheit.
Materialkompatibilität und metallurgische Qualität
Die metallurgische Integrität eines fertigen Bauteils wird stark durch die Formung und das Füllen der Gussform beeinflusst. Bei der Betrachtung der Unterschiede zwischen Wachsausschmelz- und verlorene Schaumstoffform-Gießen bestimmt die Reaktion der Musterstoffe mit geschmolzenem Metall die Legierungswahl, die innere Sauberkeit und die Anfälligkeit für Fehler.
Kompatibilität von Metallen und Legierungen
- Feinguss: Diese Methode bietet nahezu unbegrenzte metallurgische Freiheit. Da die Wachsmodelle vor dem Eintritt des geschmolzenen Metalls in die vorgeheizte Keramikhülle vollständig entfernt werden, findet keine chemische Reaktion zwischen Muster und Schmelze statt.[3] Sie funktioniert nahtlos bei Edelstahl, Werkzeugstahl, Aluminium, Messing und sogar anspruchsvollen Nickel- und Koballegierungen bei anspruchsvollen Superlegierungen.
- Verlorener Schaumguss: Dieses Verfahren ist hauptsächlich bei Gusseisen (grau, duktil) und Aluminiumlegierungen erfolgreich. Das Gießen von niedriglegiertem Stahl oder reaktiven Legierungen stellt erhebliche metallurgische Herausforderungen dar. Während das geschmolzene Metall beim Gießen das Polystyrolschaummuster verdampft, tritt häufig Kohlenstoffaufnahme auf, die die Chemie verändert und die Korrosionsbeständigkeit in empfindlichen Stählen verringert. Die Wahl des richtigen Verfahrens spiegelt oft die Kriterien wider, die wir in unserem Bestes Metall zum Gießen Richtlinien.
Gasporosität und Gussfehler-Risiken
Das primäre metallurgische Risiko beim verlorenen Schaumguss ergibt sich aus der thermischen Zersetzung des Musters während des Gießvorgangs selbst.
| Defektparameter | Feinguss (Verlorene Form) | Verlorene Schaumguss-Gießerei |
|---|---|---|
| Hohlraumzustand während des Gießens | Völlig hohler, vorgeheizter keramischer Mantel | Fester Polystyrolschaum innerhalb ungebundener Sandformen |
| Risiko eingeschlossener Gase | Sehr gering; Gase entweichen frei durch die permeable Hülle | Erhöht; schnelle Zersetzung des Schaums erzeugt große Gasmengen |
| Kohlenstoffdefektpotenzial | Kein; Muster wird während der Autoklaven-Entwachsung evakuiert | Mäßig bis hoch; Risiko glänzender Kohlenstoffdefekte und Falten |
| Innere Sauberkeit | Überlegene metallurgische Dichte und mikrostrukturelle Reinheit | Erfordert enge Vakuumkontrolle und geeignete Durchlässigkeit der feuerfesten Beschichtung |
Beim verlorenen Schaum, wenn die flüssigen Schaumreste und Gase nicht durch die permeable feuerfeste Beschichtung in den trockenen Sand entweichen können, werden sie im sich verfestigenden Frontbereich eingeschlossen, was zu Porosität oder unvollständiger Füllung führt. Gussformen vermeiden dies durch die Verwendung einer leeren, vorgeheizten Hülle, was deutlich sauberere Kornstrukturen und Druckdichtheit gewährleistet.
Umweltbelastung und Emissionen
Beide Verfahren erzeugen unterschiedliche Gießereiemissionen und Abfallströme:
- Emissionsprofil: Gießereien mit Investitionsguss erzeugen Emissionen hauptsächlich während des Brennzyklus, bei dem Restwachs im Ofen verbrannt wird, bevor gegossen wird. Im Gegensatz dazu setzt verlorener Schaum pyrolytische Abgase (Styrol, Benzol und Kohlenmonoxid) frei während das Gießen, wenn das flüssige Metall auf den Schaum trifft. Dies erfordert Hochleistungsextraktionshauben und thermische Oxidationsanlagen, um flüchtige organische Verbindungen (VOCs) zu erfassen.
- Sand- und Materialrückgewinnung: Verlorener Schaum bietet einen ökologischen Vorteil bei der Sandrecycling. Da er auf ungebundenen Sandformen ohne chemische Bindemittel basiert, können Gießereien oft einen hohen Anteil des Sands kühlen, entstauben und wiederverwenden (häufig über 90 % in gut geführten Rückgewinnungsschleifen). Feinguss erzeugt nach dem Ausschalen festen Keramikschalenabfall, der schwerer zurückzugewinnen ist und typischerweise in Sekundäraggregatemärkten oder Deponien landet. Wachs hingegen wird regelmäßig im Rahmen des Investitionsprozesses zurückgewonnen und wiederaufbereitet.
Kostenanalyse: Werkzeugbau, Produktion und Volumen
Die Bewertung der finanziellen Unterschiede zwischen Investitions- und verlorener Schaumgussfertigung erfordert einen Blick über den Rohmetallpreis hinaus. Werkzeugkosten, Losgrößen und Arbeitsaufwand bestimmen, welcher Prozess die niedrigsten Stückkosten liefert.
Anfängliche Werkzeug- und Formen Kosten
Vorabkosten für Werkzeuge stellen einen primären Unterscheidungspunkt zwischen beiden Prozessen dar:
- Verlorener Schaum Werkzeugbau: Formen erfordern maschinell gefertigte Aluminiumwerkzeuge mit Dampfleitungen und Auswerfbolzen, um Polystyrolperlen zu erweitern. Diese Mehrfachkammer-Schaum-Injektionswerkzeuge erfordern höhere Anfangsinvestitionen in die Konstruktion, was oft deutlich teurer ist als Standard-Wachsinjektionsformen (häufig ein Mehrpreis im mittleren Zehnerprozentbereich, programmspezifisch).
- Feinguss-Werkzeugbau: Wachsmuster werden in einfachen Aluminiumformen hergestellt, ohne dass Dampfinjektionsmechanismen erforderlich sind. Für Prototypen oder Pilotläufe reduzieren wir die anfänglichen Entwicklungskosten durch spezielle Rapid-Prototyping- und Werkzeugservices für die Kleinserienfertigung, die den Einsatz von harten Stahl- oder Aluminiumformen ganz umgehen, mittels 3D-gedruckter Muster.
| Kostenelement | Feinguss | Verlorene Schaumguss-Gießerei |
|---|---|---|
| Werkzeugkomplexität | Mäßig (einfache Wachssformen) | Hoch (belüftete, dampfunterstützte Formen) |
| Anfängliche Werkzeugkosten | Mäßig bis Hoch | Hoch bis Sehr Hoch |
| Verbrauchsmaterialkosten | Hoch (Keramikschlämme, Bindemittel) | Niedrig (Wiederverwendbarer ungebundener Silicasand) |
| Bearbeitungsreinigung | Minimal (Nahezu netzförmige Form) | Niedrig bis Mäßig (Nahezu netzförmige Form) |
Wirtschaftlichkeit bei Hoch-Volumen- vs. Niedrig-Volumen-Produktion
Auftragsvolumen verändert die wirtschaftliche Rentabilität jeder Methode drastisch:
- Niedrige bis mittlere Volumina (1 bis 5.000 Einheiten): Feinguss hat den Vorteil. Einfachere Wachs-Tools amortisieren sich schneller bei kürzeren Produktionsläufen, wodurch Tool-Abnutzung den Stückpreis nicht in die Höhe treibt. Bei der Arbeit mit hochwertigen Legierungen lohnt es sich, unsere Edelstahl-Investment-Gießprozessvorteile, -Qualitäten und -Kosten zu überprüfen, die bei Kleinserien, bei denen Flexibilität bei der Einrichtung am wichtigsten ist, klare Einsparungen zeigen.
- Hochvolumen (10.000+ Einheiten): Verlorene Schaumstoff-Gießverfahren dominieren bei großen Serien komplexer Teile wie Motorblöcke und Pumpengehäuse. Sobald teure Schaumstoff-Tools amortisiert sind, sinken die Produktionskosten erheblich, da ungebundener Sand keine teuren Binder benötigt und Schaumstoffmodelle pro Einheit weniger kosten als formulierte Gusswachsformen.
Zykluszeiten und Arbeitseffizienz
Produktionszyklen und manuelle Berührungspunkte beeinflussen die endgültigen Fertigungsgemeinkosten:
- Mustergestaltung & Montage: Schaumstoffformenzyklen sind schnell, aber die Muster benötigen umfangreiche Trocknungszeiten bei komplexen, mehrteiligen Baugruppen. Wachsmodelleinpressung ist schnell, und die Montage auf Bäume ist Standardpraxis.
- Formvorbereitung: Feinguss wird durch die Shell-Bauphase ausgebremst. Das Eintauchen von Wachs-Bäumen in keramische Schlämme und das Auftragen von feuerfestem Stuck erfordern wiederholte Trocknungszyklen, die 24 bis 72 Stunden pro Charge dauern. Der verlorene Schaumstoff umgeht dieses Trocknungsproblem vollständig: Der beschichtete Schaum sitzt in lockerem Sand, der in Minuten durch Vibrationsbänke verdichtet wird.
- Nachbearbeitung & Ausschachtung: Das Reinigen eines Investment-Gussteils erfordert pneumatische Ausschachtungen, Wasserstrahlen oder chemisches Leaching, um die gehärteten Keramikschalen zu entfernen. Teile aus verlorenem Schaumstoff lassen sich frei aus trockenem, ungebundenem Sand ziehen, ohne mechanische Schalenentfernung, was manuelle Arbeit und Bearbeitungszeiten reduziert.
Vergleich von Investment- und verlorenen Schaumstoff-Gießanwendungen nach Branche
Das Verständnis der praktischen Unterschiede zwischen Investment- und verlorenen Schaumstoff-Gießen hängt davon ab, wo jede Methode die höchste Kapitalrendite auf der Werkbank liefert. Beide Techniken produzieren komplexe Metallkomponenten, aber ihre mechanischen Anforderungen, Legierungswahl und Chargenanforderungen bestimmen unterschiedliche Branchenanwendungen.
Worin Investment-Gießen besonders überzeugt
Wir sind auf Investitionsguss angewiesen, wenn Präzision, Oberflächenfinish und metallurgische Integrität nicht beeinträchtigt werden dürfen. Durch die Verwendung von Wachsformen, die in eine feuerfeste Keramikschale getaucht werden, bewältigt dieses Verfahren anspruchsvolle Legierungen und dünnwandige Geometrien, die andere Methoden nur schwer erreichen.
- Luft- und Raumfahrt sowie Verteidigung: Turbinenblätter, Turbinenschaufeln, Kraftstoffsystemkomponenten und Strukturhalterungen aus Hochtemperatur-Superlegierungen und Titan.
- Medizinische Geräte: Orthopädische Implantate (Hüft- und Kniegelenke), chirurgische Instrumente und Prothesenteile, gegossen in chirurgischem Edelstahl und Kobalt-Chrom.
- Energie- und Kraftwerkswesen: Impeller, Brennerdüsen und Ventilgehäuse, die extremem Verschleiß und hohem Druck widerstehen sollen.
- Schusswaffen und Präzisionshardware: Abzüge, Empfänger, Verriegelungsblöcke und spezielle Werkzeuge, die eine nahezu netzförmige Genauigkeit direkt aus der Form erfordern.
Wann das verlorene Schaumgussverfahren bevorzugt wird
Das verlorene Schaumgussverfahren zeigt seine Stärken bei der Herstellung großer, komplexer Teile mit internen Fluidkanälen, die normalerweise Mehrteilmontagen oder komplexe Sandkerne erfordern. Da das expandierbare Polystyrolschaum-Muster während des Gießens in ungebundenen Sandformen verdampft, sind wir frei von Zugangs- und Trennlinien.
- Automobilantriebe: Motorblöcke, Aluminiumzylinderköpfe, Ansaugkrümmer und Kurbelwellen, die komplexe interne Kühlkanäle erfordern.
- Schwerindustrie und Marine: Große Pumpengehäuse, Getriebegehäuse und schwere Getriebe, bei denen kernlose Gussverfahren das Gesamtgewicht der Teile und die Montagearbeit erheblich reduzieren.
- Schienenverkehr und Nahverkehr: Bremzylinder, Knotenverbindungen und Aufhängungsteile, die langlebige Gusseisen- und Kohlenstoffstahlstrukturen erfordern.
- Rohrleitungen und Fluidtechnik: Komplexe Ventilkörper, Hydranten und große Rohrverbindungen, die mit komplexer interner Führung in einem einzigen Guss hergestellt werden.
Wie man zwischen Investitions- und verlorenen Schaumgussverfahren wählt
Das Verständnis der wichtigsten Unterschiede zwischen Investitionsguss und verlorenem Schaumguss stellt sicher, dass Sie den richtigen Prozess für Ihr Budget, Volumen und Leistungsziele auswählen.
Wichtige Projektfaktoren, die berücksichtigt werden müssen
Um festzustellen, ob Ihre Komponente eine keramische Schale oder ungebundene Sandformen benötigt, bewerten Sie diese grundlegenden Abwägungen:
| Bewertungsfaktor | Feinguss (Verlorene Form) | Verlorene Schaumguss-Gießerei |
|---|---|---|
| Primäre Werkzeugkosten | Mäßig bis hoch (Metallformen für Wachsmodelle) | Hoch (Formen für Polystyrolschaum-Modelle) |
| Oberflächenfinish | Ra 1,6 - 3,2 µm (Glatt, minimale Nachbearbeitung) | Ra 6,3 - 12,5 µm (Spiegelt die Textur der Schaumkugeln wider) |
| Abmessungstoleranz | Sehr eng (±0,1 mm bis ±0,2 mm) | Mäßig bis eng (±0,3 mm bis ±0,5 mm) |
| Legierbarkeit der Legierung | Fast alle Metalle (Legierungsstähle, Superlegierungen) | Vorwiegend Gusseisen, Aluminium, einfache Stähle |
| Innere Kerne | Erfordert lösliche oder keramische Kerne | Kernlos; verarbeitet durch komplexe Schaumgeometrie |
| Wandstärkelimit | Ultradünne Wände bis zu 1,5 mm | Typischerweise 3 mm und mehr, um das Zusammenfallen des Schaums zu vermeiden |
Wann man Gießerei wählt
Wählen Sie Feinguss, wenn die Bauteilgeometrie, metallurgische Reinheit und feine Maßgenauigkeit unverhandelbar sind. Dieser Weg ist ideal für:
- Anspruchsvolle Legierungen: Gießen von hochtemperaturbeständigen Legierungen, Edelstahlqualitäten oder komplexen Stählen, bei denen Gaseinschlüsse durch verdampfenden Schaum nicht toleriert werden können. Wir verwenden diese Methode routinemäßig in unserem Legierungsstahl-Feingussdienstleistungen um saubere, hochintegrale Komponenten herzustellen.
- Nahe-Net-Form-Genauigkeit: Projekte, die minimale Nachbearbeitung an Befestigungsflächen, O-Ring-Nuten und feinen Detailbereichen erfordern.
- Dünne Wände und filigrane Details: Teile mit dünnen Flügeln, scharfen Kanten oder Mikrofunktionen, die durch dickere Schaumwerkzeuge unmöglich zu füllen sind.
- Niedrige bis mittlere Produktionsläufe: Anwendungen, bei denen die geringeren Anfangsinvestitionen für Wachsmodelle die Prototypenentwicklung oder Kleinserienfertigung wirtschaftlich machen.
Wann man Gussverfahren mit verlorenem Schaum wählt
Wählen Sie das Gießen mit verlorenem Schaum, wenn interne Durchgänge und Produktionsumfang wichtiger sind als spiegelglatte Oberflächen. Dieses Verfahren eignet sich am besten für:
- Komplexe kernlose Strukturen: Große Komponenten wie Motorblöcke, Ansaugkrümmer und Pumpengehäuse, die sonst mehrere interne Sandkerne oder mehrteilige Baugruppen erfordern würden.
- Null-Winkel-Anforderungen: Geometrien, die von null Neigungswinkeln profitieren, was prismatische Merkmale ohne zusätzlichen Taper ermöglicht.
- Hochvolumige Grauguss- und duktiler Gusseisen: Automobil-, Landwirtschafts- und Schwergeräte-Teile, die in großen Mengen hergestellt werden, wobei die Musterzusammenstellung vollständig automatisiert werden kann.
- Gewichtsreduktion durch Integration: Konsolidierung von mehrteiligen geschweißten Baugruppen zu einem einzigen Gussteil mittels eines Clusters aus geformten Polystyrolschaummustern, die in eine feuerfeste Beschichtung getaucht werden.
Referenzen
- Investment Casting Institute – Schalenherstellung im Feinguss ↩
- Wikipedia - Gießen mit verlorenem Schaum ↩
- Landesamt für Steuern - Feinguss (Prozessbeschreibung) ↩
- Machinery Lubrication – Überblick über den Feinguss ↩
- NIST SP 960-11 - Probleme bei der Maßmessung im Zusammenhang mit Metallguss (PDF) ↩