L' effetto della temperatura del guscio sulla porosità da ritiro nella microfusione è una leva termica primaria: il preriscaldamento del guscio della forma definisce la velocità di raffreddamento e il gradiente termico che determinano se l'alimentazione della materozza può compensare la contrazione da solidificazione.
Una temperatura di colata bilanciata, la solidificazione direzionale e percorsi di alimentazione aperti mantengono la fluidità del metallo fuso verso le zone di congelamento finale; gli estremi di calore del guscio creano vuoti sulla linea mediana o micro-ritiri sparsi.
Questo articolo copre i meccanismi della porosità, l'interazione tra guscio e colata, la simulazione di fusione per le finestre di preriscaldamento e i controlli termici in fonderia che riducono i difetti di fusione.
Meccanismi della porosità da ritiro legati alla temperatura del guscio
La porosità da ritiro rimane uno dei principali difetti di fusione riscontrati nella produzione di componenti metallici ad alta precisione.[1] In qualità di fornitori professionisti di servizi di microfusione e lavorazione CNC, progettiamo ogni fase del processo per garantire la piena integrità strutturale. Il raggiungimento di componenti microfusione privi di difetti richiede una profonda comprensione dell'effetto della temperatura del guscio di microfusione sulla porosità da ritiro e di come la dinamica termica determini i cambiamenti di fase del metallo.
Cos'è la porosità da ritiro nei getti?
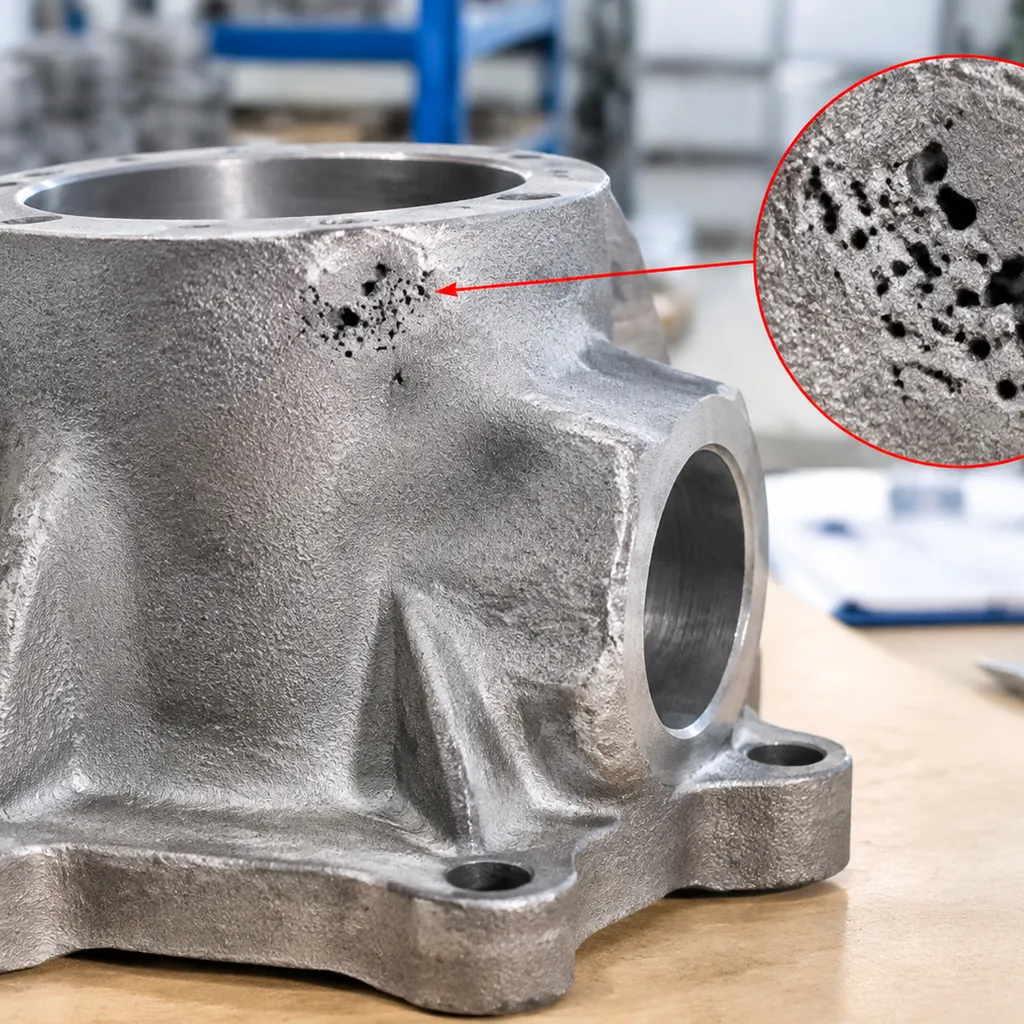
La porosità da ritiro è un difetto interno o superficiale che si forma durante la transizione di fase da liquido a solido. Quando la lega liquida si solidifica, il suo volume si contrae. Se il metallo liquido non riesce ad alimentare le aree in contrazione a causa del blocco localizzato del congelamento, si formano reti di vuoti.[2] Il rapporto tra la temperatura del guscio e la porosità da ritiro nella microfusione è diretto: la temperatura della forma influenza direttamente il modo e il luogo in cui il metallo fuso si solidifica, determinando se la contrazione volumetrica produce metallo sano o vuoti interni.[3]
I fattori chiave che guidano la formazione di cavità da ritiro includono:
Contrazione allo stato liquido: Il ritiro volumetrico della lega mentre si raffredda fino al liquidus.
Contrazione da solidificazione: La riduzione di volume che si verifica tra il liquidus e il solidus.
Alimentazione liquida inadeguata: L'incapacità del sistema di alimentazione del riser di fornire metallo fuso nella zona di congelamento finale.
Tipi di ritiro: Macro-porosità vs. Micro-porosità
I difetti di ritiro si manifestano in morfologie distinte in base al gradiente termico e alla velocità di raffreddamento durante la solidificazione.
| Caratteristica | Macro-porosità | Micro-porosità |
|---|---|---|
| Dimensione del difetto | Grandi vuoti (> 1 mm), visibili ad occhio nudo o con raggi X | Piccoli vuoti (< 1 mm), spesso microscopici |
| Posizione | Concentrati nei centri termici, sezioni pesanti e punti caldi | Dispersi in tutta la rete dendritica |
| Causa principale | Congelamento prematuro del cancello che blocca i principali canali di alimentazione del liquido | Alimentazione incompleta tra le dendriti durante la fase di zona molle |
| Aspetto tipico | Grandi cavità, tubi o vuoti profondi lungo la linea centrale | Distribuzioni fini simili a spugna, puntiformi o piumate |
- Macro-Porosità: Questi grandi vuoti di ritiro si verificano quando i principali percorsi di alimentazione si congelano prima che le sezioni più pesanti si solidifichino. Sono comuni in punti caldi scarsamente alimentati e nelle giunzioni tra sezioni spesse e sottili.
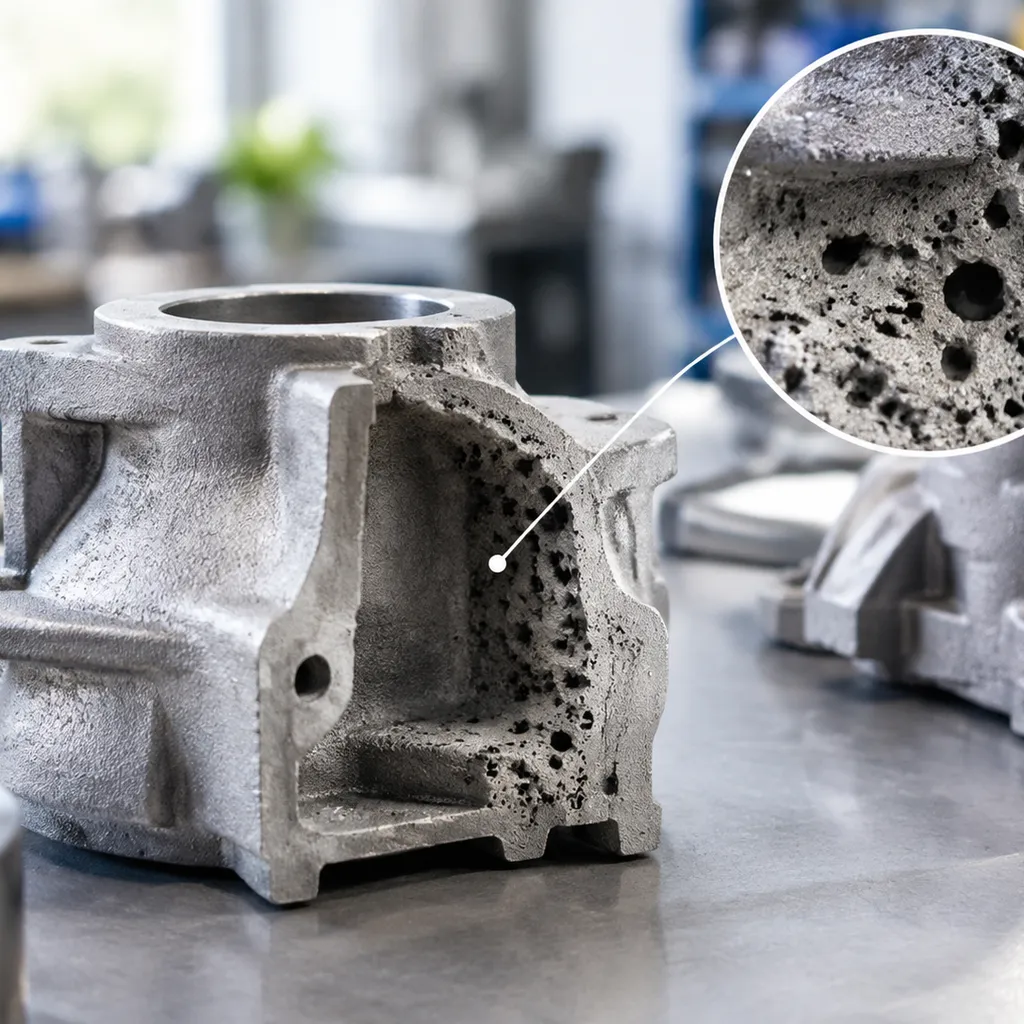
- Micro-porosità: Nota anche come microporosità o restringimento inter-dendritico, queste cavità microscopiche si sviluppano tra le braccia dendritiche in crescita quando il gradiente termico locale è insufficiente a far fluire il metallo di alimentazione attraverso la zona mushy.
Impatto della porosità sulle proprietà meccaniche e sull'integrità del pezzo
- Riduzione delle Resistenze alla Trazione e allo Sforzo di Snervamento: Le cavità interne riducono l'area della sezione trasversale effettiva portante del pezzo.
- Durata alla Fatica Severamente Ridotta: Le cavità di porosità agiscono come severe concentrazioni di stress, fungendo da siti di innesco delle crepe sotto carichi ciclici.
- Perdita di Tenuta alla Pressione: I canali di micro-porosità interconnessi distruggono l'integrità a tenuta di perdita, portando a guasti in applicazioni idrauliche, di carburante e di contenimento della pressione.
- Qualità di lavorazione compromessa: Le cavità sotterranee nascoste espongono difetti porosi durante la lavorazione di precisione CNC, portando a pezzi scartati e ritardi nella produzione.
L'effetto diretto della temperatura della conchiglia sulla porosità da restringimento
Comprendere la relazione tra temperatura della conchiglia di fusione e porosità da restringimento è fondamentale per gestire l'integrità del pezzo sul banco di produzione. Nel nostro lavoro come specialisti di fusioni di precisione, consideriamo il preriscaldamento dello stampo come una leva di controllo attivo piuttosto che un semplice passaggio ausiliario. La temperatura dello stampo in ceramica regola direttamente la rapidità con cui il metallo liquido dissipa calore, spostando direttamente il punto e il modo in cui si formano le cavità interne.
Influenza della temperatura di preriscaldamento della conchiglia sulla velocità di solidificazione
La variabile principale regolata dal preriscaldamento dello stampo è la velocità di raffreddamento della lega fusa. Quando il metallo entra in uno stampo freddo o sottoposto a preriscaldamento insufficiente, il salto termico ripido forza un'estrazione rapida di calore attraverso le pareti dello stampo.
- Elevata estrazione di calore: Uno stampo in ceramica più freddo estrae istantaneamente energia termica, congelando gli strati di confine esterni e accelerando la crescita dei dendriti verso il centro.
- Percorsi di alimentazione ostruiti: Una crescita dendritica rapida restringe i percorsi necessari per l'alimentazione del metallo liquido, creando tasche isolate che si trasformano in cavità di restringimento.
- Solidificazione controllata: Un involucro correttamente preriscaldato modera la velocità di raffreddamento, prolungando la transizione da liquido a solido abbastanza da consentire al metallo di alimentazione di compensare la contrazione volumetrica.
Regolare finemente questo equilibrio è particolarmente critico quando si lavorano componenti ad alte specifiche come leghe di cobalto, dove anche piccole incoerenze termiche possono intrappolare vuoti di restringimento all’interno di zone critiche portanti.
Stabilire gradienti termici per la solidificazione direzionale
Eliminare la porosità da restringimento dipende interamente dall’instaurare un forte e ben allineato gradiente termico. La solidificazione direzionale richiede che la fusione si congeli progressivamente dalle sezioni più sottili e più lontane verso le sezioni più pesanti, e infine nei riser.
L’effetto della temperatura di preriscaldamento dello stampo sulla porosità da restringimento si manifesta chiaramente nel comportamento di questo gradiente termico:
- Mantenere il Canale di Alimentazione: Se la parete dello stampo trattiene abbastanza calore, le sezioni più vicine al sistema di colata rimangono fuse più a lungo rispetto alle estremità della fusione.
- Prevenire la formazione di ponti: Le temperature corrette della parete impediscono il congelamento prematuro - o "ponti" - attraverso le giunzioni, consentendo alla gravità o alla pressione di far scendere il metallo di alimentazione nelle zone in contrazione.
- Allineare gli Isoterme: Calibrando attentamente il profilo di preriscaldamento della parete attraverso spessori variabili, allineiamo il fronte di solidificazione per muoversi continuamente verso la riserva di liquido.
Conseguenze di un preriscaldamento della parete troppo alto o troppo basso
Regolare correttamente la temperatura di preriscaldamento dello stampo richiede precisione; entrambi gli estremi disturbano le dinamiche di solidificazione e causano gravi difetti di fusione.
| Condizione di preriscaldamento della parete | Risultato termodinamico | Rischi tipici di restringimento e difetti |
|---|---|---|
| Temperatura della parete troppo bassa | Raffreddamento rapido e incontrollato; congelamento precoce alle pareti sottili e alle porte | Congelamento prematuro della porta, grave porosità da restringimento lungo la linea centrale, chiusure fredde e difetti di fusione |
| Temperatura ottimale dello stampo | Gradiente termico uniforme; raffreddamento controllato; percorsi di alimentazione aperti | Solidificazione direzionale progressiva, struttura granulare densa, assenza di cavità di restringimento isolate |
| Temperatura eccessivamente alta della corazza | Tasso di raffreddamento troppo lento; stato liquido prolungato; perdita del gradiente termico | Hot spot estesi, micro-ritiri diffusi, strutture a grana grossa e vuoti di restringimento macro a giunzioni pesanti |
Quando la temperatura della corazza è troppo bassa, il sistema di colata si solidifica prematuramente, privando le sezioni interne di alimentazione liquida.[3] Al contrario, impostare la temperatura della corazza troppo alta elimina completamente il gradiente termico direzionale. In questo scenario, le grandi sezioni si solidificano uniformemente da tutti i lati senza una direzione di alimentazione chiara, creando inevitabilmente cavità di restringimento sparse all’interno del nucleo del pezzo.
Interazione tra temperatura della corazza e temperatura di colata
Valutiamo l’effetto della temperatura della corazza della fusione a cera persa sulla porosità da restringimento insieme alla temperatura di colata, poiché nessuno dei due parametri opera isolatamente. L’equilibrio termico tra la lega fusa in arrivo e la corazza ceramica preriscaldata determina come il metallo passa da liquido a solido. Quando regoliamo il preriscaldamento dello stampo in tandem con la temperatura di colata, controlliamo il tasso esatto di estrazione del calore in ogni sezione della cavità dello stampo, prevenendo il congelamento prematuro e evitando hot spot strutturali.
Bilanciare la temperatura di colata del metallo fuso con la temperatura dello stampo
Trovare la finestra di lavorazione corretta richiede di abbinare il supercalore della lega con il preriscaldamento della corazza per mantenere un tasso di raffreddamento ordinato.[4] Se entrambi i valori sono troppo alti, il massa termica complessiva ritarda la solidificazione, espandendo la zona molle e causando la formazione diffusa di cavità di restringimento. Al contrario, impostare entrambe le temperature troppo basse accelera eccessivamente il raffreddamento, portando a malformazioni e raffreddamenti freddi. Come dettagliato nel nostro guida alla fusione di metalli di precisione per ingegneri e acquirenti OEM, l’abbinamento di questi due profili termici stabilisce la base stabile necessaria per mantenere la solidificazione ordinata e minimizzare i difetti.
Effetti sulla fluidità del metallo liquido e sulla distanza di alimentazione
La relazione tra temperatura della corazza della fusione a cera persa e porosità da restringimento determina direttamente la fluidità del metallo fuso e quanto lontano un alimentatore può spingere il metallo liquido nelle sezioni in restringimento:
- Finestra di alimentazione estesa: Il preriscaldamento corretto della corazza mantiene aperto il sistema di colata più a lungo, consentendo un’alimentazione efficace del riser durante la fase critica di trasformazione.
- Gradiente termico mantenuto: Un differenziale di temperatura calcolato sostiene la solidificazione direzionale, guidando il restringimento fuori dalle pareti funzionali e verso i riser designati.
- Riduzione dei punti di strozzatura: Le temperature equilibrate della corazza evitano il congelamento prematuro del cancello, che è la causa principale della porosità di restringimento isolata lungo il centro in geometrie complesse.
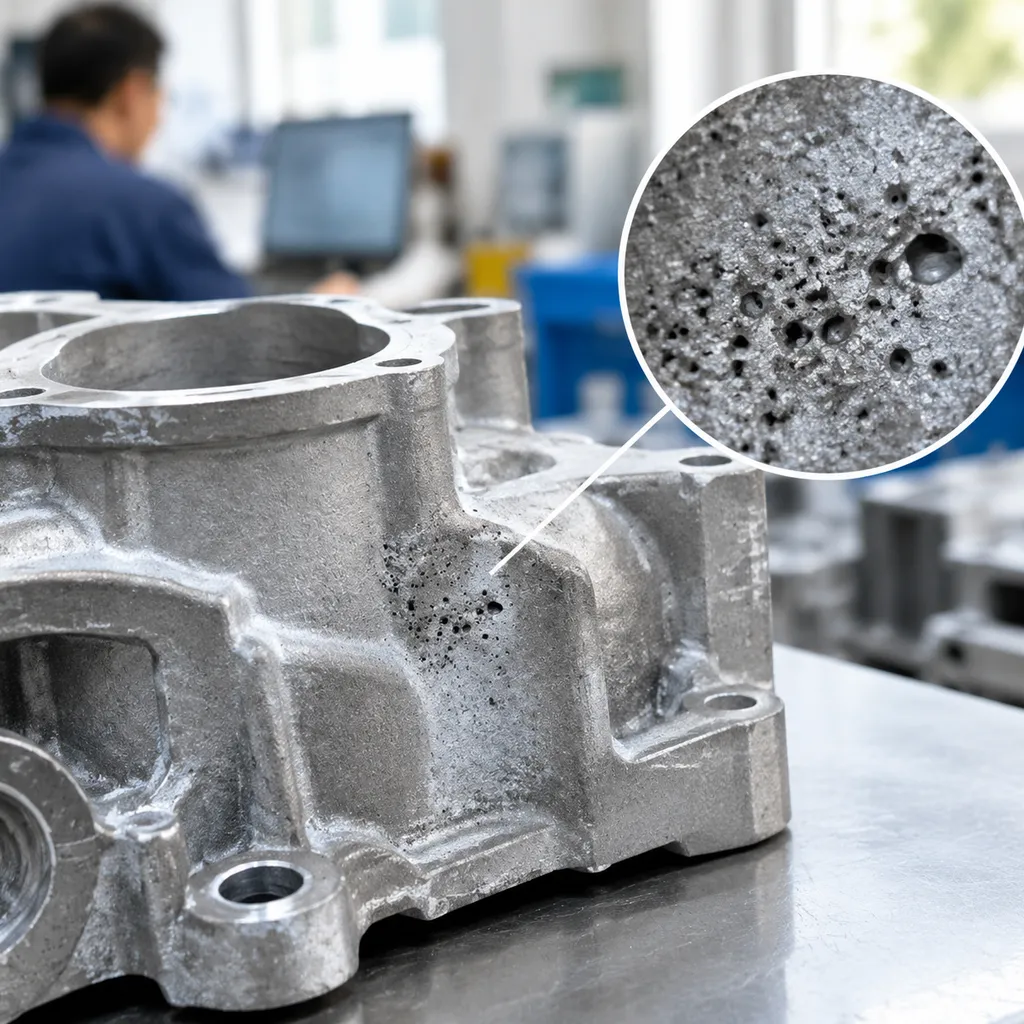
Controllo dei Hot Spot e Dinamiche di Raffreddamento nelle Sezioni a Parete Sottile
Le fusioni con sezioni trasversali variabili presentano sfide significative nella gestione termica. Le pareti sottili si raffreddano rapidamente, richiedendo un preriscaldamento sufficiente del guscio per riempire completamente, mentre le sezioni adiacenti più pesanti trattengono naturalmente il calore e creano hot spot isolati. Per stabilizzare le dinamiche di raffreddamento, bilanciamo lo spessore del guscio in ceramica, ottimizziamo il design del sistema di colata e calibriamo i cicli di preriscaldamento. Questo approccio garantisce che i segmenti sottili si riempiano senza surriscaldare le giunzioni più spesse, eliminando la porosità da restringimento localizzata che compromette l'integrità del componente fuso.
Previsione e Modellazione della Porosità da Restringimento tramite Simulazione
Utilizziamo modellazioni computer avanzate per valutare il effetto della temperatura del guscio sulla porosità da ritiro nella microfusione direttamente all’interno di un ambiente virtuale. Eseguendo controlli termici completi prima di tagliare gli stampi per iniezione di cera, individuiamo dove si formano piscine di liquido isolate e le correggiamo prima delle prime prove in fonderia.
Analisi Termica e Modellazione della Solidificazione nella Fusione a Cera Persa
La modellazione della solidificazione traccia le transizioni di fase mentre il metallo fuso passa da liquido a solido all’interno dello stampo in ceramica. Quando si analizzano componenti - come nel caso dell’utilizzo delle nostre tecniche di fusione in acciaio inossidabile di precisione - l’analisi termica fornisce una chiara finestra sui modelli di raffreddamento interni.
- Mappatura Isoterma: Monitora le diminuzioni di temperatura attraverso le giunzioni, identificando gli hot spot soggetti alla formazione di cavità da restringimento.
- Calcolo del Gradiente: Valuta il gradiente termico locale per verificare la solidificazione direzionale verso i riser.
- Valutazione della Velocità di Raffreddamento: Monitora i tempi di solidificazione locali per prevenire il congelamento prematuro del cancello.
Simulazione del Trasferimento di Calore tra Lega e Guscio in Ceramica
Una simulazione accurata richiede condizioni al contorno precise tra il metallo liquido e la parete dello stampo. L’interfaccia determina la velocità con cui il calore si disperde nell’ambiente circostante, influenzando direttamente il relazione tra restringimento di temperatura e porosità nel rivestimento di colata.
| Variabile di simulazione | Focus sull'input del modello | Impatto sulla previsione di restringimento |
|---|---|---|
| Coefficiente di trasferimento di calore interfaciale (IHTC) | Resistenza di contatto nel tempo | Determina la velocità con cui il calore lascia la fusione nel rivestimento. |
| Spessore del rivestimento ceramico | Numero di strati e composizione della sospensione | Controlla la resistenza termica complessiva e la ritenzione di calore localizzata. |
| Pre-riscaldamento iniziale del rivestimento | Setpoint del forno di pre-riscaldamento | Regola la differenza di temperatura iniziale e la velocità di raffreddamento. |
Considerare queste variabili chiarisce il effetto della temperatura di pre-riscaldamento del rivestimento di colata sulla porosità da restringimento su bossi spessi, alette sottili e sezioni di pareti in transizione.
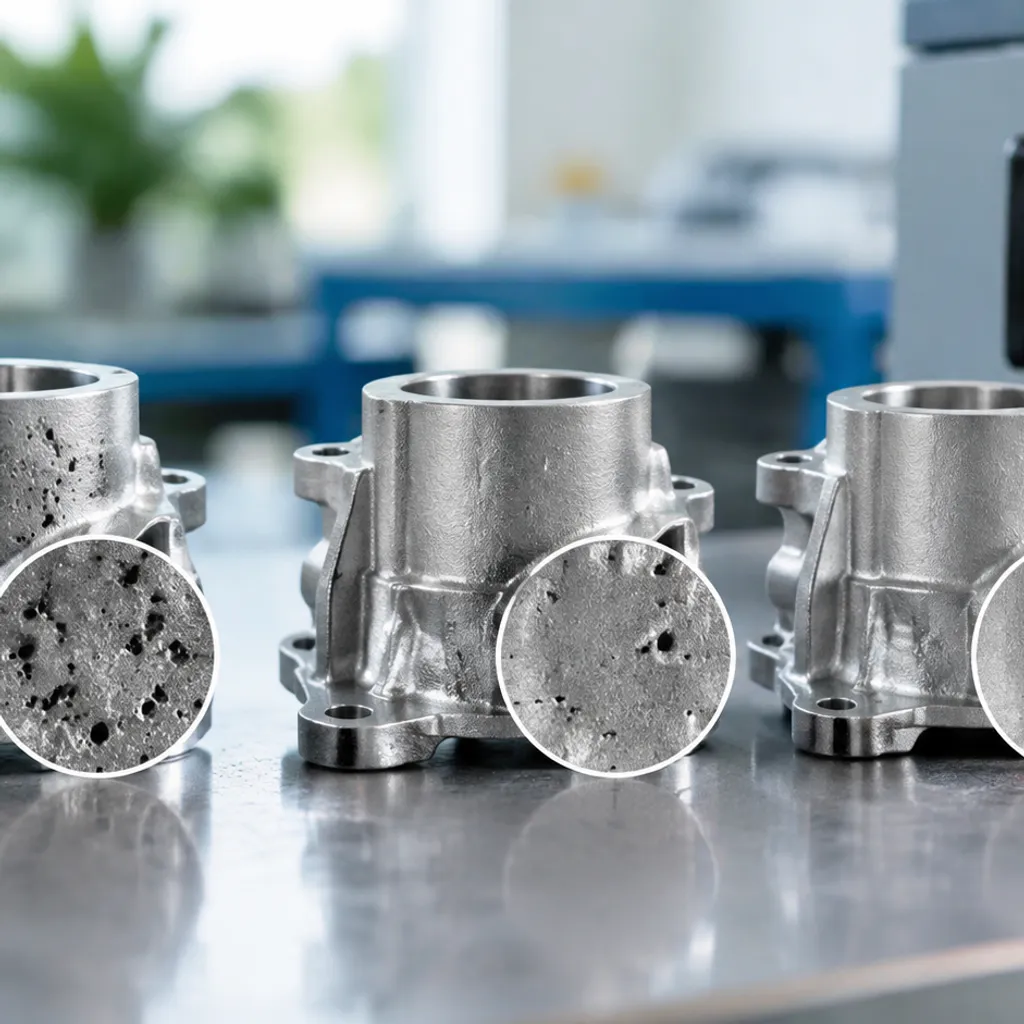
Ottimizzazione delle temperature di pre-riscaldamento utilizzando software di simulazione di colata
Il software di simulazione di colata ci permette di testare più finestre di pre-riscaldamento senza consumare energia del forno o rischiare metallo scartato. Come fornitori professionali di servizi di colata di precisione e lavorazione CNC, bilanciamo il pre-riscaldamento dello stampo con la temperatura di colata dell'alleato per impostare la finestra di processo ideale.
- Eliminazione di punti caldi isolati: Lo spostamento degli obiettivi di preriscaldamento uniforma i tassi di raffreddamento tra costole sottili e mozzi pesanti.
- Ottimizzazione dell'efficienza del riser: La simulazione dei percorsi di alimentazione garantisce che i percorsi di alimentazione rimangano fusi fino a quando le sezioni critiche della fusione non si consolidano completamente.
- Validazione dei criteri di difetto: L'applicazione delle funzioni di Niyama e dei criteri nel software predice la distribuzione della micro-porosità, permettendoci di regolare i livelli di preriscaldamento della corazza fino a quando i rischi di porosità non si azzerano.[4]
Metodi per eliminare la porosità da ritiro attraverso il controllo termico
Controllare la dissipazione del calore attraverso lo stampo in ceramica è il modo più affidabile per fermare la formazione di cavità da ritiro. Come fornitori di servizi di fusione a precisione e lavorazione CNC, gestiamo l'effetto della temperatura del guscio di fusione a investimento sulla porosità da ritiro stabilendo gradienti termici affidabili che mantengono il metallo liquido fino al completamento dell'alimentazione.
Ottimizzazione dei sistemi di alimentazione e riser per un miglior alimentamento
L'alimentazione corretta del riser previene il ritiro fornendo lega fusa direttamente alle sezioni soggette a contrazione durante il cambiamento di fase.[2] Se lo stampo in ceramica si raffredda prematuramente intorno ai cancelli, i canali di alimentazione si chiudono prima che le sezioni pesanti si solidifichino.
- Posizionamento diretto del feed: Posizionare i riser accanto alle geometrie più spesse per mantenere un percorso di solidificazione progressivo verso il serbatoio di liquido.
- Dimensionamento del cancello: Adattare le sezioni trasversali del cancello al tasso di raffreddamento della parete dello stampo per evitare il congelamento precoce.
- Integrazione della massa termica: Mantenere il volume del riser proporzionato al volume della parte in modo che i percorsi di alimentazione rimangano fusi più a lungo rispetto al corpo della fusione.
| Elemento di alimentazione | Funzione termica primaria | Obiettivo di prevenzione della porosità |
|---|---|---|
| Ingate | Regola la velocità del flusso e l'apporto di calore locale | Elimina il blocco precoce e il congelamento della valvola di controllo |
| Riser / Alimentatore | Funziona come l'ultima massa termica liquida | Rimuove la macro-contrazione dal componente finito |
| Tazza di colata e canale di alimentazione | Bilancia il riempimento dello stampo senza perdita rapida di calore | Mantiene una uniformità nella fluidità del metallo fuso attraverso i modelli |
Quando la finitura secondaria richiede un'accuratezza dimensionale estrema dopo la fusione, abbinare un corretto alimentamento con operazioni post-fusione avanzate come tolleranze di lavorazione EDM e processi assicura che le caratteristiche critiche rispettino elevati standard ingegneristici.
Applicazione di preriscaldamento differenziale della shell e isolamento locale
Controllare l'effetto della temperatura di preriscaldamento della shell di fusione a cera persa sulla porosità da contrazione spesso richiede interventi termici localizzati. Impostare zone di temperatura diverse su un singolo albero previene punti caldi in giunzioni spesse mentre evita chiusure fredde in pareti sottili.
- Avvolgimento con coperta ceramica: Avvolgere fibra ceramica attorno a sezioni sottili o giunzioni di alimentazione per rallentare la perdita di calore e mantenere la solidificazione direzionale.
- Riscaldamento del forno a zone: Orientare il gruppo di stampi all’interno del forno di preriscaldamento in modo che le regioni di base pesanti assorbano più energia termica rispetto alle estremità sottili isolate.
- Raffreddamenti mirati: Integrare raffreddamenti metallici interni o esterni nello stampo di investimento dove è necessario un raffreddamento rapido per spingere la frontiera di solidificazione verso gli alimentatori aperti.
Standardizzazione dei cicli di preriscaldamento della shell e dei controlli di processo
Il preriscaldamento coerente della shell dello stampo elimina la variabilità tra i lotti di produzione. Cicli sistematici di pirometria e ammollo assicurano che ogni albero di colata entri nella fase di colata entro la finestra termica target.
- Verifica del tempo di ammollo: Mantenere le shell alla temperatura massima del forno abbastanza a lungo da equalizzare le temperature del nucleo e della superficie attraverso tutta lo spessore della shell ceramica.
- Regolazione della velocità di trasferimento: Trasferisci il guscio riscaldato dal forno alla stazione di colata entro una finestra di tempo fissa per evitare un raffreddamento esterno incontrollato.
- Monitoraggio in tempo reale del pirometro: Misura le temperature dell'esterno e della cavità del guscio subito prima della colata per garantire che la relazione tra il restringimento della porosità del guscio di investimento rimanga completamente entro i limiti di processo stabiliti.
Hai bisogno di aiuto per regolare le finestre di preriscaldamento e colata del guscio per geometrie sensibili alla porosità? Invia disegni e requisiti dell'alleato per una revisione del processo.
Riferimenti
- Wikipedia - Colata in investimento (panoramica del processo di cera persa / guscio in ceramica) ↩
- Istituto di Colata in Investimento - Eliminare la porosità da restringimento in una fusione complessa (PDF) ↩
- Nguyen et al. - Effetto delle temperature di colata e del guscio dello stampo sulla porosità nelle fusioni complesse in acciaio inossidabile 304 (J. Res. Appl. Mech. Eng.) ↩
- Hu et al. - Controllo della porosità da restringimento e della microstruttura tramite il modulo di colata (Harbin Institute of Technology Scholar) ↩