Oversikt
Kva er karbonstål investeringsstøping for bildeler?
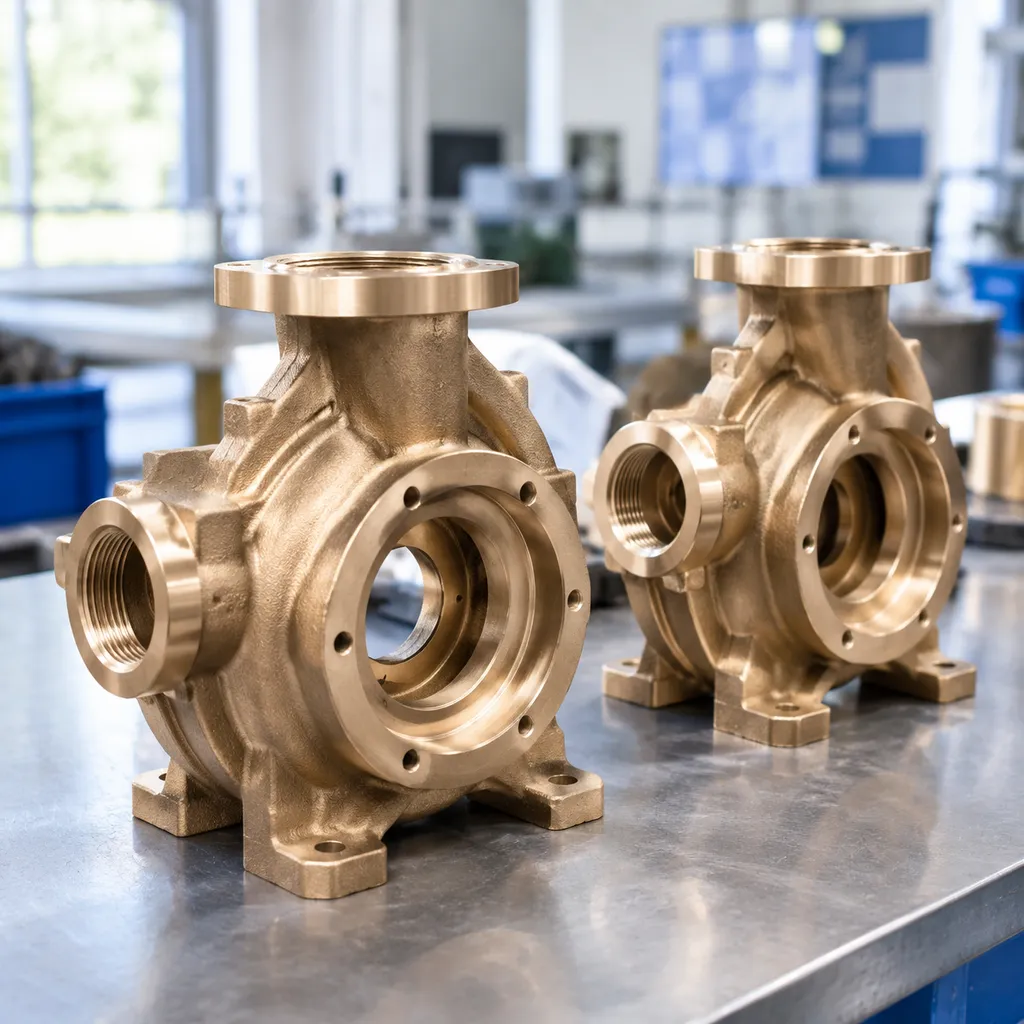
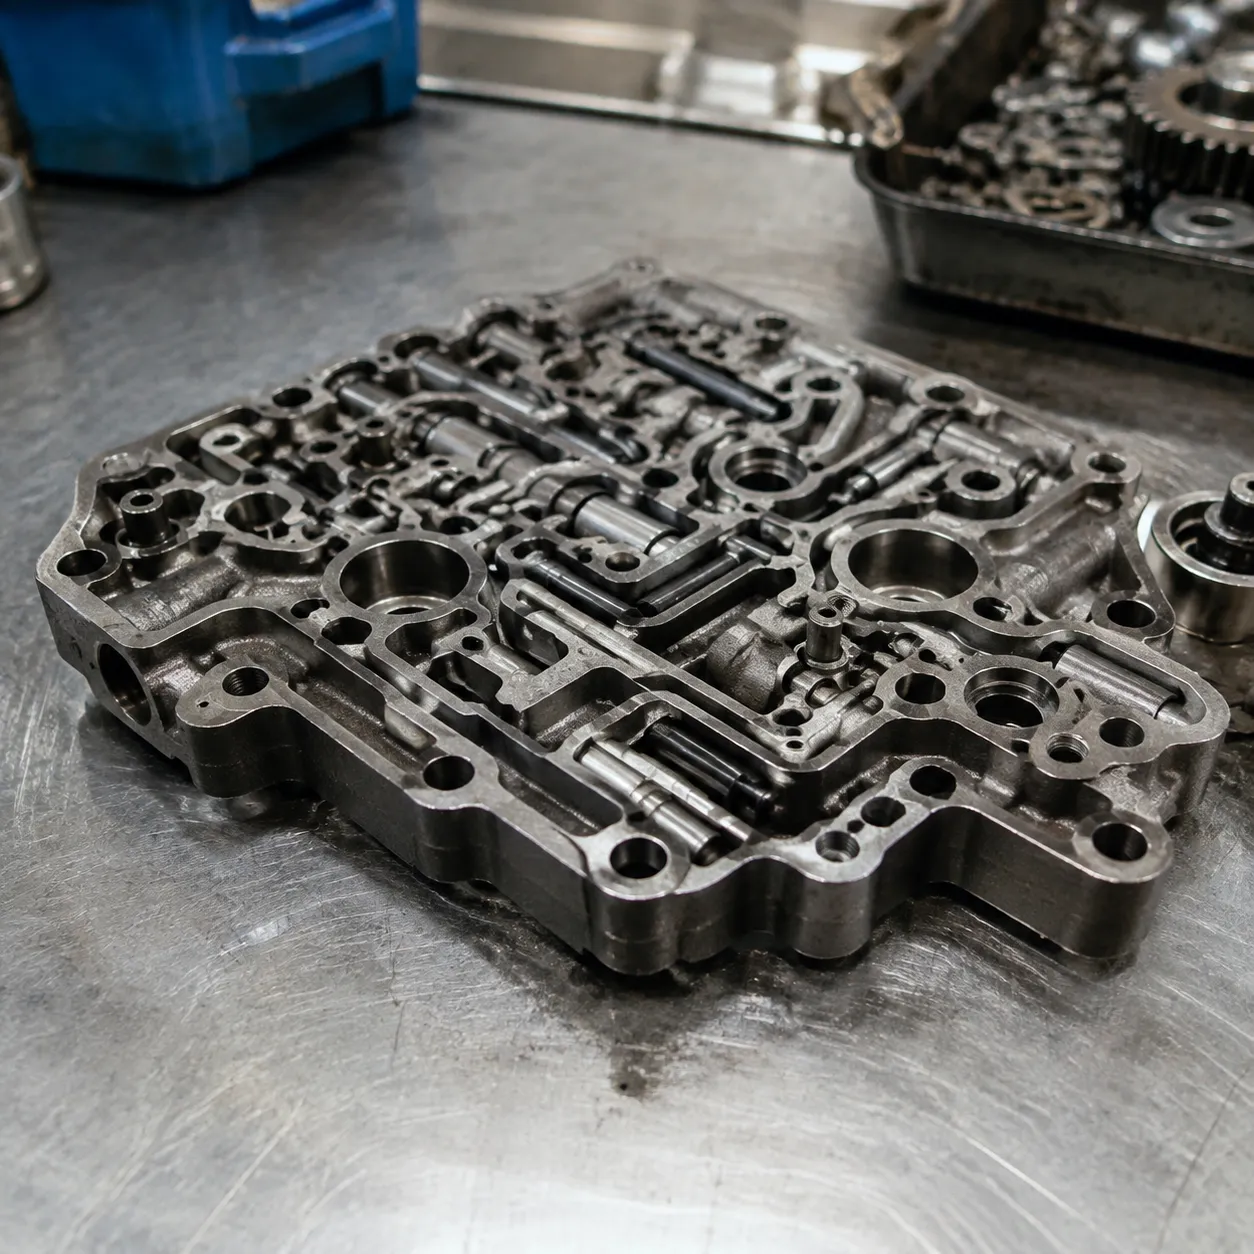
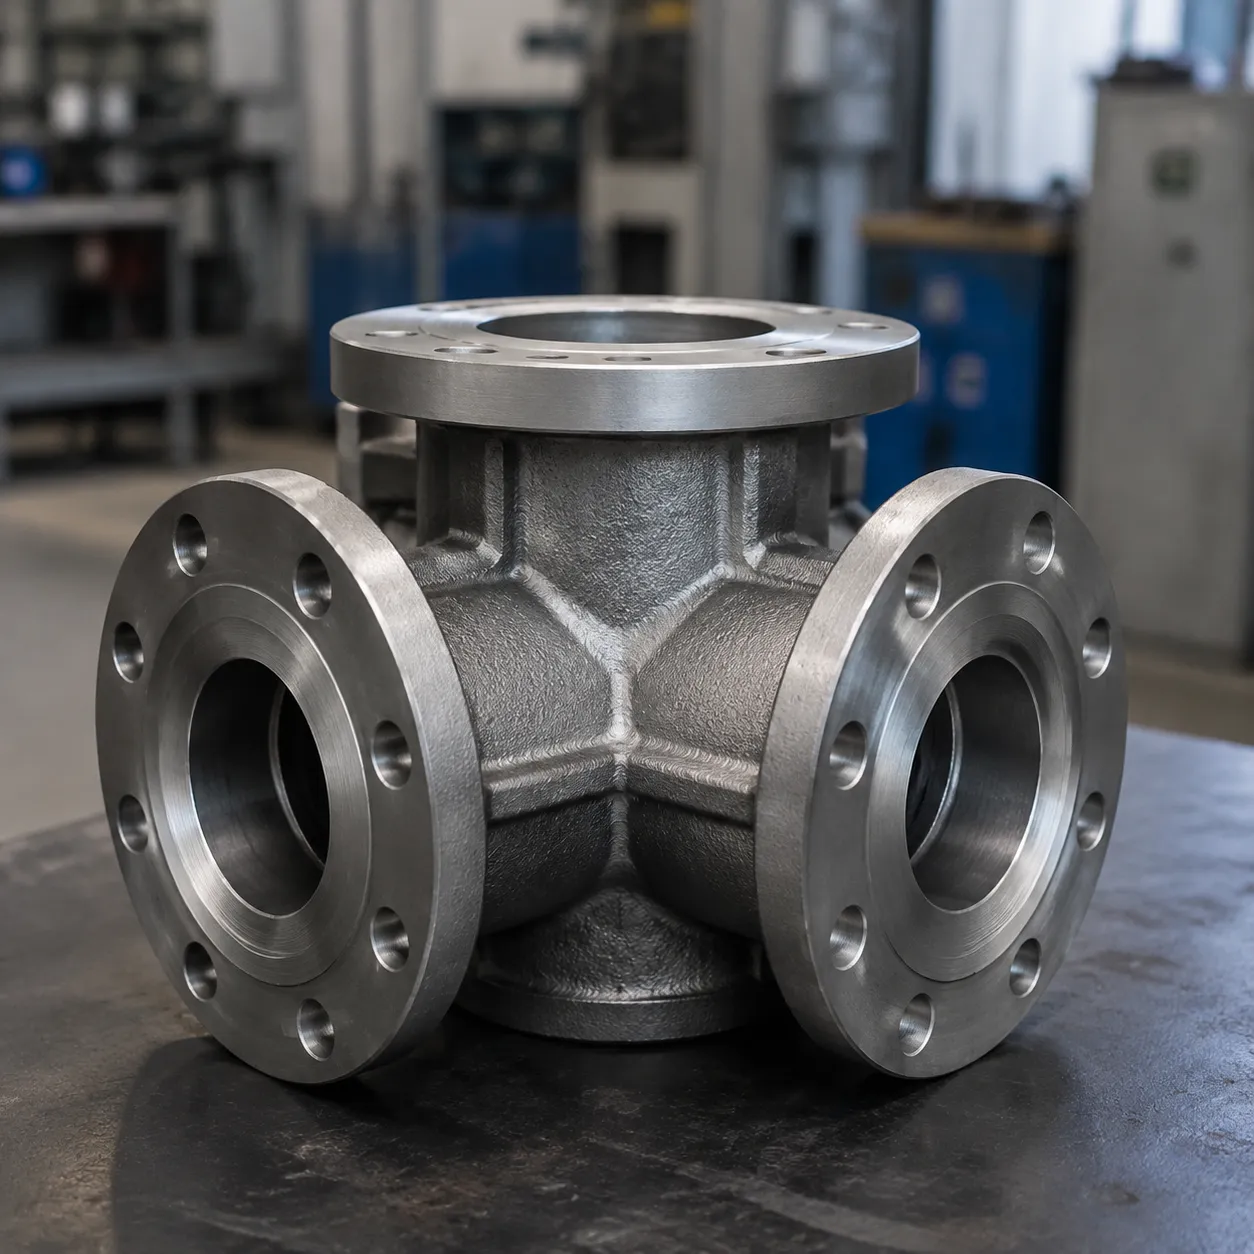
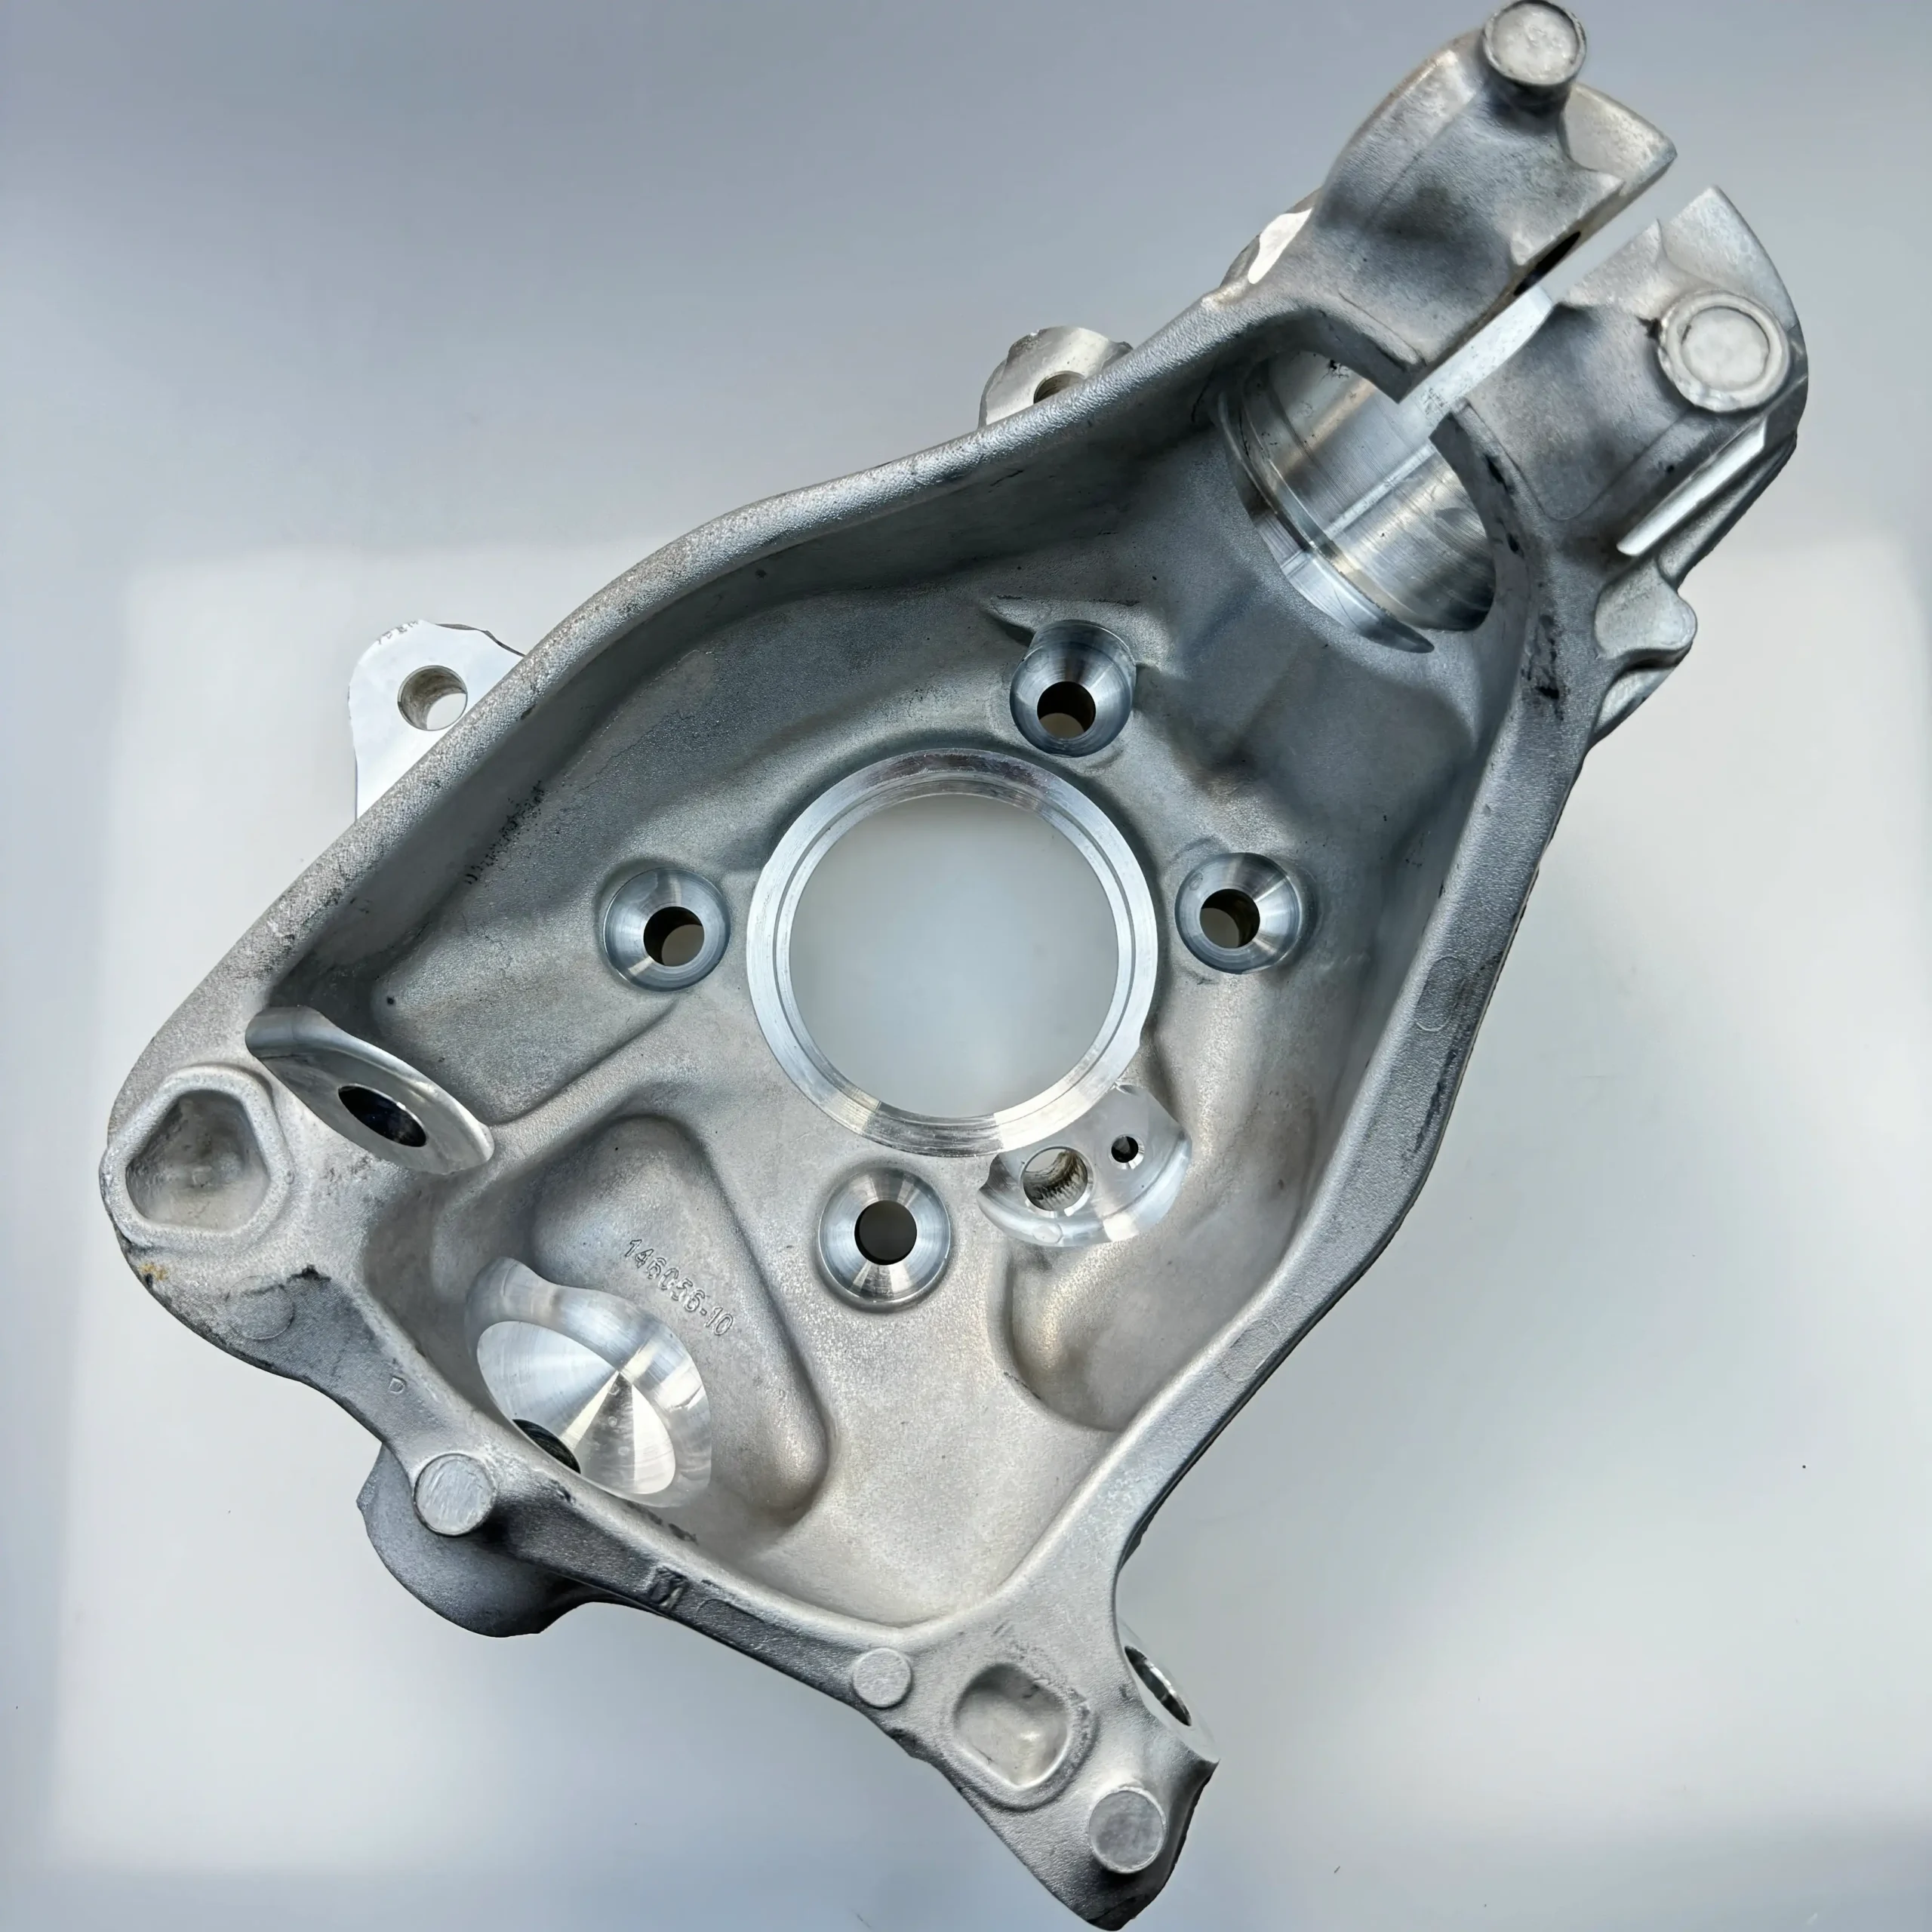
Karbonstål investeringsstøping for bildeler er ein avansert produksjonsmetode utvikla for å produsere høg-integritet, komplekse metallkomponentar for kritiske bilmonteringar. Ved å kombinere dei naturlege metallurgiske styrkene til karbonstål med presisjons tapewax-metodikk, produserer denne prosessen nær-nett-form delar som oppnår lineære toleranser på ±0.005 in/in og overflatefinishar ned til 125 RMS som støpt.[1] Bilprodusentar og Tier-1-leverandørar stolar på denne metoden for å erstatte komplekse fler-dels produksjonar med sterke, konsoliderte, einskilde metallstøypingar.
Presisjons Tapewax Støypingsprosessen
Har tapewax investeringsstøyping syklus gir repeterbarheit og dimensjonskontroll over produksjonskøyrer:
- Mønsteroppretting: Verktøy injiserer voks for å forme offermønster. For rask prototyping og funksjonell designvalidering, vert verktøyfrie 3D-utskrifta mønster produsert utan forhåndsverktøyforsinkelsar.
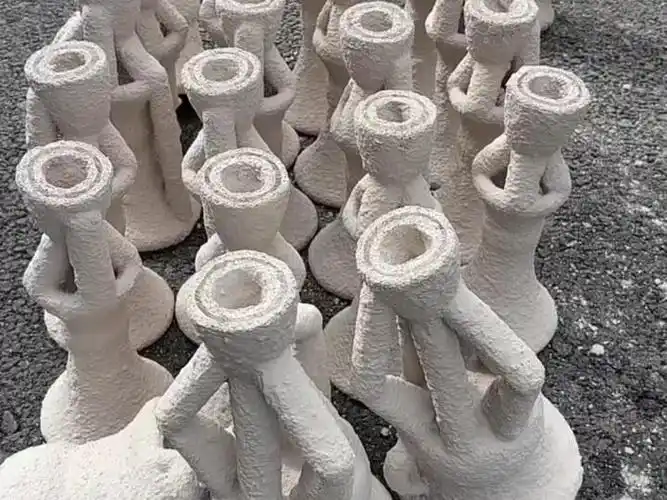
- Keramisk formbygging: Vokssamansetningar vert dyppa i brennstoffslurry og dekt med keramisk stucco for å byggje ein stiv, høgtemperaturskallform.
- Dewaxing & Brenning: Autoklaver smeltar ut voksforma, og etterlet ein nøyaktig negativ hulrom.[2] Skallet vert deretter brent ved høg temperatur for å brenne ut attverande rester og maksimere skallets styrke.
- Hellings- og herding: Degasert, induksjons-smelta karbonstål vert helta i den forhindra forma, og sikrar full fylling av tynne veggar og intrikate geometriar.
- Knockout & Avskjering: Etter avkjøling vert den keramiske skjellet mekanisk fjerna, og portar og løparar vert skorne frå dei støypte bildelane.
Kvifor karbonstål er ideelt for bilproduksjon
Karbonstål gir ein optimal balanse av mekanisk seighet, maskinerbarheit og kostnadseffektivitet for kritiske bilsystem:
- Mekanisk motstandskraft: Leverer den strukturelle flytegrensa, duktilitet og trettingsmotstand som krevst for å tåle høge sykliske belastningar i chassis, fjæring og drivverk.
- Herdings- og varmebehandlingsadaptasjon: Svarar raskt på standard termiske prosessar – som normalisering, herding og temperering – og tillèt tilpassing av overflatetrykk og kjernemotstand.
- Delsamanslåing & Lettvektsdesign: Erstatttar flerpunktsstemplingar, brakettar og sveisesamlingar med ein monolitisk støpt komponent, og eliminerer svake punkt medan totalvekta av kjøretøyet vert redusert.
- Materialøkonomi: Tilbyr eit påliteleg, kostnadseffektivt alternativ til eksotiske legeringar utan å gå på kompromiss med strukturell integritet under dynamiske veg- og drivverksbelastningar.
Karbonstål investeringsstøypingsgrader for bildeler
I vårt støperi heltar vi eit komplett spekter av karbon- og låglegeringskomposisjonar, ved bruk av optisk emisjonsspektrometri for å verifisere kvar smelting før helting.
Lavkarbonstål (Mildt stål)
Lavkarbonstål - slik som AISI 1018 og 1020 - inneheld om lag 0,05-0,30% karbon i mild-stålområdet.[3] Desse legeringane tilbyr overlegen ductilitet, høg slagmotstand og utmerka sveiseevne, noko som gjer dei til eit føretrekt val for brakettar, lenker og sikkerhetslåsmontering som må absorbere energi utan sprø brot.
- Viktige kjenneteikn: Høg tøffing, enkel forma og påliteleg sveiseevne.
- Sekundær bearbeiding: Sjølv om dei er mjuke i som-tilstand, reagerer desse delane eksepsjonelt godt på tilfelleshardingbehandlingar som karbonisering når lokaliserte overflatevernbestandseigenskapar er påkravd.
- Kjøretøytilpassing: Fittings for væskesystem, eksosanleggmonteringsbrakettar og chassismonteringsflikar. Når ein vurderer produksjonsavvegingar mellom støpte metallar, er det viktig å forstå den kjerne mekaniske profilen og forskjellen mellom støpejern og lavkarbonstål hjelp til å sikre at den ferdige samansetjinga tåler vegskokk utan plutseleg svikt.
Mediumkarbonstål
Frå omtrent 0,3% til 0,5% karbon i ein vanleg fire-klasses deling, medium karbonkvalitetar - som AISI 1030, 1035 og 1045 - gir den optimale midtlinja mellom strukturell styrke og ductilitet.[3] Desse klassene vert mykje vald for karbonstålinvesteringar i støpeprosessen for bildeler som vert utsett for kontinuerleg mekanisk syklus og dynamisk belastning.
- Viktige kjenneteikn: Balansert strekkstyrke, god trettheitsmotstand og moderat ductilitet.
- Sekundær bearbeiding: Høg responsivitet for standard gjennomherding, normalisering og kvikksølv/temperering for å oppnå spesifiserte kjøretøyhårdheitsnivå.
- Kjøretøytilpassing: Transmissionskiftar, styringsknoklar, drivlinjehjular og motorventilmontering. Å vurdere kva samansetjing som møter produksjonsmåla dine, involverer ofte vurdering av kor høg, medium eller låg karbonstål er lettast å maskinere under sluttbehandling med CNC.
Høgkarbonstål og låglegeringsstål
For bildeler utsett for ekstrem mekanisk belastning, alvorleg friksjon eller syklisk påverknad, leverer høgkarbonstål (om lag 0,6-1,0% karbon)[3] og spesialiserte låglegeringsstål (som 4140 og 8620) den nødvendige strukturelle integriteten.
- Høgkarbonstål: Leverer eksepsjonell hardheit og slitestyrke, eigna for spesialiserte sliteplater, strukturelle stoppar og høgspenning klemmemateriell.
- Lavlegerte stål: Forbetra med element som krom, molybden og nikkel, tilbyr legeringar som 4140 djupt gjennomherding, eksepsjonell strekkstyrke og tøffheit under tunge støtbelastningar.
- Kjøretøytilpassing: Høg-stress turboaggregat, differensialgear, drivstoffakselar og fjæringsvinkelfester.
| Materialkategori | Typiske grader | Tensile og Ytelseseigenskaper | Primære bilstøpegods |
|---|---|---|---|
| Lavkarbon | AISI 1018, 1020 | Høg ductilitet, lågare ytelse, utmerka støtdemping | Eksosbrakettar, dørlås mekanismar, væskefittings |
| Medium karbon | AISI 1030, 1045 | Balansert styrke, moderat ductilitet, varmebehandlingsbar | Skiftarmer, klutsjhuber, styringsknokar |
| Lavlegerte / Høgkarbon | 4140, 8620, 1060 | Høg hardheit, overlegen trettheitsgrensar, ekstrem sliteevne | Drivstoffakselar, turbo-brakettar, tungt belastningsfjæringslenker |
Silisiumdreiing vs Vassglas for karbonstål bilstøpegods
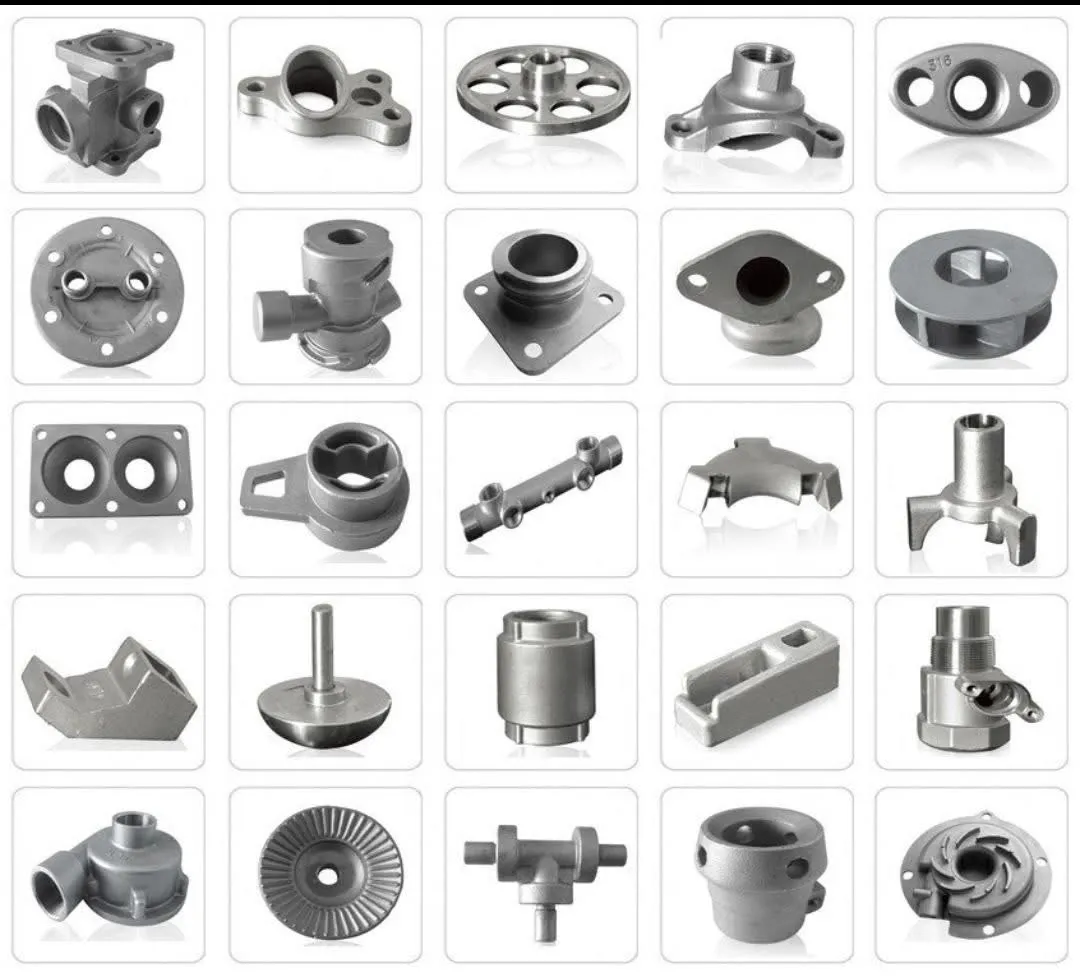
Når vi produserer karbonstål investeringsstøping for bildeler, val av riktig bindemiddelsystem bestemmer dimensjonsnøyaktighet, overflatekvalitet og produksjonsøkonomi. Vi bruker både silisiumdreiing og vassglasmetodar for å balansere ytelseskrav med produksjonsbudsjett.
Silika Sol-investering casting for høgpresisjons bildeler
Silika sol casting er vår primære metode for oppgåver med kritisk betydning i bilindustrien. Denne prosessen bruker ein rein kolloidalt silikabindemiddel for å byggje høgdensitets keramiske skall, og leverer stramme lineære toleransar (vanlegvis ±0,005 in/in) og jevne overflatefinishar ned til 125 RMS som støpt.[1] Den er ideell for komplekse, tynne veggautomobilkomponentar som turbokompressordelar, transmisjonslenker og fittings for væskesystem, der minimal sekundær CNC-maskinering er nødvendig. For komponentar som krev krevjande mekanisk yting, nyttar teamet vårt avanserte teknikkar som liknar på våre spesialiserte legeringsstålstøpeprosess for høg-precisjons CNC-deler for å oppretthalde strengt metallurgisk integritet.
Vassglasstøyping for kostnadseffektive komponentar
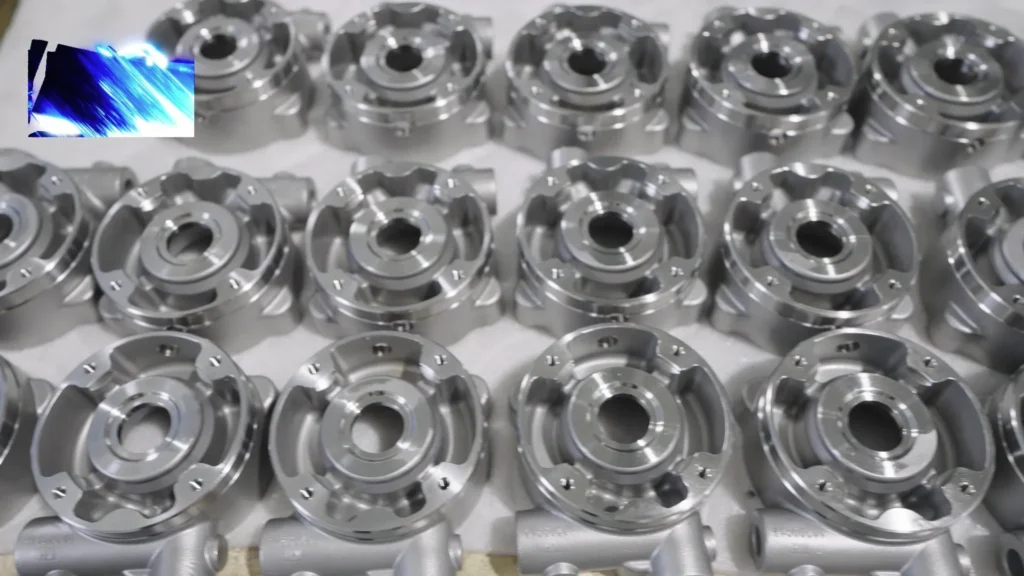
Vassglasstøyping gir ei økonomisk løysing for tyngre, høgvolums karbonstål bilkomponentar. Ved bruk av eit natriumsilikat bindemiddelsystem reduserer denne metoden betydelig syklusar for skallbygging og materialkostnader. Samstundes gir det litt breiare dimensjonale toleransar og ein meir grov overflatestruktur samanlikna med silikasol, men leverer framifrå mekanisk styrke for tungt strukturelt utstyr, fjæringsbrakkar, tauingskroker og chassisfester som berre gjennomgår etterstøyping på kritiske samanførselsflater.
Prosessjämføring og utvalsveiledning
Å velje riktig investeringsstøypingsprosess avhenger av den spesifikke geometrien, passformen og volumkrava til bilkomponentane dine.
| Parameter | Silikasolstøyping | Vassglasstøyping |
|---|---|---|
| Typisk overflatefinish | 125 RMS (om lag 3,2 µm) eller betre | Grovare enn silikasol |
| Lineær dimensjonaltoleranse | Vanlegvis ±0,005 in/in[1] | Breiare lineær band enn silikasol |
| Veggtjukkingskapasitet | Tynnare veggar enn vassglas; minimum avheng av legering og geometri | Tjukare minimum enn silikasol; avhengig av legering og geometri |
| Verktøy- og skallkostnad | Moderate til høgare | Låg til moderat |
| Optimal bilapplikasjon | Motorfittings, ventilhardware, sensorar, turbobraketter | Opphengsmontering, rammebrakketter, tung chassis-hardware |
| Sekundære maskineringsbehov | Minimal / Nær-nett form | Moderat til høg på kritiske datumar |
Fordelar med karbonstål investeringsstøping i bilindustrien
Vi brukar karbonstål investeringsstøping for bildeler for å levere Tier-1 leverandørar og OEM-ar med presisjons tappt voks-støpte delar som overgår fabrikkerte sveisesømmer og smidjar.
| Ytelsesmål | Investering støpt karbonstål | Tradisjonelle fabrikkerte sveisesømmer |
|---|---|---|
| Dimensjonsnøyaktigheit | Vanlegvis ±0,005 in/in | Variabel (varmeforvrengningsrisikoar) |
| Overflatefinish | ~125 RMS som støpt | Grovt, krev sekundær sliping |
| Komponentdesign | Konsolidert einskapsgeometri | Fler-dels samansetjingar med svake skjøter |
| Materialutnytting | Høg nær-nett effektivitet (avfall typisk langt under blokkbearbeiding) | Høg avfall frå subtraktiv maskinering |
Eksepsjonell styrke og slitestyrke
- Mekanisk motstandskraft: Handterer høg-stress belastningar utan deformasjon i kritiske chassis- og drivverksmonteringane.
- Varmebehandlingsevne: Kan enkelt normaliserast, herdast eller temperast for å tilpasse overflatehardleiken og kjerneduktiliteten.
- Slitestyrke: Eigenskapane for overflateherding verner kontaktflater med mykje slitasje, noko som aukar den samla levetida.
Komplekse geometriar og auka dimensjonstoleransar
Vår tapte voks-støypete RSP-prosess gjer det mogleg for bilingeniørar å designe kompleks, vektoptimale geometriar som er umogleg eller for kostnadskrevjande å produsere via standard maskinering.
- Tette toleransar: Me opprettheld påliteleg lineære toleransar vanlegvis innanfor ±0,005 in/in, noko som sikrar repeterbar montering på automatiserede samlebånd.
- Delkonsolidering: Fleire sveisete, sveiste eller bolta delar vert kombinerte til ei enkel, integrert støyping.
- Tynnveggs-kapasitet: Intrikate interne passagane, underskjeringsdetaljar og lettvektige nettingar kan støypast direkte inn i komponenten.
Redusert maskinering og materialavfall
Presisjonsstøyping med karbonstål gjev komponentar nær ferdig form direkte frå forma.
- Minimal materialfjerning: Delar treng berre minimal ettermaskinering på kritiske overflater, tetningsspor eller gjengehol.
- Kortare syklustider: Nær-ferdige geometriar reduserer maskinspindeltida og verktøykostnadene drastisk.
- Breid produksjonssnergi: Sjølv om høgbelasta drivlinjelenkjer er av karbonstål, kan system som koplar strukturstål saman med lettvektshus, integrere komplementære høgpresisjonsdelar aluminiumtrykkstøpe-tenester for å nå dei optimale vektmåla for kjøretøyet.
Overlegen overflatefinish og strukturell integritet
I motsetning til sandstøypemetodar som produserer grovkornete, riperte overflater, gir presisjonsinveststøyping jevne, konsistente overflatefinish som vanligvis vurderes til 125 RMS som støpt.[1]
- Eliminasjon av sveisefuger: Solid ein-plate konstruksjon fjernar sveisefugene, og eliminerer dei primære opprinningspunkta for sprekker og korrosjon.
- Fint kornstruktur: Kontrollert keramikkskjell-helstøyping og avkjøling produserer jamn mikrostruktur og tett metallurgisk integritet.
- Streng kvalitetskontroll: Kvart støyping er kvalifisert etter standardar for bil- og luftfartsindustri ved bruk av intern ikkje-øydedleggjande testing (NDT) – inkludert magnetpartikkelinspeksjon (MPI) og røntgenkontroll (X-ray) – for å garantere strukturell ytelse utan hulrom under vegforhold.
Vanlege bilapplikasjonar av karbonstålstøypingar
Vi utformar våre karbonstål investeringsstøping for bildeler for å handtere ekstrem mekanisk belastning, kontinuerleg vibrasjon og intens termisk syklisering. Bilprodusentar og Tier-1 leverandørar stolar på vår presise lost-wax prosess for å konsolidere fleirdelte samansetjingar til einskilde, nær-nett-form komponentar som reduserer kjøretøyvekt og eliminerer svake sveisepunkt.
Nedanfor er dei viktigaste bilsamansetjingane der vår presisjonsstøypingar leverer maksimal holdbarheit og ytelse.
Motor- og kraftoverføringskomponentar
Medan nokre eldre blokker bruker støpejern, viser vurderinga av forskjellen mellom støpejern og lavkarbonstål kvifor støpt karbonstål er å føretrekke for dynamisk kraftoverføring som krev betre støtmotstand og ductilitet.
- Ventilstyringsdeler: Rokker, kamfølgjarar og ventilfjæretrekkarar.
- Festebraketter: Generatorfester, motorstøttebraketter og tilbehørsdrivbraketter.
- Tvingingsutstyr: Turbocharger wastegate-armen, aktuatorlenker og høgtrykk væskefittings.
Transmission og Drivverk-deler
Vi støper høgintegritets karbon- og låglegert stålkomponentar som oppretthald strukturell stabilitet under høg dreiemomentoverføring:
- Skiftmekanismar: Manuelle og automatiske girskiftspaker, detent-ventiler og velgerrøyr.
- Drivlinjegrensesnitt: Differensial-spindelgear, klutsjhuber, universale ledd-øyne og koblingslenker for transferkasse.
- Girkassefester: Vibrasjonsdempande brakettar og dreiemoment-armfester som opprettholder drivlinjejustering.
Chassis, styring og fjæringssystem
Våre presisjonsstøpte komponentar gir den strukturelle stivheita som trengst for å absorbere kontinuerleg vegfeedback:
- Fjæringslenker: Kontrollarmsfester, sway bar-endebrakkar og kuleleddshus.
- Styringskomponentar: Styringskolonneknokar, rack-og-pinion-fester og styrestanghøve.
- Understellhardware: Høg-stresst strukturelle koblingar og tauhakebrakkar designa for å absorbere høgimpactbelastningar.
Bremsar og eksosanlegg hardware
Vi produserer varmebehandlingsbare karbonstålkomponentar optimalisert for tøffe driftsforhold:
- Bremsesystemhardware: Klepparbrakkar, parkeringsbremsar, pedal- og styrestanglenker, og ABS-sensorfester.
- Eksosanlegg og utsleppsmontasje: Tunge eksosoppheng, nedre rørflensar og manifoldfester som motstår termisk trettheit utan å sprekke.
Overflatebehandling og sekundære operasjonar for bildeler
Sjølv om vår tap-wax-prosess gir nær-nett-former med glatte 125 RMS- overflater, krev kritiske bilmonteringar nøyaktige etterbehandlingsoperasjonar. Vi tilbyr einskildkjelder sekundær produksjon for å ta karbonstålkastinga di for bildeler frå grov støyping til produksjonsklar installasjon.
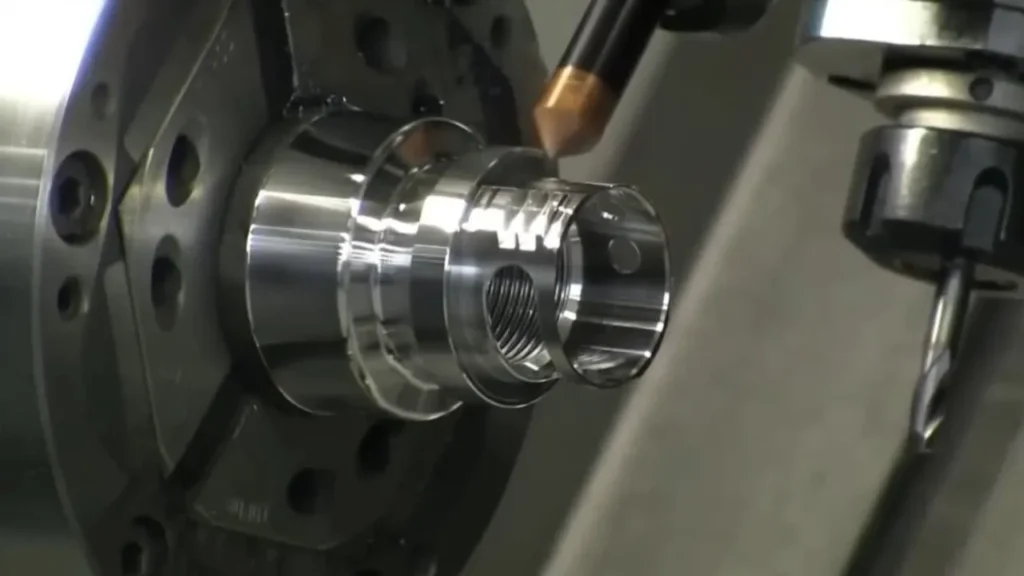
Presisjons CNC-maskinering
sjølv med standard støypelinjetoleransar på ±0,005 in/in, krev høgstressbilmonteringar mikron-nivå nøyaktigheit ved samanførselsflater, lagerjournalar og gjengede portar. Vi integrerer avansert fleraksis sekundær fresing og dreiing gjennom vår dedikerte online CNC-teneste for presisjonsdelar og øyeblikkeleg prisantar. Denne sømlause broa mellom støypelokalet og presisjonsmaskineringa garanterer konsekvent dimensjonsnøyaktighet over kvar produksjonsbatch medan den reduserer den totale leveringstida.
Varmebehandling for forbetring av mekaniske eigenskapar
Karbonstållegeringar oppnår sine ultimate mekaniske eigenskapar gjennom kalibrert termisk behandling. Vi tilpassar varmebehandlingssyklusar for å matche dine funksjonelle bilbelastingsprofilar:
- Normalisering: Forbetrar grove dendritiske kornstrukturar frå støypingsprosessen, etablerer jamn kornfordeling og lindrar indre spenningar.
- Annelering: Gjer karbonstålet mjukare for å betre maskinerbarheit og ductilitet for høgstress kraftoverføringsapplikasjonar.
- Spenningslette-annealing: Optimaliserer strekkstyrke, flytestyrke og overflatehardheit for slitestyrte komponentar som girskiftar, brakettar og drivstofflenker.
Overflatebehandling og anti-erosjonsbehandlingar
Ubeskytta karbonståldeler ruster raskt når dei vert utsett for vegsalt, motortemperatur og fukt. Vi påfører robuste overflatebehandlingar og anti-erosjonsbarrierer som er formulert for ekstreme driftsforhold. Enten delane dine er i motorrommet, chassis eller understell, sørgjer vi for at kvar del oppfyller strenge standardar for saltspreie- og miljømotstand i bilindustrien.
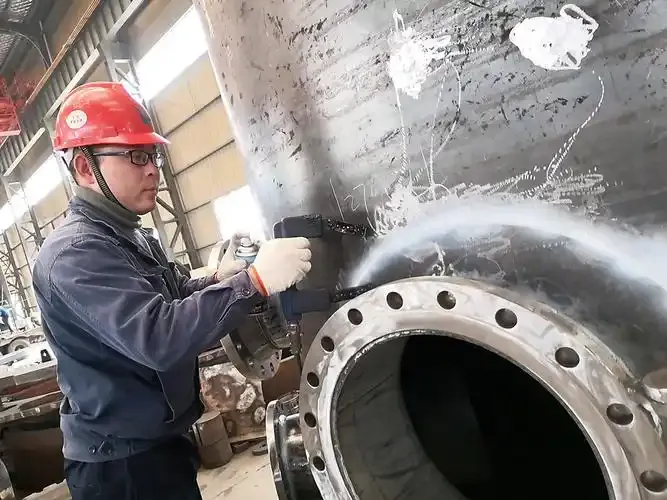
Ikke-destruktiv testing (NDT) og kvalitetskontroll
Under ISO 9001:2015 og AS9100 Rev D kvalitetsrammer, utset vi kvar karbonstålkasting for grundig, intern kvalitetsverifisering:
- Magnetisk partikkelinspeksjon (MPI): Essensielt for ferromagnetiske karbonstål, MPI avslører raskt overflate- og nær-overflatemikrosprekker eller avvik.
- Radiografisk (X-ray) testing: Nadcap-tilpassa volumetrisk inspeksjon som undersøker indre strukturar for å verifisere null indre hulrom, innkapslingar eller krympingsporositet.
- Optisk emisjonsspektrometri: Kjemisk samansetningsanalyse lot-for-lot for å sertifisere at karbon, mangan og sporlegeringsprosentar stemmer overeins med nøyaktige smeltespesifikasjonar.
- CMM Målverifisering: Automatiserte koordinatmålingsmaskiner verifiserer komplekse profileringar, GD&T-kalloutar og stramme blåkopi-toleransar før pakking.
Korleis velje ein støperi for karbonstål-autogjeringar
Velje den rette produksjonspartneren for karbonstål investeringsstøping for bildeler påverkar direkte komponentpåliteligheit, leveringstider og monteringskostnader. Bilprodusentar og Tier-1 leverandørar krev støperiar som balanserer høgvolumseffektivitet med strenge metallurgiske kontrollar. Vi leverer pålitelege, høg-integritets presisjonsstøperiar konstruerte for å tåle krevjande driftsbelastningar på vegen.
Skreddarsydde verktøy og rask prototypingkapabilitetar
Vi tilbyr omfattande verktøy- og rask prototypingtenester for å optimalisere komponentgeometri før masseproduksjon:
- In-House Verktøyproduksjon: Presisjonsmaskinerte metallformer konstruerte for strenge toleransar og repeterbar dimensjonsnøyaktigheit over lange produksjonsløp.
- Verktøylause 3D-utskreivne voksmodellar: Rask prototypingevne som gjer det mogleg for bilingeniørar å validere form, passform og mekanisk funksjon utan forhåndsinvestering i harde verktøy.
- Design for produksjon (DFM): Ingeniørstøtte for å konsolidere fleirdelte sveisesamansettingar til einskilddelte, nær-nett-form karbonstålstøperiar som reduserer kjøretøyets vekt og eliminerer monteringsledd.
Kvalitetssertifiseringar for bilindustri (IATF 16949 / ISO 9001)
Våre produksjonsoperasjonar følgjer strenge ISO 9001 og AS9100 kvalitetsstyringssystem, og anvender luftfartsnivå kvalitetskontrollar direkte på bilproduksjonslinjene. Kvar smelteparti gjennomgår streng optisk emisjonsspektrometri for å garantere nøyaktige kjemiske legeringssamsvar på tvers av låg-, medium- og høgkarbonstålgrader. Full sporbarheit av parti og materialtestrapportar (MTRar) følgjer kvar sending for å støtte dine samsvarsrevisjonar.
Heilt frå produksjon til kvalitetskontroll
Vi opererer som ein einskildleverandør, og handterer heile produksjonsløpet under eitt tak:
- Fullstendig nøkkelklare prosessar: Frå rå voksmodellmontering og tap av voks-keramikkskall til presisjons CNC-maskinering og kontrollert varmebehandling (normalisering, herding og temperering).
- Omfattande NDT-verifikasjon: In-house ikke-destruktiv testing, inkludert magnetpartikkelinspeksjon (MPI) for overflate- og underflatestruktur, digital radiografisk inspeksjon (X-ray) for intern lydheit, og CMM-koordinatmålingar for å verifisere GD&T-kalloutar.
- Prosesstilpassing: Sjølv om vi forstår avvegingar i metallforming – som samanlikning sandstøyping vs. trykkstøyping for generelle strukturelle komponentar - vår tapettsmeltingskarbonstålprosess leverer overlegen overflatefinish (vanlegvis 125 RMS) og stramme lineære toleransar (±0.005 in/in) som er essensielle for oppdrag-kritisk kraftoverførings- og drivverkshardvare.
Send teikningar og årlege volummål slik at vi kan anbefale silisiumsol eller vatnglasverktøy, grad og varmebehandlingsruter for din neste karbonstål-investeringsstøping for bildeler RFQ.
Referansar
- Investeringstøpeinstitutt - designveiledning: praktiske lineære toleransar på ±0.003 til ±0.005 in/in og som-støpt overflate på 40-125 RMS ↩
- Investeringstøpeinstitutt - prosessoversikt: voksfjerning, skallfyring, støping og utkast ↩
- Wikipedia - Karbonstål (mild-stålområde og fire-klasses karbonbanda) ↩