


Overflatefinish på investeringsstøping er den som-tilstøpte teksturen og mikrogeometrien som vert etterlate av tapt voksstøping, vanlegvis nær Ra 3,2-6,3 µm før sekundærarbeid. Kvaliteten på voks-mønsteret, keramisk ansiktbelegg, legeringsåpningar, og avkjøling set alle den grunnleggjande nivået, medan skotblåsing, vibrasjonsfinish, massefinish og sentrifugalbarrelpolering forbetrar tettingsevne og utmattingresistens.
Kva er overflatefinish på investeringsstøping?
Overflatefinish på investeringsstøping refererer til den ytre teksturen, glattheten og mikrogeometrisk profil av ein metalldel produsert via tapt voksstøyping prosessen.
Definisjon av som-tilstøpt overflatefinish
Har som-tilstøpt finish er den rå overflatesituasjonen til ein komponent umiddelbart etter at den er tatt ut av den keramiske skallet, rensa, og porten fjernast, før sekundære operasjonar som mekanisk polering eller CNC-finish.
- Direkte replika: Den endelige metalloverflata speglar direkte kvaliteten på overflata til det initiale voks-mønsteret og den primære refraktær slurry-belegget.
- Nær-nett-formkvalitet: Samanlikna med tradisjonell sandstøping, produserer ein som-tilstøpt investeringsstøping vesentleg glattere grenser, skarpe detaljar og minimal sprekk i delingslinja.
- Funksjonell integritet: Ein glatt som-tilstøpt overflate reduserer mikro-Notch, og aukar direkte tettingsevne og utmattingresistens under dynamiske belastningar.
Korleis overflateryggje (Ra) vert målt i støping
Overflatetexturen vert kvantifisert ved bruk av overflatetørrleik målemetodar, hovudsakleg Grovetal (Ra). Ra representerer det aritmetiske gjennomsnittet av avviket frå overflatesprofilen sine toppar og dalar i forhold til ein referanselinje, målt i mikroinch (µin) eller mikrometer (µm).[1]
- Kontaktprofilometri: Ein fin diamantspiss stylus følgjer overflata på støpeforma, og registrerer vertikal forskyvning for å berekne nøyaktige Ra, Rz og Rmax verdiar.[2]
- Ikke-kontakt optisk skanning: Høgpresisjons 3D kvitt-lys eller laser optiske profilometar kartlegg overflatetoppografien, ideelt for komplekse geometriar og kritiske flytkanalar.[4]
- Visuelle-taktile samanliknarar: Støpeoverflatekomparatorar (slik som ISO 8503 eller MSS-SP-55 standardar) vert brukt på støperiet for raske, standardiserte samanlikningsrevisjonar.
Standard overflatetørrleikverdier for investeringsstøpingar
Den presise naturen til tapt voksstøping gir industrileiande overflatkvalitet samanlikna med konkurrerande støpemetodar. Tabellane under skildrar typiske overflatetørrleikverdier for vanlege produksjonsteknikkar:
| Støpe- / Produksjonsmetode | Standard Ra (µm) | Standard Ra (µin) | Overflatkvalitetsgrad |
|---|---|---|---|
| Standard investeringsstøping (Som-støpt) | 3.2 - 6.3 | 125 - 250 | Fin / Glatt |
| Premium presisjons investeringsstøping | 1.6 - 3.2 | 63 - 125 | Ultrafinne |
| Støyping | 0.8 - 3.2 | 32 - 125 | Overlegen |
| Skjellforma støping | 6.3 - 12.5 | 250 - 500 | Middels |
| Sandstøyping | 12.5 - 25.0 | 500 - 1000 | Grovt |
Vår grunnleggjande investeringsstøpeoperasjon oppnår konsekvent eit som-støpt grovetal på Ra 3,2 µm (125 µin) eller betre, som sikrar påliteleg dimensjonskontroll, redusert etterbehandling og overlegen ytelse på samanbindingsflatene rett ut av forma.[3]
Nøkkelfaktorar som formar overflata på investeringsstøpejern
Å oppnå ein overlegen overflate på investeringsstøpejern avhenger av strengt prosesskontroll frå den aller fyrste forma til den siste støypinga. Sidan tapt voks-støping reproduserer mikroskopiske detaljar med ekstrem nøyaktigheit, påverkar kvar enkelt termisk og mekanisk variabel direkte overflatetexturen på komponenten din.
Kvalitet på voksmodell og presisjon i verktøyproduksjon
Den endelige støypa kan berre vere så glatt som den forbrukbare modellen som skapte den. Ein feil på voksreplikaen overførast straks til metallet.
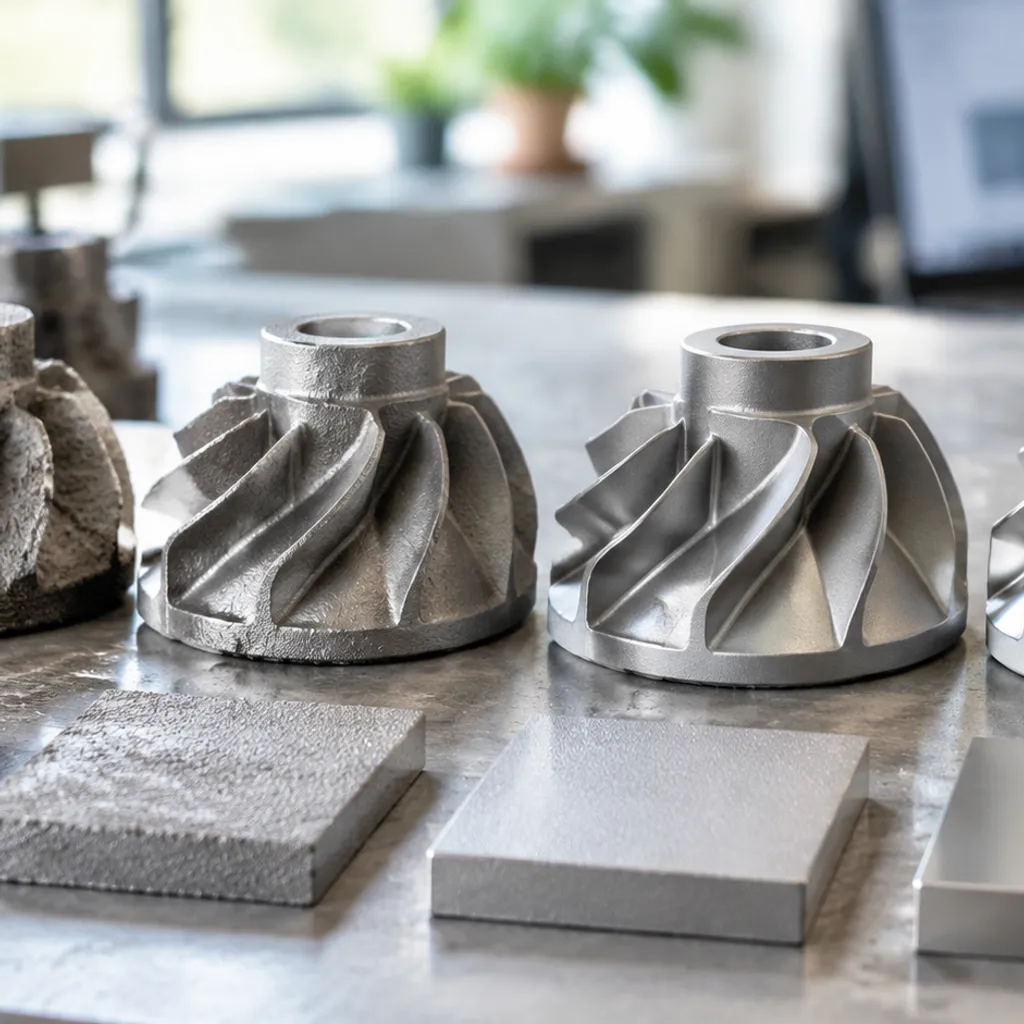
- Dreiing av forma: Vi maskinerer våre voksinjeksjonsverktøy med høghastighets CNC-senter for å fjerne verktøymerker og trinn.
- Shrinksjenskontroll: Nøyaktig temperatur- og trykksyklus for voksinjeksjon forhindrar setningsmerker og overflateskjelvingar.
- Mønstermontering: Korrekt håndtering og jevne portfestar sikrar at kvaliteten på voksmodellen forblir feilfri før skallforming.
Keramiske skallformer og kornstørrelse
Den innerste flatebehandlingen av den keramiske skallet kjem direkte i kontakt med den smelta legeringa, og fastset grunnlaget for overflatetettheiten (Ra).
- Primær slurry-mesh: Vi bruker ultrafine reaktive mel, som fusert silica og zirkon, til den første slurry-dippen for å skape eit eksepsjonelt glatt grenselag.
- Dip-konsistens: Strengt overvaking av slurry-viskositet og stucco-kornstørrelse forhindrar slurry-ansamling og luftbobler på komplekse profileringar.
- De-voksing av reinleik: Fullstendig autoklav-de-voksing forhindrar at restkarbonrester forårsakar pitting i skallet under brenningsprosessen.
Legeringssammensetning og støpetemperatur
Oppførselen til smelta metall under påfylling avgjer kor skarpt legeringa speglar formveggen. Høg smelteflyt hjelper med å fange fine konturar, men overoppheting forårsakar alvorlege metall-formreaksjonar som forrøyner den som-tilverka overflata.
Ulike material krev ulike termiske vindauge for å forhindre oksidasjonskala:
- Superlegeringar: Hellings av høgtemperaturmetall krev nøyaktig vakuumsmelting eller spesialiserte keramiske barrierar. Til dømes, våre presisjonssmijern- og tilpassa kobolt-superlegeringdelar gjennomgår strenge kontrollar av smelte-kjemi for å tåle aggressive termiske miljø utan å utvikle overflatemikrosprekker.
- Ikke-jernholdige legeringar: Material med lågare smeltepunkt krev tett atmosfærisk skjerming. Våre skreddarsydde støpe-tenester er avhengige av disiplinert smelte-degasering for å stoppe drossdanning og gassporositet ved overflata.
Kjøle- og herdingstaktar
Korleis metallet fryser inne i den keramiske skallet påverkar direkte kornstrukturen, krymping og ytre hudintegritet.
- Retningssolidifisering: Kontrollert avkjøling styrer tilførselen av metall til tynne seksjonar først, noko som eliminerer overflatedepresjonsfeil og lokal porøsitet.
- Skallisolasjon: Innpakking eller forhåndsoppvarming av skall held kjøle-taktane jamne, og forhindrar termisk sjokk-tårer og uregelmessig ytre sammentrekning.
- Tidsplan for utkast: Å la støpegods kjøle til trygge bruddtemperaturar forhindrar varm mekanisk skade under mekanisk fjerning av skallet.
Vanlege sekundære overflatebehandlingsprosessar
Sjølv om standard tapt voks-støping gir ein imponerande initial profil, gjer sekundære behandlingar og våre overflatebehandling alternativ det mogleg å forfine overflata på investeringsstøypa for å møte nøyaktige krav. Avhengig av om prioriteten er visuelt appell, tett forseglingsevne eller høgare trettheitsmotstand, brukar vi spesialiserte mekaniske og kjemiske teknikkar for å oppnå mål-RA (overflatetettheit).
Abrasiv blasting (skotblasting og sandblasting)
Abrasiv blasting er vårt grunnleggjande steg for å rense delar direkte etter utkast og termisk behandling:
- Skotblåsing: Brukar sirkulære rustfrie stålrøyr eller støpte stålrøyrmedium for å fjerne keramiske skallrester, lett peening av utsida, og gi ein rein, jamn satinsjikt. Denne lette peening-aktiviteten aukar trettheitmotstand ved å introdusere kompressiv overflatestress.[5]
- Sandblåsing: Brukar fin silica, aluminiumoksid eller glasperler under kontrollert pneumisk trykk. Det jevnar forsiktig ut mikro-irregularitetar utan å endre delikate geometriar, og gir ein jamn, matt overflate som er ideell for påfølgjande beising eller maling.
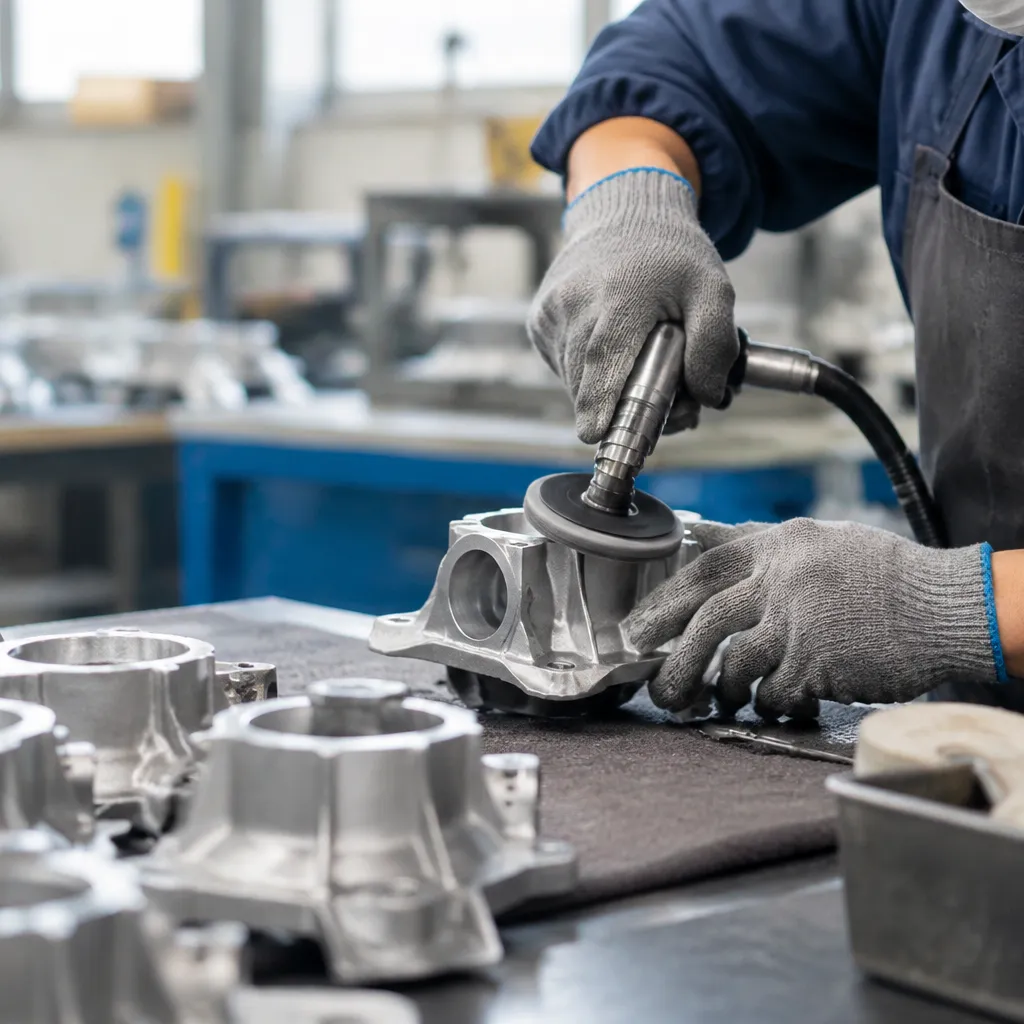
Vibrasjonsfinish og tumbling
For høgvolumsproduksjon som krev jamn bryting av kantar og radiusar, leverer masseavslutning jamne resultat over komplekse konturar:
- Vibrasjonsavslutning: Støpeemne vert flytta gjennom ei vibrerande bolle fylt med slipande keramikk, plast eller syntetisk media blanda med vatn og rengjeringsmidlar. Denne handlinga fjerna burrar, rundar skarpe overgangar og jamnar ut overflatetoppar.
- Centrifugal Barrel Polering: Driv med høgare energi for å levere rask, speilaktig glattheit for kompakte komponentar. Det betra forseglingsevna på samanføyingsområde utan manuelt sliping drastisk.
Når spesifikke støpeområde krev ultra-innskrenka geometrar som masseavslutningsmedia ikkje kan forma, sikrar integrering av avansert verktøy med kjende EDM-maskineringstoleransar og prosessar at sekundære maskinerte flater seter seg perfekt med den rå støpte kroppen.
Kjemisk syrebeising og passivering
Hellings- og varmebehandling kan etterlate ein sta, termisk oksidskala og overflatereinsekt på legeringsdeler. Kjemisk dyping effektivt rensar underlaget:
- Syrebeising: Brukar kontrollerte syrebad (vanlegvis nitrik-hydrofluorsyreblandingar) for å fjerne brent keramikkrester, innleira oksider og metallskala utan aggressivt metalltap.
- Passivering: Spesielt viktig for rustfrie stålsortar, oppløys syrebehandlinga fritt overflatjern og tvinger framdanninga av eit tett, korrosjonsbestandig kromoksid-passivlag.[6]
Elektropolering og mekanisk polering
- Mekanisk polering: Teknikarar brukar roterande kluthjul behandla med fint slipemiddel for å glatte ut mindre feil, og gradvis redusere kornstørrelsen for å oppnå eit høgglansande, dekorativt polert utseende.
- Elektropolering: Ofte beskrive som revers elektroplettering, dette prosessen senkjer delen i eit elektrolyttbad under ein elektrisk straum for å løyse opp mikroskopiske overflatetoppar. Det reduserer ra-verdien (overflatetoppens ruheit), fjerna mikroskopiske burrar og produserer eit sterilt, lett å rengjere ytre som krevst i mat-, marine- og kirurgiske instrument.
Fordelar med å optimalisere støpeoverflatet
Finjustering av overflatet på investeringsstøpeprosessen gjer mykje meir enn å heve kosmetisk kvalitet.
Forbetra korrosjons- og slitasjemotstand
Mikroskopiske toppar og dalar på ein ubehandla støyping fungerer som startpunkt for strukturell forringing. Å redusere overflatetrykket eliminerer mikrosprekker der fukt, kjemikaliar og industrielle forureiningar samlar seg:
- Korrosjonsdemping: Ein meir glatt overflate utset mindre overflateareal for oksiderande miljø, noko som dramatisk reduserer risikoen for pitting og sprekkkorrosjon.
- Overlegen trettheitsmotstand: Polerte, låg-Ra overflater fjerar mikro-merkingar, og forhindrar stresskonsentrasjonspunkter som fører til tidleg trettheitsbrot under sykliske belastningar.
- Friksjon og slitasjekontroll: Jevne kontaktflater minimerer skli-friksjon, og reduserer abrasiv slitasje i dynamiske samansetjingar.
- Påliteleg tettingsevne: Motstående flater oppnår tetare væske- og gasslokk utan å krevje tunge maskineringspasar eller tjukke elastomerpakningar.
| Overflatetilstand | Ra-område (µm) | Slitasjepåverknad | Korrosjonsrisiko |
|---|---|---|---|
| Standard Ubehandla støyping | 3.2 - 6.3 | Moderate friksjon; raskare innkøyringsslitasje | Fangar forureiningar i mikro-porer |
| Optimalisert / Blåst | 1.6 - 3.2 | Lav friksjon; stabiliserte kontaktpunkt | Jevn oksidlagdanning |
| Superfinish / Polering | 0.4 - 1.6 | Minimal friksjon; høg skliestyrke | Eksepsjonell motstand mot pitting |
Overlegen estetikk og dekorativ appell
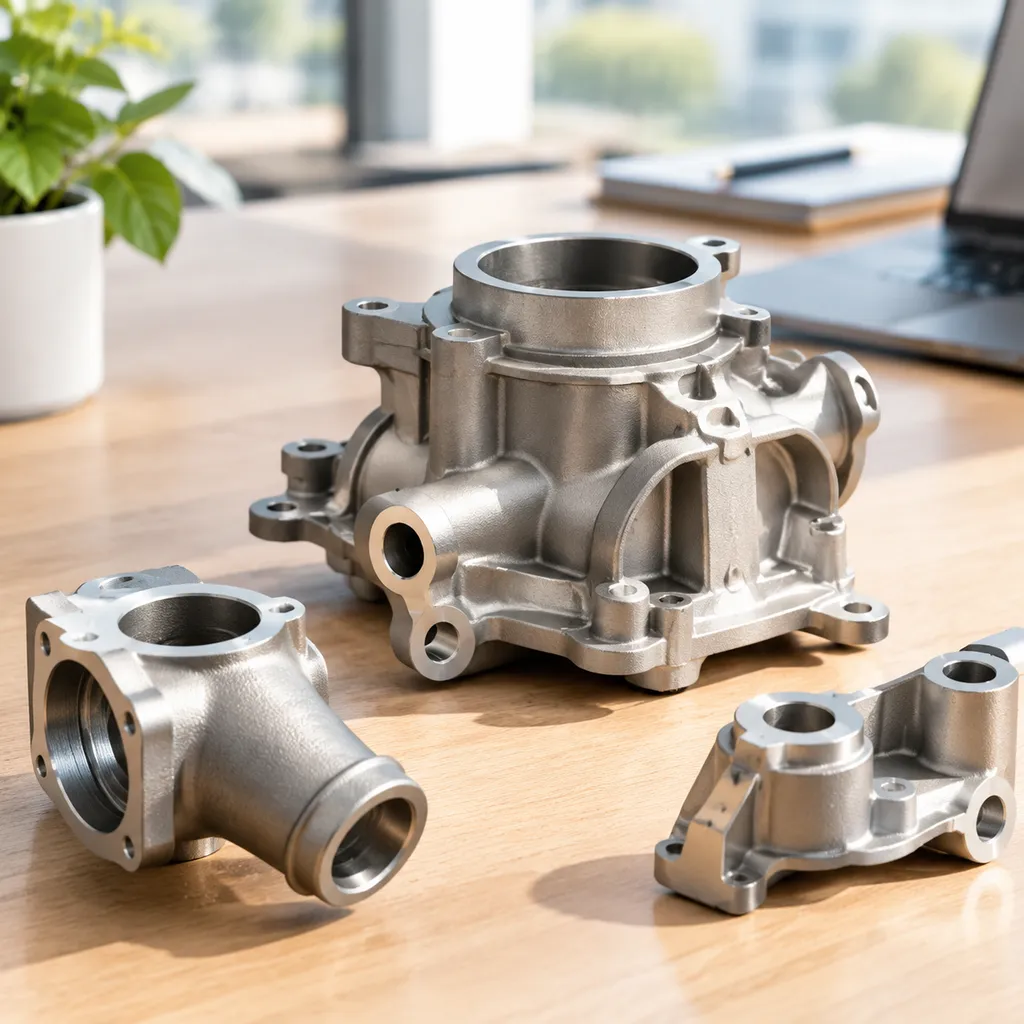
Ei høgkvalitets som-tilslag overflate frå presisjonslost voks-kasting minimerer flytemerker, portesår og moldesamlelinjer.
Å oppnå ein jamn, feilfri underlag sikrar at påfølgjande plating, anodisering, maling eller PVD-belegg lagar seg jevnt utan å telegraphe underliggande feil. Når ein vurderer delar saman med alternativ som industriell støyping, tilbyr ein optimalisert investeringskasteoverflate eksepsjonell dekorativ allsidigheit over intrikate, tynne vegggeometriar som standardkastingar har vanskeleg for å reprodusere reint.
Forbetra dimensjonsnøyaktigheit og komponentpassform
Høg overflatetoppar skapar falske dimensjonsmålingar og introduserer uforutsigbare toleransestablingar under sluttmontering. Å optimalisere overflatkvaliteten stabiliserer viktige grensesnitt:
- Tettare toleransestyring: Å kontrollere overflatetoppane sikrar at delane dine alltid stemmer med nominelle CAD-modellmålingar.
- Redusert sekundærmaskinering: Nær-nett-form-komponentar med låg overflatetørrleik kan heilt unngå grove fresingspass, noko som sparar syklustid og verktøy-slitasje.
- Reproduserbar klem- og fiksering: Flate, jamne referanseflater sikrar stiv, nøyaktig justering inne i CNC-arbeidsfester under sluttbearbeiding.
Korleis velje investeringskasteoverflate for prosjektet ditt
Å velje den ideelle investeringkasteoverflata krav balansering av funksjonelle mekaniske krav, estetiske mål og produksjonsøkonomi. Vi er profesjonelle leverandørar av presisjonskasting og CNC-maskinering, og vi råder alltid ingeniørteam til å spesifisere overflatetoleransar basert strengt på sluttbrukarkriterier i staden for standard overpolering.
Krav til søknad og driftsmiljø
Driftsmiljøet bestem direkte den nødvendige grovheitsverdien (Ra).
- Flytande og trykksystem: Glatte overflater hindrar turbulens og sikrar riktig tettingsevne over pakningar og O-ringseter.
- Syklisk trettheitsapplikasjonar: Eliminerer mikro-rynker gjennom etterbehandling etter støping, noko som betrar trettheitsmotstand under tung dynamisk belastning.
- Hygieniske og medisinske bruksområde: Ultra-glatte profileringar eliminerer mikro-sprekker der bakteriar og forureiningar samlar seg, noko som gjer steriliseringsprosessen enklare.
| Søknadskrav | Anbefalt overflatebehandlingsnivå | Typisk mål Ra |
|---|---|---|
| Generell konstruksjon / ikkje-kritisk | Standard som støpt / sandblåsing | 3,2 - 6,3 µm (125 - 250 µin) |
| Flytande straum / lågfriksjons tetningar | Vibrasjonsbehandling / sandblåsing | 1,6 - 3,2 µm (63 - 125 µin) |
| Dynamiske lager / kritisk tetting | Centrifugal kulepolering / CNC-maskinering | 0,4 - 0,8 µm (16 - 32 µin) |
Materialkompatibilitet og valg av baslegering
Ditt val av metall påverkar direkte den oppnåelige ferdige overflata etter støping. Lågsmeltande legeringar og ikkje-jernholdige metallar flyt lett, og gir naturleg meir jevne overflater rett frå forma, medan refraktære metallar og karbonstål naturleg viser grovare struktur på grunn av høge helletemperaturar. Gå gjennom vår støpelegeringsutvalgsveiledning for å vurdere korleis eigenskapane til basemetallet samhandlar med ulike skallforma system.
I våre støpeprosesser med vatt, koppeler vi den spesifikke metallurgien med samsvarande etterbehandlingsprosessar. Til dømes responderer austenittiske rustfrie stål særs godt på elektro-polering, medan hardare nikkel-superlegeringar vanlegvis krev kraftige medium i massefinishering eller tørrskot blasting-oppsett for å jevne ut støpe-topografiar effektivt.
Balansering av overflatekvalitet med produksjonskostnader
Å sikte mot ein unødvendig fin overflateslutt aukar produksjonstida og risikoen for avfall. Ein standard som-ved-støp-finish gir den mest kostnadseffektive baseline. Å legge til sekundære prosesseringar - som vibrasjonsavgrading, presisjons manuell-polering eller CNC-sliping - aukar gradvis prosesskostnadene.
- Standard som-ved-støp: Null sekundærkostnad; ideelt for skjulte industrielle braketter, strukturelle innkapslingar og generell rammeverk.
- Mekanisk blasting av overflate: Minimale kostnadsauke; fjerner skala, rensar rester og skaper eit jevnt matt utseende.
- Presisjons massefinishering: Moderate kostnadsauke; jevnar ut delkontur, avrundar skarpe hjørne og reduserer friksjon over heile produksjonsbatteri.
- Electropolering og superfinishering: Høgaste kostnadsprofil; reservert strengt for kritiske innfestingsflater, væskekontaktvegar og dekorative kundevendte komponentar.
Referansar
- Wikipedia - Overflatetettheit (Ra aritmetisk gjennomsnitt avvik) ↩
- ASME B46.1 - Overflatetekstur (Overflatetettheit, bølgje og lag) ↩
- Investment Casting Institute - Kva er investeringsstøping ↩
- NIST - Publikasjon om overflatemetrologi (PDF) ↩
- SAE J442 - Teststripe, holder og måleapparat for skot blasting ↩
- IMOA - Passivering av rustfrie stål (PDF) ↩
- Engineers Edge - Overflatfinish / Grovheitskonverteringsreferanse (typiske Ra-bandar)
- NBS Handbook 141 - Bakgrunn for optisk interferometri-metrologi (PDF)

