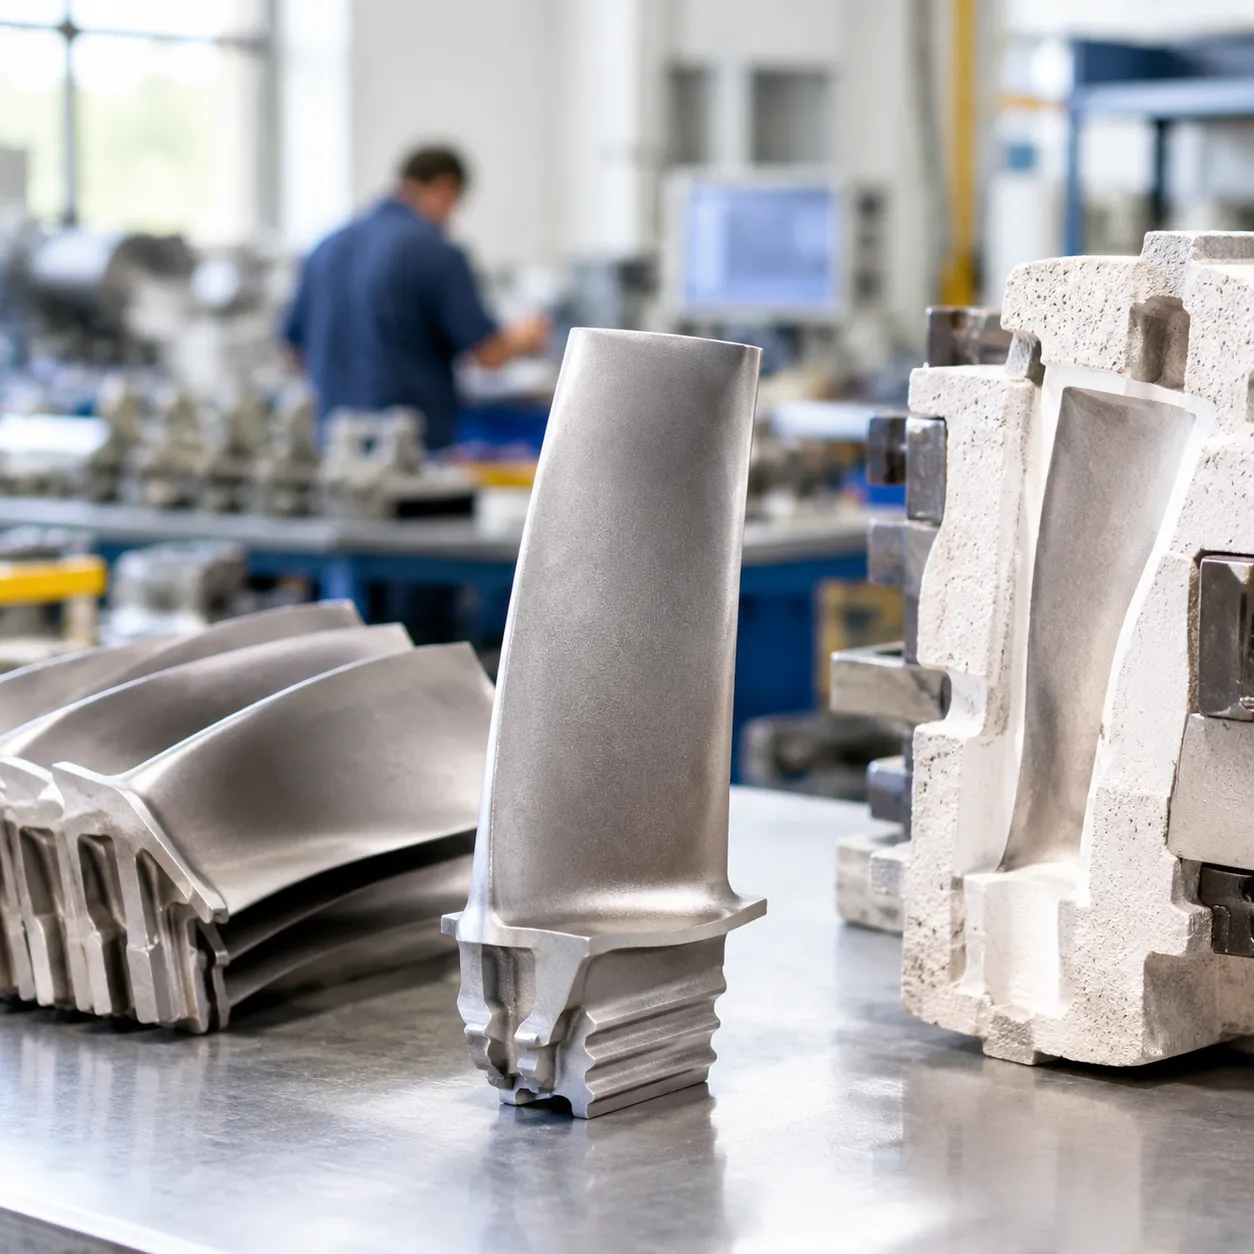
主要差異:投資鑄造與壓鑄
實務上的區分在於 投資鑄造與壓鑄 是模具:失蠟法在蠟型周圍建立一次性陶瓷殼,而壓鑄則是在高壓下將熔融金屬注入可重複使用的硬化鋼模中。這個選擇影響模具成本、循環時間、合金範圍、表面處理,以及是低產量還是高產量的生產。先瀏覽表格,然後使用下面的流程說明與決策檢查清單來確定路線。.
| 特徵 / 指標 | 精密鑄造(脫蠟法) | 壓鑄 |
|---|---|---|
| 模具成本 | 低到中等的初期投資 | 高額的前期投資 |
| 單位成本 | 每件成本較高 | 在大規模生產時非常低 |
| 生產量 | 低到中等產量的生產 | 高到非常高產量的生產 |
| 循環時間 | 較慢(數小時到數天) | 快速(每次射出數秒) |
| 模具類型 | 犧牲性/一次性陶瓷殼 | 永久性、硬化鋼模 |
| 材料範圍 | 鐵合金與非鐵合金 | 僅限有色合金 |
| 表面處理 | 良好、細緻的細節 | 極其光滑的鑄造後表面 |
| 壁厚 | 多功能,支援厚壁與可變壁厚 | 最適用於薄壁、均勻壁厚 |
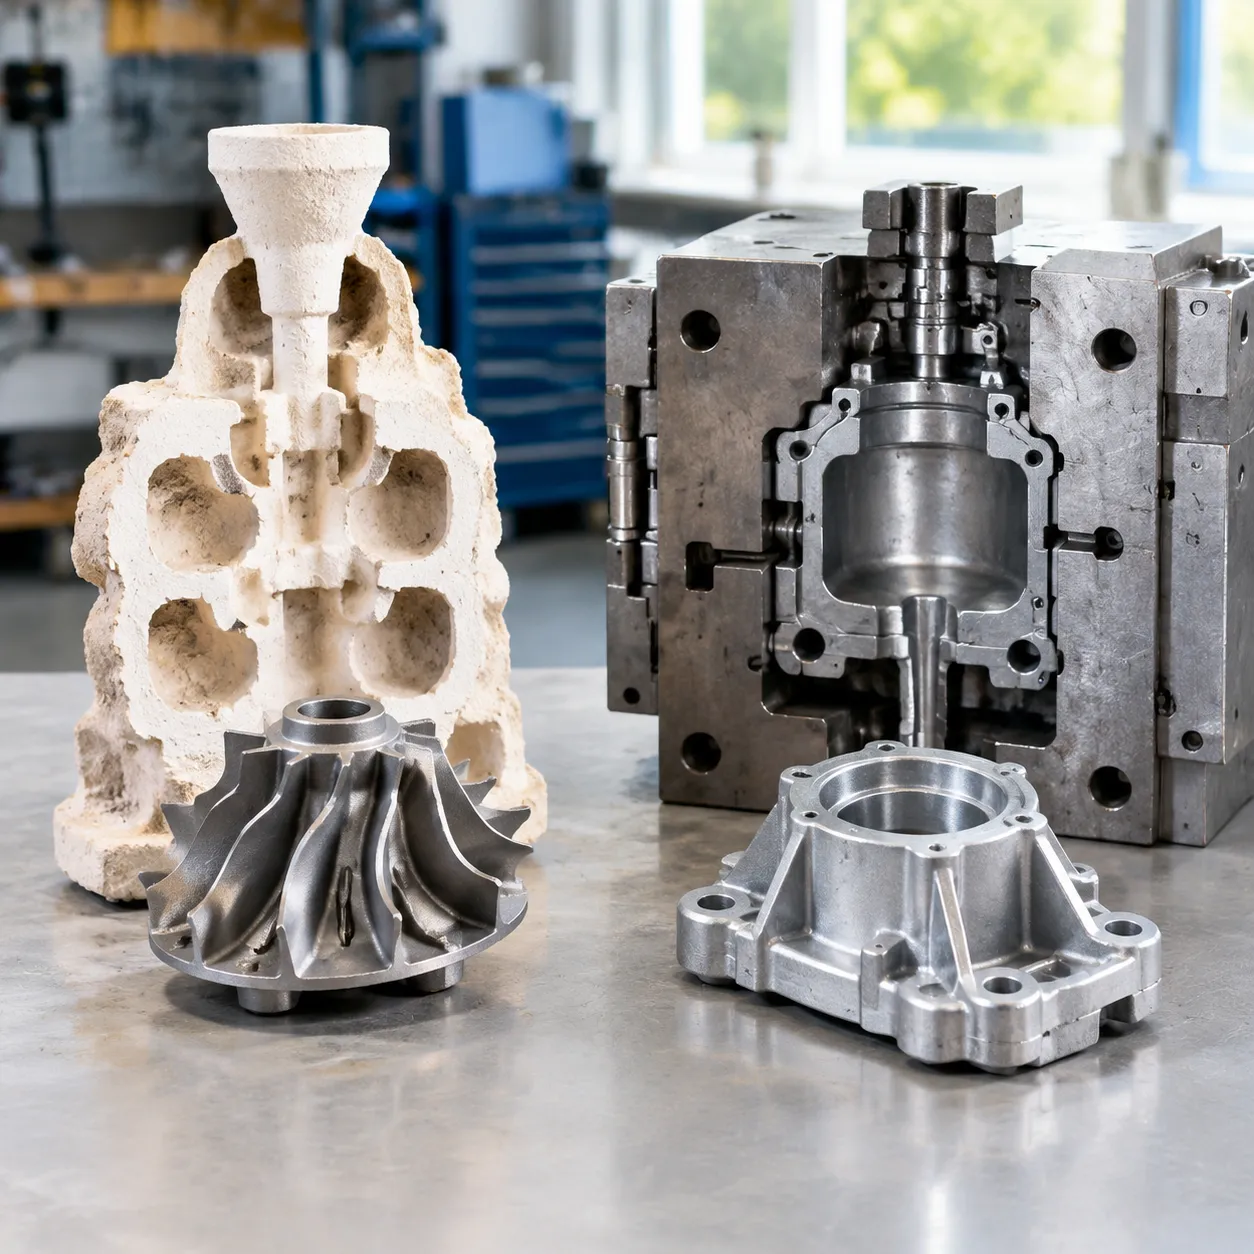
材料選擇與相容性
最大差異在於金屬的多功能性:
- 鑄造: 幾乎與任何合金都相容。它擅長鑄造高熔點的鐵金屬,包括碳鋼、合金鋼、工具鋼及特殊等級,通過 不銹鋼熔模鑄造, ,以及鈦、青銅和鋁等有色金屬。.
- 最適合大型、重型組件,其表面光潔度次於結構完整性。 限制於熔點較低的有色金屬,以防止熱損傷 硬化鋼模具. 。生產幾乎專注於 鋁, 鋅, ,以及 鎂 。.
模具成本、單位成本與生產量
- 模具投資: 投資鑄造使用鋁模來成型 蠟模, ,保持初期模具成本的可負擔性。壓鑄則需要精密加工的高級鋼模具,設計用於承受高熱應力,需較高的前期資本投入。.
- 規模經濟下的單位經濟性: 壓鑄自動化交付 熔融金屬 通過 高壓注射, 使循環時間以秒為單位快速完成。這大幅降低每單位的人工成本,成為最具成本效益的選擇 高產量生產. 投資鑄造涉及手動模具製作和殼體破壞,無論產量多寡,每件的成本都較高。.
尺寸公差與表面光潔度品質
- 最適合大型、重型組件,其表面光潔度次於結構完整性。 提供 嚴格公差 以及出色的批次重複性,因為金屬在剛性、, 可重複使用的模具. 內固化,零件呈現超平滑、均勻的 表面處理 ,幾乎不需要二次加工。.[4]
- 鑄造: 提供優異的尺寸精度和細緻的細節,但在蠟模冷卻和陶瓷殼體膨脹過程中可能會出現輕微變化。雖然表面質感乾淨,但高精度配合面可能需要微小的 CNC 精加工。.
設計複雜度、壁厚與交貨時間
- 複雜幾何形狀與內凹結構: 投資鑄造能輕鬆處理複雜的內部通道、盲孔和複雜的內凹結構,因為陶瓷模具在冷卻後可以輕鬆破碎。.
- 壁厚優化: 對於需要特殊非鐵金屬幾何形狀的零件,我們的 鋁壓鑄服務 提供高結構完整性與最小材料浪費。.
- 交貨時間: 壓鑄模具需要較長的初期製作時間,但一旦運行,零件的生產速度很快。投資鑄造模具可以更快完成,但多步的浸漬、乾燥、脫蠟和倒模循環導致每批次的生產周期較長。.
了解投資鑄造(失蠟法鑄造)
投資鑄造,常被稱為失蠟法鑄造,是一種古老的金屬成型技術,經過現代精密工程的改良。它利用一次性模具組合來製作複雜、接近成品尺寸的零件,具有高尺寸完整性。在評估 投資鑄造與壓鑄, 時,投資鑄造以其卓越的材料多樣性和能夠製作難以或不可能用剛性模具實現的複雜幾何形狀而脫穎而出。.
失蜡鑄造工藝的運作方式
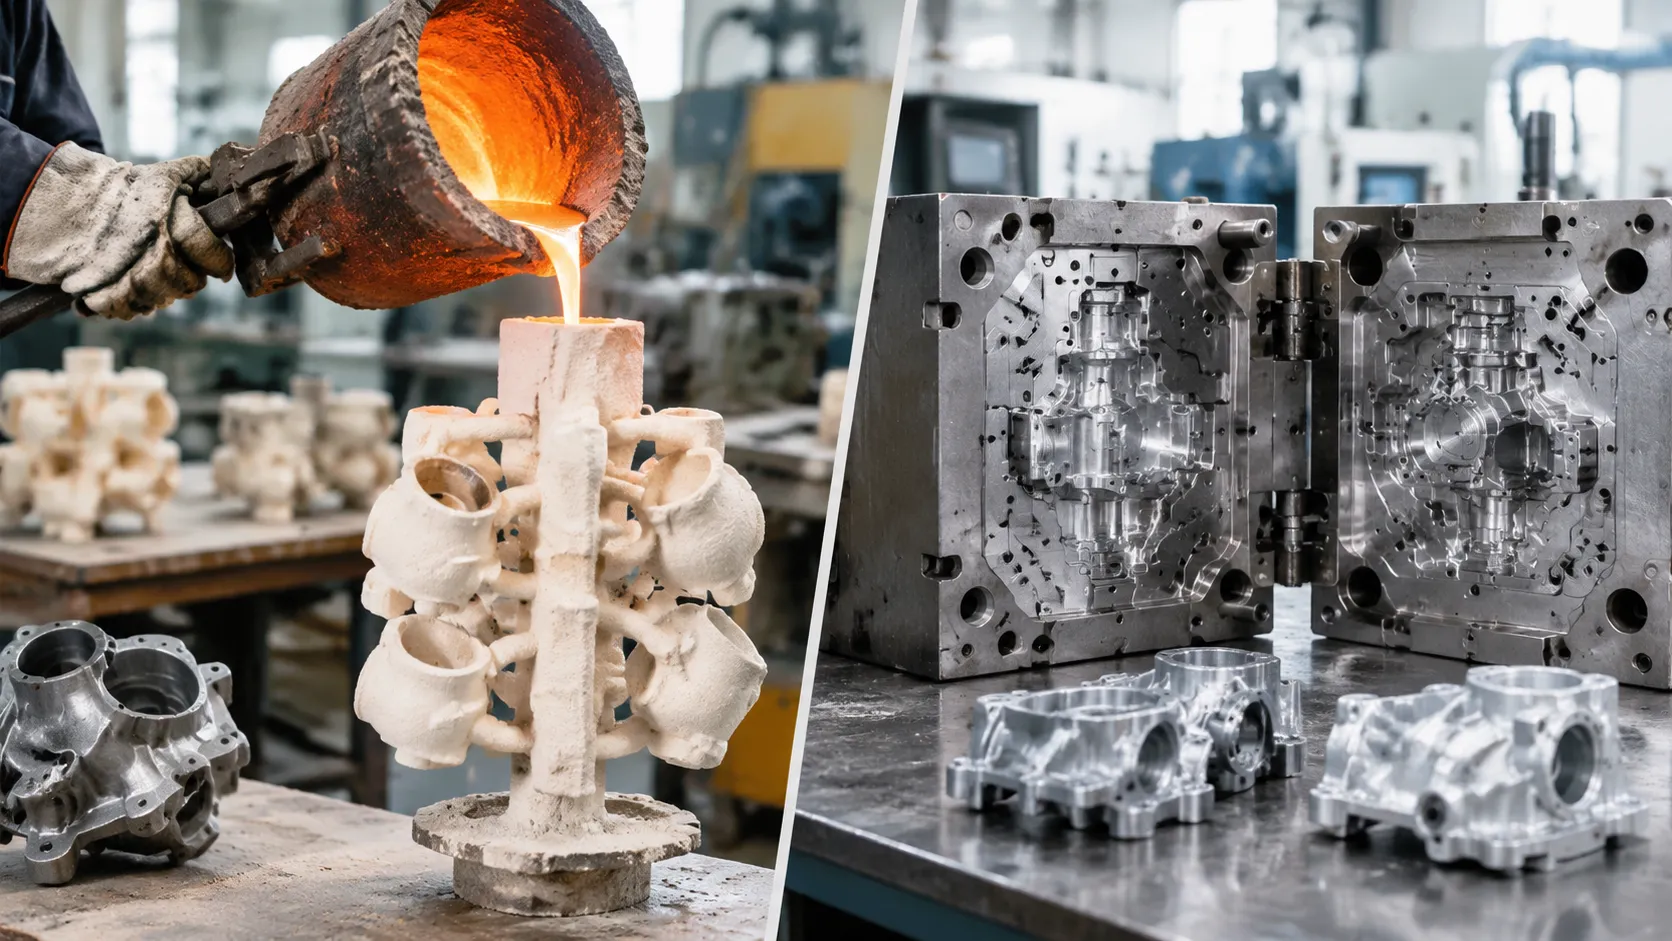
失蜡鑄造工藝遵循一個以犧牲模具為核心的多步驟流程:
- 蠟模生產: 使用金屬模具注入詳細的 蠟模 代表最終零件幾何形狀的模型。.
- 樹脂組裝: 多個蠟型附著在中央蠟導流系統上,形成一個單一的鑄件簇或「樹狀結構」。"
- 陶瓷殼體製作: 將組件反覆浸入耐火陶瓷漿料中,並覆蓋砂粒,然後乾燥以建立堅固的陶瓷殼模。.
- 脫蠟(失蠟): 整個組件在高壓釜或爐中加熱,融化並移除內部的蠟,留下空心的陶瓷腔體。.[1]
- 澆鑄: 殼體預熱,並且 熔融金屬 在大氣壓或真空條件下將熔融金屬倒入腔體中。.
- 敲模與清理: 一旦金屬凝固並冷卻, 一次性模具 被機械破壞,以提取成品金屬零件,進行切割和後處理。.
主要優點與限制
主要優點:
無與倫比的合金彈性: 支持多種材料,包括鐵基金屬(不銹鋼、合金鋼、工具鋼、碳鋼)以及高溫非鐵合金。.
複雜的內部細節: 擅長形成倒角、內部通道、盲孔和不同壁厚。.
較低的初始模具成本: 利用具有成本效益的鋁或軟金屬模具進行蠟模注塑,讓 小批量生產 在經濟上具有可行性。.
高表面品質: 提供細緻、連續的表面效果 表面處理 直接從模具中取出,減少大量次級表面處理的需求。.
主要限制:
大規模生產時的零件成本較高: 勞動密集型、多步驟的殼體準備和模具破壞循環增加每單位的運營成本。.
循環時間較長: 建模、固化、脫模和燒結陶瓷殼體需要大量時間,與快速自動化鑄造方法相比較耗時。.
一次性模具: 由於每個循環都會破壞殼體,該工藝無法利用永久性高速度的模具, 可重複使用的模具.[2]
硬鋼模壓鑄
壓鑄是一種高速、高度自動化的金屬成型方法,專為大量生產均勻、尺寸嚴格的零件而設計。與依賴一次性模具的工藝不同,我們使用永久性、可重複使用的模具來塑造熔融金屬,快速完成或接近淨形的零件。.
壓鑄製程如何運作
壓鑄工藝依賴於精密機械和可重複使用的模具, 硬化鋼模具. 以下是其運作流程:
- 模具準備: 鋼模的兩半被清潔、潤滑,並在極高壓力下牢固夾緊。.
- 高壓注射: 熔融金屬——主要是鋁、鋅或鎂等非鐵合金——在強大機械壓力下注入模腔。.[3]
- 快速凝固: 鋼模迅速將熱量從熔融金屬中帶走,使其在幾秒內固化。.
- 脫模: 模具打開,機械推針將完成的零件推出,循環立即重置。.
主要優點與限制
在評估投資鑄造與壓鑄時,了解壓鑄的獨特操作特性有助於判斷其是否符合您的項目產量與預算需求。.
主要優點:
- 高速生產: 以每次射出秒數計算的極快循環時間,允許大量生產量。.
- 嚴格的公差與重複性: 在數十萬次射出中,零件之間具有卓越的一致性。.
- 卓越的表面處理: 直接從模具中提供光滑的表面,最小化或消除二次加工。.
- 薄壁複雜性: 能夠實現具有均勻薄壁的複雜輕量化幾何形狀。.
- 規模化的低單位成本: 模具成本在高產量下快速攤銷,顯著降低每件產品的價格。.
限制條件:
- 高昂的前期模具成本: 硬化鋼模的加工需要大量的初始資本投資,對於低產量生產來說成本過高。.
- 材料限制: 該工藝僅限於熔點較低的有色金屬(如鋁、鋅和鎂),不能加工鐵基金屬如碳鋼或不銹鋼。在評估較低產量或替代金屬鑄造需求時,工程師常將這些參數與我們的其他方法進行比較。 砂型鑄造與壓鑄比較.
砂型鑄造與投資鑄造和壓鑄的比較
當RFQ較大、含鐵或年度產量仍較鬆散時,三工藝篩選非常有用。砂型通常是一次性使用的粘結砂,在震出後會被丟棄,與陶瓷殼類似。在硬化鋼模中,重力或適度壓力填充取代高壓注射,因此循環速度和鑄態表面光潔度略遜於壓鑄,而精細的蠟型細節則落後於失蠟法。.
當模具體積過大,不適合用蠟樹或鋼模組,且重型截面佔主導,且機加工能恢復模具的斜度與紋理時,請保持砂型鑄造。在必須用模具複製內部通道的情況下,選擇投資鑄造。當可重複使用的模具、薄壁和高產量生產是單位成本目標時,選擇壓鑄。.
行業應用與典型用例
在比較時 投資鑄造與壓鑄, 實際應用取決於您的材料選擇、產量和幾何複雜度。作為專業的精密鑄造與CNC加工服務提供商,我們協助全球各行業的製造商選擇最能平衡結構性能與單位成本的製造路徑。.
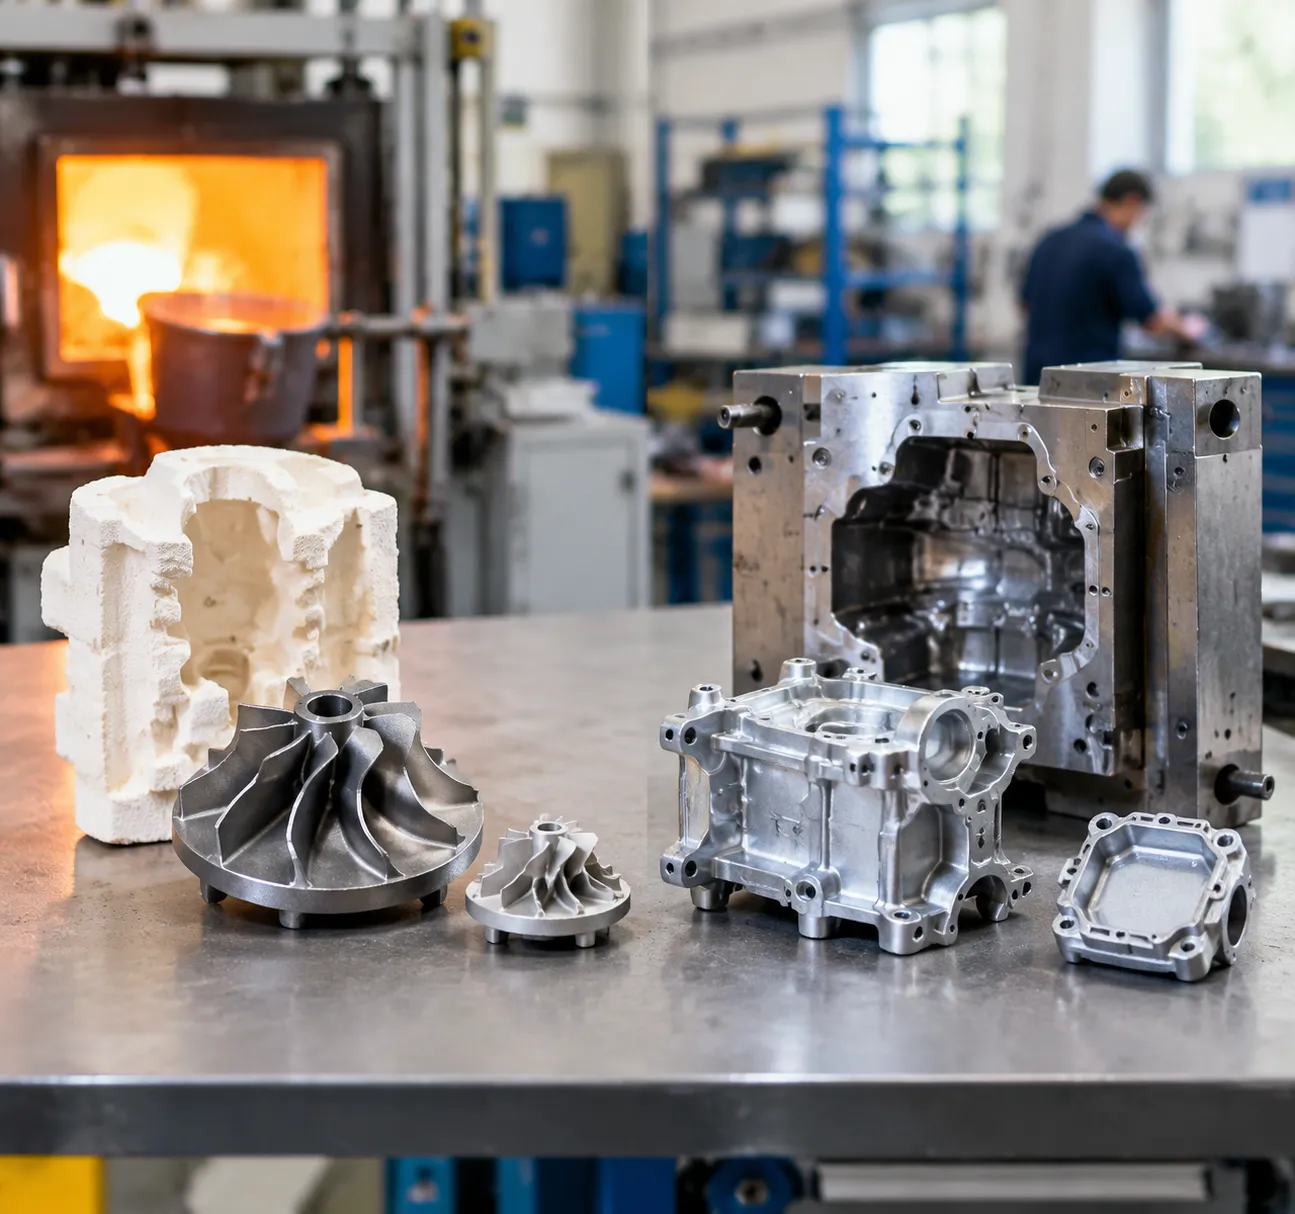
投資鑄造的常見應用
由於投資鑄造依賴於圍繞蠟型製作的可丟棄陶瓷模具,它在處理高熔點鐵合金和具有內部空腔的複雜形狀方面表現出色。探索我們的 鑄造合金指南 有助於澄清不同鋼材和超合金在這些專用環境中的性能。典型的應用案例包括:
- 航空航天與國防: 由高強度不銹鋼或鈦合金製成的渦輪葉片、燃料系統元件和結構支架。.
- 醫療設備: 骨科植入物、外科手術器械以及需要生物相容合金和光滑表面處理的專用假體元件。.
- 閥門、泵浦和流體控制: 重型泵葉輪、高壓閥體和耐腐蝕流體配件,這些都需要無縫的內部幾何結構。.
- 工業機械: 重磨損零件、齒輪以及專用工業設備的定制結構硬件。.
壓鑄的常見應用
壓鑄依賴於可重複使用的硬化鋼模具和快速熔融金屬注入。它是用於大量生產輕量、薄壁零件的首選方法,這些零件由鋁、鋅或鎂製成。您可以在我們詳細介紹的 工業模具鑄造流程. 中了解這種高壓方法如何優化循環時間和成本。常見應用包括:
- 汽車系統: 引擎缸體、變速箱外殼、齒輪箱殼體、結構支架和散熱器,這些都需要嚴格的公差和減輕重量。.
- 消費電子產品: 筆記型電腦外殼、智慧型手機內部框架、平板電腦外殼以及需要光滑、可後續加工表面的連接器屏蔽。.
- 電動工具與硬體: 鑽孔機外殼、鋸架、手柄以及為結構耐用性和日常反覆使用而設計的鎖定元件。.
- 照明與電信: LED照明燈具、戶外電信外殼以及需要整合散熱鰭片的無線電頻率收發器外殼。.
根據體積和合金選擇投資鑄造與壓鑄
評估 投資鑄造與壓鑄 歸結於平衡預付資本、產量、材料需求和零件幾何形狀。兩種製造技術都能提供精密的金屬零件,但各自適用於不同的工程和預算需求。我們協助合作夥伴權衡這些取捨,選擇能最佳化單位經濟性和性能的製造路線。.
何時選擇投資鑄造
選擇 高精度金屬鑄造投資模具成型工藝 當您的設計需要高溫金屬或較低的初始啟動成本時。.
- 所需的鐵合金: 如果您的零件需要不銹鋼、碳鋼、鈦或專用鐵合金,則為必要選擇。.
- 低至中等產量: 較低的初始模具費用使其在較小批量或定制設計中具有經濟性。.
- 複雜的內部幾何形狀: 非常適合複雜的內扣、深腔和不同壁厚,這些無法從剛性金屬模具中釋放的設計。.
- 最少預付資本: 當將昂貴的硬化鋼模的攤銷不符合您的專案時間表或預算時,適合此選擇。.
何時選擇壓鑄
- 大量生產: 快速的循環時間使每件成本在大規模生產中顯著降低。.
- 有色金屬: 在使用鋅、鎂或 鋁合金壓鑄合金時最為理想.
- 薄壁零件: 直接從模具生產出輕巧、堅固的零件,具有薄且均勻的壁厚以及光滑的表面處理。.
- 嚴格的尺寸重複性: 可重複使用的硬化鋼模具能夠提供嚴格的公差,且每批次之間沒有變異。.
關鍵因素與決策清單
使用此直接決策矩陣來評估您的運營需求:
| 決策因素 | 熔模鑄造 | 壓鑄 |
|---|---|---|
| 主要金屬 | 鐵與非鐵合金(鋼、鈦、青銅) | 僅非鐵合金(鋁、鋅、鎂) |
| 年度產量 | 低到中 | 高到非常高 |
| 模具投資 | 中等(蠟模模具) | 高(硬化鋼模具) |
| 低 / 無 | 中到高 | 規模較低 |
| 壁厚 | 多功能,適用於厚壁/變化壁厚 | 最適用於薄壁、均勻壁厚 |
| 循環速度 | 較慢(多步陶瓷殼流程) | 極快(每次成型秒數) |
投資鑄造與壓鑄常見問題解答
投資鑄造與壓鑄的主要模具差異是什麼?
壓鑄將金屬注入可重複使用的模具中,模具為硬化鋼模。失蠟鑄造則為每個模組建立新的陶瓷殼,因此模具在拆模後為一次性。這種模具分裂——不是行銷用語——是模具成本和循環時間的第一個篩選條件。.
哪個流程適合大量生產與少量生產?
大量生產非鐵合金薄壁零件通常適用於壓鑄,一旦鋼模折舊完畢。少量生產、鋼或鈦合金,或有難以從剛性模具拉出的倒角,通常適用於投資鑄造。.
壓鑄能鑄造與失蠟鑄造相同的鐵合金嗎?
不能。硬化鋼模僅限於較低熔點的非鐵合金,如鋁、鋅和鎂。不銹鋼、碳鋼及許多超合金仍使用投資鑄造或其他具有鐵合金能力的路線,如砂模鑄造。.