


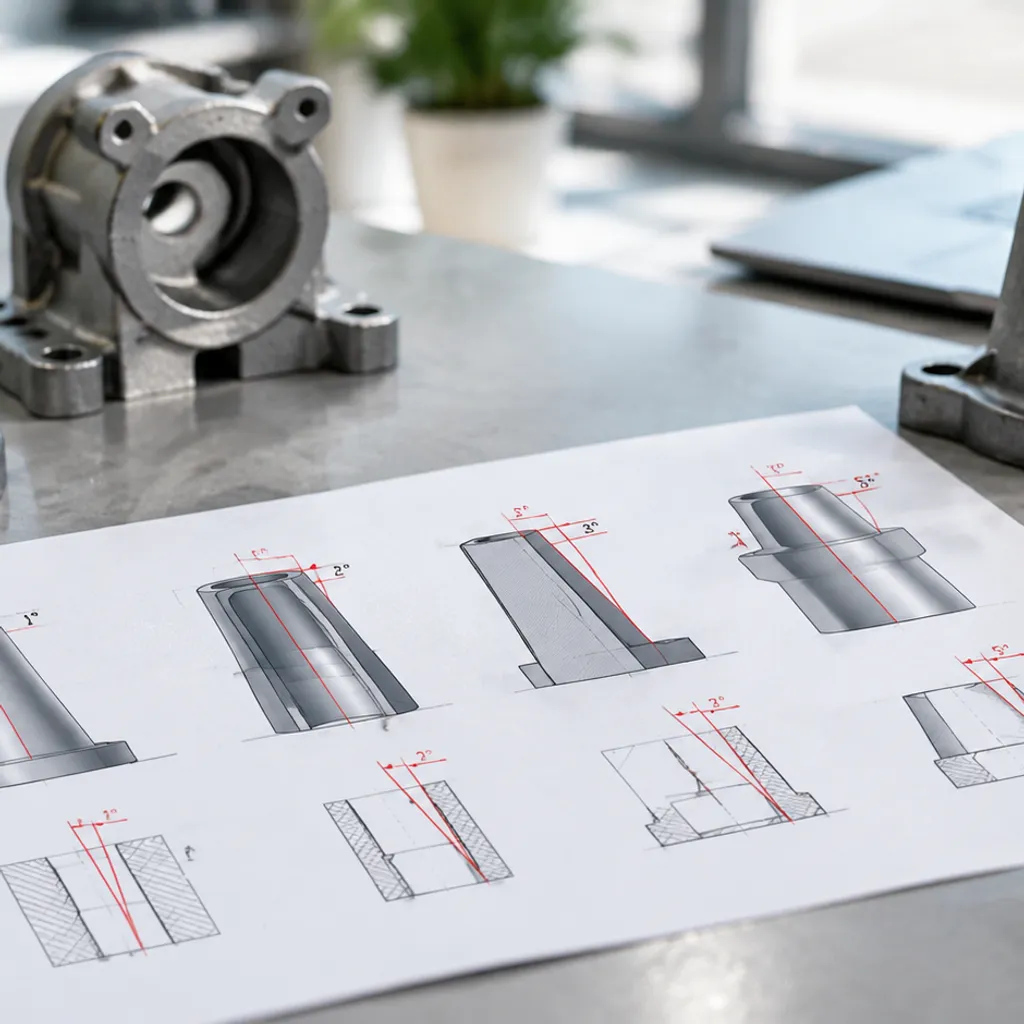
An زاوية المسح في الصب الاستثماري هي الميل الطفيف على الجدران الرأسية الذي يسمح لنمط الشمع الهش بالخروج من قالب الحقن دون تمزق أو خدش أو فقدان تفاوتات الصب. معظم الواجهات الخارجية تحتاج فقط إلى حوالي 0.5° إلى 1.5°، بينما الجيوب العميقة والنوى تحتاج إلى ميل أكثر حدة لأن تقلص الشمع يمسك الدبابيس الداخلية. يغطي هذا الدليل نطاقات الزوايا القياسية، متى يكون المسح الحقيقي للصفر ممكنًا، المقايضات في الأدوات والهندسة، ممارسات التصميم لخطوط الفصل والفلين، وأنماط الخردة الشائعة عندما يكون المسح غير صحيح.
لماذا تهم زاوية المسح في الصب الاستثماري لنماذج الشمع
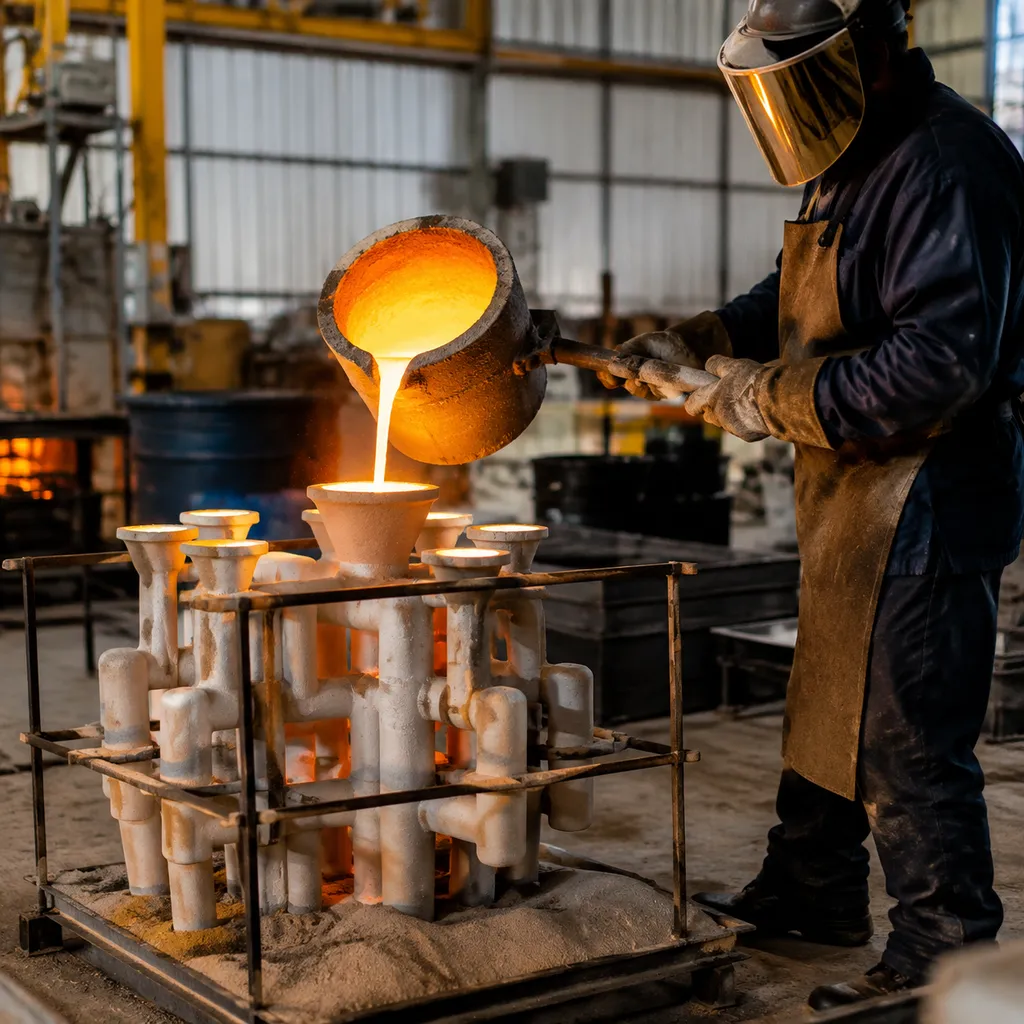
تعرف زوايا المسح نجاح مرحلة الأدوات الأولية. في الصب الضائع الدقيق، لا نصب المعدن مباشرة في قوالب معدنية صلبة؛ نحن نحقن الشمع التضحيي أولاً. ال زاوية المسح في الصب الاستثماري يوفر الميل الأساسي على الجدران الرأسية الذي يسمح لنمط الشمع الهش بالانفصال بشكل نظيف من قالب الحقن المصنوع من الألمنيوم أو الصلب. بدون ميل مقصود، يحتك الاحتكاك بالنمط على تجويف القالب، مما يضر بدقة الجزء قبل أن يتم إنشاء قالب القشرة الخزفية.[1]
دور زوايا المسح في إزالة نمط الشمع بدون تلف
يتوسع الشمع تحت ضغط الحقن ويتقلص عند تصلبه. بدون زاوية إطلاق القالب المناسبة:
تتشكل جيوب فراغية خلف الواجهات الرأسية العميقة، مما يقاوم إخراج النمط.
يلتصق الشمع بجدران الأدوات الخام، مما يسبب خدوش سطحية وعلامات سحب.
تدفع دبابيس الإخراج الميكانيكية من خلال الشمع الناعم بدلاً من إطلاق الجزء بشكل نظيف.
منع تشويه النمط، التمزق، والتشققات الدقيقة
عندما تمسك الأدوات بالنمط أثناء الإخراج، تتعرض سلامة الشمع الهيكلية للتلف. نرى هذه الإخفاقات على أرض المصنع يوميًا عندما يتم إهمال زوايا المسح:
تشويه النمط: قوة الإخراج الميكانيكي تثني الأضلاع الرقيقة، مما يغير من نقاط البيانات الوظيفية خارج تفاوتات الصب الدقيقة.
تمزق: احتكاك عالي على طول الميزات الرأسية الطويلة يمزق الملفات الشخصية الحساسة مباشرة من نظام المجري.
التشققات الدقيقة: تتشكل شقوق إجهاد الشد تحت السطح في الشمع. تنتقل هذه الكسور المخفية مباشرة إلى الملاط الخزفي، مما يخلق شرارات معدنية، عيوب الشوائب، أو فشل جزء كارثي أثناء صب المعدن.
الصب بالشمع المفقود مقابل صب الرمل مقابل صب القوالب
يقدم الصب الاستثماري حرية تصميم لا مثيل لها وقدرة على الشكل شبه النهائي، ويتطلب تقوس أقل بكثير من الطرق التقليدية مثل الصب بالشمع المفقود مقابل السباكة الرملية or السباكة الاستثمارية مقابل السباكة بالقالب الطرق.
| طريقة الصب | زاوية السحب النموذجية | مادة تلامس الأدوات | السبب الرئيسي للسحب |
|---|---|---|---|
| الصب بالشمع المفقود | 0.5° إلى 1.5° | الفولاذ/الألمنيوم الأدواتي إلى الشمع الناعم | يحمي الشمع الرقيق من التمزق والتشويه |
| صب الرمل | 1.0° إلى 3.0° | نموذج صلب إلى الرمل المضغوط | يمنع جدران قالب الرمل من الانهيار عند سحب النموذج |
| قوالب الصب | 1.0° إلى 2.0°+ | حجرة من الفولاذ المعالج إلى المعدن المصهور | يقاوم قبضة حرارية شديدة مع تقلص المعدن المتصلب على النواة |
نظرًا لأن الشمع يظهر خصائص تزييت طبيعية وانكماش حراري بعيدًا عن جدران الحفرة الخارجية، يمكننا العمل بزوايا أكثر ضيقًا من الرمل أو الصب بالقالب عالي الضغط. ومع ذلك، فإن التصميم بدون تقوس صفري بدون استراتيجية متخصصة يبقى مقامرة عالية المخاطر.
إرشادات زاوية السحب القياسية للصب الاستثماري
في ورشتنا، نعالج زاوية المسح في الصب الاستثماري كميزة وظيفية بدلاً من فكرة لاحقة، مع موازنة بين سهولة الإخراج واحتياجات التشغيل النهائي.
الواجهات الرأسية الخارجية: من 0.5° إلى 1.5°
الجدران الخارجية هي الأسهل في التحرير لأنها تتقلص الشمع المبرد بعيدًا عن جدران التجويف.
- الجدران الخارجية القياسية: A 0.5° إلى 1.0° الهواء السحب كافٍ لمعظم الأسطح الخارجية القياسية التي يقل ارتفاعها عن 50 مم.[2]
- الواجهات الرأسية الطويلة: لارتفاعات تتجاوز 50 مم، زيادة زاوية السحب إلى 1.5° يمنع خدش السطح أثناء الإخراج ويطيل عمر قالب حقن الشمع.
- الهياكل منخفضة الارتفاع: الدرجات الخارجية الضحلة أقل من 10 مم يمكن أحيانًا أن تكتفي بـ 0.25°، بشرط أن يكون تجويف القالب مصقولًا بشكل عالي.
الجيوب العميقة، الثقوب العمياء، والنوى الداخلية: من 1.5° إلى 3°
تتطلب التجاويف الداخلية زوايا سحب أكثر حدة. لأن الشمع ينكمش نحو مركزه أثناء التبريد، فإنه يلتف بإحكام حول أي نوى فولاذية ثابتة أو دبابيس قالب داخلية.
- الثقوب العمياء والتجاويف الضحلة: تتطلب حد أدنى من 1.5° لتجنب تمزق النموذج أثناء السحب.
- الجيوب العميقة والأضلاع الداخلية: الاحتياج من 2.0° إلى 3.0° زاوية سحب لمواجهة ضغط الانكماش وضمان إخراج النواة نظيفًا دون تشويه.
- فتحات تمرير: كلما أمكن، نقسم النوى من كلا الجانبين لتقليل عمق السحب وزاوية السحب اللازمة. لقواعد التصميم الأوسع، استشر دليل صب المعادن الدقيق للمهندسين ومشتري المعدات الأصلية.
زوايا السحب بناءً على عمق السحب ونسبة الارتفاع
كلما زاد عمق السحب، زادت الاحتكاك الذي يتعرض له قالب الشمع أثناء الإخراج. نستخدم هذه النسب القياسية لتحديد الحد الأدنى لمسامير السحب:
| نوع الميزة | عمق الميزة / الارتفاع | زاوية السحب الموصى بها | الاعتبار الرئيسي |
|---|---|---|---|
| الجدار الخارجي | حتى 25 ملم | 0.5° | ينكمش الشمع بعيدًا عن التجويف |
| الجدار الخارجي | من 25 ملم إلى 100 ملم | 1.0 درجة - 1.5 درجة | يمنع علامات السحب على السحبات الطويلة |
| الجيب الداخلي | حتى 25 ملم | 1.5° | ينكمش الشمع على دبوس النواة |
| نواة عميقة / تجويف | أكثر من 25 ملم | 2.0 درجة - 3.0 درجة | يقضي على تكسر الشمع والتصاق القالب |
تطبيق هذه الميول القياسية مبكرًا في نمذجة CAD ثلاثية الأبعاد يمنع تعديلات القالب المكلفة، يقلل من معدلات نفايات النموذج، ويحافظ على تسامح الأشكال القريبة من الشكل النهائي الحقيقي.
هل يمكنك الصب بزوايا مسح صفرية في الصب الاستثماري؟
نعم، يمكنك تحقيق زاوية مسح صفرية حقيقية (0°) في الصب الاستثماري، ولكن ذلك يغير كيفية التعامل مع أدواتك وعملية نماذج الشمع الخاصة بك.[3] القوالب الصلبة القياسية للحقن تحتاج إلى ميل لتسهيل إخراج نماذج الشمع بشكل نظيف. عندما يتطلب شكل الجزء الخاص بك جدرانًا عمودية تمامًا مع ميزات صب بزوايا مسح صفرية، نتجاوز الإخراج الميكانيكي القياسي باستخدام تكوينات أدوات متخصصة وإدخالات تضحية.
السيناريوهات التي يكون فيها الزاوية المسح الحقيقية (0°) ممكنة تقنيًا
المسودة الصفرية عملية في ظل ظروف إنتاج محددة:
- أطوال السحب الرأسي القصيرة: السطوح الضحلة التي تقل عن 12 مم (0.5 بوصة) حيث يؤدي انكماش الشمع الحراري إلى سحب المواد بشكل طبيعي للداخل وبعيداً عن جدران التجويف.
- الأسطح الخارجية المحاذاة مع اتجاهات السحب المفتوحة: الميزات التي تسحب فيها أجزاء القالب الانزلاقية أو الحركات الجانبية بشكل مستقيم للخلف بشكل عمودي على الوجه قبل إخراج النموذج.
- سير عمل النماذج الإضافية: مسارات التصنيع بدون أدوات. عندما تتخطى النماذج الأولية أو عمليات الإنتاج منخفضة الحجم القوالب الصلبة تماماً، فإن التحقق من دليل طباعة 3D للصب للاحتراق النظيف والراتنجات الخالية من الرماد يوضح كيف تنتج النماذج المطبوعة القابلة للاستهلاك جدران رأسية تماماً دون أي عقوبة في المسودة.
القلوب القابلة للذوبان، والإدخالات الخزفية، والقوالب القابلة للطي
عندما تقفل الهندسة جداراً بدون مسودة داخل جيب أو ممر داخلي، يصبح سحب الأدوات المعدنية القياسية مستحيلاً. نحن نحل هذه الفخاخ الهندسية بثلاث طرق أساسية:
- القوالب المعدنية القابلة للطي متعددة القطع: تنهار القلوب الميكانيكية المقسمة للداخل ميكانيكياً قبل السحب، مما يحرر الوجوه الداخلية المستقيمة دون الانجراف عبر الشمع.
- قلوب الشمع القابلة للذوبان: نقوم بحقن قلب أولي باستخدام الشمع القابل للذوبان في الماء، ونضعه داخل قالب الشمع الأساسي، ونحقن النموذج العادي حوله، ونذيب القلب في حمض خفيف أو حمض مائي.
- قلوب السيراميك مسبقة الصنع: بالنسبة لسبائك درجات الحرارة العالية والقنوات الداخلية المعقدة بدون مسودة، نقوم بإدخال قلوب السيراميك الصلبة مباشرة في أدوات نموذج الشمع. يظل السيراميك في مكانه أثناء بناء القشرة وصب المعدن، ويذوب كيميائياً بعد تصلب الصب.
تعقيد الأدوات، ومعدلات الخردة، والمفاضلات في التكاليف
إن القضاء على زاوية مسودة الصب الاستثماري يفرض دائماً مفاضلات تشغيلية. يساعد الوزن بين رأس مال الأدوات مقابل التشغيل الآلي الثانوي في تحديد ما إذا كانت أدوات المسودة الصفرية لها جدوى اقتصادية:
| نهج الأدوات | قدرة المسودة | مضاعف تكلفة الأدوات | تأثير زمن الدورة والنفايات |
|---|---|---|---|
| قالب الألمنيوم CNC القياسي | مطلوب من 0.5° إلى 1.5° | 1.0x (الأساس) | أسرع دورات الحقن، أقل نفايات |
| قالب ميكانيكي قابل للطي | إمكانية تحقيق 0° الحقيقي | 1.8x - 2.5x | صيانة أعلى للقالب، زمن دورة معتدل |
| نظام نواة الشمع القابل للذوبان | داخلية/خارجية 0° حقيقية | 2.2x - 3.0x | دورة حقن مزدوجة، نفايات التعامل أعلى |
| نواة خزفية قابلة للذوبان | passages معقدة 0° حقيقية | 3.0x - 4.5x | عملية استنقاع بعد الصب متخصصة، أعلى تكلفة وحدة |
الاستنتاج الرئيسي: إذا كان تصميمك يتطلب بشكل صارم وجوه بزاوية 0° لإزالة هوامش المعالجة بعد التصنيع، فإن الأدوات القابلة للطي أو النوى التضحية توفر نتائج بشكل الشكل النهائي. إذا لم يُضرَ التناقص الطفيف في سطح المخروط بالتجميع، فإن الاحتفاظ بزواية ميل قياسية قدرها 0.5° يحافظ على تكاليف أدوات أقل وإنتاجية موثوقة.
العوامل التي تحدد زاوية ميل الصب الاستثماري الخاص بك
اختيار زاوية المسح في الصب الاستثماري ليست لعبة تخمين. على أرضية المسبك، تحديد زوايا الميل يعود إلى كيفية تبريد شمع النموذج، وكيفية تشغيل قوالب الأدوات، ومدى تعقيد هندسة الجزء الخاص بك. نحن نوازن بين هذه المتغيرات الأربعة الحرجة لضمان إخراج النموذج بشكل نظيف دون المساس بدقة الشكل النهائي القريب من الشكل الحقيقي.
معدلات انكماش الشمع والانكماش الحراري
يتصرف شمع النموذج بشكل مختلف اعتمادًا على ما إذا كان يبرد ضد دبوس داخلي أو جدار تجويف خارجي:
- الميزات الداخلية تمسك بالأداة: عندما يبرد الشمع، فإن انكماش الشمع الحجمي يسحب المادة بإحكام على النوى الداخلية والدبابيس. تتطلب هذه الأسطح زاوية ميل حادة (عادة من 1.5° إلى 3°) لمنع التمزق أثناء إخراج النموذج.
- الجدران الخارجية تنكمش بعيدًا: ينكمش الشمع طبيعيًا بعيدًا عن وجوه التجويف الخارجية، مما يعني أن الأسطح الرأسية الخارجية تحتاج إلى زاوية ميل أقل بكثير (غالبًا من 0.5° إلى 1°) للإفراج النظيف.
- تحولات الحجم: الأقسام الأسمك تبرد بشكل أبطأ، مما يدفع إلى انكماش موضعي يزيد من قوى السحب ضد جدران القالب.
اختيارات مادة الأدوات وتلميع التجويف
الاحتكاك بين النموذج المبرد و أداة قالب الشمع يحدد مدى الحاجة إلى تصميم زاوية ميل في الجزء:
| متغير الأداة | قوالب الألمنيوم | قوالب فولاذية صلبة |
|---|---|---|
| تلميع التجويف | سهل التلميع ليصل إلى لمسات مرآة / SPI | يمكن تحقيق لمسات دياموند أعلى مع عمر استخدام أطول |
| تبديد الحرارة | تبريد سريع ومتساوٍ؛ يقلل من أوقات الدورة | تبريد أبطأ؛ يحتفظ بالحرارة لفترة أطول على الجدران العميقة |
| أقل تأثير للسحب | غالبًا يتطلب 1.0° على السحوبات العميقة لتجنب التآكل على الألمنيوم الناعم | يسمح بتقليل التدرجات (حتى 0.5°) على السحوبات المستقيمة المصقولة |
هندسة الجزء، سمك الجدار، والأضلاع العميقة
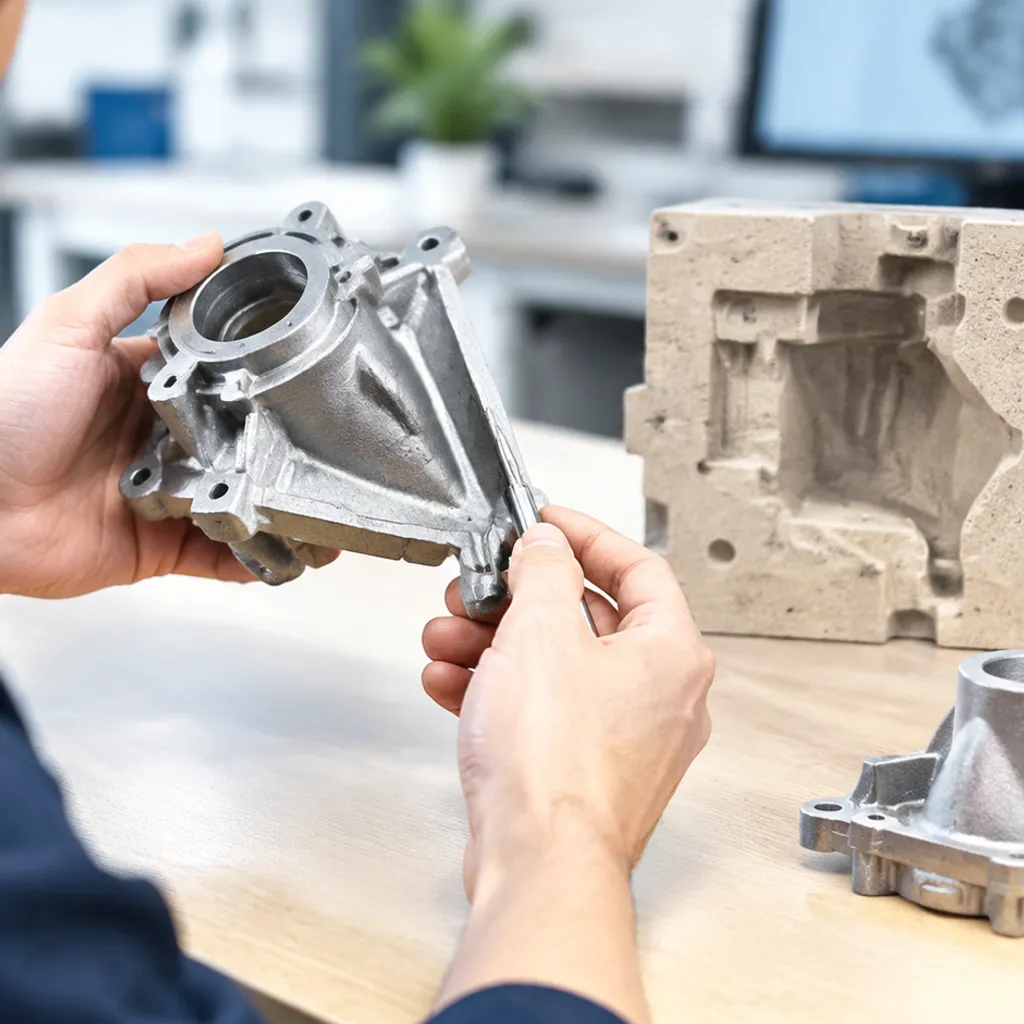
متساوٍ سمك الجدران هو معيار الجودة الجيدة في التصميم للصب. التحولات المفاجئة في المقطع العرضي تخلق معدلات تبريد مختلفة، مما يؤدي إلى تشويه الحواف المستقيمة وقفل الجدران الرأسية ضد الأدوات.
الأضلاع العميقة والضيقة تمثل أكبر عقبة. مع زيادة عمق السحب في الأدوات، يتضاعف الاحتكاك الميكانيكي على طول الحركة الرأسية. نضيف تدرج سحب تدريجي للأضلاع الطويلة - توسيع الجذر وتضييقه نحو الطرف - لضمان انفصال الأنماط بدون تشققات. حيث لا يمكن لتعديلات السحب أن تغطي الفجوة لتحقيق التفاوتات النهائية الضيقة، نخطط مسبقًا باستخدام تصنيع CNC للفولاذ المقاوم للصدأ يسمح لنا بصب ملفات تعريف السحب القياسية وتنظيف الواجهات الأساسية لاحقًا.
تشطيب السطح وسلوك مادة الإطلاق
تشطيبات القوالب الخشنة تولد روابط ميكانيكية مع الشمع. إذا كانت التجويف تتطلب تشطيبات EDM ذات نسيج خشن أو نسيج غير لامع، يرتفع زاوية إطلاق القالب المطلوبة على الفور لمنع الخدش.
سائل أو بخاخ مواد إطلاق القالب تساعد عوامل المساعدة على تقليل قوة الإخراج، لكنها قد تتجمع في قاع الجيوب ذات الانحدار الشديد والخالية من التيارات الهوائية. يضمن الانحدار الكافي تغطية عوامل الإطلاق للجدران الرأسية بشكل موحد دون تجمع، مما يحمي التشطيبات السطحية الدقيقة ويمنع تشوه الشمع بعد كل عملية إنتاج.
ممارسات التصميم لزوايا الانحدار في الصب الاستثماري
الحصول على زاوية المسح في الصب الاستثماري الهدف ليس فقط جعل نماذج الشمع تنزلق بسهولة من الأدوات. بل هو حماية وظيفة المكون والحفاظ على انخفاض تكاليف الإنتاج. نركز على بعض قواعد التصميم المثبتة لتحسين أدوات نماذج الشمع دون المساس بهيكلية المكون النهائي.
وضع خط الفصل الاستراتيجي
أسرع طريقة لتقليل التناقصات غير الضرورية هي الذكاء تصميم خط الفصل. نقسم قالب حقن الشمع على الحواف الطبيعية أو خطوط المركز أو الحدود التجميلية غير الحرجة:
- قسم عمق السحب: تقسيم الجزء على طول خط المركز الخاص به يقلل من عمق الجدار العمودي إلى النصف. عمق التجويف الضحل يعني أنك بحاجة إلى تقليل التناقص لإخراج النموذج بأمان.
- احتفظ بالأسطح الحرجة معزولة: عن طريق وضع خطوط الفصل على الواجهات الوظيفية، نحافظ على تلك الأسطح عمودية، ونحول متطلبات الانحدار بالكامل إلى الجدران غير الوظيفية.
- قلل من علامات الشهادة: يمنع الموقع الاستراتيجي من ظهور شرارة الفصل عبر الواجهات الحرارية الحيوية أو واجهات التثبيت، مما يحافظ على الشكل الصافي الخاص بك.
دمج زوايا الانحدار في الحواف، والأضلاع، والرؤوس
يجب ألا تبدو زوايا الانحدار وكأنها فكرة لاحقة. ندمج التناقصات بشكل طبيعي في الهندسة باستخدام أشكال ناعمة نصف قطرات و حواف مستديرة:
- الأضلاع الهيكلية: قم بتقليل ميل الأضلاع قليلاً من القاعدة إلى الطرف (عادةً 1° إلى 1.5°). هذا يعزز إطلاق قالب الشمع بشكل نظيف ويشجع على التصلب الاتجاهي عند صب المعدن المصهور.
- الرؤوس التثبيتية: طبق التناقصات الخارجية مباشرة في جسم الرأس، وادمج الجذر في الجدران المجاورة بحواف واسعة لمنع تركيزات الإجهاد.
- تكامل الميزات: عندما اختيار أفضل معدن للصب, يضمن دمج هذه التحولات بشكل متساوٍ تراكم القشرة بشكل موحد ويمنع النقاط الساخنة المحلية.
موازنة السحب مع السماحات بعد التشغيل الآلي
حيث يكون السطح مستويًا تمامًا وبدون زاوية ضروريًا للأجزاء المطابقة، اعتمد على التشطيب الثانوي بدلاً من فرض السحب الصفري على أداة الشمع.
| استراتيجية التصميم | تأثير الأدوات | تأثير التشغيل الآلي | الأفضل للاستخدام من أجل |
|---|---|---|---|
| إضافة السحب إلى مخزون التشغيل الآلي | قالب مفتوح ومغلق قياسي | قطع تنظيف نظيف | وجوه التوافق مع تسامحيات التسطيح الضيقة |
| السحب في الاتجاه "الموجب" | حجرة بسيطة منخفضة التآكل | تقليل عمليات الطحن للوجه بشكل أدنى | مقاعد التحمل وأقفال التحديد |
| السحب في الاتجاه "السالب" | يحافظ على غلاف الخلوص | إزالة الحواف الخفيفة | جيوب الخلوص والتجاويف غير المطابقة |
أضف المخروط إلى بدلات ما بعد التشغيل. تأكد من أن عمق القطع الأدنى ينظف النقطة العالية للجدار الممشط تمامًا، مما يقضي على اهتزاز الأداة أثناء عمليات التحكم العددي بالحاسوب.
التواصل حول الميل والإشارات المرجعية على الرسومات ثنائية الأبعاد
الرسومات غير الواضحة تتسبب في الهدر. نحن دائمًا نحدد سلوك الميل بوضوح على الرسم لتجنب نزاعات التصنيع:
- حدد اتجاه الميل: قم بتدوين بوضوح ما إذا كان الميل يضيف مادة (+)، أو يزيل مادة (-)، أو يقسم عبر البعد الاسمي.
- حماية أهداف الإشارة المرجعية: يجب أن تستقر الإشارات المرجعية على ميزات مسطحة غير مائلة أو نقاط مستهدفة محددة. لا تحدد إشارة مرجعية على سطح مائل بدون تحديد ارتفاع الاتصال الدقيق.
- ملاحظات رسم واضحة: استخدم إشارات قياسية مثل "جميع الواجهات الرأسية غير المحددة تتطلب زاوية ميل بحد أقصى 1 درجة، مع إضافة مادة بعيدًا عن خط الفصل." هذا يحافظ على توافق صانعي الأدوات مع الوظيفة تسامح الصب.
مشاكل شائعة تسببها زوايا الميل غير الصحيحة في الصب القائم على الاستثمار
في عمليات الصب لدينا، يخلق التدرج غير الكافي احتكاكًا فوريًا أثناء مرحلة استخراج الشمع، مما يؤدي إلى فشل متسلسل عبر دورة الإنتاج بأكملها.
تكسر نماذج الشمع، علامات السحب، وتآكل الأدوات
عندما يفتقر نموذج الشمع إلى تخلخل كافٍ على طول الجدران الرأسية، يتولى الاحتكاك اللحظة التي يفتح فيها القالب:
- نماذج ممزقة ومكسورة: بدون مساحة كافية، يلتصق الشمع المبرد بجدران التجويف المعدنية، مما يكسر الرؤوس الرقيقة والأضلاع والأقسام الرقيقة أثناء الإخراج.
- خدوش السطح وعلامات السحب: السحب غير الكافي يجر وجه الشمع ضد الأداة، مما يخدش النهاية الناعمة ويقلل من جودة سطح القالب النهائي.
- تآكل تجويف الأداة: إجبار الأنماط المقفولة بالفراغ على الخروج من قوالب ذات جدران مستقيمة يسرع التآكل الميكانيكي على أدوات الألمنيوم أو الصلب، مما يدوّر الزوايا الحادة ويدمر سلامة خط الفصل الدقيق مع مرور الوقت.
تشوه الأبعاد وفشل بناء القشرة
الضرر نادراً ما يتوقف عند العيوب البصرية. الزوايا غير الصحيحة للمسافة الأساسية تشوه بشكل أساسي استقرار المكون:
- تشوه النموذج: القوى غير المتساوية للطرد تدور وتثني النموذج مع دفع دبابيس الطرد ضد الأقسام العالقة، مما يسبب انحرافات أبعاد دائمة قبل أن يبدأ الغمس حتى.
- طبقة الطين السيراميكية غير المتسقة: سطوح الشمع المخدوشة أو ذات الشقوق الدقيقة تعطل التبلل القياسي للطين. يتم حبس فقاعات الهواء في تمزقات السطح، مما يسبب تدهور الطين المبكر أو تقشر القشرة المحلية أثناء إزالة الشمع.
- عيوب تسرب المعدن: أي تمزق دقيق في نموذج الشمع ينقل مباشرة إلى قالب القشرة الخزفية، مما يدعو إلى تسرب السبيكة السائلة، أو وجود فلاش، أو عيوب التضمين الثقيلة أثناء الصب.[4] الاقتباس من معاييرنا رؤى الصب الدقيق وأداء المواد يظل استخراج النموذج المستقر هو المعيار الأساسي للتنبؤ بالمعادن.
معدلات الخردة الأعلى وتكاليف التشغيل الثانوية للماكينات
الأجزاء بدون زاوية ميل أو ذات ميل منخفض بسرعة تصبح قاتلة للميزانية:
| منطقة المشكلة | تأثير مباشر على عمليات المصنع |
|---|---|
| عائدية المصهر | الارتفاعات في تجمعات الشمع المتصدعة تقلل مباشرة من عائدية القالب الأساسية قبل صب المعدن. |
| تكاليف إعادة العمل | التشطيب اليدوي المكثف، ودمج علامات السحب، ولحام حفر القوالب يستهلك ساعات المشغل. |
| مخزون التشغيل الآلي | جدران القوالب المشوهة تتطلب سماحات مخزون بعد التشغيل الآلي أكبر من الحجم الطبيعي، مما يحول قالبًا شبه نهائي إلى عملية طحن CNC ثانوية مكلفة. |
الأسئلة الشائعة حول زوايا السحب في الصب الاستثماري
ما هو الحد الأدنى المطلق لزاوية السحب العملية للصبة الاستثمارية؟
في الإنتاج القياسي، نوصي بحد أدنى زاوية المسح في الصب الاستثماري يبلغ 0.5° على الواجهات الرأسية الخارجية. بينما يمكن أن يعمل 0.25° للميزات الضحلة جدًا مع قوالب عالية التشطيب، فإن النزول أدنى من 0.5° يزيد بشكل كبير من خطر تمزق قالب الشمع، خدوش السطح، وتآكل الأدوات المكلف.
هل يتطلب الصب الاستثماري دائمًا زوايا سحب على كل سطح عمودي؟
لا، السحب ليس إلزاميًا بشكل صارم على كل وجه. نحن نحقق بشكل روتيني السحب الصفري الحقيقي (0°) عندما تتطلب التصاميم ذلك، ولكن ذلك يتطلب طرق أدوات متخصصة مثل:
أنابيب معدنية قابلة للانهيار
أنابيب شمع قابلة للذوبان
أنابيب خزفية مسبقة التشكيل
حركات ميكانيكية جانبية متعددة القطع
تُلغي هذه الطرق متطلبات السحب عن طريق تحرير الميزة دون سحبها ضد جدار القالب أثناء الاستخراج. بالنسبة لإعدادات الأدوات القياسية، فإن اعتماد الزوايا الصحيحة جنبًا إلى جنب مع شمعات متقدمة لقطع الصب يضمن سلامة النموذج وتكراره الأبعاد بشكل متسق عبر عمليات الإنتاج.
كيف يؤثر نسيج السطح داخل قالب الشمع على متطلبات السحب؟
تشطيب سطح القالب يحدد مباشرة مدى سهولة تحرير النموذج. يقلل قالب التجويف المصقول مرآة (عادة SPI A1 إلى A3) من الاحتكاك، مما يسمح باستخدام أقل قدر من السحب (0.5° إلى 1°). على العكس، فإن الواجهات الخشنة أو ذات النسيج أو التي تم إنهاؤها بواسطة EDM تمسك بالشمع المبرد بإحكام؛ الجدران الرأسية على هذه التشطيبات تتطلب على الأقل 1.5° إلى 3° من السحب لمنع علامات السحب الثقيلة وتشويه النموذج.
هل يمكن لنماذج الشمع المطبوعة ثلاثية الأبعاد تجاوز قيود زاوية السحب؟
نعم. الأدوات السريعة والتصنيع الإضافي - مثل نماذج الشمع أو البوليمر المطبوعة ثلاثية الأبعاد - تتجاوز تمامًا قيود زوايا السحب القياسية لأنه لا يوجد قالب حقن صلب لسحب النموذج منه. نستخدم هذا النهج بشكل متكرر أثناء النمذجة الأولية ذات الحجم المنخفض والهياكل المعقدة، مع تحقيق كامل ل عملية الصب الاستثمارية بالشمع المفقود الذي يتضمن جدرانًا رأسية حقيقية، وقطعًا حادة، وواجهات بدون سحب متخصص مع عدم وجود قوالب معدنية مخصصة.

