اختيار مقارنة بين SLM والصب الاستثماري يعني الاختيار بين الليزر الانتقائي المنصهر بدون أدوات للتصنيع المعقد والأجزاء المعدنية ذات الحجم المنخفض، والصب التقليدي للإنتاج القابل للتوسع والمتساوي الاتجاهات.
يختلف مسار التصنيع الإضافي وطرق الصب في الدقة الأبعاد، البنية الدقيقة، مخاطر المسامية، الهياكل الشبكية وقنوات التبريد الداخلية، بالإضافة إلى التكاليف ومدة التنفيذ الاقتصادية.
تُقارن هذه الدليل تدفقات العمليات، الخصائص الميكانيكية، حرية التصميم، أحجام التعادل، الصب بالنماذج الهجينة، التطبيقات، وقائمة فحص عملية للاختيار العملي.
تحليل العملية: SLM مقابل الصب الاستثماري
عند الاختيار بين التصنيع الإضافي والصب المعدني التقليدي، يكمن الاختلاف الأساسي في كيفية تحول المادة الخام إلى المكون النهائي الخاص بك.
كيفية بناء الأجزاء بواسطة الليزر الانتقائي المنصهر طبقة تلو الأخرى
الانتشار بالليزر الانتقائي المنصهر (SLM) هو عملية انصهار بسرعات عالية تنتج مكونات معدنية كثيفة تمامًا مباشرة من بيانات CAD ثلاثية الأبعاد بدون أدوات مخصصة[1].
- ترسيب المسحوق: شريحة إعادة التوزيع ت spreads طبقة متساوية من المسحوق المعدني الناعم عبر منصة البناء.
- تعريض الليزر: يقوم ليزر عالي الكثافة الانتقائية بمسح المقطع العرضي ثنائي الأبعاد لنموذج CAD، من خلال إذابة ودمج الجسيمات معًا بشكل كامل.
- خفض المنصة: تنخفض لوحة البناء بمقدار سمك طبقة واحدة.
- التكرار: تكرر التسلسل طبقة تلو الأخرى حتى يتم تكوين الشكل الثلاثي الأبعاد بالكامل.
- إزالة المسحوق: يتم تنظيف المسحوق غير المذاب وإعادة تدويره لإعادة الاستخدام، مع بقاء المكون الصلب ملتصق بلوحة البناء.
كيف يعمل الصب باستخدام تقنية الاستثمار من النموذج إلى الصب
الصب التقليدي يأخذ سبائك المعادن السائلة ويصلبها داخل شكل محدد مسبقًا.
- إنشاء الأدوات: يتم تشغيل القوالب والأدوات المسبقة لتحديد أبعاد التجويف المجوف.
- تحضير القالب: تشكل الأدوات النموذج التضحيي أو إطار التجويف لاستقبال المعدن المصهور.
- الذوبان والصب: يتم تسخين سبائك المعادن الخام فوق نقطة ذوبانها وصبها في تجويف القالب المسخن مسبقًا.
- التصلب: يبرد المعدن السائل ويتصلب ليشكل الشكل النهائي للمكون، مما يخلق بنية داخلية متجانسة.
- إزالة القالب والبوابات: يتم كسر القالب وفصل الجزء المصبوب عن أنظمة البوابة والرافعة.
الفروق الرئيسية في سير العمل من ملف CAD إلى الجزء النهائي
يبرز المسار التشغيلي من نموذج CAD إلى جزء مادي التوازنات الأساسية في الأدوات، والسرعة، ودورات التكرار.
| مرحلة سير العمل | الذوبان الليزري الانتقائي (SLM) | الصب التقليدي |
|---|---|---|
| متطلبات الأدوات | عدم الحاجة لأدوات; التقطيع الرقمي المباشر من CAD | تكاليف الأدوات المسبقة العالية المطلوبة لإنتاج القوالب |
| مدة إعداد التشغيل | ساعات لضبط معلمات البناء | أسابيع إلى شهور لتشغيل القوالب وتأهيلها |
| طريقة التشكيل | الدمج الحراري طبقة تلو الأخرى عبر الليزر | ملء حجمي لمائع المعدن داخل التجويف |
| تكرار التصميم | فوري؛ تحديث ملف CAD وإعادة الطباعة | مكلف؛ يتطلب إعادة أدوات أو تعديلات على القالب |
| مناولة المواد | يتم غربلة وإعادة تدوير المسحوق غير المذاب | يجب قطع وإعادة إذابة البوابات والجريانات والرافعات |
الدقة الأبعادية وجودة السطح: التصنيع باستخدام الليزر الانتقائي مقابل الصب الاستثماري
عندما نقارن مقارنة بين SLM والصب الاستثماري على أرضية الإنتاج، جودة السطح والاتساق الأبعاد يحددان عبء المعالجة الثانوية. كلا الطريقتين تنتجان مكونات عالية الجودة، لكن عمليات التشكيل الفيزيائية الخاصة بهما تنتج خصائص سطحية وسلوك قياس مختلف تمامًا.
التحملات الممكن تحقيقها وقابلية تكرار الأبعاد
- الذوبان الانتقائي بالليزر (SLM): يبني المكونات مباشرة من بيانات التصميم الثلاثي الأبعاد، مما يلغي تآكل القوالب المادية وتحولات خط الفصل. يحافظ على تحكم دقيق في الأبعاد على الأشكال الداخلية المعقدة، على الرغم من أن التدرجات الحرارية المحلية أثناء التعرض بالليزر تتطلب توجيهًا دقيقًا لمنع التشوه الحراري.
- السبك: يوفر تكرارًا موثوقًا للجزء إلى الجزء بمجرد تأهيل الأدوات. إدارة التحملات الأبعاد الأساسية التحملات الأبعادية في الصب المعدني يتطلب حساب انكماش المادة أثناء تصلب وتبريد المعدن السائل.
خشونة السطح بعد التصنيع
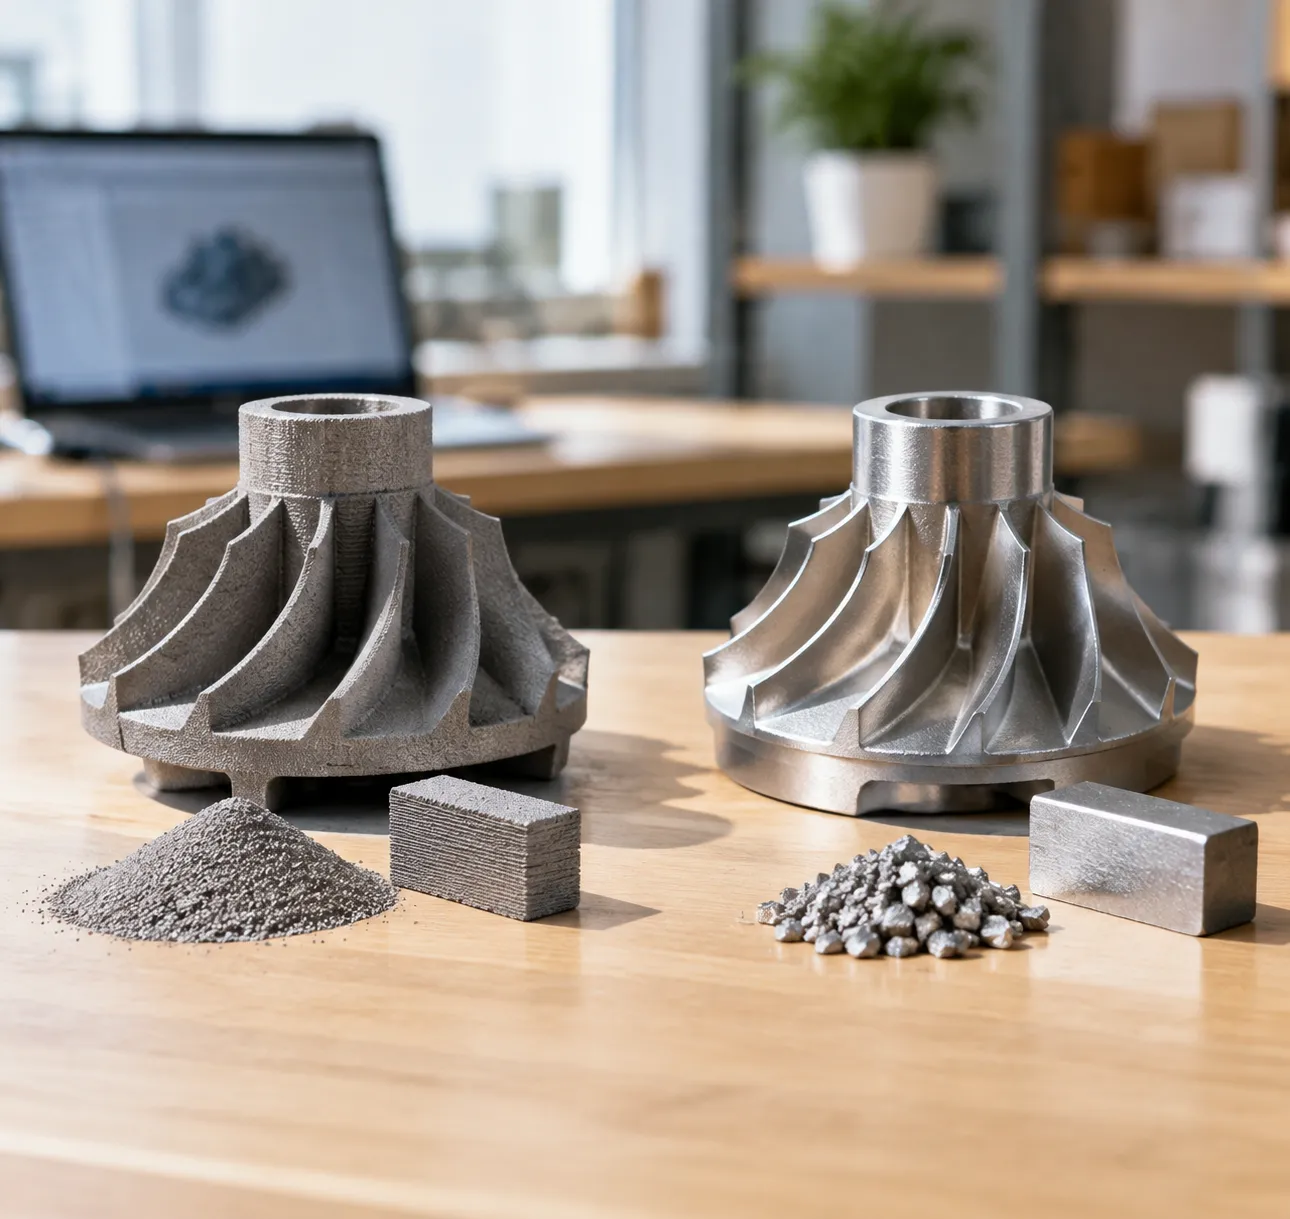
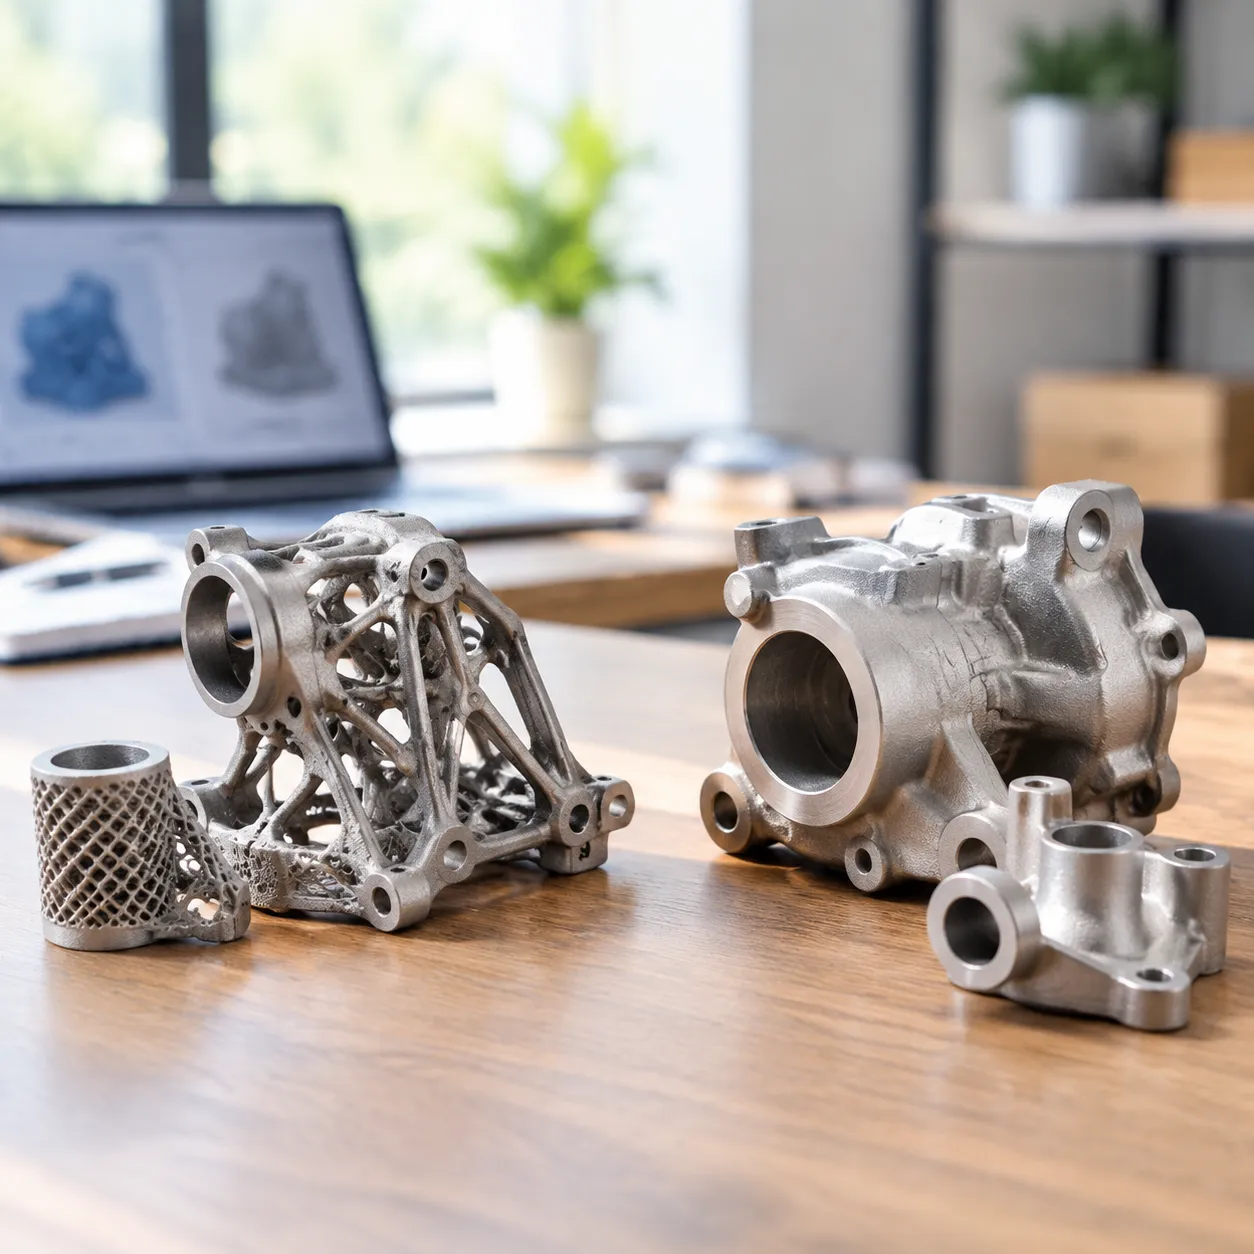
- أسطح SLM: الاندماج بالليزر لطبقة المسحوق يترك نسيجًا أكثر خشونة بشكل فطري بعد التصنيع. تتحد حبيبات المسحوق غير المذاب والمجزأة جزئيًا مع الجدران الخارجية، مما يتطلب عادةً التفجير الكاشط أو إنهاء السطح للمناطق ذات الاتصال العالي.
- أسطح الصب: يتصلب المعدن السائل مباشرة ضد جدران تجويف القالب، مما ينتج عادةً سطحًا أكثر نعومة بشكل ملحوظ مباشرة من القالب.
متطلبات المعالجة اللاحقة والتشغيل باستخدام آلات CNC
لا تتجاوز أي من الطريقتين تمامًا المعالجة اللاحقة. تتطلب الواجهات التوافقية الحرجة، والأسطح المختومة ديناميكيًا، والثقوب الدقيقة دائمًا إنهاء ثانوي باستخدام CNC.
| عامل المقارنة | الذوبان الليزري الانتقائي (SLM) | الصب التقليدي وصب الاستثمار |
|---|---|---|
| الملمس بعد التشكيل | تشطيب سطح أكثر خشونة؛ يتطلب التنعيم | سطح أكثر نعومة مباشرة من تجويف القالب |
| إزالة المادة | قطع هيكل الدعم باستخدام أدوات يدوية أو قطع بالتحليل الكهربائي بالأسلاك | قطع وطحن البوابات، والرشاشات، والرافعات |
| المعالجة الحرارية | معالجة حرارية لإزالة الإجهادات لمواجهة الإجهادات المتبقية | معالجات حرارية قياسية لتطبيع البنية المجهرية |
| الآلات الثانوية | التشغيل باستخدام التحكم العددي للحفر الدقيق والأسطح المستوية | التحكم الآلي باستخدام الحاسب الآلي لتحديد نقاط الأساس والخيوط وأراضي الإغلاق |
نحن نعتمد على تقنية التصنيع باستخدام الليزر الانتقائي عندما تستبعد التعقيدات الهندسية الوصول التقليدي إلى الآلات. وعلى العكس، عندما تكون النعومة الخارجية المتسقة وقابلية التكرار عالية الحجم أولوية، فإن الصب مع التصنيع باستخدام الحاسب الآلي المستهدف يوفر الطريق المباشر لتحقيق التسامح النهائي.
أداء المادة والخصائص الميكانيكية: التصنيع باستخدام الليزر الانتقائي مقابل الصب الاستثماري
عند مقارنة الأجزاء المصنوعة بواسطة الذوبان الانتقائي بالليزر مع الصب التقليدي، فإن السلامة الميكانيكية والبنية الداخلية تحدد أي الطريقين يناسب تطبيقك بشكل أفضل.
قوة الشد والكثافة وعمر التعب
في تقييمات الإنتاج لدينا، تظهر الأجزاء المصنوعة باستخدام الذوبان الانتقائي بالليزر باستمرار كثافة عالية للمادة وقوة شد استثنائية مباشرة من لوحة البناء[2]. نظرًا لأن الليزر يذيب مسحوق المعدن بكثافة طاقة عالية، فإن الصلب الناتج يظهر أقل مساحة فراغية.
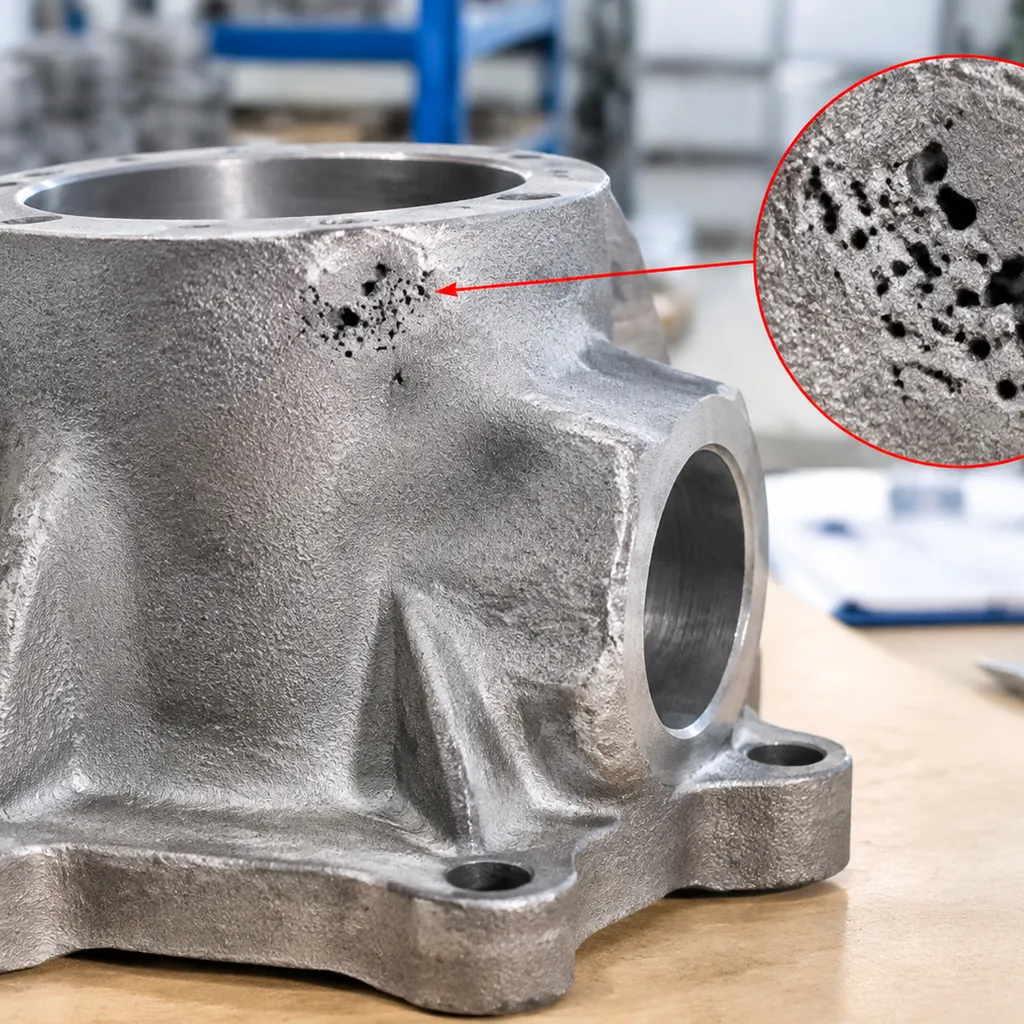
يوفر الصب التقليدي قوة حجمية موثوقة، لكن المكونات المصبوبة تواجه خطرًا أعلى من الانكماش الداخلي وغاز المسامية مع تبريد المعدن المصهور داخل القالب. بينما يوفر الصب أداءً موثوقًا عبر دورات التعبئة القياسية، يمكن لمكونات التصنيع باستخدام الليزر الانتقائي أن تتطابق أو تتجاوز أرقام الشد المصبوبة بمجرد إدارة الإجهادات الداخلية.
الهيكل الدقيق والسلوك الاتجاهي
الفرق الرئيسي في المعادن يعود إلى التوافق الاتجاهي:
- الذوبان الانتقائي بالليزر: تدخل الدورات الحرارية الطبقية خصائص غير متجانسة[3]. تميل الأجزاء إلى إظهار خصائص شد واستجابة مختلفة على طول المحور Z (اتجاه البناء) مقارنة بمستوى X-Y، مصحوبة بإجهاد متبقي كبير يتطلب تخفيف الإجهاد الحراري.
- الصب بالشمع المفقود: يتصلب المعدن المصهور بشكل موحد داخل تجويف القالب، مما يخلق خصائص ميكانيكية متجانسة. يؤدي الجزء بشكل ثابت بغض النظر عن اتجاه الحمل، مما يلغي الاختلافات المعتمدة على الاتجاه التي تظهر في التصنيع الإضافي.
التحكم في المسامية والمعالجة الحرارية
لا يوجد أي من العمليتين خالٍ تمامًا من الصيانة عندما يتعلق الأمر بالعيوب الداخلية. في التصنيع باستخدام الليزر الانتقائي، تعتبر المعالجات الحرارية بعد العملية ودورات تخفيف الإجهاد ممارسة قياسية لمعادلة التدرجات الحرارية ومنع التشققات الدقيقة.
مع الصب، يظل التحكم في المسامية وانكماش القالب هو التركيز التشغيلي الرئيسي. إذا تطلب التطبيق كثافة كاملة بدون فراغات، غالبًا ما تتطلب المكونات المصبوبة عمليات ثانوية أو أنظمة تغذية محكمة للتحكم لمنع تكوين العيوب أثناء التصلب.
| مقياس الأداء | الذوبان الليزري الانتقائي (SLM) | الصب التقليدي |
|---|---|---|
| كثافة المادة | كثافة عالية جدًا | كثافة جيدة؛ عرضة للمسامية والانكماش |
| الخصائص الميكانيكية | قوة عالية، اتجاهية (غير متجانسة) | خصائص ميكانيكية موحدة (متجانسة) |
| الإجهاد الداخلي | توتر متبقي عالي؛ يتطلب علاج حراري لتخفيف التوتر | توتر متبقي منخفض مباشرة بعد التبريد |
| توفر السبائك | مساحيق معدنية قابلة للحام متخصصة | اختيار واسع من سبائك المصاهر القياسية |
خيارات سبائك المعادن
يظل الصب هو المعيار الصناعي عندما تحتاج إلى تنوع واسع في المواد. تقوم المصاهر بصهر تقريبًا أي نظام سبيكة تجاري، مما يسهل اختيار أفضل معدن للصب استنادًا إلى متطلبات التآكل أو الحرارة أو التآكل المستهدفة.
يعمل SLM ضمن مجموعة أكثر تركيزًا من المساحيق المعززة بالغاز. عادةً ما نعمل مع سبائك محسنة لمعالجة الليزر - بما في ذلك التيتانيوم، سبائك النيكل الفائقة، الفولاذ المقاوم للصدأ، ودرجات الألمنيوم. على الرغم من أن نطاق المساحيق أضيق وتكاليف المواد أعلى، يحقق SLM أداءً هيكليًا كاملًا دون الحاجة لصب المعدن المنصهر بكميات كبيرة.
حرية التصميم وتعقيد الشكل الهندسي: SLM مقابل الصب الاستثماري
عندما نقارن مقارنة بين SLM والصب الاستثماري, فإن أكبر فارق على أرض المصنع يعود إلى حدود الأدوات المادية. يتطلب الصب التقليدي تدفق المعدن المنصهر إلى تجويف القالب وتصلبه، مما يعني أن كل شكل هندسي يجب أن يحترم فصل القالب، ومسارات التدفق، وانكماش المعدن. يبني الطباعة الانتقائية بالليزر الأجزاء مباشرة من نموذج CAD، طبقة تلو الأخرى، متجاوزًا قواعد الأدوات التقليدية تمامًا.
القضاء على قيود الأدوات، وزوايا الانحدار، وخطوط الفصل
في عمليات المصهر التقليدية، يجب أن يتوافق كل تصميم مصهور مع القالب المادي:
- زوايا الانحدار وخطوط الفصل: يتطلب الصب التقليدي زوايا انحدار حتى يتمكن القوالب والنماذج من الانفصال دون تلف القالب. يبني SLM أجزاء خالية تمامًا من زوايا الانحدار، وخطوط الفصل، وقيود سحب النماذج.
- عدم وجود تكاليف إضافية للأدوات: نظرًا لأن تقنية SLM تعتمد على الليزر المركز لدمج أسطح مسحوق الطباعة، فإننا نتجاوز الأسابيع المطلوبة للهندسة والاختبار وضبط الأدوات الصلبة أو تجميعات القوالب المعقدة.
- تكرارات التصميم: تعديل ميزة في الصب يتطلب غالبًا إعادة تصنيع أدوات مكلفة. مع التصنيع الإضافي المعدني، تحدث تغييرات التصميم مباشرة في البرنامج بين وظائف البناء.
بينما توفر مكونات متخصصة مثل السبائك الدقيقة المصبوبة بالاستثمار أداء موثوق ضمن معايير القوالب، توفر تقنية SLM استقلالية حقيقية في الشكل الهندسي للأجزاء المعقدة ذات الحجم المنخفض.
تصميم قنوات تبريد مطابقة وهياكل شبكية
يتيح لنا التذويب بالليزر الانتقائي وضع المعدن فقط حيث يتطلب الإجهاد، مما يفتح أشكالًا هندسية لا يمكن للمعدن السائل تحقيقها داخل قالب قياسي:
- قنوات داخلية معقدة: يمكن لـ SLM إنتاج قنوات تبريد داخلية منحنية تتبع الأشكال الداخلية مباشرة. عمليات الصب مقيدة بسحب النواة المستقيمة أو النوى الخزفية القابلة للإزالة التي تحد من هندسة مسار السائل.
- الهياكل الشبكية وخفض الوزن: يمكننا بناء شبكات شبكية داخلية مجوفة ومستقرة للغاية لتقليل وزن المكون دون التضحية بكثافة الهيكل.
- إخلاء المسحوق: يتدفق المسحوق غير المذاب من الممرات الداخلية، تاركًا غرفًا مجوفة نظيفة ومعقدة لا يمكن للمعدن المصهور تشكيلها بدون حبس الهواء أو الخبث.
دمج الأجزاء: استبدال التجميعات متعددة القطع
غالبًا ما يجبر التصنيع التقليدي المهندسين على تقسيم الأجهزة المعقدة إلى عدة أجزاء مصبوبة أبسط، والتي يتم تجميعها لاحقًا باللحام أو اللحام بالنحاس أو البرشمة:
| عامل التصميم | تجميعات الصب التقليدية | توحيد الطباعة الواحدة باستخدام SLM |
|---|---|---|
| عدد المكونات | أجزاء فردية متعددة من الطلاء | مجمعة في وحدة واحدة |
| عمليات التجميع | تتطلب لحام، أو حشوات، أو مثبتات | تم القضاء عليها تمامًا |
| مخاطر التسرب والفشل | متركزة على طول المفاصل وخيوط اللحام | تم تقليلها من خلال التصاميم الأحادية الخالية من الفواصل |
| ملف الوزن | ثقيلة بسبب الحواف، والأعمدة، والأجهزة | محسنة مباشرة من بيانات CAD |
من خلال تحويل مجموعات الطلاء متعددة الأجزاء إلى مكون مطبوع واحد، نقوم بإلغاء عمل التجميع، وإزالة مسارات التسرب، وتبسيط الإنتاج للتطبيقات ذات التعقيد العالي والحرجة للمهمة.
تكلفة كسر التعادل بين الطباعة الليزرية الانتقائية والصب الاستثماري
عندما نجلس مع فرق الهندسة لتقييم مقارنة بين SLM والصب الاستثماري, فإن القرار النهائي غالبًا ما يعتمد على عدد القطع ورأس المال المقدم.
تكاليف القوالب المسبقة مقابل نفقات إعداد الأدوات الصفرية
يتطلب الصب التقليدي استثمارًا كبيرًا مقدمًا. يتطلب بناء الأنماط، وصناديق النواة، والقوالب المخصصة رأس مال أدوات كبير قبل صب الوحدة الأولى. إذا حدث تعديل في التصميم في وقت متأخر من الدورة، فإن إعادة قطع القالب تضيف تكاليف وتأخير في الجدول الزمني.
على النقيض من ذلك، تعمل تقنية الليزر الانتقائي بالكامل بدون أدوات. نحن نعمل مباشرة من نماذج CAD الرقمية، مما يلغي تمامًا تكاليف الأدوات الصلبة. للمشاريع القصيرة، والتحقق من التصميم، أو الدفعات التجريبية المخصصة، فإن استخدام خدمات النمذجة السريعة والأدوات لإنتاج منخفض الحجم يقدم حاجز دخول أقل بكثير. ومع ذلك، فإن الآلات والمواد الخام المسحوقة تحمل تكاليف أساسية أعلى لكل ساعة تشغيل.
منحنى التعادل: عتبات الحجم التي يحقق فيها الصب النجاح
التضحية المالية تتبع مسار تعادل متوقع يعتمد على حجم الدفعة:
| محرك الإنتاج | الذوبان الليزري الانتقائي (SLM) | الاستثمار / الصب التقليدي |
|---|---|---|
| مصروفات الأدوات والإعداد | استثمار أدوات صفر | نفقات عالية مقدماً على الأدوات والقوالب |
| تكلفة لكل قطعة (حجم منخفض) | فعالية من حيث التكلفة عالية | مكلف بشكل كبير بسبب استهلاك القالب على مدى الزمن |
| تكلفة لكل قطعة (حجم عالي) | تبقى نسبياً ثابتة وعالية | تنخفض بشكل كبير مع زيادة حجم الإنتاج |
| تكلفة مراجعة التصميم | ضئيلة (تعديل ملف CAD) | مكلفة (إعادة العمل أو إعادة بناء الأدوات) |
- تشغيلات منخفضة الحجم ومكونات مخصصة: تفوز تقنية SLM لأنها تعوض تكاليف الأدوات بصيانة أعلى للماكينات في الساعة.
- الإنتاج الضخم: الصب التقليدي يتفوق بسرعة على الطرق الإضافية بمجرد أن تتوزع تكاليف القالب الأولي عبر الآلاف من القطع، مما يقلل من تكلفة الوحدة الفردية.
نفايات المواد، قابلية إعادة تدوير المسحوق، واستعادة المخلفات
معالجة المواد الخام تؤثر أيضًا على سعر الوحدة على المدى الطويل. تقنية SLM هي تقنية إضافية بطبيعتها، حيث تذوب فقط المسحوق المطلوب لبناء الشكل الحقيقي. يتم جمع المسحوق المعدني غير المذاب حول القطعة، غربلته، وإعادة تدويره لمهام البناء المستقبلية، مما يحافظ على الحد الأدنى من نفايات المواد الخام الصافية.
تعتمد طرق الصب التقليدية على القنوات، البوابات، والرافعات لتوجيه المعدن المصهور إلى تجاويف القالب. بينما تنتج هذه الأنظمة من المخلفات الصلبة، تقوم المصاهر بإعادة صهر البوابات والرافعات الزائدة مباشرة مرة أخرى إلى عمليات الصهر التالية، مما يحافظ على استعادة المواد بشكل عملي طوال عملية الإنتاج المستمرة.
الوقت المستغرق في SLM مقابل الصب الاستثماري ومرونة التوريد
عندما تحدد مواعيد التسليم جدول مشروع، يصبح الاختيار بين التصنيع الإضافي وطرق الصب التقليدية مرتبطًا بمتطلبات الأدوات وحجم الدفعة.
أوقات استجابة سريعة للنماذج الأولية والإنتاج منخفض الحجم
للطلبات القصيرة والنماذج الأولية العاجلة، يتحرك الانصهار الانتقائي بالليزر مباشرة من بيانات CAD الرقمية إلى حجرة البناء. نظرًا لأن العملية تبني الأجزاء طبقة تلو الأخرى بدون أدوات مخصصة، فإننا نلغي أوقات الانتظار المطلوبة لبناء القوالب. عند التقييم مقارنة بين SLM والصب الاستثماري لتحقيق التحقق من التصميم أو سباقات التطوير الضيقة، يوفر SLM مكونات مكتملة في جزء من الوقت، مما يسمح للفرق بالاختبار والتعديل وتكرار التصاميم على الفور.
إدارة أوقات التنفيذ في المسبك وتأخيرات تصنيع الأدوات
يتطلب الصب التقليدي تخطيطًا مسبقًا كبيرًا. تصميم، قطع، والتحقق من صحة التجويف القالب الأولي يسبب تأخيرات لا مفر منها قبل أن يحدث الصب الأول. بينما يستخدم تكنولوجيا صب متقدمة لزيادة عائد المصهر المحسن يقدم إنتاجية استثنائية بمجرد تشغيل الخط على نطاق واسع، يجب على الفرق استيعاب الوقت القيادي الأولي المطلوب لإنتاج تلك الأدوات الصلبة.
- أوقات التنفيذ لـ SLM: لا تأخيرات في الأدوات؛ سير العمل المباشر للطباعة يمكّن من بدء الإنتاج خلال ساعات.
- أوقات التنفيذ للصب: تصنيع الأدوات يخلق عنق زجاجة في الجدول الزمني المسبق، ويعوض ذلك بأوقات دورة سريعة لكل قطعة بمجرد التحقق من القوالب.
المخزون الرقمي عند الطلب مقابل التخزين المادي في المستودع
الفرق التشغيلي بين هاتين التقنيتين يمتد مباشرة إلى إدارة المخزون:
- التخزين الرقمي: يتيح SLM مخزنًا رقميًا بحتًا. نحافظ على النموذج الثلاثي الأبعاد ونطبع الأجزاء الاحتياطية فقط عند وصول الطلبات، مما يقلل من تكاليف التخزين المادي في المستودع.
- تخزين الدفعات المادية: يتطلب الصب التقليدي دفعات تصنيع كبيرة لاسترداد تكاليف القوالب العالية، مما يستلزم مساحة مستودع مخصصة لتخزين المخزون للطلب المستقبلي.
الطباعة المختلطة للنماذج مع الصب الاستثماري
عند الموازنة مقارنة بين SLM والصب الاستثماري, لا يتعين دائمًا معاملتها على أنها حصرية. تتيح التصنيع الحديث دمج سرعة التصميم في التصنيع الإضافي مع الاعتمادية المعدنية للصب التقليدي. هذه الاستراتيجية المختلطة تجسر الفجوة بين الطباعة المباشرة عالية التكلفة للمعادن والأدوات التقليدية الصلبة.
استخدام نماذج الراتنج والشمع المطبوعة ثلاثية الأبعاد للصب السريع
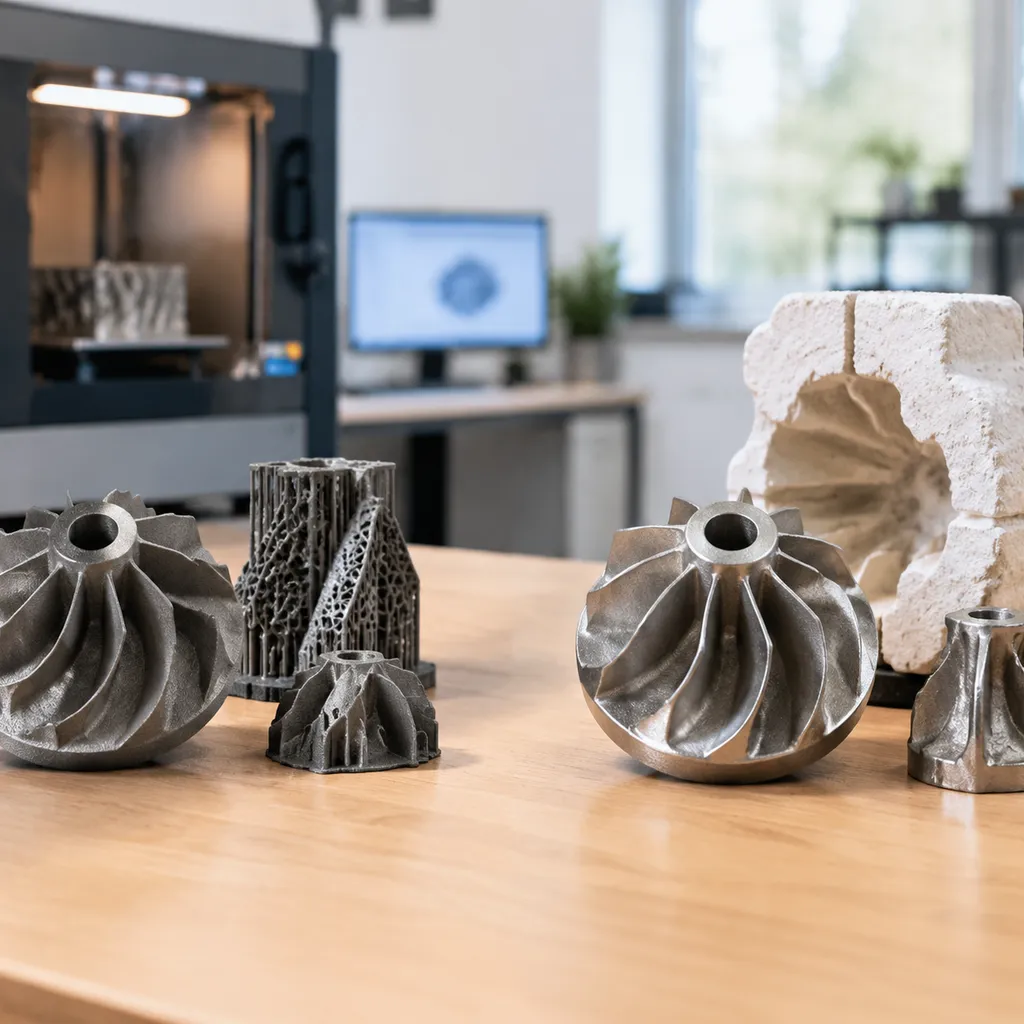
بدلاً من تشغيل قوالب معدنية مكلفة لإنتاج نماذج الشمع، يمكننا طباعة نماذج تضحية مباشرة من ملف CAD. يتجاوز هذا النهج أوقات تجهيز الأدوات القياسية ويسمح بصب المعدن السائل في تجاويف القوالب باستخدام ممارسات foundry المعروفة جيدًا.
- السرعة المباشرة للقالب: يتم إنتاج النماذج في ساعات بدلاً من الانتظار لأسابيع للأدوات المخصصة.
- أداء احتراق نظيف: باستخدام مواد نماذج مخصصة - مثل تلك التي تغطيها في دليل طباعة 3D للصب للاحتراق النظيف والراتنجات الخالية من الرماد - يضمن أقل بقايا في القالب، مما يقلل من عيوب الصب مثل الشوائب والمسامية.
- التحقق من التصميم: نحن نتحقق من الأشكال الهندسية المعقدة ومتطلبات الانحدار والتوافق قبل الالتزام بالقوالب الدائمة.
خفض تكاليف القوالب المسبقة لأدوات الجسور والتشغيلات الصغيرة
يتطلب الصب التقليدي رأس مال كبير مقدمًا للأدوات الصلبة، مما يجعل الدفعات الصغيرة مكلفة بشكل كبير. تكنولوجيا التصنيع الإضافي المعدني المباشر مثل SLM تزيل الحاجة للأدوات تمامًا، لكن وقت الآلة ومساحيق المعادن تحمل تكاليف عالية للمواد الخام.
إعداد هجين يقلل من هذه الحواجز المسبقة:
- عدم وجود تكلفة أدوات صلبة: يلغي الحاجز المالي الأولي لتشغيل قوالب معدنية متينة للوظائف القصيرة.
- إنتاج منخفض التكلفة وفعال: يوفر حلاً وسطًا معقولًا للتشغيلات التجريبية، وقطع الغيار، أو الإنتاج المؤقت بينما يتم تصنيع الأدوات الدائمة.
- تكرارات تصميم سريعة: التعديلات الهندسية تتطلب فقط ملفًا رقميًا محدثًا، مما يوفر آلاف الدولارات في تكاليف إعادة العمل على القوالب.
متى يجب دمج التصنيع الإضافي مع عمليات الصب التقليدية
نوصي بدمج أنماط الإضافة مع الصب التقليدي عندما يواجه مشروعك قيودًا محددة في الحجم أو الهندسة أو المادة:
| عامل المشروع | نهج الصب الهجين | طباعة SLM المباشرة |
|---|---|---|
| متطلبات السبيكة | أفضل عندما تحتاج إلى خيارات سبيكة تقليدية واسعة النطاق | مقتصر على درجات مسحوق معدني قابلة للحام محددة |
| أبعاد الجزء | ممتاز للمكونات المتوسطة إلى الكبيرة الحجم | مقيد بحجم غرفة البناء الإضافي |
| هيكل المادة | يوفر خصائص الصب المتجانسة المألوفة | هيكل كثيف، لكنه عرضة للضغط المتبقي |
| مقياس الإنتاج | مثالي من 5 إلى 100 قطعة قبل الالتزام بالأدوات الصلبة | الأكثر فعالية من حيث التكلفة للقطع المفردة والأحجام المنخفضة جدًا |
عن طريق دمج صنع الأنماط الإضافية مع طرق الصب التقليدية، نحافظ على اختيار واسع من السبائك وخصائص المادة المتجانسة بينما نتجنب فترات الانتظار الطويلة والاستثمارات الأولية العالية للأدوات التقليدية.
تطبيقات SLM مقابل الصب الاستثماري حسب الصناعة
عند تقييم مقارنة بين SLM والصب الاستثماري, تتطلب متطلبات التطبيق الواقعي تحديد أي عملية تفوز. نأخذ في الاعتبار حجم الإنتاج، العقبات التنظيمية، وتعقيد التصميم لاتخاذ القرار.
زرعات طبية: هياكل مسامية مقابل أطراف اصطناعية مصبوبة
- الذوبان الانتقائي بالليزر (SLM): مثالي للزرعات الخاصة بالمريض والأجهزة العظمية. يقوم عملية سرير المسحوق ببناء هياكل شبكية معقدة ومسامية مباشرة في المكون، مما يعزز نمو العظم بدون طلاءات ثانوية.
- الصب التقليدي: لا يزال المعيار للواجهات الصناعية عالية الحجم والمتجانسة ومقابض الأدوات الجراحية حيث تكون الهندسة الموحدة والموثوقية الميكانيكية المتجانسة ضرورية بتكلفة وحدة أقل.
مكونات محركات الطيران: تقليل الوزن مقابل السبائك المثبتة
- SLM: نستخدم التصنيع الإضافي المعدني للقضاء على وصلات التجميع وإنتاج أجزاء خفيفة الوزن مع قنوات تبريد داخلية. يقلل من الكتلة بسرعة للمعدات الجوية ذات الحجم المنخفض والمتخصص.
- الصب بالشمع المفقود: لا تزال حوامل المحركات الهيكلية والهياكل الهيكلية تعتمد بشكل كبير على الصب التقليدي نظرًا لسجلها الحافل ونطاق المعادن المعتمدة الواسع.[4]. لمحة عامة عن المعادن المصبوبة المتوافقة، راجع دليل السبائك للسبائك عالية الأداء والصب الدقيق.
السيارات والمعدات الصناعية: أجزاء مخصصة مقابل الإنتاج المقياس
- SLM للأحجام الصغيرة: نحن نعتمد على SLM للنماذج الأولية السريعة، والاختبارات الوظيفية، ومكونات السباقات المتخصصة حيث تتغير التصاميم أسبوعيًا وتأخيرات الأدوات غير مقبولة.
- الصب للأحجام الكبيرة: الاقواس السيارات القياسية، وأجسام المضخات، والتركيبات الصناعية الثقيلة تذهب مباشرة إلى الصب التقليدي. بمجرد بناء القالب، يوفر الصب كفاءة غير مسبوقة في تكلفة كل قطعة وسرعة دورات عالية للدفعات الكبيرة.
مصفوفة القرار: كيف تختار بين SLM والصب الاستثماري
الاختيار بين التصنيع الإضافي المعدني وطرق الصب التقليدية يعتمد على مطابقة واقع إنتاجك مع نقاط القوة الأساسية لكل عملية. عندما نقارن بين عمليات البناء الإضافي وطرق الصب المعتمدة - مماثلة لتقييم الفرق بين التشكيل والسبك للأجزاء الثقيلة - فإن المقايضات الرئيسية دائمًا تركز على الهندسة، حجم الدفعة، واستثمار الأدوات.
تقييم حجم المشروع، التعقيد الهندسي، والميزانية
نقيم المقايضات بين SLM مقابل الصب الاستثماري والعمليات التقليدية للصب من خلال وزن ثلاثة قيود أساسية:
- حجم الإنتاج: الذوبان الانتقائي بالليزر (SLM) يتطلب عدم وجود أدوات، مما يجعله فعال من حيث التكلفة للنماذج الأولية المفردة، والمكونات المخصصة، والأحجام الصغيرة للدفعات. يتطلب الصب التقليدي تكاليف قالب أولية كبيرة، لكنه يخفض تكلفة الوحدة بشكل كبير بمجرد الوصول إلى الإنتاج الضخم عالي الحجم.
- تعقيد هندسي: يبني SLM مباشرة من مسحوق المعدن باستخدام ليزر، مما يسمح بوجود تجاويف داخلية معقدة، وتجميعات موحدة، وهياكل عضوية لا يمكن سحبها من قالب مادي. يظل الصب محدودًا بواسطة هندسة القالب، وزوايا الانحدار، والحاجة إلى استخراج الأنماط أو الأجزاء.
- تخصيص الميزانية: يركز SLM على تكاليف المواد الخام ووقت تشغيل الآلات، متجنبًا الإنفاق الرأسمالي الكبير المسبق. يحمّل عمليات الصب تكاليفك في تصنيع القوالب والأدوات، مما يوفر وفورات هائلة في الحجم بمجرد زيادة الإنتاج.
| عامل القرار | الذوبان الليزري الانتقائي (SLM) | الصب التقليدي |
|---|---|---|
| الحجم الأمثل | أحجام منخفضة، نماذج أولية، أجزاء مخصصة | تشغيل إنتاج عالي الحجم |
| استثمار الأدوات | تكلفة أدوات صفرية | تكاليف عالية مسبقة للقوالب والأدوات |
| حرية التصميم | هياكل داخلية معقدة، أشكال غير مقيدة | مقيدة بقوالب الاستخراج والهندسة |
| قدرة حجم القطعة | الأفضل للأجزاء المعقدة الصغيرة إلى المتوسطة | مناسب جدًا للمكونات الكبيرة والثقيلة |
| مرونة المواد | مساحيق معدنية متخصصة | اختيار واسع من سبائك المعادن القياسية |
| الملف الميكانيكي | كثافة عالية؛ احتمالية التغاير والتوتر المتبقي | خصائص متساوية الاتجاه؛ عرضة للمسامية والانكماش |
اختيار الطريقة المناسبة بناءً على مواعيد التسليم
تحدد أوقات التنفيذ استراتيجية التصنيع بقدر ما تحددها هندسة الجزء. عندما تكون جداول التسليم مضغوطة، يحدد مسار الإعداد اختيارك:
- مواعيد نهائية قصيرة وتكرارات سريعة: يبني SLM مباشرة من ملف CAD. بدون الحاجة إلى تشغيل، اختبار، وتعديل القوالب المادية، يمكننا تصنيع أجزاء معدنية وظيفية في غضون أيام. هذا يجعل SLM المسار المثالي للتغييرات الهندسية العاجلة والاختبارات الوظيفية السريعة.
- الإنتاج الضخم المجدول: الصب التقليدي يتطلب فترات إعداد طويلة لأن إنتاج، فحص، وتأهيل القوالب الصلبة يستغرق أسابيع أو شهور. ومع ذلك، بمجرد تشغيل القوالب، يصب الصب الأجزاء بسرعة لا يمكن لأنظمة الإضافة طبقة تلو الأخرى أن تتطابق معها للطلبات الكبيرة.
قائمة التحقق خطوة بخطوة لاختيار الفرق الهندسية
استخدم هذه القائمة السريعة لتحديد ما إذا كنت ستحدد SLM أو الصب التقليدي لمشروعك:
- تقييم حجم الدفعة: إذا كانت الدفعة أقل من عدة عشرات من الأجزاء أو تتطلب تخصيصًا فرديًا، اختر SLM. إذا كنت بحاجة إلى آلاف المكونات المتطابقة، فإن الصب هو الخيار الأكثر كفاءة من حيث التكلفة.
- فحص هندسة الجزء: إذا كان المكون يحتوي على قنوات داخلية محكمة، شبكات معقدة، أو جدران موحدة خفيفة الوزن، اختر SLM لتجاوز قيود القالب.
- حساب رأس المال المسبق: إذا لم يكن بإمكان ميزانيتك استيعاب نفقات الأدوات العالية في البداية، اختر SLM لتمويل الأجزاء عند الطلب. إذا كان لديك رأس مال للأدوات للاستثمار من أجل تقليل التكلفة لكل وحدة، فاختر الصب.
- تأكيد الحاجة إلى المادة والخصائص الميكانيكية: إذا كان تطبيقك يتطلب سبيكة قياسية متوفرة على نطاق واسع أو هيكلًا متساويًا تمامًا، اختر الصب (مع مراعاة مخاطر المسامية المحتملة). إذا كنت بحاجة إلى كثافة عالية ويمكنك استيعاب المعالجة الحرارية بعد التصنيع لتخفيف الإجهاد المتبقي، اختر SLM.
- مراجعة التشطيب السطحي والعمليات الثانوية: خطط للمعالجة بعد التصنيع في كلا الخيارين. يتطلب SLM إزالة هيكل الدعم والآلات لتحسين الأسطح الخشنة كما تم طباعتها، بينما تتطلب الصب إزالة البوابة والرافعة على الرغم من أن التشطيب يكون عادةً أكثر نعومة بعد القالب.
الأسئلة الشائعة: SLM مقابل الصب الاستثماري
لمساعدتك على اتخاذ القرار الصحيح بين التصنيع الإضافي وطرق الصب التقليدية، قمنا بالإجابة على أكثر الأسئلة الهندسية وطرق التوريد شيوعًا أدناه.
| سؤال | الذوبان الليزري الانتقائي (SLM) | الاستثمار / الصب التقليدي |
|---|---|---|
| القوة الميكانيكية | كثافة عالية؛ خطر الإجهاد المتبقي والخصائص الاتجاهية. | مقاومة متساوية الاتجاه؛ خطر الانكماش الداخلي والمسامية. |
| نقطة السعر المثلى | حجم منخفض، نماذج أولية، وتصاميم مخصصة عالية التعقيد. | حجوم متوسطة إلى عالية حيث تتوزع تكاليف قوالب الصب. |
| جودة السطح | ملمس أكثر خشونة بعد التصنيع؛ يحتاج إلى إزالة الدعم والمعالجة الآلية. | تشطيب أكثر نعومة بعد الصب مباشرة من القالب. |
| تكاليف المواد | تكلفة المواد الخام أعلى (مساحيق معدنية دقيقة). | تكلفة المواد الخام أقل مع توافق أوسع مع السبائك. |
هل المعدن المطبوعة بتقنية SLM أقوى من المعدن المصبوب بالتقنية التقليدية؟
تنتج تقنية SLM أجزاء بكثافة عالية جدًا وأداء ميكانيكي صلب، لكن الاندماج بالليزر طبقة تلو الأخرى يخلق إجهادات داخلية متبقية وتغيرات اتجاهية في القوة[2]. لذلك، غالبًا ما نقوم بمعالجة الأجزاء المطبوعة بعد التصنيع بمعالجات حرارية لتحقيق توازن في الإجهادات الداخلية.
على النقيض من ذلك، الأجزاء المنتجة عبر عملية الصب بالشمع المفقود تتمتع بخصائص ميكانيكية موحدة ومتجانسة في جميع أنحاء الهندسة. ومع ذلك، فإن الأجزاء المصبوبة تحمل خطرًا جوهريًا لوجود عيوب داخلية مثل المسامية والانكماش أثناء التصلب، والتي يجب إدارتها خلال مراقبة الجودة.
عند أي حجم إنتاج يصبح الصب الاستثماري أرخص من تقنية SLM؟
تفوز تقنية SLM من حيث التكلفة عندما تكون دفعات الإنتاج صغيرة. لأن الطباعة ثلاثية الأبعاد لا تتطلب أدوات أو نماذج مادية، تتجنب تكاليف القوالب المسبقة تمامًا، مما يجعلها مثالية للتكرارات السريعة والإنتاج بكميات قصيرة.
يتطلب الصب استثمارات كبيرة مسبقًا في أدوات صلبة وتجويفات القوالب. ومع ذلك، بمجرد وجود القالب، تنخفض تكلفة الإنتاج لكل قطعة بشكل كبير. بالنسبة للتصنيع بكميات متوسطة إلى عالية،, خدمات الصب بالشمع المفقود الدقيقة للأجزاء المعدنية المعقدة تتفوق بسرعة على تقنية SLM من حيث اقتصاديات الوحدة لأن مصاريف الأدوات الأولية تتوزع على آلاف الوحدات المتطابقة.
هل يمكن لتقنية SLM أن تحل محل الصب الاستثماري تمامًا؟
لا. تقنية SLM هي مسار تصنيع بديل، وليست استبدالًا شاملًا لتقنيات المصاهر التقليدية. بينما تتفوق تقنية SLM في إنتاج قنوات داخلية معقدة، وهياكل خفيفة الوزن، وهياكل مخصصة للغاية بدون أدوات، إلا أنها لا يمكن أن تتطابق مع الصب في:
- اقتصاديات الإنتاج الضخم: الصب ينتج كميات عالية بتكاليف وحدة أقل.
- حجم المكونات الكبيرة: الصب يتعامل مع أجزاء ضخمة تتجاوز نطاقات البناء الإضافي الشائعة.
- خيارات سبائك أوسع: تذوب المصاهر التقليدية مجموعة أوسع من السبائك التجارية المعروفة مقارنةً بالتركيبات المسحوقة المتخصصة المتاحة لليزر.
ما هو الفرق في التشطيب السطحي بين SLM والصب؟
تقدم المكونات المصبوبة سطحًا أكثر نعومة بشكل ثابت مباشرة من تجويف القالب، مع الحاجة إلى المعالجة اللاحقة بشكل رئيسي لقطع البوابات والرافعات وخطوط الفصل.
تتميز مكونات SLM بنسيج سطح خشن بشكل ملحوظ بعد الطباعة بسبب التصاق جزيئات مسحوق المعدن المذابة جزئيًا بجدران الجزء. بالإضافة إلى ذلك، تتطلب الطباعة المعدنية القطع الميكانيكي لإزالة الهياكل الداعمة المدمجة، تليها عمليات الطحن أو التنعيم باستخدام CNC على الوجوه الوظيفية الحرجة.
هل مواد SLM أغلى من سبائك الصب؟
نعم. يعتمد SLM على مساحيق معدنية متخصصة، معقمة بالغاز، ذات توزيع دقيق لحجم الجسيمات، مما يجعل المادة الخام أغلى بكثير لكل رطل من السبائك التقليدية أو الخردة.
بينما يساعد SLM على توازن هذا التكلفة من خلال إعادة تدوير المسحوق غير المذاب من حجرة البناء لتقليل الفاقد، تظل عملية الصب التقليدية أكثر فعالية من حيث التكلفة من حيث استهلاك السبائك الخام وشراء المعدن بالجملة.
المراجع
- ويكيبيديا - الانصهار بالليزر الانتقائي (نظرة عامة على تقنية الانصهار بالليزر ومسح حبيبات المسحوق) ↩
- ديجين وآخرون (2023)، مواد - مراجعة نقدية لدراسة مقارنة بين الانصهار بالليزر الانتقائي والصب الاستثماري للأجزاء ذات الجدران الرقيقة (نشر مفتوح من PMC) ↩
- NIST - التصنيع الإضافي (نظرة عامة على العملية وعلوم القياس)
- معهد الصب الاستثماري - نظرة عامة على الجمعية الصناعية