Seçmek slm ve yatırım döküm karmaşık, düşük hacimli metal parçalar için kalıp gerektirmeyen seçici lazer eritme ile ölçeklenebilir, izotropik üretim için geleneksel döküm arasında karar vermeyi ifade eder.
Katkı üretimi ve döküm yolları boyutsal doğruluk, mikro yapı ve gözeneklilik riski, kafes yapıları ve iç soğutma kanalları ile maliyet ve teslim süresi ekonomileri açısından ayrışır.
Bu rehber süreç iş akışlarını, mekanik özellikleri, tasarım özgürlüğünü, kâr noktası hacimlerini, hibrit kalıp dökümünü, uygulamaları ve pratik seçim kontrol listesini karşılaştırır.
Süreç Analizi: SLM ve Yatırım Döküm
Katkı üretimi ile geleneksel metal döküm arasında seçim yaparken temel fark, ham maddenin nihai bileşene nasıl dönüştüğüdür.
Seçici lazer eritme nasıl katman katman parça inşa eder
Seçici Lazer Eritme (SLM), özel kalıp gerektirmeden doğrudan 3D CAD verilerinden tamamen yoğun metal bileşenler üreten bir toz yatağı füzyon işlemidir[1].
- Toz yerleştirme: Bir yeniden kaplama bıçağı, yapım platformu boyunca ince metal tozunun düzgün bir tabakasını yayar.
- Lazer maruziyeti: Yüksek güç yoğunluğuna sahip lazer, CAD modelinin 2D kesitini seçici olarak tarar, parçacıkları tamamen eritip kaynaştırır.
- Platform indirme: Yapım plakası, bir katman kalınlığı kadar aşağıya iner.
- Tekrar: Dizi, üç boyutlu geometrinin tamamen oluşana kadar katman katman tekrarlanır.
- Toz alma: Erimeyen tozlar fırçalanır ve geri kazanılır, katı bileşen ise baskı tablasına yapışık kalır.
Kayıp mum yatırım dökümünün çalışma prensibi, kalıptan döküm aşamasına kadar
Geleneksel döküm Sıvı metalurjiyi alır ve önceden belirlenmiş şekil içinde katılaştırır.
- Kalıp üretimi: Önceden kalıplar ve kalıp kalıpları, boşluk hacimlerini belirlemek için işlenir.
- Kalıp hazırlama: Kalıp, erimiş metalin alınacağı kurban kalıp veya boşluk çerçevesini oluşturur.
- Erime ve döküm: Ham metal alaşımları, erime noktalarını aşacak şekilde ısıtılır ve önceden ısıtılmış kalıp boşluğuna dökülür.
- Katılaşma: Sıvı metal soğur ve katılaşarak nihai bileşen şekline ulaşır, izotropik bir kütle yapısı oluşturur.
- Kapanış ve kapı çıkarma: Kalıp kırılır ve döküm parça, kapama ve yükseltici sistemlerinden ayrılır.
CAD dosyasından nihai parçaya kadar temel iş akışındaki farklar
Bir CAD modelinden fiziksel bir parçaya geçiş operasyon yolu, kalıp, hız ve yineleme döngüleründeki temel ticaretleri vurgular.
| İş akışı aşaması | Seçmeli Lazer Eritme (SLM) | Geleneksel Döküm |
|---|---|---|
| Kalıp Gereksinimleri | Sıfır kalıp üretimi; CAD'den doğrudan dijital dilimleme | Yüksek başlangıç kalıp maliyeti Kalıp üretimi için gereklidir |
| Kurulum Süresi | İşlem parametrelerini ayarlamak için saatler | Kalıpların makine edilip kalibre edilmesi haftalar veya aylar alır |
| Şekillendirme Yöntemi | Lazer ile katman katman termal füzyon | Hacimsel dolum, sıvı metalin bir boşluğa doldurulması |
| Tasarım Tekrarı | Hemen; CAD dosyasını güncelle ve yeniden yazdır | Maliyetli; yeniden kalıp veya kalıp modifikasyonu gerektirir |
| Malzeme Taşıma | Fused olmayan toz eleklenir ve geri kazanılır | Kapaklar, kanallar ve yükselticiler kesilmeli ve yeniden eritilmelidir |
Boyutsal Doğruluk ve Yüzey Kalitesi: SLM ve Yatırım Döküm karşılaştırması
Karşılaştırdığımızda slm ve yatırım döküm Üretim alanında, yüzey kalitesi ve boyutsal tutarlılık ikincil işleme yükünü belirler. Her iki yöntem de yüksek bütünlüğe sahip bileşenler üretir, ancak fiziksel şekillendirme süreçleri çok farklı yüzey özellikleri ve boyutlandırma davranışları sağlar.
Elde Edilebilir Toleranslar ve Boyutsal Tekrarlanabilirlik
- Seçici Lazer Eritme (SLM): 3D CAD verilerinden doğrudan bileşenler inşa eder, fiziksel kalıp aşınmasını ve ayırma çizgisi kaymalarını ortadan kaldırır. Karmaşık iç geometrilerde sıkı boyutsal kontrol sağlar, ancak lazer maruziyeti sırasında lokal termal gradyanlar termal bozulmayı önlemek için dikkatli yönlendirme gerektirir.
- Döküm: Kalıp onaylandıktan sonra güvenilir parça-parça tekrar edilebilirlik sağlar. Referans çizgisi yönetimi Metal dökümde boyutsal toleranslar Sıvı metalin katılaşması ve soğuması sırasında malzeme büzülmesini dikkate almayı gerektirir.
İnşaat Halindeki Yüzey Pürüzlülüğü
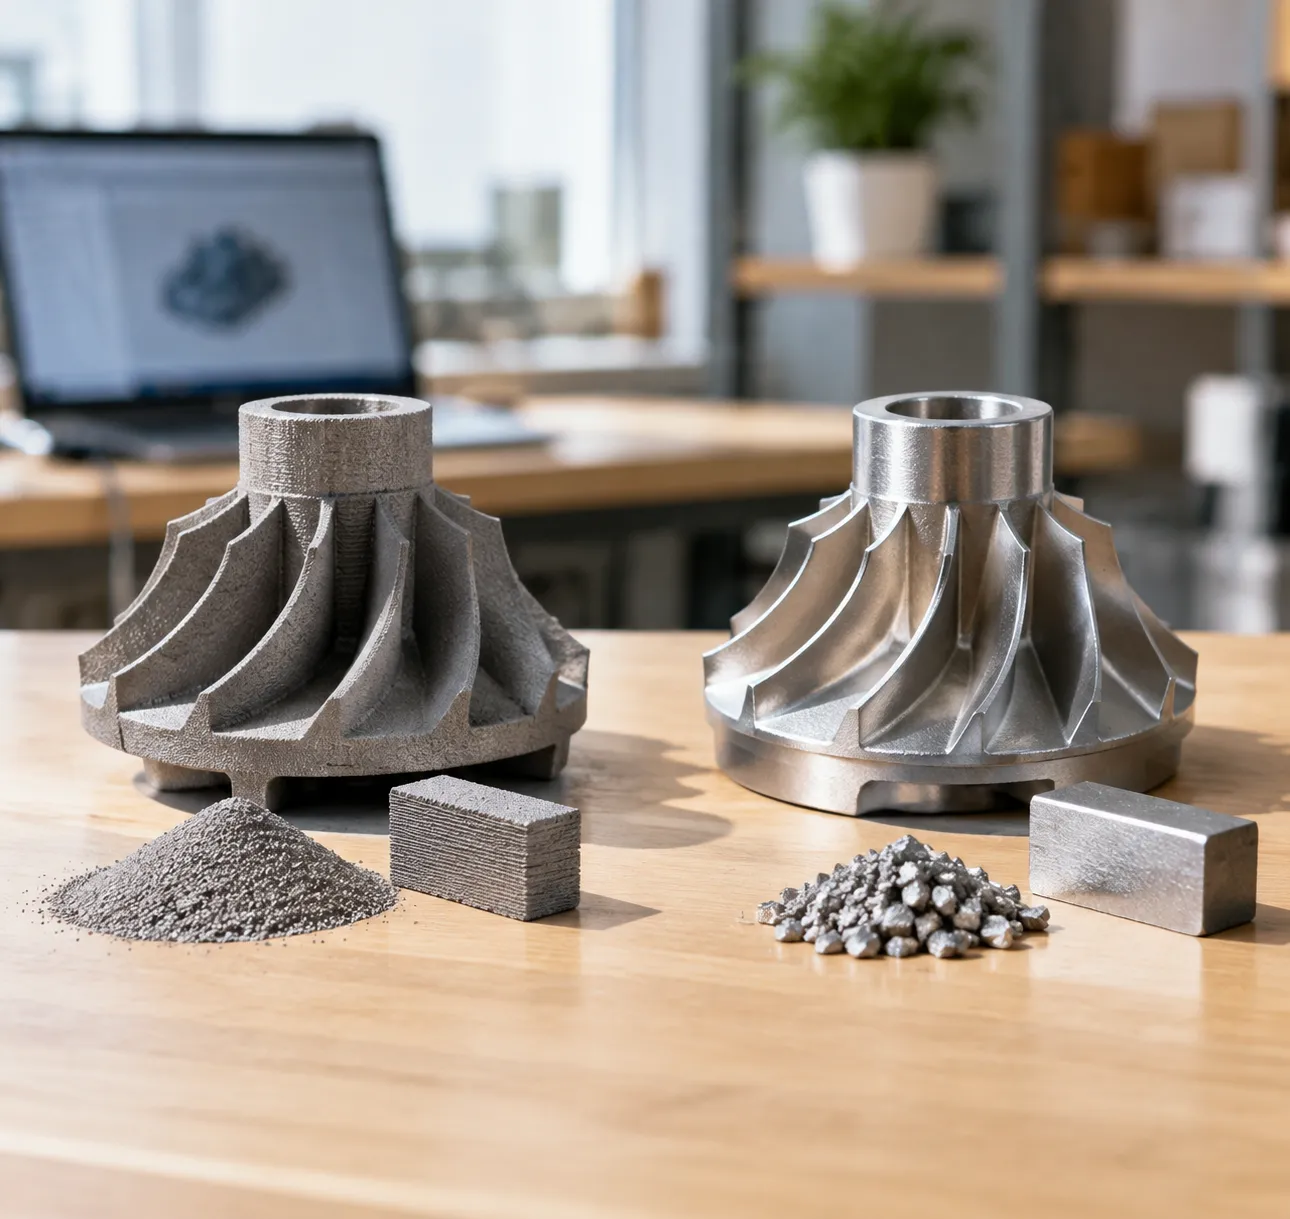
- SLM Yüzeyleri: Lazer toz yatağı füzyonu doğal olarak daha pürüzlü inşaat yüzeyi bırakır. Erimemiş ve kısmen sinterlenmiş toz taneleri dış duvarlara kaynaşır, genellikle yüksek temas alanları için aşındırıcı patlatma veya yüzey bitirme gerektirir.
- Döküm Yüzeyleri: Sıvı metal, kalıp boşluğu duvarlarına doğrudan katılaşır, genellikle kalıptan çıkan daha düzgün bir yüzey bitişi sağlar.
Son İşlem ve CNC İşleme Gereksinimleri
Hiçbir yöntem tamamen son işlemden muaf değildir. Kritik uyum yüzleri, dinamik sızdırmazlık yüzleri ve hassas delikler her zaman ikincil CNC bitirme gerektirir.
| Karşılaştırma Faktörü | Seçmeli Lazer Eritme (SLM) | Geleneksel ve Yatırım Döküm |
|---|---|---|
| İnşaat Halindeki Doku | Daha pürüzlü yüzey bitişi; düzeltme gerektirir | Kalıp boşluğundan doğrudan daha düzgün yüzey |
| Malzeme Kaldırma | Destek yapısı kesimi manuel araçlar veya tel EDM ile | Kapaklar, kanatlar ve yükselticilerin kesimi ve taşlama |
| Termal İşleme | Kalıntı gerilmeleri azaltmak için gerilme giderici ısıtma işlemi | Mikroyapıyı normalize etmek için standart ısıtma işlemleri |
| İkincil İşleme | Yüksek hassasiyetli delikler ve düz yüzler için CNC işleme | Referans noktaları, dişler ve sızdırmazlık alanları için CNC işleme |
Geleneksel işleme erişimini engelleyen geometrik karmaşıklık durumunda SLM'ye güveniyoruz. Tersine, tutarlı dış yüzey pürüzlülüğü ve yüksek hacimli tekrarlanabilirlik ön planda olduğunda, döküm ve hedefli CNC işleme kombinasyonu nihai toleranslara ulaşmanın daha doğrudan yolunu sunar.
Malzeme Performansı ve Mekanik Özellikler: SLM ve Yatırım Döküm
Seçici lazer ergitme ile yapılan parçaları geleneksel dökümle karşılaştırdığımızda, mekanik bütünlük ve iç yapı, uygulamanız için hangi yolun mantıklı olduğunu belirler.
Çekme Dayanımı, Yoğunluk ve Yorgunluk Ömrü
Üretim değerlendirmelerimizde, seçici lazer ergitme ile üretilen parçalar sürekli olarak yüksek malzeme yoğunluğu ve mükemmel çekme dayanımı sergiler, doğrudan üretim plakası üzerinde[2]. Lazer, metal tozunu yüksek enerji yoğunluğu ile ergittiği için, ortaya çıkan katı minimum boşluk alanına sahiptir.
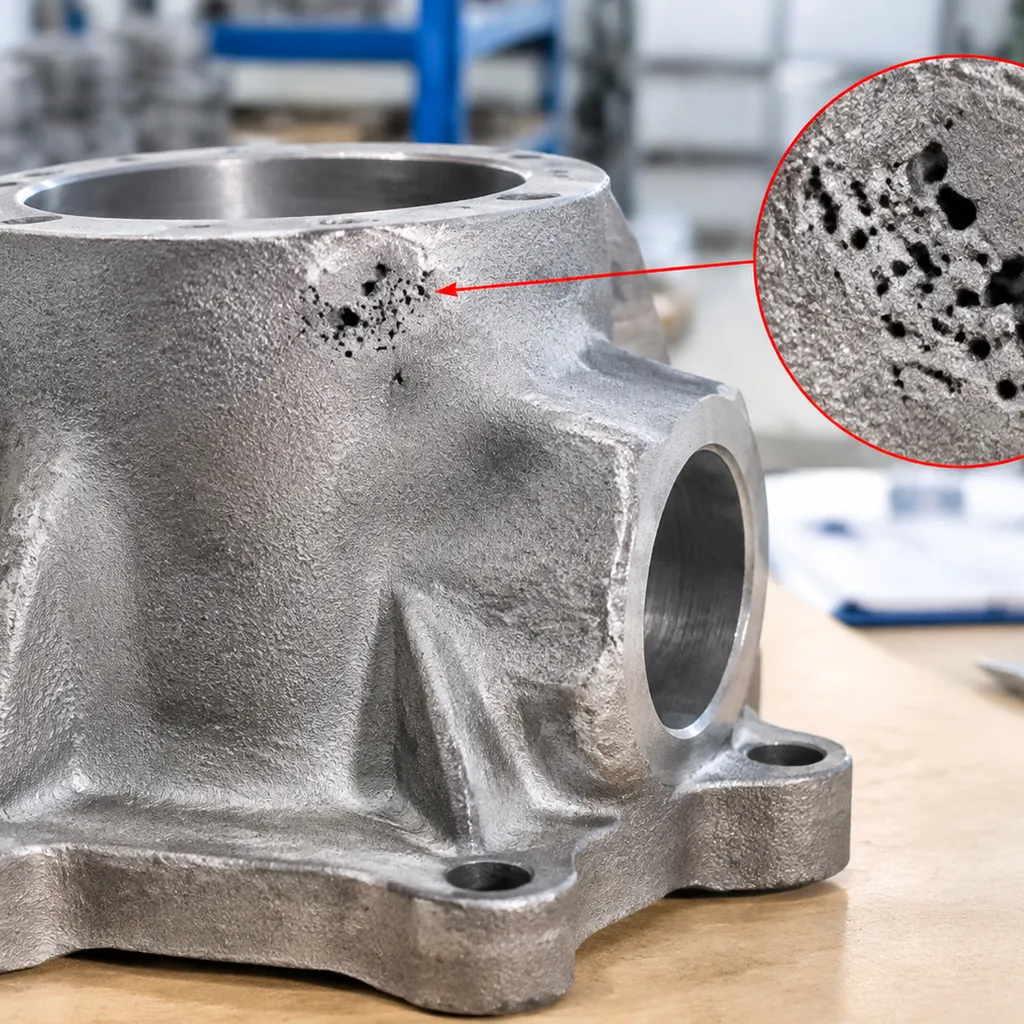
Geleneksel döküm güvenilir kütle dayanımı sağlar, ancak döküm bileşenler, erimiş metalin kalıp içinde soğuması sırasında iç çekme ve gaz gözenekliliği riskine daha açıktır. Döküm, standart yorgunluk döngüleri boyunca güvenilir performans sağlarken, SLM bileşenleri iç gerilmeleri yönetildiğinde döküm çekme değerlerini yakalayabilir veya aşabilir.
Mikroyapı ve Yönsel Davranış
Birincil metalurjik fark, yönsel hizalamaya dayanır:
- Seçici Lazer Ergitme: Katman katman termal döngüler anizotropik özellikler kazandırır[3]. Parçalar, Z ekseni (üretim yönü) boyunca farklı çekme ve akma özellikleri gösterebilir ve önemli ölçüde kalıcı gerilime sahip olup, termal gerilme rahatlatma gerektirir.
- Yatırım Dökümü: Erimiş metal, kalıp boşluğunda uniform şekilde katılaşır ve izotropik mekanik özellikler oluşturur. Parça, yük yönünden bağımsız olarak tutarlı performans gösterir ve eklemeli üretimde görülen yön bağımlı varyasyonları ortadan kaldırır.
Gözeneklilik Kontrolü ve Isıl İşlem
İki süreç de iç kusurlar söz konusu olduğunda tamamen bakım gerektirmez. SLM üretiminde, sonrası termal işlemler ve gerilme rahatlatma döngüleri standart uygulamalardır; termal gradyanları nötralize etmek ve mikro çatlakları önlemek için kullanılır.
Dökümde, gözenekliliğin ve kalıp çekilmesinin kontrolü ana operasyonel odak noktasıdır. Bir uygulama, boşluk olmadan tam yoğunluk gerektiriyorsa, döküm bileşenleri genellikle ikinci işlemler veya katılaşma sırasında kusur oluşumunu önlemek için sıkı kontrol edilen kapama sistemleri gerektirir.
| Performans Ölçütüsü | Seçmeli Lazer Eritme (SLM) | Geleneksel Döküm |
|---|---|---|
| Malzeme Yoğunluğu | Son derece yüksek yoğunluk | İyi yoğunluk; gözenekliliğe ve çekilmeye karşı hassas |
| Mekanik Özellikler | Yüksek mukavemet, yönlü (anizotropik) | Birlikte mekanik özellikler (izotropik) |
| İçsel Stres | Yüksek kalıcı gerilim; gerilme giderici ısıtma işlemi gerektirir | Soğuma sonrası düşük kalıcı gerilim |
| Dövme Mevcudiyeti | Uzmanlaşmış kaynaklanabilir metal tozları | Standart döküm alaşımlarının geniş seçimi |
Metal Alaşım Seçenekleri
Döküm, geniş malzeme esnekliği gerektiğinde endüstri standardıdır. Dökümhaneler neredeyse her türlü ticari alaşım sistemini eriterek, seçim yapmayı kolaylaştırır döküm için en iyi metal hedef aşınma, termal veya korozyon gereksinimlerine göre.
SLM, daha odaklı gaz-atomize toz seçimi içinde çalışır. Genellikle lazer işlemi için optimize edilmiş alaşımlarla çalışıyoruz - titanyum, nikel süper alaşımları, paslanmaz çelik ve alüminyum sınıflarını içerir. Tozların aralığı daha dar ve malzeme maliyetleri daha yüksek olmasına rağmen, SLM, kütle erimiş döküm yapmadan tam yapısal performans sağlar.
Tasarım Özgürlüğü ve Geometrik Karmaşıklık: SLM ve Yatırım Dökümcülük Karşılaştırması
Karşılaştırdığımızda slm ve yatırım döküm, atölyedeki en büyük fark fiziksel kalıp sınırlarına dayanır. Geleneksel döküm, erimiş metalin kalıp boşluğuna akıp katılaşmasını gerektirir, bu da her geometrinin kalıp ayırma, akış yolları ve metal çekilmesine uygun olması gerektiği anlamına gelir. Seçmeli lazer eritme, parçaları doğrudan bir CAD modelinden, katman katman inşa eder ve geleneksel kalıp kurallarını tamamen aşar.
Kalıp Sınırlamalarını, Eğim Açılarını ve Ayırma Çizgilerini Ortadan Kaldırmak
Standart döküm operasyonlarında, her döküm tasarımı fiziksel kalıbı dikkate almalıdır:
- Eğim Açısı ve Ayırma Çizgileri: Geleneksel döküm, kalıbın zarar görmeden serbest kalabilmesi için eğim açıları gerektirir. SLM, tamamen eğim açıları, ayırma çizgileri ve çekirdek çekme kısıtlamaları olmadan inşa edilir.
- Sıfır Kalıp Maliyeti: SLM, odaklanmış lazerle toz yataklarını eritmeye dayandığı için, sert kalıp veya karmaşık kalıp montajlarını mühendislik, test ve ayarlama için gereken haftaları atlamamıza olanak tanır.
- Tasarım Tekrarları: Dökümde bir özelliği değiştirmek genellikle pahalı kalıpların yeniden yapılmasını gerektirir. Metal katkılı üretimle, tasarım değişiklikleri doğrudan yazılımda, üretim işleri arasında gerçekleşir.
Özel bileşenler gibi kapsamlı döküm parçalar kullanmak kalıplanabilir parametreler içinde güvenilir performans sağlar, SLM karmaşık düşük hacimli parçalar için gerçek geometrik bağımsızlık sunar.
Konformal Soğutma Kanalları ve Kafes Yapıları Tasarlama
Seçmeli lazer ergitme, metalin yalnızca stresin gerektirdiği yerde konumlandırılmasına olanak tanır ve standart bir kalıp içinde sıvı metalin ulaşamayacağı geometrileri ortaya çıkarır:
- Karmaşık İç Kanallar: SLM, iç geometrileri doğrudan izleyen eğimli iç soğutma kanalları üretebilir. Döküm süreçleri, akış yolu geometrisini sınırlayan düz çekirdek çekme veya çıkarılabilir seramik çekirdeklerle sınırlıdır.
- Kafes Yapıları ve Hafifletme: Hacimli, yüksek stabiliteye sahip iç kafes ağları inşa edebiliriz, böylece yapısal yoğunluktan ödün vermeden bileşen ağırlığını azaltırız.
- Toz Boşaltma: Erimemiş toz, iç geçitlerden dışarı akar, hava veya cüruf yakalamadan sıvı metalin oluşturamayacağı temiz, karmaşık boş odalar bırakır.
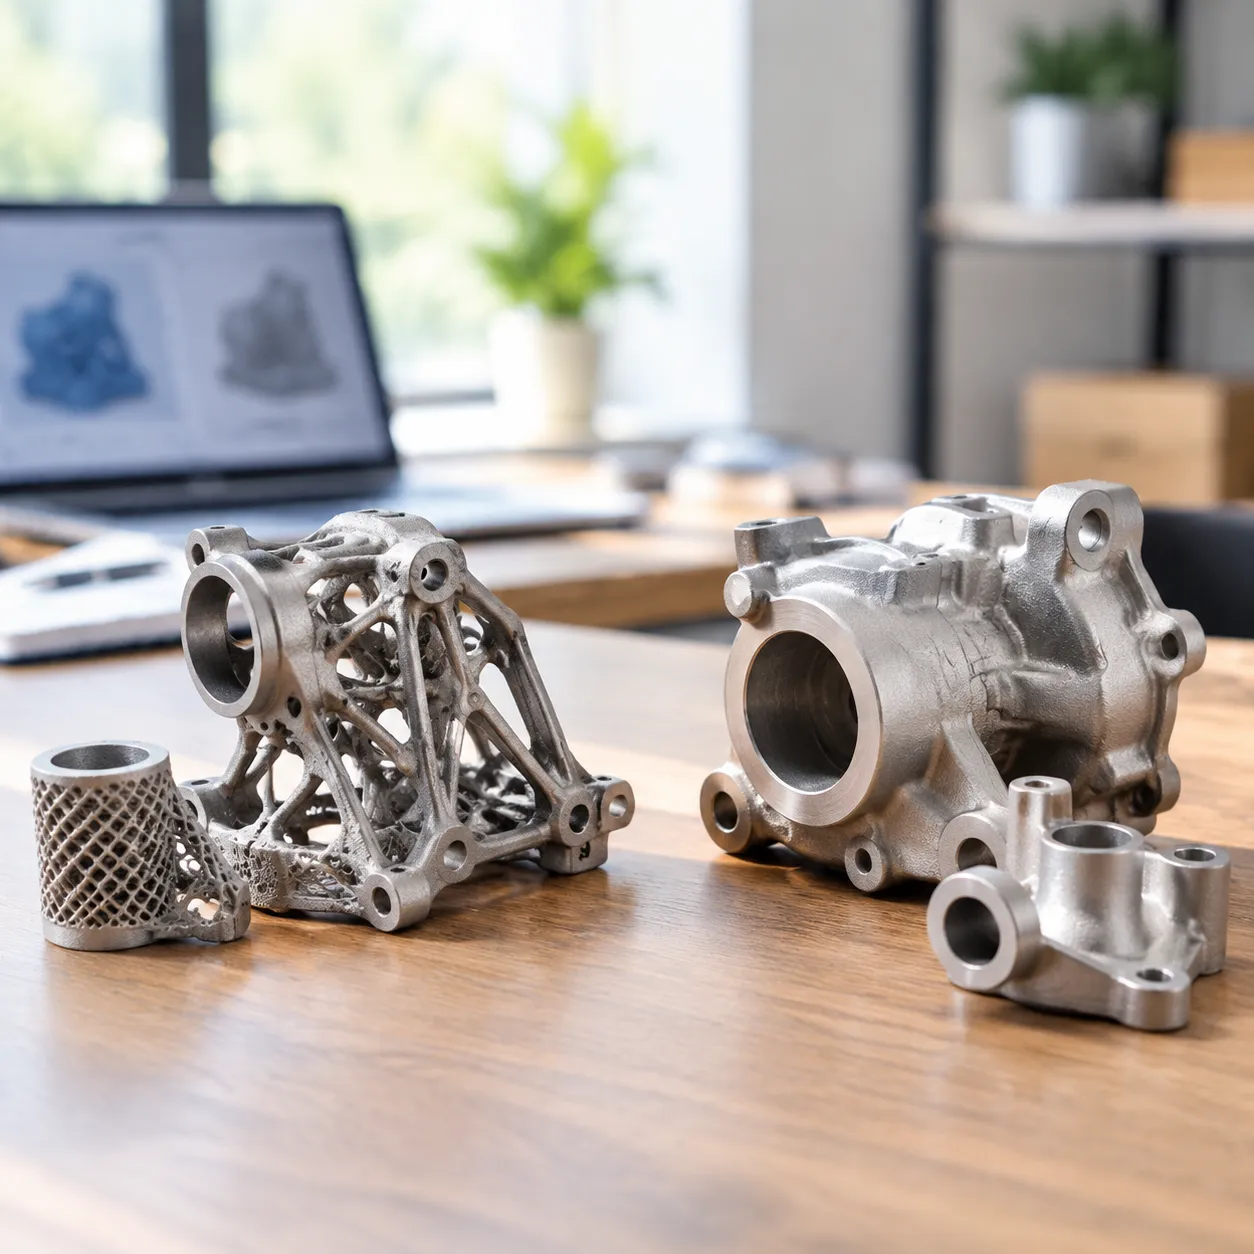
Parça Konsolidasyonu: Çok Parçalı Montajların Yerine Geçme
Geleneksel üretim, mühendislerin karmaşık donanımı genellikle birden fazla daha basit döküm bölüme ayırmasını ve daha sonra kaynak, lehimleme veya cıvatalama ile birleştirmesini zorunlu kılar:
| Tasarım Faktörü | Geleneksel Döküm Montajları | SLM Tekli Baskı Konsolidasyonu |
|---|---|---|
| Bileşen Sayısı | Birden fazla bireysel döküm parçaları | Tek bir birime entegre edilmiştir |
| Birleştirme İşlemleri | Kaynak, conta veya bağlantı elemanları gerektirir | Tamamen ortadan kaldırılmıştır |
| Sızdırmazlık ve Arıza Riskleri | Birlikteki ekler ve kaynak dikişleri boyunca yoğunlaşmıştır | Sorunsuz monolitik yapılarla minimize edilmiştir |
| Ağırlık Profili | Flanşlar, gövde ve donanım nedeniyle ağırdır | Doğrudan CAD verilerinden optimize edilmiştir |
Çok parçalı döküm montajlarını tek bir baskılı bileşene dönüştürerek, montaj işçiliğini ortadan kaldırır, sızdırmazlık yollarını kaldırır ve yüksek karmaşıklıkta, kritik görev uygulamaları için üretimi kolaylaştırır.
SLM ile Yatırım Döküm Maliyeti ve Hacim Kırılma Noktası
Mühendislik ekipleriyle değerlendirme yaparken slm ve yatırım döküm, karar neredeyse her zaman parça sayısı ve ön maliyetlere dayanır.
Ön kalıp maliyetleri ile sıfır kalıp kurulum giderleri karşılaştırması
Geleneksel döküm önemli ölçüde ön yatırım gerektirir. Kalıplar, çekirdek kutuları ve özel kalıplar inşa etmek, ilk birim dökümünden önce önemli başlangıç kalıp sermayesi talep eder. Tasarım revizyonu döngünün sonunda gerçekleşirse, kalıp yeniden kesimi maliyet ve zaman gecikmesine neden olur.
Buna karşılık, seçici lazer ergitme tamamen kalıpsız çalışır. Doğrudan dijital CAD modellerinden çalışır, bu da sert kalıp maliyetlerini tamamen ortadan kaldırır. Kısa üretim serileri, tasarım doğrulaması veya özelleştirilmiş pilot partiler için, özel hızlı prototipleme ve kalıp hizmetleri kullanarak düşük hacimli üretim kullanmaktan çok daha düşük giriş bariyeri sağlar. Ancak, makineler ve toz halindeki hammaddeler, çalışma saati başına daha yüksek temel maliyetler taşır.
Kırılma eğrisi: dökümün kazandığı hacim eşiklerini gösterir
Finansal takas, parti boyutuna göre öngörülebilir bir kırılma noktası eğrisi izler:
| Üretim Sürücüsü | Seçmeli Lazer Eritme (SLM) | Yatırım / Geleneksel Döküm |
|---|---|---|
| Araç ve Kurulum Giderleri | Sıfır araç yatırımı | Yüksek ön maliyetli araç ve kalıp giderleri |
| Parça Başına Maliyet (Düşük Hacim) | Son derece maliyet etkin | Kalıp amortismanı nedeniyle karşı konulamaz derecede pahalı |
| Parça Başına Maliyet (Yüksek Hacim) | Göreceli olarak sabit ve yüksek kalmaya devam eder | Üretim hacmi arttıkça önemli ölçüde düşer |
| Tasarım Revizyon Maliyeti | İhmal edilebilir (CAD dosyasını değiştirin) | Pahalı (yeniden işleme veya kalıp yeniden yapımı) |
- Düşük hacimli üretimler ve özel bileşenler: SLM, sıfır araç maliyetleri sayesinde saatlik makine giderlerini dengeleyerek avantaj sağlar.
- Seri üretim: Geleneksel döküm, ilk kalıp giderlerini binlerce parça boyunca amorti ettiğinde, katmanlı üretim yöntemlerini hızla geride bırakır ve bireysel birim maliyetini düşürür.
Malzeme israfı, toz geri dönüşümü ve hurda geri kazanımı
Hammadde yönetimi de uzun vadeli birim fiyatlandırmayı etkiler. SLM doğası gereği katmanlıdır, yalnızca yapıya uygun tozu eriterek üretir. Parçanın çevresindeki erimemiş metal tozu toplanır, eleklenir ve gelecekteki üretim işlerinde geri dönüştürülür, böylece net hammadde israfı minimumda tutulur.
Geleneksel döküm yöntemleri, erimiş metalin kalıp boşluklarına yönlendirilmesi için kalıp kanalları, kapaklar ve yükselticilere dayanır. Bu besleme sistemleri katı hurda üretse de, dökümhaneler kapakları ve fazla kanalları doğrudan yeniden eriterek sonraki ergitmelere katabilir, böylece sürekli üretim boyunca pratik malzeme geri kazanımı sağlar.
SLM ve Yatırım Döküm Süreleri ile Tedarik Esnekliği
Teslimat süreleri bir proje takvimini belirliyorsa, katkılı üretim ile geleneksel döküm yöntemleri arasındaki seçim, kalıp gereksinimleri ve parti hacmine bağlıdır.
Prototipler ve düşük hacimli üretim için hızlı dönüş süreleri
Kısa seri ve acil prototipler için, seçici lazer ergitme doğrudan dijital CAD verilerinden yapım odasına geçer. Çünkü süreç, özel kalıp olmadan parçaları katmanlar halinde inşa eder, kalıp yapımında gereken bekleme sürelerini ortadan kaldırır. Değerlendirme yaparken slm ve yatırım döküm tasarım doğrulaması veya sıkı geliştirme sprintleri için, SLM tamamlanmış bileşenleri çok daha kısa sürede sunar, takımların tasarımları hemen test etmesine, değiştirmesine ve yinelemesine olanak tanır.
Döküm süresi ve kalıp üretim gecikmelerini yönetmek
Geleneksel döküm önemli ön planlama gerektirir. İlk kalıp boşluğunu tasarlamak, kesmek ve doğrulamak, ilk döküm gerçekleşmeden önce kaçınılmaz gecikmeler getirir. Kullanırken üstün döküm verimi için gelişmiş döküm teknolojisini kullanıyoruz hat çalıştığında yüksek verimlilik sağlar, takımlar başlangıçta gereken kalıp üretim süresini absorbe etmelidir.
- SLM teslim süreleri: Sıfır kalıp gecikmesi; doğrudan baskı akışı, üretimin saatler içinde başlamasını sağlar.
- Döküm teslim süreleri: Kalıp üretimi, önceden belirlenmiş takvim darboğazı yaratır, kalıplar doğrulandıktan sonra hızlı parça başına döngü süreleriyle telafi edilir.
Talep üzerine dijital envanter ile fiziksel depo depolama arasındaki fark
Bu iki teknolojinin operasyonel farkı doğrudan envanter yönetimine yansıtır:
- Dijital depolama: SLM, tamamen dijital bir depo sağlar. 3D modeli saklar ve yedek parçaları sadece siparişler geldiğinde yazdırır, fiziksel depo maliyetlerini azaltır.
- Fiziksel parti stoklama: Geleneksel döküm, yüksek kalıp maliyetlerini amorti etmek için büyük üretim serileri gerektirir, gelecekteki talep için envanteri depolamak amacıyla özel depo alanı gerekir.
Yatırım döküm ile Hibrit Kalıp Baskısı
Değerlendirirken slm ve yatırım döküm, her zaman bunları karşılıklı dışlayıcı olarak ele almak zorunda değilsiniz. Modern üretim, katkılı üretimin tasarım hızını geleneksel dökümün metallurgik güvenilirliği ile birleştirmemize olanak tanır. Bu hibrit strateji, yüksek maliyetli doğrudan metal baskısı ile katı geleneksel kalıp arasındaki boşluğu doldurur.
Hızlı döküm için 3D baskılı reçine ve mum kalıplarının kullanımı
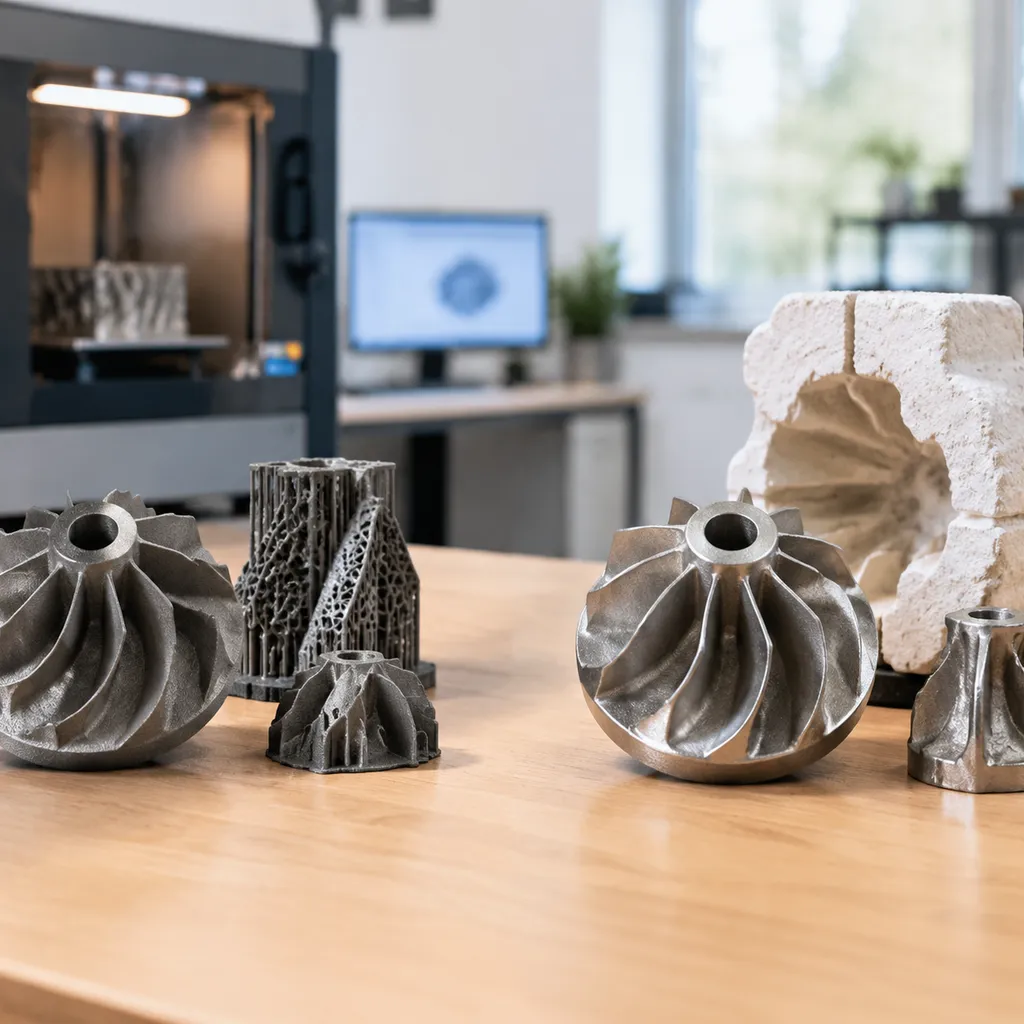
Mum kalıplarını üretmek için pahalı metal kalıpları işlemek yerine, doğrudan bir CAD dosyasından kurban kalıplarını yazdırabiliriz. Bu yaklaşım standart kalıp üretim sürelerini aşar ve döküm kalıplarına sıvı metal dökümünü iyi bilinen döküm uygulamalarıyla yapmamıza olanak tanır.
- Doğrudan-kalıp hız: Kalıplar, özel kalıp üretimi için haftalarca beklemek yerine saatler içinde üretilir.
- Temiz yanma performansı: Özel kalıp malzemeleri kullanarak - örneğin, bizim Döküm 3D Baskı Rehberi Temiz Yanma ve Sıfır Kül Reçineleri İçin - kalıp içindeki kalıntıyı en aza indirir, dökümde inclusions ve gözeneklilik gibi kusurları azaltır.
- Tasarım doğrulama: Karmaşık geometrileri, eğim gereksinimlerini ve uyumu kalıcı kalıplara geçmeden önce doğrularız.
Köprü kalıplama ve düşük hacimli üretimler için ön maliyetleri azaltmak
Geleneksel döküm, sert kalıp üretimi için önemli ön sermaye gerektirir, bu da küçük partilerin maliyetini çok yüksek hale getirir. SLM gibi doğrudan metal katmanlı üretim, kalıp üretimini tamamen ortadan kaldırır, ancak makine zamanı ve metal tozları yüksek hammaddeler maliyetleri taşır.
Bir hibrit kurulum bu ön engelleri azaltır:
- Sıfır sert kalıp maliyeti: Kısa üretim işleri için dayanıklı metal kalıpların işlenmesi maliyetini ortadan kaldırır.
- Uygun fiyatlı düşük hacimli üretim: Pilot üretimler, yedek parçalar veya köprü üretimi için makul bir orta yol sağlar, kalıcı kalıplar üretilirken.
- Hızlı tasarım tekrarları: Mühendislik değişiklikleri sadece güncellenmiş dijital dosya gerektirir, bu da binlerce lira kalıp yeniden işleme maliyetinden tasarruf sağlar.
Eklemeli üretim ile geleneksel dökümün ne zaman birleştirileceği
Projeniz belirli hacim, geometri veya malzeme kısıtlamalarıyla karşılaştığında, katkılı desenleri geleneksel döküm ile birleştirmeyi öneririz:
| Proje Faktörü | Hibrit Döküm Yaklaşımı | Doğrudan SLM Baskı |
|---|---|---|
| Alaşım Gereksinimleri | Geniş, geleneksel alaşım seçeneklerine ihtiyacınız olduğunda en iyisi | Belirli, kaynaklı metal toz sınıflarına sınırlıdır |
| Parça Boyutları | Orta ve büyük bileşenler için mükemmel | Katkılı inşaat odası hacmiyle sınırlıdır |
| Malzeme Yapısı | Tanıdık izotropik döküm özellikleri sağlar | Yoğun yapı, ancak kalıntı gerilime eğilimlidir |
| Üretim Ölçeği | Sert kalıplama öncesinde 5 ila 100 parça için idealdir | Tek seferlik ve çok düşük hacimler için en maliyet etkilisidir |
Katkılı desen yapımı ile geleneksel döküm yöntemlerini birleştirerek, döküm metalin geniş alaşım seçeneğini ve izotropik özelliklerini korurken, geleneksel kalıplamanın uzun teslim süreleri ve yüksek başlangıç yatırımlarını aşarız.
SLM ve Yatırım Döküm Uygulamaları Endüstri Bazında
Değerlendirirken slm ve yatırım döküm, Gerçek dünya uygulama talepleri hangi sürecin kazanacağını belirler. Üretim hacmi, düzenleyici engeller ve tasarım karmaşıklığını göz önünde bulundurarak karar veririz.
Tıbbi İmplantlar: Gözenekli Yapılar mı yoksa Döküm Protezler mi
- Seçici Lazer Eritme (SLM): Hasta özel implantlar ve ortopedik cihazlar için idealdir. Toz yatağı prosesi, bileşene doğrudan karmaşık, gözenekli kafes yapıları inşa eder ve kemik büyümesini teşvik eder, ikincil kaplamalara gerek kalmadan.
- Geleneksel Döküm: Standart geometrilerin ve izotropik mekanik güvenilirliğin önemli olduğu yüksek hacimli, uniform protezler ve cerrahi alet tutacakları için standart olmaya devam etmektedir, düşük birim maliyetle.
Havacılık Motor Bileşenleri: Ağırlık Azaltma ile Kanıtlanmış Alaşımlar Arasındaki Denge
- SLM: Montaj birleşim yerlerini ortadan kaldırmak ve dahili soğutma kanallarına sahip hafif parçalar üretmek için metal eklemeli imalat kullanıyoruz. Bu yöntem, özel düşük hacimli uçuş donanımları için kütleyi hızlı bir şekilde azaltır.
- Yatırım Dökümü: Kritik motor muhafazaları ve yapısal iskeletler, kanıtlanmış geçmişleri ve sertifikalı metal çeşitliliği nedeniyle hâlâ büyük ölçüde geleneksel döküme güvenmektedir.[4]. Uyumlu dökümhane metallerine genel bir bakış için, Alloy Guide for High Performance Alloys and Precision Casting.
Otomotiv ve Endüstriyel Ekipmanlar: Özel Parçalar ve Ölçekli Üretim
- Düşük Hacimler için SLM: Tasarım değişikliklerinin haftalık olarak gerçekleştiği ve kalıp gecikmelerinin kabul edilemez olduğu hızlı prototipleme, işlevsel testler ve özel motorsporları bileşenleri için SLM'ye güveniyoruz.
- Yüksek Hacimler için Döküm: Standart otomotiv braketleri, pompa gövdeleri ve ağır endüstriyel bağlantı elemanları doğrudan geleneksel döküme gider. Kalıp bir kez oluşturulduğunda döküm, büyük partiler için rakipsiz parça başına maliyet verimliliği ve hızlı çevrim süreleri sağlar.
Karar Matrisi: SLM ile Hassas Döküm Arasında Nasıl Seçim Yapılır?
Metal eklemeli imalat ile geleneksel dökümhane yöntemleri arasında seçim yapmak, üretim gerçekliklerinizi her sürecin temel güçlü yönleriyle eşleştirmeye dayanır. Eklemeli imalat yapılarını köklü dökümhane yöntemleriyle tartarken - şunun değerlendirilmesine benzer şekilde dövme ve döküm arasındaki farkı değerlendiriyorsanız Ağır hizmet bileşenleri için - temel ödünleşimler her zaman geometriye, parti büyüklüğüne ve kalıp yatırımlarına odaklanır.
Proje Hacmini, Geometrik Karmaşıklığı ve Bütçeyi Değerlendirme
Arasındaki ödünleşimleri değerlendiriyoruz SLM ve hassas döküm ve geleneksel dökümhane süreçlerini şu üç temel kısıtlamayı tartarak değerlendiriyoruz:
- Üretim Hacmi: Seçici Lazer Ergitme (SLM), sıfır kalıp gerektirir; bu da onu tek seferlik prototipler, özelleştirilmiş bileşenler ve küçük parti boyutları için maliyet etkin kılar. Geleneksel döküm önemli ön kalıp maliyetleri içerir, ancak yüksek hacimli seri üretime ulaştığınızda birim başına maliyeti dramatik ölçüde düşürür.
- Geometrik Karmaşıklık: SLM, bir lazer kullanarak doğrudan metal tozundan üretim yapar; karmaşık iç boşluklara, birleştirilmiş montajlara ve fiziksel bir kalıptan çıkarılamayan organik geometrilere izin verir. Döküm ise kalıp geometrisi, çıkış açıları ve model veya parçaların çıkarılması gerekliliği ile sınırlı kalmaya devam eder.
- Bütçe Dağılımı: SLM, maliyetleri hammaddeler ve makine çalışma süresi üzerinde yoğunlaştırır, yüksek başlangıç sermaye maliyetinden kaçınır. Döküm, masraflarınızı kalıp ve kalıp üretimine yükler, üretim arttıkça büyük ölçek ekonomileri sağlar.
| Karar Faktörü | Seçmeli Lazer Eritme (SLM) | Geleneksel Döküm |
|---|---|---|
| Optimum Hacim | Düşük hacimler, prototipler, özel parçalar | Yüksek hacimli üretim serileri |
| Takım Yatırımı | Sıfır kalıp maliyeti | Yüksek ön maliyetli kalıp ve kalıp maliyetleri |
| Tasarım Özgürlüğü | Karmaşık iç yapılar, sınırsız şekiller | Kalıp çıkarma ve geometri ile sınırlı |
| Parça Boyutu Yeteneği | Küçük-orta karmaşık parçalar için en iyisi | Büyük, ağır bileşenler için oldukça uygun |
| Malzeme Esnekliği | Özel metal tozlar | Standart metal alaşımlarının geniş seçimi |
| Mekanik Profil | Yüksek yoğunluk; potansiyel anizotropi ve kalıntı gerilme | İzotropik özellikler; porozite ve büzülmeye karşı hassas |
Teslimat Sürelerine Göre Doğru Yöntemi Seçmek
Öncü süreler, parça geometrisi kadar üretim stratejisini de belirler. Teslimat takvimi sıkıştığında, kurulum yolu seçiminizi belirler:
- Kısa Süreler ve Hızlı Tekrarlar: SLM, bir CAD dosyasından doğrudan inşa edilir. Fiziksel kalıpları makineleme, test etme ve ayarlama ihtiyacı olmadan, fonksiyonel metal parçaları birkaç gün içinde üretebiliriz. Bu da SLM'yi acil mühendislik değişiklikleri ve hızlı fonksiyonel testler için ideal hale getirir.
- Planlanmış Kitle Üretimi: Geleneksel döküm, sert kalıpların üretimi, denetlenmesi ve kalifikasyonu haftalar veya aylar alabileceği için uzun ön hazırlık süreleri gerektirir. Ancak, kalıplar çalışır hale geldikten sonra, döküm büyük siparişler için katman katman ekleme sistemlerinin ulaşamayacağı hızlarda parça döker.
Mühendislik Takımları İçin Adım Adım Seçim Kontrol Listesi
Projeniz için SLM veya geleneksel döküm belirtip belirtmeyeceğinizi belirlemek için bu hızlı kontrol listesini kullanın:
- Parti Büyüklüğünü Değerlendirin: Eğer üretim birkaç düzine parça altındaysa veya bireyselleştirilmiş özelleştirme gerekiyorsa, SLM'yi seçin. Aynı tipte binlerce bileşen gerekiyorsa, döküm maliyet açısından daha verimli bir seçimdir.
- Parça Geometrisini İncele: Eğer bileşen kapalı iç kanallar, karmaşık kafes yapılar veya hafifleştirilmiş bütünleşik duvarlar içeriyorsa, kalıp sınırlamalarını aşmak için SLM'yi tercih edin.
- Ön Yatırım Maliyetini Hesapla: Eğer bütçeniz yüksek başlangıç kalıp maliyetlerini karşılamıyorsa, ihtiyaç duyulduğunda parça üretimi için SLM'yi seçin. Daha düşük birim maliyeti için kalıp yatırımı yapabiliyorsanız, döküm tercih edin.
- Malzeme ve Mekanik İhtiyaçları Onayla: Uygulamanız yaygın olarak bulunan standart bir alaşım veya tamamen izotropik yapı gerektiriyorsa, porozite risklerini göz önünde bulundurarak döküm seçin. Yüksek yoğunluk ve kalıntı gerilme rahatlatması için ısıl işlem yapmaya uygunsanız, SLM'yi tercih edin.
- Yüzey Bitirme ve İkincil İşlemleri Gözden Geçir: Her iki yolda da son işlem planlayın. SLM, destek yapısının çıkarılması ve kaba yüzeyleri iyileştirmek için işleme ihtiyaç duyar, döküm ise genellikle daha düzgün kalıptan çıkarılmış yüzeylere rağmen kapak ve yükseltici çıkarmayı gerektirir.
Sıkça Sorulan Sorular: SLM ve Enjeksiyon Döküm Karşılaştırması
Eklemeli üretim ile geleneksel döküm yöntemleri arasında doğru kararı vermenize yardımcı olmak için aşağıda en yaygın mühendislik ve tedarik sorularını yanıtladık.
| Soru | Seçmeli Lazer Eritme (SLM) | Yatırım / Geleneksel Döküm |
|---|---|---|
| Mekanik Dayanım | Yüksek yoğunluk; kalıntı gerilme ve yönsel özellikler riski. | İzotropik mukavemet; iç çekme ve porozite riski. |
| Maliyet Tatlı Noktası | Düşük hacim, prototipler ve yüksek karmaşıklıkta özel tasarımlar. | Kalıp kalıplama maliyetlerinin amorti edildiği orta ila yüksek hacimler. |
| Yüzey Kalitesi | Daha kaba montaj dokusu; desteklerin çıkarılması ve işleme gerekebilir. | Kalıptan hemen çıkan daha düzgün döküm yüzeyi. |
| Malzeme Maliyetleri | Daha yüksek hammaddeler maliyeti (ince metal tozlar). | Daha düşük hammaddeler maliyeti ve daha geniş alaşım uyumluluğu. |
SLM ile basılan metal, yatırım döküm metalinden daha güçlü mü?
SLM, olağanüstü yüksek yoğunluk ve katı mekanik performans sağlayan parçalar üretir, ancak katman katman lazer füzyonu iç residual stresler ve yönsel mukavemet farklılıkları oluşturur[2]. Bu nedenle, iç stresleri dengelemek için sıklıkla ısı işlemleriyle baskı bileşenlerini sonlandırıyoruz.
Buna karşılık, yatırım döküm süreci üzerinden üretilen parçalar geometrinin her yerinde uniform, izotropik mekanik özellikler sunar. Ancak, döküm bileşenler, katılaşma sırasında porozite ve çekilme gibi iç hatalar taşıma riski taşır ve kalite kontrol sırasında yönetilmelidir.
Yatırım döküm, hangi üretim hacminde SLM'den daha ucuz hale gelir?
SLM, küçük üretim serilerinde maliyet açısından avantaj sağlar. Çünkü 3D baskı, sıfır kalıp veya fiziksel model gerektirdiği için ön maliyetleri tamamen ortadan kaldırır, bu da hızlı iterasyonlar ve kısa seri üretim için idealdir.
Döküm, kalıp ve sert kalıp boşluklarına önemli ön yatırımlar gerektirir. Ancak, o kalıp mevcut olduktan sonra, parça başına üretim maliyeti büyük ölçüde düşer. Orta ve yüksek hacimli üretim için, karmaşık metal parçalar için hassas döküm hizmetleri birim ekonomisinde SLM'yi hızla geçer çünkü başlangıç kalıp maliyeti binlerce aynı birim arasında amorti edilir.
SLM, yatırım dökümünü tamamen değiştirebilir mi?
Hayır. SLM, geleneksel döküm tekniklerinin yerine geçecek bir üretim yolu değildir. SLM, karmaşık iç kanallar, hafif yapılar ve yüksek özelleştirilmiş geometriler üretmede mükemmeldir, ancak dökümle karşılaştırılamaz:
- Kitle üretim ekonomisi: Döküm, yüksek miktarlarda ve daha düşük birim maliyetlerle üretim sağlar.
- Büyük bileşen boyutlandırması: Döküm, yaygın eklemeli üretim alanlarını aşan devasa parçaları işler.
- Daha geniş alaşım seçenekleri: Geleneksel dökümhaneler, lazerler için mevcut olan özel toz formülasyonlarına kıyasla daha geniş bir yelpazede ticari alaşımları eritmektedir.
SLM ile döküm arasındaki yüzey bitişi farkı nedir?
Döküm bileşenler, kalıp boşluğundan hemen çıktıktan sonra tutarlı ve pürüzsüz bir yüzey bitişi sağlar, genellikle kapılar, yükselticiler ve ayırma dikişlerini kesmek için son işlem gerektirir.
SLM bileşenler, kısmen eritilmiş metal toz parçacıklarının parça duvarlarına yapışması nedeniyle belirgin şekilde daha pürüzlü bir ilk baskı yüzey dokusuna sahiptir. Ayrıca, metal baskılar, yerleşik destek yapılarının kaldırılması için mekanik kesim gerektirir ve ardından kritik fonksiyonel yüzeylerde standart CNC frezeleme veya taşlama yapılır.
SLM için kullanılan malzemeler, döküm alaşımlarından daha mı pahalıdır?
Evet. SLM, sıkı parçacık boyutu dağılımına sahip özel, gaz atomize metal tozlarına dayanır ve bu da ham stokun kilogram başına maliyetini standart dökümhane ingot veya hurda malzemeden önemli ölçüde daha pahalı hale getirir.
SLM, inşa odasından kullanılmayan tozun geri kazanılmasıyla bu maliyeti dengelemeye yardımcı olurken, geleneksel döküm, ham alaşım tüketimi ve toplu metal alımında çok daha maliyet etkilidir.
Referanslar
- Vikipedi - Seçici lazer ergitme (SLM / toz yatağı füzyonu genel bakış) ↩
- Dejene ve diğerleri (2023), Malzemeler - İnce duvarlı parçalar için Seçici Lazer Eritme ve Yatırım Dökümünün Karşılaştırmalı Çalışmasının Kritik İncelemesi (PMC açık erişim) ↩
- NIST - Katkı Üretimi (süreç genel bakış ve ölçüm bilimi)
- Yatırım Döküm Enstitüsü - Endüstri derneği genel bakış