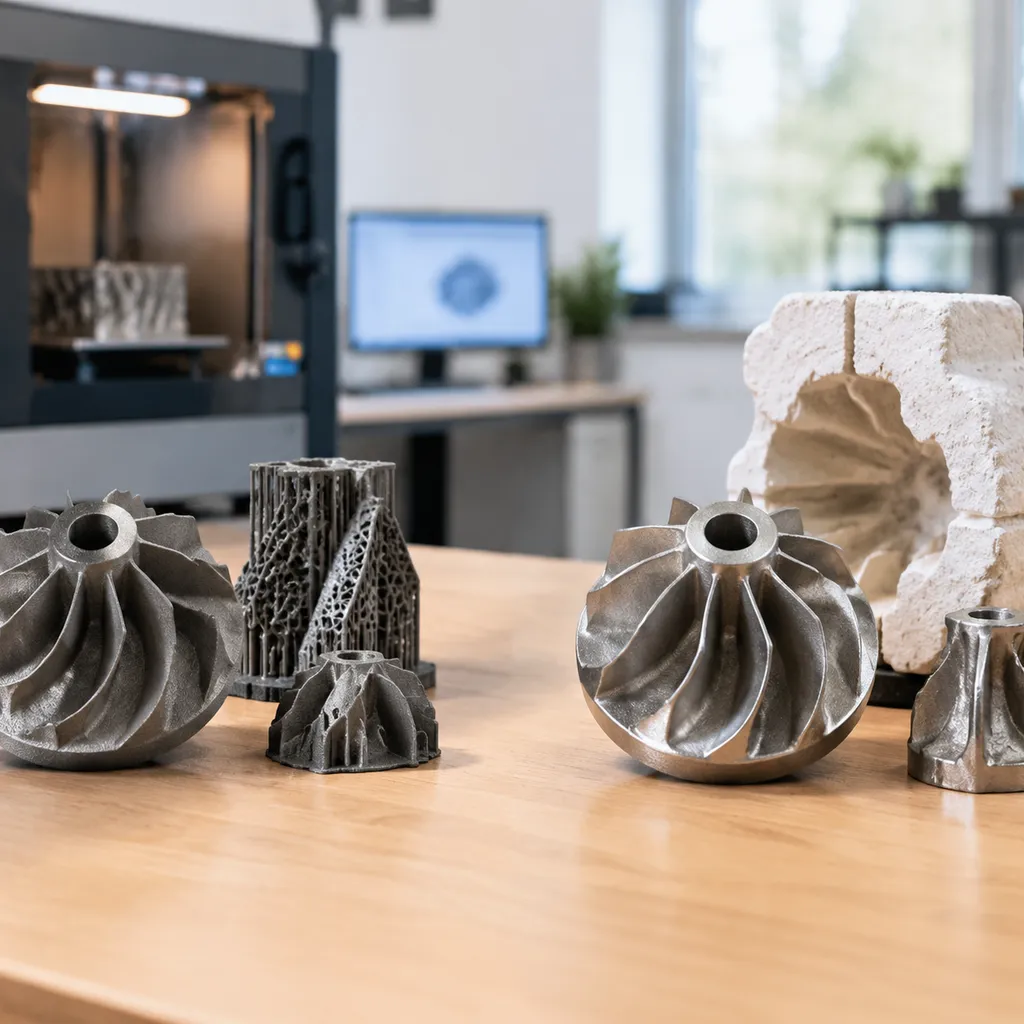
Выбор slm против литья по моделям означает выбор между безинструментальным селективным лазерным плавлением для сложных, малых объемов металлических деталей и традиционным литьем для масштабного, изотропного производства.
Методы аддитивного производства и литейные технологии расходятся по вопросам точности размеров, микроструктуры и риска пористости, решетчатых структур и внутренних каналов охлаждения, а также по экономике стоимости и срокам изготовления.
Данное руководство сравнивает рабочие процессы, механические свойства, свободу проектирования, объемы безубыточности, гибридное формование по шаблонам, области применения и практический чек-лист для выбора.
Разбор процессов: SLM против литья по моделям
При выборе между аддитивным производством и традиционным металлообжигом основное отличие заключается в том, как исходный материал превращается в конечный компонент.
Как селективное лазерное плавление строит детали слой за слоем
Селективное лазерное плавление (SLM) — это процесс сплавления порошка, который создает полностью плотные металлические компоненты непосредственно из 3D CAD-данных без использования специальных инструментов[1].
- Насыпание порошка: Лезвие распылителя равномерно распределяет тонкий слой металлического порошка по платформе для сборки.
- Облучение лазером: Высокоплотный лазер выбирает 2D-сечение модели CAD, полностью расплавляя и соединяя частицы вместе.
- Опускание платформы: Платформа для сборки опускается на один слой толщиной.
- Повторение: Последовательность повторяется слой за слоем, пока трехмерная геометрия полностью не сформируется.
- Удаление порошка: Несплавленный порошок счищается и перерабатывается для повторного использования, оставляя твердую компоненту прикрепленной к платформе сборки.
Как работает литье по модели с использованием воска: от шаблона до заливки
Традиционное литье использует жидкую металлургию и затвердевает ее внутри заданной формы.
- Создание оснастки: На начальном этапе изготавливаются формы и штампы для определения размеров полой полости.
- Подготовка формы: Оснастка формирует жертвенный шаблон или каркас полости для приема расплавленного металла.
- Плавление и заливка: Исходные металлические сплавы нагреваются выше точки плавления и заливаются в предварительно нагретую форму полости.
- Затвердевание: Расплавленный металл охлаждается и затвердевает, принимая окончательную форму компонента, создавая изотропную массивную структуру.
- Удаление формы и гейтов: Форма разбивается, и отлитая деталь отделяется от систем гейтов и ростверков.
Ключевые отличия рабочего процесса от CAD-модели до конечной детали
Путь от CAD-модели к физическому изделию подчеркивает основные компромиссы в области оснастки, скорости и циклов итерации.
| Этап рабочего процесса | Лазерное селективное сплавление (SLS) | Традиционное литье |
|---|---|---|
| Требования к оснастке | Нулевое инструментальное оснащение; прямое цифровое сечение из CAD | Высокие первоначальные затраты на инструментальное оснащение необходимы для производства форм |
| Время подготовки | Часы на настройку параметров сборки | Недели или месяцы на обработку и проверку форм |
| Метод формовки | Термическое сплавление слой за слоем с помощью лазера | Объемное заполнение жидким металлом полости |
| Итерация дизайна | Немедленно; обновите CAD-файл и повторно напечатайте | Дорого; требует перенастройки или модификации формы |
| Обработка материалов | Несваренный порошок просеивается и перерабатывается | Клапаны, каналы и подъемники должны быть вырезаны и переплавлены |
Точность размеров и качество поверхности: SLM против литья по моделям
Когда мы сравниваем slm против литья по моделям на производственной площадке качество поверхности и размерная стабильность определяют объем вторичной обработки. Оба метода создают компоненты высокой целостности, но их физические процессы формовки дают очень разные характеристики поверхности и поведение при измерении.
Достижимые допуски и повторяемость размеров
- Выборочное лазерное плавление (SLM): Создает компоненты напрямую из 3D CAD данных, исключая износ физической формы и смещение линий раздела. Обеспечивает точный контроль размеров сложных внутренних геометрий, хотя локальные тепловые градиенты во время лазерной обработки требуют аккуратной ориентации для предотвращения тепловых искажений.
- Литье: Обеспечивает надежную повторяемость деталей после квалификации инструмента. Управление базовыми размерными допусками при литье металлов требует учета усадки материала во время затвердевания и охлаждения жидкого металла.
Поверхностная шероховатость в состоянии готовности
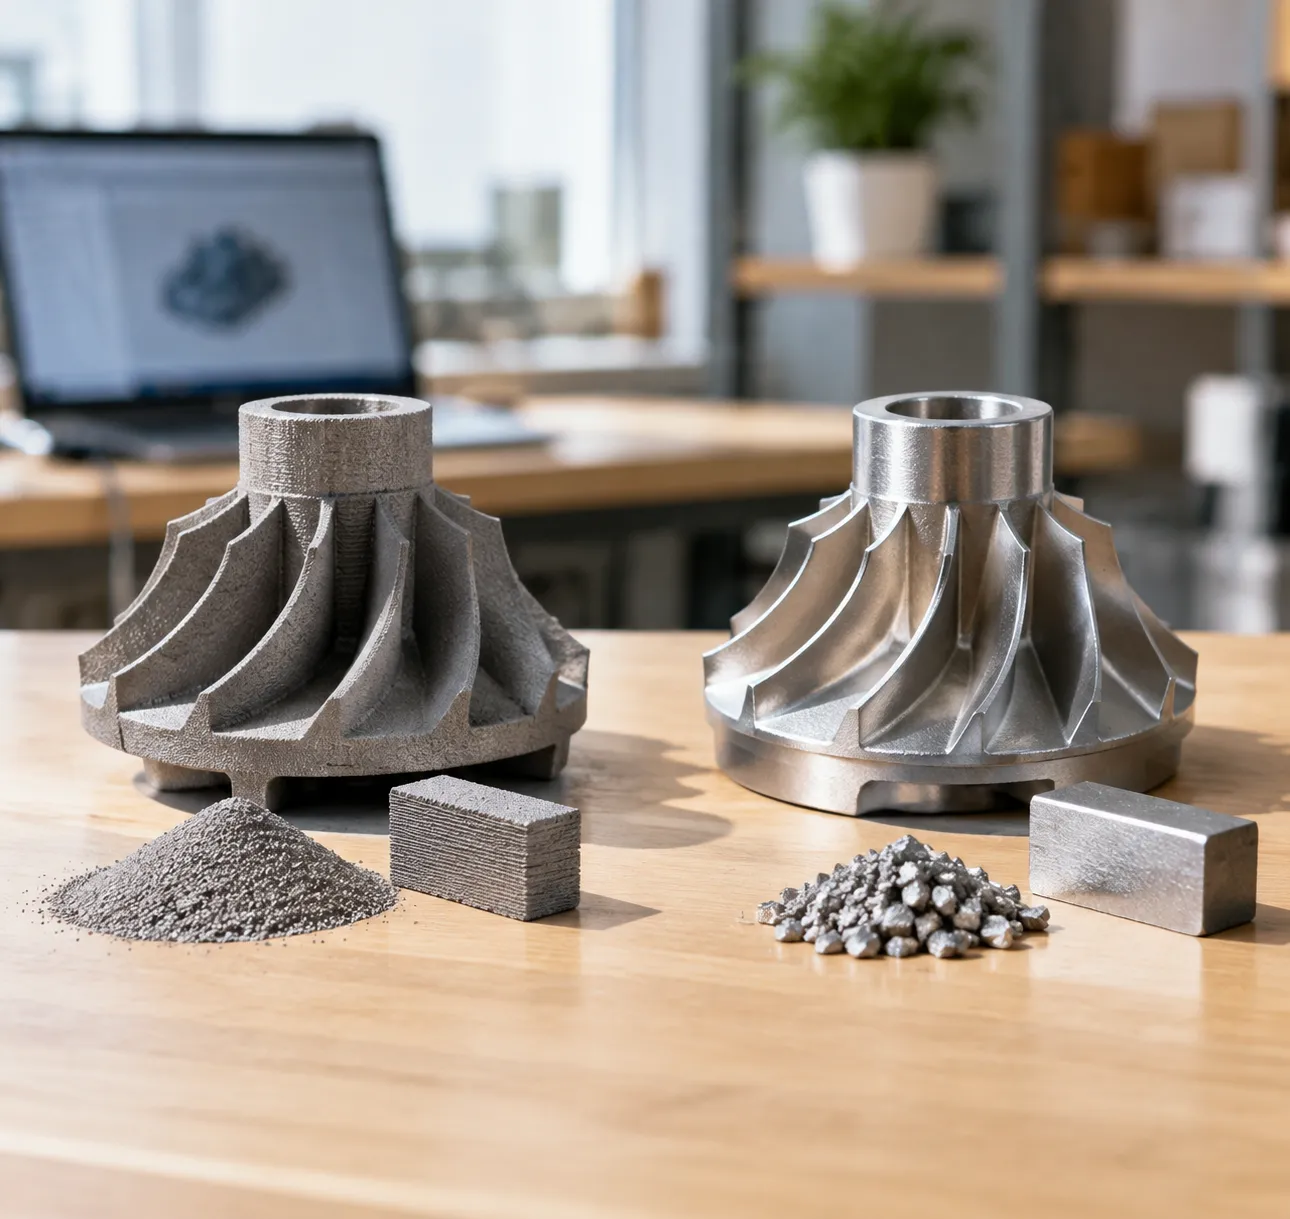
- Поверхности SLM: Лазерное спекание порошковой кровли оставляет по своей природе более шероховатую текстуру после изготовления. Нерасплавленные и частично спеченные порошковые зерна сливаются с внешними стенками, обычно требуя абразивной обработки или шлифовки для участков с высоким контактом.
- Поверхности отлитых изделий: Жидкий металл затвердевает непосредственно у стенок формы, что обычно дает заметно более гладкую поверхность сразу после формовки.
Требования к постобработке и фрезерной обработке на ЧПУ
Ни один из методов полностью не исключает необходимость постобработки. Критические соединительные поверхности, динамические уплотнительные поверхности и точные отверстия всегда требуют вторичной обработки на ЧПУ.
| Фактор сравнения | Лазерное селективное сплавление (SLS) | Традиционное и инвестиционное литье |
|---|---|---|
| Текстура после формовки | Более грубая поверхность; требует сглаживания | Более гладкая поверхность прямо из формы |
| Удаление материала | Обрезка поддерживающих структур с помощью ручных инструментов или электроэрозионной обработки проволокой | Обрезка и шлифовка каналов, штифтов и подъемных элементов |
| Термическая обработка | Отпускная термическая обработка для снятия остаточных напряжений | Стандартные термические обработки для нормализации микроструктуры |
| Дополнительная механическая обработка | ЧПУ-обработка для высокоточной сверловки и плоских поверхностей | Обработка с ЧПУ для определения опорных точек, резьб и уплотнительных посадочных зон |
Мы полагаемся на SLM, когда геометрическая сложность исключает традиционный доступ к обработке. Напротив, когда приоритетом являются однородная внешняя гладкость и высокая повторяемость в больших объемах, литье в сочетании с целенаправленной обработкой с ЧПУ предлагает более прямой путь к окончательным допускам.
Эксплуатационные характеристики материала и механические свойства: SLM против литейного производства
Когда мы сравниваем детали, изготовленные методом селективного лазерного плавления, с традиционным литьем, механическая целостность и внутренняя структура определяют, какой путь имеет смысл для вашего применения.
Пробивная прочность, плотность и ресурс усталости
В наших производственных оценках детали, созданные методом селективного лазерного плавления, постоянно демонстрируют высокую плотность материала и исключительную пробивную прочность сразу после изготовления[2]. Поскольку лазер расплавляет металлический порошок с высокой энергетической плотностью, полученное твердое тело содержит минимальное количество пустот.
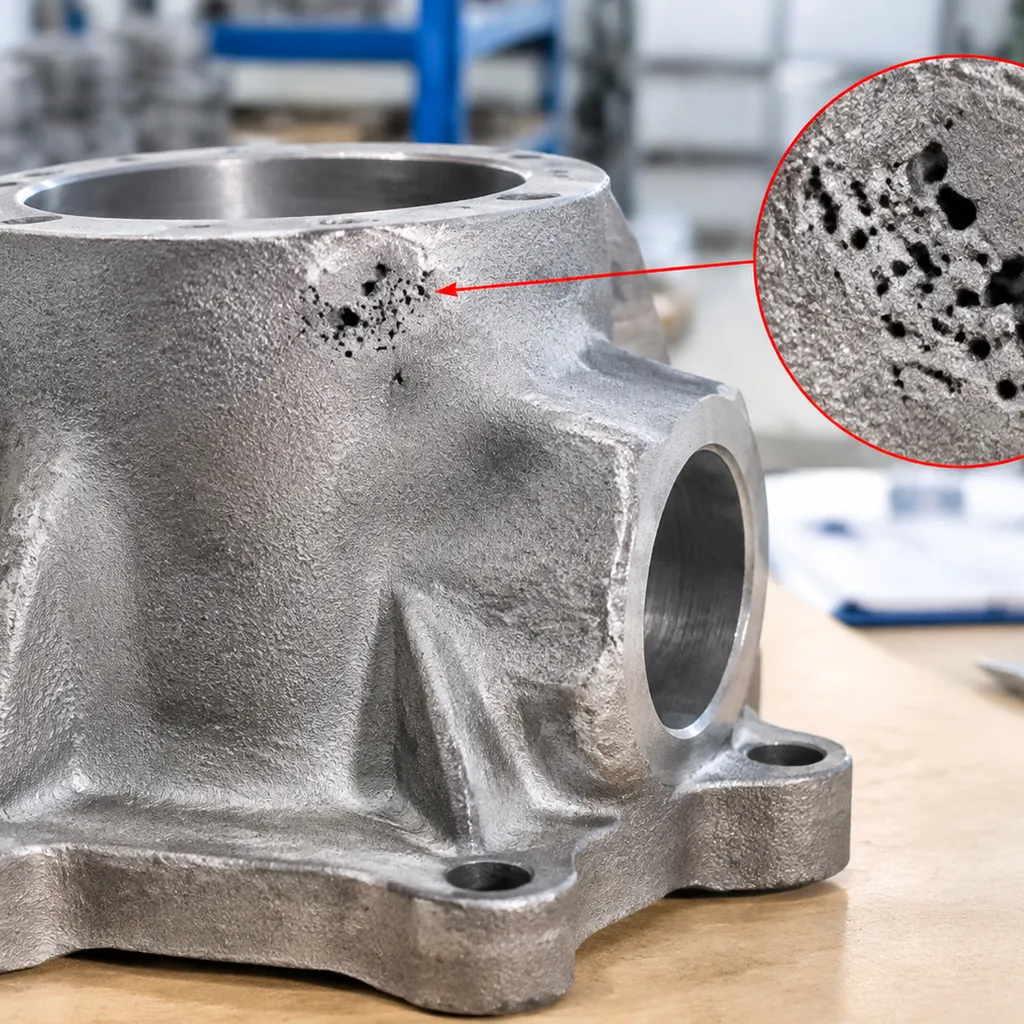
Традиционное литье обеспечивает надежную прочность в массе, но литые компоненты подвергаются большему риску внутреннего усадки и газовой пористости по мере охлаждения расплавленного металла внутри формы. Хотя литье обеспечивает надежную работу при стандартных циклах усталости, компоненты SLM могут достигать или превосходить показатели прочности литых деталей при условии управления внутренними напряжениями.
Микроструктура и направленное поведение
Основное металлургическое отличие сводится к направленной ориентации:
- Метод селективного лазерного плавления: Термические циклы слой за слоем создают анизотропные свойства[3]. Детали склонны проявлять разные характеристики на растяжение и предел текучести вдоль оси Z (направление построения) по сравнению с плоскостью X-Y, сопровождаемые значительным остаточным напряжением, требующим термической релаксации.
- Литье по выплавляемым моделям: Расплавленный металл затвердевает равномерно внутри формы, создавая изотропные механические свойства. Деталь ведет себя стабильно независимо от ориентации нагрузки, устраняя вариации, связанные с ориентацией, характерные для аддитивных построений.
Контроль пористости и термическая обработка
Ни один из процессов полностью не освобожден от внутренних дефектов. В производстве методом SLM постпроцессные термические обработки и циклы снятия напряжений являются стандартной практикой для нейтрализации тепловых градиентов и предотвращения микротрещин.
При литье контроль пористости и усадки формы остается основной задачей. Если в применении требуется полная плотность без пустот, литые компоненты часто требуют вторичных операций или строго контролируемых систем заливки для предотвращения образования дефектов при затвердевании.
| Показатель эффективности | Лазерное селективное сплавление (SLS) | Традиционное литье |
|---|---|---|
| Плотность материала | Исключительно высокая плотность | Хорошая плотность; восприимчива к пористости и усадке |
| Механические свойства | Высокая прочность, направленная (анизотропная) | Однородные механические свойства (изотропные) |
| Внутренние напряжения | Высокий остаточный стресс; требует термической обработки для снятия напряжений | Низкий остаточный стресс сразу после охлаждения |
| Доступность сплавов | Специализированные сварочные металлические порошки | Широкий выбор стандартных литейных сплавов |
Варианты металлических сплавов
Отливки остаются отраслевым стандартом, когда требуется широкая универсальность материалов. Литейные заводы плавят практически любые коммерческие системы сплавов, что облегчает выбор лучшего металла для литья на основе целевых требований к износу, теплу или коррозии.
SLM работает с более узким ассортиментом газо-атомизированных порошков. Обычно мы работаем со сплавами, оптимизированными для лазерной обработки — включая титан, никелевые сверхсплавы, нержавеющую сталь и алюминиевые марки. Хотя ассортимент порошков уже и стоимость материалов выше, SLM достигает полной структурной производительности без необходимости заливки объемного расплава.
Свобода проектирования и сложность геометрии: SLM против инвестиционного литья
Когда мы сравниваем slm против литья по моделям, основное отличие на производственной площадке сводится к физическим ограничениям инструментов. Традиционное литье требует, чтобы расплавленный металл заполнял форму и затвердевал, что означает, что каждая геометрия должна учитывать разделение формы, пути течения и усадку металла. Технология селективного лазерного плавления создает детали напрямую из CAD-модели, слой за слоем, полностью обходя правила традиционного инструментария.
Исключение ограничений инструментов, уклонов и линий раздела
В стандартных литейных операциях каждый дизайн отливки должен учитывать физическую форму формы:
- Уклоны и линии раздела: Традиционное литье требует уклонов для снятия моделей и сердечников без повреждения формы. SLM полностью лишен требований к уклонам, линиям раздела и ограничениям по извлечению сердечников.
- Нулевые накладные расходы на инструменты: Поскольку SLM основывается на фокусированном лазерном спекании порошковых слоёв, мы избегаем недель, необходимых для разработки, тестирования и настройки жёстких инструментов или сложных сборочных форм.
- Итерации дизайна: Изменение функции при литье часто требует переделки дорогого инструмента. С металлическим аддитивным производством изменения дизайна происходят напрямую в программном обеспечении между заказами на изготовление.
В то время как специализированные компоненты, такие как прецизионных литых деталей обеспечивают надёжную работу в пределах формуемых параметров, SLM обеспечивает истинную геометрическую независимость для сложных деталей малых партий.
Проектирование конформных каналов охлаждения и решётчатых структур
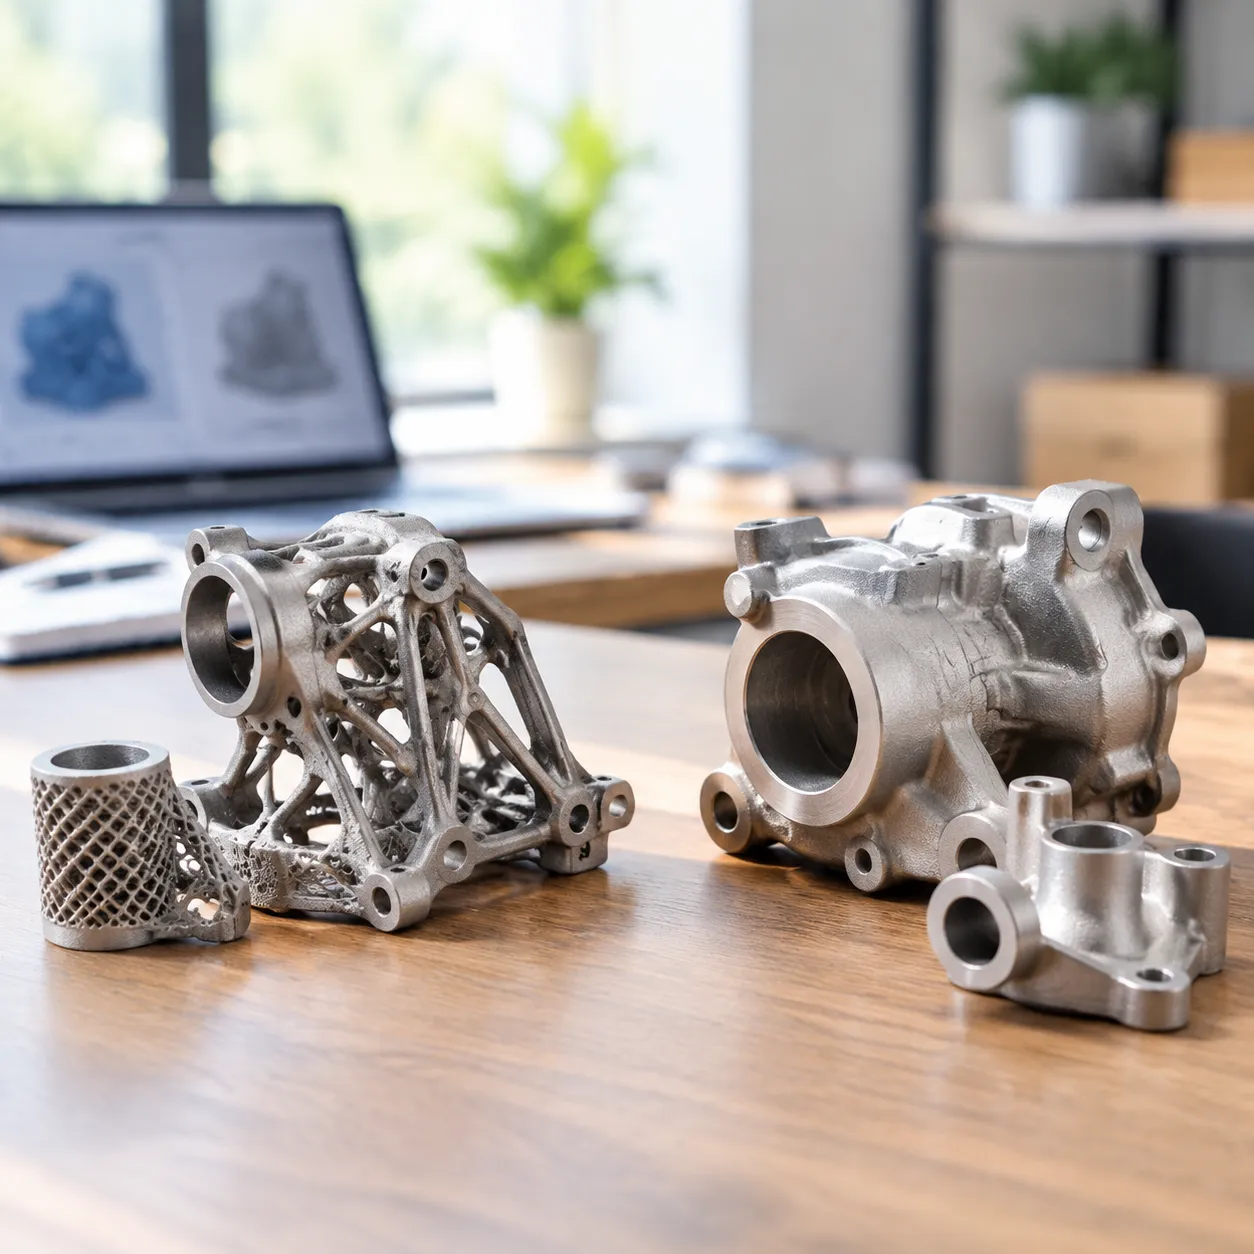
Выборочное лазерное спекание позволяет размещать металл только там, где это требуется для сопротивления нагрузкам, открывая геометрии, которых не может достичь жидкий металл внутри стандартной формы:
- Сложные внутренние каналы: SLM может создавать изогнутые внутренние каналы охлаждения, точно повторяющие внутренние геометрии. Процессы литья ограничены прямыми формовочными ядрами или съёмными керамическими ядрами, что ограничивает геометрию потоков жидкости.
- Решётчатые структуры и облегчение веса: Мы можем создавать полые, очень стабильные внутренние решётчатые сети, значительно уменьшая вес компонента без потери структурной плотности.
- Удаление порошка: Несплавленный порошок выводится из внутренних проходов, оставляя чистые, сложные полые камеры, которые расплавленный металл не может сформировать без захвата воздуха или шлака.
Консолидация деталей: замена сборных узлов из нескольких частей
Традиционное производство часто вынуждает инженеров разбивать сложное оборудование на несколько более простых литых секций, которые затем соединяются сваркой, пайкой или болтовыми соединениями:
| Фактор проектирования | Традиционные сборки литья | Консолидация одним печатным процессом SLM |
|---|---|---|
| Количество компонентов | Несколько отдельных деталей отливки | Объединены в единый блок |
| Соединительные операции | Требуют сварки, прокладок или крепежных элементов | Полностью устранены |
| Риски утечек и отказов | Сосредоточены вдоль швов и сварных швов | Минимизируются за счет бесшовных монолитных сборок |
| Весовой профиль | Тяжелый из-за фланцев, выступов и крепежа | Оптимизирован прямо из данных CAD |
Переходя от многосоставных отливок к одному напечатанному компоненту, мы устраняем трудозатраты на сборку, исключаем пути утечек и упрощаем производство для высоко сложных, критически важных приложений.
Точка безубыточности по стоимости и объему между SLM и литьем по моделям
Когда мы обсуждаем с инженерными командами оценку slm против литья по моделям, окончательное решение почти всегда сводится к количеству деталей и первоначальным капиталовложениям.
Начальные затраты на формы против нулевых затрат на подготовку инструмента
Традиционное литье требует значительных первоначальных инвестиций. Создание моделей, форм для ядер и специальных форм требует значительных затрат на инструментальное оборудование перед заливкой первой единицы. Если в процессе проектирования происходит поздняя редакция, переделка формы увеличивает расходы и задержки в графике.
В отличие от этого, селективное лазерное плавление полностью не использует инструменты. Мы работаем напрямую с цифровыми моделями CAD, что полностью исключает расходы на жесткое оборудование. Для коротких серий, проверки дизайна или индивидуальных пилотных партий использование услуг быстрого прототипирования и изготовления форм для малых тиражей предлагает гораздо более низкий порог входа. Однако, машины и порошковые сырьевые материалы имеют более высокие базовые затраты за час работы.
Кривая безубыточности: пороги объема, при которых литье выигрывает
Финансовый компромисс следует предсказуемой траектории безубыточности, основанной на размере партии:
| Драйвер производства | Лазерное селективное сплавление (SLS) | Инвестиции / Традиционное литье |
|---|---|---|
| Расходы на инструменты и подготовку | Отсутствие инвестиций в инструменты | Высокие первоначальные расходы на инструменты и формы |
| Стоимость за деталь (низкий объем) | Очень экономичный | Запретительно дорогой из-за амортизации формы |
| Стоимость за деталь (высокий объем) | Остается относительно стабильной и высокой | Значительно снижается при увеличении объема производства |
| Стоимость изменения дизайна | Незначительные (модификация CAD-файла) | Дорогие (переработка или создание новых инструментов) |
- Низкообъемные партии и индивидуальные компоненты: SLM выигрывает благодаря отсутствию затрат на инструменты, что компенсирует более высокие почасовые расходы на оборудование.
- Массовое производство: Традиционное литье быстро превосходит аддитивные методы, когда объем партии амортизирует начальные затраты на формы, распределяя их на тысячи деталей, снижая стоимость одной единицы.
Отходы материала, переработка порошка и восстановление лома
Обработка сырья также влияет на долгосрочную цену за единицу. SLM по своей сути аддитивен, расплавляя только необходимый порошок для построения геометрии. Неиспользованный металлический порошок, окружающий деталь, собирается, просеивается и перерабатывается для будущих заказов, минимизируя чистые отходы сырья.
Традиционные методы литья используют литники, каналы и подъемники для подачи расплавленного металла в формы. Эти системы питания создают твердые отходы, однако литейные заводы легко переплавляют литники и излишние каналы обратно в следующую плавку, поддерживая эффективную переработку материалов в процессе непрерывного производства.
Сроки выполнения и гибкость поставок SLM против литья по инвестиционной модели
Когда сроки поставки диктуют график проекта, выбор между аддитивным производством и традиционными методами литья сводится к требованиям к инструментам и объему партии.
Быстрые сроки выполнения прототипов и малых серий производства
Для коротких серий и срочных прототипов селективное лазерное плавление переходит непосредственно от цифровых данных CAD к камере сборки. Поскольку процесс строит детали слой за слоем без индивидуальных инструментов, мы исключаем время ожидания, необходимое для изготовления форм. При оценке slm против литья по моделям для проверки дизайна или в условиях жестких разработческих спринтов SLM предоставляет готовые компоненты за меньший срок, позволяя командам тестировать, модифицировать и повторять дизайн немедленно.
Управление сроками изготовления и задержками в производстве инструментов
Традиционное литье требует значительного предварительного планирования. Проектирование, резка и проверка первоначальной формы формы создают неизбежные задержки до первого залития. Используя современные технологии литья для повышения выхода литья обеспечивает исключительную пропускную способность при масштабировании линии, команды должны учитывать начальное время выполнения, необходимое для производства этого сложного инструмента.
- Сроки выполнения SLM: Отсутствие задержек с инструментами; рабочий процесс «от цифрового файла к печати» позволяет начать производство в течение нескольких часов.
- Сроки выполнения литья: Производство инструментов создает узкое место в графике, которое компенсируется быстрым циклом обработки каждой детали после проверки форм.
Цифровой инвентарь по требованию против физического хранения на складе
Операционное отличие между этими двумя технологиями напрямую влияет на управление запасами:
- Цифровое хранение: SLM позволяет создать полностью цифровой склад. Мы храним 3D-модель и печатаем запасные части только по мере поступления заказов, сокращая расходы на физическое складское хранение.
- Физическое хранение партий: Традиционное литье требует больших производственных партий для окупаемости высоких затрат на формы, что требует выделения специального складского пространства для хранения запасов на будущее.
Гибридная печать шаблонов с инвестиционным литьем
При взвешивании slm против литья по моделям, не всегда необходимо рассматривать их как взаимоисключающие. Современное производство позволяет сочетать скорость проектирования аддитивного производства с металлургической надежностью традиционных заливок. Эта гибридная стратегия преодолевает разрыв между дорогой прямой печатью металла и жестким традиционным инструментом.
Использование 3D-печати из смолы и восковых моделей для быстрого литья
Вместо обработки дорогих металлических форм для производства восковых моделей, мы можем печатать жертвенные модели напрямую из CAD-файла. Такой подход обходит стандартные сроки изготовления инструментов и позволяет заливать жидкий металл в формы, используя хорошо известные практики литейного производства.
- Скорость прямого залития в форму: Модели производятся за часы, а не за недели ожидания специализированных инструментов.
- Эффективность очистки после обжига: Использование специальных материалов для моделей — таких как те, что описаны в нашем Руководство по литью и 3D-печати для чистого обжига и смол с нулевым содержанием золы - обеспечивает минимальные остатки в форме, снижая дефекты литья, такие как включения и пористость.
- Проверка дизайна: Мы проверяем сложные геометрии, требования к уклонам и посадку перед использованием постоянных форм.
Снижение начальных затрат на формы для мостового инструмента и малосерийного производства
Традиционное литье требует значительных начальных инвестиций в твердые формы, что делает небольшие партии слишком дорогими. Прямое металлическое аддитивное производство, такое как SLM, полностью исключает необходимость в инструментах, но время работы станка и металлические порошки имеют высокие затраты на сырье.
Гибридная установка снижает эти начальные барьеры:
- Отсутствие затрат на твердые инструменты: Устраняет начальные финансовые барьеры при обработке прочных металлических форм для коротких серий.
- Доступное малосерийное производство: Обеспечивает разумный компромисс для пилотных запусков, запасных частей или мостового производства, пока создаются постоянные формы.
- Быстрые итерации дизайна: Инженерные изменения требуют только обновления цифрового файла, что экономит тысячи на переделке форм.
Когда сочетать аддитивное производство с традиционным литейным процессом
Рекомендуется сочетать аддитивные шаблоны с традиционным литьем, когда ваш проект сталкивается с особыми требованиями к объему, геометрии или материалам:
| Коэффициент проекта | Гибридный подход к литью | Прямая печать SLM |
|---|---|---|
| Требования к сплавам | Лучше всего, когда нужны широкие, традиционные варианты сплавов | Ограничено конкретными, сварными металлическими порошковыми марками |
| Размеры детали | Отлично подходит для средних и крупных компонентов | Ограничено объемом камеры для аддитивного построения |
| Структура материала | Обеспечивает знакомые изотропные свойства литья | Плотная структура, но склонна к остаточным напряжениям |
| Масштаб производства | Идеально для от 5 до 100 деталей, прежде чем переходить к жесткому инструменту | Наиболее экономично для единичных и ультранизких объемов |
Комбинируя аддитивное создание шаблонов с традиционными методами заливки, мы сохраняем широкий выбор сплавов и изотропные свойства литого металла, избегая долгих сроков изготовления и больших начальных инвестиций традиционного инструмента.
Применение SLM и инвестиционного литья по отраслям
При оценке slm против литья по моделям, реальные требования к применению определяют, какой процесс выигрывает. Мы учитываем объем производства, регуляторные барьеры и сложность дизайна, чтобы принять решение.
Медицинские имплантаты: пористые структуры против литых протезов
- Выборочное лазерное плавление (SLM): Идеально подходит для индивидуальных имплантатов и ортопедических устройств. Процесс порошкового слоя создает сложные пористые решетчатые структуры непосредственно в компоненте, способствуя приживлению кости без дополнительных покрытий.
- Традиционное литье: Остается стандартом для массового производства высококачественных протезов и рукояток хирургических инструментов, где важны стандартизированные геометрии и изотропная механическая надежность при низкой стоимости единицы продукции.
Компоненты двигателей для аэрокосмической отрасли: снижение веса против проверенных сплавов
- SLM: Мы используем металлическое аддитивное производство для устранения сборочных соединений и создания легких деталей с внутренними каналами охлаждения. Это быстро сокращает массу для специализированного малосерийного летного оборудования.
- Литье по выплавляемым моделям: Критические корпуса двигателей и структурные каркасы по-прежнему в значительной степени полагаются на традиционное литье из-за его проверенной репутации и огромного ассортимента сертифицированных металлов[4]. Для обзора совместимых литейных металлов ознакомьтесь с нашим Alloy Guide for High Performance Alloys and Precision Casting.
Автомобильная и промышленная техника: индивидуальные детали против масштабного производства
- SLM для малых объемов: Мы используем SLM для быстрого прототипирования, функционального тестирования и специализированных компонентов для автоспорта, где изменения дизайна происходят еженедельно, а задержки с оснасткой недопустимы.
- Литье для больших объемов: Стандартные автомобильные кронштейны, корпуса насосов и тяжелые промышленные крепления идут прямо на традиционное литье. После изготовления формы литье обеспечивает непревзойденную эффективность стоимости на деталь и быстрые циклы для больших партий.
Матрица решений: как выбрать между SLM и инвестиционным литьем
Выбор между металлическим аддитивным производством и традиционными литейными методами сводится к тому, чтобы сопоставить ваши производственные реалии с основными преимуществами каждого процесса. Когда мы сравниваем аддитивные сборки с устоявшимися литейными методами — подобно оценке разницы между ковкой и литьем для тяжелых компонентов — основные компромиссы всегда связаны с геометрией, размером партии и инвестициями в оснастку.
Оценка объема проекта, геометрической сложности и бюджета
Мы оцениваем компромиссы между SLM и инвестиционным литьем и традиционными литейными процессами, взвешивая три основных ограничения:
- Объем производства: Технология селективного лазерного плавления (SLM) не требует оснастки, что делает ее экономически выгодной для единичных прототипов, индивидуальных компонентов и небольших партий. Традиционное литье предполагает значительные первоначальные затраты на форму, но значительно снижает себестоимость на единицу при массовом производстве больших объемов.
- Геометрическая сложность: SLM строит детали непосредственно из металлического порошка с помощью лазера, позволяя создавать сложные внутренние полости, объединенные сборки и органические геометрии, которые невозможно получить из физической формы. Литье остается ограниченным геометрией формы, уклонами и необходимостью извлечения шаблонов или деталей.
- Распределение бюджета: Стоимость SLM сосредоточена в сырье и времени работы станка, избегая больших начальных капиталовложений. Литье передает ваши расходы на изготовление формы и инструментов, обеспечивая значительную экономию при масштабировании производства.
| Ключевой фактор решения | Лазерное селективное сплавление (SLS) | Традиционное литье |
|---|---|---|
| Оптимальный объем | Малые объемы, прототипы, индивидуальные детали | Производственные серии большого объема |
| Инвестиции в инструменты | Отсутствие затрат на оснастку | Высокие первоначальные затраты на форму и инструменты |
| Свобода в дизайне | Сложные внутренние структуры, неограниченные формы | Ограничены извлечением из формы и геометрией |
| Возможность изготовления деталей различных размеров | Лучше всего для небольших и средних сложных деталей | Очень подходит для крупных, тяжелых компонентов |
| Гибкость материалов | Специализированные металлические порошки | Широкий выбор стандартных металлических сплавов |
| Механический профиль | Высокая плотность; возможная анизотропия и остаточные напряжения | Изотропные свойства; подвержены пористости и усадке |
Выбор метода в зависимости от сроков поставки
Сроки изготовления определяют стратегию производства так же сильно, как и геометрия детали. Когда сроки сжатые, выбор метода зависит от пути настройки:
- Краткие сроки и быстрые итерации: SLM строится непосредственно из CAD-файла. Без необходимости обрабатывать, тестировать и настраивать физические формы, мы можем производить функциональные металлические детали за несколько дней. Это делает SLM идеальным решением для срочных инженерных изменений и быстрого функционального тестирования.
- Запланированное массовое производство: Традиционное литье занимает длительное предварительное время, поскольку производство, инспекция и квалификация твердого инструмента занимают недели или месяцы. Однако, как только формы готовы, литье заливает детали с скоростью, которую системы послойного добавления не могут соперничать для больших заказов.
Пошаговый контрольный список для инженерных команд
Используйте этот быстрый контрольный список, чтобы определить, следует ли указывать SLM или традиционное литье для вашего проекта:
- Оцените размер партии: Если объем менее нескольких десятков деталей или требуется индивидуальная настройка, выберите SLM. Если вам нужны тысячи одинаковых компонентов, более экономичным выбором является литье.
- Проверьте геометрию детали: Если у компонента есть герметичные внутренние каналы, сложные решетки или легкие сплошные стенки, выберите SLM, чтобы обойти ограничения формы.
- Рассчитайте предварительные капитальные затраты: Если ваш бюджет не может покрыть высокие начальные расходы на инструмент, выберите SLM для производства деталей по требованию. Если у вас есть капитал для инвестиций в инструмент для снижения стоимости за единицу, выберите литье.
- Подтвердите материал и механические требования: Если ваше применение требует широко доступного стандартного сплава или полностью изотропной структуры, выберите литье (учитывая возможные риски пористости). Если вам нужна высокая плотность и вы можете провести постобработку термической обработкой для снятия остаточных напряжений, выберите SLM.
- Рассмотрите качество поверхности и вторичные операции: Планируйте постобработку в обоих случаях. SLM требует удаления поддерживающих структур и механической обработки для улучшения шероховатости поверхности, а литье — удаления литников и ростеров, несмотря на более гладкую поверхность после формовки.
Часто задаваемые вопросы: SLM против инвестиционного литья
Чтобы помочь вам сделать правильный выбор между аддитивным производством и традиционными методами литья, мы ответили на наиболее распространенные инженерные и закупочные вопросы ниже.
| Вопрос | Лазерное селективное сплавление (SLS) | Инвестиции / Традиционное литье |
|---|---|---|
| Механическая прочность | Высокая плотность; риск остаточных напряжений и направленных свойств. | Изотропная прочность; риск внутренней усадки и пористости. |
| Оптимальная точка стоимости | Низкий объем, прототипы и очень сложные индивидуальные конструкции. | Средние и высокие объемы, при которых амортизируются затраты на формовочные инструменты. |
| Качество поверхности | Грубая текстура готового изделия; требуется удаление поддержек и механическая обработка. | Более гладкая поверхность после отливки прямо из формы. |
| Стоимость материалов | Более высокая стоимость сырья (тонкие металлические порошки). | Низкая стоимость сырья при более широкой совместимости с различными сплавами. |
Является ли металл, напечатанный методом SLM, прочнее металла, отлитого по инвестиционной технологии?
SLM производит детали с исключительной высокой плотностью и прочими механическими характеристиками, но послойное лазерное сплавление создает внутренние остаточные напряжения и направленные вариации в прочности[2]. Поэтому мы часто проводим постобработку напечатанных компонентов с помощью термической обработки для балансировки внутренних напряжений.
В отличие от этого, детали, произведенные методом процесс литья по моделям обеспечивают однородные, изотропные механические свойства по всей геометрии. Однако литые компоненты несут в себе риск внутренних дефектов, таких как пористость и усадка во время затвердевания, что необходимо учитывать при контроле качества.
При каком объеме производства инвестиционное литье становится дешевле, чем SLM?
SLM выигрывает по стоимости при небольших сериях. Поскольку 3D-печать не требует затрат на оснастку или физические шаблоны, вы полностью избегаете начальных затрат на формы, что делает ее идеальной для быстрых итераций и коротких серий производства.
Литье требует значительных первоначальных инвестиций в твердую оснастку и формы. Однако, как только форма создана, себестоимость каждого изделия значительно снижается. Для производства со средним и высоким объемом, услугам точного литья под инвестициями для сложных металлических деталей быстро превосходит SLM по экономической эффективности, поскольку начальные затраты на оснастку амортизируются на тысячи одинаковых изделий.
Может ли SLM полностью заменить инвестиционное литье?
Нет. SLM — это альтернативный способ производства, а не полная замена традиционных литейных технологий. Хотя SLM отлично подходит для изготовления сложных внутренних каналов, легких конструкций и высоко индивидуализированных геометрий без использования оснастки, он не может сравниться с литьем по следующим причинам:
- Экономика массового производства: Литьё обеспечивает высокие объемы при более низкой стоимости единицы продукции.
- Большие размеры компонентов: Литьё позволяет обрабатывать массивные детали, превышающие обычные габариты аддитивных технологий.
- Более широкие варианты сплавов: Традиционные литейные заводы плавят более широкий спектр известных коммерческих сплавов по сравнению с специализированными порошковыми составами, доступными для лазеров.
В чем разница в качестве поверхности между SLM и литьем?
Отлитые компоненты обеспечивают постоянно более гладкую поверхность прямо из формы, требуя постобработки в основном для удаления каналов, восков и разделительных швов.
Компоненты, изготовленные методом SLM, имеют заметно более грубую поверхность сразу после печати, вызванную частично расплавленными частицами металлического порошка, прилипшими к стенкам детали. Кроме того, металлические изделия требуют механической обработки для удаления встроенных поддерживающих структур, а затем стандартной фрезеровки или шлифовки на критически важных функциональных поверхностях.
Дороже ли материалы для SLM по сравнению со сплавами для литья?
Да. SLM использует специализированные, газоатомизированные металлические порошки с точным распределением частиц, что делает исходный материал значительно дороже за фунт, чем стандартный литейный слиток или лом.
Хотя SLM помогает снизить эти затраты за счет переработки невсплавленного порошка из камеры сборки для минимизации отходов, традиционное литье остается гораздо более экономичным с точки зрения расхода исходных сплавов и закупки металла оптом.
Ссылки
- Википедия - Обзор селективного лазерного плавления (SLM / сплавы порошковой постели) ↩
- Dejene et al. (2023), Материалы - Критический обзор сравнительного исследования селективного лазерного плавления и инвестиционного литья для тонкостенных деталей (PMC открытый доступ) ↩
- NIST - Аддитивное производство (обзор процесса и измерительная наука)
- Институт инвестиционного литья - Обзор отраслевой ассоциации