Optar por slm vs fundição por investimento significa decidir entre fusão seletiva a laser sem ferramentas para peças metálicas complexas de baixo volume e fundição tradicional para produção escalável e isotrópica.
As rotas de fabricação aditiva e fundição divergem na precisão dimensional, microestrutura e risco de porosidade, estruturas em treliça e canais de resfriamento internos, além de economia de custos e tempo de entrega.
Este guia compara fluxos de processo, propriedades mecânicas, liberdade de design, volumes de equilíbrio, fundição híbrida de padrão, aplicações e uma lista de verificação prática de seleção.
Divisão do Processo: SLM vs Fundição por Investimento
Ao escolher entre fabricação aditiva e fundição tradicional de metais, a diferença principal reside em como a matéria-prima se transforma no seu componente final.
Como a fusão seletiva a laser constrói peças camada por camada
Fusão Seletiva a Laser (SLM) é um processo de fusão por leito de pó que produz componentes metálicos totalmente densos diretamente a partir de dados CAD 3D sem necessidade de ferramentas dedicadas[1].
- Deposição de pó: Uma lâmina de distribuidor espalha uma camada uniforme de pó metálico fino sobre a plataforma de construção.
- Exposição a laser: Um laser de alta densidade de potência varre seletivamente a secção transversal 2D do modelo CAD, fundindo e unindo completamente as partículas.
- Abaixamento da plataforma: A placa de construção desce uma espessura de camada.
- Repetição: A sequência repete-se camada após camada até que a geometria tridimensional esteja totalmente formada.
- Remoção de pó: Pó não fundido é removido com escova e reaproveitado para reciclagem, deixando o componente sólido ligado à placa de construção.
Como funciona a fundição por cera perdida desde o padrão até à fundição
Fundição tradicional toma a metalurgia líquida e solidifica-a dentro de uma forma predefinida.
- Criação de moldes: Os moldes e matrizes de ferramentas são usinados para estabelecer as dimensões da cavidade oca.
- Preparação do molde: A ferramenta forma o padrão sacrificial ou a estrutura da cavidade para receber o metal fundido.
- Fusão e vertimento: Ligas de metal bruto são aquecidas além do seu ponto de fusão e vertidas na cavidade do molde pré-aquecida.
- Solidificação: O metal líquido arrefece e solidifica-se na forma final do componente, estabelecendo uma estrutura isotrópica em massa.
- Remoção do molde e eliminação de portas: O molde é destruído, e a peça fundida é separada dos sistemas de gating e risers.
Principais diferenças no fluxo de trabalho desde o arquivo CAD até à peça final
O percurso operacional desde um modelo CAD até à peça física destaca as trocas fundamentais em moldes, velocidade e ciclos de iteração.
| Etapa do fluxo de trabalho | Fusão por Laser Selectiva (SLM) | Fundição tradicional |
|---|---|---|
| Requisitos de moldagem | Ferramentas zero; corte digital direto a partir do CAD | Ferramentas de alto investimento inicial necessárias para produzir moldes |
| Tempo de preparação | Horas para configurar os parâmetros de construção | Semanas a meses para usinar e qualificar moldes |
| Método de conformação | Fusão térmica camada por camada via laser | Preenchimento volumétrico de metal líquido em uma cavidade |
| Iteração de design | Imediato; atualize o arquivo CAD e reimprima | Caro; requer retrabalho ou modificações no molde |
| Manuseamento de Material | O pó não fundido é peneirado e reciclado | Portas, corredores e risers devem ser cortados e remolidos |
Precisão dimensional e acabamento superficial: SLM vs Fundição por Investimento
Quando comparamos slm vs fundição por investimento no chão de fábrica, a qualidade da superfície e a consistência dimensional determinam a carga de trabalho do processamento secundário. Ambos os métodos produzem componentes de alta integridade, mas seus processos físicos de conformação resultam em características superficiais e comportamentos de dimensionamento muito diferentes.
Tolerâncias alcançáveis e repetibilidade dimensional
- Fusão seletiva a laser (SLM): Constrói componentes diretamente a partir de dados CAD 3D, eliminando o desgaste de moldes físicos e deslocamentos na linha de partição. Mantém um controlo dimensional rigoroso em geometrias internas complexas, embora os gradientes térmicos localizados durante a exposição a laser exijam uma orientação cuidadosa para evitar distorções térmicas.
- Fundição: Fornece uma repetibilidade fiável de peça para peça assim que a ferramenta está qualificada. Gestão da linha de base tolerâncias dimensionais em fundição de metal exigindo o cálculo do encolhimento do material durante a solidificação e arrefecimento do metal líquido.
Rugosidade da Superfície Como-Construída
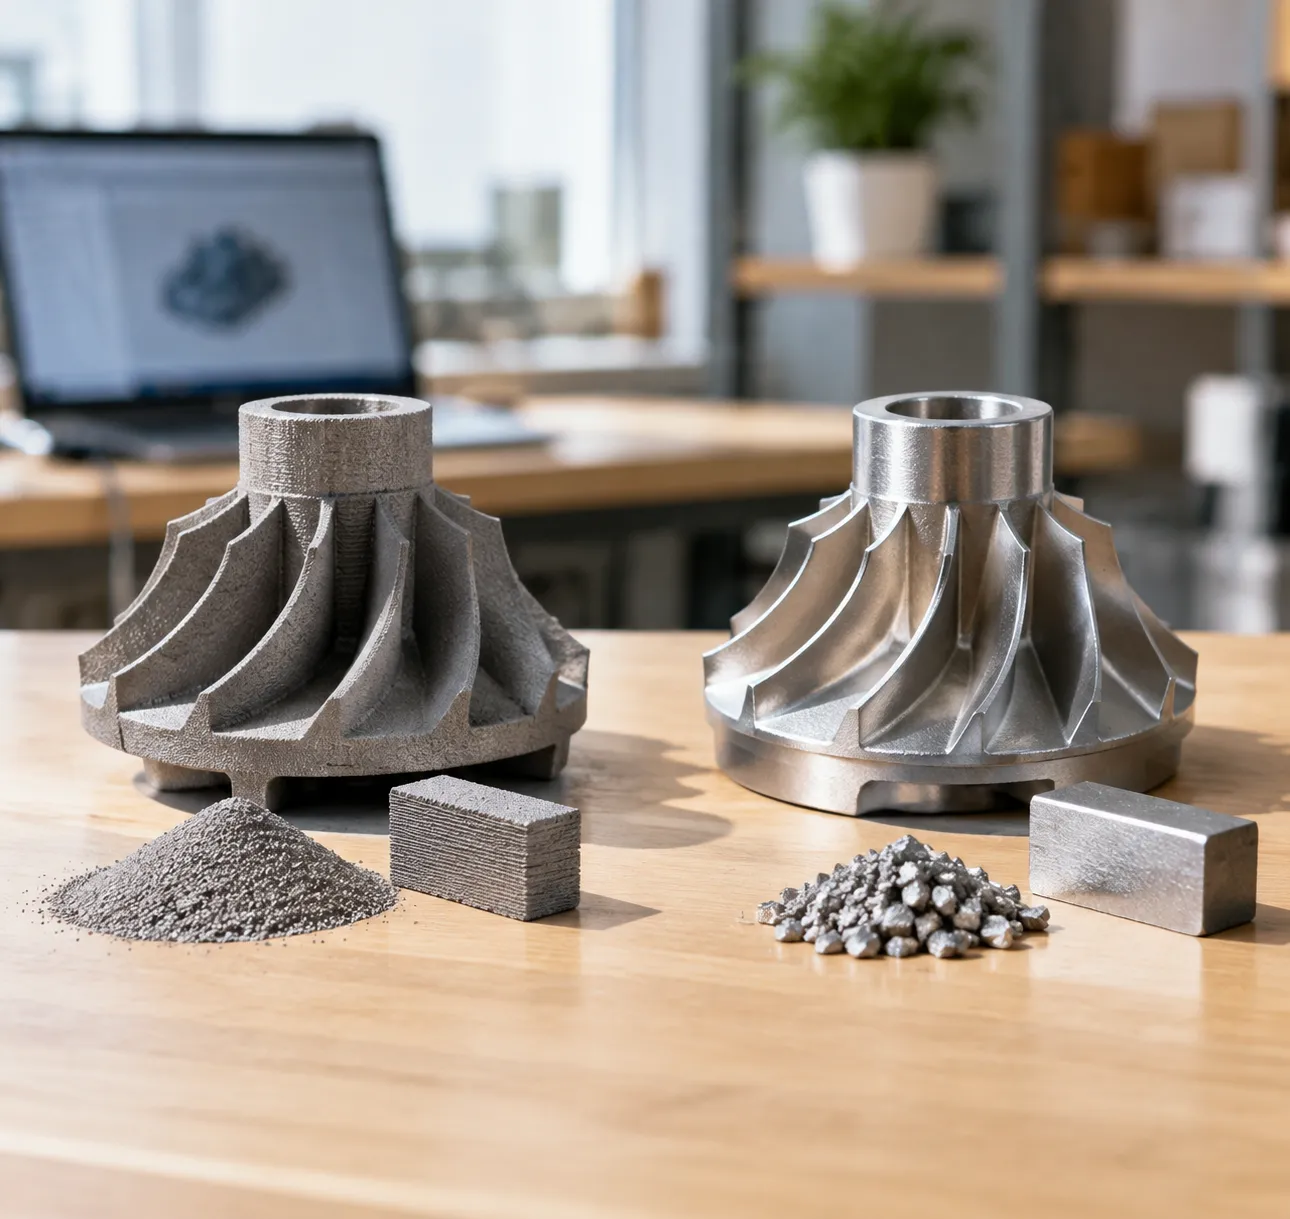
- Superfícies SLM: A fusão por laser de leito de pó deixa uma textura inerentemente mais rugosa na construção. Grãos de pó não fundidos e parcialmente sinterizados fundem-se às paredes exteriores, geralmente requerendo jateamento abrasivo ou acabamento de superfície para áreas de alto contacto.
- Superfícies de Fundição: O metal líquido solidifica-se diretamente contra as paredes da cavidade do molde, geralmente resultando numa acabamento de superfície visivelmente mais suave logo após a saída do molde.
Requisitos de Pós-Processamento e Usinagem CNC
Nenhum método elimina completamente o pós-processamento. Faces de acoplamento críticas, superfícies de vedação dinâmica e orifícios de precisão requerem sempre acabamento secundário com CNC.
| Fator de Comparação | Fusão por Laser Selectiva (SLM) | Fundição Tradicional e de Investimento |
|---|---|---|
| Textura Como-Formada | Acabamento de superfície mais rugoso; requer alisamento | Superfície mais lisa diretamente da cavidade do molde |
| Remoção de Material | Corte de estruturas de suporte com ferramentas manuais ou Eletroerosão por fio | Corte e moagem de portões, sprues e risers |
| Processamento térmico | Tratamento térmico de alívio de tensões para combater tensões residuais | Tratamentos térmicos padrão para normalizar a microestrutura |
| Usinagem Secundária | Usinagem CNC para furos de alta precisão e faces planas | Usinagem CNC para localização de pontos de referência, roscas e zonas de vedação |
Confiamos na SLM quando a complexidade geométrica impede o acesso à usinagem tradicional. Por outro lado, quando a suavidade exterior consistente e a repetibilidade em grande volume são prioritárias, a fundição combinada com usinagem CNC direcionada oferece o caminho mais direto para as tolerâncias finais.
Desempenho do Material e Propriedades Mecânicas: SLM vs Fundição por Investimento
Quando comparamos peças feitas por fusão seletiva a laser com fundição tradicional, a integridade mecânica e a estrutura interna determinam qual a melhor opção para a sua aplicação.
Resistência à Tração, Densidade e Vida em Fadiga
Nas nossas avaliações de produção, as peças construídas com fusão seletiva a laser demonstram consistentemente alta densidade do material e resistência à tração excecional logo após a saída da placa de construção[2]. Como o laser funde o pó metálico com alta densidade de energia, o sólido resultante apresenta espaço de vazios mínimo.
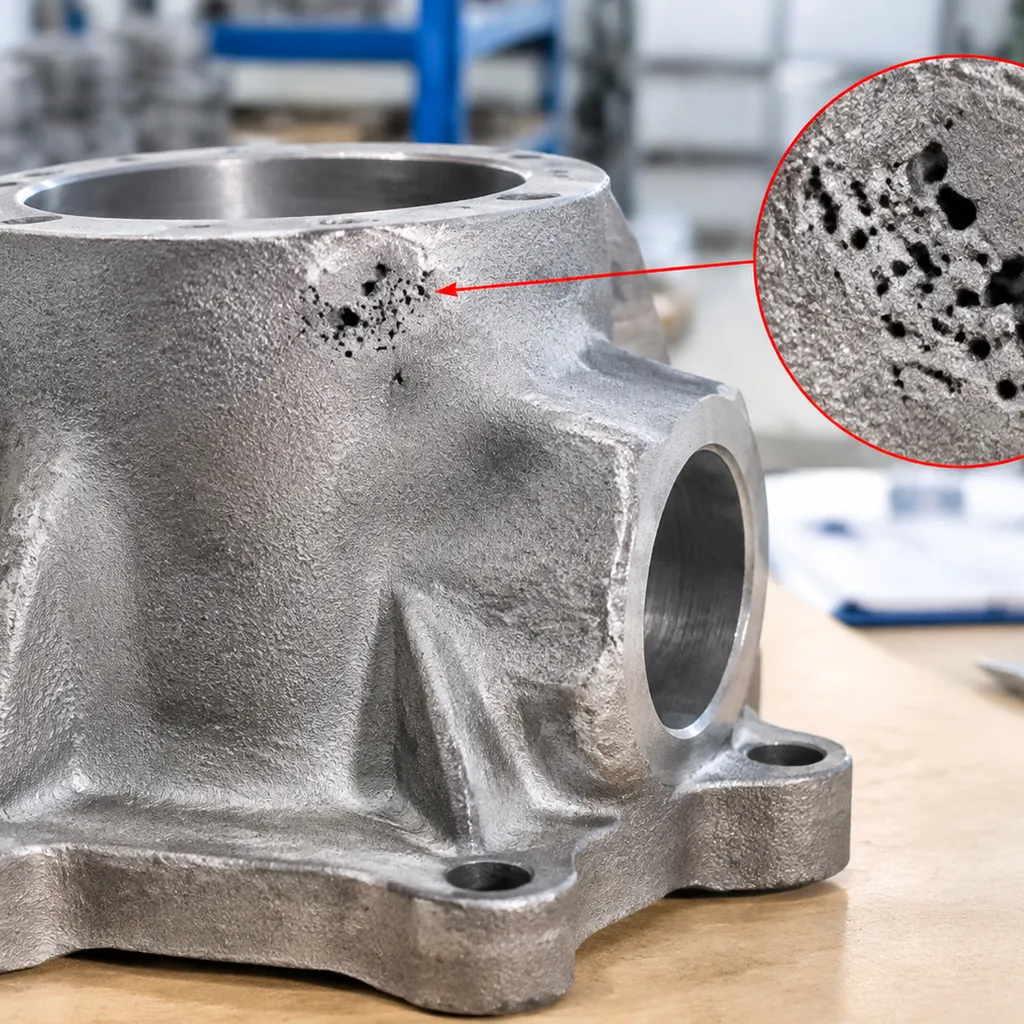
A fundição tradicional oferece resistência de volume fiável, mas os componentes fundidos enfrentam um risco maior de encolhimento interno e porosidade de gás à medida que o metal fundido arrefece dentro do molde. Embora a fundição proporcione desempenho fiável em ciclos de fadiga padronizados, os componentes SLM podem igualar ou superar os valores de resistência à tração fundidos uma vez que as tensões internas sejam geridas.
Microestrutura e Comportamento Direcional
A principal diferença metalúrgica resume-se ao alinhamento direcional:
- Fusão Seletiva a Laser: Os ciclos térmicos camada por camada introduzem propriedades anisotrópicas[3]. As peças tendem a exibir características diferentes de resistência à tração e limite de escoamento ao longo do eixo Z (direção de construção) em comparação com o plano X-Y, acompanhadas de tensões residuais significativas que requerem alívio térmico.
- Fundição por Investimento: O metal fundido solidifica-se uniformemente dentro da cavidade do molde, criando propriedades mecânicas isotrópicas. A peça funciona de forma consistente independentemente da orientação da carga, eliminando as variações dependentes da orientação observadas nas construções aditivas.
Controlo de Porosidade e Tratamento Térmico
Nenhum processo é totalmente isento de manutenção no que diz respeito a defeitos internos. Na fabricação SLM, tratamentos térmicos pós-processo e ciclos de alívio de tensões são práticas padrão para neutralizar gradientes térmicos e prevenir microfissuras.
Com a fundição, controlar a porosidade e o encolhimento do molde continua a ser o foco operacional principal. Se uma aplicação exigir densidade completa sem vazios, os componentes fundidos frequentemente requerem operações secundárias ou sistemas de canalização rigorosamente controlados para evitar a formação de defeitos durante a solidificação.
| Métrica de Desempenho | Fusão por Laser Selectiva (SLM) | Fundição tradicional |
|---|---|---|
| Densidade do Material | Densidade excepcionalmente alta | Densidade boa; suscetível a porosidade e encolhimento |
| Propriedades Mecânicas | Alta resistência, direcional (anisotrópico) | Propriedades mecânicas uniformes (isotrópico) |
| Tensão interna | Alta tensão residual; requer tratamento térmico de alívio de tensões | Baixa tensão residual imediatamente após o arrefecimento |
| Disponibilidade de Ligas | Pó de metal especializado para soldagem | Ampla seleção de ligas de fundição padrão |
Opções de Ligas Metálicas
As peças fundidas continuam a ser o padrão da indústria quando é necessária uma grande versatilidade de materiais. As fundições fundem quase qualquer sistema de liga comercial, tornando simples a escolha do melhor metal para fundição com base nos requisitos específicos de desgaste, térmicos ou de corrosão.
A SLM trabalha com uma seleção mais focada de pós atomizados por gás. Normalmente, trabalhamos com ligas otimizadas para processamento a laser - incluindo titânio, superligas de níquel, aço inoxidável e graus de alumínio. Embora a gama de pós seja mais restrita e os custos de material sejam mais elevados, a SLM alcança desempenho estrutural completo sem a necessidade de fundir o material em grande quantidade.
Liberdade de Design e Complexidade Geométrica: SLM vs Fundição por Investimento
Quando comparamos slm vs fundição por investimento, a maior diferença na fábrica resume-se aos limites físicos das ferramentas. A fundição tradicional exige que o metal fundido flua para dentro de uma cavidade de molde e solidifique, o que significa que cada geometria deve respeitar a separação do molde, os caminhos de fluxo e o encolhimento do metal. A fusão seletiva a laser constrói as peças diretamente a partir de um modelo CAD, camada por camada, contornando completamente as regras convencionais de ferramentas.
Eliminação de Restrições de Ferramentas, Ângulos de Inclinação e Linhas de Partida
Nas operações padrão de fundição, cada projeto de molde deve acomodar o molde físico:
- Ângulos de Inclinação e Linhas de Partida: A fundição tradicional requer ângulos de inclinação para que os moldes e núcleos possam ser liberados sem danificar o molde. A SLM constrói totalmente sem ângulos de inclinação, linhas de partição e restrições de extração de núcleo.
- Custo Zero de Ferramentas: Porque o SLM baseia-se numa fusão de leito de pó com laser focalizado, contornamos as semanas necessárias para engenheirar, testar e ajustar ferramentas rígidas ou montagens de moldes complexos.
- Iterações de Design: Modificar uma característica na fundição muitas vezes requer refazer ferramentas caras. Com a fabricação aditiva de metal, as alterações de design acontecem diretamente no software entre trabalhos de construção.
Enquanto componentes especializados como fundições de precisão por investimento fornecem desempenho fiável dentro de parâmetros moldáveis, o SLM oferece verdadeira independência geométrica para peças complexas de baixo volume.
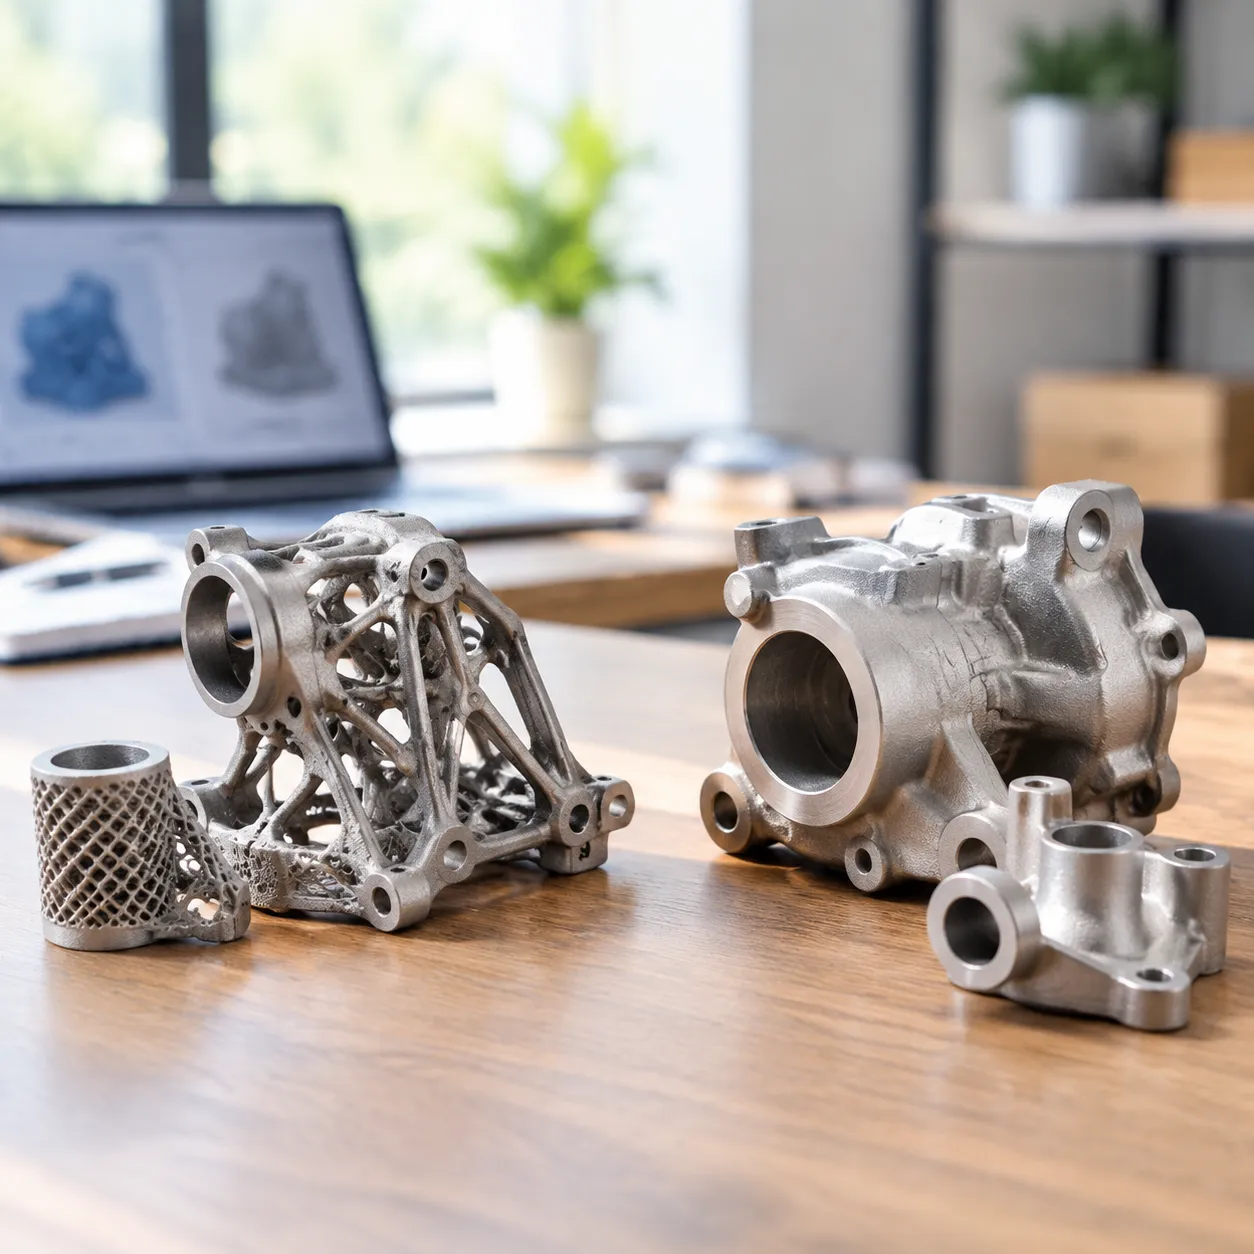
Design de canais de arrefecimento conformes e estruturas de treliça
A fusão seletiva a laser permite posicionar metal apenas onde a tensão exige, desbloqueando geometrias que o metal líquido não consegue alcançar dentro de um molde padrão:
- Canais internos intricados: O SLM pode produzir canais de arrefecimento internos curvos que traçam geometrias internas diretamente. Os processos de fundição são restritos por extrações de núcleo retas ou núcleos cerâmicos removíveis que limitam a geometria do percurso do fluido.
- Estruturas de treliça e leveza: Podemos construir redes de treliça internas ocos e altamente estáveis para reduzir o peso do componente sem sacrificar a densidade estrutural.
- Evacuação de pó: O pó não fundido drena-se das passagens internas, deixando câmaras ocas limpas e complexas que o metal fundido não consegue formar sem aprisionar ar ou escória.
Consolidação de peças: substituição de montagens de várias peças
A fabricação tradicional muitas vezes obriga os engenheiros a dividir hardware complexo em várias secções de fundição mais simples, que são posteriormente unidas por soldadura, brasagem ou parafusagem:
| Fator de design | Montagens tradicionais de fundição | Consolidação por impressão única de SLM |
|---|---|---|
| Contagem de componentes | Partes individuais de moldagem múltiplas | Consolidado numa única unidade |
| Operações de união | Requer soldadura, juntas de vedação ou fixadores | Completamente eliminado |
| Riscos de fugas e falhas | Concentrado ao longo de juntas e costuras de solda | Minimizado através de construções monolíticas sem costura |
| Perfil de peso | Pesado devido a flanges, bosses e hardware | Otimizado diretamente a partir de dados CAD |
Ao transformar conjuntos de moldagem de várias peças em um único componente impresso, eliminamos o trabalho de montagem, removemos caminhos de fuga e simplificamos a produção para aplicações de alta complexidade e missão crítica.
SLM vs Custos de Fundição por Investimento e Ponto de Equilíbrio de Volume
Quando nos reunimos com equipas de engenharia para avaliar slm vs fundição por investimento, a decisão final quase sempre se resume ao número de peças e ao capital inicial.
Custos iniciais de molde vs despesas de configuração sem ferramentas
A fundição tradicional requer um investimento inicial significativo. Construir padrões, caixas de núcleo e moldes personalizados exige um capital considerável antes de verter a primeira unidade. Se ocorrer uma revisão de projeto tardia no ciclo, a re-furação do molde aumenta os custos e atrasos na programação.
Em contraste, a fusão seletiva por laser funciona totalmente sem ferramentas. Operamos diretamente a partir de modelos CAD digitais, o que elimina completamente os custos de ferramentas fixas. Para pequenas séries, validação de design ou lotes piloto personalizados, utilizar protótipo rápido e tooling para produção de baixo volume oferece uma barreira de entrada muito menor. No entanto, as máquinas e os materiais em pó bruto têm custos base mais elevados por hora de operação.
A curva de equilíbrio de ponto de equilíbrio: limites de volume onde a fundição vence
A compensação financeira segue uma trajetória previsível de ponto de equilíbrio com base no tamanho do lote:
| Motor de Produção | Fusão por Laser Selectiva (SLM) | Investimento / Fundição Tradicional |
|---|---|---|
| Despesa com Ferramental e Configuração | Investimento zero em ferramental | Altas despesas iniciais com ferramental e moldes |
| Custo por Peça (Baixo Volume) | Altamente rentável | Proibitivamente caro devido à amortização do molde |
| Custo por Peça (Alto Volume) | Permanece relativamente constante e elevado | Diminui significativamente à medida que a quantidade de produção aumenta |
| Custo de Revisão de Design | Nulo (modificar o arquivo CAD) | Caríssimo (re-trabalho ou reconstrução do ferramental) |
- Produções de baixo volume e componentes personalizados: SLM vence porque os custos zero de ferramental compensam os custos horários mais elevados da máquina.
- Produção em massa: A fundição tradicional rapidamente supera os métodos aditivos assim que as quantidades de lote amortizam os gastos iniciais com moldes, reduzindo o custo unitário individual.
Desperdício de material, reciclabilidade do pó e recuperação de resíduos
O manuseio de matéria-prima também afeta o preço unitário a longo prazo. O SLM é inerentemente aditivo, fundindo apenas o pó necessário para construir a geometria real. O pó de metal não fundido ao redor da peça é coletado, peneirado e reciclado para futuros trabalhos de construção, mantendo o desperdício líquido de matéria-prima mínimo.
Os métodos tradicionais de fundição dependem de canais, portas e risers para direcionar o metal fundido para as cavidades do molde. Embora esses sistemas de alimentação gerem resíduos sólidos, as fundições podem facilmente re-mesclar portas e corredores excedentes diretamente de volta às próximas fusões, mantendo uma recuperação prática de material ao longo da produção contínua.
SLM vs Tempos de Lead e Agilidade na Fornecimento de Fundição e Produção
Quando os prazos de entrega ditam um cronograma de projeto, a escolha entre manufatura aditiva e métodos tradicionais de fundição resume-se aos requisitos de tooling e ao volume de lotes.
Tempos de resposta rápidos para protótipos e produção de baixo volume
Para pequenas séries e protótipos urgentes, a fusão seletiva a laser passa diretamente de dados CAD digitais para a câmara de construção. Como o processo constrói peças camada por camada sem tooling personalizado, eliminamos os tempos de espera necessários para fabricar moldes. Ao avaliar slm vs fundição por investimento para verificação de design ou sprints de desenvolvimento apertados, a SLM fornece componentes completos numa fração do tempo, permitindo às equipas testar, modificar e iterar designs imediatamente.
Gestão dos prazos de fundição e atrasos na fabricação de tooling
A fundição tradicional exige planeamento significativo antecipadamente. O design, corte e validação da cavidade do molde inicial introduzem atrasos inevitáveis antes mesmo de ocorrer a primeira fundição. Enquanto a utilização de tecnologia de casting avançada para melhorar o rendimento da foundry oferece uma capacidade de produção excecional uma vez que a linha funciona em escala, as equipas devem absorver o tempo de espera inicial necessário para produzir esse tooling rígido.
- Prazos de SLM: Atrasos zero na fabricação de tooling; fluxo de trabalho direto para impressão permite iniciar a produção em horas.
- Prazos de fundição: A fabricação de tooling cria um gargalo na programação inicial, compensado por ciclos rápidos por peça uma vez que os moldes são verificados.
Inventário digital sob demanda vs armazenamento físico em armazém
A diferença operacional entre estas duas tecnologias estende-se diretamente à gestão de inventário:
- Armazenamento digital: A SLM permite um armazém puramente digital. Mantemos o modelo 3D e imprimimos peças sobressalentes apenas quando os pedidos chegam, reduzindo os custos de armazenamento físico em armazém.
- Estoque físico por lotes: A fundição tradicional requer grandes lotes de produção para amortizar os altos custos de moldes, necessitando de espaço dedicado em armazém para armazenar inventário para demanda futura.
Impressão híbrida de moldes com fundição por investimento
Ao ponderar slm vs fundição por investimento, nem sempre é necessário tratá-los como mutuamente exclusivos. A manufatura moderna permite-nos combinar a velocidade de design da manufatura aditiva com a fiabilidade metalúrgica das fundições tradicionais. Esta estratégia híbrida preenche a lacuna entre a impressão direta de metal de alto custo e o tooling convencional rígido.
Utilização de padrões de resina e cera impressos em 3D para fundição rápida
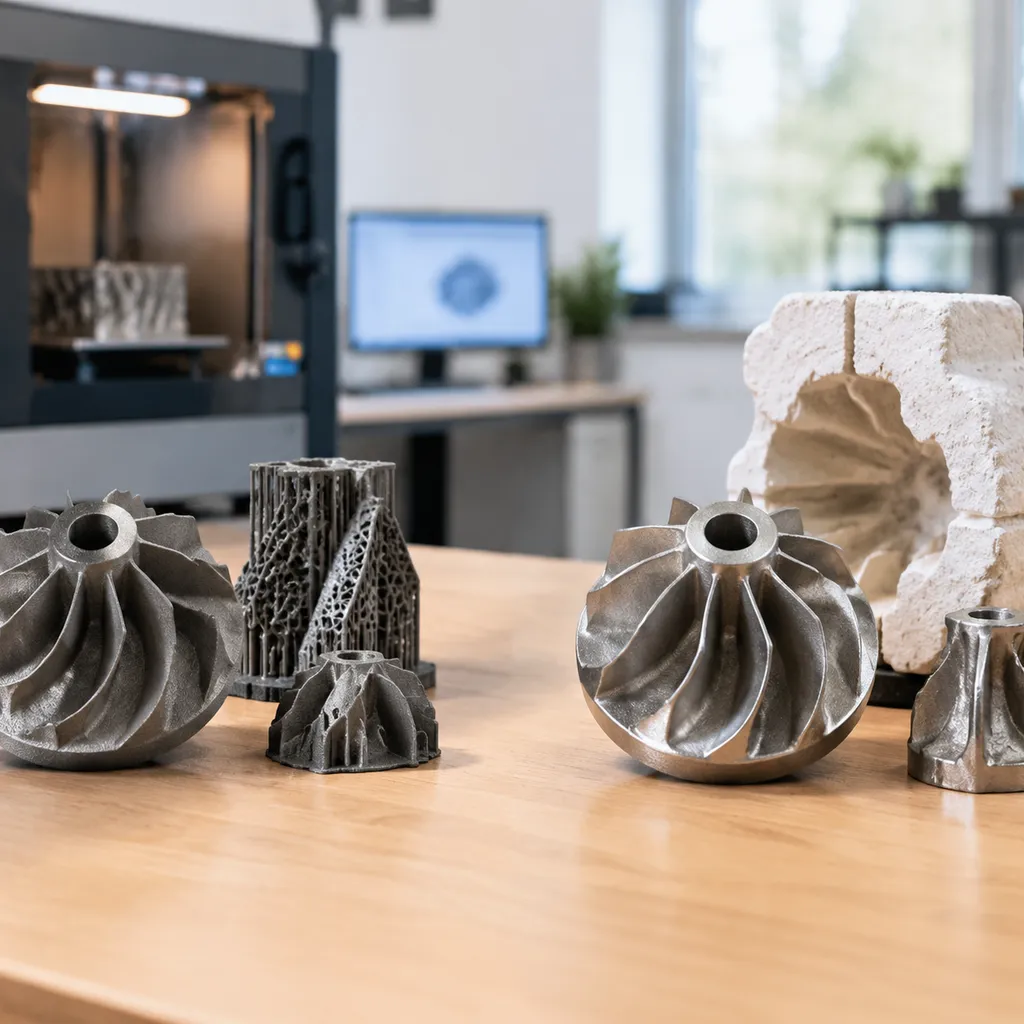
Em vez de usinar matrizes de metal caras para produzir padrões de cera, podemos imprimir padrões sacrificial diretamente a partir de um arquivo CAD. Esta abordagem evita os tempos de preparação de ferramentas padrão e permite verter metal líquido em cavidades de moldes usando práticas de fundição bem estabelecidas.
- Velocidade direta para moldes: Os padrões são produzidos em horas, em vez de esperar semanas por ferramentas dedicadas.
- Desempenho de queima limpa: Utilizando materiais de padrão dedicados – como aqueles abordados em nosso Guia de Impressão 3D por Fundição para Resinas de Queima Limpa e Zero Cinza - garante resíduos mínimos no molde, reduzindo defeitos de fundição como inclusões e porosidade.
- Validação de design: Verificamos geometrias complexas, requisitos de desnível e ajuste antes de comprometer-nos com moldes permanentes.
Redução dos custos iniciais de moldes para ferramentas de ponte e produções de baixo volume
A fundição tradicional exige um investimento inicial significativo em ferramentas duráveis, tornando pequenas séries proibitivamente caras. A fabricação aditiva de metal direta, como SLM, elimina completamente a necessidade de ferramentas, mas o tempo de máquina e os pós metálicos acarretam altos custos de matérias-primas.
Uma configuração híbrida reduz essas barreiras iniciais:
- Despesa zero com ferramentas duráveis: Elimina a barreira financeira inicial de usinar moldes de metal duráveis para trabalhos de curta duração.
- Produção de baixo volume acessível: Oferece um meio-termo sensato para testes piloto, peças de reposição ou produção de ponte enquanto as ferramentas permanentes são fabricadas.
- Iterações rápidas de design: Modificações de engenharia requerem apenas um arquivo digital atualizado, economizando milhares em custos de retrabalho de moldes.
Quando combinar fabricação aditiva com fundições tradicionais
Recomendamos combinar padrões aditivos com fundição tradicional quando o seu projeto enfrenta restrições específicas de volume, geometria ou material:
| Fator de Projeto | Abordagem de Fundição Híbrida | Impressão Directa SLM |
|---|---|---|
| Requisitos de Liga | Melhor quando necessita de opções amplas e convencionais de liga | Limitado a graus específicos de pó metálico soldável |
| Dimensões da Peça | Excelente para componentes de médio a grande porte | Limitado pelo volume da câmara de construção aditiva |
| Estrutura do Material | Oferece propriedades de fundição isotrópicas familiares | Estrutura densa, mas propensa a tensões residuais |
| Escala de Produção | Ideal para de 5 a 100 peças antes de recorrer a ferramentas duras | Mais económico para peças únicas e volumes ultra baixos |
Ao combinar a criação de padrões aditivos com métodos tradicionais de fundição, mantemos a ampla seleção de ligas e propriedades isotrópicas do metal fundido, evitando os longos prazos de entrega e os altos investimentos iniciais das ferramentas convencionais.
Aplicações de SLM vs Fundição por Investimento por Indústria
Ao avaliar slm vs fundição por investimento, as exigências do mundo real ditam qual processo vence. Analisamos o volume de produção, obstáculos regulatórios e complexidade do design para tomar a decisão.
Implantes Médicos: Estruturas Porosas vs Próteses Fundidas
- Fusão seletiva a laser (SLM): Ideal para implantes específicos de paciente e dispositivos ortopédicos. O processo de leito de pó constrói estruturas de rede complexas e porosas diretamente na peça, promovendo o crescimento ósseo sem revestimentos secundários.
- Fundição Tradicional: Permanece o padrão para próteses de alto volume e ferramentas cirúrgicas com geometria uniforme, onde a fiabilidade mecânica isotrópica e a geometria padronizada são essenciais a um custo unitário mais baixo.
Componentes de Motor de Aeroespacial: Redução de Peso vs Ligas Comprovadas
- SLM: Utilizamos manufatura aditiva de metal para eliminar juntas de montagem e produzir peças leves com canais de arrefecimento internos. Reduz rapidamente a massa para hardware de voo especializado de baixo volume.
- Fundição por Investimento: Carcaças críticas de motores e estruturas estruturais ainda dependem fortemente da fundição tradicional devido ao seu histórico comprovado e à vasta gama de metais certificados[4]. Para uma visão geral dos metais de fundição compatíveis, consulte o nosso Alloy Guide for High Performance Alloys and Precision Casting.
Automóvel e Equipamento Industrial: Peças Personalizadas vs Produção em Escala
- SLM para Baixos Volumes: Confiamos na SLM para prototipagem rápida, testes funcionais e componentes especializados para desportos motorizados, onde as alterações de design acontecem semanalmente e atrasos na fabricação de moldes são inaceitáveis.
- Fundição para Altos Volumes: Suportes automóveis padrão, corpos de bombas e suportes industriais pesados vão diretamente para a fundição tradicional. Uma vez construído o molde, a fundição oferece uma eficiência de custo por peça incomparável e ciclos rápidos para grandes lotes.
Matriz de Decisão: Como Escolher Entre SLM e Fundição por Investimento
A escolha entre manufatura aditiva de metal e métodos tradicionais de fundição depende de alinhar as suas realidades de produção com os pontos fortes de cada processo. Quando avaliamos construções aditivas contra métodos tradicionais de fundição — semelhante à avaliação do diferença entre forjamento e fundição para componentes de alta resistência — as principais compensações concentram-se sempre na geometria, tamanho do lote e investimento em ferramentas.
Avaliação do Volume do Projeto, Complexidade Geométrica e Orçamento
Analisamos as compensações entre SLM vs fundição por investimento e processos tradicionais de fundição, ponderando três restrições principais:
- Volume de Produção: Fusão por Laser Seletiva (SLM) requer zero ferramentas, tornando-se rentável para protótipos únicos, componentes personalizados e pequenos lotes. A fundição tradicional envolve custos iniciais significativos de moldes, mas reduz drasticamente o custo por unidade assim que se atinge a produção em massa de alto volume.
- Complexidade Geométrica: A SLM constrói diretamente a partir de pó metálico usando um laser, permitindo cavidades internas intricadas, montagens consolidadas e geometrias orgânicas que não podem ser obtidas a partir de um molde físico. A fundição permanece limitada pela geometria do molde, ângulos de escoramento e a necessidade de extrair padrões ou peças.
- Alocação de Orçamento: A SLM concentra os custos em matérias-primas e tempo de funcionamento da máquina, evitando altos investimentos iniciais de capital. A fundição transfere os seus custos para a fabricação de moldes e ferramentas, proporcionando economias de escala massivas assim que a produção aumenta.
| Fator de Decisão | Fusão por Laser Selectiva (SLM) | Fundição tradicional |
|---|---|---|
| Volume Óptimo | Baixos volumes, protótipos, peças personalizadas | Produções em grande volume |
| Investimento em Ferramentas | Custo zero de ferramentas | Custos elevados iniciais de moldes e ferramentas |
| Liberdade de Design | Estruturas internas complexas, formas não restritas | Limitado pela extração do molde e geometria |
| Capacidade de Tamanho da Peça | Ideal para peças pequenas a médias e complexas | Altamente adequado para componentes grandes e pesados |
| Flexibilidade de Material | Pó de metal especializado | Ampla seleção de ligas metálicas padrão |
| Perfil Mecânico | Alta densidade; potencial de anisotropia e tensão residual | Propriedades isotrópicas; suscetível a porosidade e encolhimento |
Selecionar o Método Certo com Base nos Prazos de Entrega
Os prazos de entrega determinam a estratégia de fabricação tanto quanto a geometria da peça. Quando os cronogramas de entrega são comprimidos, o caminho de configuração determina a sua escolha:
- Prazos Curtos e Iterações Rápidas: A SLM constrói diretamente a partir de um ficheiro CAD. Sem necessidade de usinagem, teste e ajuste de moldes físicos, podemos fabricar peças metálicas funcionais em questão de dias. Isto torna a SLM o caminho ideal para alterações de engenharia urgentes e testes funcionais rápidos.
- Produção em Massa Programada: A fundição tradicional apresenta longos prazos iniciais porque produzir, inspecionar e qualificar moldes rígidos leva semanas ou meses. No entanto, uma vez que os moldes estão operacionais, a fundição despeja peças a velocidades que os sistemas de adição camada por camada não conseguem igualar para grandes encomendas.
Lista de Verificação Passo a Passo para Seleção por Equipas de Engenharia
Use esta rápida lista de verificação para determinar se deve especificar SLM ou fundição tradicional para o seu projeto:
- Avalie o Tamanho do Lote: Se a produção for inferior a algumas dezenas de peças ou exigir personalização individualizada, opte por SLM. Se precisar de milhares de componentes idênticos, a fundição é a escolha mais económica.
- Inspecione a Geometria da Peça: Se o componente apresentar canais internos selados, malhas complexas ou paredes consolidada leves, escolha SLM para contornar as limitações do molde.
- Calcule o Capital Inicial: Se o seu orçamento não puder suportar despesas elevadas de tooling inicial, escolha SLM para financiar peças sob demanda. Se tiver capital para investir em tooling para um custo por unidade mais baixo, opte por fundição.
- Confirme as Necessidades de Material e Mecânicas: Se a sua aplicação requer uma liga padrão amplamente disponível ou uma estrutura completamente isotrópica, escolha fundição (considerando os riscos potenciais de porosidade). Se precisar de alta densidade e puder acomodar tratamento térmico pós-processo para alívio de tensões residuais, escolha SLM.
- Revise o Acabamento de Superfície e Operações Secundárias: Planeie o pós-processamento em qualquer uma das rotas. A SLM requer remoção de estruturas de suporte e usinagem para melhorar as superfícies ásperas como impressas, enquanto as fundições requerem remoção de portas e risers apesar de um acabamento geralmente mais suave após moldagem.
Perguntas Frequentes: SLM vs Fundição por Investimento
Para ajudá-lo a tomar a decisão certa entre manufatura aditiva e métodos tradicionais de fundição, respondemos às perguntas mais comuns de engenharia e sourcing abaixo.
| Pergunta | Fusão por Laser Selectiva (SLM) | Investimento / Fundição Tradicional |
|---|---|---|
| Resistência Mecânica | Alta densidade; risco de tensões residuais e propriedades direcionais. | Resistência isotrópica; risco de encolhimento interno e porosidade. |
| Ponto ideal de custo | Baixo volume, protótipos e designs personalizados altamente complexos. | Volumes médios a altos onde os custos de moldagem se amortizam. |
| Qualidade da Superfície | Textura mais áspera após a construção; necessita de remoção de suporte e usinagem. | Acabamento mais liso logo após a fundição, direto do molde. |
| Custos de Material | Despesa maior com matérias-primas (pó metálico fino). | Despesa menor com matérias-primas, com maior compatibilidade de ligas. |
O metal impresso por SLM é mais resistente do que o metal fundido por investimento?
A SLM produz peças com densidade excepcionalmente alta e desempenho mecânico sólido, mas a fusão a laser camada por camada cria tensões residuais internas e variações de resistência na direção[2]. Por isso, frequentemente realizamos tratamentos térmicos pós-processamento nas peças impressas para equilibrar as tensões internas.
Em contraste, as peças produzidas através do processo de moldagem por investimento oferecem propriedades mecânicas uniformes e isotrópicas em toda a geometria. No entanto, componentes fundidos apresentam um risco inerente de defeitos internos, como porosidade e encolhimento durante a solidificação, que devem ser gerenciados durante o controlo de qualidade.
Em que volume de produção a fundição por investimento se torna mais barata do que a SLM?
A SLM é mais económica em pequenas produções. Como a impressão 3D não requer ferramentas ou padrões físicos, evita completamente os custos iniciais de moldes, tornando-se ideal para iterações rápidas e produções de pequenas séries.
A fundição exige investimentos iniciais significativos em ferramentas duras e cavidades de moldes. No entanto, uma vez que esse molde existe, o custo por peça diminui drasticamente. Para produções de volume médio a alto, serviços de fundição de precisão para peças metálicas complexas supera rapidamente a SLM em termos de economia por unidade, pois o investimento inicial em ferramentas é amortizado ao longo de milhares de unidades idênticas.
A SLM pode substituir completamente a fundição por investimento?
Não. A SLM é uma rota de fabricação alternativa, não uma substituição total pelas técnicas tradicionais de fundição. Embora a SLM seja excelente na produção de canais internos intricados, estruturas leves e geometrias altamente personalizadas sem ferramentas, ela não consegue igualar a fundição em:
- Economia de produção em massa: Fundição produz grandes quantidades a custos unitários mais baixos.
- Dimensionamento de componentes grandes: Fundição manipula peças massivas que excedem os envelopes comuns de construção aditiva.
- Opções de ligas mais amplas: Fundições tradicionais fundem uma gama mais ampla de ligas comerciais estabelecidas em comparação com as formulações de pó especializadas disponíveis para lasers.
Qual é a diferença no acabamento superficial entre SLM e fundição?
Os componentes fundidos oferecem um acabamento de superfície consistentemente mais suave logo após a saída do molde, exigindo pós-processamento principalmente para remover portas, risers e juntas de separação.
Os componentes SLM têm uma textura de superfície visivelmente mais áspera logo após a impressão, causada por partículas de pó metálico parcialmente fundidas que aderem às paredes da peça. Além disso, as impressões metálicas requerem corte mecânico para eliminar estruturas de suporte incorporadas, seguidas de fresagem CNC padrão ou moagem nas faces funcionais críticas.
Os materiais para SLM são mais caros do que as ligas de fundição?
Sim. O SLM depende de pós metálicos especializados, atomizados por gás, com distribuições de tamanho de partículas rigorosas, tornando a matéria-prima substancialmente mais cara por libra do que o lingote ou sucata de fundição padrão.
Embora o SLM ajude a equilibrar esse custo ao reciclar pó não fundido da câmara de construção para minimizar desperdícios, a fundição tradicional continua a ser muito mais econômica em relação ao consumo de liga bruta e à compra de metal em grande quantidade.
Referências
- Wikipedia - Fusão por laser seletiva (SLM / visão geral da fusão por leito de pó) ↩
- Dejene et al. (2023), Materiais - Revisão Crítica do Estudo Comparativo de Fusão por Laser Seletiva e Fundição por Investimento para Peças de Parede Fina (PMC acesso aberto) ↩
- NIST - Fabricação Aditiva (visão geral do processo e ciência de medição)
- Instituto de Fundição por Investimento - Visão geral da associação industrial