Le choix slm vs fonderie sous pression signifie choisir entre la fusion laser sélective sans outillage pour des pièces métalliques complexes à faible volume et la fonderie traditionnelle pour une production évolutive et isotrope.
Les voies de fabrication additive et de fonderie divergent en termes de précision dimensionnelle, microstructure et risque de porosité, structures en treillis et canaux de refroidissement internes, ainsi que sur les aspects économiques de coût et de délai.
Ce guide compare les flux de processus, les propriétés mécaniques, la liberté de conception, les volumes de rentabilisation, la fonderie hybride par modèle, les applications et une liste de vérification pratique de sélection.
Répartition du processus : SLM vs Fonderie sous Pression
Lors du choix entre la fabrication additive et la fonderie métallique traditionnelle, la différence fondamentale réside dans la façon dont la matière première se transforme en votre composant final.
Comment la fusion laser sélective construit des pièces couche par couche
La Fusion Laser Sélective (FLS) est un procédé de fusion par lit de poudre qui produit des composants métalliques entièrement denses directement à partir de données CAD 3D sans outillage dédié[1].
- Dépôt de poudre : Une lame de recoating répartit une couche uniforme de fine poudre métallique sur la plateforme de construction.
- Exposition au laser : Un laser à haute densité de puissance scanne sélectivement la section transversale 2D du modèle CAD, en faisant fondre et fusionnant complètement les particules.
- Abaissement de la plateforme : La plaque de construction descend d’une épaisseur de couche.
- Répétition : La séquence se répète couche après couche jusqu’à ce que la géométrie tridimensionnelle soit entièrement formée.
- Dégarnissage : La poudre non fondue est brossée et récupérée pour recyclage, laissant la composante solide attachée à la plaque de construction.
Comment fonctionne la coulée à cire perdue de l'investissement, du modèle à la coulée
Coulée traditionnelle prend la métallurgie liquide et la solidifie dans une forme prédéfinie.
- Création d'outillage : Les moules et matrices initiales sont usinés pour établir les dimensions de la cavité creuse.
- Préparation du moule : L'outillage forme le modèle sacrificiel ou la structure de la cavité pour recevoir le métal en fusion.
- Fusion et coulée : Les alliages métalliques bruts sont chauffés au-delà de leur point de fusion et versés dans la cavité du moule préchauffé.
- Solidification : Le métal liquide refroidit et se solidifie en prenant la forme finale de la pièce, établissant une structure volumique isotrope.
- Démoulage et retrait des canaux : Le moule est brisé, et la pièce coulée est séparée des systèmes de canaux et de rissiers.
Principales différences de flux de travail du fichier CAO à la pièce finale
Le parcours opérationnel d'un modèle CAO à une pièce physique met en évidence les compromis fondamentaux en matière d'outillage, de rapidité et de cycles d'itération.
| Étape du flux de travail | Fusion laser sélective (SLS) | Coulée traditionnelle |
|---|---|---|
| Exigences en outillage | Outils zéro; découpage numérique direct à partir de CAO | Frais d'outillage initiaux élevés nécessaires à la fabrication de moules |
| Délai de mise en place | Heures pour configurer les paramètres de fabrication | Semaines à mois pour usiner et qualifier les moules |
| Méthode de formage | Fusion thermique couche par couche via laser | Remplissage volumétrique de métal liquide dans une cavité |
| Itération de conception | Immédiat ; mise à jour du fichier CAO et réimpression | Coûteux ; nécessite un re-outillage ou des modifications de moule |
| Manipulation des matériaux | La poudre non fusionnée est tamisée et recyclée | Les portes, canaux et risers doivent être coupés et refondus |
Précision dimensionnelle et finition de surface : SLM vs Fonderie à la cire perdue
Lorsque nous comparons slm vs fonderie sous pression sur le site de production, la qualité de surface et la cohérence dimensionnelle déterminent la charge de travail du traitement secondaire. Les deux méthodes produisent des composants de haute intégrité, mais leurs processus de formage physique offrent des caractéristiques de surface et un comportement de dimensionnement très différents.
Tolérances réalisables et répétabilité dimensionnelle
- Fusion laser sélective (SLM): Construit des composants directement à partir de données CAO 3D, éliminant l'usure du moule physique et les décalages de ligne de séparation. Il maintient un contrôle dimensionnel précis sur des géométries internes complexes, bien que les gradients thermiques localisés lors de l'exposition au laser nécessitent une orientation soigneuse pour éviter la distorsion thermique.
- Coulée: Fournit une répétabilité fiable d'une pièce à l'autre une fois l'outillage qualifié. Gestion des tolérances dimensionnelles de référence dans la coulée de métal nécessite de prendre en compte le retrait du matériau lors de la solidification et du refroidissement du métal liquide.
Rugosité de surface en état de livraison
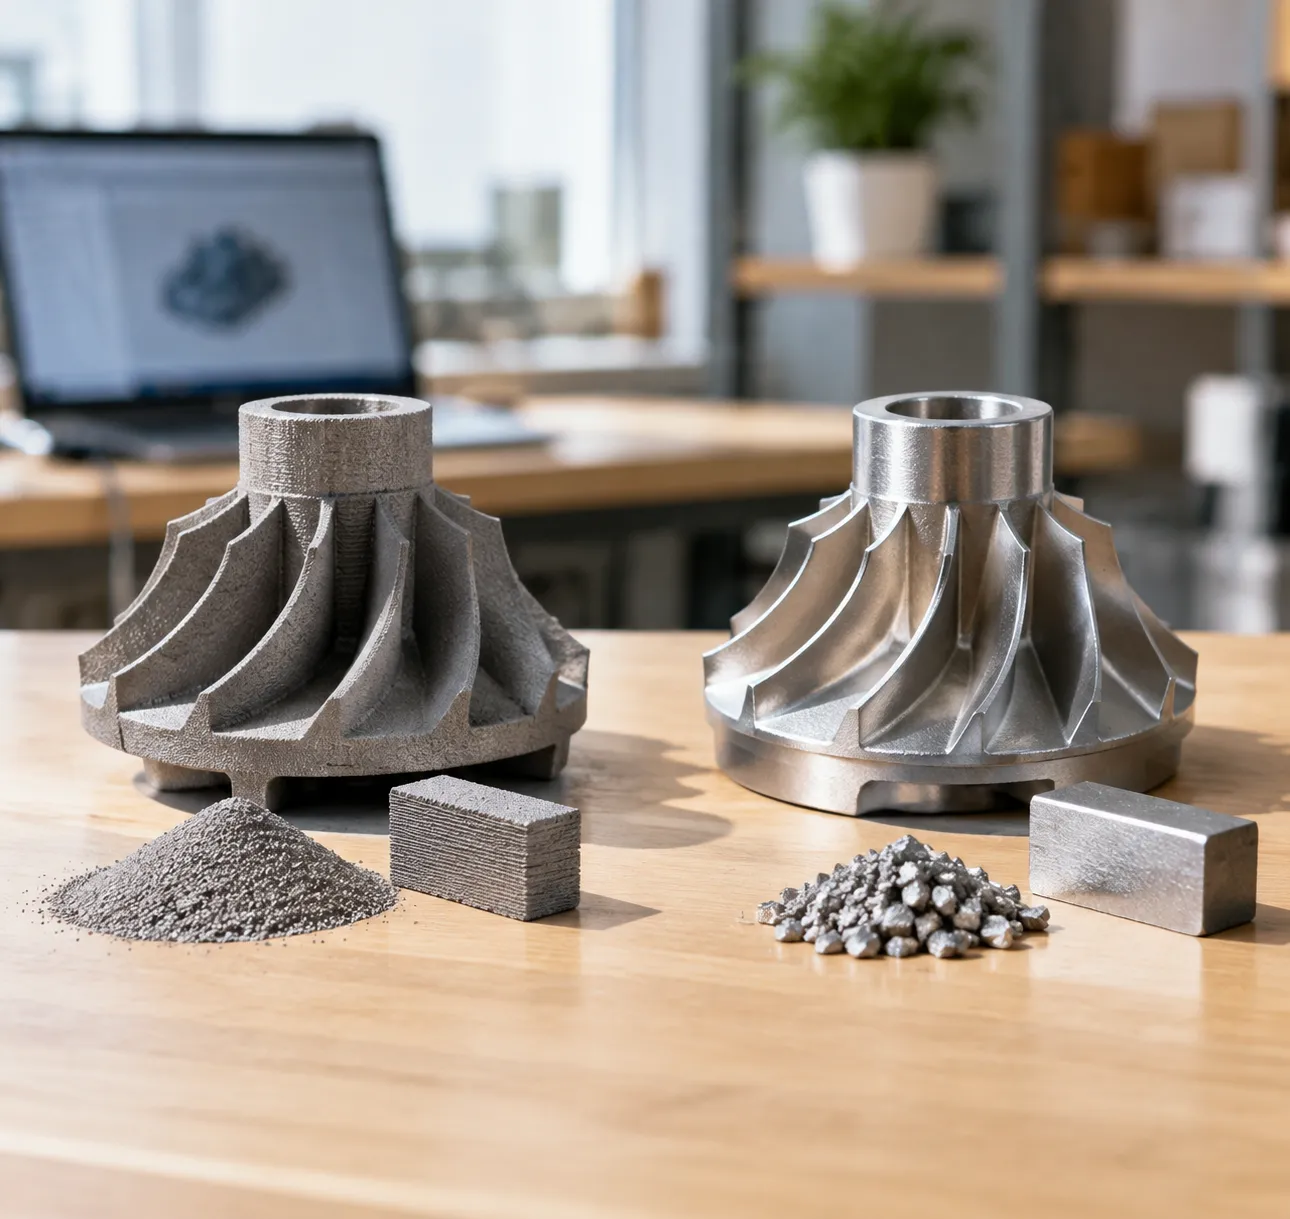
- Surfaces SLM : La fusion laser en lit de poudre laisse une texture intrinsèquement plus rugueuse en état de livraison. Les grains de poudre non fondus et partiellement sinterisés se fusionnent aux parois extérieures, nécessitant généralement un sablage ou un finissage de surface pour les zones à contact élevé.
- Surfaces moulées : Le métal liquide se solidifie directement contre les parois du moule, offrant généralement une finition de surface sensiblement plus lisse directement à partir du moule.
Exigences de post-traitement et d'usinage CNC
Aucune méthode ne permet de contourner complètement le post-traitement. Les faces d'accouplement critiques, les surfaces d'étanchéité dynamiques et les trous de précision nécessitent toujours une finition CNC secondaire.
| Facteur de comparaison | Fusion laser sélective (SLS) | Fonderie traditionnelle et à investissement |
|---|---|---|
| Texture en état de formation | Finition de surface plus rugueuse ; nécessite un lissage | Finition de surface plus lisse directement à partir du moule |
| Retrait de matériau | Découpe de la structure de support à l'aide d'outils manuels ou d'EDM à fil | Découpe et meulage des portes, des canaux d'alimentation et des évents |
| Traitement thermique | Traitement thermique de détente pour contrer les contraintes résiduelles | Traitements thermiques standard pour normaliser la microstructure |
| Usinage secondaire | Usinage CNC pour des trous de haute précision et des faces planes | Usinage CNC pour la localisation des points de référence, des filetages et des zones d'étanchéité |
Nous comptons sur la fabrication par Fusion Laser Sélective (FLS) lorsque la complexité géométrique exclut l'accès à l'usinage traditionnel. Inversement, lorsque la douceur extérieure constante et la répétabilité en grande série sont prioritaires, la fonderie combinée à un usinage CNC ciblé offre la voie la plus directe vers les tolérances finales.
Performance des matériaux et propriétés mécaniques : FLS vs Fonderie d'Investissement
Lorsque nous comparons des pièces fabriquées par fusion laser sélective à la fonderie traditionnelle, l'intégrité mécanique et la structure interne déterminent la voie la plus adaptée à votre application.
Résistance à la traction, densité et durée de vie en fatigue
Dans nos évaluations de production, les pièces construites par fusion laser sélective démontrent systématiquement une haute densité matérielle et une résistance à la traction exceptionnelle dès la sortie de la plaque de fabrication[2]. Parce que le laser fond la poudre métallique avec une haute densité d'énergie, le solide résultant présente un espace vide minimal.
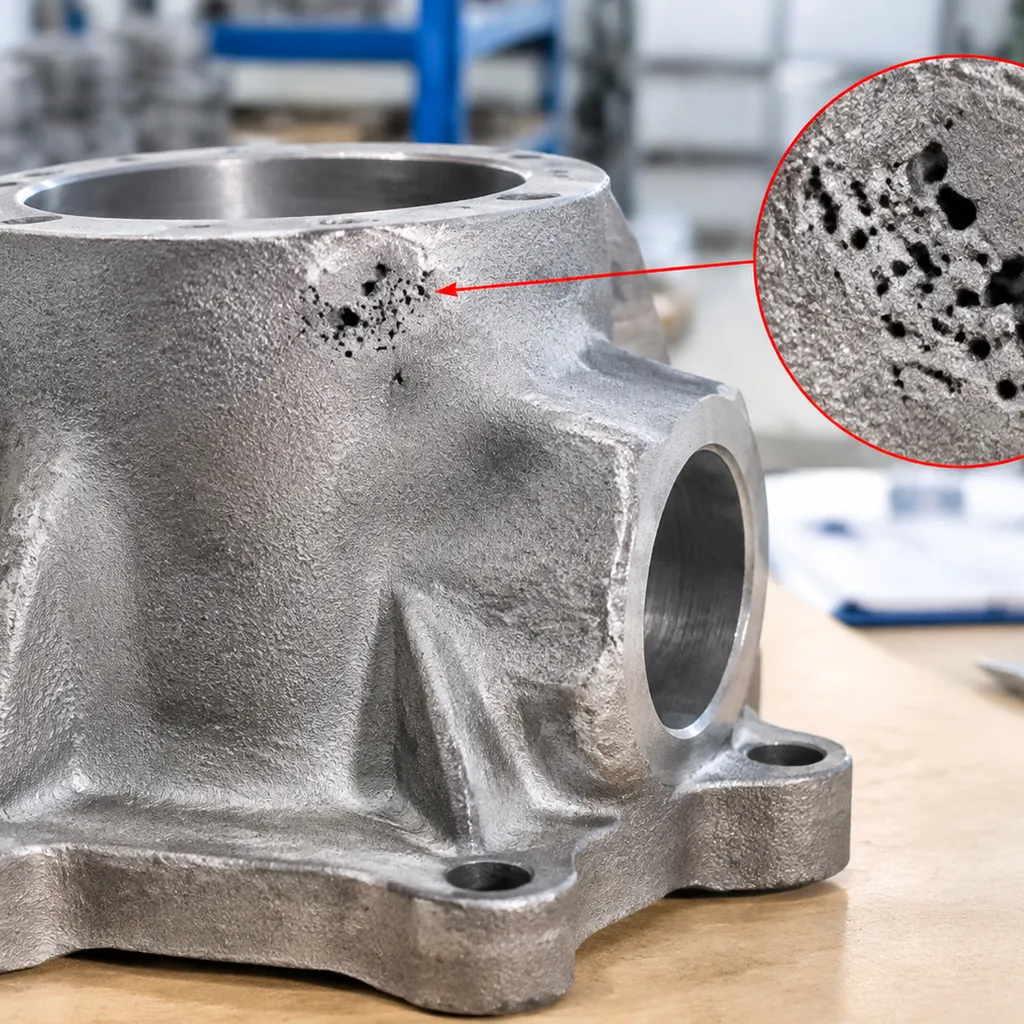
La fonderie traditionnelle offre une résistance en volume fiable, mais les composants coulés présentent un risque plus élevé de retrait interne et de porosité gazeuse lors du refroidissement du métal en fusion à l'intérieur du moule. Bien que la fonderie assure une performance fiable sur des cycles de fatigue standardisés, les composants FLS peuvent égaler ou dépasser les chiffres de résistance à la traction des pièces coulées une fois que les contraintes internes sont gérées.
Microstructure et comportement directionnel
La principale différence métallurgique réside dans l'alignement directionnel :
- Fusion Laser Sélective : Les cycles thermiques couche par couche introduisent des propriétés anisotropes[3]. Les pièces ont tendance à présenter des caractéristiques différentes de résistance à la traction et de limite d'élasticité selon l'axe Z (direction de construction) par rapport au plan X-Y, accompagnées de contraintes résiduelles importantes nécessitant un soulagement thermique.
- Moulage à la cire perdue : Le métal en fusion se solidifie uniformément dans la cavité du moule, créant des propriétés mécaniques isotropes. La pièce fonctionne de manière cohérente indépendamment de l'orientation de la charge, éliminant les variations dépendantes de l'orientation observées dans les constructions additives.
Contrôle de la porosité et traitement thermique
Aucun procédé n'est totalement exempt d'entretien en ce qui concerne les défauts internes. Dans la fabrication par FLS, les traitements thermiques post-processus et les cycles de soulagement des contraintes sont une pratique standard pour neutraliser les gradients thermiques et prévenir la micro-fissuration.
Avec la fonderie, le contrôle de la porosité et du retrait du moule reste la priorité opérationnelle principale. Si une application exige une densité totale sans voids, les composants coulés nécessitent souvent des opérations secondaires ou des systèmes de gating strictement contrôlés pour éviter la formation de défauts lors de la solidification.
| Mesure de performance | Fusion laser sélective (SLS) | Coulée traditionnelle |
|---|---|---|
| Densité du matériau | Densité exceptionnellement élevée | Bonne densité ; sensible à la porosité et au retrait |
| Propriétés mécaniques | Haute résistance, directionnelle (anisotrope) | Propriétés mécaniques uniformes (isotropes) |
| Stress interne | Contrainte résiduelle élevée ; nécessite un traitement thermique de détensionnement | Faible contrainte résiduelle directement après le refroidissement |
| Disponibilité des alliages | Poudres métalliques soudables spécialisées | Large choix d'alliages de fonderie standard |
Options d'alliages métalliques
La fonderie reste la norme de l'industrie lorsque vous avez besoin d'une grande polyvalence de matériaux. Les fonderies font fondre presque tous les systèmes d'alliages commerciaux, ce qui permet de choisir facilement le meilleur métal pour la coulée en fonction des exigences ciblées en matière d'usure, de thermique ou de corrosion.
La fusion sélective par laser (SLM) fonctionne avec une sélection plus ciblée de poudres atomisées au gaz. Nous travaillons généralement avec des alliages optimisés pour le traitement laser, notamment le titane, les superalliages de nickel, l'acier inoxydable et les nuances d'aluminium. Bien que la gamme de poudres soit plus restreinte et que les coûts des matériaux soient plus élevés, la SLM atteint des performances structurelles pleines sans qu'il soit nécessaire de couler du métal en fusion en masse.
Liberté de conception et complexité géométrique : SLM vs Fonderie à cire perdue
Lorsque nous comparons slm vs fonderie sous pression, la principale différence sur le plan de l'atelier réside dans les limites de l'outillage physique. La fonderie traditionnelle exige que le métal fondu s'écoule dans la cavité d'un moule et se solidifie, ce qui signifie que chaque géométrie doit respecter la séparation du moule, les chemins d'écoulement et le retrait du métal. La fusion sélective par laser fabrique des pièces directement à partir d'un modèle CAO, couche par couche, en contournant totalement les règles de l'outillage conventionnel.
Élimination des contraintes d'outillage, des dépouilles et des lignes de joint
Dans les opérations de fonderie standard, chaque conception de pièce moulée doit s'adapter au moule physique :
- Angles de dépouille et lignes de joint : La fonderie traditionnelle nécessite des angles de dépouille pour que les modèles et les noyaux puissent être retirés sans endommager le moule. La SLM s'affranchit totalement des angles de dépouille, des lignes de joint et des restrictions liées aux noyaux.
- Zéro frais généraux d'outillage : Parce que la SLM repose sur un lit de poudre fusionné par laser focalisé, nous évitons les semaines nécessaires pour concevoir, tester et ajuster des outils fixes ou des assemblages de moules complexes.
- Itérations de conception : Modifier une caractéristique lors de la coulée nécessite souvent de refaire des outils coûteux. Avec la fabrication additive métallique, les modifications de conception se font directement dans le logiciel entre les opérations de fabrication.
Alors que des composants spécialisés tels que moulage à la cire perdue de précision offrent une performance fiable dans les paramètres moulables, la SLM offre une véritable indépendance géométrique pour des pièces complexes en faible volume.
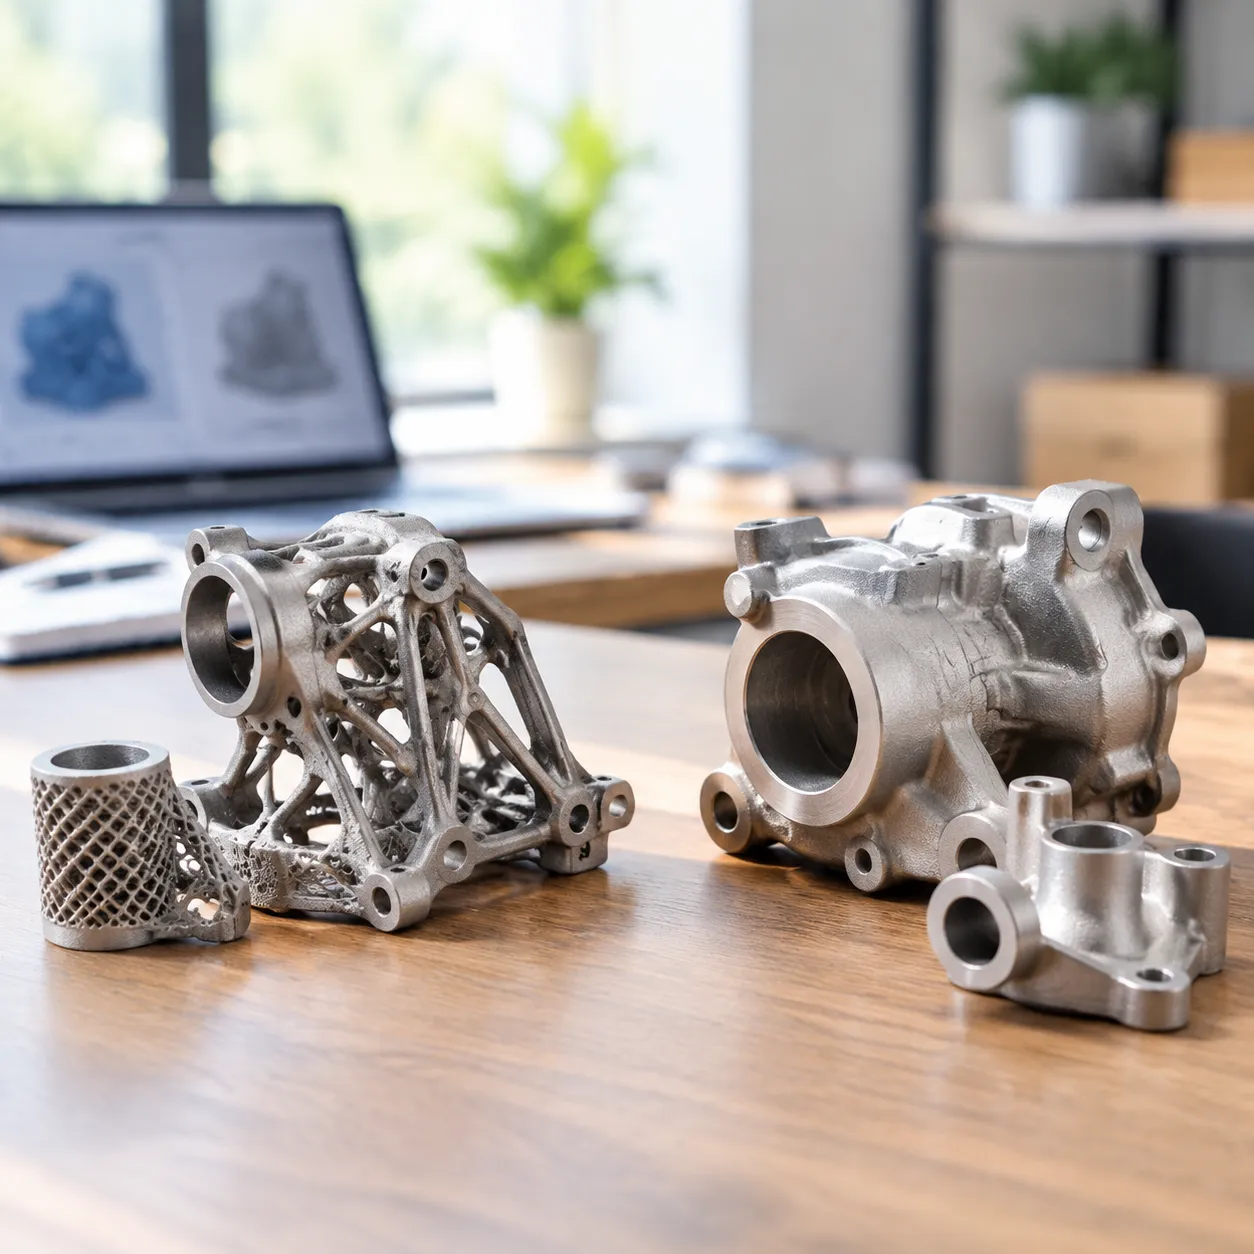
Conception de canaux de refroidissement conformes et de structures en treillis
La fusion laser sélective nous permet de positionner le métal uniquement là où la contrainte l'exige, déverrouillant des géométries que le métal liquide ne peut pas réaliser à l'intérieur d'un moule standard :
- Canaux internes complexes : La SLM peut produire des canaux de refroidissement internes courbes qui suivent directement les géométries internes. Les processus de coulée sont limités par des noyaux droits ou des noyaux en céramique amovibles qui restreignent la géométrie du trajet du fluide.
- Structures en treillis et allégement : Nous pouvons construire des réseaux de treillis internes creux et très stables pour réduire le poids des composants sans sacrifier la densité structurale.
- Évacuation de la poudre : La poudre non fondue s'écoule des passages internes, laissant des chambres creuses propres et complexes que le métal en fusion ne peut pas former sans piéger de l'air ou des scories.
Consolidation de pièces : remplacement d'assemblages multi-pièces
La fabrication traditionnelle oblige souvent les ingénieurs à diviser un matériel complexe en plusieurs sections moulées plus simples, qui sont ensuite assemblées par soudure, brasage ou boulonnage :
| Facteur de conception | Assemblages de moulage traditionnels | Consolidation par impression unique en SLM |
|---|---|---|
| Nombre de composants | Plusieurs pièces individuelles moulées | Consolidées en une seule unité |
| Opérations de soudure | Nécessite la soudure, des joints d'étanchéité ou des éléments de fixation | Entièrement éliminé |
| Risques de fuite et de défaillance | Concentré le long des joints et des soudures | Minimisé grâce à des constructions monolithiques sans jointure |
| Profil de poids | Lourd en raison des flasques, bossages et fixations | Optimisé directement à partir des données CAO |
En transformant des assemblages moulés multi-pièces en un seul composant imprimé, nous éliminons la main-d'œuvre d'assemblage, supprimons les voies de fuite et rationalisons la production pour des applications à haute complexité et critique pour la mission.
Seuil de rentabilité entre coût SLM et moulage en investissement en volume
Lorsque nous rencontrons les équipes d'ingénierie pour évaluer slm vs fonderie sous pression, la décision finale se résume presque toujours au nombre de pièces et au capital initial.
Coûts initiaux de moule contre zéro dépense de mise en place d'outillage
Le moulage traditionnel nécessite un investissement initial important. La fabrication de modèles, de boîtes à noyaux et de moules personnalisés demande un capital d'outillage considérable avant de couler la première unité. En cas de révision de conception tardive, la refonte du moule entraîne des coûts supplémentaires et des retards dans le calendrier.
En revanche, la fusion laser sélective fonctionne entièrement sans outillage. Nous utilisons directement des modèles CAO numériques, ce qui élimine complètement les coûts liés à l'outillage dur. Pour les petites séries, la validation de conception ou les lots pilotes personnalisés, l'utilisation de de prototypage rapide et d'outillage pour une production en faible volume offre une barrière d'entrée beaucoup plus faible. Cependant, les machines et les matières premières en poudre entraînent des coûts de base plus élevés par heure d'exploitation.
La courbe de seuil de rentabilité : seuils de volume où la fabrication en moule gagne
Le compromis financier suit une trajectoire de seuil de rentabilité prévisible basée sur la taille du lot :
| Conducteur de production | Fusion laser sélective (SLS) | Investissement / Fabrication traditionnelle |
|---|---|---|
| Frais d'outillage et de mise en place | Investissement en outillage nul | Dépenses élevées en outillage et moules initiaux |
| Coût par pièce (faible volume) | Très rentable | Interdiction d'investissement en raison de l'amortissement des moules |
| Coût par pièce (grand volume) | Reste relativement stable et élevé | Diminue considérablement à mesure que la production augmente |
| Coût de révision de conception | Négligeable (modification du fichier CAO) | Coûteux (retravail ou reconstruction de l'outillage) |
- Séries à faible volume et composants personnalisés : SLM gagne car l'absence de coûts d'outillage compense les coûts horaires plus élevés des machines.
- Production de masse : La fabrication traditionnelle dépasse rapidement les méthodes additives une fois que les quantités de lot amortissent les dépenses initiales de moules sur des milliers de pièces, réduisant ainsi le coût unitaire.
Gaspillage de matériau, recyclabilité de la poudre et récupération des déchets
La gestion des matières premières influence également le prix unitaire à long terme. Le SLM est intrinsèquement additif, ne fondant que la poudre nécessaire à la construction de la géométrie réelle. La poudre métallique non fusionnée entourant la pièce est collectée, tamisée et recyclée pour de futurs travaux de fabrication, minimisant ainsi le gaspillage net de matières premières.
Les méthodes de moulage traditionnelles utilisent des canaux, des buses et des noyaux pour acheminer le métal fondu dans les cavités du moule. Bien que ces systèmes d'alimentation génèrent des déchets solides, les fonderies refondent facilement les buses et les excès de canaux directement dans les prochains fondues, maintenant une récupération pratique des matériaux tout au long de la production continue.
Délais de fabrication et agilité d'approvisionnement entre SLM et la fonderie à investissement
Lorsque les délais de livraison dictent un calendrier de projet, le choix entre la fabrication additive et les méthodes traditionnelles de fonderie dépend des exigences en matière d'outillage et du volume de production.
Délais de réalisation rapides pour les prototypes et la production en faible volume
Pour les petites séries et les prototypes urgents, la fusion laser sélective passe directement des données CAD numériques à la chambre de construction. Parce que le processus construit les pièces couche par couche sans outillage personnalisé, nous éliminons les temps d'attente nécessaires à la fabrication des moules. Lors de l'évaluation slm vs fonderie sous pression pour la vérification de conception ou des sprints de développement serrés, la SLM fournit des composants finis en une fraction du temps, permettant aux équipes de tester, modifier et itérer les conceptions immédiatement.
Gestion des délais de fonderie et des retards de fabrication d'outillage
La coulée traditionnelle exige une planification importante en amont. La conception, la découpe et la validation du moule initial introduisent des retards inévitables avant même que la première coulée ne puisse avoir lieu. Alors que l'utilisation de une technologie de coulée avancée pour améliorer le rendement de la fonderie offre un débit exceptionnel une fois la ligne en fonctionnement à grande échelle, les équipes doivent absorber le délai initial nécessaire à la production de cet outillage dur.
- Délais de la SLM : Aucun retard d'outillage ; le flux de travail direct à l'impression permet de commencer la production en quelques heures.
- Délais de la coulée : La fabrication d'outillage crée un goulot d'étranglement dans le calendrier initial, compensé par des cycles rapides par pièce une fois les moules vérifiés.
Inventaire numérique à la demande vs stockage physique en entrepôt
La différence opérationnelle entre ces deux technologies s'étend directement à la gestion des stocks :
- Stockage numérique : La SLM permet un entrepôt entièrement numérique. Nous conservons le modèle 3D et imprimons des pièces de rechange uniquement lorsque les commandes arrivent, réduisant ainsi les coûts de stockage physique en entrepôt.
- Stockage physique par lots : La coulée traditionnelle nécessite de grandes séries de fabrication pour amortir les coûts élevés des moules, nécessitant un espace d'entrepôt dédié pour stocker l'inventaire en vue de la demande future.
Impression hybride de modèles avec coulée sous pression
Lors de la pesée slm vs fonderie sous pression, vous n'avez pas toujours à les considérer comme mutuellement exclusifs. La fabrication moderne nous permet de combiner la rapidité de conception de la fabrication additive avec la fiabilité métallurgique des coulées traditionnelles. Cette stratégie hybride comble le fossé entre l'impression directe de métal à coût élevé et l'outillage conventionnel rigide.
Utilisation de résines et de modèles en cire imprimés en 3D pour la coulée rapide
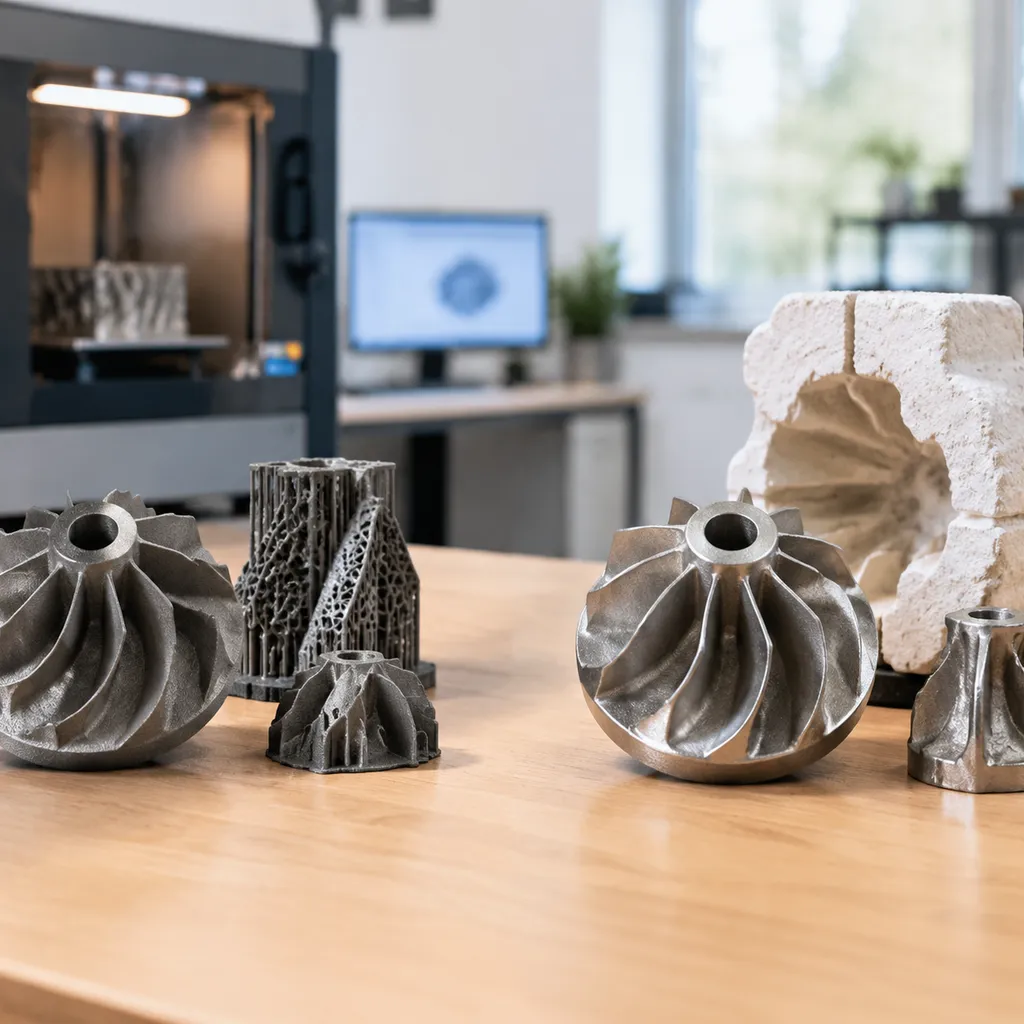
Au lieu d'usiner des moules métalliques coûteux pour produire des modèles en cire, nous pouvons imprimer directement des modèles sacrificiels à partir d'un fichier CAO. Cette approche contourne les délais de fabrication standard et nous permet de couler du métal liquide dans des cavités de moule en utilisant des pratiques de fonderie bien maîtrisées.
- Vitesse de fabrication directe dans le moule : Les modèles sont produits en quelques heures plutôt qu'en plusieurs semaines d'attente pour un outillage dédié.
- Performance de combustion propre : L'utilisation de matériaux de modèle dédiés — tels que ceux mentionnés dans notre Guide de moulage par impression 3D pour une combustion propre et des résines sans cendres - garantit un résidu minimal dans le moule, réduisant ainsi les défauts de coulée comme les inclusions et la porosité.
- Validation de conception : Nous vérifions les géométries complexes, les exigences de tirage et l'ajustement avant de passer à des moules permanents.
Réduction des coûts initiaux de moule pour l'outillage de pont et les petites séries
La coulée traditionnelle nécessite un capital initial important pour un outillage dur, rendant les petites séries prohibitivement coûteuses. La fabrication additive métallique directe comme SLM élimine totalement l'outillage, mais le temps de machine et les poudres métalliques entraînent des coûts élevés de matières premières.
Une configuration hybride réduit ces barrières initiales :
- Aucun coût d'outillage dur : Élimine la barrière financière initiale de la fabrication de moules métalliques durables pour des travaux en petite série.
- Production à faible volume abordable : Offre une solution intermédiaire raisonnable pour les essais pilotes, les pièces de rechange ou la production de pont pendant que l'outillage permanent est fabriqué.
- Itérations rapides de conception : Les modifications d'ingénierie ne nécessitent qu'un fichier numérique mis à jour, économisant des milliers d'euros en coûts de reconfiguration de moules.
Quand combiner la fabrication additive avec des coulées traditionnelles en fonderie
Nous recommandons de combiner des motifs additifs avec la coulée traditionnelle lorsque votre projet fait face à des contraintes spécifiques de volume, de géométrie ou de matériau :
| Facteur de projet | Approche de coulée hybride | Impression directe SLM |
|---|---|---|
| Exigences en alliage | Idéal lorsque vous avez besoin d'options d'alliages conventionnels étendues | Limitée à des grades de poudre métallique spécifiques et soudables |
| Dimensions de la pièce | Excellent pour des composants de taille moyenne à grande | Limité par le volume de la chambre de construction additive |
| Structure du matériau | Offre des propriétés de coulée isotropes familières | Structure dense, mais sujette aux contraintes résiduelles |
| Échelle de production | Idéal pour 5 à 100 pièces avant de s'engager dans des outils durcis | Le plus rentable pour des pièces uniques et des volumes ultra-faibles |
En associant la fabrication de motifs additifs aux méthodes de moulage traditionnelles, nous conservons la large sélection d'alliages et les propriétés isotropes du métal coulé tout en évitant les longs délais de livraison et les investissements initiaux élevés des outils conventionnels.
Applications SLM vs Fonderie à l'Investissement par secteur
Lors de l'évaluation slm vs fonderie sous pression, les exigences du monde réel dictent quel processus l'emporte. Nous analysons le volume de production, les obstacles réglementaires et la complexité du design pour faire le choix.
Implants médicaux : structures poreuses vs prothèses moulées
- Fusion laser sélective (SLM): Idéal pour les implants spécifiques au patient et les dispositifs orthopédiques. Le processus de lit de poudre construit directement dans la pièce des structures en treillis poreuses complexes, favorisant la croissance osseuse sans revêtements secondaires.
- Fonderie traditionnelle : Reste la norme pour les prothèses en volume élevé et les poignées d'outils chirurgicaux où les géométries standardisées et la fiabilité mécanique isotrope sont essentielles à un coût unitaire inférieur.
Composants de moteurs aéronautiques : réduction de poids vs alliages éprouvés
- SLM : Nous utilisons la fabrication additive métallique pour éliminer les joints d'assemblage et produire des pièces légères avec des canaux de refroidissement internes. Cela réduit rapidement la masse pour du matériel de vol spécialisé en faible volume.
- Moulage à la cire perdue : Les boîtiers de moteur critiques et les cadres structurels s'appuient encore fortement sur la coulée traditionnelle en raison de son historique éprouvé et de la large gamme de métaux certifiés.[4]. Pour un aperçu des métaux de fonderie compatibles, consultez notre Alloy Guide for High Performance Alloys and Precision Casting.
Automobile et Équipement Industriel : Pièces sur mesure vs Production à grande échelle
- SLM pour faibles volumes : Nous comptons sur la SLM pour le prototypage rapide, les tests fonctionnels et les composants de sport automobile spécialisés où les modifications de conception ont lieu chaque semaine et les délais de fabrication sont inacceptables.
- Coulée pour grands volumes : Les supports automobiles standard, les corps de pompe et les supports industriels lourds passent directement à la coulée traditionnelle. Une fois le moule construit, la coulée offre une efficacité de coût par pièce inégalée et des cycles rapides pour de grandes séries.
Matrice de décision : comment choisir entre SLM et la coulée sous pression
Choisir entre la fabrication additive métallique et les méthodes de fonderie conventionnelles consiste à faire correspondre vos réalités de production avec les forces principales de chaque procédé. Lorsqu'on compare les constructions additifs aux méthodes de fonderie établies - similaires à l’évaluation du différence entre forgeage et moulage pour les composants lourds - les principaux compromis portent toujours sur la géométrie, la taille du lot et l’investissement dans les outils.
Évaluation du volume du projet, de la complexité géométrique et du budget
Nous évaluons les compromis entre SLM vs coulée sous pression et les processus de fonderie traditionnels en pesant trois contraintes principales :
- Volume de production : La fusion laser sélective (SLM) ne nécessite aucun outil, ce qui la rend rentable pour les prototypes uniques, les composants personnalisés et les petites séries. La coulée traditionnelle implique des coûts initiaux importants pour le moule, mais elle réduit considérablement le coût par unité une fois que vous atteignez une production de masse à haut volume.
- Complexité géométrique : La SLM construit directement à partir de poudre métallique à l’aide d’un laser, permettant des cavités internes complexes, des assemblages consolidés et des géométries organiques qui ne peuvent pas être extraites d’un moule physique. La coulée reste limitée par la géométrie du moule, les angles de tirage et la nécessité d’extraire des modèles ou des pièces.
- Répartition du budget : SLM concentre ses coûts sur les matières premières et le temps de fonctionnement des machines, évitant ainsi un investissement initial élevé. La coulée répartit vos dépenses dans la fabrication des moules et des outils, offrant d'importantes économies d'échelle une fois la production lancée.
| Facteur de décision | Fusion laser sélective (SLS) | Coulée traditionnelle |
|---|---|---|
| Volume optimal | Petits volumes, prototypes, pièces personnalisées | productions à haut volume |
| Investissement dans les outils | Coût de fabrication des outils nul | Coûts initiaux élevés pour les moules et les outils |
| Liberté de conception | Structures internes complexes, formes non contraintes | Limitée par l'extraction du moule et la géométrie |
| Capacité de taille des pièces | Idéal pour les pièces complexes de petite à moyenne taille | Très adapté pour les composants lourds et de grande taille |
| Flexibilité des matériaux | Poudres métalliques spécialisées | Large sélection d'alliages métalliques standard |
| Profil mécanique | Densité élevée ; potentiel d'anisotropie et de contraintes résiduelles | Propriétés isotropes ; susceptible à la porosité et au retrait |
Choisir la bonne méthode en fonction des délais de livraison
Les délais de fabrication dictent la stratégie de production autant que la géométrie de la pièce. Lorsque les délais sont serrés, le chemin de mise en place détermine votre choix :
- Délais courts et itérations rapides : SLM construit directement à partir d'un fichier CAO. Sans avoir besoin d'usiner, tester et ajuster des moules physiques, nous pouvons fabriquer des pièces métalliques fonctionnelles en quelques jours. Cela fait de la SLM la solution idéale pour des changements d'ingénierie urgents et des tests fonctionnels rapides.
- Production de masse programmée : La coulée traditionnelle nécessite de longs délais initiaux car la fabrication, l'inspection et la qualification des outillages durs prennent des semaines ou des mois. Cependant, une fois les moules opérationnels, la coulée permet de verser des pièces à des vitesses que les systèmes additifs couche par couche ne peuvent égaler pour de grandes quantités.
Liste de vérification étape par étape pour les équipes d'ingénierie
Utilisez cette liste de vérification rapide pour déterminer s'il faut spécifier la SLM ou la coulée traditionnelle pour votre projet :
- Évaluer la taille du lot : Si la production concerne quelques dizaines de pièces ou nécessite une personnalisation individualisée, choisissez la SLM. Si vous avez besoin de milliers de composants identiques, la coulée est le choix économique.
- Inspecter la géométrie de la pièce : Si la pièce comporte des canaux internes scellés, des réseaux complexes ou des murs consolidés légers, choisissez la SLM pour contourner les limitations des moules.
- Calculer le capital initial : Si votre budget ne peut pas absorber des coûts initiaux élevés pour les outillages, optez pour la SLM pour financer les pièces à la demande. Si vous disposez d'un capital pour l'outillage afin de réduire le coût unitaire, choisissez la coulée.
- Confirmer les besoins en matériaux et en mécanique : Si votre application nécessite un alliage standard largement disponible ou une structure totalement isotrope, choisissez la coulée (en tenant compte des risques potentiels de porosité). Si vous avez besoin d'une haute densité et pouvez effectuer un traitement thermique post-processus pour soulager les contraintes résiduelles, choisissez la SLM.
- Examiner la finition de surface et les opérations secondaires : Prévoyez un post-traitement dans l'une ou l'autre voie. La SLM nécessite la suppression des structures de support et l'usinage pour améliorer les surfaces rugueuses telles qu'imprimées, tandis que les pièces coulées nécessitent la suppression des portes et des évents malgré une finition généralement plus lisse après moulage.
Questions fréquemment posées : SLM vs Coulée à l'investissement
Pour vous aider à faire le bon choix entre la fabrication additive et les méthodes traditionnelles de fonderie, nous avons répondu aux questions d'ingénierie et d'approvisionnement les plus courantes ci-dessous.
| Question | Fusion laser sélective (SLS) | Investissement / Fabrication traditionnelle |
|---|---|---|
| Résistance mécanique | Haute densité ; risque de contrainte résiduelle et de propriétés directionnelles. | Résistance isotrope ; risque de retrait interne et de porosité. |
| Point idéal de coût | Faible volume, prototypes et conceptions personnalisées très complexes. | Volumes moyens à élevés où les coûts de moule s'amortissent. |
| Qualité de surface | Texture brute de l'as-built ; nécessite un retrait de support et un usinage. | Finition plus lisse après la coulée directement du moule. |
| Coûts des matériaux | Dépense plus élevée pour les matières premières (poudres métalliques fines). | Dépense moindre pour les matières premières avec une compatibilité plus large des alliages. |
Le métal imprimé en SLM est-il plus résistant que le métal coulé en investissement ?
Le SLM produit des pièces avec une densité exceptionnellement élevée et des performances mécaniques solides, mais la fusion laser couche par couche crée des contraintes résiduelles internes et des variations directionnelles de résistance[2]. En raison de cela, nous traitons fréquemment les composants imprimés par des traitements thermiques pour équilibrer les contraintes internes.
En revanche, les pièces produites par le biais de procédé de moulage à modèle perdu offrent des propriétés mécaniques uniformes et isotropes dans toute la géométrie. Cependant, les composants coulés comportent un risque inhérent de défauts internes tels que la porosité et le retrait lors de la solidification, qui doivent être gérés lors du contrôle qualité.
À partir de quel volume de production la coulée en investissement devient-elle moins chère que le SLM ?
Le SLM est plus économique lorsque les séries de production sont petites. Parce que l'impression 3D ne nécessite ni outillage ni modèles physiques, vous évitez complètement les coûts initiaux de moule, ce qui la rend idéale pour des itérations rapides et des productions en petites séries.
La coulée nécessite des investissements initiaux importants dans des outillages durcis et des cavités de moule. Cependant, une fois ce moule existant, le coût de production par pièce diminue considérablement. Pour la fabrication en volume moyen à élevé, services de moulage à la cire perdue de précision pour des pièces métalliques complexes bat rapidement le SLM en termes d'économie unitaire car la dépense initiale d'outillage s'amortit sur des milliers d'unités identiques.
Le SLM peut-il complètement remplacer la coulée en investissement ?
Non. Le SLM est une méthode de fabrication alternative, pas un remplacement total des techniques de fonderie traditionnelles. Bien que le SLM excelle à produire des canaux internes complexes, des structures légères et des géométries hautement personnalisées sans outillage, il ne peut pas égaler la coulée pour :
- Économies d'échelle en production de masse : La fonderie permet de produire de grandes quantités à des coûts unitaires plus faibles.
- Dimensionnement de composants importants : La fonderie gère des pièces massives qui dépassent les enveloppes de construction additive courantes.
- Options d'alliages plus larges : Les fonderies traditionnelles fondent une gamme plus étendue d'alliages commerciaux établis par rapport aux formulations de poudres spécialisées disponibles pour les lasers.
Quelle est la différence de finition de surface entre la SLM et la coulée ?
Les composants moulés offrent une finition de surface plus régulière dès la sortie du moule, nécessitant principalement un post-traitement pour couper les portes, les risers et les joints de séparation.
Les composants SLM ont une texture de surface brute nettement plus rugueuse à l'état imprimé, causée par des particules de poudre métallique partiellement fondues adhérant aux parois de la pièce. De plus, les impressions métalliques nécessitent une coupe mécanique pour éliminer les structures de support intégrées, suivie d'un fraisage CNC standard ou d'un meulage sur les faces fonctionnelles critiques.
Les matériaux pour la SLM sont-ils plus coûteux que les alliages de coulée ?
Oui. La SLM repose sur des poudres métalliques spécialisées, atomisées au gaz, avec des distributions de taille de particules précises, rendant la matière première nettement plus chère par livre que l'ingot ou la ferraille de fonderie standard.
Bien que la SLM aide à équilibrer ce coût en recyclant la poudre non fusionnée dans la chambre de construction pour minimiser les déchets, la coulée traditionnelle reste beaucoup plus économique en termes de consommation d'alliage brut et d'achat de métal en vrac.
Références
- Wikipedia - Fusion laser sélective (SLM / vue d'ensemble de la fusion par lit de poudre) ↩
- Dejene et al. (2023), Matériaux - Revue critique de l'étude comparative de la fusion laser sélective et de la coulée d'investissement pour les pièces à parois fines (PMC accès libre) ↩
- NIST - Fabrication additive (vue d'ensemble du processus et science de la mesure)
- Institut de la coulée d'investissement - Aperçu de l'association professionnelle