選擇 slm 與 熔模鑄造 意味著在用無模具選擇性雷射熔化來製作複雜、低量金屬零件,與傳統鑄造進行可擴展、各向同性生產之間做出決策。.
增材製造與鑄造路線在尺寸精度、微觀結構與孔隙風險、晶格結構與內部冷卻通道,以及成本與交貨時間經濟性方面存在差異。.
本指南比較流程工作流程、機械性能、設計自由度、盈虧平衡量、混合模型鑄造、應用範圍,以及實用的選擇清單。.
流程細節:SLM 與 熔模鑄造
在選擇增材製造與傳統金屬鑄造時,核心差異在於原材料轉變為最終零件的方式。.
選擇性雷射熔化如何逐層建構零件
選擇性雷射熔化(SLM)是一種粉床融合工藝,能直接從3D CAD數據生產完全密實的金屬零件,無需專用模具[1].
- 粉末堆積: 再塗層刀片將細金屬粉末均勻鋪展在建造平台上。.
- 雷射曝光: 高功率密度的雷射選擇性掃描CAD模型的2D截面,完全熔化並融合粉末顆粒。.
- 平台下降: 建造平台下降一層厚度。.
- 重複: 此流程層層重複,直到三維幾何完全形成。.
- 除粉: 未融化的粉末被刷除並回收再利用,留下與建造平台相連的固體部分。.
失蠟熔模鑄造從模型到澆鑄的工作原理
傳統鑄造 將液態冶金材料加熱並在預定形狀內凝固。.
- 模具製作: 預先加工模具和模具模具,以確定空腔的尺寸。.
- 模具準備: 模具形成犧牲模型或空腔框架,以接收熔融金屬。.
- 熔化與澆鑄: 原材料合金被加熱至超過其熔點,然後倒入預熱的模腔中。.
- 凝固: 液態金屬冷卻並凝固成最終零件形狀,建立各向同性的塊體結構。.
- 拆模與閘口移除: 模具被破壞,鑄件與閘口和冒口系統分離。.
從CAD文件到最終零件的主要工作流程差異
從CAD模型到實體零件的操作路徑突顯了模具、速度與迭代周期的基本權衡。.
| 工作流程階段 | 選擇性激光熔化(SLM) | 傳統鑄造 |
|---|---|---|
| 模具需求 | 零工具化; 直接數位切片自 CAD | 高前期模具工具 製作模具所需 |
| 設定準備時間 | 設定建構參數的時間(小時) | 機械加工與驗證模具的時間(週到月) |
| 成型方法 | 激光層層熱熔 | 液態金屬充填空腔 |
| 設計迭代 | 立即;更新 CAD 檔案並重新列印 | 成本高昂;需重新模具或模具修改 |
| 材料處理 | 未熔合粉末篩選回收 | 閘口、流道與冒口必須切割並重熔 |
尺寸精度與表面光潔度:SLM 與失蠟鑄造比較
機械性能並列比較 slm 與 熔模鑄造 在生產現場,表面品質與尺寸一致性決定次級加工工作量。兩種方法皆能產出高完整性零件,但其物理成型過程產生的表面特性與尺寸行為截然不同。.
可達到的公差與尺寸重複性
- 選擇性激光熔化(SLM): 直接從3D CAD數據構建組件,消除物理模具磨損和分模線偏移。它對複雜內部幾何形狀保持嚴格的尺寸控制,儘管激光照射過程中的局部熱梯度需要謹慎定向以防止熱變形。.
- 鑄造: 一旦模具驗證合格,即可提供可靠的零件間重複性。管理基準線 金屬鑄造的尺寸公差 需要考慮液態金屬凝固和冷卻過程中的收縮。.
完工表面粗糙度
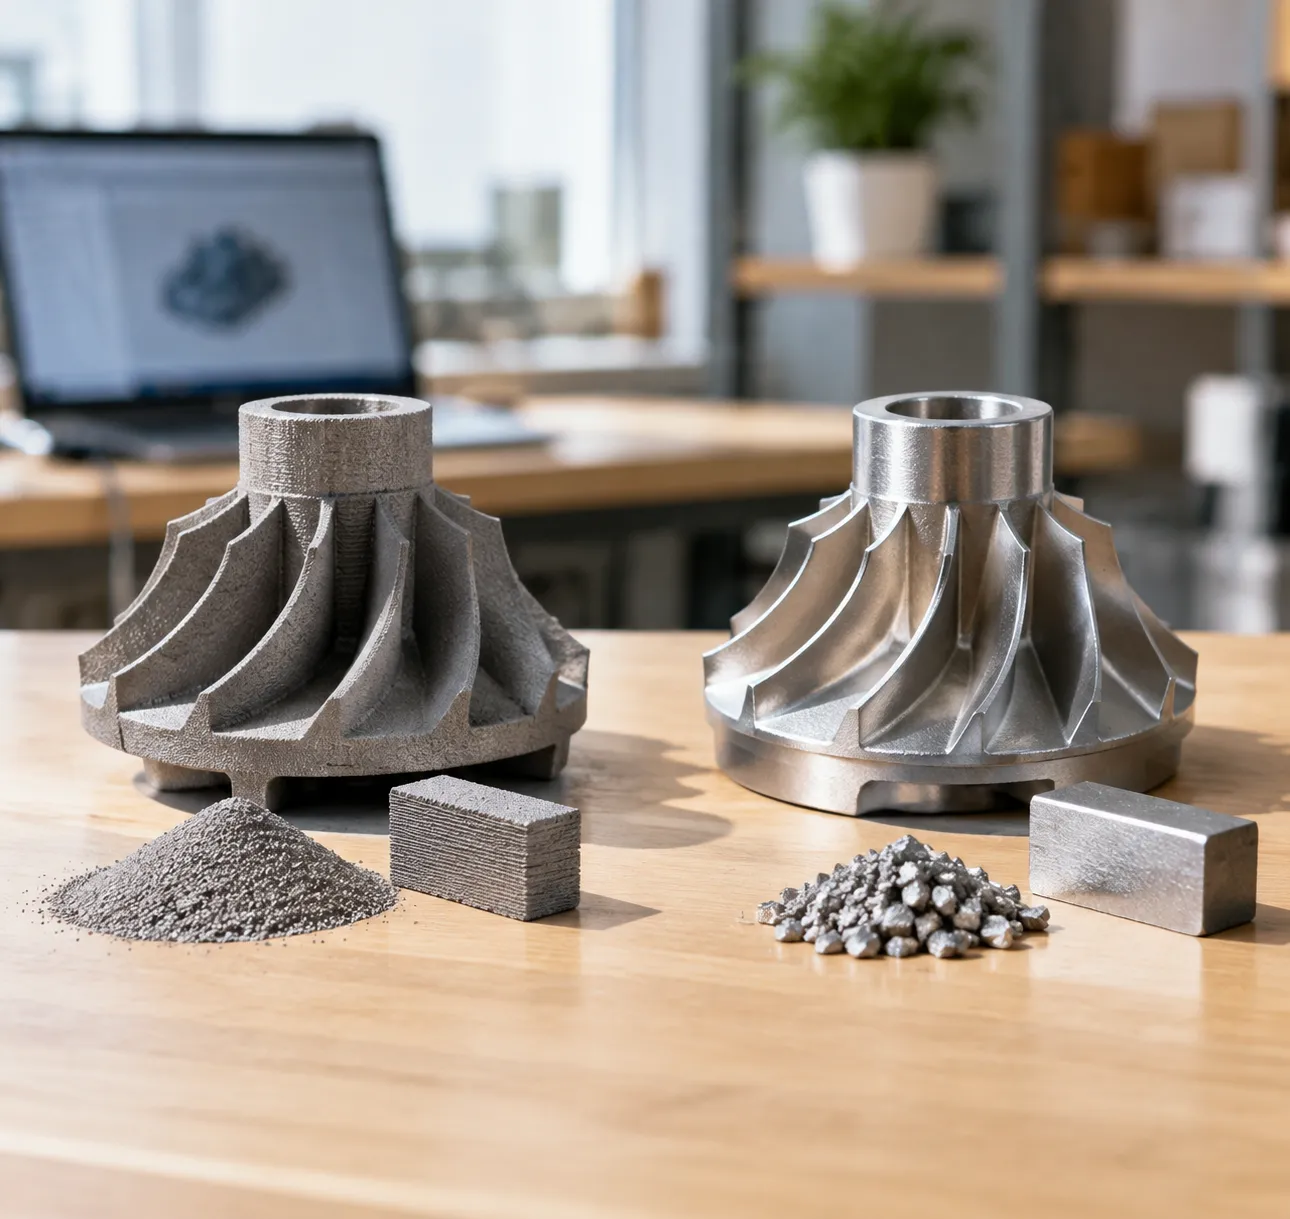
- SLM表面: 激光粉末床熔融技術會留下本質上較粗糙的成品表面紋理。未熔化和部分燒結的粉末顆粒會融合到外壁,通常需要研磨或表面處理來改善高接觸區域的表面質量。.
- 鑄造表面: 液態金屬直接凝固在模具腔壁上,通常能產生較光滑的表面質感,直接來自模具。.
後處理與CNC加工需求
兩種方法都無法完全跳過後處理。關鍵配合面、動態密封面和精密孔徑總是需要二次CNC加工完成。.
| 比較因素 | 選擇性激光熔化(SLM) | 傳統與熔模鑄造 |
|---|---|---|
| 成型後的紋理 | 表面較粗糙;需要平滑處理 | 直接來自模具腔的較光滑表面 |
| 材料去除 | 支撐結構的切除使用手工具或線性電火花加工 | 閘口、澆口和冒口的切除與研磨 |
| 熱處理 | 應力緩解熱處理以抵抗殘餘應力 | 標準熱處理以正規化微觀結構 |
| 二次加工 | 數控加工以高精度鑽孔和平面加工 | 數控加工用於定位基準點、螺紋和密封台 |
當幾何複雜性排除傳統加工方式的限制時,我們依賴選擇性激光熔化(SLM)。相反地,當外部表面光滑度和高量產重複性為優先考量時,鑄造結合定向數控加工提供了更直接達到最終公差的途徑。.
材料性能與機械性質:SLM 與熔模鑄造
當我們比較選擇性激光熔化製成的零件與傳統鑄造時,機械完整性與內部結構決定了哪條路線更適合您的應用。.
拉伸強度、密度與疲勞壽命
在我們的生產評估中,使用選擇性激光熔化製造的零件一貫展現出高材料密度與卓越的拉伸強度,且直接從成型平台出來[2]. 由於激光以高能量密度熔化金屬粉末,所形成的固體具有最小的空隙空間。.
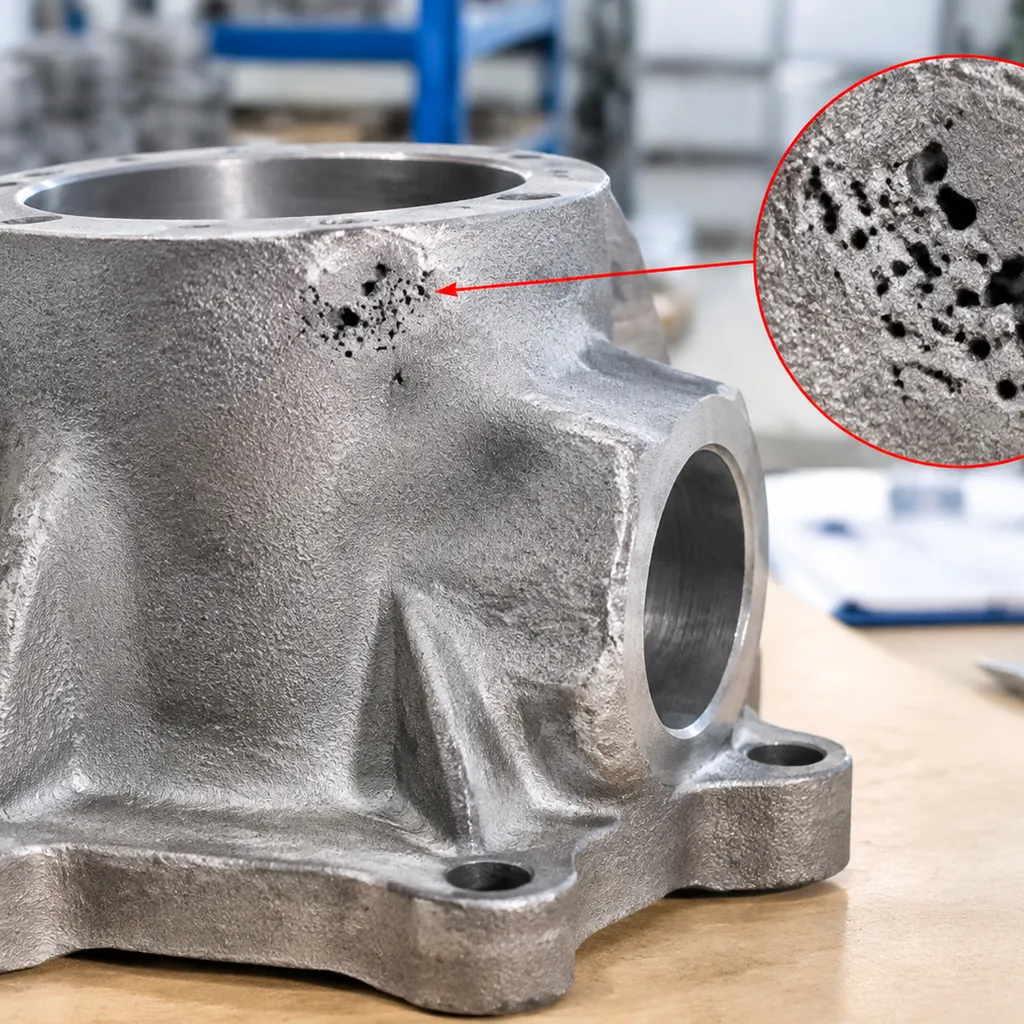
傳統鑄造提供可靠的體積強度,但鑄件在模具內冷卻時,內部縮孔與氣孔的風險較高。雖然鑄造在標準疲勞循環中提供可靠的性能,但一旦內部應力得到管理,SLM 零件的拉伸性能可以媲美甚至超越鑄件。.
微觀結構與方向性行為
主要的冶金差異在於方向性對齊:
- 選擇性激光熔化: 層層熱循環引入各向異性特性[3]. 零件沿 Z 軸(建造方向)與 X-Y 平面展現不同的拉伸與屈服特性,伴隨著顯著的殘餘應力,需進行熱應力釋放。.
- 鑄造: 熔融金屬在模腔內均勻凝固,形成各向同性的機械性質。零件在不同載荷方向下性能一致,消除了增材製造中常見的方向依賴性變異。.
孔隙控制與熱處理
在內部缺陷方面,兩種工藝都不是完全免維護的。在SLM製造中,後處理的熱處理與應力釋放循環是標準作業,以中和熱梯度並防止微裂紋產生。.
在鑄造中,控制孔隙率與模具收縮仍是主要操作重點。如果應用要求完全密度且無空隙,鑄件通常需要次級加工或嚴格控制的澆鑄系統,以防止在凝固過程中形成缺陷。.
| 性能指標 | 選擇性激光熔化(SLM) | 傳統鑄造 |
|---|---|---|
| 材料密度 | 極高的密度 | 良好的密度;易受孔隙和收縮影響 |
| 機械性能 | 高強度,方向性(各向異性) | 均勻的機械性能(各向同性) |
| 內部應力 | 高殘餘應力;需進行應力緩解熱處理 | 冷卻後殘餘應力較低 |
| 合金可用性 | 專用可焊接金屬粉末 | 豐富的標準鑄造合金選擇 |
金屬合金選項
當需要廣泛的材料多樣性時,鑄造仍是行業標準。鑄造廠幾乎可以熔煉任何商用合金系統,使選擇變得簡單, 鑄造最佳金屬 根據目標磨損、熱性能或耐腐蝕要求來選擇。.
SLM在較為專注的氣體霧化粉末範圍內工作。我們通常使用為激光加工優化的合金——包括鈦合金、鎳超合金、不銹鋼和鋁合金。雖然粉末範圍較窄且材料成本較高,但SLM能實現完整的結構性能,無需倒模熔融。.
設計自由度與幾何複雜性:SLM與熔模鑄造比較
機械性能並列比較 slm 與 熔模鑄造, 在工廠現場最大的差異在於物理模具的限制。傳統鑄造需要熔融金屬流入模具腔體並固化,意味著每個幾何形狀都必須遵守模具分離、流動路徑和金屬收縮的規則。選擇性激光熔化則直接從CAD模型逐層建構零件,完全跳過傳統模具規則。.
消除模具限制、傾斜角度和分模線
在標準鑄造作業中,每個鑄件設計都必須適應物理模具:
- 傾斜角度與分模線: 傳統鑄造需要傾斜角度,以便模型和芯子能順利脫模而不損壞模具。SLM則完全不需要傾斜角度、分模線和芯子拉出限制。.
- 零模具成本: 由於SLM依賴聚焦激光熔融粉床,我們可以跳過工程、測試和調整硬模或複雜模具組件所需的數週時間。.
- 設計迭代: 在鑄造中修改一個特徵通常需要重新製作昂貴的模具。利用金屬增材製造,設計變更可以直接在軟體中於建造作業之間進行。.
雖然專用元件如 精密熔模鑄件 在可模塑範圍內提供可靠性能,SLM則為複雜的低量零件提供真正的幾何獨立性。.
設計符合冷卻通道與格子結構
選擇性激光熔化允許我們只在應力需求處放置金屬,解鎖液態金屬無法在標準模具內實現的幾何結構:
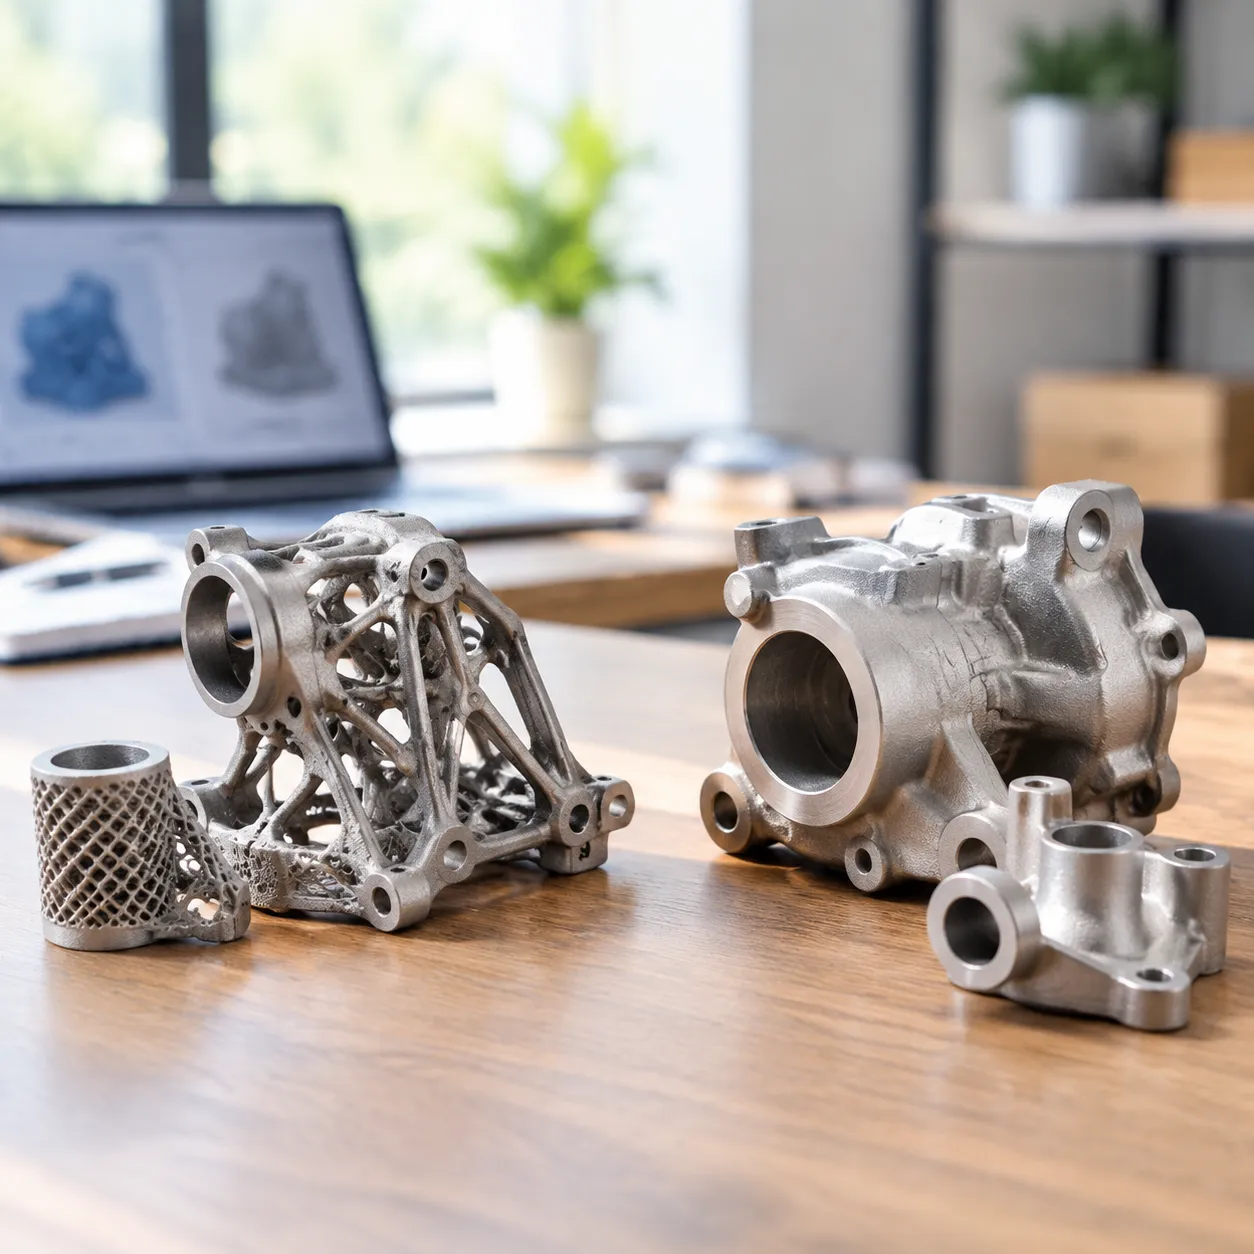
- 複雜的內部通道: SLM可以直接製造出彎曲的內部冷卻通道,追蹤內部幾何結構。鑄造過程受到直線芯子拉拔或可拆卸陶瓷芯的限制,限制了流體路徑的幾何形狀。.
- 格子結構與輕量化: 我們可以建造空心且高度穩定的內部格子網絡,以大幅降低零件重量,同時不影響結構密度。.
- 粉末排出: 未熔化的粉末從內部通道排出,留下乾淨且複雜的空心腔室, molten metal無法在不捕捉空氣或爐渣的情況下形成。.
零件合併:取代多件組裝
傳統製造常迫使工程師將複雜硬體拆分成多個較簡單的鑄造部分,之後再用焊接、鈑金或螺栓連接:
| 設計因子 | 傳統鑄造組件 | SLM單次列印合併 |
|---|---|---|
| 零件數量 | 多個獨立鑄造零件 | 整合為單一單元 |
| 接合作業 | 需要焊接、墊片或扣件 | 完全消除 |
| 洩漏與故障風險 | 集中於接縫與銲道沿線 | 透過無縫一體式結構降至最低 |
| 重量外形 | 因法蘭、凸臺與五金件而笨重 | 直接從 CAD 資料進行最佳化 |
透過將多零件鑄造組件轉化為單一列印零件,我們消除了組裝工時、移除了洩漏路徑,並簡化了高複雜度、任務關鍵型應用的生產流程。.
SLM 與脫蠟鑄造之成本與產量損益平衡點
當我們與工程團隊坐下來評估 slm 與 熔模鑄造, ,最終決定幾乎總是取決於零件數量與前期資本。.
前期模具成本對比零模具設置費用
傳統鑄造需要大量的前期投資。在澆注第一件產品之前,製作模型、型心盒和客製化模具需要相當大的初始模具資金。如果在週期後期發生設計變更,重新切割模具會增加費用並導致時程延誤。.
相比之下,選擇性雷射熔化完全不需要模具。我們直接從數位 CAD 模型運行,這完全消除了硬模具費用。對於短量產、設計驗證或客製化試產批次,利用專用 低量產快速原型與模具製作服務 提供了更低的進入門檻。然而,設備與粉末狀原材料每運作小時的基礎成本較高。.
收支平衡曲線:模具成型獲勝的體積門檻
財務權衡依據批次大小呈現可預測的收支平衡軌跡:
| 生產驅動因素 | 選擇性激光熔化(SLM) | 投資 / 傳統鑄造 |
|---|---|---|
| 工具與設置費用 | 零工具投資 | 高額的前期模具與模具費用 |
| 每件成本(低產量) | 高度具有成本效益 | 由於模具攤銷而昂貴 |
| 每件成本(高產量) | 保持相對平穩且較高 | 隨著產量增加而顯著下降 |
| 設計修訂成本 | 可忽略不計(修改CAD文件) | 昂貴(重新加工或重建模具) |
- 低產量批次與定制零件: SLM勝出,因為零工具成本抵消較高的每小時機器運行費用。.
- 大量生產: 傳統鑄造在批量數量攤銷初始模具支出到數千件後,迅速超越增材製造,降低單件成本。.
材料浪費、粉末回收利用與廢料回收
原材料處理也影響長期單位價格。SLM本質上是增材製造,只融化建構實際幾何形狀所需的粉末。未融合的金屬粉末包圍零件會被收集、篩選,並回收用於未來的建造任務,保持淨原材料浪費最小化。.
傳統鑄造方法依賴澆口、閘門和升降件將熔融金屬引入模具空腔。這些供料系統會產生固體廢料,但鑄造廠能直接將閘門和多餘的通道重新熔化,回收用於後續熔煉,保持實用的材料回收能力,並持續生產。.
SLM與熔模鑄造的交貨時間與供應彈性
當交付截止日期決定一個專案時間表時,選擇增材製造與傳統鑄造方法的關鍵在於模具需求與批量規模。.
快速的原型與低量生產周轉時間
對於短期生產和緊急原型,選擇性雷射熔化直接從數位CAD資料進入建構室。由於該過程逐層建構零件,無需定制模具,我們省去了製作模具所需的等待時間。在評估時 slm 與 熔模鑄造 用於設計驗證或緊湊的開發衝刺,SLM能在更短的時間內交付完整的零件,讓團隊能立即測試、修改並迭代設計。.
管理鑄造的交貨時間與模具製作延遲
傳統鑄造需要大量前期規劃。設計、切割與驗證初始模具腔體會引入不可避免的延遲,甚至在首次澆鑄前就已存在。雖然利用 先進的鑄造技術以提升鑄造廠產量 在大規模運行時能提供卓越的產能,但團隊必須承擔生產硬模具所需的初始前置時間。.
- SLM的交貨時間: 零模具延遲;直至列印的工作流程使生產能在數小時內開始。.
- 鑄造的交貨時間: 模具製作造成前期排程瓶頸,但一旦模具驗證完成,快速的每件循環時間能彌補此缺點。.
按需數位庫存與實體倉庫存貨
這兩種技術在運作上的差異直接體現在庫存管理上:
- 數位存儲: SLM建立純數位化倉庫。我們只在接到訂單時維護3D模型並列印備用零件,降低實體倉庫存貨成本。.
- 實體批次存貨: 傳統鑄造需要大量生產以攤提高昂的模具成本,並需專用倉庫空間來存放未來需求的庫存。.
混合模樣列印與熔模鑄造
在權衡 slm 與 熔模鑄造, 你不一定要將它們視為互斥的選項。現代製造技術讓我們能將增材製造的設計速度與傳統鑄造的金屬可靠性結合起來。這種混合策略彌合了高成本的金屬直接列印與嚴格傳統模具之間的差距。.
使用 3D 列印樹脂與蠟模進行快速鑄造
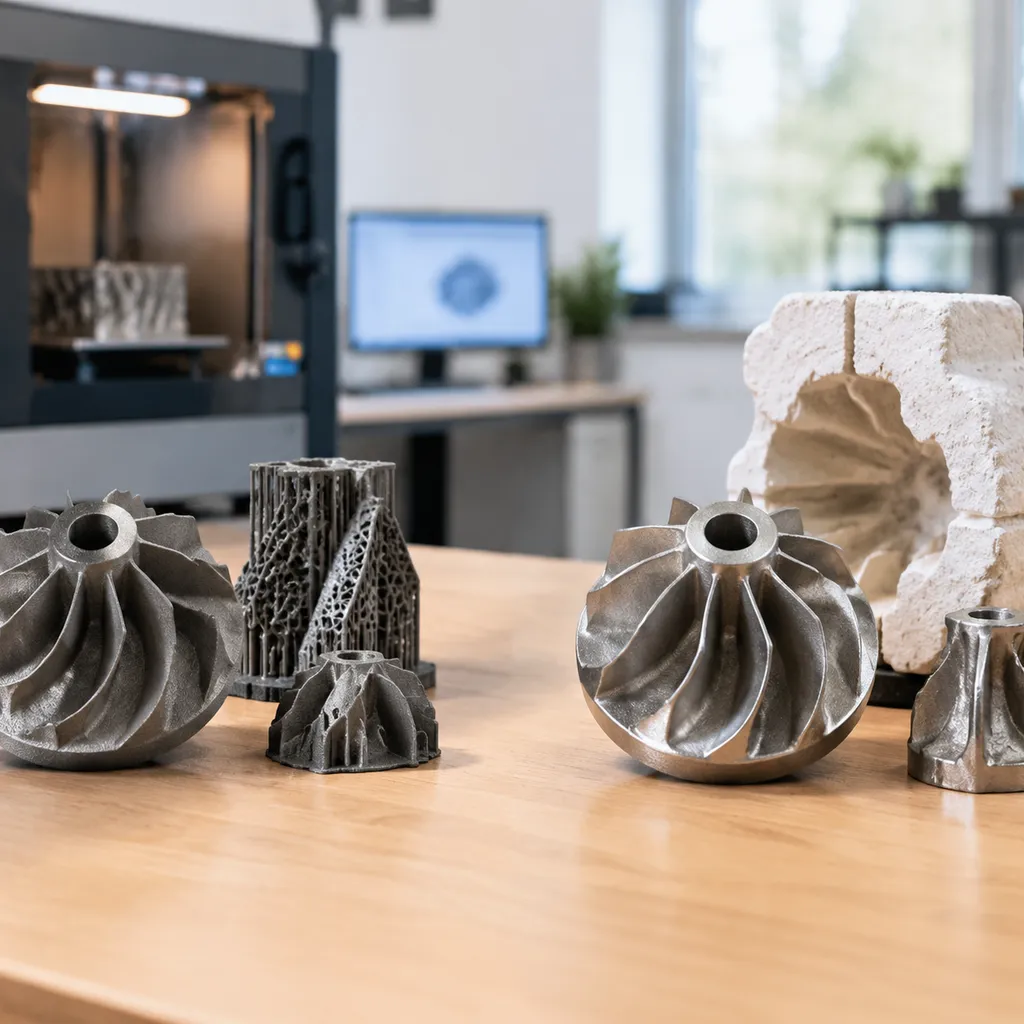
與其加工昂貴的金屬模具來製作蠟模,我們可以直接從 CAD 檔案列印出消耗性模型。這種方法繞過了標準模具的前置時間,並讓我們能夠運用熟知的鑄造實務將液態金屬注入模穴中。.
- 直達模具的速度: 模型可在數小時內製作完成,而不需等待數週的專用模具。.
- 潔淨的排蠟表現: 使用專用的模型材料(例如我們 清燒盡與零灰分樹脂的鑄造3D列印指南 中所涵蓋的材料)— 可確保模具內的殘留物降到最低,進而減少夾雜物和氣孔等鑄造缺陷。.
- 設計驗證: 我們在投入永久模具之前,會先驗證複雜的幾何形狀、拔模需求以及組裝契合度。.
大幅削減過渡模具與低產量生產的前期模具成本
傳統鑄造需要大量的前期硬模資金,使得小批量生產的成本高得令人卻步。像 SLM 這樣的直接金屬積層製造雖然完全省去了模具,但機台時間與金屬粉末卻帶來了高昂的原材料費用。.
混合式設置降低了這些前期障礙:
- 零硬模費用: 消除了針對短期作業加工耐用金屬模具的初始財務障礙。.
- 經濟實惠的低產量生產: 在製造永久模具的同時,為試產、替換零件或過渡生產提供了一個合理的折衷方案。.
- 快速設計迭代: 工程修改只需要更新數位檔案,省下了數千元的模具返工成本。.
何時將積層製造與傳統鑄造澆注結合
當您的專案面臨特定體積、幾何或材料限制時,我們建議將添加性圖案與傳統鑄造相結合:
| 專案因子 | 混合鑄造方法 | 直接選擇性激光熔化(SLM)打印 |
|---|---|---|
| 合金需求 | 當您需要廣泛的傳統合金選擇時效果最佳 | 僅限於特定、可焊接的金屬粉末等級 |
| 零件尺寸 | 適用於中到大型零件 | 受添加性建構室體積限制 |
| 材料結構 | 提供熟悉的各向同性鑄造性能 | 結構密實,但易產生殘餘應力 |
| 生產規模 | 在投入硬模之前,適合製作5到100個零件 | 對於單件和超低量生產最具成本效益 |
通過將添加性圖案製作與傳統澆鑄方法相結合,我們保留了鑄造金屬的廣泛合金選擇和各向同性特性,同時避免了傳統模具的長周期和高初始投資。.
SLM與熔模鑄造在各行業的應用比較
在評估 slm 與 熔模鑄造, 現實世界的應用需求決定了哪個工藝勝出。我們會根據生產量、法規限制和設計複雜度來做出判斷。.
醫療植入物:多孔結構與鑄造義肢
- 選擇性激光熔化(SLM): 非常適合用於患者特定的植入物和骨科裝置。粉末床工藝將複雜的多孔格子結構直接建立在零件中,促進骨骼生長而無需二次塗層。.
- 傳統鑄造: 仍然是大量生產標準化義肢和外科手術工具手柄的標準方法,這些產品在標準幾何形狀和各向同性機械可靠性方面具有重要意義,且單位成本較低。.
航空航天引擎零件:減重與經過驗證的合金
- SLM: 我們使用金屬增材製造來消除組裝接頭,並生產具有內部冷卻通道的輕量化零件。它能快速降低質量,適用於專門的低量飛行硬體。.
- 鑄造: 關鍵的引擎外殼和結構框架仍然主要依賴傳統鑄造,因為其成熟的技術記錄和大量經認證的金屬範圍。[4]. 如需了解相容的鑄造金屬,請參閱我們的 高性能合金與精密鑄造合金指南.
汽車與工業設備:定制零件與規模化生產
- 低量用的SLM: 我們依賴SLM進行快速原型製作、功能測試,以及設計每週都在變化的專業賽車零件,因為模具延遲是不可接受的。.
- 大量生產用的鑄造: 標準汽車支架、泵體和重工業支架直接進入傳統鑄造。一旦模具建成,鑄造在每件成本效率和大批量快速週期方面都具有無可匹敵的優勢。.
決策矩陣:如何在SLM與熔模鑄造之間做選擇
在金屬增材製造與傳統鑄造方法之間做選擇,取決於將您的生產實況與每個工藝的核心優勢相匹配。當我們比較增材建造與成熟的鑄造方法——類似於評估 鍛造與鑄造的差異 用於重型零件——主要的權衡始終集中在幾何形狀、批量大小和模具投資上。.
評估項目量、幾何複雜度與預算
我們評估 SLM與熔模鑄造 以及傳統鑄造工藝之間的權衡,主要考量三個核心限制:
- 生產量: 選擇性激光熔化(SLM)不需要模具,對於一次性原型、定制零件和小批量生產來說具有成本效益。傳統鑄造則需要較高的模具前期成本,但一旦進入高量產階段,每件成本會大幅降低。.
- 幾何複雜度: SLM直接利用金屬粉末與激光建造,允許製作複雜的內部空腔、整合的組件,以及無法從實體模具中拉出的有機幾何形狀。鑄造仍受模具幾何、斜度和取出模具或零件的限制。.
- 預算分配: SLM 將成本集中在原材料和機器運行時間,避免高額的初期資本支出。鑄造將您的費用前置於模具和模具製造,隨著生產規模的擴大,提供巨大的經濟效益。.
| 決策因素 | 選擇性激光熔化(SLM) | 傳統鑄造 |
|---|---|---|
| 最佳容量 | 小批量、原型、定制零件 | 大量生產批次 |
| 模具投資 | 零模具成本 | 高額的模具和模具製造前期成本 |
| 設計自由度 | 複雜的內部結構、無限制的形狀 | 受模具提取和幾何形狀限制 |
| 零件尺寸能力 | 適用於小到中等複雜度的零件 | 非常適合大型、重型零件 |
| 材料彈性 | 專用金屬粉末 | 豐富的標準金屬合金選擇 |
| 機械性能 | 高密度;可能的各向異性和殘餘應力 | 各向同性特性;易受孔隙和收縮影響 |
根據交貨期限選擇合適的方法
交貨時間決定製造策略,與零件幾何形狀同樣重要。當交貨時間緊迫時,設置流程會影響您的選擇:
- 短交貨期限與快速迭代: SLM 直接從 CAD 檔案建立。無需加工、測試和調整實體模具,我們可以在幾天內製造出功能性金屬零件。這使得 SLM 成為緊急工程變更和快速功能測試的理想途徑。.
- 預定量產: 傳統鑄造由於製作、檢驗和認證硬模具需要數週或數月,因此前置時間較長。然而,一旦模具運作正常,大批量鑄件的灌注速度是層疊式增材系統無法匹敵的。.
工程團隊的逐步篩選清單
使用此快速清單來判斷您的專案應指定使用 SLM 還是傳統鑄造:
- 評估批量大小: 如果生產量少於幾十個或需要個性化定制,選擇 SLM。如果需要數千個相同的零件,則鑄造是成本效益較高的選擇。.
- 檢查零件幾何形狀: 如果零件具有密封的內部通道、複雜的格子或輕量化的整合壁,選擇 SLM 以突破模具限制。.
- 計算前期資本: 如果您的預算無法承擔高額的初期模具費用,選擇 SLM 以按需製造零件。如果您有模具資金投資以降低每件成本,則選擇鑄造。.
- 確認材料和機械需求: 如果您的應用需要廣泛可用的標準合金或完全各向同性的結構,選擇鑄造(考慮潛在的孔隙風險)。如果需要高密度並能接受後處理熱處理以釋放殘餘應力,則選擇 SLM。.
- 審查表面處理和次級加工: 兩種路線都需進行後處理。SLM 需要支撐結構移除和機械加工以改善粗糙的成品表面,而鑄件則需移除澆口和冒口,儘管其成型後的表面較為光滑。.
常見問題:SLM 與熔模鑄造
為幫助您在增材製造與傳統鑄造方法之間做出正確選擇,我們已回答以下最常見的工程與採購問題。.
| 問題 | 選擇性激光熔化(SLM) | 投資 / 傳統鑄造 |
|---|---|---|
| 機械強度 | 高密度;殘餘應力和方向性特性風險。. | 各向同性強度;內部收縮和孔隙的風險。. |
| 成本甜點 | 低產量、原型以及高度複雜的客製化設計。. | 中到高產量,模具工具成本得以攤銷。. |
| 表面品質 | 較粗糙的成品紋理;需要支撐移除與加工。. | 從模具直接成型的較光滑鑄件表面。. |
| 材料成本 | 較高的原材料費用(細金屬粉末)。. | 較低的原材料費用,且具有更廣泛的合金相容性。. |
SLM列印的金屬比熔模鑄造的金屬更強嗎?
SLM生產的零件具有極高的密度和堅固的機械性能,但層層激光融合會產生內部殘餘應力與方向性變化。[2]. 因此,我們經常對列印的零件進行熱處理後處理,以平衡內部應力。.
相比之下,通過 投資模具成型工藝 生產的零件在整個幾何形狀中具有均勻、各向同性的機械性能。然而,鑄造零件在固化過程中存在內部缺陷(如孔隙和收縮)的固有風險,必須在品質控制中加以管理。.
在哪個產量範圍內,熔模鑄造比SLM更便宜?
當產量較少時,SLM在成本上具有優勢。由於3D列印不需要模具或實體模型,完全避免了前期模具費用,非常適合快速迭代和短期生產。.
鑄造則需要大量的前期硬模和模具空腔投資。然而,一旦模具建立,單件生產成本會大幅下降。對於中到高產量的製造,, 精密熔模鑄造服務,用於複雜金屬零件 在單位經濟性方面迅速超越SLM,因為初期模具費用可以在數千個相同單位中攤銷。.
SLM能完全取代熔模鑄造嗎?
不能。SLM是一種替代製造方式,而非徹底取代傳統鑄造技術。雖然SLM在生產複雜內部通道、輕量化結構和高度客製化幾何形狀方面表現出色,且不需模具,但在以下方面無法與鑄造相提並論:
- 大量生產經濟: 鑄造以較低的單位成本生產大量產品。.
- 大型零件尺寸: 鑄造能處理超出常見增材製造範圍的巨大零件。.
- 更寬的合金選項: 傳統鑄造廠比專門的粉末配方在激光技術中熔煉出更廣泛的商用合金範圍。.
SLM與鑄造的表面處理有何不同?
鑄件在模具腔內即可提供持續較光滑的表面處理,主要只需後續去除閘口、冒口和分模線。.
SLM零件具有明顯較粗糙的原始表面質感,原因是部分熔融的金屬粉末粒子附著在零件壁上。此外,金屬打印需要機械切割以去除內建的支撐結構,接著進行標準的CNC銑削或研磨以處理關鍵功能面。.
SLM的材料是否比鑄造合金更昂貴?
是的。SLM依賴專用的氣霧化金屬粉末,具有嚴格的粒徑分佈,使得原材料每磅的成本遠高於標準鑄造的鋼錠或廢料。.
儘管SLM通過回收未融合的粉末來降低浪費,幫助平衡成本,但傳統鑄造在原材料消耗和大量金屬購買方面仍然更具成本效益。.