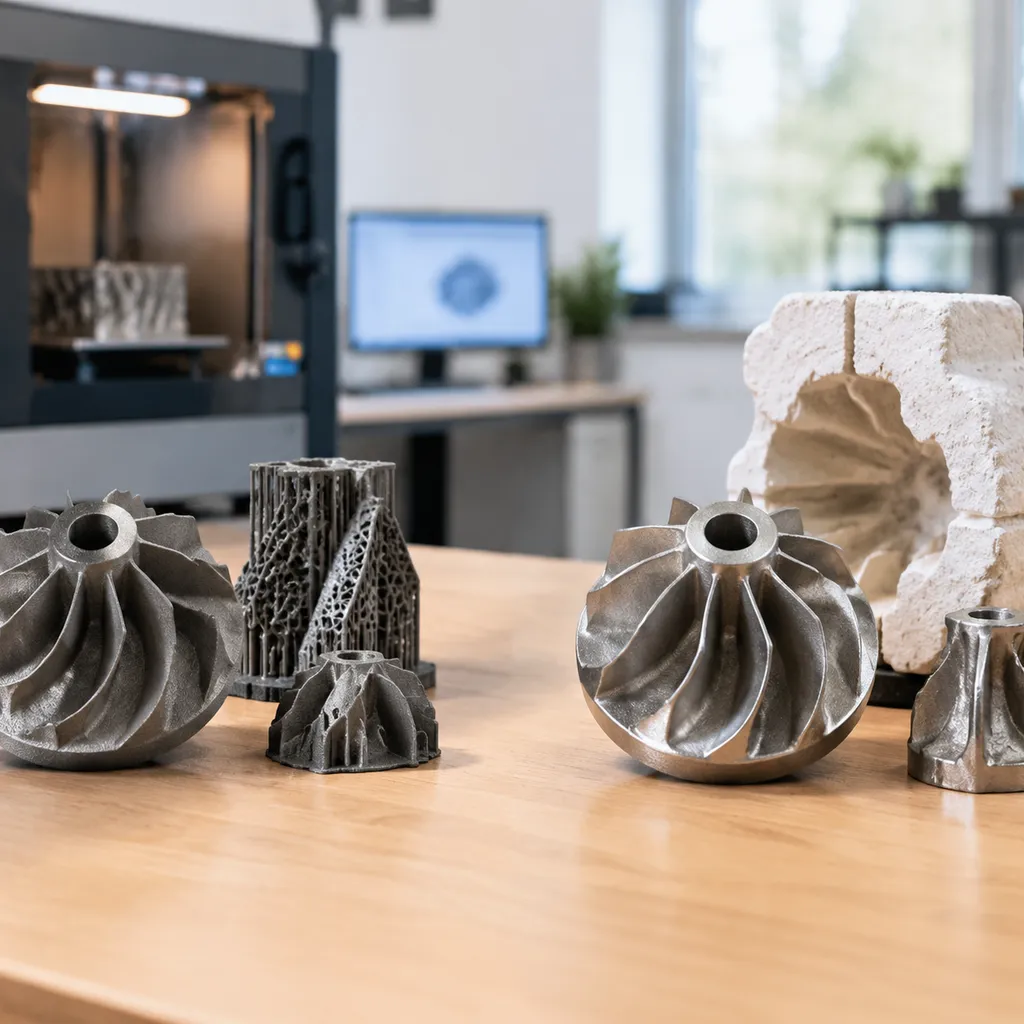
Scegliere slm vs colata a investimento significa decidere tra fusione selettiva laser senza attrezzi per parti metalliche complesse e a basso volume e la colata tradizionale per una produzione scalabile e isotropica.
Le vie della produzione additiva e della fonderia divergono su precisione dimensionale, microstruttura e rischio di porosità, strutture reticolari e canali di raffreddamento interni, oltre che su economia di costi e tempi di consegna.
Questa guida confronta i flussi di processo, le proprietà meccaniche, la libertà di progettazione, i volumi di pareggio, la colata con stampo ibrido, le applicazioni e una checklist pratica di selezione.
Analisi del Processo: SLM vs Colata a Investimento
Quando si sceglie tra produzione additiva e fusione metallica tradizionale, la differenza principale riguarda come la materia prima si trasforma nel componente finale.
Come il laser selettivo a fusione costruisce le parti strato dopo strato
La Fusione Selettiva Laser (SLM) è un processo di fusione a letto di polvere che produce componenti metallici completamente densi direttamente dai dati CAD 3D senza attrezzi dedicati[1].
- Deposizione della polvere: Una lama di rivestimento distribuisce uno strato uniforme di polvere metallica fine sulla piattaforma di costruzione.
- Esposizione laser: Un laser ad alta densità di potenza scansiona selettivamente la sezione trasversale 2D del modello CAD, fondendo e unendo completamente le particelle.
- Abbassamento della piattaforma: La piastra di costruzione scende di uno spessore di strato.
- Ripetizione: La sequenza si ripete strato dopo strato fino a formare completamente la geometria tridimensionale.
- Rimozione della polvere: La polvere non fusa viene spazzata via e recuperata per il riciclo, lasciando la componente solida attaccata al piatto di costruzione.
Come funziona la fusione a cera persa dall'originale alla colata
Colata tradizionale prende metallurgia liquida e la solidifica all'interno di una forma predefinita.
- Creazione degli stampi: Gli stampi e le matrici di attrezzaggio sono lavorati per stabilire le dimensioni della cavità cavo.
- Preparazione dello stampo: La forma di attrezzaggio crea il modello sacrificabile o la struttura della cavità per ricevere il metallo fuso.
- Fusione e colata: Le leghe di metallo grezzo vengono riscaldate oltre il loro punto di fusione e versate nella cavità dello stampo preriscaldata.
- Solidificazione: Il metallo liquido si raffredda e si solidifica nella forma finale del componente, stabilendo una struttura isotropica di massa.
- Rimozione dello stampo e dei cancelli: Lo stampo viene rotto e il pezzo colato viene separato dai sistemi di gating e riser.
Principali differenze di flusso di lavoro dal file CAD al pezzo finale
Il percorso operativo da un modello CAD a un pezzo fisico evidenzia i compromessi fondamentali tra attrezzaggio, velocità e cicli di iterazione.
| Fase del flusso di lavoro | Fusione laser selettiva (SLM) | Colata tradizionale |
|---|---|---|
| Requisiti di attrezzaggio | Zero utensili; taglio digitale diretto da CAD | Alto investimento iniziale in utensili necessario per produrre stampi |
| Tempo di preparazione | Ore per configurare i parametri di stampa | Settimane o mesi per lavorare e qualificare gli stampi |
| Metodo di formatura | Fusioni termiche strato per strato tramite laser | Riempimento volumetrico di metallo liquido in una cavità |
| Iterazione di progettazione | Immediato; aggiornare il file CAD e ristampare | Costoso; richiede ri-utensilaggio o modifiche agli stampi |
| Manipolazione dei materiali | La polvere non fusa viene setacciata e riciclata | Le porte, i canali e i riser devono essere tagliati e rifusi |
Precisione dimensionale e finitura superficiale: SLM vs Fusione a cera persa
Quando confrontiamo slm vs colata a investimento sul piano di produzione, la qualità superficiale e la coerenza dimensionale determinano il carico di lavoro della lavorazione secondaria. Entrambi i metodi producono componenti di alta integrità, ma i loro processi di formatura fisica producono caratteristiche superficiali e comportamenti dimensionali molto diversi.
Tolleranze raggiungibili e ripetibilità dimensionale
- Fusione selettiva laser (SLM): Costruisce componenti direttamente dai dati CAD 3D, eliminando l'usura degli stampi fisici e gli spostamenti delle linee di separazione. Mantiene un controllo dimensionale preciso su geometrie interne complesse, anche se i gradienti termici localizzati durante l'esposizione laser richiedono un'attenta orientazione per prevenire deformazioni termiche.
- Fusione: Garantisce una ripetibilità affidabile tra pezzi una volta che lo stampo è qualificato. Gestione delle tolleranze dimensionali di base nelle fusioni metalliche richiede di considerare il restringimento del materiale durante la solidificazione e il raffreddamento del metallo liquido.
Rugosità superficiale come costruito
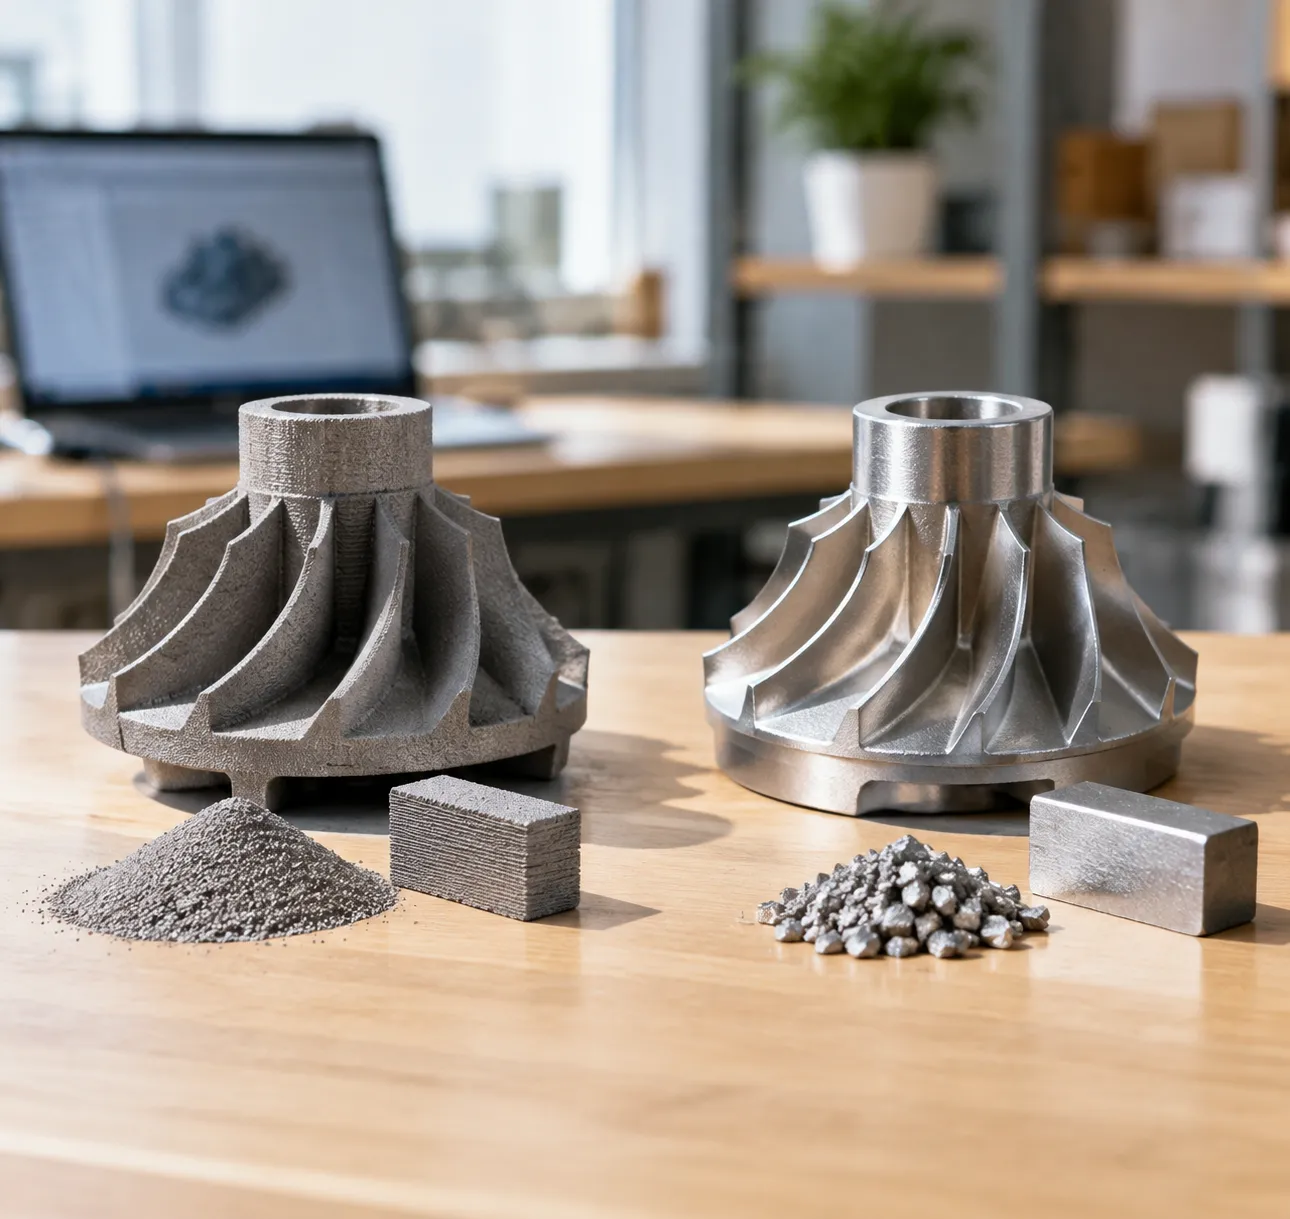
- Superfici SLM: La fusione laser a letto di polvere lascia una texture intrinsecamente più ruvida come costruito. I grani di polvere non fusi e parzialmente sinterizzati si fondono alle pareti esterne, richiedendo generalmente sabbiatura o finitura superficiale per aree ad alto contatto.
- Superfici di fusione: Il metallo liquido si solidifica direttamente contro le pareti della cavità dello stampo, generalmente offrendo una finitura superficiale notevolmente più liscia direttamente dallo stampo.
Requisiti di post-elaborazione e lavorazione CNC
Nessuno dei due metodi elimina completamente la post-elaborazione. Le superfici di accoppiamento critiche, le superfici di tenuta dinamica e i fori di precisione richiedono sempre una finitura secondaria CNC.
| Fattore di confronto | Fusione laser selettiva (SLM) | Colata tradizionale e a investimento |
|---|---|---|
| Texture come formata | Finitura superficiale più ruvida; richiede levigatura | Superficie più liscia direttamente dalla cavità dello stampo |
| Rimozione del materiale | Taglio delle strutture di supporto tramite strumenti manuali o EDM a filo | Taglio e rettifica di porte, sprue e riser |
| Lavorazione termica | Trattamento termico di alleviamento delle tensioni per contrastare le tensioni residue | Trattamenti termici standard per normalizzare la microstruttura |
| Lavorazione secondaria | Lavorazione CNC per fori di alta precisione e superfici piane | Lavorazione CNC per la localizzazione di punti di riferimento, filettature e sedi di tenuta |
Facciamo affidamento su SLM quando la complessità geometrica esclude l'accesso alla lavorazione tradizionale. Al contrario, quando la levigatezza esterna costante e la ripetibilità in grandi volumi sono prioritarie, la fusione con successiva lavorazione CNC mirata offre il percorso più diretto verso tolleranze finali.
Prestazioni del materiale e proprietà meccaniche: SLM vs Fusione a cera persa
Quando confrontiamo parti realizzate con fusione laser selettiva con quelle tradizionali, l'integrità meccanica e la struttura interna determinano quale metodo sia più adatto alla tua applicazione.
Resistenza alla trazione, densità e durata sotto fatica
Nelle nostre valutazioni di produzione, le parti costruite con fusione laser selettiva dimostrano costantemente alta densità del materiale e eccezionale resistenza alla trazione direttamente dalla piastra di stampa[2]. Poiché il laser fonde la polvere di metallo con alta densità energetica, il solido risultante presenta spazi vuoti minimi.
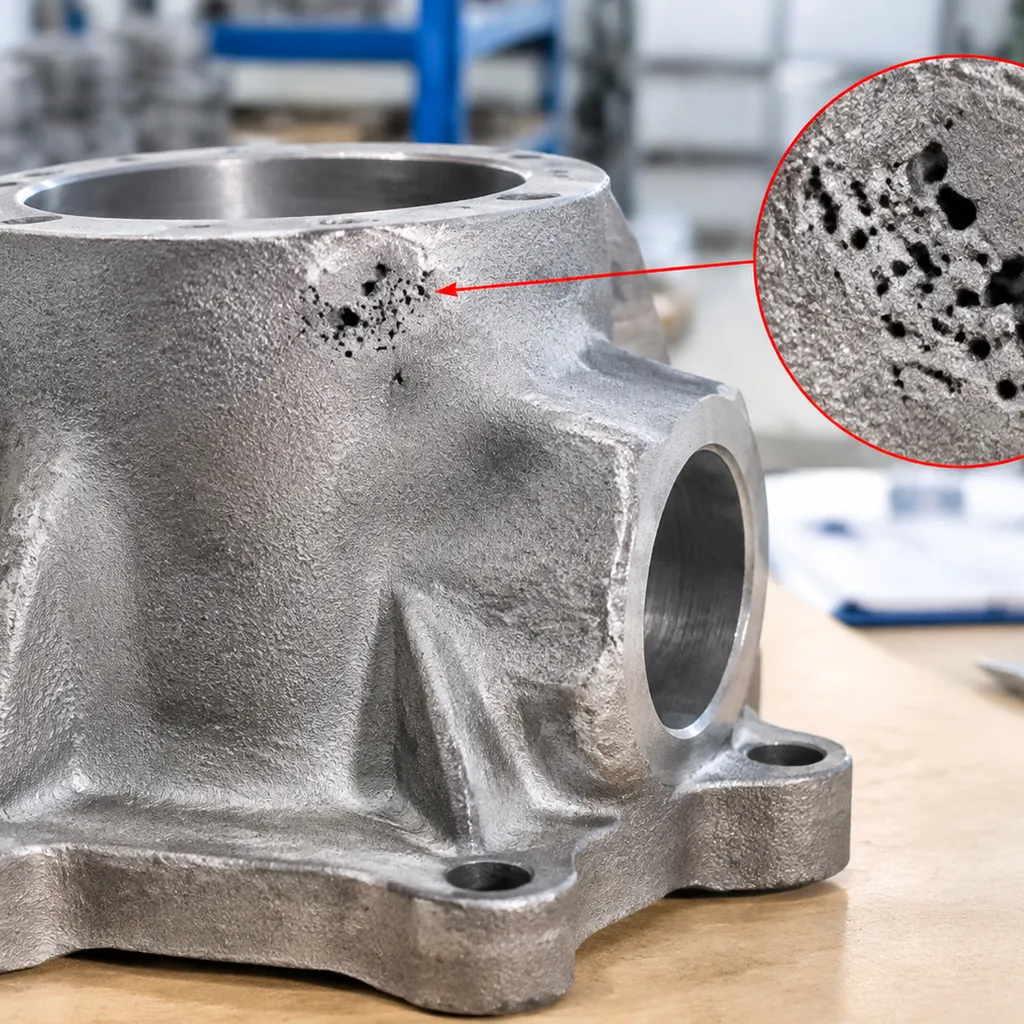
La fusione tradizionale garantisce una resistenza di massa affidabile, ma i componenti fusi sono soggetti a un rischio maggiore di restringimento interno e porosità da gas durante il raffreddamento del metallo fuso all’interno dello stampo. Mentre la fusione offre prestazioni affidabili su cicli di fatica standardizzati, i componenti SLM possono eguagliare o superare le cifre di resistenza alla trazione della fusione una volta gestiti gli stress interni.
Microstruttura e comportamento direzionale
La principale differenza metallurgica si riduce all’allineamento direzionale:
- Fusione laser selettiva: I cicli termici strato per strato introducono proprietà anisotropiche[3]. I pezzi tendono a mostrare caratteristiche di resistenza alla trazione e di snervamento differenti lungo l’asse Z (direzione di costruzione) rispetto al piano X-Y, accompagnate da tensioni residue significative che richiedono rilascio termico.
- Colata a cera persa: Il metallo fuso si solidifica uniformemente all’interno della cavità dello stampo, creando proprietà meccaniche isotropiche. Il pezzo si comporta in modo coerente indipendentemente dall’orientamento del carico, eliminando le variazioni dipendenti dall’orientamento viste nelle costruzioni additive.
Controllo della porosità e trattamento termico
Nessuno dei due processi è completamente privo di manutenzione quando si tratta di difetti interni. Nella produzione con SLM, trattamenti termici post-processo e cicli di rilascio delle tensioni sono pratiche standard per neutralizzare i gradienti termici e prevenire microcracking.
Con la fusione, il controllo della porosità e del restringimento dello stampo rimane l’obiettivo principale. Se un’applicazione richiede densità completa senza vuoti, i componenti fusi spesso richiedono operazioni secondarie o sistemi di alimentazione strettamente controllati per prevenire la formazione di difetti durante la solidificazione.
| Metrica di performance | Fusione laser selettiva (SLM) | Colata tradizionale |
|---|---|---|
| Densità del materiale | Densità eccezionalmente alta | Buona densità; suscettibile a porosità e restringimento |
| Proprietà Meccaniche | Elevata resistenza, direzionale (anisotropica) | Proprietà meccaniche uniformi (isotropiche) |
| Stress interno | Elevato stress residuo; richiede trattamento termico di alleviamento delle tensioni | Basso stress residuo subito dopo il raffreddamento |
| Disponibilità di leghe | Polveri metalliche specializzate per saldatura | Ampia selezione di leghe da fonderia standard |
Opzioni di leghe metalliche
Le fusioni rimangono lo standard del settore quando si necessita di una vasta versatilità dei materiali. Le fonderie fondono quasi qualsiasi sistema di lega commerciale, rendendo semplice scegliere il il miglior metallo per la fusione in base alle esigenze di usura, termiche o di corrosione mirate.
SLM lavora con una selezione più ristretta di polveri gassose atomizzate. Di solito utilizziamo leghe ottimizzate per la lavorazione laser - tra cui titanio, superleghe di nichel, acciaio inossidabile e gradi di alluminio. Sebbene la gamma di polveri sia più limitata e i costi dei materiali siano più elevati, l'SLM raggiunge prestazioni strutturali complete senza la necessità di versare fusione liquida in massa.
Libertà di progettazione e complessità geometrica: SLM vs Fusione a cera persa
Quando confrontiamo slm vs colata a investimento, la principale differenza sul piano produttivo si riduce ai limiti degli strumenti fisici. La fusione tradizionale richiede che il metallo fuso fluisca in una cavità dello stampo e si solidifichi, il che significa che ogni geometria deve rispettare la separazione dello stampo, i percorsi di flusso e il restringimento del metallo. La fusione laser selettiva costruisce parti direttamente da un modello CAD, strato dopo strato, bypassando completamente le regole degli strumenti convenzionali.
Eliminazione dei vincoli degli strumenti, angoli di scarico e linee di separazione
Nelle operazioni di fonderia standard, ogni progetto di fusione deve adattarsi allo stampo fisico:
- Angoli di scarico e linee di separazione: La fusione tradizionale richiede angoli di scarico affinché i modelli e i nuclei possano essere rimossi senza danneggiare lo stampo. L'SLM costruisce parti completamente prive di angoli di scarico, linee di separazione e restrizioni di estrazione del nucleo.
- Zero costi di tooling: Poiché SLM si basa su un laser focalizzato che fonde letti di polvere, aggiriamo le settimane necessarie per ingegnerizzare, testare e regolare utensili rigidi o assemblaggi di stampi complessi.
- Iterazioni di Progettazione: Modificare una caratteristica nella pressofusione spesso richiede la rifabbricazione di utensili costosi. Con la produzione additiva di metallo, le modifiche di design avvengono direttamente nel software tra le operazioni di stampa.
Mentre componenti specializzati come fusione di precisione in lega di investimento forniscono prestazioni affidabili all’interno dei parametri modellabili, SLM offre una vera indipendenza geometrica per parti complesse a basso volume.
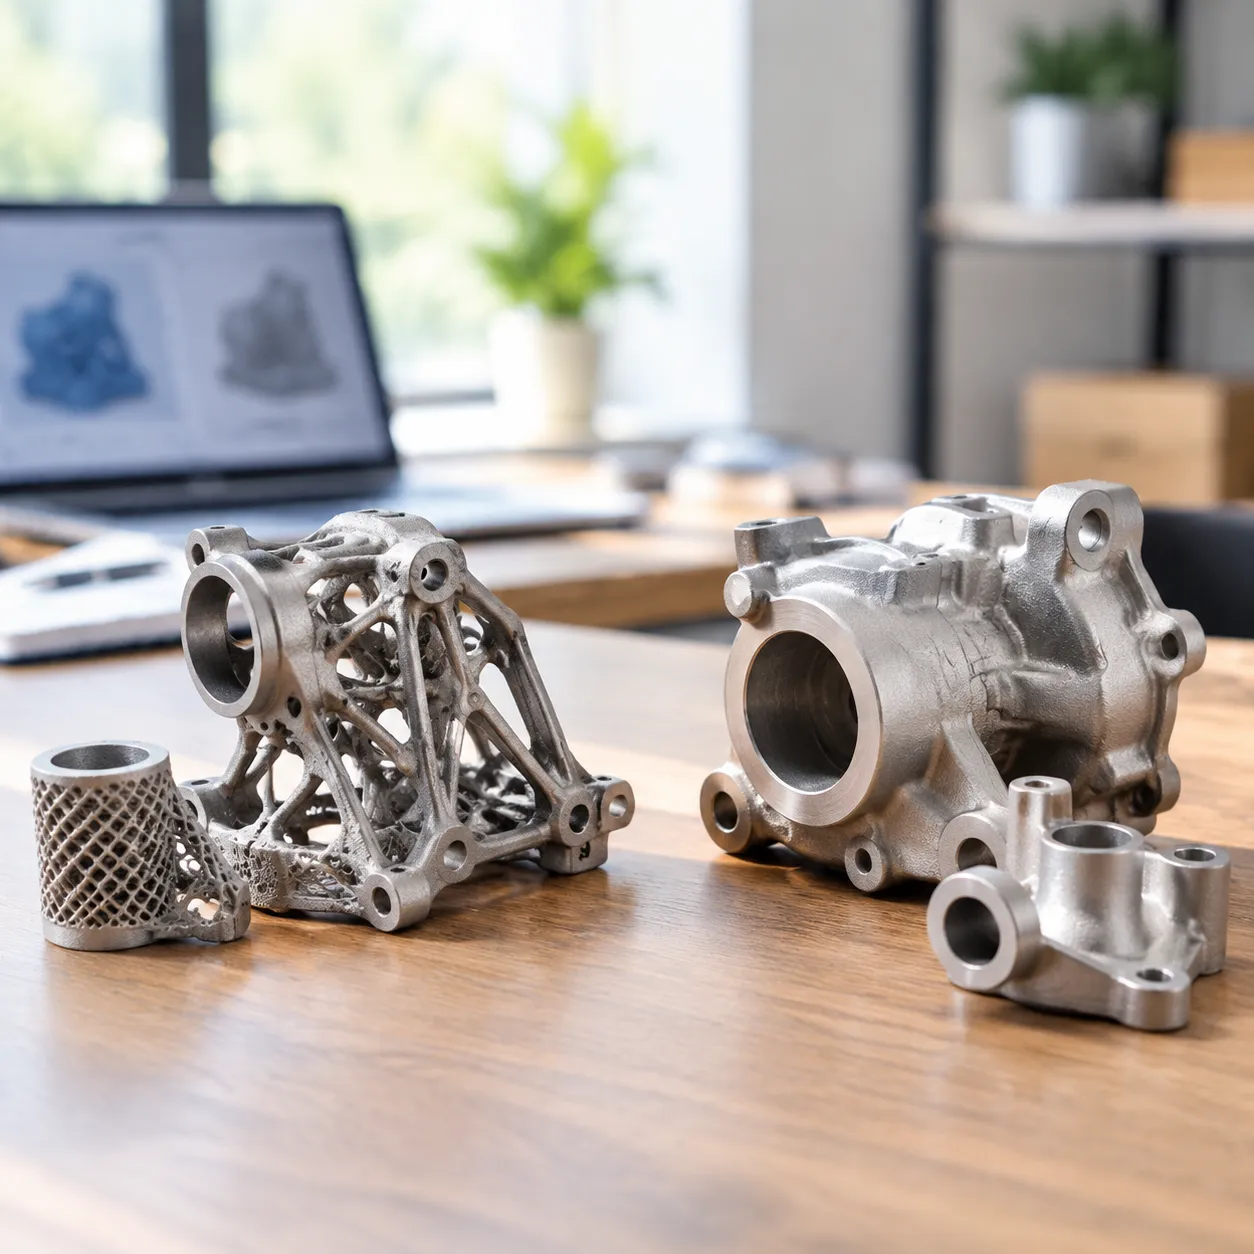
Progettazione di Canali di Raffreddamento Conformali e Strutture a Rete
La fusione laser selettiva ci permette di posizionare il metallo solo dove le sollecitazioni lo richiedono, sbloccando geometrie che il metallo liquido non può raggiungere all’interno di uno stampo standard:
- Canali Interni Intricati: SLM può produrre canali di raffreddamento interni curvi che tracciano direttamente le geometrie interne. I processi di pressofusione sono limitati da estrazioni di nuclei dritti o nuclei ceramici rimovibili che limitano la geometria del percorso del fluido.
- Strutture a Rete e Leggerezza: Possiamo costruire reti di reticoli interni vuoti e altamente stabili per ridurre il peso delle componenti senza sacrificare la densità strutturale.
- Evacuazione della Polvere: La polvere non fusa defluisce dai passaggi interni, lasciando camere cave pulite e complesse che il metallo fuso non può formare senza intrappolare aria o scorie.
Consolidamento delle Parti: Sostituzione di Assemblaggi Multi-Pezzo
La produzione tradizionale spesso costringe gli ingegneri a suddividere hardware complesso in più sezioni di pressofusione più semplici, che vengono poi unite tramite saldatura, brasatura o bullonatura:
| Fattore di Progettazione | Assemblaggi di pressofusione tradizionali | Consolidamento con SLM in una singola stampa |
|---|---|---|
| Numero di Componenti | Più parti di fusione individuali | Consolidate in un'unica unità |
| Operazioni di assemblaggio | Richiede saldatura, guarnizioni o fissaggi | Completamente eliminato |
| Rischi di perdita e di guasto | Concentrati lungo le giunzioni e le cuciture di saldatura | Minimizzato tramite costruzioni monolitiche senza soluzione di continuità |
| Profilo di peso | Pesante a causa di flange, boss e hardware | Ottimizzato direttamente dai dati CAD |
Trasformando assemblaggi di fusione multi-parti in un singolo componente stampato, eliminiamo la manodopera di assemblaggio, rimuoviamo i percorsi di perdita e semplifichiamo la produzione per applicazioni ad alta complessità e mission-critical.
Punto di pareggio tra costo e volume tra SLM e fusione a investimento
Quando ci confrontiamo con i team di ingegneria per valutare slm vs colata a investimento, la decisione finale quasi sempre si basa sul numero di pezzi e sul capitale iniziale.
Costi iniziali dello stampo vs spese di configurazione senza attrezzi
La fusione tradizionale richiede un investimento iniziale significativo. La realizzazione di modelli, casse di fusione e stampi personalizzati richiede un capitale considerevole prima di versare la prima unità. Se si verifica una revisione del progetto in fase avanzata, la rifusione dello stampo comporta costi aggiuntivi e ritardi nella pianificazione.
Al contrario, la fusione selettiva laser funziona completamente senza attrezzi. Si lavora direttamente dai modelli CAD digitali, eliminando completamente le spese di attrezzi rigidi. Per produzioni di breve durata, validazione del progetto o batch pilota personalizzati, l'utilizzo di di prototipazione rapida e stampaggio per produzione a basso volume offre una barriera di ingresso molto più bassa. Tuttavia, le macchine e le materie prime in polvere comportano costi di base più elevati per ora di funzionamento.
La curva di pareggio: soglie di volume in cui la fusione vince
Il compromesso finanziario segue una traiettoria di pareggio prevedibile basata sulla dimensione del lotto:
| Driver di produzione | Fusione laser selettiva (SLM) | Investimento / Fonderia tradizionale |
|---|---|---|
| Spese di attrezzatura e configurazione | Investimento zero in attrezzature | Alti costi iniziali di attrezzature e stampi |
| Costo per pezzo (bassa produzione) | Altamente conveniente dal punto di vista dei costi | Prohibitivamente costoso a causa dell'ammortamento degli stampi |
| Costo per pezzo (alta produzione) | Rimane relativamente stabile e elevato | Diminuisce significativamente con l'aumentare della quantità di produzione |
| Costo di revisione del progetto | Trascurabile (modificare il file CAD) | Costoso (riprogettare o ricostruire gli attrezzi) |
- Produzioni a basso volume e componenti personalizzati: SLM vince perché i costi zero di attrezzatura compensano i costi orari più elevati delle macchine.
- Produzione di massa: La fusione tradizionale supera rapidamente i metodi additivi una volta che le quantità di batch ammortizzano le spese iniziali degli stampi su migliaia di pezzi, riducendo il costo unitario individuale.
Spreco di materiale, riciclabilità della polvere e recupero degli scarti
La gestione delle materie prime influisce anche sul prezzo unitario a lungo termine. L'SLM è intrinsecamente additivo, fondendo solo la polvere necessaria per costruire la geometria effettiva. La polvere di metallo non fusa che circonda il pezzo viene raccolta, setacciata e riciclata per future lavorazioni, mantenendo minimo lo spreco netto di materie prime.
I metodi di fusione tradizionali si affidano a sprue, canali e riser per convogliare il metallo fuso nelle cavità dello stampo. Sebbene questi sistemi di alimentazione generino scarti solidi, le fonderie rimelano facilmente i canali e gli eccessi di runner direttamente nelle fusioni successive, mantenendo un recupero pratico del materiale durante la produzione continua.
Tempi di consegna e agilità di fornitura tra SLM e fusione a investimento
Quando le scadenze di consegna determinano un programma di progetto, la scelta tra produzione additiva e metodi tradizionali di fonderia si riduce ai requisiti di attrezzature e al volume di produzione.
Tempi di consegna rapidi per prototipi e produzioni a basso volume
Per piccole serie e prototipi urgenti, la fusione laser selettiva passa direttamente dai dati CAD digitali alla camera di costruzione. Poiché il processo costruisce parti strato dopo strato senza attrezzature personalizzate, eliminiamo i tempi di attesa necessari per la realizzazione degli stampi. Quando si valuta slm vs colata a investimento per verifica del progetto o sprint di sviluppo serrati, SLM consegna componenti completati in una frazione del tempo, consentendo ai team di testare, modificare e iterare i progetti immediatamente.
Gestione dei tempi di consegna della fonderia e dei ritardi nella produzione di attrezzature
La fusione tradizionale richiede una pianificazione significativa in anticipo. Progettare, tagliare e convalidare la cavità dello stampo iniziale introduce ritardi inevitabili prima che possa avvenire la prima colata. Mentre l'utilizzo di tecnologia di fusione avanzata per migliorare la resa della fonderia offre un throughput eccezionale una volta che la linea funziona su larga scala, i team devono assorbire il tempo di consegna iniziale necessario per produrre quell'attrezzatura durevole.
- Tempi di consegna SLM: Nessun ritardo nell'attrezzatura; il flusso di lavoro diretto alla stampa consente di avviare la produzione in poche ore.
- Tempi di consegna della fusione: La produzione di attrezzature crea un collo di bottiglia nel programma iniziale, compensato da cicli rapidi per pezzo una volta verificati gli stampi.
Inventario digitale su richiesta vs stoccaggio fisico in magazzino
La differenza operativa tra queste due tecnologie si estende direttamente alla gestione dell'inventario:
- Archiviazione digitale: SLM consente un magazzino completamente digitale. Conserviamo il modello 3D e stampiamo pezzi di ricambio solo quando arrivano gli ordini, riducendo i costi di stoccaggio fisico in magazzino.
- Stoccaggio fisico di batch: La fusione tradizionale richiede grandi produzioni per ammortizzare i costi elevati degli stampi, necessitando di uno spazio di magazzino dedicato per conservare l'inventario per la domanda futura.
Stampa ibrida di modelli con colata in investimento
Quando si valuta slm vs colata a investimento, non è sempre necessario considerarle come mutualmente esclusivi. La produzione moderna ci permette di combinare la velocità di progettazione della produzione additiva con l'affidabilità metallurgica delle colate tradizionali. Questa strategia ibrida colma il divario tra la stampa diretta di metalli ad alto costo e gli attrezzi convenzionali rigidi.
Utilizzo di resine stampate in 3D e modelli in cera per la fusione rapida
Invece di lavorare costose matrici in metallo per produrre modelli in cera, possiamo stampare modelli a perdere direttamente da un file CAD. Questo approccio evita i tempi di attesa standard per le attrezzature e ci consente di colare metallo liquido nelle cavità dello stampo utilizzando pratiche di fonderia ben collaudate.
- Velocità dal CAD allo stampo: I modelli vengono prodotti in poche ore anziché dover attendere settimane per attrezzature dedicate.
- Prestazioni di burnout pulito: L'utilizzo di materiali per modelli dedicati, come quelli trattati nella nostra guida alla stampa 3D per la fusione per un burnout pulito e resine senza ceneri , garantisce residui minimi nello stampo, riducendo i difetti di fusione come inclusioni e porosità.
- Validazione del design: Verifichiamo geometrie complesse, requisiti di sformo e assemblaggio prima di impegnarci in stampi permanenti.
Taglio drastico dei costi iniziali degli stampi per attrezzature ponte e produzioni a basso volume
La fusione tradizionale richiede un ingente capitale iniziale per attrezzature rigide, rendendo i piccoli lotti proibitivamente costosi. La produzione additiva di metallo diretto come lo SLM elimina del tutto le attrezzature, ma il tempo macchina e le polveri metalliche comportano spese elevate per le materie prime.
Una configurazione ibrida abbatte queste barriere iniziali:
- Spesa per attrezzature rigide pari a zero: Elimina la barriera finanziaria iniziale legata alla lavorazione di stampi metallici durevoli per lavori in serie breve.
- Produzione a basso volume conveniente: Fornisce un compromesso ragionevole per serie pilota, parti di ricambio o produzione ponte mentre vengono fabbricati gli stampi permanenti.
- Iterazioni di design rapide: Le modifiche ingegneristiche richiedono solo un file digitale aggiornato, facendo risparmiare migliaia di euro in costi di rilavorazione degli stampi.
Quando combinare la produzione additiva con le fusioni tradizionali
Consigliamo di combinare i modelli additivi con la colata tradizionale quando il progetto presenta vincoli specifici di volume, geometria o materiale:
| Fattore di Progetto | Approccio di Colata Ibrida | Stampa Diretta SLM |
|---|---|---|
| Requisiti di Lega | Ideale quando sono necessarie ampie opzioni di leghe convenzionali | Limitato a specifici gradi di polveri metalliche saldabili |
| Dimensioni del Pezzo | Eccellente per componenti di medie e grandi dimensioni | Vincolato dal volume della camera di costruzione additiva |
| Struttura del Materiale | Offre proprietà di fusione isotropiche familiari | Struttura densa, ma soggetta a stress residui |
| Scala di Produzione | Ideale per 5 a 100 pezzi prima di passare a utensili rigidi | Più conveniente per pezzi unici e volumi ultra-bassi |
Combinando la modellazione additiva con i metodi di colata tradizionali, manteniamo la vasta selezione di leghe e le proprietà isotropiche del metallo fuso, evitando i lunghi tempi di consegna e gli alti investimenti iniziali degli utensili convenzionali.
Applicazioni SLM vs Colata a Incastro per Settore
Quando si valuta slm vs colata a investimento, le esigenze di applicazione reale determinano quale processo prevale. Consideriamo il volume di produzione, le barriere regolamentari e la complessità del design per fare la scelta.
Impianti Medici: Strutture Porose vs Protesi in Cera
- Fusione selettiva laser (SLM): Ideale per impianti personalizzati per il paziente e dispositivi ortopedici. Il processo a letto di polvere costruisce strutture reticolari complesse e porose direttamente nel componente, favorendo la crescita ossea senza rivestimenti secondari.
- Colata Tradizionale: Rimane lo standard per protesi ad alto volume e utensili chirurgici con geometrie standardizzate e affidabilità meccanica isotropica, a un costo unitario inferiore.
Componenti del motore aerospaziale: Riduzione del peso vs Leghe comprovate
- SLM: Utilizziamo la produzione additiva di metalli per eliminare i giunti di assemblaggio e produrre parti leggere con canali di raffreddamento interni. Riduce rapidamente la massa per hardware di volo specializzato a basso volume.
- Colata a cera persa: Le carcasse critiche del motore e le strutture portanti dipendono ancora fortemente dalla fusione tradizionale grazie alla sua comprovata affidabilità e alla vasta gamma di metalli certificati[4]. Per una panoramica dei metalli compatibili con le fonderie, consulta il nostro Alloy Guide for High Performance Alloys and Precision Casting.
Automotive e Attrezzature Industriali: Parti Personalizzate vs Produzione su Scala
- SLM per Bassi Volumi: Facciamo affidamento su SLM per prototipazione rapida, test funzionali e componenti specializzati per il motorsport, dove i cambi di progetto avvengono settimanalmente e i ritardi negli stampi sono inaccettabili.
- Fusione per Alti Volumi: Supporti automobilistici standard, corpi di pompe e montaggi industriali pesanti passano direttamente alla fusione tradizionale. Una volta realizzato lo stampo, la fusione offre un'efficienza dei costi per pezzo imbattibile e cicli rapidi per grandi lotti.
Matrice decisionale: Come scegliere tra SLM e Fonderia a Investimento
La scelta tra produzione additiva di metalli e metodi tradizionali di fonderia dipende dall'allineamento tra le realtà di produzione e i punti di forza di ciascun processo. Quando confrontiamo le costruzioni additive con i metodi di fonderia consolidati - simili alla valutazione di la differenza tra forgiatura e fusione per componenti pesanti - i principali compromessi si concentrano sempre su geometria, dimensione del lotto e investimento negli stampi.
Valutazione del volume del progetto, complessità geometrica e budget
Valutiamo i compromessi tra SLM vs fusione a investimento e processi di fonderia tradizionali considerando tre vincoli principali:
- Volume di produzione: La Fusione Laser Selettiva (SLM) richiede zero stampi, rendendola conveniente per prototipi unici, componenti personalizzati e piccoli lotti. La fusione tradizionale comporta costi iniziali significativi per gli stampi, ma riduce drasticamente il costo per unità una volta raggiunta la produzione di massa ad alto volume.
- Complessità Geometrica: SLM costruisce direttamente da polvere di metallo usando un laser, consentendo cavità interne complesse, assemblaggi consolidati e geometrie organiche che non possono essere estratte da uno stampo fisico. La fusione rimane limitata dalla geometria dello stampo, dagli angoli di scarico e dalla necessità di estrarre modelli o parti.
- Allocazione del Budget: SLM concentra i costi nelle materie prime e nel tempo di funzionamento delle macchine, evitando elevati investimenti iniziali di capitale. La fusione anticipa le vostre spese nella produzione di stampi e utensili, offrendo enormi economie di scala una volta avviata la produzione.
| Fattore decisionale | Fusione laser selettiva (SLM) | Colata tradizionale |
|---|---|---|
| Volume Ottimale | Bassi volumi, prototipi, parti personalizzate | Produzione in grandi volumi |
| Investimento in attrezzature | Costi di utensileria zero | Alti costi iniziali di stampo e utensili |
| Libertà di progettazione | Strutture interne complesse, forme non vincolate | Vincolato dall'estrazione dello stampo e dalla geometria |
| Capacità di dimensione delle parti | Ideale per parti complesse di piccole e medie dimensioni | Particolarmente adatto per componenti grandi e pesanti |
| Flessibilità dei Materiali | Polveri metalliche specializzate | Ampia selezione di leghe metalliche standard |
| Profilo Meccanico | Densità elevata; potenziale anisotropia e stress residui | Proprietà isotropiche; suscettibile a porosità e restringimento |
Selezione del Metodo Giusto in Base ai Tempi di Consegna
I tempi di consegna determinano la strategia di produzione tanto quanto la geometria del pezzo. Quando le scadenze sono strette, il percorso di configurazione determina la vostra scelta:
- Scadenze brevi e iterazioni rapide: SLM si costruisce direttamente da un file CAD. Senza la necessità di lavorare, testare e regolare stampi fisici, possiamo produrre parti metalliche funzionali in pochi giorni. Questo rende SLM la soluzione ideale per cambiamenti ingegneristici urgenti e test funzionali rapidi.
- Produzione di massa programmata: La fusione tradizionale comporta lunghi tempi di preparazione iniziali perché la produzione, l'ispezione e la qualificazione degli stampi rigidi richiedono settimane o mesi. Tuttavia, una volta che gli stampi sono operativi, la colata produce parti a velocità che i sistemi additivi a strati non possono eguagliare per ordini di grandi dimensioni.
Lista di controllo passo-passo per le squadre di ingegneria
Usa questa rapida checklist per determinare se specificare SLM o fusione tradizionale per il tuo progetto:
- Valuta la dimensione del lotto: Se la produzione è inferiore a una dozzina di pezzi o richiede personalizzazioni individuali, scegli SLM. Se hai bisogno di migliaia di componenti identici, la fusione è la scelta più economica.
- Ispeziona la geometria del pezzo: Se il componente presenta canali interni sigillati, reticoli complessi o pareti consolidate leggere, scegli SLM per superare i limiti degli stampi.
- Calcola il capitale iniziale: Se il tuo budget non può assorbire alte spese iniziali per gli stampi, scegli SLM per finanziare i pezzi su richiesta. Se hai capitale per gli stampi da investire per un costo unitario inferiore, scegli la fusione.
- Conferma le esigenze di materiale e meccaniche: Se la tua applicazione richiede una lega standard ampiamente disponibile o una struttura completamente isotropica, scegli la fusione (considerando i rischi di porosità potenziali). Se richiedi alta densità e puoi tollerare trattamenti termici post-processo per alleviare le tensioni residue, scegli SLM.
- Rivedi la finitura superficiale e le operazioni secondarie: Prevedi il post-processo in entrambe le soluzioni. SLM richiede la rimozione delle strutture di supporto e la lavorazione per migliorare le superfici grezze come stampate, mentre le fusioni richiedono la rimozione di gate e riser nonostante una finitura generalmente più liscia come stampata.
Domande frequenti: SLM vs Fusione a cera persa
Per aiutarti a fare la scelta giusta tra produzione additiva e metodi tradizionali di fonderia, abbiamo risposto alle domande più comuni di ingegneria e approvvigionamento di seguito.
| Domanda | Fusione laser selettiva (SLM) | Investimento / Fonderia tradizionale |
|---|---|---|
| Resistenza Meccanica | Alta densità; rischio di tensioni residue e proprietà direzionali. | Resistenza isotropica; rischio di restringimento interno e porosità. |
| Punto di convenienza dei costi | Bassa quantità, prototipi e progetti personalizzati altamente complessi. | Volumi medi-alti in cui i costi di stampo si ammortizzano. |
| Qualità della superficie | Texture grezza come costruita; necessita di rimozione del supporto e lavorazioni meccaniche. | Finitura più liscia subito dalla forma di pressofusione. |
| Costi del materiale | Costi di materie prime più elevati (polveri metalliche fini). | Costi di materie prime inferiori con una più ampia compatibilità degli leghe. |
L'acciaio stampato con SLM è più resistente rispetto al metallo fuso per investimento?
SLM produce parti con densità eccezionalmente alta e prestazioni meccaniche solide, ma la fusione laser strato su strato crea tensioni residue interne e variazioni di resistenza direzionali[2]. Per questo motivo, spesso sottoponiamo i componenti stampati a trattamenti termici post-processo per bilanciare le tensioni interne.
Al contrario, le parti prodotte tramite il il processo di stampaggio a investimento offrono proprietà meccaniche uniformi e isotropiche in tutta la geometria. Tuttavia, i componenti fusi presentano un rischio intrinseco di difetti interni come porosità e restringimento durante la solidificazione, che devono essere gestiti durante il controllo qualità.
A quale volume di produzione la fusione a investimento diventa più economica rispetto all'SLM?
L'SLM vince in termini di costi quando le produzioni sono di piccole quantità. Poiché la stampa 3D non richiede attrezzature o modelli fisici, si evitano completamente le spese iniziali per gli stampi, rendendola ideale per iterazioni rapide e produzioni a breve termine.
La fusione richiede investimenti significativi in attrezzature dure e cavità di stampo. Tuttavia, una volta che lo stampo esiste, il costo per pezzo si riduce drasticamente. Per la produzione di volumi medi-alti, servizi di colata a precisione per parti metalliche complesse supera rapidamente l'SLM in termini di economia di unità perché la spesa iniziale per gli attrezzi si ammortizza su migliaia di unità identiche.
L'SLM può sostituire completamente la fusione a investimento?
No. SLM è una tecnologia di produzione alternativa, non una sostituzione totale delle tecniche di fonderia tradizionali. Sebbene SLM eccella nel produrre canali interni complessi, strutture leggere e geometrie altamente personalizzate senza utensili, non può eguagliare la fonderia per:
- Economia di produzione di massa: La fonderia produce grandi quantità a costi unitari inferiori.
- Dimensionamento di componenti di grandi dimensioni: Le fusioni gestiscono parti di grandi dimensioni che superano i normali limiti degli stampi additivi.
- Opzioni di lega più ampie: Le fonderie tradizionali fondono una gamma più ampia di leghe commerciali consolidate rispetto alle formulazioni di polvere specializzate disponibili per i laser.
Qual è la differenza nel finitura superficiale tra SLM e fusione?
I componenti fusi offrono una finitura superficiale più liscia direttamente dalla cavità dello stampo, richiedendo post-elaborazione principalmente per rimuovere canali, riser e linee di separazione.
I componenti SLM hanno una texture superficiale visibilmente più ruvida subito dopo la stampa, causata da particelle di polvere metallica parzialmente fuse che aderisco alle pareti del pezzo. Inoltre, le stampe metalliche richiedono un taglio meccanico per eliminare le strutture di supporto integrate, seguito da fresatura CNC standard o rettifica sulle superfici funzionali critiche.
I materiali per SLM sono più costosi rispetto alle leghe da fusione?
Sì. L'SLM si basa su polveri metalliche specializzate, atomizzate con gas, con distribuzioni di dimensione delle particelle molto strette, rendendo la materia prima molto più costosa al chilo rispetto alle barre o rottami di fusione standard.
Mentre l'SLM aiuta a bilanciare questo costo riciclando la polvere non fusa dalla camera di costruzione per minimizzare gli sprechi, la fusione tradizionale rimane molto più economica in termini di consumo di lega grezza e acquisto di metallo in blocco.
Riferimenti
- Wikipedia - Fusione laser selettiva (panoramica sulla fusione a letto di polvere) ↩
- Dejene et al. (2023), Materiali - Revisione critica dello studio comparativo tra Fusione Laser Selettiva e Fonderia a Cera Persa per Parti a Pareti Sottile (PMC open access) ↩
- NIST - Produzione Additiva (panoramica del processo e scienza delle misurazioni)
- Investment Casting Institute - Panoramica dell'associazione di settore