Å velje slm vs investeringsstøping betyr å avgjere mellom verktøyfri selektiv laser-smelting for komplekse, lågvolums metalldeler og tradisjonell støping for skalerbar, isotrop produksjon.
Additiv produksjon og støperiruter skil seg ut når det gjeld dimensjonsnøyaktighet, mikrostruktur og porøsitetsrisiko, lattice-strukturer og interne kjølerør, pluss kostnad og leveringstidøkonomi.
Denne guida samanliknar prosessarbeidsflyt, mekaniske eigenskapar, designfridom, breakeven-volum, hybridmønsterstøping, bruksområde og ein praktisk utvalskontrolliste.
Prosesstak: SLM vs investeringsstøping
Når ein vel mellom additiv produksjon og tradisjonell metallstøping, kjem kjerneforskjellen ned til korleis råmaterialet vert omdanna til sluttkomponenten din.
Korleis selektiv laser-smelting byggjer delar lag for lag
Selektiv laser-smelting (SLM) er ein pulver-seng-fusjonsprosess som produserer fullt tette metallkomponentar direkte frå 3D-CAD-data utan dedikert verktøy[1].
- Pulverpålegging: Ein påføringstav spreier eit jamnt lag av fin metallpulver over byggingsplattformen.
- Lasereksponering: Ein laser med høg effektintensitet skannar selektivt tverrsnittet av CAD-modellen, smelter og fusjonerer partiklane fullt ut.
- Plattformsenking: Byggingsplata fell ned med éin lagtykkleik.
- Repetisjon: Sekvensen gjentakast lag på lag til den tredimensjonale geometrien er fullt danna.
- De-pulverisering: Usmelta pulver vert børsta vekk og resirkulert, medan den faste komponenten vert att på byggingsplata.
Korleis investeringsstøping med voks fungerer frå mønster til støp
Tradisjonell støping takar flytande metallurgi og stivnar det innanfor ein førehandsdefinert form.
- Verktøyutforming: Førstegenererte former og verktøystøypedelar vert maskinert for å fastsetje hulrommets dimensjonar.
- Formforberedelse: Verktøyet formar det offermønsteret eller hulromsramma for å motta smelta metall.
- Smelting og støping: Råmetallblandingar vert oppvarma over smeltepunktet og helte i den forheta forma.
- Stivning: Det flytande metallet avkjølast og stivnar til den endelige komponentforma, og etablerer ein isotrop bulkstruktur.
- Fjerning av støyp og portar: Forma vert broten vekk, og den støpte delen vert skilt frå styrings- og oppstigningssystema.
Viktige arbeidsflytforskjellar frå CAD-fil til sluttprodukt
Den operative vegen frå ein CAD-modell til eit fysisk produkt framhevar dei grunnleggande avvegingane innan verktøy, fart og iterasjonskøyringar.
| Arbeidsflytstadium | Selektiv laser-smelting (SLM) | Tradisjonell støping |
|---|---|---|
| Verktøykrav | Ingen verktøy; direkte digital skjering frå CAD | Høg oppstartverktøy påkrevd for å produsere former |
| Oppstartsleietid | Timar for å sette opp byggparametrar | Veker til månadar for å maskinere og kvalifisere former |
| Formingsmetode | Lag-for-lag termisk fusjon via laser | Volumetrisk utfylling av flytande metall i ei hulrom |
| Designiterasjon | Umiddelbart; oppdater CAD-fila og skriv ut på nytt | Kostbart; krev omverktøying eller formendringar |
| Materialhåndtering | Ufusert pulver vert silt og resirkulert | Inntak, løparar og oppstikk må kutast og smeltast på nytt |
Dimensjonsnøyaktigheit og overflateslutt: SLM vs investeringsstøping
Når vi samanliknar slm vs investeringsstøping på produksjonsgolvet, overflatekvalitet og dimensjonskonsistens bestemmer arbeidsmengda for sekundærbearbeiding. Begge metodar produserer komponentar med høg integritet, men deira fysiske forma-prosessar gir svært ulike overflatekarakteristikk og størrelsesoppførsel.
Oppnåelege toleransar og dimensjonsmessig gjentakingsevne
- Selektiv laser-smelting (SLM): Bygger komponentar direkte frå 3D CAD-data, og eliminerer fysisk formslitasje og skift i delingslinja. Det oppretthaldar stram dimensjonskontroll på intrikate indre geometriar, sjølv om lokale termiske gradientar under lasereksponering krev nøye orientering for å forhindre termisk forvrenging.
- Støping: Leverer påliteleg part-til-part-repetisjon når verktøyet er kvalifisert. Administrerer baseline dimensjonale toleransar i metallstøyping krav om å ta omsyn til materialkrymping under flytande metallherding og avkjøling.
Sombygd overflateglattheit
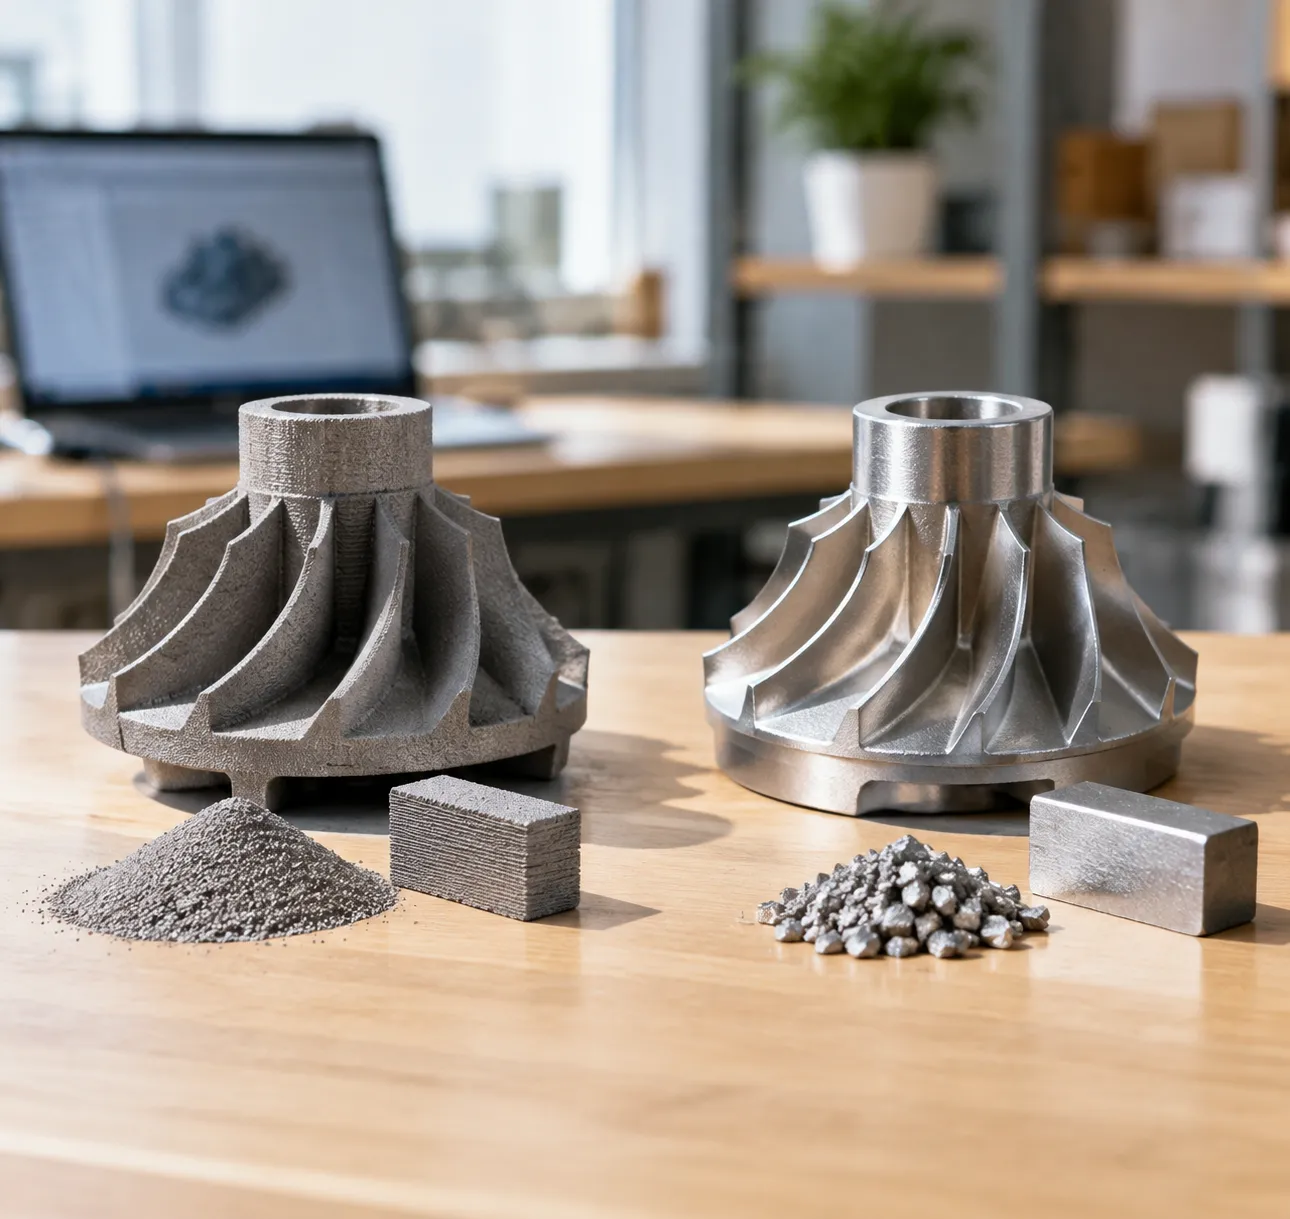
- SLM-overflater: Laserpulverbeddsveising etterlet ein iboende grovare sombygd tekstur. Usmelta og delvis sintra pulverkorn smelter saman med ytre veggar, og krev ofte sliping eller overflatebehandling for område med høg kontakt.
- Støypoverflater: Flytande metall stivnar direkte mot formhulrommets veggar, og gir som regel ein merkbar meir glatt overflate rett frå forma.
Etterbehandling og CNC-maskinering krav
Ingen av metodane unngår heilt etterbehandling. Kritiske samanføyingsflater, dynamiske tettingsflater og presisjonsboringar krev alltid sekundær CNC-etterbehandling.
| Sammenligningsfaktor | Selektiv laser-smelting (SLM) | Tradisjonell & investeringsstøyping |
|---|---|---|
| Somforma tekstur | Grovare overflatefinish; krev glatting | Sleggare overflate direkte frå forma |
| Materialfjerning | Støtte strukturfjerning med manuelle verktøy eller wire EDM | Fjerning og sliping av porter, sprøyter og oppstikkere |
| Termisk behandling | Stressavlastande varmebehandling for å motverke residualspenningar | Standard varmebehandlingar for å normalisere mikrostrukturen |
| Sekundær Maskinering | CNC-maskinering for høgpresisjons hol og flate ansikter | CNC-maskinering for å lokalisere referansepunkt, gjengar og tetningsland |
Vi er avhengige av SLM når geometrisk kompleksitet utelukker tradisjonell maskineringstilgang. Omvendt, når konsekvent ytre glattheit og høgvolums repetisjon er prioritert, tilbyr støping kombinert med målretta CNC-maskinering den meir direkte vegen til endelige toleransar.
Materialprestasjon og mekaniske eigenskapar: SLM vs investeringsstøyping
Når vi samanliknar delar laga med selektiv laser-smelting med tradisjonell støyping, avgjer mekanisk integritet og intern struktur kva rute som gir meining for di anvending.
Trekkrast, tettheit og trettleiksliv
I våre produksjonsvurderingar viser delar bygd med selektiv laser-smelting konsekvent høg materialtettheit og eksepsjonell trekkrast straight off the build plate[2]. Fordi laseren smeltar metallpulver med høg energitettheit, har den resulterande solida minimalt med hulrom.
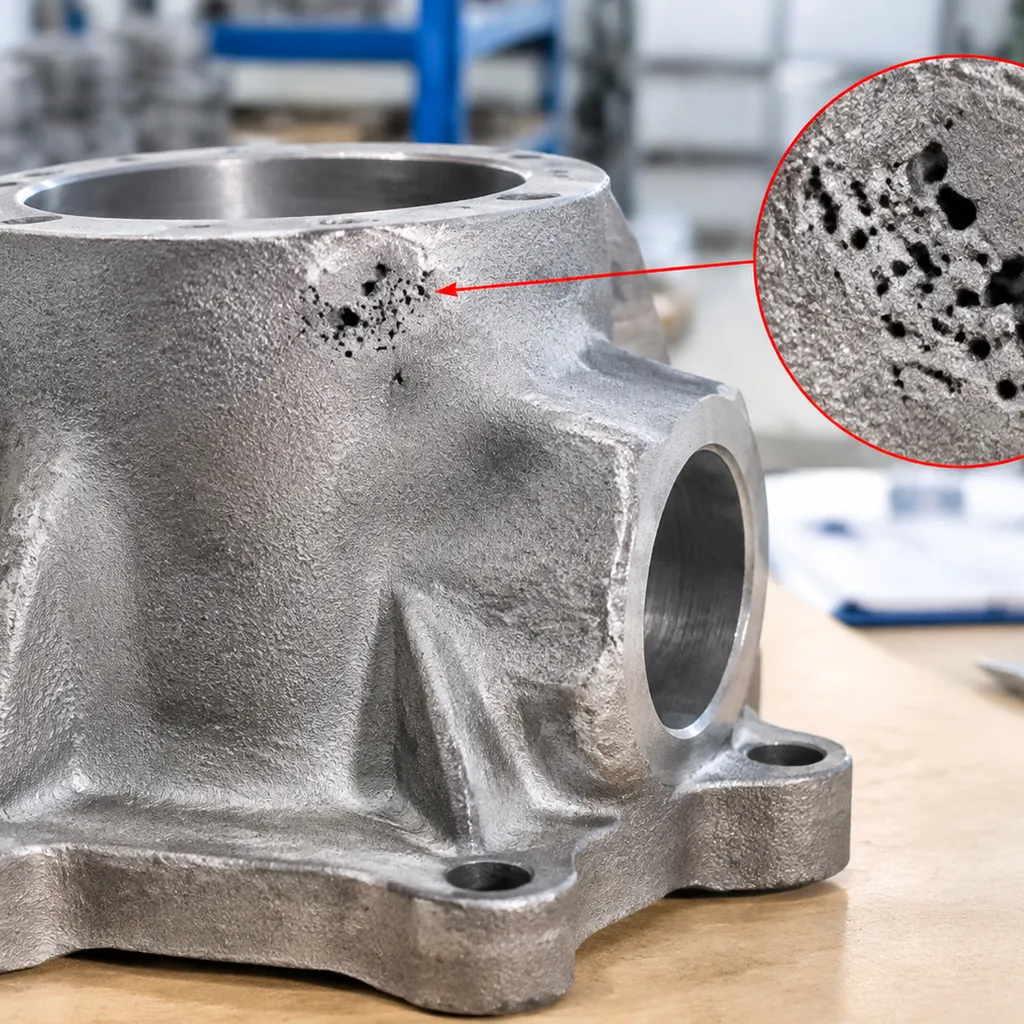
Tradisjonell støyping gir påliteleg bulkstyrke, men støpte komponentar står overfor høgare risiko for intern krymping og gassporositet når smelta metall avkjølast i forma. Mens støyping gir påliteleg ytelse over standardiserte trettleiksyklusar, kan SLM-komponentar matche eller overgå støypte trekkrasstala når indre spenningar er styrt.
Mikrostruktur og retningsbestemt oppførsel
Den viktigaste metallurgiske forskjellen kjem ned til retningsjustering:
- Selektiv laser-smelting: De lagvise termiske syklusane introduserer anisotrope eigenskapar[3]. Delar har tendens til å vise ulike trekkrast og flytegrensekarakteristikk langs Z-aksen (bygningsretning) samanlikna med X-Y-planet, med merkbare residualspenningar som krev termisk stressavlasting.
- Investeringstøping: Smelta metall stivnar jamnt innanfor forma, og skaper isotrope mekaniske eigenskapar. Delen fungerer konsekvent uavhengig av belastingsretning, og eliminerer dei orienteringsavhengige variasjonane som vert sett i additiv bygging.
Porøsitetskontroll og varmebehandling
Ingen av prosessane er heilt vedlikehaldsfrie når det kjem til indre defektar. I SLM-produksjon er etterbehandlingsvarmebehandlingar og stressavlastingssyklusar standard praksis for å nøytralisere termiske gradientar og forhindre mikrosprekker.
Med støyping er kontroll av porøsitet og forma si krymping den primære driftsfokuset. Om ein anvendelse krev fullstendig tettheit utan hulrom, krev støypte delar ofte sekundære operasjonar eller tett kontrollerte inngangs- og utgangssystem for å forhindre defektdanning under herding.
| Ytelsesmål | Selektiv laser-smelting (SLM) | Tradisjonell støping |
|---|---|---|
| Materialtettheit | Eksepsjonelt høg tettheit | God tettheit; sårbar for porøsitet og krymping |
| Mekaniske eigenskapar | Høg styrke, retningsbestemt (anisotropisk) | Jevne mekaniske eigenskapar (isotropisk) |
| Innvendig spenning | Høg reststress; krev varmebehandling for stressavlasting | Låg reststress direkte etter avkjøling |
| Legeringstilgjengelegheit | Spesialiserte sveisbare metallpulver | Breidt utval av standard støpelegeringar |
Metalllegeringsalternativ
Støyping er framleis industristandarden når du treng brei materialmangfald. Støperiar kan smelte nesten alle kommersielle legeringssystem, noko som gjer det enkelt å velje beste metallet for støping basert på målretta slitasje-, termiske eller korrosjonskrav.
SLM fungerer innanfor eit meir avgrensa utval av gass-atomiserte pulver. Vi jobbar vanlegvis med legeringar optimaliserte for laserprosessering – inkludert titan, nikkelsuperlegeringar, rustfritt stål og aluminiumkvalitetar. Sjølv om utvalet av pulver er smalare og materialkostnadene er høgare, oppnår SLM full strukturell yting utan å måtte helle bulk smelta metall.
Designfridom og geometrisk kompleksitet: SLM vs Investeringstøyping
Når vi samanliknar slm vs investeringsstøping, den største skilnaden på verkstaden kjem ned til fysiske verktøygrensar. Tradisjonell støyping krev at smelta metall flyt inn i ein formkavitet og stivnar, noko som betyr at kvar geometri må respektere formseparasjon, flytvegar og metallkrymping. Selektiv laser-smelting byggjer delar direkte frå ein CAD-modell, lag for lag, og unngår heilt konvensjonelle verktøyreglar.
Eliminerer verktøybegrensningar, utkastvinklar og delingslinjer
I standard støpeoperasjonar må kvar støpeutforming tilpassast den fysiske forma:
- Utkastvinklar og delingslinjer: Tradisjonell støyping krev utkastvinklar slik at mønster og kjerner kan sleppe utan å skade forma. SLM byggjer heilt utan utkastvinklar, delingslinjer og restriksjonar for kjerneuttrekk.
- Null verktøyutgifter: Sidan SLM er avhengig av eit fokusert laser som smelter pulverbalar, unngår vi vekene det tek å utvikle, teste og justere harde verktøy eller komplekse formmontering.
- Design Iterasjonar: Å endre ein funksjon i støping krev ofte at dyrt verktøy må lagast på nytt. Med metalladditiv produksjon skjer designendringar direkte i programvaren mellom byggjeoppdrag.
Sjølv om spesialiserte komponentar som nøyaktige investeringsstøpte delar gir påliteleg ytelse innanfor formbare parameterar, leverer SLM reell geometrisk uavhengigheit for komplekse lavvolumsdeler.
Design av konforme kjølesystem og gitterstrukturar
Selektiv laser-smelting gjer oss i stand til å plassere metall berre der stress krev det, og opnar for geometriar som flytande metall ikkje kan oppnå inne i ein standard form:
- Intrikate interne kanalar: SLM kan produsere kurvede interne kjølesystem som følgjer interne geometriar direkte. Støpeprosessar er avgrensa av rette kjerneuttrekk eller fjernbare keramiske kjerner som begrensar væskefløyten sin geometria.
- Gitterstrukturar og lettvektsdesign: Vi kan byggje hule, svært stabile interne gitternettverk for å redusere vekt utan å gå på kompromiss med strukturell tettheit.
- Pulverutlufting: Usmelta pulver renn ut av interne passasjar, og etterlet reine, komplekse hule kamrar som smelta metall ikkje kan danne utan å fange luft eller slagg.
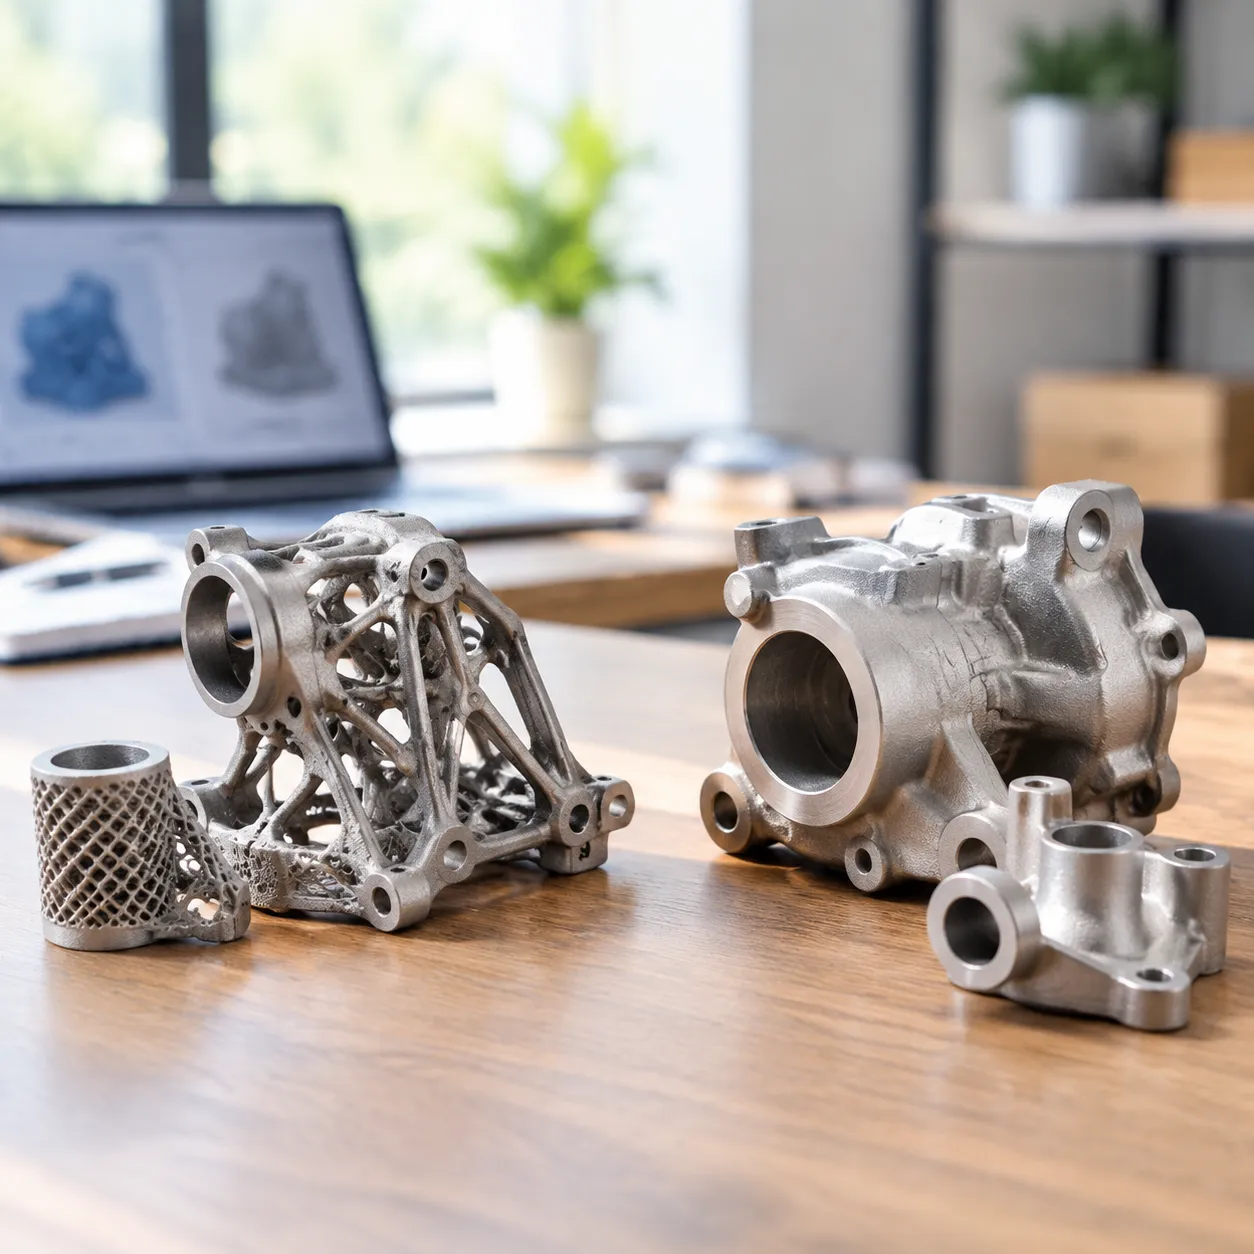
Delkonsolidering: Erstatte flate samansetjingar av fleire delar
Tradisjonell produksjon tvingar ofte ingeniørar til å dele komplekse maskinvare i fleire enklare støpte seksjonar, som seinare vert samanbundet med sveising, bakkering eller skruing:
| Designfaktor | Tradisjonelle støpe- og samansetjingsmetodar | SLM enkeltprintkonsolidering |
|---|---|---|
| Delantall | Fleire individuelle støpte delar | Konsolidert til ein enkelt einheit |
| Samanslåtte operasjonar | Krevjer sveising, pakningar eller festemiddel | Fullstendig eliminert |
| Lekkasje- og feilrisiko | Konsentrert langs skjøter og sveisesaum | Minimert gjennom sømlause monolittiske byggjear |
| Vektprofil | Tung på grunn av flensar, bossar og utstyr | Optimalisert direkte frå CAD-data |
Ved å overføre fler-delte støpeassemblar til ein enkelt utskriven komponent, eliminerer vi monteringsarbeid, fjerner lekkasjestiar og forenklar produksjonen for høgkomplekse, oppdragskritiske applikasjonar.
SLM vs kostnad og volum for investering av støping
Når vi set oss ned med ingeniørteam for å evaluere slm vs investeringsstøping, kjem den endelige avgjerda nesten alltid ned til antall delar og forhandskapital.
Førstekostnader for form vs null verktøysetekostnader
Tradisjonell støping krev betydelig forhandskapital. Å byggje mønster, kjernebokser og spesialforma former krev mykje initial verktøyinvestering før første eining vert støpt. Dersom ein designrevisjon skjer seint i syklusen, legg omforming av former til ekstra kostnader og forsinkelse i tidsplanen.
I motsetning opererer selektiv laser-smelting heilt utan verktøy. Vi kjører direkte frå digitale CAD-modellar, noko som eliminerer kostnader for harde verktøy fullstendig. For korte produksjonsløp, designvalidering eller tilpassa pilotparti, tilbyr rask prototyping og verktøytenester for lågvolumsproduksjon ein mykje lågare terskel for inngang. Men maskinene og råmateriala i pulverform har høgare grunnkostnader per driftstimme.
Brek-even kurva: volumgrenser der støping vinn
Den økonomiske avveininga følgjer ein forutsigbar breakeven-trajectory basert på batchstorleik:
| Produksjonsdriver | Selektiv laser-smelting (SLM) | Investering / Tradisjonell støping |
|---|---|---|
| Verktøy- og oppsettskostnad | Null verktøyinvestering | Høge oppstartskostnader for verktøy og form |
| Kostnad per del (Lav volum) | Svært kostnadseffektivt | Forbodne dyrt på grunn av formavskrivning |
| Kostnad per del (Høgt volum) | Forblir relativt flat og høg | Fallar betydelig når produksjonsstørrelsen aukar |
| Designrevisjonskostnad | Ubetydelig (endre CAD-fila) | Dyrt (omarbeiding eller bygging av verktøy på nytt) |
- Lavvolumsproduksjon og tilpassa komponentar: SLM vinn fordi null verktøy kostnader kompenserer for høgare timelønn for maskinen.
- Massaproduksjon: Tradisjonell støping overgår raskt dei additive metodane når batchstorleiken fordeler dei innleigde formutgiftene over tusenvis av delar, og reduserer den einskilde einingskostnaden.
Materialavfall, pulvergjenbruk og skrapgjenvinning
Håndtering av råmateriale påverkar også den langsiktige einingsprisen. SLM er iboende additiv, og smelter berre pulveret som trengs for å byggje den faktiske geometrien. Ufusent metallpulver rundt delen vert samla inn, silt og resirkulert tilbake til framtidige byggjeoppdrag, noko som held netto råmaterialavfall på eit minimum.
Tradisjonelle støpemetodar er avhengige av sprøyter, porter og stigere for å leie smelta metall inn i formhulrom. Mens desse fôrsystema genererer fast skrap, kan støperier lett smelte om porter og overskytande løparar direkte tilbake til neste smelting, og oppretthalde praktisk materialgjenbruk gjennom kontinuerleg produksjon.
SLM vs Investeringstøping Levetid og Leveringsdyktighet
Når leveringsfristar styrer eit prosjekt, kjem valet mellom additiv produksjon og tradisjonelle støpemetodar ned til krav om verktøy og batchstorleik.
Raske vendetider for prototyper og lavvolumsproduksjon
For korte produksjonsløp og hastige prototyper flyttar selektiv laser-smelting direkte frå digital CAD-data til byggkammeret. Fordi prosessen byggjer delar lag for lag utan tilpassa verktøy, eliminerer vi ventetidene som krevjast for å lage former. Når det gjeld vurdering slm vs investeringsstøping for designverifisering eller stramme utviklingssprintar, leverer SLM ferdige komponentar på ein brøkdel av tida, noko som gjer team i stand til å teste, endre og iterere design umiddelbart.
Håndtering av støperilevetider og forsinkelser i verktøyproduksjon
Tradisjonell støping krev omfattande førebuingsplanlegging. Utforming, kutting og validering av den første formkaviteten fører med seg uunngåelege forsinkelser før den første støypen kan finne stad. Mens bruk av avansert støpeteknologi for betre funnproduksjon leverer eksepsjonell gjennomstrøyming når linja går på full kapasitet, må team ta høgde for den innleiande leietida som krevst for å produsere det harde verktøyet.
- SLM-levetider: Null verktøyforsinkelser; direkte-til-trykk arbeidsflyt gjer produksjon mogleg innan nokre timar.
- Støpe-levetider: Verktøyproduksjon skaper ein tidsplanbottleneck, som vert kompensert av raske syklustider per del når formene er verifiserte.
Digital lagerbeholdning på etterspørsel vs fysisk lagerplass
Den operative forskjellen mellom desse to teknologiane går direkte inn i lagerstyringa:
- Digital lagring: SLM gjer det mogleg å ha eit heilt digitalt lager. Vi held på 3D-modellen og trykkjer reservedeler berre når bestillingar kjem inn, noko som reduserer kostnadene til fysisk lagerplass.
- Fysisk batch-lagerføring: Tradisjonell støping krev store produksjonsløp for å avskrive høge formkostnader, noko som krev dedikert lagerplass for å lagre lager for framtidig etterspurnad.
Hybridmønsterutskrift med investeringsstøping
Når eg vurderer slm vs investeringsstøping, du treng ikkje alltid å behandle dei som gjensidige utelukkande. Moderne produksjon gjer oss i stand til å blande designhastigheita til additiv produksjon med den metallurgiske pålitelegheita til tradisjonell støping. Denne hybride strategien byggjer bro mellom høgkost direkte metalltrykk og stiv tradisjonell verktøydesign.
Bruk av 3D-trykte resin- og voksmodellar for rask støping
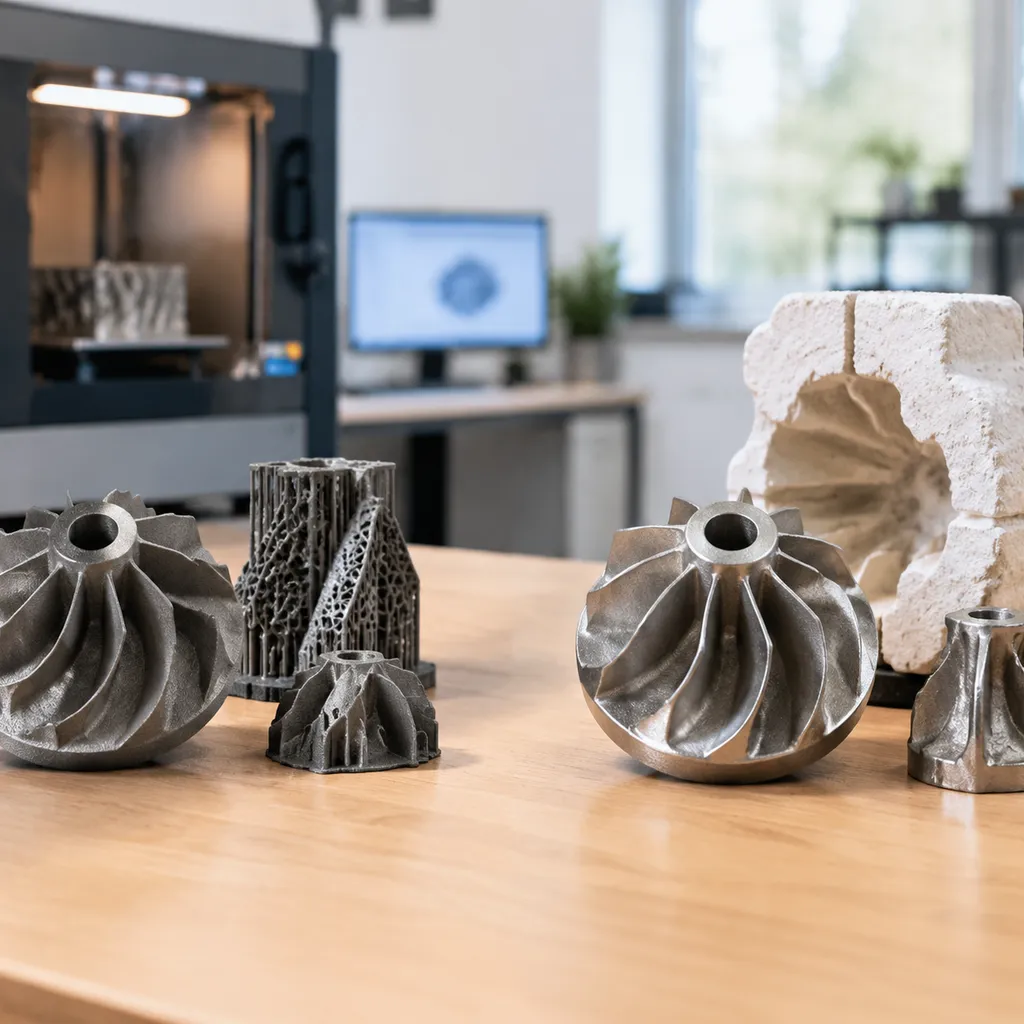
I staden for å maskinere dyre metallformer for å produsere voksmodellar, kan vi skrive offermodellar direkte frå ein CAD-fil. Denne tilnærminga omgår standard verktøyproduksjonstid og lar oss støype flytande metall inn i formkavar ved bruk av godt etablerte støypetradisjonar.
- Direkte-til-form hastigheit: Modellar vert produsert på timar i staden for å vente i veker på dedikerte verktøy.
- Rengjering av brenningsytelse: Ved bruk av dedikerte modellmaterialar – slik som dei dekkjer i vår Veiledning for 3D-utskrift av støping for rein brent og null aske-Resiner - sikrar minimal rest i forma, noko som reduserer støpefeil som innkapslingar og porøsitet.
- Designvalidering: Vi verifiserer komplekse geometriar, krav til utkast og passform før vi forplikter oss til permanente former.
Reduserer oppstartskostnader for formverktøy og låge volumkøyrer
Tradisjonell støyping krev store oppstartsinvesteringar for harde verktøy, noko som gjer små parti svært kostbare. Direkte metalladditiv produksjon som SLM eliminerer verktøy fullt ut, men maskintid og metallpulver har høge råvarekostnader.
Ein hybridoppsett reduserer desse oppstartshindringane:
- Null kostnad for harde verktøy: Fjerner den innleiande økonomiske barrieren ved maskinering av holdbare metallformer for kortkøyrer.
- Rimeleg låge volumproduksjon: Gjev eit fornuftig mellomledd for pilotkøyrer, reservedeler eller broproduksjon medan permanente verktøy vert produsert.
- Rask designiterasjon: Ingeniørendringar krev berre ein oppdatert digital fil, noko som sparar tusenvis i omarbeidingskostnader for former.
Når det er lurt å kombinere additiv produksjon med tradisjonell støyping
Vi anbefaler å kombinere additivt produserte modellar med tradisjonell støyping når prosjektet har spesifikke volum-, geometriske eller materialkrav:
| Prosjektfaktor | Hybrid støpe-tilnærming | Direkte SLM-utskrift |
|---|---|---|
| Legeringskrav | Beste når du treng bredt, konvensjonelt legeringsalternativ | Begrensa til spesifikke, sveisevenlege metallpulvergrader |
| Delsmålingar | Utmerka for medium- til store komponentar | Begrensa av volumet i tillegg-byggkammeret |
| Materialstruktur | Leverer kjende isotrope støpeeigenskaper | Tett struktur, men utsatt for restspenningar |
| Produksjonsomfang | Ideell for 5 til 100 delar før ein forplikter seg til hard verktøyproduksjon | Mest kostnadseffektivt for einskildeksemplar og ultra-låg volum |
Ved å kombinere additiv mønsterproduksjon med tradisjonelle støpemetodar, oppretthaldar vi det brede legeringsvalet og isotrope eigenskapar til støpt metall, samtidig som vi unngår lange leveringstider og høge oppstartsinvesteringar i konvensjonelt verktøy.
SLM vs Investeringsstøping Applikasjonar etter Industri
Ved vurdering av slm vs investeringsstøping, krav frå verkelegheitsapplikasjonar avgjer kva prosess som vinn. Vi vurderer produksjonsvolum, reguleringshurdlar og designkompleksitet for å ta avgjersla.
Medisinske implantat: Porøse strukturar vs Støpte protesar
- Selektiv laser-smelting (SLM): Ideell for pasientspecifikke implantat og ortopediske enheter. Pulverbeddprosessen byggjer komplekse, porøse gitterstrukturar direkte inn i komponenten, og fremjar beinvekst utan sekundære belegg.
- Tradisjonell støping: Held fram som standard for høgvolum, einsarta protesar og kirurgiske verktøyløftar der standardiserte geometriar og isotrop mekanisk pålitelegheit er essensielt til lågare einingskostnad.
Luftfartsmotorar: Vektreduksjon vs påviste legeringar
- SLM: Vi bruker metalladditiv produksjon for å eliminere monteringsledd og produsere lette delar med interne kjølekablar. Det reduserer massen raskt for spesialiserte lavvolum flyhardware.
- Investeringstøping: Kritiske motorhus og strukturelle rammer er fortsatt sterkt avhengige av tradisjonell støping på grunn av sin etablerte merittliste og det enorme utvalget av sertifiserte metaller[4]. For ein oversikt over kompatible støpemetaller, sjå vår Alloy Guide for High Performance Alloys and Precision Casting.
Bil- og industriutstyr: Tilpassa delar vs Skalert produksjon
- SLM for låge volum: Vi er avhengige av SLM for rask prototyping, funksjonstesting og spesialiserte motorsportkomponentar der designendringar skjer ukentlig og verktøymangel er uakseptabelt.
- Støping for høge volum: Standard bilbraketter, pumpehovud og tunge industrielt festemateriell går direkte til tradisjonell støping. Når formen er bygd, gir støping uovertruffen kostnadseffektivitet per del og raske syklustider for store parti.
Beslutningsmatrise: Korleis velje mellom SLM og investeringsstøping
Å velje mellom metalladditiv produksjon og konvensjonelle støypemetodar handlar om å matche produksjonsrealiseringa di med kvar prosess sin kjernekompetanse. Når vi vurderer additiv bygging mot etablerte støypemetodar – liknande vurderinga av forskjellen mellom smiing og støping for tunge komponentar – er dei viktigaste avveiningane alltid knytt til geometri, batch-størrelse og verktøyinvesteringar.
Vurdering av prosjektvolum, geometrisk kompleksitet og budsjett
Vi vurderer avveiningane mellom SLM vs investeringsstøping og tradisjonelle støypemetodar ved å vurdere tre kjernebegrensningar:
- Produksjonsvolum: Selektiv laser-smelting (SLM) krev ingen verktøy, noko som gjer det kostnadseffektivt for éin-off prototyper, tilpassa komponentar og små batchar. Tradisjonell støping involverer betydelige forhåndskostnader for forma, men reduserer kostnaden per einheit dramatisk når du når høgvolums masseproduksjon.
- Geometrisk kompleksitet: SLM byggjer direkte frå metallpulver ved bruk av laser, noko som gjer det mogleg å lage intrikate interne hulrom, samansette samansetjingar og organiske geometrar som ikkje kan hentar frå ein fysisk form. Støping er framleis avhengig av forma sin geometri, utkastvinklar og behovet for å trekke ut mønster eller delar.
- Budsjettfordeling: SLM konsentrerer kostnadene i råmateriale og maskintid, og unngår høge initiale kapitalutlegg. Støping legg byrdene på forma og verktøyfabrikkering, og gir store økonomiske fordelar ved høg produksjon.
| Avgjerdsfaktor | Selektiv laser-smelting (SLM) | Tradisjonell støping |
|---|---|---|
| Optimal volum | Låg volum, prototyper, tilpassa delar | Høgvolums produksjonskjøringar |
| Verktøyinvestering | Null verktøykostnad | Høge oppstartskostnader for form og verktøy |
| Designfridom | Komplekse indre strukturar, ubegrensa former | Begrensa av formuttak og geometri |
| Delstorleiksevne | Best for små til medium komplekse delar | Svært godt eigna for store, tunge komponentar |
| Materialfleksibilitet | Spesialiserte metallpulver | Breidt utval av standard metalllegeringar |
| Mekanisk profil | Høg tettheit; mogleg anisotropi og restspenningar | Isotrope eigenskapar; påverka av porøsitet og krymping |
Val av riktig metode basert på leveringstidspunkt
Levetidene styrer produksjonsstrategien like mykje som delgeometrien. Når leveringstidene vert stramma inn, bestemmer oppsettet valet ditt:
- Korte fristar og raske iterasjonar: SLM byggjer direkte frå ein CAD-fil. Utan behov for å maskinere, teste og justere fysiske former, kan vi produsere funksjonelle metalldelar på nokre dagar. Dette gjer SLM til den ideelle løysinga for hastige ingeniørendringar og rask funksjonell testing.
- Planlagt masseproduksjon: Tradisjonell støping har lange forhåndsfristar fordi produksjon, inspeksjon og kvalifisering av harde verktøy tek veker eller månadar. Når formene er i drift, heltar støypinga delar i fart som tilleggslag-for-lag-system ikkje kan matche for store bestillingar.
Trinn-for-trinn sjekkliste for ingeniørteam
Bruk denne raske sjekklista for å avgjere om du skal spesifisere SLM eller tradisjonell støping for prosjektet ditt:
- Vurder batch-størrelsen: Hvis produksjonen er under eit par dusin delar eller krev individuell tilpassing, vel SLM. Hvis du treng tusenvis av identiske komponentar, er støping det kostnadseffektive valet.
- Inspeksjon av delgeometri: Hvis komponenten har tette interne kanalar, komplekse lattice-strukturar eller lette, samansette veggar, vel SLM for å omgå formbegrensningar.
- Berekneing av forhåndskapital: Hvis budsjettet ikkje kan ta høg initial kostnad for verktøy, vel SLM for å finansiere delar på etterspørsel. Hvis du har verktøykapital til å investere for lågare kostnad per eining, vel støping.
- Bekreft material- og mekaniske behov: Hvis applikasjonen krev ein allment tilgjengeleg standardlegering eller heilt isotrop struktur, vel støping (med tanke på potensielle porositetsrisikoar). Hvis du krev høg tettheit og kan ta imot etterbehandling med varmebehandling for å lindre residualspenningar, vel SLM.
- Gjennomgå overflatefinish og sekundære operasjonar: Planlegg for etterbehandling i begge løypene. SLM krev fjerning av støtte-struktur og maskinering for å forbedre grov overflate som-trykt, medan støyping krev fjerning av port og stigereir, trass i at overflata er generelt meir glatt etter forma.
Vanlege spørsmål: SLM vs investeringsstøping
For å hjelpe deg med å ta riktig avgjersle mellom additiv produksjon og tradisjonelle støypemetodar, har vi svart på dei mest vanlege ingeniør- og innkjøpsspørsmåla nedanfor.
| Spørsmål | Selektiv laser-smelting (SLM) | Investering / Tradisjonell støping |
|---|---|---|
| Mekanisk styrke | Høg tettheit; risiko for residualspenningar og retningsbestemte eigenskapar. | Isotrop styrke; risiko for intern krymping og porositet. |
| Kostnadssøtpunkt | Låg volum, prototyper, og svært komplekse tilpassa design. | Medium til høg volum der formverktøy kostnader blir avskrivelege. |
| Overflatekvalitet | Råare som-bott tekstur; treng støttefjerning og maskinering. | Sleggare som-trykt overflate rett frå forma. |
| Materialkostnader | Høgare råvarekostnader (fint metallpulver). | Lavare råvarekostnader med breiare legeringskompatibilitet. |
Er SLM-trykt metall sterkare enn investeringsstøpt metall?
SLM produserer delar med eksepsjonelt høg tettheit og solid mekanisk yting, men lag-for-lag laserfusion skaper indre restspenningar og retningsvariasjonar i styrke[2]. På grunn av dette, etterbehandlar vi ofte utskrivne komponentar med varmebehandlingar for å balansere indre spenningar.
I kontrast, delar produsert gjennom Det er nettopp ingeniørutfordringen som tilbyr jamne, isotrope mekaniske eigenskapar gjennom heile geometrien. Men støpte komponentar har ein iboende risiko for indre feil som porøsitet og krymping under herding, som må handterast under kvalitetssikring.
Ved kva produksjonsvolum blir investeringsstøping billigare enn SLM?
SLM vinn på kostnad når produksjonskøyrer er små. Fordi 3D-utskrift ikkje krev verktøy eller fysiske mønster, unngår du forhandskostnader for former heilt, noko som gjer det ideelt for raske iterasjonar og kortsiktig produksjon.
Støping krev betydelige forhandsinvesteringar i harde verktøy og formkaviteter. Men når den forma først eksisterer, fell produksjonskostnaden per del drastisk. For medium til høg volumproduksjon, presisjonsinvestering for gjenstandar av komplekse metallmaterialar kan raskt overgå SLM når det gjeld einingsøkonomi fordi den initiale verktøykostnaden blir avskrive over tusenvis av identiske einingar.
Kan SLM fullstendig erstatte investeringsstøping?
Nei. SLM er ein alternativ produksjonsmetode, ikkje ein fullstendig erstatning for tradisjonelle støperiteknikkar. Mens SLM er utmerka til å produsere intrikate indre kanalar, lette strukturar og høgt tilpassa geometriar utan verktøy, kan det ikkje matche støping når det gjeld:
- Massaproduksjonsøkonomi: Støping produserer store mengder til lågare einingskostnader.
- Stor komponentstørrelse: Støping handterer massive delar som overskridjer vanlege tilleggsmåte-omfang.
- Vidare legeringsalternativ: Tradisjonelle støperier smelter eit breiare utval av etablerte kommersielle leger enn dei spesialiserte pulverformuleringane som er tilgjengelege for laserar.
Kva er skilnaden i overflatefinish mellom SLM og støping?
Støpte komponentar gir ein konsekvent meir glatt overflate rett ut av forma, og krev berre etterbehandling hovudsakleg for å fjerne porter, oppstikkarar og delingsmerke.
SLM-komponentar har ein merkbar grovare overflatetextur som følgje av delvis smelta metallpulverpartiklar som festar seg til veggane på delen. I tillegg krev metalltrykk mekanisk kutting for å fjerne innebygde støtte-strukturar, etterfølgt av standard CNC-fresing eller sliping på kritiske funksjonelle flater.
Er materiala for SLM dyrare enn støpeleger?
Ja. SLM er avhengig av spesialiserte, gass-atomiserte metallpulver med stramme partikkelstørrelsesfordelingar, noko som gjer råmaterialet vesentleg dyrare per pund enn standard støperigrus eller skrapmetall.
Sjølv om SLM bidreg til å balansere denne kostnaden ved å resirkulere ufusjonert pulver frå byggkammeret for å minimere avfall, er tradisjonell støping langt meir kostnadseffektivt når det gjeld rålegerforbruk og innkjøp av bulkmetall.
Referansar
- Wikipedia - Selektiv laser-smelting (SLM / pulverbeddfusing oversikt) ↩
- Dejene et al. (2023), Materialar - Kritisk vurdering av samanliknande studie av selektiv laser-smelting og investeringsstøping for tynne veggdelar (PMC open access) ↩
- NIST - Additiv produksjon (prosessoversikt og målefag)
- Investment Casting Institute - Bransjeforening oversikt