

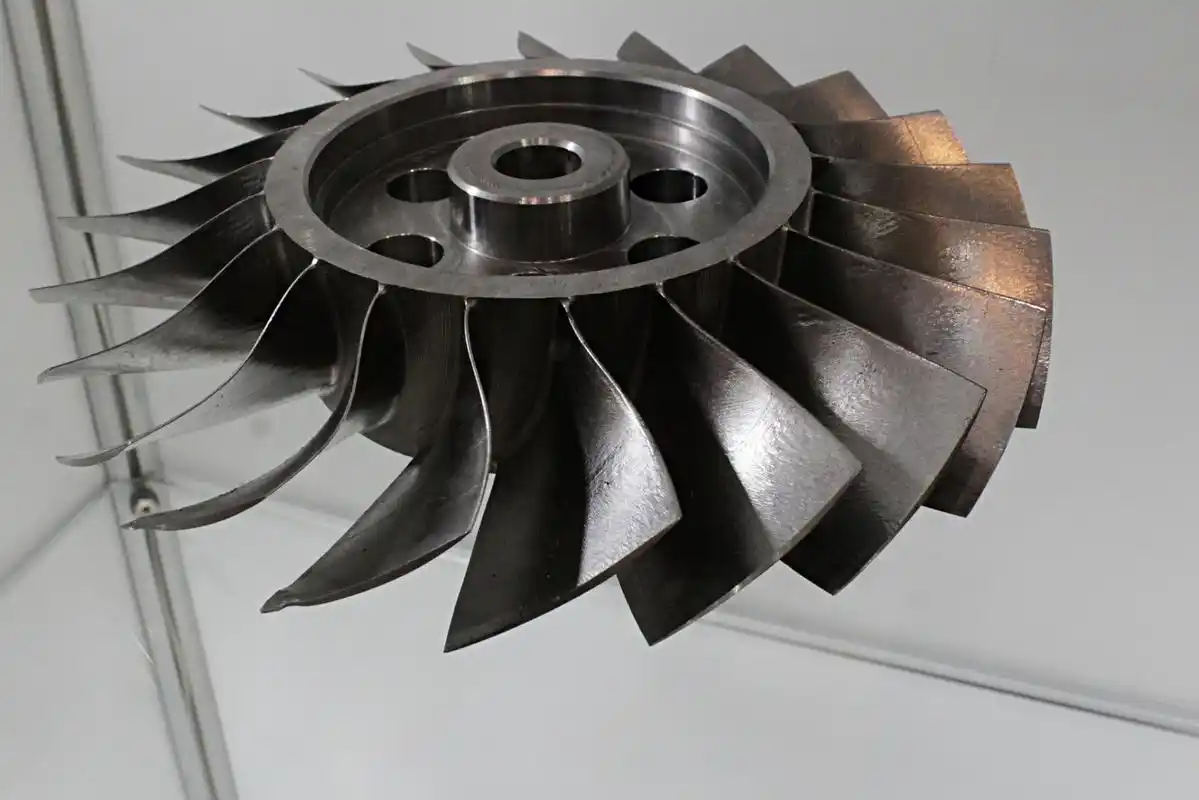
Che cos'è il processo di fusione a cera persa per le palette delle turbine?
Ogni ingegnere che si occupa di sistemi di propulsione e generazione di energia ad alta temperatura incontra lo stesso collo di bottiglia: la fucinatura di blocchi di lega solida non è in grado di produrre gli intricati passaggi di raffreddamento interno richiesti dalle moderne turbine a gas, mentre la lavorazione multiasse consuma rapidamente gli utensili e genera sprechi di materiale inaccettabili. Il processo di fusione a cera persa per palette di turbine risolve questo dilemma. Utilizzando modelli in cera a perdere rivestiti con boiacca ceramica refrattaria, produciamo profili aerodinamici quasi finiti (near-net-shape) in superleghe avanzate in grado di resistere a ambienti operativi estremi.[1]
Perché la fusione di precisione a cera persa domina l'aerospazio e la generazione di energia
Le sezioni delle turbine ad alta pressione operano in percorsi di gas caldi in cui le temperature si avvicinano frequentemente al punto di fusione del metallo stesso. Le tecniche di produzione standard non sono in grado di sopravvivere o di produrre la geometria necessaria per gestire queste condizioni. La fusione di precisione a cera persa rimane lo standard globale per i motori aerospaziali e le turbine a gas industriali per ragioni chiare:
- Integrazione della geometria interna: Permette di fondere intricati passaggi di raffreddamento a serpentina e alette a spillo direttamente all'interno delle pareti della pala.
- Versatilità delle leghe: Il processo si adatta a superleghe fuse sottovuoto che sono notoriamente difficili o impossibili da fucinare e lavorare.
- Consolidamento dei Componenti: Profili aerodinamici intricati, piattaforme e caratteristiche di fasciame (shroud) sono formati come un singolo componente senza soluzione di continuità, eliminando giunzioni meccaniche che favoriscono la fatica termica.
Fusione a cera persa rispetto alla fucinatura tradizionale
| Caratteristica | Fonderia a Cera Perduta di Precisione | Fucinatura tradizionale |
|---|---|---|
| Passaggi di raffreddamento interni | Circuiti di raffreddamento complessi a passaggi multipli ottenuti tramite anime in ceramica | Limitato a semplici fori dritti eseguiti con trapano o a strutture piene |
| Libertà geometrica | Profili aerodinamici complessi a parete sottile e contorni non lineari | Ristretto a forme semplici con rastremazioni uniformi |
| Lavorabilità delle superleghe | Permette di fondere facilmente superleghe avanzate per alte temperature | Limitato a leghe forgiabili e duttili; elevata usura degli stampi |
| Utilizzo del materiale | Forma quasi finita (near-net-shape) con scarti minimi e riciclo dei canali di colata | Notevole spreco di materia prima durante la lavorazione dal pieno e la rifnitura |
Capacità relative alle tolleranze dimensionali e alla finitura superficiale
Ridurre al minimo le lavorazioni meccaniche secondarie sui componenti in superlega è fondamentale per mantenere sotto controllo i costi di produzione. Poiché gli stampi in conchiglia ceramica catturano i minimi dettagli superficiali dei modelli in cera iniettata, il processo garantisce un rigoroso controllo dimensionale near-net-shape su profili complessi:
- Controllo geometrico rigoroso: Spessori di parete e dimensioni della corda consistenti garantiscono prestazioni aerodinamiche stabili su tutte le serie di pale.
- Finitura superficiale superiore come fusione: I rivestimenti refrattari fini utilizzati nelle nostre conchiglie ceramiche producono superfici delle pale lisce, riducendo direttamente la resistenza aerodinamica dello strato limite.
- Post-elaborazione ridotta: I contorni critici del profilo aerodinamico rimangono praticamente privi di finitura, lasciando solo la geometria dell'attacco ad abete (fir-tree) e i blocchi d'estremità per la rettifica di precisione finale.
Processo passo-passo di fusione a cera persa per pale di turbine
Le pale delle turbine operano in condizioni estreme. Nella gestione di profili complessi, canali di raffreddamento e alte velocità di rotazione, ci affidiamo a un flusso di lavoro rigoroso e ripetibile per garantire l'integrità metallurgica dal modello al pezzo finito.
1. Iniezione del modello in cera e assemblaggio di più pezzi
Tutto inizia con la precisione dimensionale degli stampi. Iniettiamo cera condizionata per modelli all'interno di matrici in acciaio lavorato per replicare la forma della pala. Se la pala utilizza passaggi di raffreddamento interni, fissiamo preventivamente un'anima ceramica pre-cotta all'interno della matrice. Dopo il raffreddamento e l'ispezione, saldiamo questi modelli in cera su un canale di colata centrale e un sistema di materozze. Questo assemblaggio completo funge da sistema di canalizzazione per la superlega fusa in seguito.
2. Costruzione del guscio ceramico con boiacca refrattaria e immersioni di stucco
Per costruire un guscio in grado di resistere a temperature di colata elevate senza deformarsi, utilizziamo immersioni robotiche multistrato:
Strato primario: Immergiamo l'albero di cera in una boiacca refrattaria fine (spesso a base di zircone) e lo rivestiamo con sabbia di stucco ultrafine per catturare i dettagli nitidi del profilo alare.
Strati di rinforzo: Una volta che lo strato di fondo si è asciugato sotto umidità controllata, applichiamo più strati di rinforzo con stucco di alluminosilicato più grossolano per costruire la resistenza meccanica delle pareti.
Strato di tenuta: Un'immersione finale nella boiacca sigilla la struttura, impedendo ai granelli di sabbia sciolta di penetrare nella cavità dello stampo durante la colata.
3. Deceratura tramite autoclave a vapore ad alta pressione
La cera si espande più rapidamente della ceramica se riscaldata, creando tensioni circonferenziali che possono incrinare le pareti sottili dello stampo. Posizioniamo i gusci crudi all'interno di un'autoclave a vapore a pressurizzazione rapida che opera tra 8 e 10 bar. Il vapore ad alta pressione fonde quasi istantaneamente lo strato di cera esterno, facendo fuoriuscire la maggior parte della cera nel giro di pochi minuti prima che l'espansione termica possa fratturare il guscio.
4. Preriscaldamento e sinterizzazione dello stampo ad alta temperatura
I gusci decerati contengono ancora cera residua e leganti deboli. Carichiamo i gusci in forni di cottura continui per cuocerli tra 950°C e 1150°C. Questa fase di sinterizzazione dello stampo in guscio ceramico raggiunge due obiettivi critici: brucia completamente i residui di carbonio e sinterizza le particelle ceramiche in un guscio rigido e termicamente stabile, pronto a resistere allo shock del metallo liquido.
5. Fusione a induzione sottovuoto (VIM) e colata di lega fusa
Le superleghe ricche di elementi reattivi si ossidano rapidamente all'aperto. Fondiamo e coliamo i nostri metalli all'interno di una camera di fusione a induzione sottovuoto (VIM) sotto alto vuoto o atmosfere di argon inerte.[2] Il guscio ceramico preriscaldato viene posizionato direttamente sotto il crogiolo per ridurre al minimo la perdita termica. Per i componenti per turbine più esigenti, impieghiamo fusioni di precisione a cera persa per temperature estreme per garantire che il materiale fuso riempia i bordi d'uscita sottili senza congelamento precoce, micro-ritiri o formazione di scorie.
6. Rimozione del guscio, taglio dei canali di colata e pulizia della fusione
Una volta che il metallo si è solidificato e raffreddato secondo curve di raffreddamento controllate, il guscio viene rimosso:
Rimozione del guscio: Vibratori pneumatici ad alta ad alta frequenza e getti d'acqua ad alta pressione frantumano il guscio ceramico esterno.
Taglio dei canali di colata: Tagliamo le pale dall'albero di colata utilizzando seghe abrasive di troncatura o elettroerosione a filo (EDM) per proteggere la geometria della radice della pala.
Pulizia superficiale: Le pale fuse subiscono una leggera sabbiatura e un lavaggio chimico per rimuovere le scorie superficiali rimanenti e il materiale del nucleo interno.
Canali di raffreddamento interni nel processo di fusione a cera persa per pale di turbine
Le temperature di combustione nei motori moderni superano frequentemente il punto di fusione delle superleghe. Per evitare che il metallo si bruci, realizziamo profili aerodinamici cavi. Ci affidiamo a nuclei ceramici per formare canali di raffreddamento interni che fanno circolare l'aria di spillamento del compressore direttamente attraverso la pala, creando un film protettivo di confine termico sulla pelle esterna.[3]
Nel processo di fusione a cera persa pale di turbine richiesta, la realizzazione di questi intricati canali serpentini e matrici di apin-fin richiede una tecnologia di nuclei ceramici precisa.
Produzione e inserimento del nucleo ceramico
Le normali attrezzature per modelli in cera non possono formare direttamente passaggi serpentini, ciechi o sottosquadri. Risolviamo questo problema pre-colando i nuclei refrattari prima di iniettare la cera:
- Composizione del nucleo: Utilizziamo impasti ceramici a base di silice o allumina ad alta purezza, stampati a trasferimento in matrici per nuclei e sinterizzati ad alte temperature per la stabilità strutturale.
- Inserimento nella matrice: Il nucleo ceramico pre-sinterizzato viene posizionato nell'attrezzatura di iniezione della cera.
- Iniezione del modello: La cera fusa riempie la cavità attorno al nucleo, incapsulandolo completamente mantenendo esposti i supporti di posizionamento.
Mentre le parti di base utilizzano cavità aperte, simili ai principi presenti nella nostra guida ai processi e alle leghe di fusione di alta precisione -, i profili aerodinamici delle turbine richiedono questi nuclei sacrificali per creare architetture interne complesse.
Controllo dello spostamento del nucleo e dello spessore delle pareti
Lo spostamento dell'anima sotto la pressione dinamica della superlega fusa in movimento è una causa principale di scarti di lavorazione. Se l'anima si sposta anche solo di una frazione di millimetro, una parete diventa pericolosamente sottile mentre l'altra risulta troppo spessa, portando a cedimenti per stress termico.
| Fattore di controllo | Sfida di produzione | Soluzione Ingegneristica |
|---|---|---|
| Galleggiamento dinamico del metallo | La spinta idrostatica della lega fusa solleva l'anima | Stampe ceramiche integrate alla radice e in punta si bloccano nel guscio esterno |
| Flessione del profilo aerodinamico | Anime lunghe e sottili si flettono sotto il battente metallostatico | Sottili perni di quarzo e supporti in platino forniscono sostegno a metà campata |
| Uniformità dello spessore delle pareti | La variazione provoca punti caldi e raffreddamento disuniforme | Test a ultrasuoni in tempo reale misurano la coerenza delle pareti |
Lisciviazione chimica dopo la fusione
Una volta che la lega fusa si solidifica nel guscio, quella dura anima ceramica rimane intrappolata all'interno del metallo fuso. La scalpellatura meccanica o la sabbiatura sono escluse poiché danneggiano i fragili passaggi di raffreddamento interni.
Invece, utilizziamo lisciviazione chimica dell'anima:
Autoclave caustica: I getti entrano in un'autoclave ad alta pressione riempita con una soluzione concentrata di idrossido di potassio (KOH) o idrossido di sodio (NaOH).
Dissoluzione termica: Operando a pressioni e temperature elevate, il bagno caustico reagisce aggressivamente con il nucleo ceramico a base di silice e lo dissolve.
Neutralizzazione e lavaggio: La soluzione caustica converte la ceramica in silicati solubili, lasciando canali di raffreddamento interni completamente liberi e puliti senza corrodere la superlega circostante della pala.
Modelli additivi e anime nel processo di fusione a cera persa per pale di turbine
Il tempo di realizzazione degli stampi per complesse anime ceramiche e assemblaggi in cera a più pezzi può dominare le prime fasi di sviluppo dei profili aerodinamici cavi. La produzione additiva ora alimenta lo stesso microfusione percorso stampando modelli colabili e geometrie di anime ceramiche che ricevono comunque un scocca in ceramica, convenzionale, deceratura e colata sottovuoto, senza dover riscrivere lo stack metallurgico della fonderia.[2]
Per il processo di fusione a cera persa pale di turbine programmi che necessitano di rapide iterazioni dei modelli, valutiamo tipicamente tre inserti additivi:
- Modelli stampati in cera o resina: I modelli in stereolitografia o a getto di materiale sostituiscono o integrano gli alberini modello di cera stampati ad iniezione per prototipi e prove a basso volume, seguendo poi le stesse immersioni in barbottina utilizzate in fusione a cera persa.
- Anime ceramiche stampate: Le anime additive mirano a canali di raffreddamento interni serpentini che sono costosi da ricavare in utensili rigidi, per poi essere rimossi per lisciviazione dopo la solidificazione come le tradizionali anime di silice.
- Produzione ibrida: I tassi di produzione solitamente tornano a stampi temprati una volta che la geometria si stabilizza; l'additive rimane sul percorso critico per le modifiche di design, i modelli per parti di ricambio e le caratteristiche dell'anima che altrimenti costringerebbero a assemblaggi di anime in più pezzi.
L'additive non sostituisce la fusione sottovuoto, il controllo del grano, l'HIP o i controlli non distruttivi (NDT). Accorcia l'accesso a modelli e anime in modo che fusione di precisione le prove possano iniziare prima, mentre la lega della sezione calda e la ricetta di solidificazione rimangono sotto il controllo della fonderia.
Ottenere strutture di grano critiche nella microfusione di pale per turbine
Lo stress termico e i carichi centrifughi sfrutteranno qualsiasi debolezza metallurgica in un percorso di gas caldi. Nelle fusioni tradizionali, i bordi di grano trasversali agiscono come punti di innesco per la formazione di vuoti, lo scorrimento dei bordi di grano e il conseguente cedimento per scorrimento viscoso (creep). Nel processo di microfusione richiesto dalle pale delle turbine, controllare il modo in cui le superleghe fuse si solidificano determina se un componente sopravviverà a migliaia di ore operative o fallirà prematuramente sotto carico.
Manipoliamo la cinetica di solidificazione all'interno dei forni di fusione sottovuoto per produrre tre distinte strutture di grano su misura per specifici profili di stress e temperature di esercizio. Per parametri dettagliati sulla compatibilità dei materiali tra questi metodi, consultare il nostro Alloy Guide for High Performance Alloys and Precision Casting.
Fusione Equiasse (EQ) per pale di turbine a bassa pressione e sollecitazione inferiore
La fusione equiasse è il metodo fondamentale per i componenti a cera persa. Il metallo fuso si solidifica uniformemente in tutta la cavità dello stampo in ceramica, formando grani isotropi orientati casualmente:
- Dinamica di solidificazione: Il metallo si raffredda dalle pareti dello stampo verso l'interno, creando proprietà meccaniche uniformi in tutte le direzioni.
- Gestione termica: Le serpentine di riscaldamento convenzionali mantengono la temperatura del guscio prima della colata, seguite da un raffreddamento non direzionale.
- Applicazione di destinazione: Ideale per pale di turbine a bassa pressione e palette dello stadio posteriore esposte a temperature di esercizio moderate e sollecitazioni meccaniche inferiori.
- Efficienza dei costi: Il processo EQ richiede cicli standard di fusione a induzione sottovuoto senza piastre di raffreddamento specializzate o meccanismi di estrazione, mantenendo brevi i cicli di produzione e bassi i tassi di scarto.
Fusione a Solidificazione Direzionale (DS) per eliminare i bordi di grano trasversali
Le pale a solidificazione direzionale affrontano il fenomeno del creep allineando i grani parallelamente all'asse di sforzo principale. Eliminando i bordi perpendicolari alle forze centrifughe, preveniamo la separazione dei grani sotto tensione ad alta temperatura:
- Gradiente termico assiale: Il guscio ceramico si trova sopra una piastra di raffreddamento in rame raffreddata ad acqua all'interno di un forno a induzione sottovuoto.
- Estrazione controllata: I sistemi di azionamento meccanico abbassano lo stampo fuori dalla zona calda a una velocità misurata con precisione.
- Crescita colonnare: I grani nucleano sulla piastra di raffreddamento e crescono verticalmente come cristalli lunghi e colonnari che vanno dalla radice alla punta della pala.
- Guadagno in termini di prestazioni: I componenti DS offrono un notevole incremento della resistenza alla fatica termica e della resistenza allo scorrimento viscoso longitudinale rispetto alle tradizionali fusioni equassiche.
Tecniche di fusione a cristallo singolo (SX) mediante selettori di cristalli
Le pale di turbine a cristallo singolo eliminano completamente i bordi di grano. Senza interfacce di bordo, le micro-crepe non hanno percorsi preferenziali per propagarsi, consentendo alle turbine dei motori di funzionare a temperature superiori al normale punto di fusione dei metalli base fusi convenzionalmente.[4]
- Meccanica della selezione dei grani: Posizioniamo una strozzatura elicoidale, nota come selettore di cristalli a spirale, appena sopra la piastra di raffreddamento. Man mano che i grani colonnari competono per crescere verso l'alto, la spirale geometrica blocca fisicamente tutti i grani tranne uno singolo, orientato nella direzione cristallografica preferita (tipicamente [001]).
- Alternativa del cristallo seme: Per un rigoroso allineamento cristallografico, posizioniamo una lega seme solida preorientata alla base della cavità dello stampo per dettare la crescita dei cristalli senza affidarsi interamente alla geometria del selettore.
- Vantaggio chimico: Eliminare i bordi di grano rimuove la necessità di elementi di rafforzamento dei bordi di grano come carbonio, boro e zirconio. Ciò innalza la temperatura di fusione incipiente delle superleghe a base di nichel, consentendo temperature di trattamento termico di solubilizzazione più elevate e una superiore stabilità di fase.
Confronto della resistenza allo scorrimento viscoso ad alta temperatura tra diversi tipi di grani
La scelta tra strutture EQ, DS e SX bilancia la severità dell'ambiente operativo con la complessità del ciclo di produzione.
| Metrica / Attributo | Equassico (EQ) | Solidificato direzionalmente (DS) | Cristallo Singolo (SX) |
|---|---|---|---|
| Morfologia del grano | Cristalli casuali tridimensionali | Cristalli colonnari allineati assialmente | Cristallo singolo monolitico |
| Bordi trasversali | Presente in tutto il componente | Completamente eliminato | Completamente eliminato |
| Resistenza al creep | Capacità industriale di base | Significativamente migliorato lungo l'asse Z | Massima resistenza allo scorrimento viscoso |
| Durata a fatica termica | Standard | Elevato (modulo di Young inferiore assialmente) | Eccezionale tolleranza agli shock termici |
| Posizione tipica dello stadio | Stadi di turbina a bassa pressione | File di turbine intermedie e per la generazione di energia | Stadio 1 e 2 di turbine ad alta pressione |
| Complessità di fusione | Colata standard in vuoto | Estrazione dinamica di precisione | Estrazione di precisione con selettore di cristalli |
Dove vengono impiegate le pale di turbina ottenute per microfusione
Lo stesso processo di fusione a cera persa per palette di turbine supporta i profili aerodinamici rotanti e stazionari in tutte le flotte di propulsione e generazione di energia, con lega e struttura dei grani dimensionate in base alla temperatura e alle sollecitazioni dello stadio.
- Turbine a gas aerospaziali: Le pale e i distributori dello stadio ad alta pressione si affidano a superleghe di nichel con strutture DS o SX, raffreddamento a film e profili aerodinamici rivestiti per i motori aeronautici.
- Turbine a gas industriali (IGT): Le pale per la generazione di energia di grandi dimensioni privilegiano una lunga resistenza allo scorrimento viscoso, resistenza alla corrosione ad alta temperatura e sistemi di rivestimento riparabili in condizioni di servizio continuo - la stessa famiglia di componenti trattata nella nostra pressofusioni per la generazione di energia programmi.
- Stadi a vapore e di espansione: Temperature di picco del metallo inferiori traggono comunque vantaggio da profili vicini alla forma finita (near-net), aree di gola ristrette e gradi di acciaio inossidabile o nichel quando prevalgono la corrosione o l'erosione da vapore umido.
La microfusione (fusione a cera persa) è solitamente la strada primaria errata quando il profilo aerodinamico è un semplice profilo pieno estruso a temperatura moderata senza raffreddamento interno; in tal caso, i semilavorati forgiati o pesantemente lavorati possono essere più economici. Una volta comparsi passaggi cavi, bordi d'uscita sottili o requisiti di cristallo singolo, ad alte prestazioni la microfusione Sotto vuoto rimane la via di produzione pratica.
Superleghe per il processo di microfusione delle pale di turbine
Nel processo di fusione a cera persa pale di turbine domanda, la selezione dei materiali rappresenta la differenza tra un funzionamento affidabile del motore e la perdita catastrofica delle pale. Scegliamo le superleghe in base al fatto che la pala affronti shock termici estremi, gas di scarico corrosivi o un carico centrifugo puro.
Superleghe a base di nichel per resistenza a temperature ultra-alte
Per gli stadi di turbine ad alta pressione, superleghe a base di nichel - classificate tra i gradi nella nostra guida alla classificazione dei materiali in superleghe - rimangono lo standard del settore.
- Controllo della microstruttura: Formano una matrice di gamma-prime coerente che resiste direttamente al movimento delle dislocazioni a temperature che si avvicinano a 1.000°C e superiori.
- Resistenza allo scorrimento viscoso (creep): Sotto carichi termici e meccanici severi, questi gradi mantengono il carico di snervamento laddove altre leghe si ammorbidiscono.
- Utilizzo principale: Pale del rotore ad alta pressione e componenti rotanti critici in cui l'integrità meccanica non può fallire.
Superleghe a base di cobalto per la resistenza alla corrosione a caldo e all'usura
- Stabilità superficiale superiore: Le matrici a base di cobalto offrono un'elevata resistenza alla corrosione da zolfo a caldo e all'ossidazione.
- Resistenza allo sfregamento e all'usura: Ideale per palette di guida degli ugelli e componenti fissi soggetti a cicli termici severi ma a sollecitazioni di rotazione leggermente inferiori.
- Rafforzamento mediante carburi: I carburi ai bordi di grano stabilizzano la lega in presenza di flussi di gas operativi aggressivi.
Elementi refrattari e stabilità della lega
Le superleghe moderne si affidano a pesanti elementi refrattari - principalmente renio, tungsteno, tantalio e molibdeno - per bloccare l'integrità dei grani.
- Ancoraggio delle dislocazioni: Atomi densi rallentano la diffusione allo stato solido, impedendo lo scorrimento dei bordi di grano sotto carichi elevati.
- Stabilità di fase: Rapporti refrattari adeguati prevengono la formazione di fasi fragili che causano l'innesco precoce di cricche.
- Conducibilità termica: Aggiunte ottimizzate bilanciano la rigidità strutturale senza causare punti caldi termici localizzati.
Materiale vergine rispetto ai rapporti di recupero nella fusione a induzione sotto vuoto (VIM)
La chimica di fusione deve rimanere pulita all'interno del forno di fusione a induzione sotto vuoto (VIM). L'assorbimento di gas o contaminanti in tracce rovinerà un'intera colata di pale.
| Materiale di carica | Rapporto Tipico | Vantaggio principale | Precauzione di Processo |
|---|---|---|---|
| Lega Madre Vergine | 50% - 100% | Impurità in tracce bassissime (ossigeno, azoto) | Costo di ingresso delle materie prime più elevato |
| Ritorno di fonderia pulito | Fino al 50% | Utilizzo efficiente di attacchi, materozze e canali di colata | Richiede una rigorosa decalcificazione superficiale e raffinazione sotto vuoto |
Manteniamo i cicli di ritorno rigorosamente separati per famiglia di leghe. La miscelazione di colate vergini certificate con materiale di ritorno qualificato ci consente di mantenere temperature di liquidus precise, eliminare le scorie e fornire metallo pulito e privo di difetti in ogni stampo ceramico.
Trattamenti Post-Fusione e Finitura per Pale di Turbine a Cera Perduta
I pezzi grezzi di fusione spesso presentano microporosità, tensioni residue di fusione e segregazione dendritica che si guasterebbero rapidamente nella sezione calda di un motore. Ci affidiamo a una sequenza disciplinata di trattamenti termici, meccanici e superficiali per portare ogni pala agli standard di volo critici per la missione.
Pressatura Isostatica a Caldo (HIP) per Eliminare la Microporosità Interna
Anche con sistemi di colata ottimizzati e colata sottovuoto, può verificarsi porosità da micro-ritiro interno. Sottoponiamo le pale di turbine fuse a pressatura isostatica a caldo (HIP) per risanare completamente questi vuoti interni:[5]
- Alta Pressione e Temperatura: Le pale vengono inserite in una camera di gas argon inerte a pressioni superiori a 100-150 MPa e a temperature superiori a 1.150°C.
- Saldatura per Diffusione: Il calore e la pressione simultanei fanno collassare i micro-vuoti interni, facendo sì che la lega ceda plasticamente e si unisca tramite diffusione allo stato solido.
- Durata a fatica: L'eliminazione della microporosità migliora drasticamente la resistenza alla fatica ad alto numero di cicli (LCF) e la resistenza allo scorrimento viscoso sotto stress rotazionale estremo.
Trattamenti termici di ricottura di soluzionamento e indurimento per precipitazione
Le superleghe allo stato grezzo di fusione presentano una segregazione chimica che indebolisce le proprietà meccaniche. Utilizziamo trattamenti termici sottovuoto in più stadi per ottimizzare la microstruttura della lega:
| Fase di Tempra | Scopo principale | Risultato Strutturale |
|---|---|---|
| Omogeneizzazione e Solubilizzazione | Dissolve fasi eutettiche grossolane ed elementi segregati | Matrice gamma omogenea, prepara per un invecchiamento uniforme |
| Tempra Rapida a Gas | Previene la precipitazione grossolana durante il raffreddamento | Preserva la struttura in soluzione solida senza distorsioni termiche |
| Indurimento per Precipitazione (Invecchiamento) | Precipita particelle secondarie controllate di gamma primo (γ') | Fornisce resistenza ottimale alla trazione e allo scorrimento viscoso ad alta temperatura |
Lavorazione di Precisione delle Radici delle Pale e Geometrie ad Abete
Il profilo alare esce dal processo di fusione a cera persa con forma quasi definitiva (near-net shape), ma la radice della pala richiede un'accuratezza sub-micronica per bloccarsi nel disco del rotore:
- Rettifica a tuffo (Creep-Feed Grinding): Rettifichiamo le complesse dentellature della radice ad abete utilizzando la rettifica a tuffo con ravvivatura continua per prevenire l'incrudimento e le micro-crepe superficiali.
- Erosione a Filo (EDM): Ideale per il taglio di precisi slot per perni di tenuta e punti di ingresso dell'aria di raffreddamento in tenaci superleghe di nichel.
- Foratura dei Fori di Raffreddamento: Impieghiamo laser ad alta velocità ed EDM a foro rapido per aprire migliaia di fori inclinati per il raffreddamento a film lungo le pareti del profilo alare senza compromettere i passaggi interni.
Rivestimenti a Barriera Termica (TBC) e Rivestimenti Resistenti all'Ossidazione
Le superleghe grezze non possono sopravvivere al contatto diretto con flussi di gas che superano i loro punti di fusione. Proteggiamo le pale finite utilizzando sistemi superficiali multistrato:
- Strato di Adesione (MCrAlY): Applicato tramite spuma al plasma sottovuoto (VPS) o spruzzatura ad alta velocità a ossigeno-combustibile (HVOF) per fornire protezione contro l'ossidazione e la corrosione a caldo, fungendo al contempo da ancoraggio per lo strato superiore.
- Rivestimento a Barriera Termica (TBC): Uno strato di zirconia stabilizzata con ittria (YSZ) applicato mediante deposizione fisica da fase vapore con fascio di elettroni (EB-PVD). Questo strato ceramico riduce la temperatura del substrato metallico fino a 100°C - 150°C, garantendo un funzionamento affidabile sotto carichi termici di picco.[3]
Controlli NDT per il Processo di Fusione a Cera Persa delle Pale per Turbine
Quando la superlega fusa si solidifica all'interno di uno stampo in ceramica, difetti nascosti come micro-ritiri, inclusioni o spostamenti dell'anima possono rovinare un'intera produzione. Nel processo di fusione a cera persa pale di turbine processo, un singolo vuoto sub-superficiale può causare il cedimento catastrofico del motore a temperature estreme. Consideriamo i controlli non distruttivi (NDT) non come un punto di controllo finale, ma come un sistema di controllo qualità totale integrato in ogni fase del nostro flusso di produzione.
Controllo con Liquidi Penetranti Fluorescenti (FPI) per il Rilevamento di Cricche Superficiali
Le micro-cricche superficiali, i giunti freddi e la microporosità possono essere invisibili sotto la normale luce bianca. Ci affidiamo a un'ispezione con liquidi penetranti fluorescenti (FPI) di sensibilità di Livello 4 per evidenziare i difetti superficiali più piccoli:[6]
- Profonda Penetrazione: Applichiamo coloranti fluorescenti di alta qualità con tempi di permanenza controllati, consentendo all'azione capillare di attirare il penetrante nelle fessure microscopiche.
- Lavaggio ed Emulsificazione Controllati: Un lavaggio preciso garantisce che il fondo sia pulito senza rimuovere il penetrante dai veri difetti.
- Valutazione con Luce UV: All'interno di cabine di ispezione a luce ultravioletta (UV-A) ad alta intensità, i tecnici segnalano micro-cricche nelle zone ad alto stress come il bordo d'attacco, il bordo d'uscita e i raccordi della radice della pala.
Industrial X-Ray and Computed Tomography (CT) for Internal Voids
Detecting subsurface anomalies requires deep imaging. We utilize high-resolution digital radiography and 3D industrial computed tomography casting inspection:[7]
- Digital Radiography (DR): Standard flat-panel X-rays catch inclusions, subsurface shrinkage, and heavy metal segregations quickly across batch runs.
- 3D Computed Tomography (CT): For complex aero-engine blades, CT scanning generates a 3D volumetric model. This reveals internal voids, residual ceramic core particles trapped inside interni serpentini, and hidden porosity deep in the thick root sections.
Wall Thickness Measurement via Ultrasound and CT Scanning
Maintaining accurate wall thickness around cooling channels is essential for managing thermal fatigue. Even a minor core shift during pouring leads to uneven heat dissipation and premature blade failure.
- Ultrasonic Gauging (UT): High-frequency ultrasonic probes measure remaining metal thickness across convex and concave aerofoil surfaces with micrometer-level precision.
- Mappatura del punto-cloud CT: We align 3D scan data against original CAD models to map nominal wall-thickness deviations across the entire blade envelope, consistent with dimensional checks covered in our guida alla fusione di metalli di precisione per ingegneri e acquirenti OEM.
Metallographic Grain Inspection and Mechanical Property Verification
Internal structural soundess depends on metallurgy as much as dimensional accuracy. We confirm that every batch satisfies strict grain structure and mechanical criteria:
| Metodo di ispezione | Area di Interesse | Quality Target |
|---|---|---|
| Macro-Etching | Revisione della grana superficiale della pala | Conferma i limiti della dimensione della grana equassica o la completa assenza di bordi trasversali nei getti DS/SX. |
| SEM microstrutturale | Micro-campioni da barre di prova | Valida la distribuzione della fase gamma-primo e verifica la presenza di fasi fragili indesiderate. |
| Test di rottura per sollecitazione | Provini spia di accompagnamento | Conferma che la durata a scorrimento viscoso e il carico di snervamento ad alta temperatura soddisfano le specifiche di progetto. |
| Spettroscopia chimica | Campioni di lega fusa | Verifica i precisi obiettivi elementari per nichel, cobalto e additivi refrattari. |
Domande frequenti sulla fusione a cera persa di pale per turbine
Navigare nella processo di fusione a cera persa pale di turbine la domanda richiede di bilanciare controlli metallurgici estremi con tolleranze dimensionali rigorose. Di seguito sono riportate le risposte dirette alle sfide ingegneristiche più comuni che affrontiamo in fonderia.
Perché le pale delle turbine vengono fuse anziché lavorate dal pieno?
La lavorazione meccanica di un profilo aerodinamico avanzato da un blocco pieno semplicemente non può produrre i canali di raffreddamento cavi e labirintici richiesti all'interno delle sezioni calde dei motori moderni. Inoltre, le superleghe a base di nichel si incrudiscono rapidamente, rendendo la fresatura sottrattiva complessa a 5 assi economicamente proibitiva e soggetta a micro-fessurazioni.
Attraverso la fusione specializzata di profili aerodinamici per pale di turbine, otteniamo forme quasi finite con intricati passaggi di raffreddamento direttamente dallo stampo in ceramica. La fusione consente inoltre la solidificazione della grana direzionale e monocristallina, che la lavorazione da blocco pieno non può replicare.
In che modo la fusione a cristallo singolo previene il cedimento per scorrimento viscoso a temperature estreme?
A temperature di esercizio elevate e velocità di rotazione estreme, il cedimento per scorrimento viscoso si innesca tipicamente lungo i giunti dei grani attraverso lo scorrimento dei giunti stessi e la diffusione di vacanze.
- Zero giunti trasversali: Pale di turbine in monocristallo eliminano tutti i giunti dei grani lungo l'intero componente.
- Resistenza allo scorrimento viscoso massimizzata: La rimozione di queste interfacce ad alta energia previene la formazione di vuoti sotto un forte carico centrifugo.
- Soglie termiche più elevate: La lega può operare molto più vicino al suo punto di fusione incipiente senza deformazioni plastiche catastrofiche.
Cosa causa lo spostamento dell'anima ceramica durante la colata della lega fusa?
La deflessione dell'anima ceramica crea spessori delle pareti del profilo alare irregolari, portando a un cedimento termico immediato durante il funzionamento del motore. Nelle nostre fonderie, riconduciamo lo spostamento dell'anima a tre fattori principali:
- Spinta idrostatica e flusso dinamico: La superlega fusa possiede un'alta densità, che esercita forze di galleggiamento e resistenza idrodinamica contro le anime delicate durante la colata in fusione a induzione sotto vuoto (VIM).
- Shock termico: Rapidi disallineamenti di dilatazione termica tra il guscio ceramico e l'anima interna provocano deformazioni se le temperature di preriscaldamento non sono perfettamente bilanciate.
- Supporto insufficiente: Il posizionamento inadeguato o la fusione prematura dei perni di supporto (graffe) lasciano l'anima priva di supporto contro il flusso del metallo.
Contriamo questo fenomeno utilizzando formulazioni di anime in silice o allumina ad alta rigidità, design di canalizzazione ottimizzati per attutire l'impatto del metallo e perni di posizionamento in quarzo di precisione.
Quanto tempo ci vuole per produrre un lotto di pale per turbine fuse a cera persa?
Un ciclo di produzione richiede tipicamente da 6 a 12 settimane, a seconda dello stato di qualificazione degli stampi e della complessità dei test non distruttivi:
- Iniezione del modello e immersione nel guscio ceramico: da 1 a 2 settimane (i cicli di essiccazione di boiacca e stucco multistrato non possono essere accelerati).
- Disceratura, sinterizzazione e fusione sottovuoto: 1 settimana.
- Leaching del nucleo chimico, HIP e trattamento termico: Da 2 a 3 settimane.
- Lavorazione meccanica delle radici, FPI e scansione TC: Da 2 a 4 settimane.
Per i nuovi progetti di sviluppo che richiedono matrici personalizzate per nuclei ceramici e attrezzature per l'iniezione di cera, il campionamento iniziale richiede generalmente da 12 a 16 settimane prima dell'inizio della produzione in serie.
Riferimenti
- NASA NTRS - Studio di fattibilità per la fusione di compositi in superlega refrattaria ad alta temperatura (19990087889) ↩
- ARPA-E - Produzione di fusioni a cera persa ad alto rendimento con consumo energetico minimo (fusioni per turbine avanzate) ↩
- NASA NTRS - Rivestimenti a barriera termica per le pale della turbina del motore principale dello Space Shuttle (19890004290) ↩
- NASA NTRS - Effetto dell'orientamento cristallino sul cedimento per fatica delle superleghe monocristalline a base di nichel per pale di turbina (20040001726) ↩
- NASA NTRS - Fusione a gradiente termico elevato, pressatura isostatica a caldo e trattamento termico alternativo sulla struttura in superlega (19890049056) ↩
- NASA NTRS - NDE del materiale per pale di turbina monocristalline PWA 1480 (19950062052) ↩
- NASA NTRS - Verifica di radiografie a raggi X con tomografi computerizzati (19910000281) ↩
- U.S. DOE AMMTO - Advanced Materials and Manufacturing Technologies Office (letture aggiuntive)

