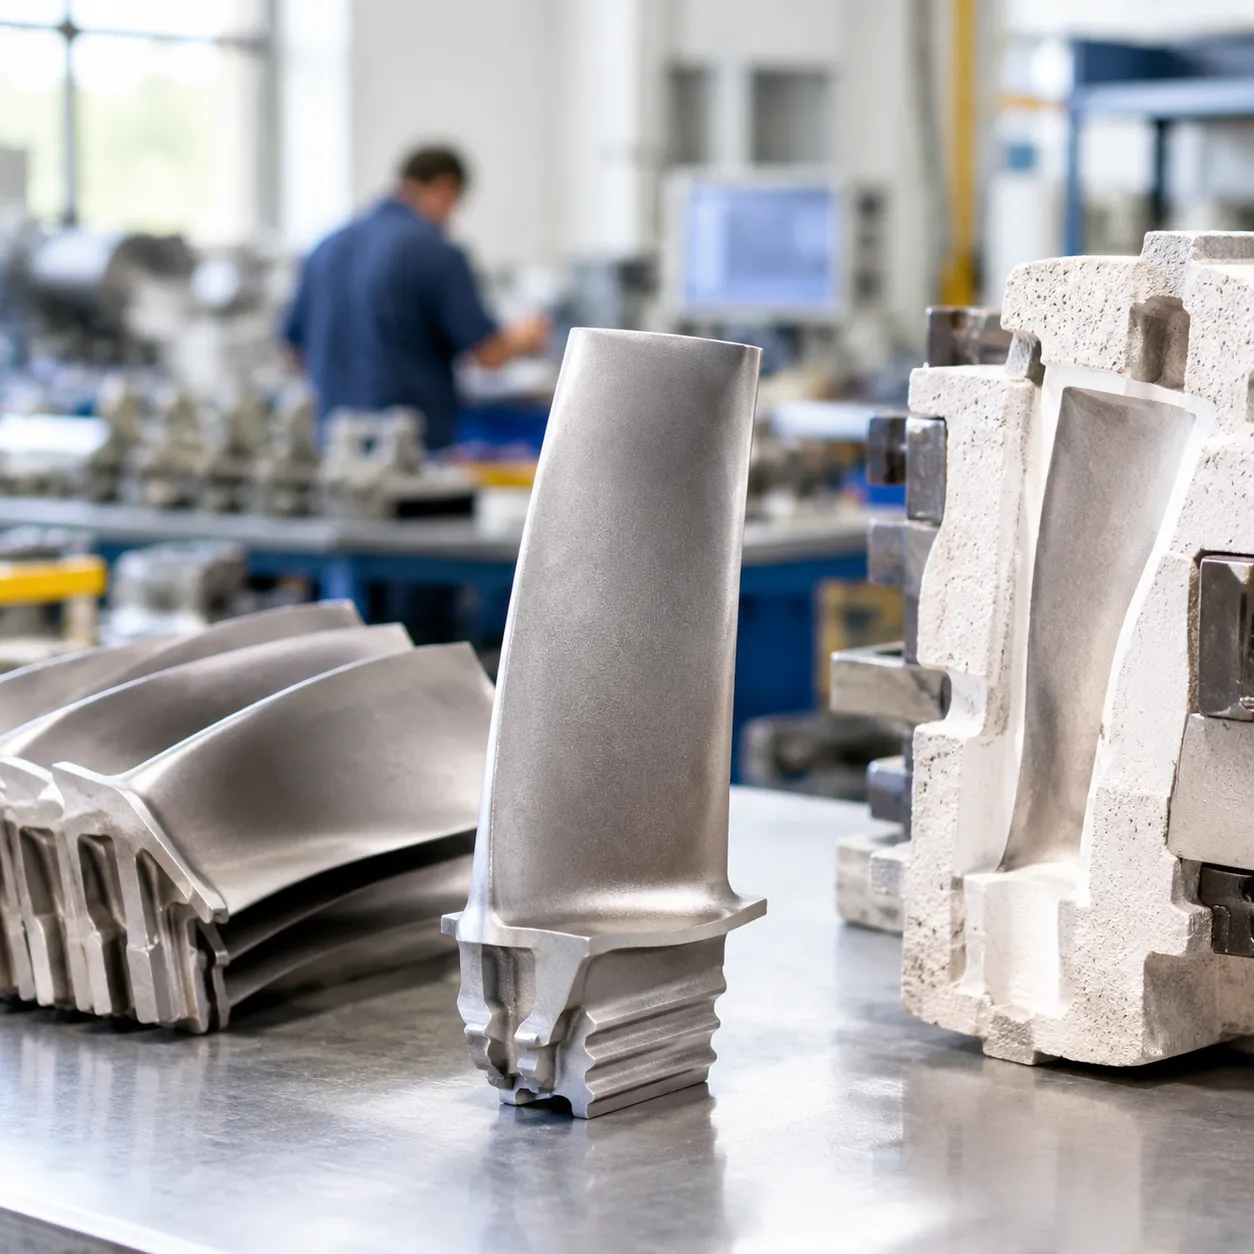
Ключевые различия: Литьё под давлением и литейное моделирование
Практическое различие заключается в литейном моделировании и литье под давлением это в форме: литьё по выплавляемой модели создает одноразовые керамические оболочки вокруг восковых моделей, в то время как литьё под давлением впрыскивает расплавленный металл в многоразовые закалённые стальные формы под высоким давлением. Этот выбор влияет на стоимость оснастки, время цикла, ассортимент сплавов, качество поверхности и на то, является ли производство мелкосерийным или массовым. Сначала просмотрите таблицу, затем используйте заметки по процессу и контрольный список решений ниже, чтобы выбрать маршрут.
| Особенность / Метрика | Литье по выплавляемым моделям (Lost Wax) | Прессовка под давлением |
|---|---|---|
| Стоимость оснастки | Низкие или умеренные начальные инвестиции | Высокие первоначальные инвестиции |
| Стоимость единицы | Выше за деталь | Очень низкие при большом объёме |
| Объем производства | Малосерийные или среднесерийные партии | Высокий и очень высокий объём производства |
| Время цикла | Медленнее (часы или дни) | Быстро (секунды на отливку) |
| Используемые формы | Жертвенные / одноразовые керамические оболочки | Постоянные, закалённые стальные формы |
| Ассортимент материалов | Железные и цветные сплавы | Только цветные сплавы |
| Поверхностная отделка | Хорошие, тонкие детали | Исключительно гладкая, отлитая поверхность |
| Толщина стенки | Универсальный, поддерживает толстые и переменные стенки | Лучше всего для тонких, однородных стенок |
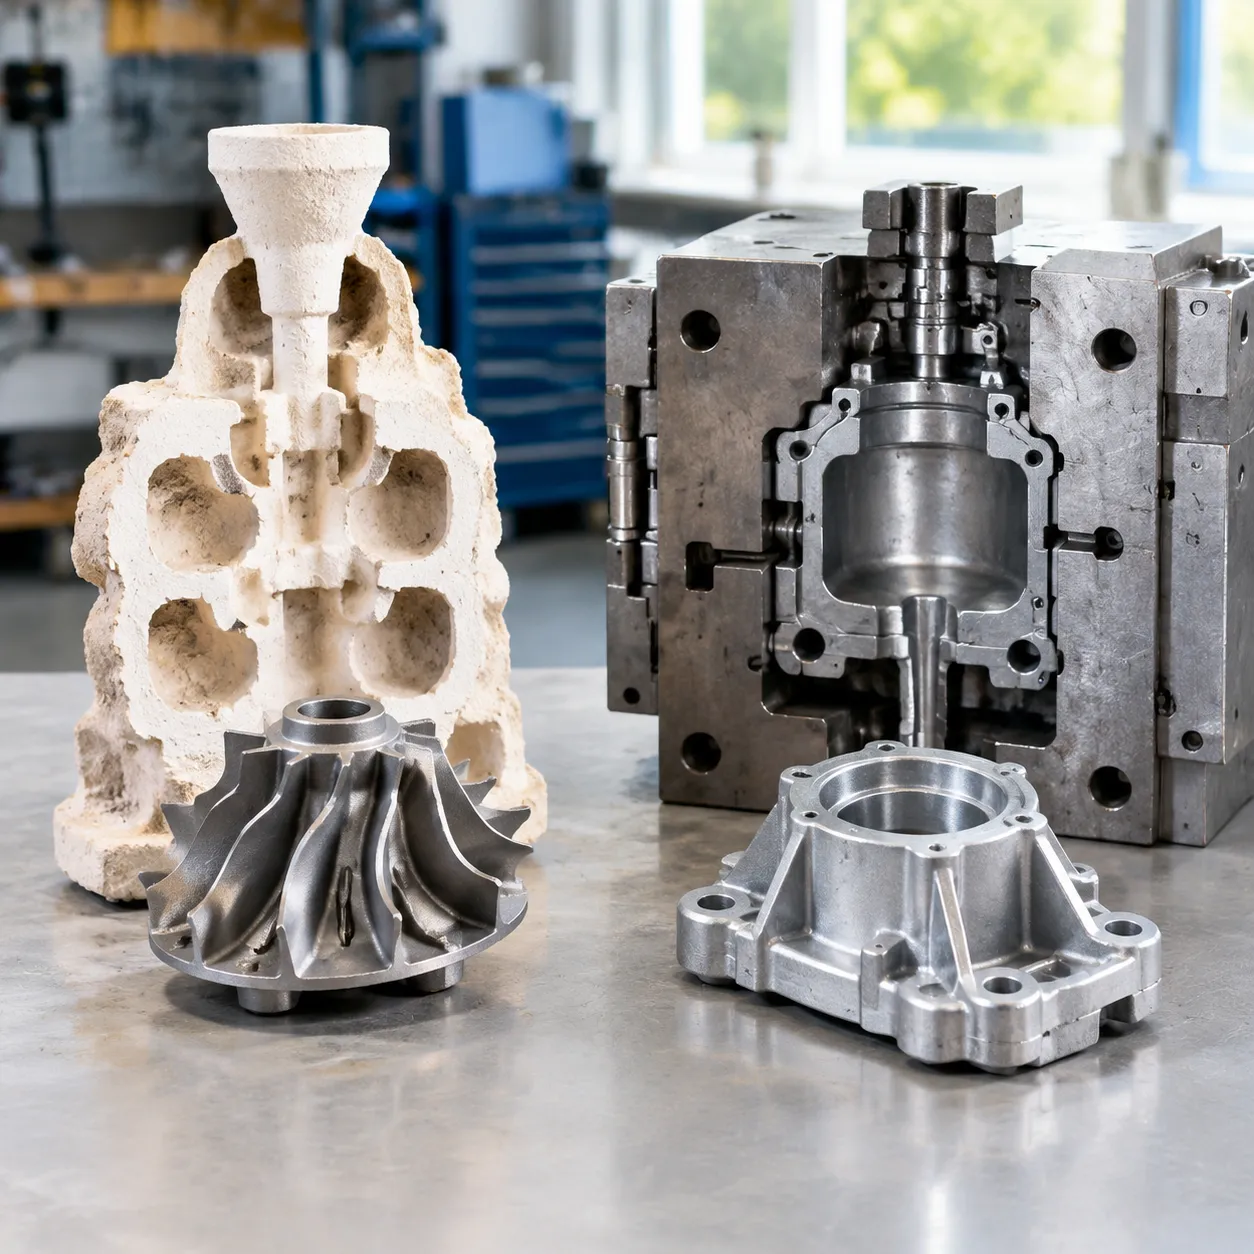
Выбор материала и совместимость
Самое большое отличие заключается в универсальности металлов:
- Литье по выплавляемым моделям: Совместим практически с любым сплавом. Отличается заливкой металлов с высокой температурой плавления, включая углеродистую сталь, легированную сталь, инструментальную сталь и специальные марки через нержавеющий инвестиционный литьё, а также цветные металлы, такие как титан, бронза и алюминий.
- Литье под давлением: Ограничено цветными металлами с более низкой температурой плавления, чтобы предотвратить тепловое повреждение закаленных стальных пресс-форм. Производство почти полностью сосредоточено на алюминий, цинком, и магнии сплавы.
Затраты на инструмент, затраты на единицу продукции и объем производства
- Инвестиционные затраты на инструменты: Литейное производство использует алюминиевые формы для формирования восковые модели, что делает начальные затраты на инструменты доступными. Вылитие под давлением требует точных, высококачественных стальных инструментов, рассчитанных на выдерживание сильных тепловых нагрузок, что требует гораздо больших первоначальных инвестиций.
- Экономика единицы при масштабировании: Вылитие под давлением автоматизирует доставку расплавленного металла через впрыск высокого давления, что приводит к быстрым циклам, измеряемым в секундах. Это сокращает затраты труда на единицу продукции, делая его наиболее экономичным выбором для массовое производство. Литейное производство включает ручное изготовление формы и разрушение оболочки, что сохраняет более высокую стоимость за штуку независимо от объема.
Допуски по размерам и качество поверхности
- Литье под давлением: Обеспечивает жесткие допуски и исключительная повторяемость партии в партии благодаря тому, что металл затвердевает внутри жестких, моделей, пригодных для повторного использования. Детали выходят с ультрагладкой, однородной поверхностное покрытие который редко требует вторичной обработки на станках.[4]
- Литье по выплавляемым моделям: Обеспечивает отличную точность размеров и тонкую детализацию, но при охлаждении воска и расширении керамической оболочки могут возникать небольшие отклонения. Хотя текстура поверхности чистая, высокоточные сопрягаемые поверхности могут потребовать незначительной доработки на ЧПУ.
Сложность конструкции, толщина стенок и сроки изготовления
- Сложная геометрия и внутренние вырезы: Литейное производство позволяет легко обрабатывать сложные внутренние проходы, слепые отверстия и сложные вырезы, поскольку керамическая форма просто разбивается после охлаждения.
- Оптимизация толщины стенок: Для компонентов, требующих специальных немагнитных геометрий, наши услуг по алюминиевому литейному формованию обеспечивают высокую структурную целостность при минимальных материальных затратах.
- Сроки выполнения: Инструменты для литья под давлением требуют более длительного начального изготовления, но после запуска детали производятся быстро. Инструменты для инвестиционного литья можно изготовить быстрее, но многоступенчатый цикл погружения, сушки, дегазации и заливки приводит к более длительным срокам производства на партию.
Понимание инвестиционного литья (метод потери воска)
Инвестиционное литье, часто называемое методом потери воска, — это древняя техника формирования металлов, усовершенствованная для современной точной инженерии. Она использует одноразовую сборку модели для создания сложных компонентов с высокой точностью размеров и почти готовым форматом. При оценке литейном моделировании и литье под давлением, инвестиционное литье выделяется своей исключительной универсальностью материалов и способностью производить сложные геометрии, которые трудно или невозможно реализовать с помощью жестких формовочных инструментов.
Как работает процесс литья по выплавляемым моделям
Процесс литья по выплавляемым моделям включает многоступенчатую последовательность, основанную на использовании жертвенного инструмента:
- Изготовление восковых моделей: Используется металлическая форма для инъекции детализированных восковые модели представляющих геометрию конечного компонента.
- Сборка дерева: Несколько восковых моделей прикрепляются к центральной системе восковых каналов и рукавов, образуя один кластер отливки или "дерево"."
- Создание керамической оболочки: Сборка многократно погружается в огнеупорную керамическую суспензию и покрывается зернами штукатурки, затем высушивается для формирования прочной керамической оболочки формы.
- Удаление воска (Lost Wax): Вся сборка нагревается в автоклаве или печи, расплавляя и удаляя внутренний воск, оставляя полую керамическую полость.[1]
- Заливка: Оболочка предварительно нагревается, и расплавленного металла заливается в полость при атмосферном давлении или вакуумных условиях.
- Удаление формы и очистка: После затвердевания и охлаждения металла одноразовые формы механически разрушаются для извлечения готовых металлических деталей для обрезки и доводки.
Ключевые преимущества и ограничения
Ключевые преимущества:
Несравненная гибкость сплавов: Поддерживает широкий спектр материалов, включая ферросплавы (нержавеющая сталь, легированные стали, инструментальные стали, углеродистая сталь) и высокотемпературные цветные сплавы.
Сложные внутренние детали: Отлично справляется с формированием вырезов, внутренних каналов, слепых отверстий и переменной толщины стенок.
Низкая начальная стоимость изготовления инструмента: Использует экономичное алюминиевое или мягкое металлическое оборудование для впрыска воска, что делает незначительный объем производства финансово целесообразным.
Высокое качество поверхности: Обеспечивает изысканную, непрерывную поверхностное покрытие поверхность прямо из формы, уменьшая необходимость в обширной вторичной обработке поверхности.
Ключевые ограничения:
Более высокая стоимость деталей при масштабировании: Трудоемкий многоступенчатый цикл подготовки оболочки и разрушения формы увеличивает операционные расходы на единицу продукции.
Более длительное время цикла: Создание, отверждение, дегазация и обжиг керамических оболочек требуют значительного времени по сравнению с быстрыми автоматизированными методами литья.
Одноразовые формы: Поскольку каждый цикл разрушает оболочку, процесс не может использовать постоянные, многоразовые формы. моделей, пригодных для повторного использования.[2]
Литейное производство с использованием штампов из закаленной стали
Литейное производство — это высокоскоростной, высокоавтоматизированный метод формовки металлов, предназначенный для производства большого количества одинаковых деталей с точными допусками. В отличие от процессов, использующих одноразовые формы, мы используем постоянные, многоразовые инструменты для формовки расплавленного металла в готовые или почти готовые компоненты с быстрыми циклами.
Как работает процесс литья под давлением
Процесс литья под давлением основан на использовании точного оборудования и многоразовых закаленных стальных пресс-форм. Вот как работает последовательность:
- Подготовка формы: Головки из стали очищаются, смазываются и надежно зажимаются под экстремальным давлением.
- Высокое давление впрыска: Расплавленный металл — в основном легкие сплавы, такие как алюминий, цинк или магний — впрыскивается в полость формы под сильным механическим давлением.[3]
- Быстрое затвердевание: Стальная форма быстро отводит тепло от расплавленного металла, вызывая его затвердевание за секунды.
- Извлечение: Форма открывается, механические выталкивающие штифты выталкивают готовую деталь, и цикл немедленно повторяется.
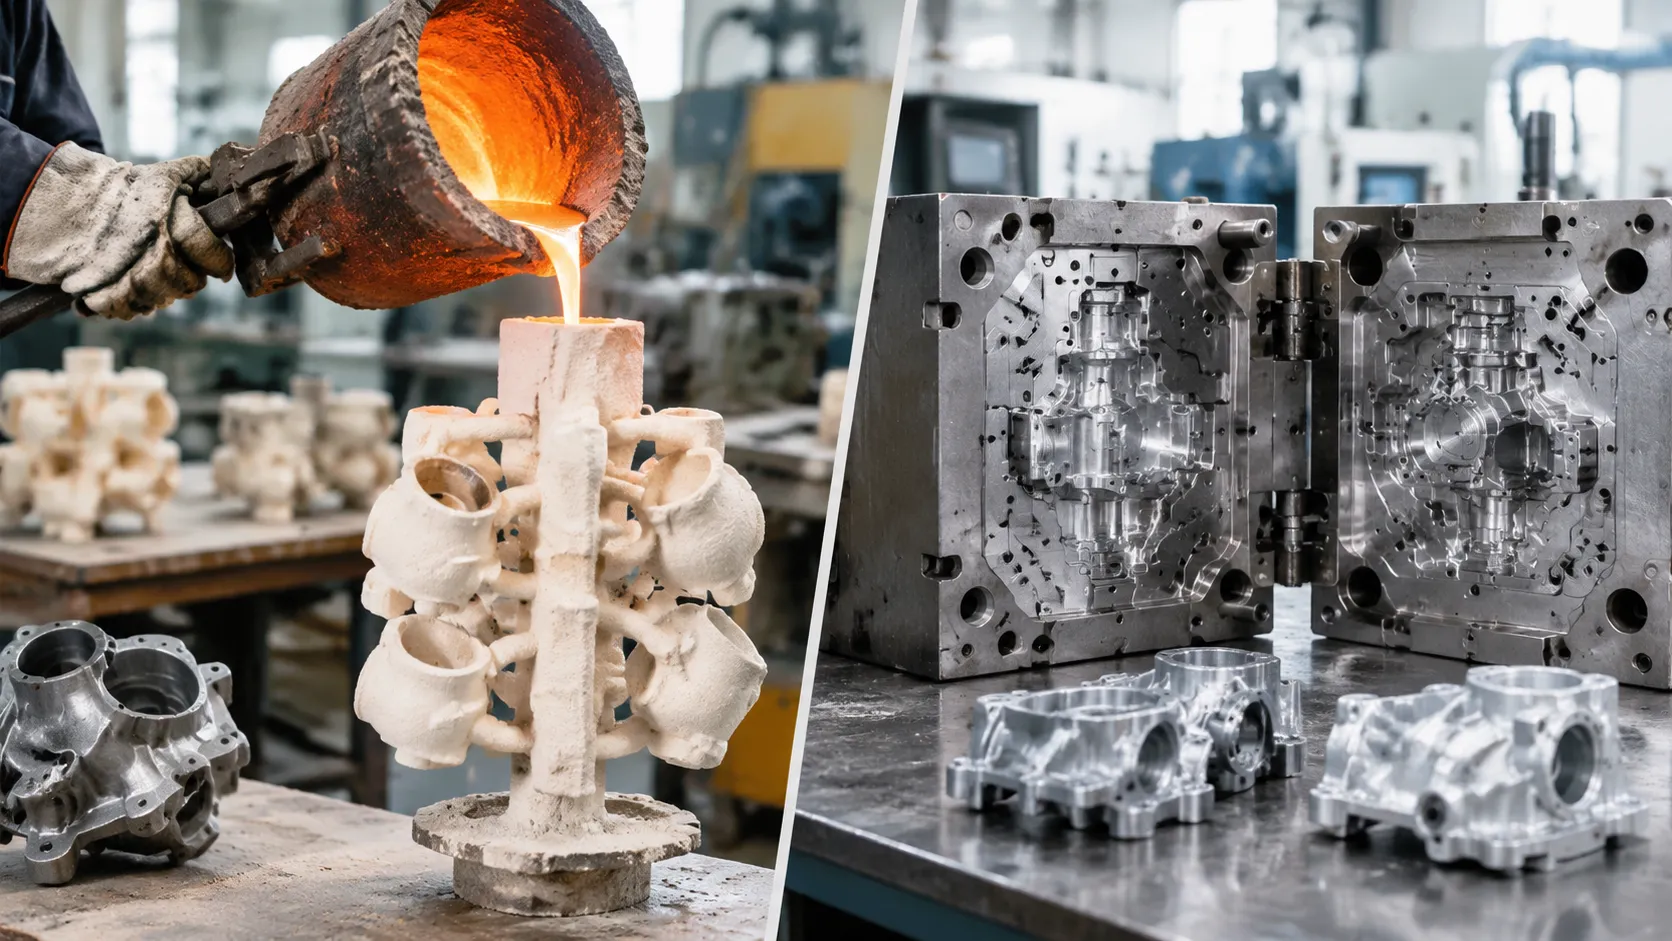
Ключевые преимущества и ограничения
При оценке литья по выплавляемым моделям и прессовки из металла понимание различий в операционном профиле прессовки помогает определить, соответствует ли это требованиям вашего проекта по объему и бюджету.
Ключевые преимущества:
- Высокоскоростного производства: Крайне быстрые циклы, измеряемые в секундах на удар, позволяют производить огромные объемы продукции.
- Точные допуски и повторяемость: Исключительная согласованность деталей на сотни тысяч ударов.
- Превосходная поверхность: Обеспечивает гладкую поверхность прямо из формы, минимизируя или исключая вторичную обработку.
- Тонкостенные сложности: Способен достигать сложных, легких геометрий с равномерными тонкими стенками.
- Низкая стоимость единицы при масштабном производстве: Стоимость инструментов быстро окупаются при больших объемах производства, значительно снижая цену за штуку.
Ограничения:
- Высокие первоначальные затраты на инструменты: Обработка твердосплавных стальных форм требует значительных начальных инвестиций, что делает этот процесс экономически невыгодным при небольших объемах производства.
- Ограничения по материалам: Процесс ограничен неметаллическими металлами с более низкими температурами плавления (такими как алюминий, цинк и магний) и не может обрабатывать феррометаллы, такие как углеродистая сталь или нержавеющая сталь. При оценке потребностей в литье меньших объемов или альтернативных металлов инженеры часто сравнивают эти параметры с другими методами в нашем сравнении песочного литья и прессовки из металла.
Песочное литье по сравнению с инвестиционным и прессовкой из металла
Трехпроцессный экран полезен, когда запрос на цену (RFQ) большой, феррометаллы или объем еще не определен. Формы из песка обычно одноразовые, связанный песок, и выбрасываются после вибрации, в этом отношении похожи на керамические оболочки. Гравитационное или умеренно-прессурное заполнение заменяет высоконапорное впрыскивание в твердосплавные формы, поэтому скорость цикла и поверхность после отливки уступают прессовке из металла, а тонкая деталировка восковой модели — литью по утраченной восковой модели.
Оставляйте песочное литье в выборе, когда объем слишком большой для восковой модели или набора из стальных форм, когда преобладают тяжелые секции, и когда механическая обработка может восстановить уклон и текстуру. Используйте инвестиционное литье, когда одноразовые формы должны копировать внутренние проходы из восковых моделей. Оставайтесь при прессовке из металла, когда важна многоразовая форма, тонкие стенки и высокий объем производства, определяющий стоимость за единицу.
Промышленные применения и типичные случаи использования
При сравнении литейном моделировании и литье под давлением, реальные задачи зависят от выбранного материала, объема производства и геометрической сложности. В качестве профессиональных поставщиков услуг точного литья и ЧПУ-обработки мы помогаем производителям из различных отраслей выбрать наиболее подходящий способ производства, который лучше всего балансирует структурную прочность и стоимость за единицу.
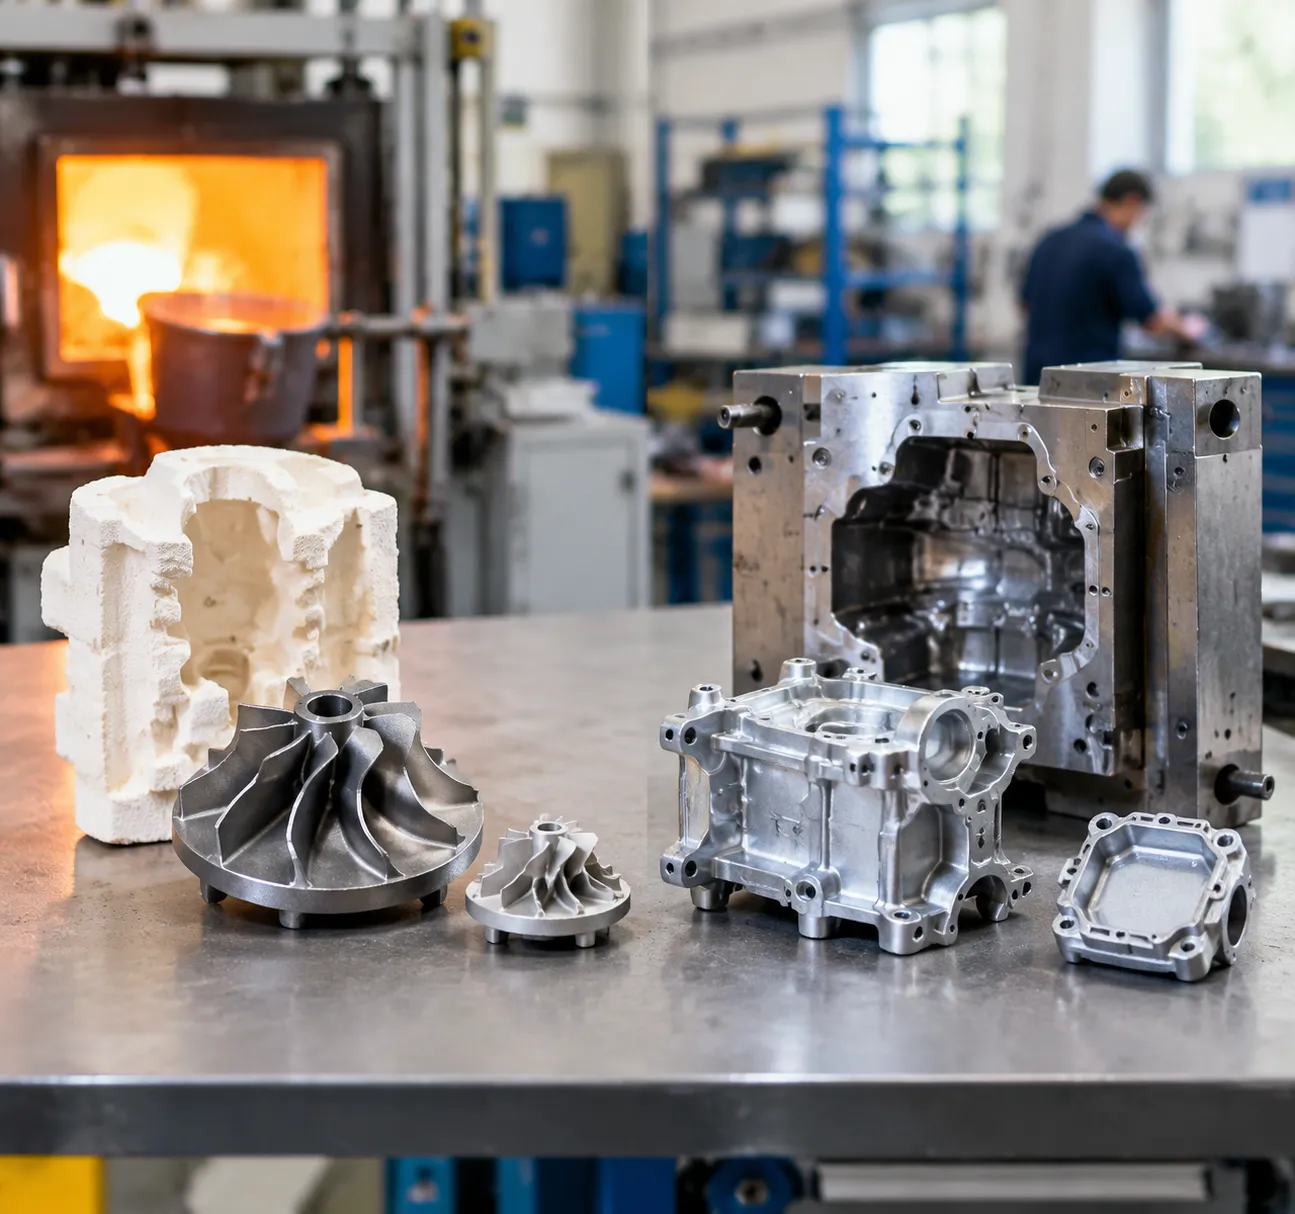
Общие области применения литья по выплавляемым моделям
Поскольку литье по выплавляемым моделям основано на использовании одноразовых керамических форм, создаваемых вокруг восковых моделей, оно отлично подходит для обработки ферросплавов с высокой температурой плавления и сложных форм с внутренними полостями. Изучая наш руководство по сплавам для литья помогает понять, как различные стали и суперсплавы ведут себя в этих специализированных условиях. Типичные случаи использования включают:
- Аэрокосмическая и оборонная промышленность: Турбинные лопатки, компоненты топливных систем и структурные кронштейны из высокопрочной нержавеющей стали или титановых сплавов.
- Медицинские устройства: Ортопедические имплантаты, хирургические инструменты и специализированные протезные компоненты, требующие биосовместимых сплавов и гладких поверхностей.
- Клапаны, насосы и системы управления жидкостями: Импеллеры тяжелых насосов, корпуса клапанов высокого давления и фитинги для агрессивных жидкостей, требующие бесшовных внутренних геометрий.
- Промышленное оборудование: Детали для тяжелых условий эксплуатации, шестерни и нестандартное структурное оборудование для специализированного промышленного оборудования.
Общие области применения литейных форм
Литье под давлением основано на использовании многоразовых закаленных стальных форм и быстром впрыске расплавленного металла. Это лучший выбор для массового производства легких, тонкостенных деталей из алюминия, цинка или магния. Подробнее о том, как этот метод высокого давления оптимизирует циклы и затраты, можно узнать в нашем подробном обзоре промышленный процесс литейного формования. Общие области применения включают:
- Автомобильные системы: Блоки двигателей, корпуса трансмиссий, корпуса коробок передач, структурные кронштейны и радиаторы, где критически важны точность и снижение веса.
- Потребительской электроники: Корпуса ноутбуков, внутренние рамы смартфонов, корпуса планшетов и экраны разъемов, требующие гладких поверхностей, готовых к обработке.
- Электроинструменты и оборудование: Корпуса дрелей, рамы пил, ручки и компоненты замков, созданные для долговечности и ежедневного многократного использования.
- Освещение и телекоммуникации: Осветительные приборы на светодиодах, уличные телекоммуникационные шкафы и корпуса радиочастотных трансиверов, требующие встроенных охлаждающих ребер.
Выбор между литьем по выплавляемым моделям и литейным формованием по объему и сплаву
Оценка литейном моделировании и литье под давлением сводится к балансу первоначального капитала, объемов производства, требований к материалам и геометрии компонентов. Оба метода производства позволяют получать прецизионные металлические компоненты, но каждый из них отвечает определенным инженерным требованиям и требованиям к бюджету. Мы помогаем нашим партнерам разобраться в этих компромиссах, чтобы выбрать производственный путь, который оптимизирует экономику единицы продукции и ее производительность.
Когда выбирать инвестиционное литье
Выбирайте Инвестиционный процесс формовки для высокоточного литья металлов когда ваш дизайн требует высокотемпературных металлов или более низких первоначальных затрат на запуск.
- Требуемые черные сплавы: Необходимо, если ваш компонент требует нержавеющей стали, углеродистой стали, титана или специализированных железоуглеродистых сплавов.
- Низкие и средние объемы производства: Более низкие первоначальные затраты на оснастку делают его экономичным для небольших партий или индивидуального дизайна.
- Сложная внутренняя геометрия: Идеально подходит для сложных поднутрений, глубоких полостей и изменяющейся толщины стенок, которые не могут быть извлечены из жесткой металлической оснастки.
- Минимальный первоначальный капитал: Подходит, когда амортизация дорогих штампов из закаленной стали нецелесообразна для графика или бюджета вашего проекта.
Когда выбирать литье под давлением
- Крупносерийное производство: Быстрое время цикла делает стоимость одной детали значительно ниже при масштабном производстве.
- Цветные металлы: Оптимально при использовании цинка, магния или алюминиевого литейного сплава для литья под давлением.
- Тонкостенные компоненты: Производит легкие, прочные детали с тонкими, равномерными стенками и гладкой поверхностью непосредственно из формы.
- Строгая размерная повторяемость: Переносные штампы из закаленной стали обеспечивают точные допуски без вариаций от партии к партии.
Ключевые факторы и контрольный список для принятия решений
Используйте эту прямую матрицу решений для оценки ваших операционных требований:
| Ключевой фактор решения | Литье по выплавляемым моделям | Прессовка под давлением |
|---|---|---|
| Основной металл | Железные и цветные металлы (сталь, титан, бронза) | Только цветные металлы (алюминий, цинк, магний) |
| Годовой объем | Низкий до среднего | Высокий до очень высокого |
| Инвестиции в инструменты | Умеренный (формовка восковыми моделями) | Высокий (заготовки из закаленной стали) |
| Стоимость за единицу | Умеренный до высокого | Низкий при масштабировании |
| Толщина стенки | Универсальный, подходит для толстых/различных по толщине стенок | Лучше всего для тонких, однородных стенок |
| Скорость цикла | Медленнее (многоступенчатый процесс керамической оболочки) | Чрезвычайно быстрый (секунды на выстрел) |
Часто задаваемые вопросы о литье по выплавляемым моделям и литейном формовании
В чем основное отличие формы при литье по выплавляемым моделям и литейном формовании?
Литье под давлением вводит металл в многоразовые формы, изготовленные из закаленной стали. Потерянный воск создает новую керамическую оболочку для каждой партии, поэтому формы являются одноразовыми после извлечения изделия. Это разделение формы — не маркетинговый ход — является первым фильтром по стоимости инструмента и времени цикла.
Какой процесс подходит для производства больших объемов по сравнению с малыми?
Производство больших объемов цветных металлов с тонкими стенками обычно осуществляется методом литья под давлением после амортизации форм из стали. Мелкосерийное производство, использование сталей или титановых сплавов, а также сложные выемки, которые нельзя извлечь из жесткой формы, обычно выполняются методом литья по выплавляемым моделям.
Может ли литье под давлением заливать те же цветные сплавы, что и потерянный воск?
Нет. Заготовки из закаленной стали ограничены низкотемпературными цветными сплавами, такими как алюминий, цинк и магний. Нержавеющая, углеродистая сталь и многие сверхсплавы остаются в области литья по выплавляемым моделям или других методов, пригодных для железных сплавов, таких как песочное литье.