


Yatırım döküm yüzey bitirme kaynak döküm sonrası kalan döküm dokusu ve mikro-geoğrafyasıdır, genellikle ikincil işlemler öncesinde Ra 3.2-6.3 µm civarında olur. Balmumu kalıp kalitesi, seramik yüz-coat taneleri, alaşım döküm pencereleri ve soğuma tüm bu temel belirlerken, patlatma, titreşimli bitirme, kütle bitirme ve santrifüj kova parlatma sızdırmazlık kabiliyetini ve yorgunluk direncini iyileştirir.
Yatırım Döküm Yüzey Bitirme Nedir?
Yatırım döküm yüzey bitirme, metal parçanın dış dokusu, pürüzlülüğü ve mikro-geoğrafik profili anlamına gelir ve kayıp mum döküm işlemi.
Dökmeye Hazır Yüzey Bitirme Tanımı
The döküm sonrası yüzey bir bileşenin seramik kabuktan çıkarıldıktan, temizlendikten ve kapı kaldırıldıktan hemen sonra, mekanik parlatma veya CNC bitirme gibi ikincil işlemlerden önceki ham yüzey durumudur.
- Doğrudan Replik: Son metalik yüzey, doğrudan ilk balmumu kalıp ve ana refrakter çamur kaplamasının yüzey kalitesini yansıtır.
- Yakın-Ağırlık-Şekli Kalitesi: Geleneksel kum dökümüne kıyasla, döküm sonrası yatırım döküm, önemli ölçüde daha düzgün sınırlar, net detaylar ve minimum ayırma çizgisi parlaması üretir.
- Fonksiyonel Bütünlük: Düzgün döküm sonrası dış yüzey, mikro-çentikleri azaltır, doğrudan sızdırmazlık kabiliyetini ve dinamik yükler altında yorgunluk direncini artırır.
Dökümde Yüzey Pürüzlülüğü (Ra) Nasıl Ölçülür?
Yüzey dokusu, ölçüm araçları kullanılarak nicelendirilen yüzey pürüzlülüğü ölçütler, öncelikle Pürüzlülük Ortalaması (Ra). Ra, yüzey profilinin tepe noktaları ve vadileri ile referans orta çizgi arasındaki aritmetik ortalama sapmasını temsil eder ve mikroinç (µin) veya mikrometre (µm) cinsinden ölçülür.[1]
- Temas Profilometresi: İnce elmas uçlu bir stylus döküm profilini boyunca izler, dikey yer değiştirmeyi kaydeder ve kesin Ra, Rz ve Rmax değerlerini hesaplar.[2]
- Temassız Optik Tarama: Yüksek hassasiyetli 3D beyaz ışık veya lazer optik profilometreler yüzey topografyasını haritalar, karmaşık geometriler ve kritik sıvı akış kanalları için idealdir.[4]
- Görsel-Hissetmeli Karşılaştırıcılar: Döküm Yüzey Karşılaştırıcıları (örneğin ISO 8503 veya MSS-SP-55 standartları) dökümhane zemininde hızlı ve standartlaştırılmış karşılaştırmalı denetimler için kullanılır.
Yatırım Döküm İçin Standart Yüzey Pürüzlülük Değerleri
Kayıp mum dökümünün hassas doğası, rekabetçi döküm yöntemlerine kıyasla sektör lideri yüzey kalitesi sağlar. Aşağıdaki tablo, yaygın üretim teknikleri arasında tipik yüzey pürüzlülük değerlerini özetlemektedir:
| Döküm / Üretim Yöntemi | Standart Ra (µm) | Standart Ra (µin) | Yüzey Kalitesi Sınıfı |
|---|---|---|---|
| Standart Yatırım Döküm (Döküm halinde) | 3.2 - 6.3 | 125 - 250 | İnce / Pürüzsüz |
| Premium Hassas Yatırım Döküm | 1.6 - 3.2 | 63 - 125 | Ultra İnce |
| Dövmeli Döküm | 0.8 - 3.2 | 32 - 125 | Üstün |
| Kabuk Kalıp Döküm | 6.3 - 12.5 | 250 - 500 | Orta |
| kumdökmeli | 12.5 - 25.0 | 500 - 1000 | Kaba |
Temel yatırım döküm operasyonlarımız, düzenli olarak döküm sonrası pürüzlülük ortalaması olarak Ra 3.2 µm (125 µin) veya daha iyisi, kalıcı boyut kontrolü, azalan sonrası işleme ve kalıptan çıkışta üstün birleşim yüzeyi performansı garantisi sağlar.[3]
Yatırım Dövme Yüzey Bitimini Şekillendiren Ana Faktörler
Üstün bir yatırım dövme yüzey bitimi elde etmek, ilk kalıp yapımından son döküm aşamasına kadar sıkı süreç kontrolüne bağlıdır. Çünkü kayıp mum dövmesi, mikroskobik detayları son derece yüksek doğrulukla yeniden üretir, her bir termal ve mekanik değişken doğrudan bileşeninizin yüzey dokusunu şekillendirir.
Mum Deseni Kalitesi ve Kalıp Hassasiyeti
Son döküm, yalnızca onu oluşturan kullanılabilir desene kadar pürüzsüz olabilir. Mum replikasında herhangi bir kusur, hemen metal üzerine aktarılır.
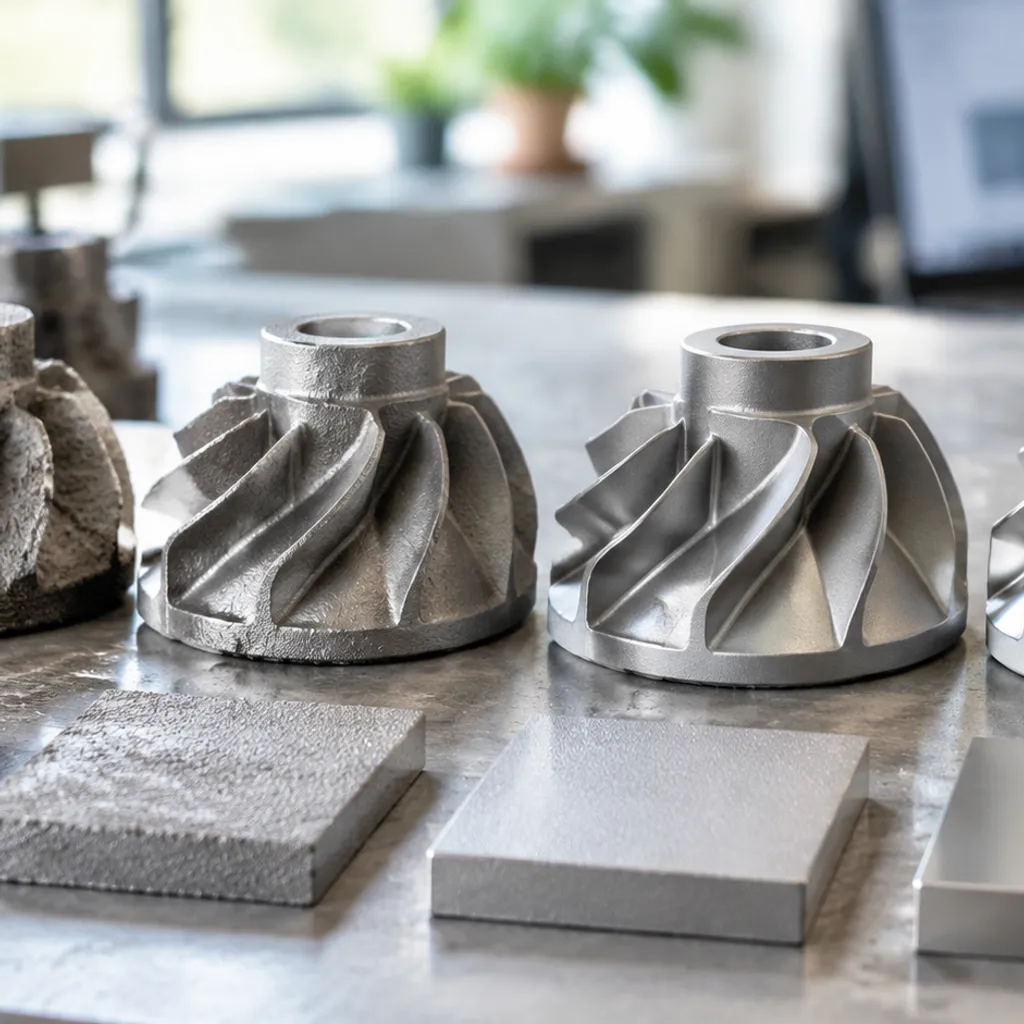
- Kalıp İşleme: Mum enjeksiyon kalıplarımızı yüksek hızlı CNC merkezleri kullanarak işliyoruz, böylece kalıp izleri ve adımlar ortadan kaldırılır.
- Daralma Kontrolü: Kesin mum enjeksiyon sıcaklığı ve basınç döngüleri, çökme izleri ve yüzey dalgalanmalarını önler.
- Kalıp Montajı: Uygun taşıma ve düzgün kapı bağlantıları, kabuklama öncesinde mum deseni kalitesinin kusursuz kalmasını sağlar.
Seramik Kabuk Kalıp Malzemeleri ve Tane Boyutu
Seramik kabuğun en iç yüzey katmanı, doğrudan erimiş alaşıma temas eder ve temel yüzey pürüzlülük ortalaması (Ra) belirler.
- Birincil Çamur Tane Boyutu: Füzyonlu silika ve zirkon gibi ultra ince refrakter unlar kullanarak, son derece düzgün bir sınır tabakası oluşturmak için ilk çamur daldırma işlemi yapılır.
- Daldırma Tutarlılığı: Çamur viskozitesi ve stucco tane boyutunun sıkı takibi, karmaşık profillerde çamurun toplanmasını ve hava kabarcıklarını önler.
- Kurutma Temizliği: Tam otoklav kurutma, firing sırasında kalıp iç yüzeyinde kalan karbon kalıntılarının pitting yapmasını engeller.
Alaşım Bileşimi ve Döküm Sıcaklığı
Ergitilmiş metal davranışı dolum sırasında, alaşımın kalıp duvarını ne kadar net yansıttığını belirler. Yüksek eriyik akışkanlığı ince konturların yakalanmasına yardımcı olur, ancak aşırı ısınma, yüzeydeki mikro çatlakları geliştirmeden önce ciddi metal-kalıp reaksiyonlarına neden olur.
Farklı malzemeler, oksidasyon ölçeklenmesini önlemek için farklı termal pencerelere ihtiyaç duyar:
- Süper Alaşımlar: Yüksek sıcaklıktaki metalleri dökme, hassas vakum ergitme veya özel seramik bariyerler gerektirir. Örneğin, bizim hassas döküm yatırımları ve özel kobalt süperalaşım parçaları sıkı ergitme kimyası kontrolü altında çalışıyoruz, böylece agresif termal ortamlara dayanabilir ve yüzeyde mikro çatlaklar oluşmaz.
- Bakır ve Titanyum gibi Non-Ferrous Alaşımlar: Düşük erime noktası malzemeler, sıkı atmosferik koruma gerektirir. Bizim özelleştirilmiş pirinç döküm hizmetlerimiz döküm sırasında dross oluşumunu ve yüzey sınırında gaz gözenekliliğini durdurmak için disiplinli ergitme gaz boşaltmasına dayanır.
Soğuma ve Katılaşma Hızları
Metalin seramik kabuk içinde nasıl donduğu, doğrudan tane yapısı, büzülme ve dış yüzey bütünlüğünü etkiler.
- Yönsel Katılaşma: Kontrollü soğutma, besleme metalini önce ince bölümlere yönlendirir, yüzey çöküntü kusurlarını ve yerel gözenekliliği ortadan kaldırır.
- Kabuğun İzolasyonu: Kabuğu sarmak veya ön ısıtmak, soğuma hızlarını uniform tutar, termal şok yırtılmalarını ve düzensiz dış büzülmeyi önler.
- Kırma Zamanlaması: Dökümlerin güvenli kırılma sıcaklıklarına kadar soğumasına izin vermek, mekanik kabuk çıkarma sırasında yüksek sıcaklıkla oluşan hasarı önler.
Yaygın İkincil Yüzey Bitirme İşlemleri
Standart kayıp mum döküm, etkileyici bir ilk profil sağlar, ancak ikincil işlemler ve bizim yüzey işlemi seçeneklerimiz, yatırım döküm yüzey bitimini tam uygulama standartlarına uygun hale getirmemize olanak tanır. Görsel çekicilik, sıkı sızdırmazlık kabiliyeti veya artmış yorgunluk direnci önceliğiniz olup olmadığına bağlı olarak, hedef pürüzlülük ortalaması Ra'yı elde etmek için özel mekanik ve kimyasal teknikler kullanıyoruz.
Aşındırıcı Patlatma (Kurşun Patlatma ve Kum Patlatma)
Aşındırıcı patlatma, kabuk çıkarma ve termal işlem sonrası parçaları doğrudan temizlemek için temel adımımızdır:
- Kumlama: Seramik kabuk kalıntılarını temizlemek, dış yüzeyi hafifçe peening yapmak ve temiz, düzgün bir saten dokusu kazandırmak için küresel paslanmaz çelik veya dökme çelik ortamlar kullanılır. Bu hafif peening işlemi, yüzeydeki sıkıştırıcı gerilimi artırarak yorgunluk direncini yükseltir.[5]
- Kum Patlatma: Kontrollü pnömatik basınç altında ince silika, alüminyum oksit veya cam boncuklar kullanılır. Hassas geometrileri değiştirmeden mikro düzensizlikleri nazikçe dengeler ve sonraki kaplama veya boyama için uygun olan mat bir yüzey sağlar.
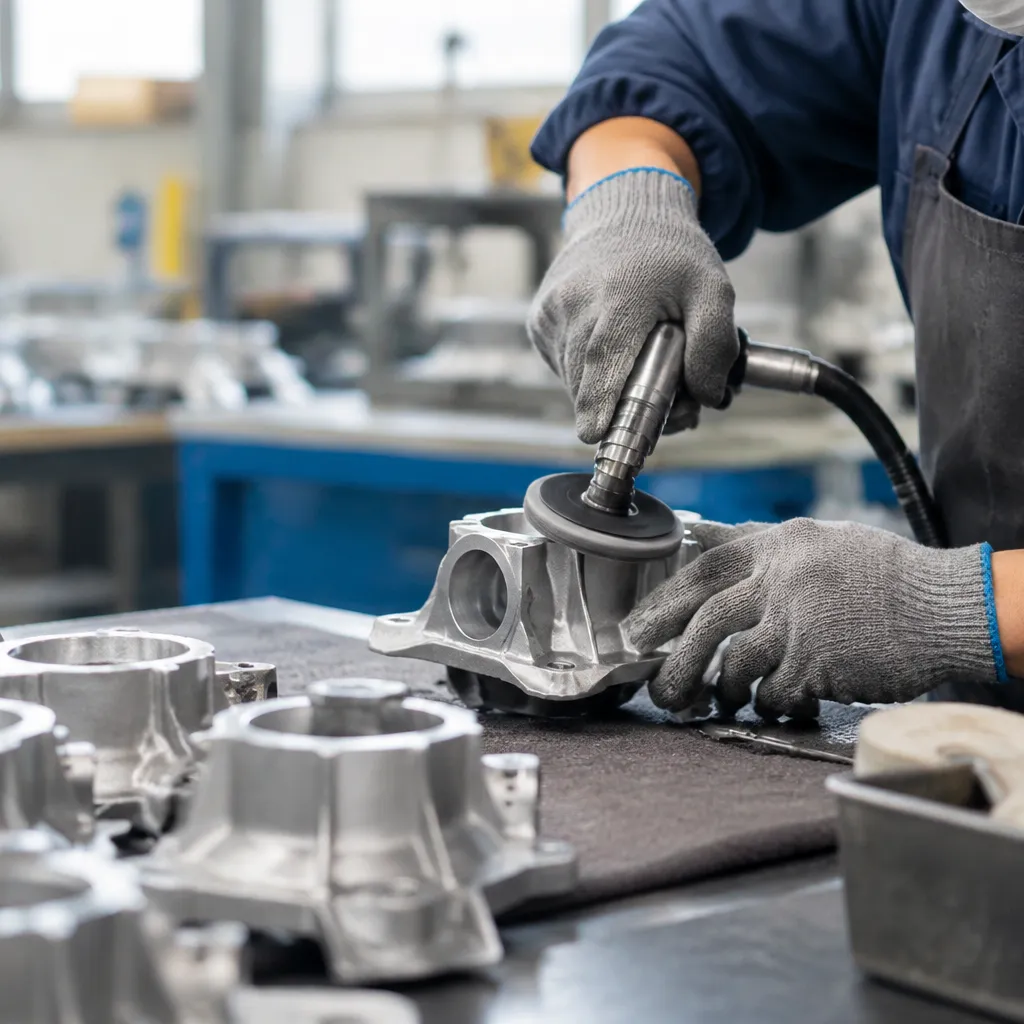
Vibrasyonla Parlatma ve Çevirme
Yüksek hacimli çalışmalarda tutarlı kenar kırma ve radyuslama gerektiren durumlarda, kütle yüzey işlemi karmaşık konturlar boyunca uniform sonuçlar sağlar:
- Vibrasyonlu Yüzey İşleme: Döküm parçalar, su ve temizlik bileşikleri ile karıştırılmış aşındırıcı seramik, plastik veya sentetik medya ile dolu titreşimli bir kabın içinde hareket eder. Bu işlem, ayırma çizgilerini temizler, keskin geçişleri yuvarlar ve yüzey tepeciklerini düzleştirir.
- Santrifüj Varil Parlatma: Kompakt bileşenler için hızlı, ayna gibi pürüzsüzleştirme sağlamak amacıyla daha yüksek enerji seviyelerinde çalışır. Manuel taşlama olmadan, birleşme bölgelerinin sızdırmazlık kabiliyetini önemli ölçüde artırır.
Belirli döküm bölgeleri, kütle yüzey işlemi medyasının şekillendiremediği ultra sık geometriler gerektirdiğinde, gelişmiş takımların bilinen EDM işleme toleransları ve süreçleriyle entegrasyonu yüzeylerin ikinci aşama işlenmiş yüzlerle mükemmel şekilde oturmasını sağlar.
Kimyasal Asitleme ve Pasivasyon:
Döküm ve ısı işlemleri, alaşımlı parçalarda inatçı termal oksit tabakası ve yüzey kirleticileri bırakabilir. Kimyasal daldırma, alt tabakayı etkili bir şekilde temizler:
- Asitleme: Kontrollü asit banyoları (genellikle nitrik-hidroflorik asit karışımları) kullanılarak yanmış seramik kalıntıları, gömülü oksitleri ve metalik ölçekler giderilir, agresif metal kaybı olmadan.
- Passivasyon: Özellikle paslanmaz çelik sınıfları için hayati öneme sahip olan bu asit işlemi, serbest yüzey demirini çözer ve yoğun, korozyona dayanıklı krom oksit pasif tabakasının oluşumunu sağlar.[6]
Elektrik Parlatma ve Mekanik Parlatma:
- Mekanik Parlatma: Teknisyenler, ince aşındırıcı bileşiklerle işlenmiş dönen bez tekerlekleri kullanarak küçük kusurları giderir, grit boyutlarını kademeli olarak azaltır ve yüksek parlaklık, dekoratif bir cilaya ulaşır.
- Elektropolishing: Sıfır elektro-kaplama olarak da tanımlanan bu işlem, parçayı elektrik akımı altında elektrolit banyosuna daldırarak mikroskobik yüzey tepeciklerini çözer. Bu, yüzey pürüzlülük ortalaması Ra'yı önemli ölçüde düşürür, mikroskobik çapakları ortadan kaldırır ve gıda, denizcilik ve cerrahi aletlerde gereken steril, temizlenmesi kolay dış yüzey sağlar.
Döküm Yüzey Kalitesini Optimize Etmenin Faydaları:
Yatırım döküm yüzey kalitenizi ince ayar yapmak, sadece kozmetik kaliteyi artırmakla kalmaz, aynı zamanda birçok avantaj sağlar.
Gelişmiş Korozyon ve Aşınma Direnci
İşlenmemiş dökümde mikroskobik zirveler ve vadiler, yapısal bozulma için başlangıç noktası olarak hareket eder. Yüzey pürüzlülüğünü azaltmak, nem, kimyasallar ve endüstriyel kirleticilerin biriktiği mikro çatlakları ortadan kaldırır:
- Korozyon Azaltımı: Daha düzgün bir yüzey, oksitleyici ortamlara daha az yüzey alanı maruz kalmasını sağlar, çukurlanma ve çatlak korozyonu riskini önemli ölçüde azaltır.
- Üstün Yorgunluk Direnci: Parlatılmış, düşük-Ra yüzeyler, mikro notları ortadan kaldırır ve döngüsel yükler altında erken yorgunluk çatlamasına neden olan gerilme yoğunlaşma noktalarını engeller.
- Sürtünme ve Aşınma Kontrolü: Düzenli temas yüzeyleri, kayma sürtünmesini en aza indirir ve dinamik montajlarda aşındırıcı aşınmayı azaltır.
- Güvenilir Sızdırmazlık Kabiliyeti: Eşleşen yüzeyler, ağır işleme veya kalın elastomer contalar gerektirmeden daha sıkı sıvı ve gaz sızdırmazlıkları sağlar.
| Yüzey Durumu | Ra Aralığı (µm) | Aşınma Etkisi | Korozyon Riski |
|---|---|---|---|
| Standart Dövme | 3.2 - 6.3 | Orta düzeyde sürtünme; daha hızlı ilk kullanım aşınması | Kirleticileri mikro boşluklarda tutar |
| Optimize / Patlatılmış | 1.6 - 3.2 | Düşük sürtünme; stabilize temas noktaları | Düzenli oksit tabakası oluşumu |
| Superfinished / Parlatılmış | 0.4 - 1.6 | Minimal sürtünme; yüksek kayma dayanıklılığı | Oymaya karşı olağanüstü direnç |
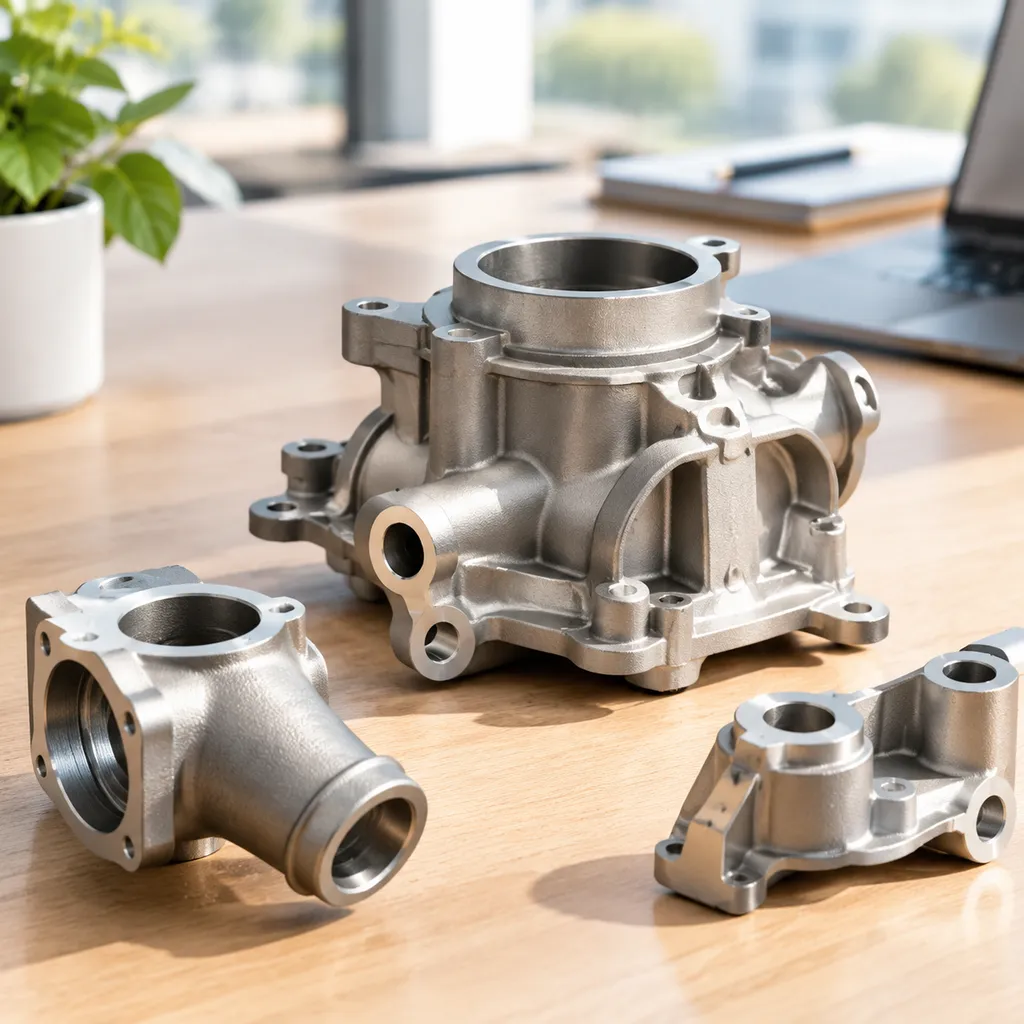
Üstün Estetik ve Dekoratif Çekicilik
Hassas kayıp mum dökümünden yüksek kaliteli döküm yüzeyi, akış izlerini, kapı izlerini ve kalıp dikiş hatlarını en aza indirir.
Düzenli, kusursuz bir alt tabaka elde etmek, sonraki kaplama, anotlama, boyama veya PVD kaplama katlarının alttaki kusurları göstermeden düzgün yapışmasını sağlar. Parçeleri alternatiflerle birlikte değerlendirirken Endüstriyel döküm işlemi, optimize edilmiş yatırım döküm yüzeyi, standart döküm yollarının temiz bir şekilde çoğaltmakta zorlandığı karmaşık, ince duvarlı geometrilerde olağanüstü dekoratif çok yönlülük sağlar.
İyileştirilmiş Boyutsal Doğruluk ve Bileşen Uyumları
Yüksek yüzey zirveleri yanlış boyutsal okumalar oluşturur ve son montaj sırasında tahmin edilemeyen tolerans yığılmalarına neden olur. Yüzey kalitesini optimize etmek, anahtar arayüzleri stabilize eder:
- Daha Sıkı Tolerans Kontrolü: Yüzey zirvelerini kontrol etmek, parçalarınızın sürekli olarak nominal CAD modeli boyutlarıyla uyumlu olmasını sağlar.
- İkincil İşlem Maliyetlerini Azaltma: Yakın-ağır şekilli bileşenler, düşük yüzey pürüzlülüğü ile tamamen kaba frezeleme işlemlerini atlayabilir, böylece döngü süresi ve takım aşınmasını tasarruf eder.
- Tekrarlanabilir Sıkma ve Sabitleme: Düz, uniform referans yüzeyler, CNC işleme tezgahları içinde sert, doğru hizalama sağlar.
Projeniz İçin Yatırım Döküm Yüzey Bitirme Seçimi Nasıl Yapılır
İdeal olanı seçmek yatırım döküm yüzey bitirme fonksiyonel mekanik talepler, estetik hedefler ve üretim ekonomileri arasında denge kurmayı gerektirir. Biz Profesyonel Hassas Döküm ve CNC İşleme Hizmet Sağlayıcılarıyız ve mühendislik ekiplerine, varsayılan aşırı parlatma yerine sadece kullanım amacına göre yüzey toleranslarını belirtmelerini her zaman tavsiye ederiz.
Uygulama ve İşletme Ortamı Gereksinimleri
İşletme ortamı doğrudan gereken kaba pürüzlülük ortalaması (Ra) değerini belirler.
- Akışkan ve Basınç Sistemleri: Düzgün yüzeyler türbülansı önler ve contalar ile O-ring oturakları arasında uygun sızdırmazlık kabiliyetini garanti eder.
- Döngüsel Yorulma Uygulamaları: Döküm sonrası yüzey işlemleriyle mikro-kesitleri ortadan kaldırmak, ağır dinamik yükler altında yorulma direncini önemli ölçüde artırır.
- Hijyenik ve Tıbbi Kullanım: Ultra-düz profiller, bakterilerin ve kirleticilerin yerleştiği mikro çatlakları ortadan kaldırır, sterilizasyonu kolaylaştırır.
| Uygulama Talepleri | Tavsiye Edilen Yüzey Bitirme Seviyesi | Tipik Hedef Ra |
|---|---|---|
| Genel Yapısal / Kritik Olmayan | Standart Döküm / Çekme Tozu ile Yüzey İşlemi | 3.2 - 6.3 µm (125 - 250 µin) |
| Akışkan Akışı / Düşük Sürtünmeli Contalar | Vibrasyonlu Yüzey İşlemi / Kumlama | 1.6 - 3.2 µm (63 - 125 µin) |
| Dinamik Rulmanlar / Kritik Sızdırmazlık | Santrifüj Kova Parlatma / CNC İşleme | 0.4 - 0.8 µm (16 - 32 µin) |
Malzeme Uyumluluğu ve Temel Alaşım Seçimi
Metal seçiminiz doğrudan elde edilebilir döküm yüzeyini etkiler. Düşük erime noktası alaşımları ve bakır dışı metaller kolayca akış sağlar, kalıptan doğrudan daha düzgün yüzeyler üretir, oysa refrakter metaller ve karbon çelikleri yüksek döküm sıcaklıkları nedeniyle doğal olarak daha kaba dokular gösterir. İnceleyin dökelik alaşım seçimi kılavuzu farklı kabuk döküm sistemleriyle temel metal özelliklerinin nasıl etkileşime girdiğini değerlendirmek için.
Kayıp mum döküm işlemlerimizde, belirli metalurjiyi uygun sonrası işlemlerle eşleştiririz. Örneğin, austenitik paslanmaz çelikler elektropolishing'e son derece iyi yanıt verirken, daha sert nikel süper alaşımları genellikle döküm yüzeylerini verimli bir şekilde pürüzsüzleştirmek için kütle yüzey işlemlerinde veya kuru şoklama düzenlerinde sağlam ortamlar gerektirir.
Yüzey Kalitesi ile Üretim Maliyetlerini Dengelemek
Gereksiz derecede ince bir yüzey bitişine odaklanmak, üretim döngüsü sürelerini ve hurda risklerini artırır. Standart döküm yüzeyi en maliyet etkin temel sağlar. İkincil işlemler eklemek - titreşimli temizleme, hassas el parlatma veya CNC taşlama gibi - işlem maliyetlerini kademeli olarak artırır.
- Standart Döküm Sonrası: Sıfır ikincil maliyet; gizli endüstriyel braketerler, yapısal muhafazalar ve genel çerçeve için idealdir.
- Mekanik Patlayıcı Temizleme: Minimal maliyet artışı; ölçekleri temizler, kalıntıları giderir ve eşit mat bir görünüm sağlar.
- Hassas Kütle Yüzey İşlemi: Orta düzey maliyet artışı; parça konturlarını pürüzsüzleştirir, keskin köşeleri yuvarlar ve tüm üretim partileri boyunca sürtünmeyi azaltır.
- Elektropolishing ve Süper-Bitirme: En yüksek maliyet profili; yalnızca kritik uyum yüzleri, sıvı temas yolları ve dekoratif müşteri yüzüne bakan bileşenler için ayrılmıştır.
Referanslar
- Vikipedi - Yüzey pürüzlülüğü (Ra aritmetik ortalama sapma) ↩
- ASME B46.1 - Yüzey Dokusu (Yüzey Pürüzlülüğü, Dalgalanma ve Lay) ↩
- Yatırım Döküm Enstitüsü - Yatırım Döküm Nedir ↩
- NIST - Yüzey metrologisi yayını (PDF) ↩
- SAE J442 - Şok Peening için Test Şeridi, Tutucu ve Ölçüm Aleti ↩
- IMOA - Paslanmaz Çeliklerin Passivasyonu (PDF) ↩
- Mühendisler Kenarı - Yüzey Bitirme / Pürüzlülük dönüşüm referansı (tipik Ra bantları)
- NBS El Kitabı 141 - Optik İnterferometri metrologisi arka planı (PDF)

