Denne artikkelen introduserer hovudsakleg keramisk skall-investeringstøyping prosess - kor foundryar byggjer ein fleira-lags motstandskraftig form rundt ein utgiftsmodell voksmodell for å støype nær-nett-form metalldeler med fin overflatedetalj og kontrollert metallurgi. Skallintegritet avhenger av keramisk leire dypp, stuccoing, kontrollert tørking, avvoksing, og brennesteg før smeltet legeringen fyller forma.
Oversikt over keramisk skall-investeringstøyping prosess
Moderne industriell produksjon krevjer kompromisslaus presisjon, komplekse geometriar og overlegen overflateintegritet. Den keramisk skall-investeringstøyping prosess står som den fremste near-net-shape produksjonsløysinga, som forener avansert materialvitskap med metallurgisk ingeniørkunst for å produsere komponentar som tradisjonelle støypemetodar ikkje kan matche.
Kva er keramisk skall-investeringstøyping?
Den keramiske skall-investeringstøyping prosessen er ein presisjonsforma-teknikk som byggjer eit offer, fleira-lags keramisk omslutt around ein utgiftsmodell[4]. Kjernen i metoden er å erstatte tradisjonelle klumpete faste former med eit høg integritets, konstruert keramikkhylster designa for maksimal termisk stabilitet, permeabilitet og mekanisk styrke.
Hylsterkonstruksjonen følgjer ein grundig syklus:
Mønstermontering: Eit forbrukbart voksmodell klyngje er plassert på eit sentralt løparssystem.
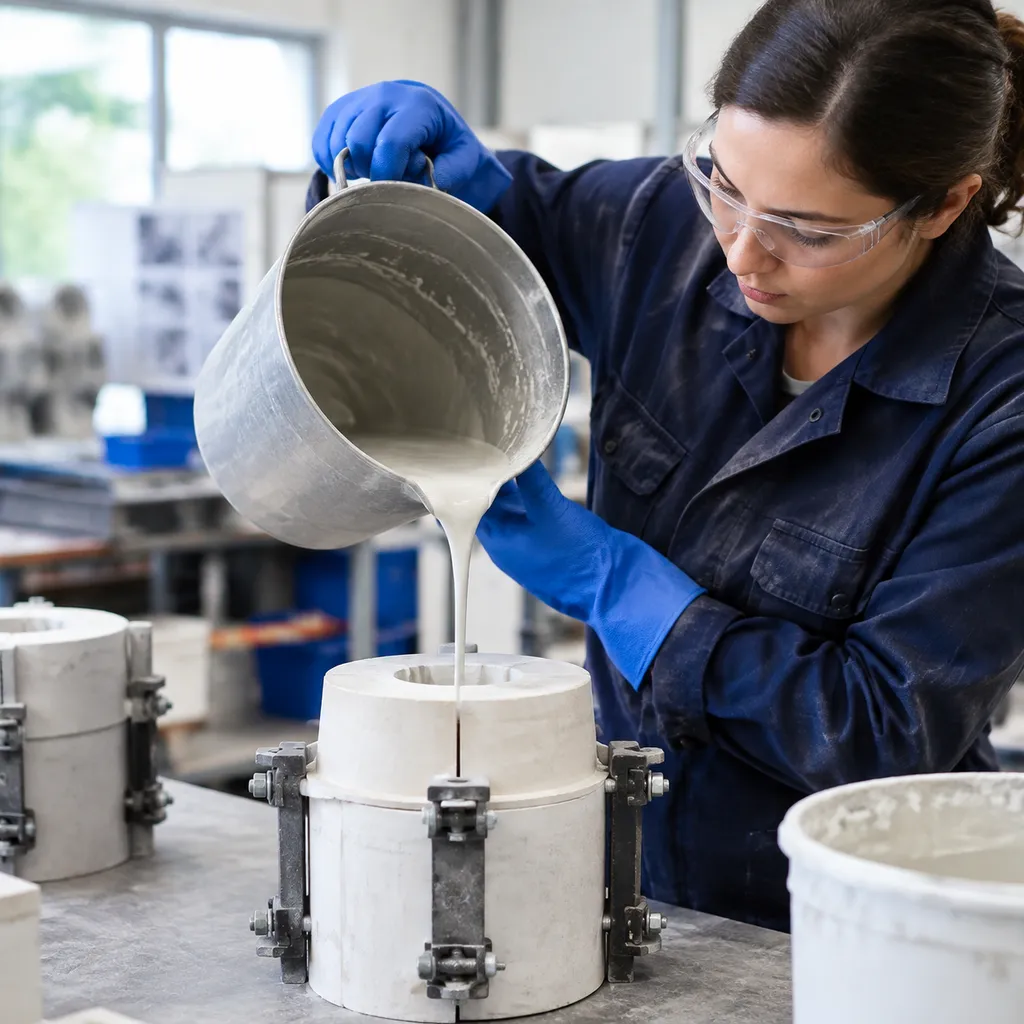
Leirepåføring: Klyngja vert dyppa i ein spesialisert keramisk leire som består av flytande kolloidale silikabindemiddel og fintmala refraktære melar (som zirkon eller smelta silika).
Påføring av strømateriale: Grove refraktære korn vert umiddelbart avsette på den våte leirelaget for å etablere mekanisk binding og hylstertykkleik.
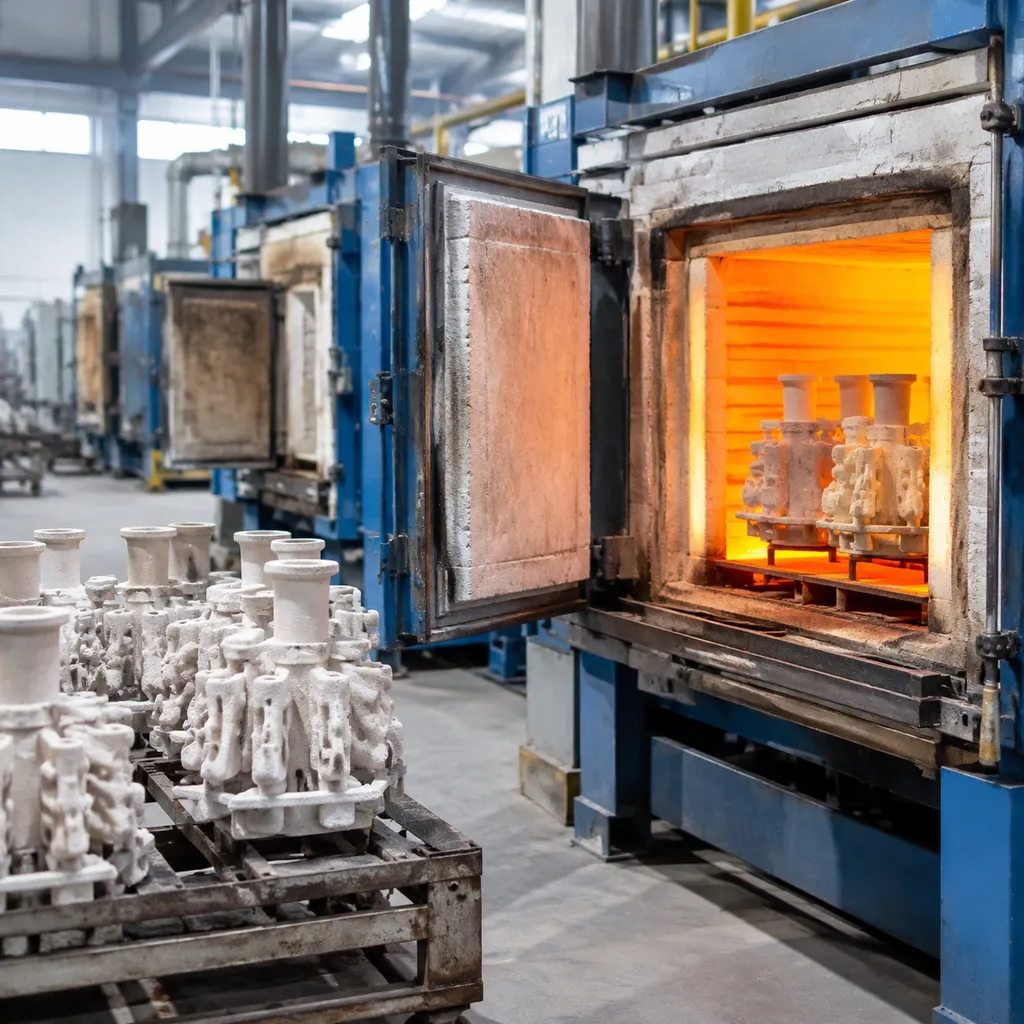
Avvoksing og brenning: Etter suksessive dyppings- og tørkesyklusar oppnår ein måltykkleik på hylsteret, vert mønsteret evakuert via høgtrykk damp avvoksing. Det hule forma gjennomgår høgtemperatur brennesteg og keramisk sintring, og skapar ein stiv struktur klar til å motta smeltet metall.
Utviklinga av investeringsstøpeprosessen
Nøkkelendringar som definerer moderne investeringstøpekeramikkhylsterprosess utviklingar inkluderer:
- Frå faste former til keramiske hylster: Tidleg industriell støping var sterkt avhengig av tunge, faste gips- eller silikatinvesteringsformer. Innføringa av tynne keramiske hylster reduserte dramatisk vekt av forma, akselererte produksjonssyklusar, forbedra gasspermeabilitet, og gjorde det mogleg å støpe større, meir komplekse samansetjingar.
- Innovasjonar innan bindemiddelkjemi: Industrien har gått frå ustabile, løsemiddelbaserte bindemiddel til avanserte, miljøvennlege vatnbaserte kolloidale silisiumsystemer. Desse moderne bindemidla tilbyr overlegen grøn kraft, kryssbindingsevne og nøyaktig kontroll av slurry-rheologi.
- Designa Refraktære Gradientar: Småfabrikkar brukar no skreddarsydde refraktære kombinasjonar. Høg-densitet, kjemisk inert mel som zirkon dannar den primære overflateskiktet for å sikre reine overflatefinish, medan strukturelle lag nyttar smelta silisium og aluminosilikatar for å gi termisk sjokkresistens, høg varmestyrke og enkel etterkasting av skall.
- Automatiserte Miljøkontrollar: Presisjonsstøpeoperasjonar er no avhengige av automatiserte dypprobotar, kontinuerleg agitation av slurry, og strengt overvaka skallromsforhold (relativ luftfukt, temperatur og luftstraum) for å sikre batch-til-batch konsistens og nesten eliminere støpefeil.
Keramisk Skall Investeringsstøping: Steg-for-Stegg
Vi er profesjonelle leverandørar av presisjonsstøping og CNC-maskinering, og vi utfører kvart steg av keramisk skall-investeringstøyping prosess med strenge kvalitetskontrollar for å garantere stramme toleransar og reine metallurgiske strukturar.
Mønsteroppretting og Montering
Prosessen byrjar med å injisere offermønstermateriale - vanlegvis formulert voks - i metallformer for å lage ein nøyaktig kopi av den ønskte komponenten.
- Mønsterproduksjon: Vi injiserer kvar voksmodell under kontrollert trykk og temperatur for å forhindre krymping, setningsmerker eller dimensjonsavvik.
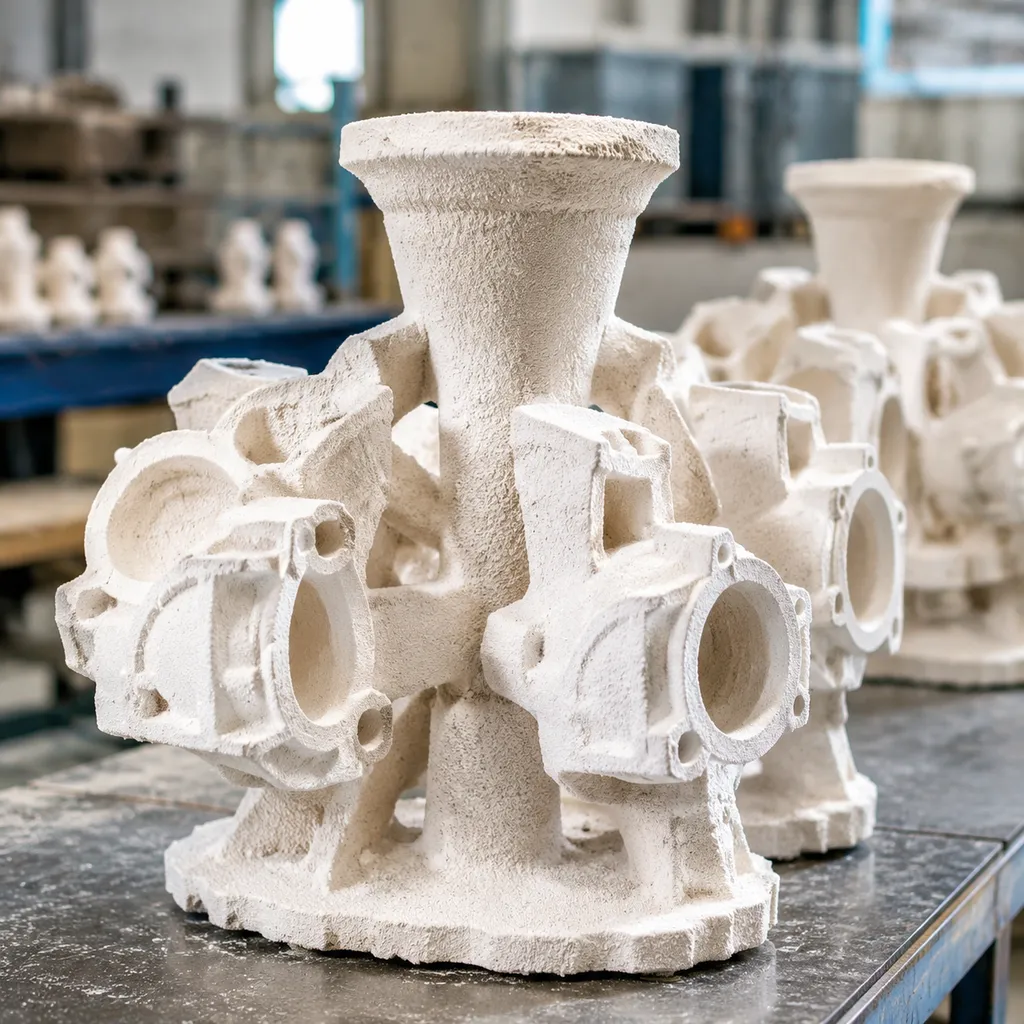
- Tremontering: Individuelle voksdeler vert sveiset manuelt eller robotisert på ein sentral voksstump og styringssystem for å danne eit mønsterkluster (ofte kalla ein "tre" ).
- Klyngeforberedelse: Styringssystemet er konstruert for å balansere metallstrøm og fôredynamikk, etter at heile klyngen er rengjort og avfettast for å sikre riktig slurry-vedheft.
Skallbygging: Dyping, Stuccoing og Tørking
Skallkonstruksjon er kjernen i investeringstøpekeramikkhylsterprosess[1]. Vi byggjer ein fleirlags keramisk form over voks-klyngen ved å veksle mellom flytande slurry-dyp og tørr refraktær aggregatpåføring. Mens tradisjonelle støperiar metoder er avhengige av ein-stein sandkomprimering - som hvordan sandstøyping fungerer - Keramisk skallproduksjon byggjer opp progressive lag for å levere overlegen overflateglattheit og dimensjonal nøyaktigheit.
- Primærlag (Ansiktlag): Vi senkar voks-klyngja ned i ein primærblanding keramisk leire laget av kolloidale silisiumbindere og fine-mesh brennbare melar (vanlegvis zirkon eller smelta silisium). Umiddelbart etter dyping, gjennomgår den våte klyngja stuccoing med fin brennbar sand ved bruk av ein regnfalls-sander eller fluidisert seng. Dette primærlaget definerer overflatefinishen på støpeforma og fanger opp kritiske geometriske detaljar.
- Backup-lag: Når primærlaget er tørt, dykker vi samansetjinga ned i backup-slurries og påfører grovare stucco, som aluminosilikatar eller smelta silisium. Kvart tilleggslag legg til mekanisk bulk, lastmotstand og termisk sjokk-toleranse, samtidig som det opprettholder forma sin permeabilitet.
- Kontrollert tørking mellom lag: Kvart lag må tørke i eit miljø med styrt relativ luftfuktighet, temperatur og luftstrøm. Korrekt tørking forhindrar tidlege sprekker og sikrar kryssbinding av bindemiddelsystemet.
- Forsegling-dyping: Ein siste slurry-dyping utan stucco forseglar forma, låser inn løse brennbare korn slik at dei ikkje forureinar støypa.
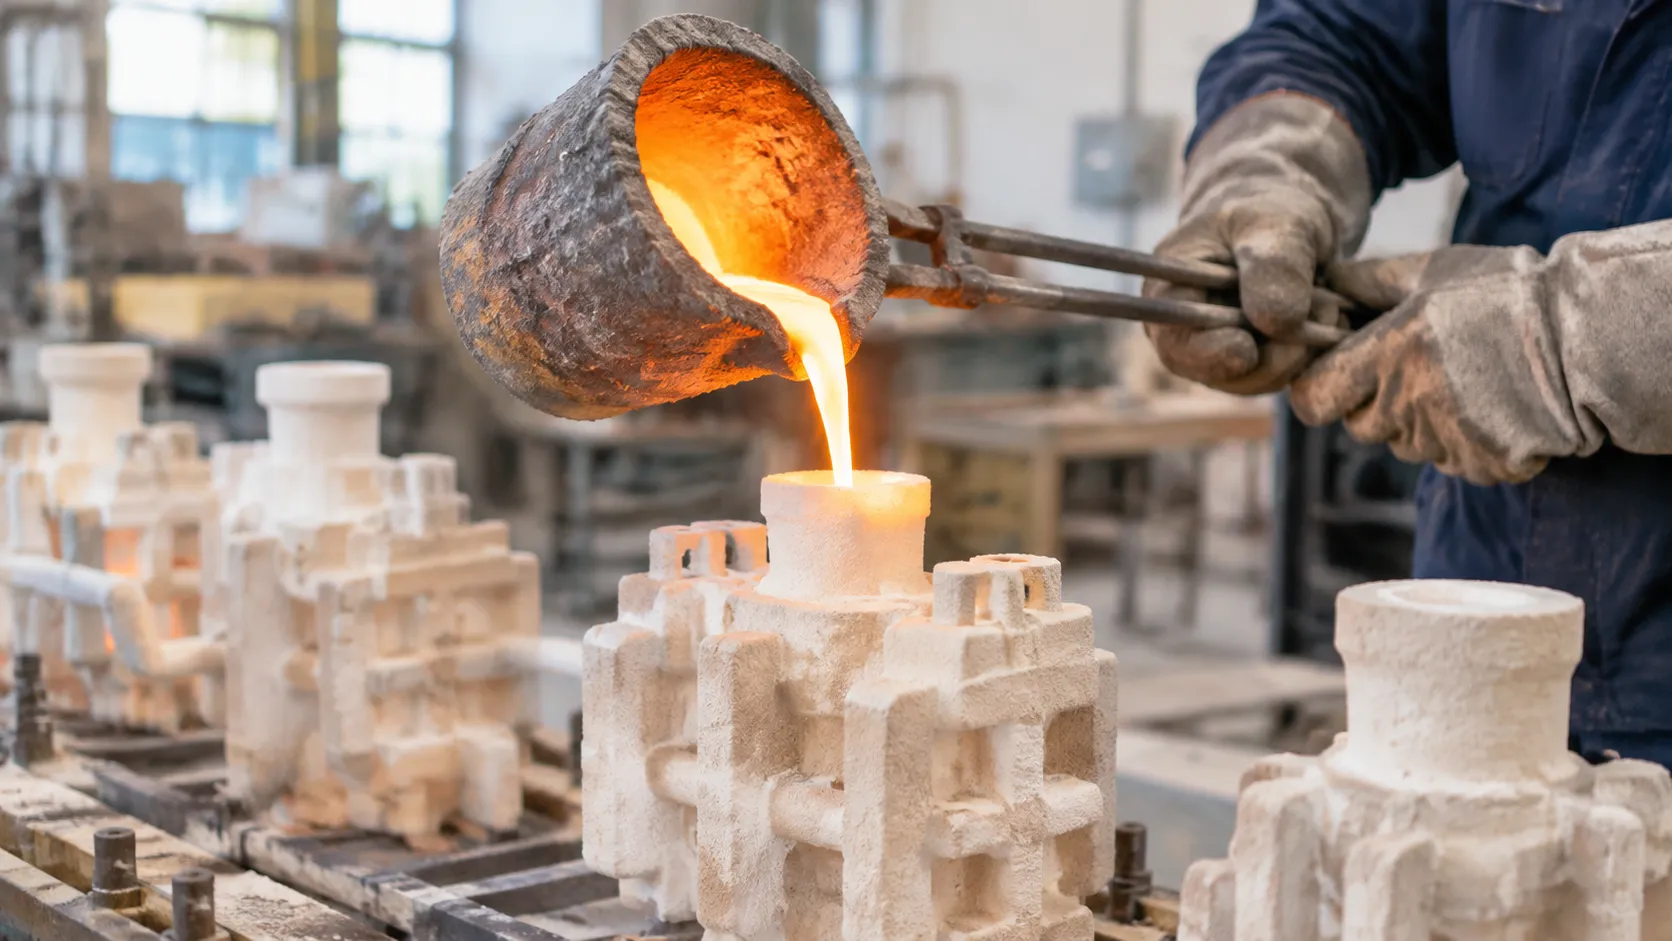
Dewaxing, Brenning og Tørrbrent:
Når skallet når sin design-tjukkleik og er heilt herda, må innvendig voks fjernast utan å skade den keramiske strukturen, etter same termiske sekvens som brenneprosessen i investeringsstøyping.
- De-vaske: Voks utvider seg raskare enn keramikk når den varmes opp[1]. For å forhindre at den utvidande voksen sprekker forma, plasserer vi klyngja i ein høgtrykk dampautoklave eller ein lynfyrt ovn. Rask varmeoverføring gjennom det tynne skallet smelter grenselagret av voks umiddelbart, slik at det renn ut trygt.
- Brenning: De tomme keramiske skallene plasseres i ein høgtemperatur ovn for sekundær oppvarming. Dette steget brenn vekk eventuelle spor av voksrester eller flyktige organiske forbindelsar.
- Sintering: Kjelen temperatur vert auka for å fullstendig sintra dei brennbare partiklane. Denne termiske soaking omdannar den kolloidale silikaen og brennbare mjøl til ein stiv, høgstyrke keramisk form som er i stand til å handtere termisk sjokk.
Metallkasting, avkjøling og skallfjerning
Med skallet brent og forvarma, er det klart til å motta flytande metall.
- Helning: Vi forvarmar den keramiske forma og heljar den smeltet leger direkte i hellekopp under tyngdekraft, vakuum eller overtrykk. Forvarming av skallet hindrar termisk sjokk, førebygger for tidleg avkjøling av tynne veggar og sikrar fullstendig fylling av forma.
- Storkna og avkjøling: Den hellekte einheten kjølne under kontrollerte tilhøve for å etablere dei krevde kornbandene og dei mekaniske eigenskapane.
- Utbanking og fjerning av skall: Etter avkjøling blir det offereklædde keramiske skallet fjerna ved hjelp av mekanisk vibrasjon, pneumatiske hammear, høgtrykksvassblåsing eller kjemisk utlutning. Dei støypt delane blir deretter kuttet frå det sentrale innløpet for vidare kontroll og sluttbearbeiding.
Fordelar med voksutstøypingsprosessen med keramisk skall
Har keramisk skall-investeringstøyping prosess gjev ingeniørar og produsenter ein tydeleg fordel når hyllevare-formingsmetodar kjem til kort. Ved å byggje ei høgeldfast form rundt eit forbruksmønster leverer denne metoden nøyaktige toleransar, repeterbar presisjon og høg metallurgisk integritet for kritiske delar.
Overlegen overflatefinish og dimensjonsnøyaktighet
Fordi det første dypet fangsar opp kvar einaste fine detalj i originalen voksmodell, gjev formoverflatene ein eneståande mikrofinish utan aggressiv etterbehandling. Sjølv om tradisjonelle metoder som sandstøyperiprosessen for rustfritt stål fungerer godt for tunga strukturelle former, utmerker keramisk skallstøyping seg der nær-nett-form-nøyaktighet er påkravd.
- Glatte overflater: Leverer overflatefinisher som vanlegvis ligg frå Ra 1,6 til 6,3 µm (RMS 64-250), noko som samsvarar med vanlege investeringkasteoverflata mål, noko som reduserer eller eliminerer overflatesliping kraftig[2].
- Tette toleransar: Haldar vanlegvis lineære dimensjonstoleransar innanfor vanlege investeringsstøypegrader (ofte diskutert under ISO 8062 CT4-CT6-band)[2].
- Nær-nett-form-utbytte: Minimerer materialtillegg, noko som kuttar råmaterialsvinn og syklustider for sluttbearbeidingsdirekte.
Kapasitet for kompleks geometri
Me er leverandørar av profesjonell presisjonsstøping og CNC-maskinering, og me stoler på investeringstøpekeramikkhylsterprosess for å løyse intrikate designutfordringar som rigid-die støping eller subtraktiv fresing ikkje kan oppnå åleine. Ved å bruke væske keramisk leire følgd av gradert sand stuccoing produserer eit sømløst monolittisk skall utan delingslinjer.
- Intrikate passasjegardar: Enkelt dekker innvikla interne kanalar, komplekse kjølejakker og blinde lommer.
- Null delingslinjer: Eliminerer formforskyvingslinjer, mismatch-sømmer og tungt avfalletsopprydding.
- Tynnveggseksjonar: Støttar pålitelege tynne veggar ned til om lag 1,0-1,5 mm utan å risikere tidleg frysing eller formforvrenging[3].
- Design utan trekk: Gjev mulighet for null-trekk interne lommer og ytre veggar under vanlege investering casting utkastvinkel praksis, og gir designingeniørar full geometrisk fridom.
Materialmangfald og legeringskompatibilitet
Keramiske former har framifrå kjemisk inertheit og motstand mot termisk sjokk. Dei tolererar direkte kontakt med høgtemperatur smeltet legeringar utan å erodere eller utløse gassdanning i metall-formreaksjonar. Som del av vår omfattande legeringsstøpestålfabrikkfasilitetar, gjer denne teknikken det mogleg for oss å støpe eit breitt spekter av spesiallegeringar på ein rein og påliteleg måte:
- Superlegeringar for høge temperaturar: Nikkel- og kobaltbaserte grader designa for ekstreme luftfarts- og turbinmiljø.
- Korrosjonsbestandige stål: Austenittiske, martensittiske, duplex og precipitasjonsherdande rustfrie stål.
- Legeringar og verktøystål: Slitesterke karbonkvalitetar, krom-molybden og låg-alloy variantar.
- Ikke-jernholdige legeringar: Høg-pure aluminium, kobber og bronseutval for strukturelle og ledeevne samansetjingar.
Keramisk skall-investeringstøyping applikasjonar etter industri
Allsidigheita til den keramiske skalle-investeringstøypingprosessen gjer det til ein uunnverleg produksjonsveg innan krevjande ingeniørfelt.
Komponentar for luftfart og forsvar
I luftfartsapplikasjonar er strukturell integritet og vektreduksjon avgjerande. Investeringstøyping med keramisk skall gjer det mogleg å produsere tynne veggar, intrikate geometriar som tåler høge trykk og alvorlege temperaturar utan å sprekke.
- Kritiske delar: Turbinskjær, vingar, drivstoffsystemdyser og hydrauliske manifoldkroppar.
- Materialkrav: Superlegeringar, titan og spesialiserte rustfrie stål. Rådfør deg med vår Alloy Guide for High Performance Alloys and Precision Casting for å gjennomgå optimal metallutvelging for desse ekstreme miljøa.
- Nøkkelfordel: Eksepsjonell intern passasjerekonstruksjon via løysbare voksformkjerner, som sikrar uavbrotne kjølekjellarrørstraumar.
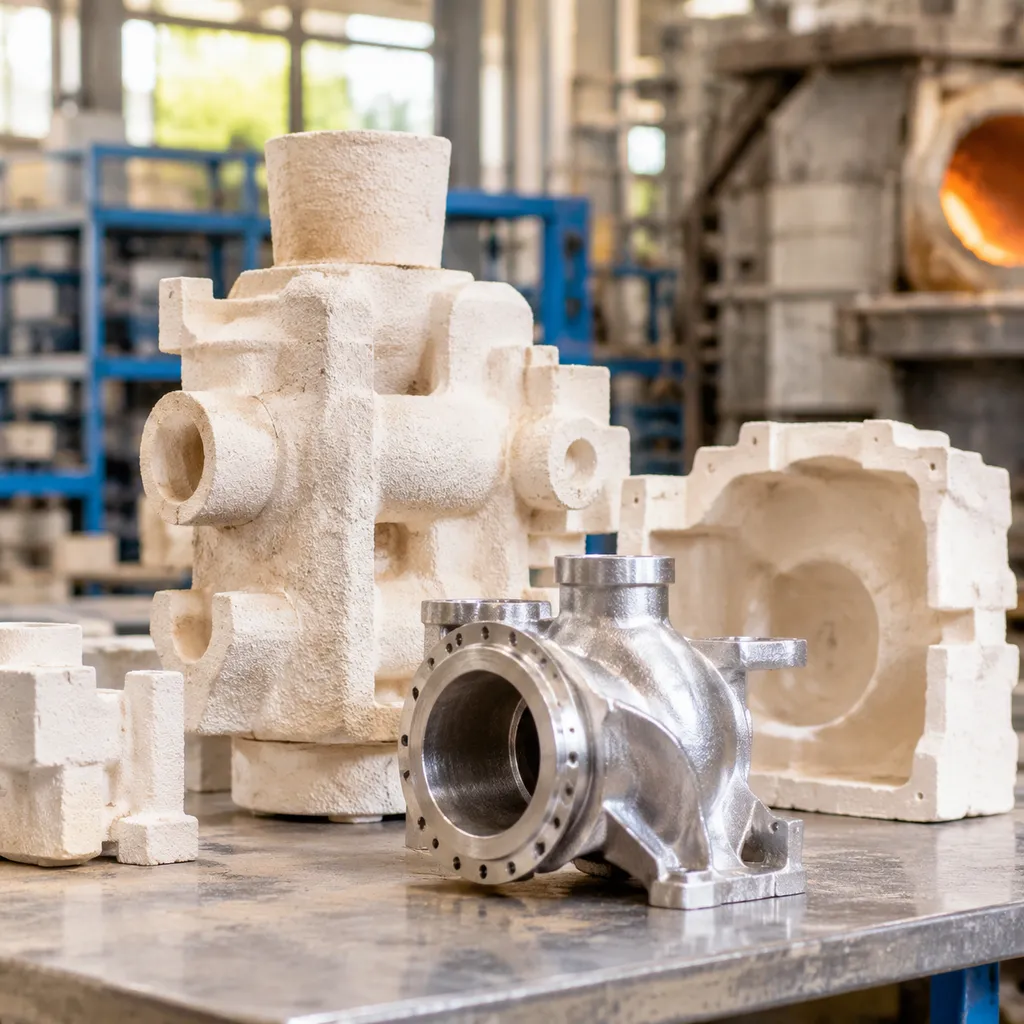
Medisinske utstyr og implantat
Medisinsk produksjon krev full biokompatibilitet og mikroskopisk overflatedøme. Ved å bruke ultrafine primære keramiske slurry-dippar, produserer vi reine, ikkje-reaktive former som hindrar forureining av smelta kirurgiske legeringar.
- Kritiske delar: Ortopediske leddimplantat (kne, hofter), beinplater og spesialiserte kirurgiske instrumenthåndtak.
- Overflatekvalitet: Reduserer drastisk etterstøyping og maskineringstider, og opprettholder stramme dimensjonale toleransar direkte ut av forma.
- Materialovereinsstemmelse: Kobolt-krom, spesialiserte rustfrie kvalitetar og titanlegeringar.
Bil- og høgprestasjonsmaskineri
Høg-trykk utstyr i motorsport, tungtransport og industriell kraftproduksjon krev delar som tåler termisk syklus og vibrasjon. Som profesjonelle leverandørar av presisjonstøyping og CNC-maskinering, byggjer vi skallar som kan støtte tunge smelta lastar medan dei oppretthaldar repeterbare toleransar.
- Kritiske delar: Turbocharger-turbinhjul, eksoskollektorbrakettar, høgtrykkspumpeimpellar og transmisjonslenker.
- Produksjonseffektivitet: Raske syklusar for skallbygging sikrar påliteleg volumlevering for Tier 1 og Tier 2 bilforsyningskjeder.
- Holdbarheit: Eliminerer delingslinjer og kjerneskift, noko som gir betre rotasjonsbalanse og trettheitsliv i bevegelege samansetjingar.
Keramisk skallstøping vs. tradisjonelle støpemetodar
Val av riktig produksjonsveg definerer delkvalitet, avfallsratar og etterfølgjande maskineringkostnader. Mens tradisjonell sandstøyping og høgtrykkssmeltestøyping oppfyller spesifikke produksjonskrav, gir den keramiske skallets investeringsstøypeteknikk uovertruffen presisjon for komplekse geometriar og høgtemperaturlegeringar.
Samanlikning av støpemetodar
Tradisjonell sandstøyping er avhengig av komprimerte aggregatmouldar, som har vanskeleg for fine detaljar og overflateryggleik. Trykkstøyping tilbyr raske syklusar, men er i stor grad avgrensa til ikkje-jernholdige metall med låge smeltepunkt. Keramiske skallformer kombinerer brennbare mel, kolloidalt silisiumbindemiddel og gradert stucco for å tåle alvorlege temperaturar i smelta legeringar, samtidig som dei fanger opp fine detaljlinjer.
| Ytelsesmål | Keramisk skallinvesteringstøyping | Grønnsandstøping | Høgtrykkstrykkstøyping |
|---|---|---|---|
| Overflateutsønningsgrad (Ra) | 1,6 - 3,2 µm (63 - 125 µin) | 12,5 - 25 µm (500 - 1000 µin) | 0,8 - 1,6 µm (32 - 63 µin) |
| Dimensjonsavvik | ±0,1 mm til ±0,25 mm | ±0,5 mm til ±1,5 mm | ±0,05 mm til ±0,15 mm |
| Geometrisk kompleksitet | Eksepsjonell (tynne veggar, blinde hol, underkutt) | Låg til moderat | Moderat (avgrensa av utstikkvinklar) |
| Allsidig legering | Jernholdige, ikkje-jernholdige og superlegeringar | Jernholdige og ikkje-jernholdige | Hovudsakleg sink, aluminium, magnesium |
| Etterstøypemaskinering | Minimal til ingen | Omfattande | Låg til moderat |
Viktige tekniske skilnadar inkluderer:
Metal-Mold Reaksjonar: Inngjerding av zirkon og smelta silika som er konstruert for å forhindre kjemisk brenn, i motsetnad til rå silika sandformer.
Termisk sjokkmotstand: Keramiske skjell toler høge forvarmetemperaturar for å støype tynne veggprofilar utan misruns eller kalde låsar.
Legeringsområde: Når vi vurderer det rustfrie investeringsstøpeprosessen, keramiske skjell handterer høge helletemperaturar utan mugg-erosjon eller veggkollaps.
Produksjonsvolum, leveringstid og kostnadsfaktorar
Økonomien i investeringsstøpt keramisk skallprosess balanserer oppstartsmaskiner med totale komponentbesparingar:
- Innledande verktøyinvestering: Voksmodellinjingsdøyer kostar vesentleg mindre enn den herda stålet for støpeformer. Dette gjer keramisk skallforming kostnadseffektivt for låge til medium volum, tilpassa prototyping og høgmiksproduksjon.
- Syklusar og skallbygging: Å byggje vekslande dyppelag, påføre stucco og styre kontrollert tørking krev lengre behandlingstid enn permanent formstøyping. Moderne bindemiddelformuleringar akselererer tørking utan å gå på kompromiss med grøn styrke.
- Totalkostnad for eigarskap: Sandstøyping har lågare oppstartskostnader per eining, men omfattande CNC-maskinering, sveise-reparasjon og høge avvisningsratar aukar sluttkostnaden for delen. Keramisk skallstøyping leverer nær-nett-forma komponentar direkte frå brennings- og helleprosessen, og eliminerer tunge metallfjerningstrinn.
Kvalitetssikring i keramisk skallstøyping
I den keramisk skall-investeringstøyping prosess, grundig kvalitetskontroll startar lenge før helleprosessen. Vi overvakar kvar variabel frå slurry-kjemi til ferdigstilling for å stoppe feil før dei oppstår, og sikrar at kvar støyping møter nøyaktige mekaniske og dimensjonale krav.
Inspeksjons- og ferdigstillingsstandardar
Når delane har avkjølt og det keramiske skallet er slått av, gjennomgår støypingane grundig rengjering og validering. Vi kombinerer hands-on inspeksjon med avansert metrologi for å stadfeste komponentintegritet:
- Dimensjonsverifisering: Koordineringsmålemaskiner (CMM) og 3D-optisk skanning verifiserer kritiske toleransar direkte mot originale CAD-modellar.
- Ikke-destruktiv testing (NDT): Flytande penetrant-testing sjekkar for overflate-mikrosprekker, medan røntgenradiografi avdekkjer indre hulrom eller gassinnkapsling.
- Overflatebehandling: Media-blåsing, avkapping og port-grinding leverer reine overflatemønster, og forbereder komponentar for sekundær etterbehandling.
Integrering av våre støypoperasjonar med spesialiserte presisjonsmaskinering og kvalitetssikring sikrar at innfestingsflater, gjengar og stramme toleransar for hol er pålitelige i samsvar med kundekrav.
Oppretthalde skallintegritet og konsistens
Ein påliteleg investeringstøpekeramikkhylsterprosess krever kompromisslaus formstyrke. Skallfeil fører til utløp, metallpenetrasjon og avfallsstoff i støypinga. Vi opprettholder konsistens på tvers av kvar batch gjennom strenge prosesskontroller:
| Kontrollområde | Nøkkeltal | Kvalitetsmål |
|---|---|---|
| Leire rheologi | Viskositet, pH og spesifikk vekt | Garanterer jamn primær- og backup-lagtykkleik rundt komplekse voksforma. |
| Tørkeklimat | Temperatur, luftstrøm og relativ luftfuktighet | Hindrar fuktigheitsinnelukking mellom lag og tidlegare skallsprekker under stucco-syklusar. |
| Termisk behandling | Autoklave avdamping og sintringsrate | Lettar utvidingsstress i forma og eliminerer restkull før støyping av smelta legering. |
Nøye styring av desse parameterane i skallsalen – saman med analysen av investeringsstøpeforma sitt skjermtemperaturpåverknad på krympingsporositet - sikrar at den keramiske forma tolerar termisk sjokk, held den varme styrken intakt, og produserer strukturelt solide delar støyp etter støyp.