В этой статье в основном рассматривается процесс литья по выплавляемым моделям в керамическую оболочку — то, как литейные заводы создают многослойную огнеупорную форму вокруг расходуемой воскового шаблона для заливки металлических деталей почти окончательной формы с высокой детализацией поверхности и контролируемой металлургией. Целостность оболочки зависит от керамическая суспендия окунаний, обсыпки, контролируемой сушки, удаления воска, и выжигания до расплавленный сплав заполняет форму.
Обзор процесса литья по выплавляемым моделям в керамическую оболочку
Современное промышленное производство требует бескомпромиссной точности, сложной геометрии и превосходного качества поверхности. процесс литья по выплавляемым моделям в керамическую оболочку представляет собой передовое решение для производства деталей почти окончательной формы, объединяющее передовое материаловедение и металлургическое машиностроение для изготовления компонентов, с которыми не могут сравниться традиционные методы литья.
Что такое литье по выплавляемым моделям в керамическую оболочку?
Процесс литья по выплавляемым моделям в керамическую оболочку — это метод точного формования, который создает разрушаемую многослойную керамическую оболочку вокруг узла расходуемой модели[4]. В своей основе метод заменяет традиционные громоздкие твердые формы на высоконадежную, инженерную керамическую оболочку, предназначенную для максимальной термической стабильности, проницаемости и механической прочности.
Конструкция оболочки следует строгому циклу:
Сборка шаблонов: Расходный воскового шаблона кластер подключается к центральной системе каналов.
Нанесение суспензии: Кластер погружается в специализированную керамическая суспендия состоящую из жидких коллоидных связующих силикатов и мелко измельченных огнеупорных порошков (таких как циркон или плавленый кварц).
Обсыпка огнеупорным материалом: Грубые огнеупорные зерна немедленно осаждаются на влажный слой суспензии для установления механического сцепления и толщины оболочки.
Удаление воска и обжиг: После последовательных циклов погружения и сушки достигается целевая толщина оболочки, затем модель эвакуируется с помощью пара высокого давления. удаления воска. Пустотелая форма подвергается высокотемпературной выжигания обжигу и керамическому спеканию, создавая жесткую структуру, готовую принять расплавленный металл.
Эволюция процессов литья по моделям
Ключевые изменения, определяющие современный процесс изготовления керамических оболочек для инвестиционного литья включают:
- От твердых форм к керамическим оболочкам: Раннее промышленное литье в значительной степени зависело от тяжелых, твердых гипсовых или силикатных форм. Введение тонких керамических оболочек значительно снизило вес формы, ускорило производственные циклы, улучшило газопроницаемость и позволило литье более крупных и сложных сборок.
- Инновации в химии связующих веществ: Промышленность перешла от нестабильных, растворительных связующих к передовым, экологически чистым системам на водной основе с коллоидным кремнеземом. Эти современные связующие обеспечивают превосходную зеленую прочность, возможность перекрестного связывания и точный контроль реологии шлама.
- Инженерные градиенты огнеупорных материалов: Литейные цеха теперь используют индивидуальные комбинации огнеупорных материалов. Высокоплотные, химически инертные порошки, такие как циркон, формируют основной лицевой слой для обеспечения безупречной поверхности, в то время как структурные слои используют спечённый кремнезем и алюмосиликаты для обеспечения термического шока, высокой горячей прочности и лёгкого удаления оболочки после отливки.
- Автоматизированные системы экологического контроля: Точные процессы литья теперь полагаются на автоматизированных роботов для погружения, непрерывное перемешивание шлама и строго контролируемые условия в оболочечной камере (относительная влажность, температура и поток воздуха), чтобы гарантировать однородность партии и практически исключить дефекты при литье.
Процесс инвестиционного литья с керамической оболочкой: шаг за шагом
Мы являемся профессиональными поставщиками услуг точного литья и ЧПУ-обработки, и мы выполняем каждый этап процесс литья по выплавляемым моделям в керамическую оболочку с строгим контролем качества, чтобы гарантировать точность размеров и чистую металлургическую структуру.
Создание и сборка модели
Процесс начинается с инжекции расходного моделирующего материала — обычно формовочной восковой массы — в металлические формы для получения точной копии желаемого компонента.
- Производство модели: Мы инжектируем каждую воскового шаблона под контролируемым давлением и температурой, чтобы предотвратить усадку, появление усадочных пятен или отклонения размеров.
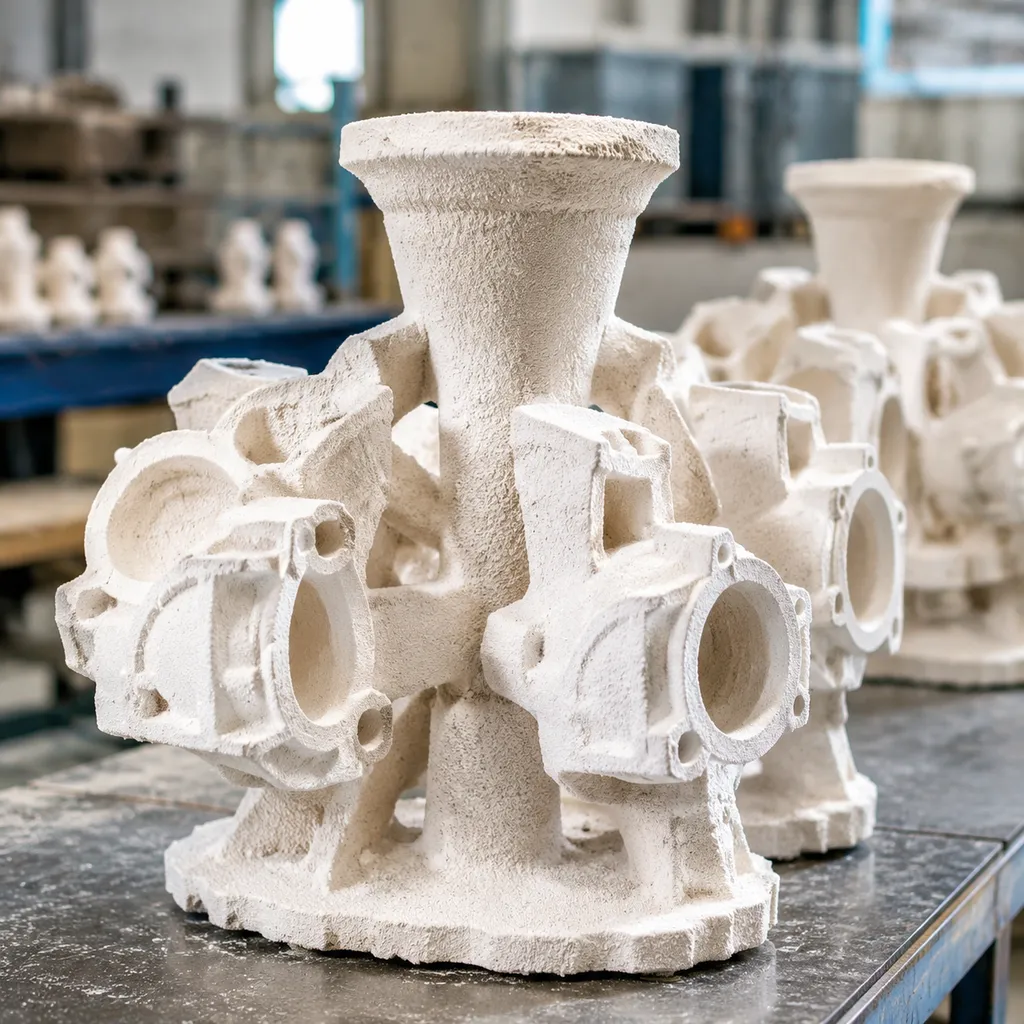
- Сборка дерева: Отдельные восковые детали вручную или роботизированно свариваются на центральной восковой штанге и системе каналов для формирования кластера модели (часто называемого "деревом").
- Подготовка кластера: Система каналов разработана для балансировки потока металла и динамики подачи, после чего весь кластер очищается и обезжиривается для обеспечения правильного сцепления шлама.
Создание оболочки: погружение, нанесение штукатурки и сушка
Строительство оболочки — это ядро процесса процесс изготовления керамических оболочек для инвестиционного литья[1]. Мы создаём многослойную керамическую форму на восковом кластере, чередуя погружения в жидкий шлам и нанесение сухого огнеупорного заполнителя. В то время как традиционные методы литья используют одноступенчатую уплотнение песком — такие как как работает процесс песчаного литья - производство керамической оболочки формирует последовательные слои для обеспечения превосходной гладкости поверхности и точности размеров.
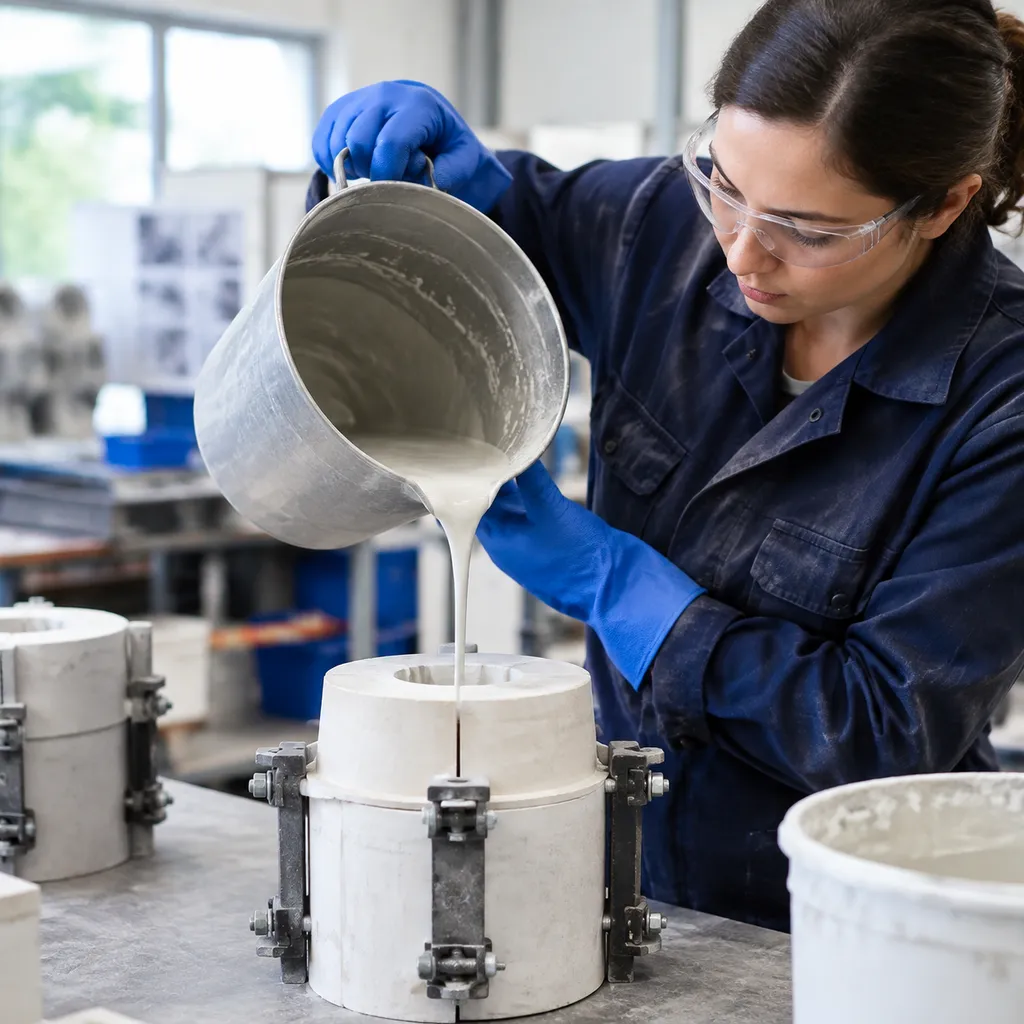
- Первичный слой (лицевой слой): Мы погружаем восковой блок в грунтовочный состав керамическая суспендия изготовленный из связующих на основе коллоидного кремнезема и мелкодисперсной огнеупорной муки (обычно цирконовой или плавленого кварца). Сразу после погружения влажный блок подвергается обсыпки обсыпке мелкозернистым огнеупорным песком с помощью дождевальной установки или кипящего слоя. Этот первичный слой определяет чистоту поверхности отливки и воспроизводит критические геометрические детали.
- Вспомогательные (укрепляющие) слои: После высыхания первичного слоя мы погружаем сборку в суспензии вспомогательных слоев и наносим более крупнозернистые песчаные обсыпки, такие как алюмосиликаты или плавленый кварц. Каждый дополнительный слой придает механическую прочность, устойчивость к нагрузкам и термостойкость, сохраняя при этом проницаемость формы.
- Контролируемая сушка между слоями: Каждый слой должен сохнуть в среде с контролируемой относительной влажностью, температурой и воздушным потоком. Правильная сушка предотвращает преждевременное образование трещин от напряжений и обеспечивает сшивание системы связующего.
- Защитное погружение (герметизирующий слой): Финальное погружение в суспензию без обсыпки герметизирует поверхность формы, фиксируя незакрепленные огнеупорные зерна, чтобы они не загрязняли отливку.
Удаление воска, выжигание и обжиг
Как только оболочка достигает проектной толщины и полностью затвердевает, внутренний воск должен быть удален без повреждения керамической структуры, следуя той же термической последовательности, что и цикл выжигания при литье по выплавляемым моделям.
- Девакуация: Воск расширяется быстрее, чем керамика при нагревании[1]. Чтобы расширяющийся воск не растрескал форму, мы помещаем блок в паровой автоклав высокого давления или печь мгновенного обжига. Быстрый перенос тепла через тонкую оболочку мгновенно плавит граничный слой воска, обеспечивая его безопасный слив.
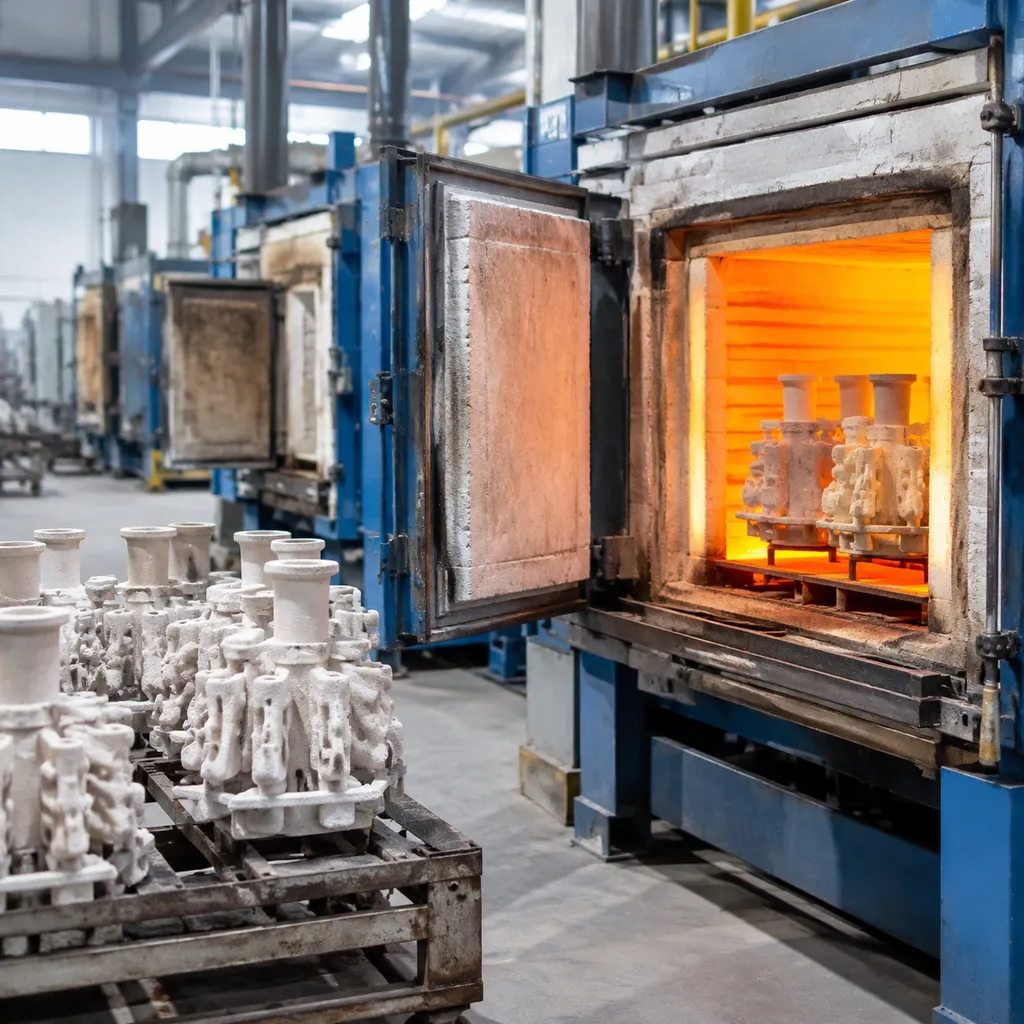
- Выжигание: Пустые керамические оболочки помещаются в высокотемпературную печь для вторичного нагрева. Этот шаг выжигает любые остатки следов воска или летучие органические соединения.
- Спекание: Температура печи повышается до полного спекания огнеупорных зерен. Этот тепловой прогрев превращает коллоидный кремнезем и огнеупорную муку в жесткую, высокопрочную керамическую форму, способную выдерживать термический шок.
Литье металла, охлаждение и удаление оболочки
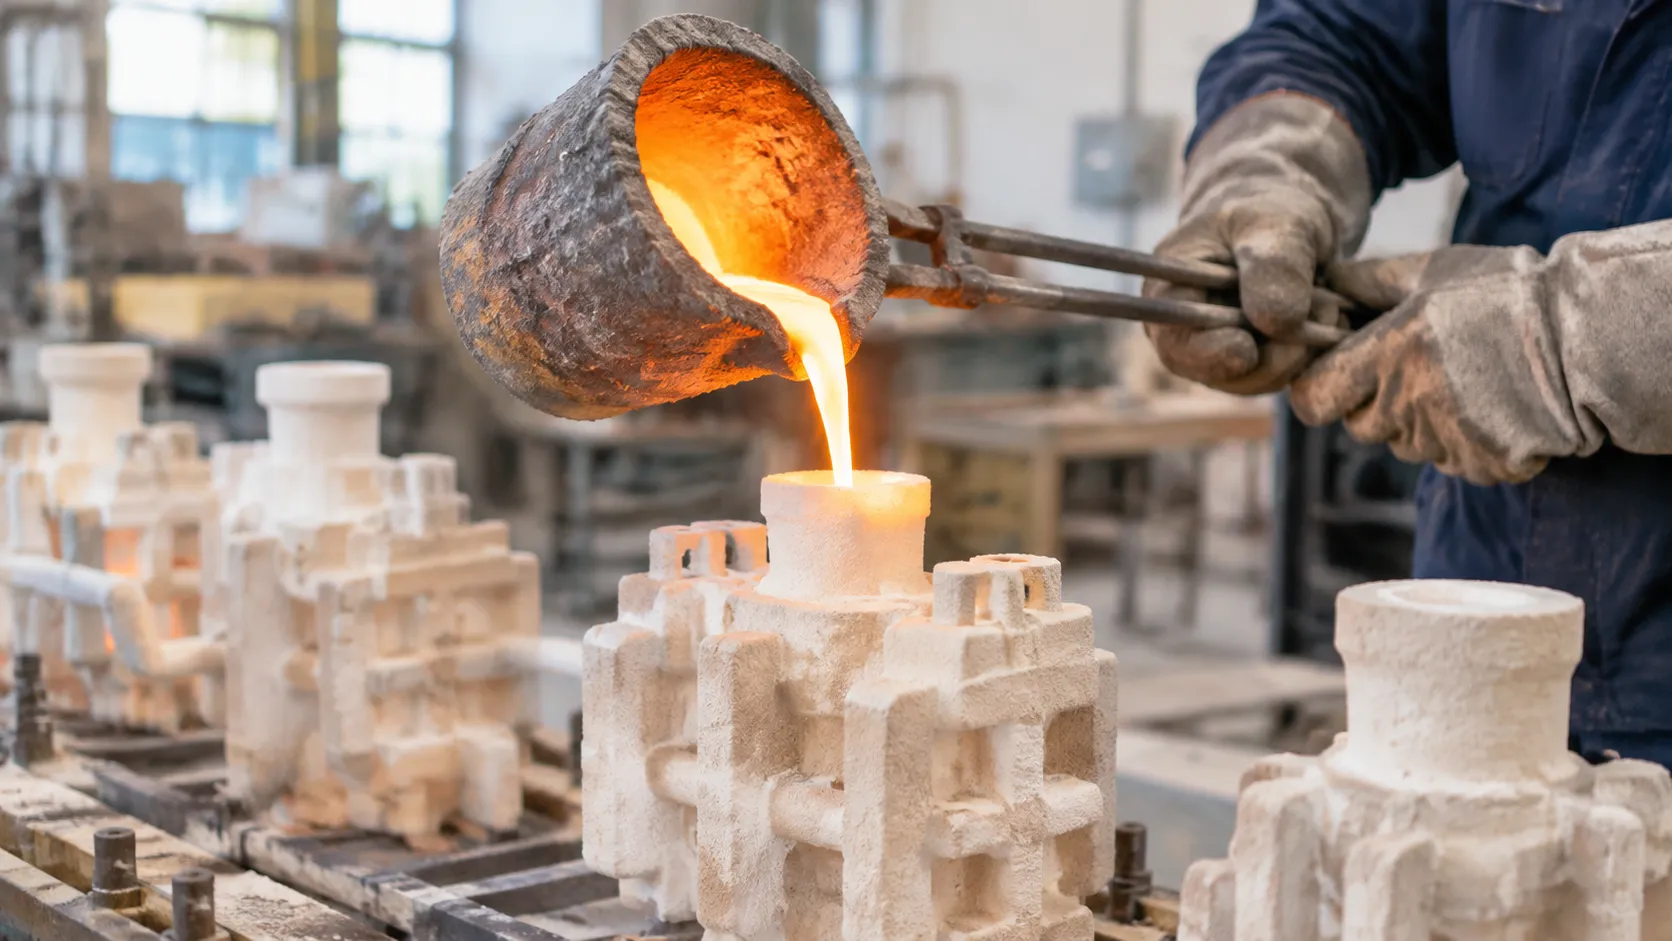
После обжига и предварительного нагрева оболочка готова к приему жидкого металла.
- Заливка: Мы предварительно нагреваем керамическую форму и заливаем расплавленный сплав напрямую в заливную чашу под действием гравитации, вакуума или положительного давления. Предварительный нагрев оболочки предотвращает тепловой шок, предотвращает преждевременное охлаждение тонких стенок и обеспечивает полное заполнение формы.
- Затвердевание и охлаждение: Залитая сборка охлаждается в контролируемых условиях для установления необходимых границ зерен и механических свойств.
- Извлечение и удаление оболочки: После охлаждения жертвенная керамическая оболочка удаляется с помощью механических вибраций, пневматических молотков, гидроабразивной обработки или химического выщелачивания. Затем отлитые детали отделяются от центральной распылки для последующего контроля и окончательной обработки.
Преимущества процесса литья по моделям с керамической оболочкой
эволюция процесс литья по выплавляемым моделям в керамическую оболочку даёт инженерам и производителям явное преимущество, когда стандартные методы формовки оказываются недостаточными. Создавая огнеупорную форму вокруг расходного шаблона, этот метод обеспечивает точные допуски, повторяемую точность и высокую металлургическую целостность для критически важных деталей.
Превосходная отделка поверхности и точность размеров
Поскольку первоначальное погружение захватывает все мелкие детали оригинала воскового шаблона, формы обеспечивают исключительные микросовершенства без агрессивной постобработки. В то время как традиционные методы, такие как процесс песочного литья из нержавеющей стали хорошо подходят для тяжелых конструктивных форм, литье по керамической оболочке превосходит там, где требуется почти точное соответствие исходной формы.
- Гладкие поверхности: Обеспечивает отделку поверхности обычно в диапазоне Ra 1,6 до 6,3 мкм (RMS 64-250), что соответствует распространенным поверхности для инвестиционного литья целям, значительно сокращая или исключая шлифовку поверхности[2].
- Точные допуски: Обычно поддерживает линейные допуски размеров в пределах стандартных градаций литья по моделям (часто обсуждаемых в рамках ISO 8062 CT4-CT6)[2].
- Почти-готовая форма: Минимизирует допуск на заготовку, прямо сокращая отходы сырья и время обработки до окончательной обработки.
Возможности для сложных геометрий
Мы являемся профессиональными поставщиками услуг точного литья и ЧПУ-обработки, и мы полагаемся на процесс изготовления керамических оболочек для инвестиционного литья для решения сложных конструкторских задач, с которыми не могут справиться традиционное литье в жесткие формы или фрезерование. Нанесение жидкого керамическая суспендия с последующей засыпкой фракционным песком обсыпки позволяет получить бесшовную монолитную оболочку без линий разъема пресс-формы.
- Сложные внутренние каналы: Легко заполняет извилистые внутренние каналы, сложные охлаждающие рубашки и глухие карманы.
- Отсутствие линий разъема: Устраняет следы смещения формы, швы несовпадения и необходимость трудоемкой зачистки облоя.
- Тонкостенные секции: Надежно поддерживает тонкие стенки толщиной до 1,0–1,5 мм без риска преждевременного застывания или деформации формы.[3].
- Конструкции без уклонов: Позволяет создавать внутренние карманы и внешние стенки с нулевым уклоном при соблюдении стандартной угол наклона при литье по выплавляемым моделям практики, предоставляя инженерам-конструкторам полную свободу геометрии.
Универсальность материалов и совместимость сплавов
Керамические формы обладают исключительной химической инертностью и термостойкостью. Они выдерживают прямой контакт с высокотемпературными расплавленный сплавами без эрозии или возникновения газообразующих реакций между металлом и формой. В рамках нашей комплексной производственные возможности литья из сплавов стали, данный метод позволяет нам чисто и надежно отливать широкий спектр специальных металлов:
- Высокотемпературные суперсплавы: Марки на основе никеля и кобальта, разработанные для экстремальных условий в аэрокосмической отрасли и турбостроении.
- Коррозионностойкие стали: Аустенитные, мартенситные, дуплексные и дисперсионно-твердеющие нержавеющие стали.
- Легированные и инструментальные стали: Износостойкие углеродные марки, хром-молибденовые и низколегированные варианты.
- Неметаллические сплавы: Высокочистый алюминий, медь и бронза для структурных и проводящих сборок.
Применение керамических оболочек для литья по моделям в промышленности
Универсальность процесса литья по моделям с керамической оболочкой делает его незаменимым методом производства в требовательных инженерных областях.
Аэрокосмические и оборонные компоненты
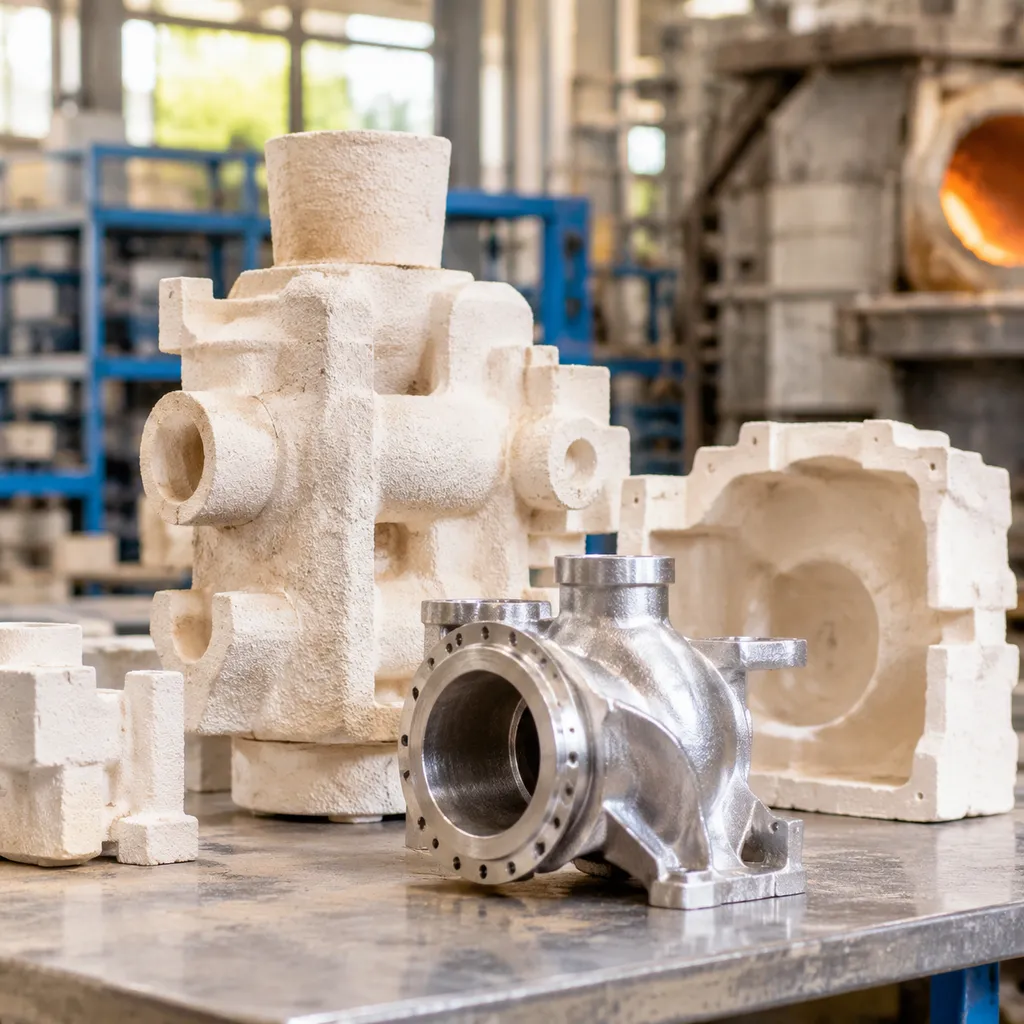
В аэрокосмической промышленности важны структурная целостность и снижение веса. Процесс литья по моделям с керамической оболочкой позволяет производить тонкостенные, сложные геометрии, выдерживающие высокие давления и экстремальные температуры без трещин.
- Ключевые детали: Турбинные лопатки, лопатки, форсунки топливных систем и корпуса гидравлических коллекторов.
- Требования к материалам: Суперсплавы, титан и специализированные нержавеющие стали. Обратитесь к нашему Alloy Guide for High Performance Alloys and Precision Casting для выбора оптимального металла для этих экстремальных условий эксплуатации.
- Ключевое преимущество: Исключительное воспроизведение внутренних каналов с помощью растворимых восковых моделей, обеспечивающее непрерывность потока охлаждающих каналов.
Медицинские приборы и имплантаты
Медицинское производство требует абсолютной биосовместимости и микроскопической точности поверхности. Применяя ультратонкие первичные керамические слои, мы создаем чистые, не реактивные поверхности форм, предотвращающие загрязнение расплавленных хирургических сплавов.
- Ключевые детали: Ортопедические суставные имплантаты (колени, бедра), костные пластины и рукоятки специализированных хирургических инструментов.
- Качество поверхности: Значительно сокращает время шлифовки и обработки после отливки, сохраняя точные размеры прямо из формы.
- Соответствие материалам: Кобальт-хром, специализированные нержавеющие марки и титановые сплавы.
Автомобильная промышленность и высокопроизводительное оборудование
Оборудование с высокими нагрузками в автоспорте, тяжелом грузовом транспорте и промышленной генерации электроэнергии требует деталей, способных выдерживать термический цикл и вибрации. В качестве профессиональных поставщиков услуг точного литья и ЧПУ-обработки, мы создаем оболочки, способные поддерживать тяжелые расплавленные заряды при сохранении повторяемых допусков.
- Ключевые детали: Турбинные колеса турбонагнетателей, кронштейны для коллектора выхлопных газов, импеллеры высоконапорных насосов и соединения трансмиссии.
- Эффективность производства: Быстрые циклы построения оболочек обеспечивают надежную доставку объема для цепочек поставок автомобильной промышленности уровня 1 и уровня 2.
- Износостойкость: Устраняет линий разъема и смещение ядра, обеспечивая превосходное вращательное равновесие и долговечность при усталости в движущихся сборках.
Литье в керамическую оболочку против традиционных методов литья
Выбор правильного маршрута производства определяет качество детали, уровень отходов и затраты на последующую обработку. В то время как традиционное песчаное литье и высокотемпературное литейное давление служат определенным производственным требованиям, процесс литья в керамической оболочке обеспечивает непревзойденную точность для сложных геометрий и сплавов с высокой температурой.
Сравнение методов литья
Традиционное песчаное литье основано на уплотненных агрегатных формах, которые испытывают трудности с мелкими деталями и шероховатостью поверхности. Литье под давлением обеспечивает быстрые циклы, но в основном ограничено неметаллическими сплавами с низкой температурой плавления. Формы из керамической оболочки сочетают огнеупорные порошки, коллоидный кремний-кислотный связующий и градуированные штукатурки для выдерживания высоких температур расплавленных сплавов, одновременно точно передавая мелкие детали.
| Показатель эффективности | Литье в керамическую оболочку | Зеленое песочное литье | Гидравлическое прессование |
|---|---|---|---|
| Поверхностная шероховатость (Ra) | 1,6 - 3,2 мкм (63 - 125 мкин) | 12,5 - 25 мкм (500 - 1000 мкин) | 0,8 - 1,6 мкм (32 - 63 мкин) |
| Размерные допуски | ±0,1 мм до ±0,25 мм | ±0,5 мм до ±1,5 мм | ±0,05 мм до ±0,15 мм |
| Геометрическая сложность | Исключительное (тонкие стенки, слепые отверстия, вырезы) | Низкая до умеренной | Умеренное (ограничено уклонами) |
| Универсальность сплавов | Железные, цветные и сверхсплавы | Железные и цветные | В основном цинк, алюминий, магний |
| Обработка после литья | Минимум или отсутствие | Обширное | Низкая до умеренной |
Ключевые технические отличия включают:
Реакции с металлической формой: Облицовки из искусственного циркония и спечённого кварца предотвращают химический обжиг, в отличие от форм из необработанного кварцевого песка.
Термостойкость к термическому шоку: Керамические оболочки выдерживают высокие температуры предварительного нагрева для заливки тонкостенных профилей без дефектов или холодных швов.
Диапазон сплавов: При оценке процессе нержавеющего литья по выплавляемым моделям, керамические оболочки выдерживают высокие температуры заливки без эрозии формы или разрушения стенок.
Объем производства, сроки выполнения и факторы стоимости
Экономика процесса литья по моделям с керамическими оболочками балансирует между первоначальными затратами на оснастку и общими сбережениями на компонентах:
- Начальные инвестиции в оснастку: Восковые формы для инжекции значительно дешевле, чем твердосплавные стальные инструменты, необходимые для литейного формования. Это делает керамическое формование оболочками экономически выгодным для небольших и средних партий, прототипирования на заказ и производства с высоким разнообразием изделий.
- Время циклов и построение оболочек: Создание чередующихся слоёв погружения, нанесение штукатурки и управление контролируемым высыханием требуют больше времени, чем постоянное формование. Однако современные составы связующих ускоряют высыхание без потери прочности зелёной формы.
- Общая стоимость владения: Песчаное литьё имеет меньшие первоначальные затраты на единицу продукции, но обширная CNC-обработка, сварочные ремонты и высокий процент брака увеличивают итоговую стоимость детали. Литьё в керамических оболочках обеспечивает получение компонентов почти по форме, сразу после обжига и заливки, исключая этапы удаления тяжелых металлов.
Контроль качества при литье в керамических оболочках
В процесс литья по выплавляемым моделям в керамическую оболочку, строгий контроль качества начинается задолго до заливки. Мы контролируем каждую переменную — от химии суспензии до финальной обработки, чтобы предотвратить дефекты ещё на ранних стадиях, обеспечивая соответствие каждого отливка точным механическим и размерным требованиям.
Стандарты инспекции и отделки
После охлаждения и удаления керамической оболочки отливки проходят тщательную очистку и проверку. Мы сочетаем ручной контроль с современными методами метрологии для подтверждения целостности компонента:
- Измерительная проверка: Координатно-измерительные машины (КИМ) и 3D-оптическое сканирование проверяют критические допуски напрямую по исходным моделям CAD.
- Нес destructive testing (NDT): Испытания на проникновение жидкостями выявляют микротрещины на поверхности, а рентгенография показывает внутренние пустоты или захват газа.
- Обработка поверхности: Пескоструйная обработка, обрезка и шлифовка каналов обеспечивают чистый профиль поверхности, подготавливая компоненты к вторичной обработке.
Интеграция наших литейных операций с специализированной точной механической обработкой и контролем качества гарантирует, что сопрягаемые поверхности, резьбы и отверстия с точными допусками надежно соответствуют требованиям заказчика.
Поддержание целостности и согласованности оболочки
Надежный процесс изготовления керамических оболочек для инвестиционного литья требует безкомпромиссной прочности формы. Неудача оболочки вызывает вытекания, проникновение металла и брак отливки. Мы поддерживаем согласованность в каждой партии благодаря строгому контролю процессов:
| Область контроля | Ключевой показатель | Цель качества |
|---|---|---|
| Реология шлама | Вязкость, pH и удельный вес | Гарантирует однородную толщину первичного и резервного покрытия вокруг сложных восковых моделей. |
| Сушка в климате | Температура, поток воздуха и относительная влажность | Предотвращает задержку влаги между слоями и преждевременное растрескивание оболочки во время циклов оштукатуривания. |
| Термическая обработка | Автоклавное удаление воска и скорости спекания | Снимает напряжения расширения модели и устраняет остаточный углерод перед заливкой расплавленным сплавом. |
Тщательное управление этими параметрами в оболочечной камере — наряду с анализом влияние температуры оболочки при литье по выплавляемым моделям на усадочную пористость - обеспечивает устойчивость керамической формы к термическому шоку, сохраняет горячую прочность и производит структурно прочные детали из раза в раз.