Auswahl slm vs investitionsguss bedeutet die Entscheidung zwischen werkzeuglosem selektives Laserschmelzen für komplexe, kleine Metallteile und traditionellem Gießen für skalierbare, isotrope Produktion.
Additive Fertigung und Gießverfahren weichen bei Maßgenauigkeit, Mikrostruktur und Porositätsrisiko, Gitterstrukturen und internen Kühlkanälen sowie Kosten- und Lieferzeitökonomie auseinander.
Dieser Leitfaden vergleicht Prozessabläufe, mechanische Eigenschaften, Designfreiheit, Break-even-Mengen, hybride Musterformen, Anwendungen und eine praktische Auswahl-Checkliste.
Prozessaufteilung: SLM vs Investitionsguss
Bei der Wahl zwischen additiver Fertigung und traditionellem Metallguss hängt der Kernunterschied davon ab, wie das Rohmaterial in Ihr Endbauteil umgewandelt wird.
Wie das selektive Laserschmelzen Bauteile Schicht für Schicht aufbaut
Selektives Laserschmelzen (SLM) ist ein Pulverbett-Schmelzverfahren, das volldichte Metallkomponenten direkt aus 3D-CAD-Daten ohne spezielles Werkzeug herstellt[1].
- Pulverauftrag: Ein Auftragsblatt verteilt eine gleichmäßige Schicht feinen Metallpulvers über die Bauplattform.
- Laserbelichtung: Ein Hochleistungs-Laser scannt selektiv die 2D-Querschnittsfläche des CAD-Modells, schmilzt die Partikel vollständig und verschmilzt sie miteinander.
- Plattformabsenkung: Die Bauplatte senkt sich um die Dicke einer Schicht.
- Wiederholung: Der Ablauf wiederholt sich Schicht für Schicht, bis die dreidimensionale Geometrie vollständig geformt ist.
- Entpowderung: Unverbrannter Pulver wird abgekehrt und für das Recycling wiedergewonnen, wobei die feste Komponente an der Bauplatte verbleibt.
Wie die Wachs-Investitionsgussverfahren vom Muster bis zum Gießen funktionieren
Traditioneller Guss nimmt flüssige Metallurgie und verfestigt sie innerhalb einer vordefinierten Form.
- Werkzeugherstellung: Vordere Formen und Werkzeugstempel werden bearbeitet, um die Hohlraumabmessungen festzulegen.
- Formenvorbereitung: Das Werkzeug bildet das Opfermuster oder den Hohlraumrahmen, um geschmolzenes Metall aufzunehmen.
- Schmelzen und Gießen: Rohe Metalllegierungen werden über ihren Schmelzpunkt erhitzt und in die vorgeheizte Hohlraumform gegossen.
- Verfestigung: Das flüssige Metall kühlt ab und verfestigt sich in der endgültigen Bauteilform, wodurch eine isotrope Massestruktur entsteht.
- Entnahme und Entfernen von Gating: Die Form wird zerbrochen, und das gegossene Teil wird von den Gating- und Riser-Systemen getrennt.
Wesentliche Arbeitsablaufunterschiede vom CAD-Modell zum Endteil
Der Betriebsweg vom CAD-Modell zu einem physischen Teil hebt die grundlegenden Kompromisse bei Werkzeugen, Geschwindigkeit und Iterationszyklen hervor.
| Arbeitsablaufphase | Selektives Laserschmelzen (SLM) | Traditioneller Guss |
|---|---|---|
| Werkzeuganforderungen | Null-Werkzeug; direkte digitale Schnitte aus CAD | Hohe Vorlaufkosten für Werkzeuge erforderlich zur Herstellung von Formen |
| Einrichtungszeit | Stunden zur Einrichtung der Produktionsparameter | Wochen bis Monate, um Formen zu fräsen und zu qualifizieren |
| Formverfahren | Schichtweise thermische Verschmelzung mittels Laser | Volumetrische Füllung mit flüssigem Metall in eine Kavität |
| Design-Iteration | Sofort; CAD-Datei aktualisieren und neu drucken | Teuer; erfordert Nachwerkzeugung oder Formänderungen |
| Materialhandhabung | Unverschmolzene Pulver werden gesiebt und recycelt | Tore, Kanäle und Gießnuten müssen geschnitten und erneut geschmolzen werden |
Maßgenauigkeit und Oberflächenqualität: SLM vs. Feinguss
Wenn wir vergleichen slm vs investitionsguss Auf der Produktionsfläche bestimmen Oberflächenqualität und Maßhaltigkeit den Nachbearbeitungsaufwand. Beide Verfahren produzieren hochintegrale Komponenten, aber ihre physikalischen Formprozesse führen zu sehr unterschiedlichen Oberflächenmerkmalen und Maßhaltungsverhalten.
Erreichbare Toleranzen und Maßhaltigkeit
- Selektives Laserschmelzen (SLM): Erstellt Komponenten direkt aus 3D-CAD-Daten, wodurch physischer Formeinsatzverschleiß und Verschiebungen der Teilungslinie vermieden werden. Es behält eine enge Maßkontrolle bei komplexen internen Geometrien bei, obwohl lokale thermische Gradienten während der Laserbelichtung eine sorgfältige Ausrichtung erfordern, um thermische Verzerrungen zu verhindern.
- Gießen: Erzielt eine zuverlässige Wiederholbarkeit von Teil zu Teil, sobald das Werkzeug qualifiziert ist. Das Management von Grundmaßtoleranzen bei Metallguss erfordert die Berücksichtigung von Materialschrumpf während der Erstarrung und Abkühlung des flüssigen Metalls.
Rauheit der Bauoberfläche
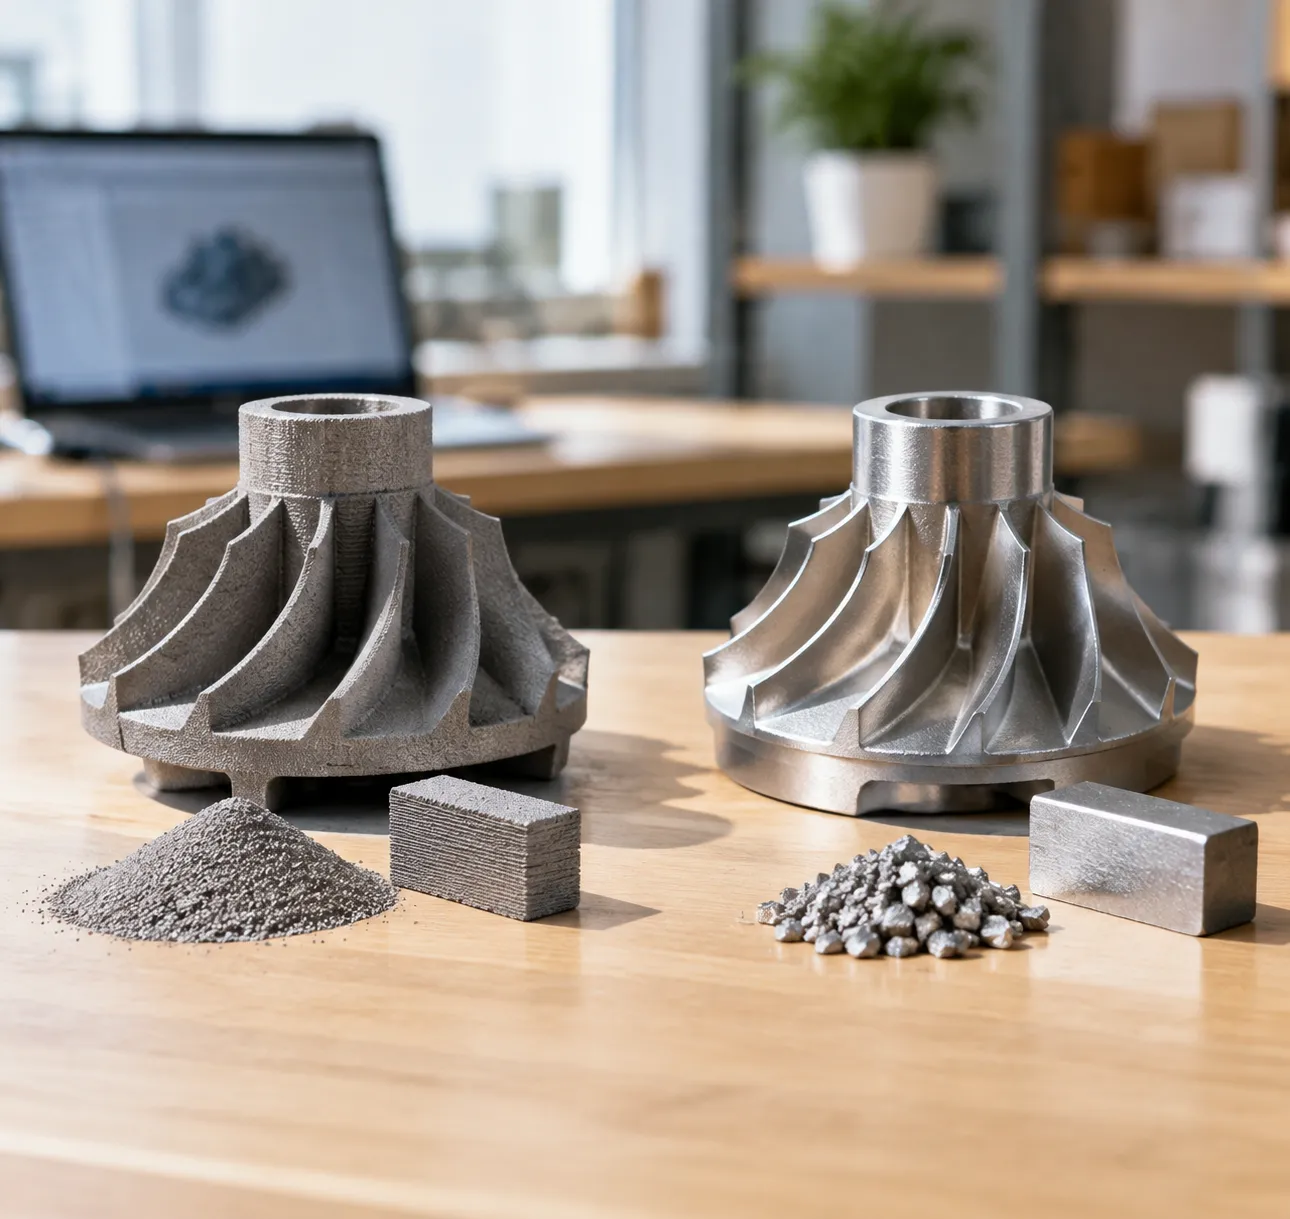
- SLM-Oberflächen: Laser-Pulverbettfusion hinterlässt eine naturgemäß rauere Bauoberfläche. Unverschmolzene und teilweise sinternde Pulvergare verschmelzen mit den Außenwänden, was in der Regel eine Schleudern oder Oberflächenbearbeitung für hochkontaktierende Bereiche erfordert.
- Gussoberflächen: Flüssiges Metall härtet direkt gegen die Wände der Gussform aus, was in der Regel eine deutlich glattere Oberflächenqualität direkt aus der Form ergibt.
Nachbearbeitung und CNC-Bearbeitungsanforderungen
Keine Methode umgeht die Nachbearbeitung vollständig. Kritische Passflächen, dynamische Dichtflächen und Präzisionsbohrungen erfordern stets eine sekundäre CNC-Endbearbeitung.
| Vergleichsfaktor | Selektives Laserschmelzen (SLM) | Traditioneller & Feinguss |
|---|---|---|
| Rohzustand-Textur | Rauere Oberflächenqualität; erfordert Glättung | Glattere Oberfläche direkt aus der Gussform |
| Materialentfernung | Supportstrukturschnitt durch manuelle Werkzeuge oder Draht-Erodieren | Abschneiden und Schleifen von Toren, Anträgen und Gießrinnen |
| Thermische Behandlung | Spannungsarmglühen zur Reduzierung von Restspannungen | Standardwärmebehandlungen zur Normalisierung der Mikrostruktur |
| Sekundärbearbeitung | CNC-Bearbeitung für hochpräzise Löcher und flache Flächen | CNC-Bearbeitung zur Bestimmung von Bezugspunkten, Gewinden und Dichtungsflächen |
Wir setzen auf SLM, wenn geometrische Komplexität den Zugang durch traditionelle Bearbeitung ausschließt. Umgekehrt bietet das Gießen in Kombination mit gezielter CNC-Bearbeitung den direkteren Weg zu endgültigen Toleranzen, wenn gleichmäßige Außenflächen und hohe Wiederholbarkeit im Volumen Priorität haben.
Materialeigenschaften und Mechanische Eigenschaften: SLM vs. Feinguss
Wenn wir Teile vergleichen, die durch selektives Laserschmelzen hergestellt wurden, mit traditionellen Gussstücken, bestimmen mechanische Integrität und innere Struktur, welche Herstellungsweise für Ihre Anwendung sinnvoll ist.
Zugfestigkeit, Dichte und Ermüdungslebensdauer
In unseren Produktionsevaluierungen zeigen Teile, die mit selektivem Laserschmelzen hergestellt wurden, durchgehend hohe Materialdichte und außergewöhnliche Zugfestigkeit direkt nach dem Bauprozess[2]. Da der Laser Metallpulver mit hoher Energiedichte schmilzt, weist das resultierende feste Material minimale Hohlräume auf.
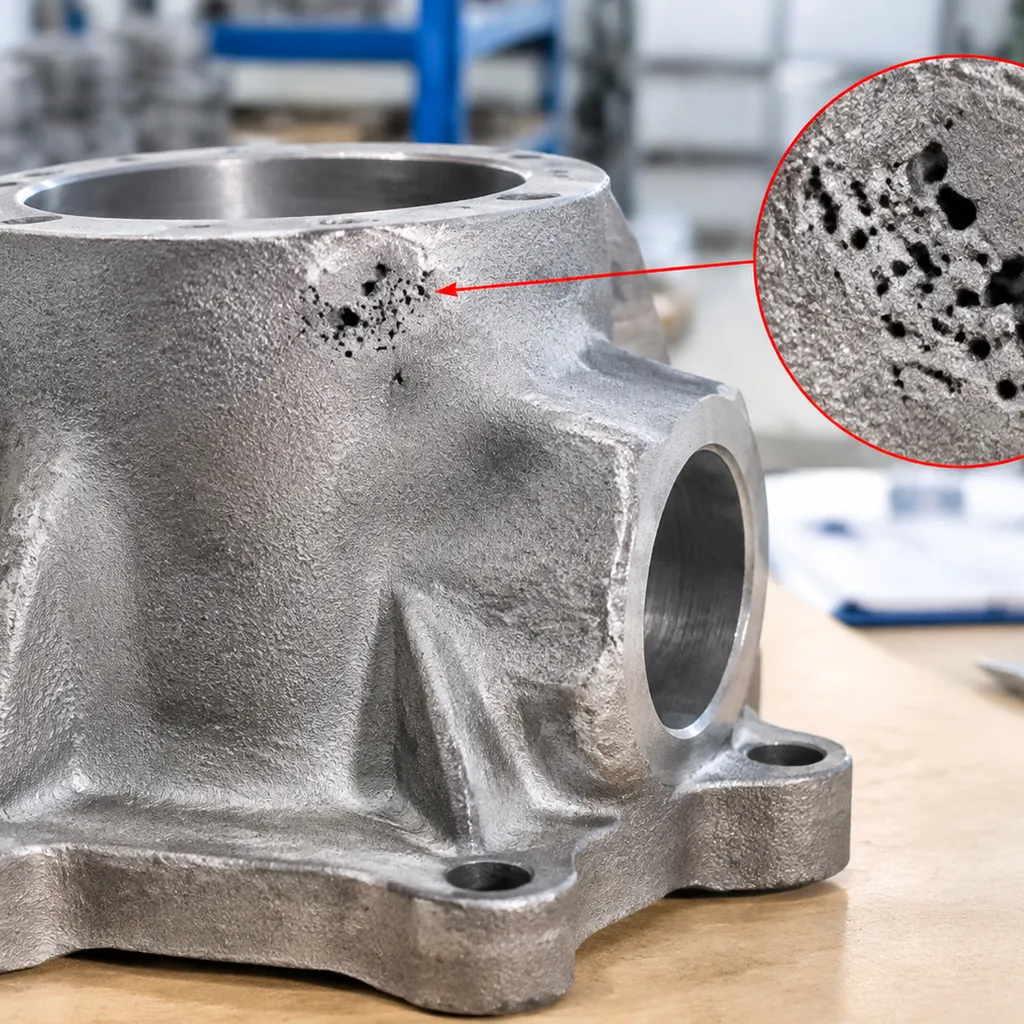
Traditionelles Gießen bietet zuverlässige Biegefestigkeit, aber gegossene Komponenten sind einem höheren Risiko von innerer Schrumpfung und Gasporosität ausgesetzt, wenn das geschmolzene Metall im Inneren der Form abkühlt. Während Gießen eine zuverlässige Leistung über standardisierte Ermüdungszyklen bietet, können SLM-Komponenten die Zugfestigkeitswerte von Gussstücken erreichen oder übertreffen, sobald innere Spannungen kontrolliert werden.
Mikrostruktur und richtungsabhängiges Verhalten
Der hauptsächliche metallurgische Unterschied liegt in der richtungsabhängigen Ausrichtung:
- Selektives Laserschmelzen: Die thermischen Zyklen Schicht für Schicht führen zu anisotropen Eigenschaften[3]. Teile zeigen tendenziell unterschiedliche Zug- und Streckgrenzen entlang der Z-Achse (Bau-Richtung) im Vergleich zur X-Y-Ebene, begleitet von erheblichen Restspannungen, die durch thermische Spannungsentlastung reduziert werden müssen.
- Feinguss: Geschmolzenes Metall härtet gleichmäßig im Formhohlraum aus, wodurch isotrope mechanische Eigenschaften entstehen. Das Teil verhält sich konstant unabhängig von der Belastungsrichtung, wodurch die richtungsabhängigen Variationen bei additiven Bauweisen entfallen.
Porositätskontrolle und Wärmebehandlung
Kein Verfahren ist vollständig wartungsfrei, wenn es um innere Defekte geht. Bei der SLM-Herstellung sind nachbearbeitende thermische Behandlungen und Spannungsentlastungszyklen Standard, um thermische Gradienten auszugleichen und Mikrorisse zu verhindern.
Beim Gießen bleibt die Kontrolle von Porosität und Formschrumpfung der primäre Fokus. Wenn eine Anwendung eine vollständige Dichte ohne Hohlräume erfordert, benötigen gegossene Komponenten oft Nachbearbeitungen oder eng kontrollierte Gießsysteme, um Defektbildung während des Erstarrungsprozesses zu vermeiden.
| Leistungskennzahl | Selektives Laserschmelzen (SLM) | Traditioneller Guss |
|---|---|---|
| Materialdichte | Außergewöhnlich hohe Dichte | Gute Dichte; anfällig für Porosität und Schrumpfung |
| Mechanische Eigenschaften | Hohe Festigkeit, richtungsabhängig (anisotrop) | Einheitliche mechanische Eigenschaften ( isotrop) |
| Innere Spannungen | Hohe Restspannungen; erfordert Spannungsarmglühbehandlung | Niedrige Restspannungen direkt nach dem Abkühlen |
| Legierungsverfügbarkeit | Spezialisierte schweißbare Metallpulver | Breite Auswahl an Standard-Gießereilegierungen |
Optionen für Metalllegierungen
Gießereien bleiben der Industriestandard, wenn eine breite Materialvielfalt erforderlich ist. Gießereien schmelzen fast jedes kommerzielle Legierungssystem, was die Auswahl erleichtert Bestes Metall zum Gießen basierend auf gezielten Verschleiß-, Wärme- oder Korrosionsanforderungen.
SLM arbeitet mit einer engeren Auswahl an gas-atomisierten Pulvern. Wir arbeiten typischerweise mit Legierungen, die für Laserbearbeitung optimiert sind – einschließlich Titan, Nickel-Superlegierungen, Edelstahl und Aluminiumgrade. Während die Pulversortiment enger ist und die Materialkosten höher sind, erreicht SLM die volle strukturelle Leistung, ohne dass eine große Schmelze gegossen werden muss.
Konstruktive Freiheit und geometrische Komplexität: SLM vs. Feinguss
Wenn wir vergleichen slm vs investitionsguss, der größte Unterschied auf der Werkstatt liegt in den physischen Werkzeugbeschränkungen. Traditionelles Gießen erfordert, dass geschmolzenes Metall in eine Formhöhlung fließt und aushärtet, was bedeutet, dass jede Geometrie die Formtrennung, Fließwege und Schrumpfung des Metalls berücksichtigen muss. Selektives Laserschmelzen baut Teile direkt aus einem CAD-Modell, Schicht für Schicht, und umgeht dabei vollständig die Regeln der herkömmlichen Werkzeugherstellung.
Beseitigung von Werkzeugbeschränkungen, Entformungswinkeln und Teilungslinien
Bei Standard-Gießereibetrieben muss jedes Gießdesign die physische Form berücksichtigen:
- Entformungswinkel und Teilungslinien: Traditionelles Gießen erfordert Entformungswinkel, damit Muster und Kerne ohne Beschädigung der Form freigegeben werden können. SLM baut vollständig ohne Entformungswinkel, Teilungslinien und Kernziehbeschränkungen.
- Zero Werkzeugaufwand: Da SLM auf einem fokussierten Laser basiert, der Pulverbett verschmilzt, umgehen wir die Wochen, die für die Entwicklung, das Testen und die Anpassung von festen Werkzeugen oder komplexen Formen notwendig sind.
- Design-Iterationen: Die Änderung einer Funktion beim Gießen erfordert oft die Neuanfertigung teurer Werkzeuge. Mit metallischer additiver Fertigung erfolgen Designänderungen direkt in der Software zwischen den Bauaufträgen.
Während spezialisierte Komponenten wie Präzisions-Gussformen zuverlässige Leistung innerhalb formbarer Parameter bieten, liefert SLM echte geometrische Unabhängigkeit für komplexe Kleinserienteile.
Konforme Kühlkanäle und Gitterstrukturen entwerfen
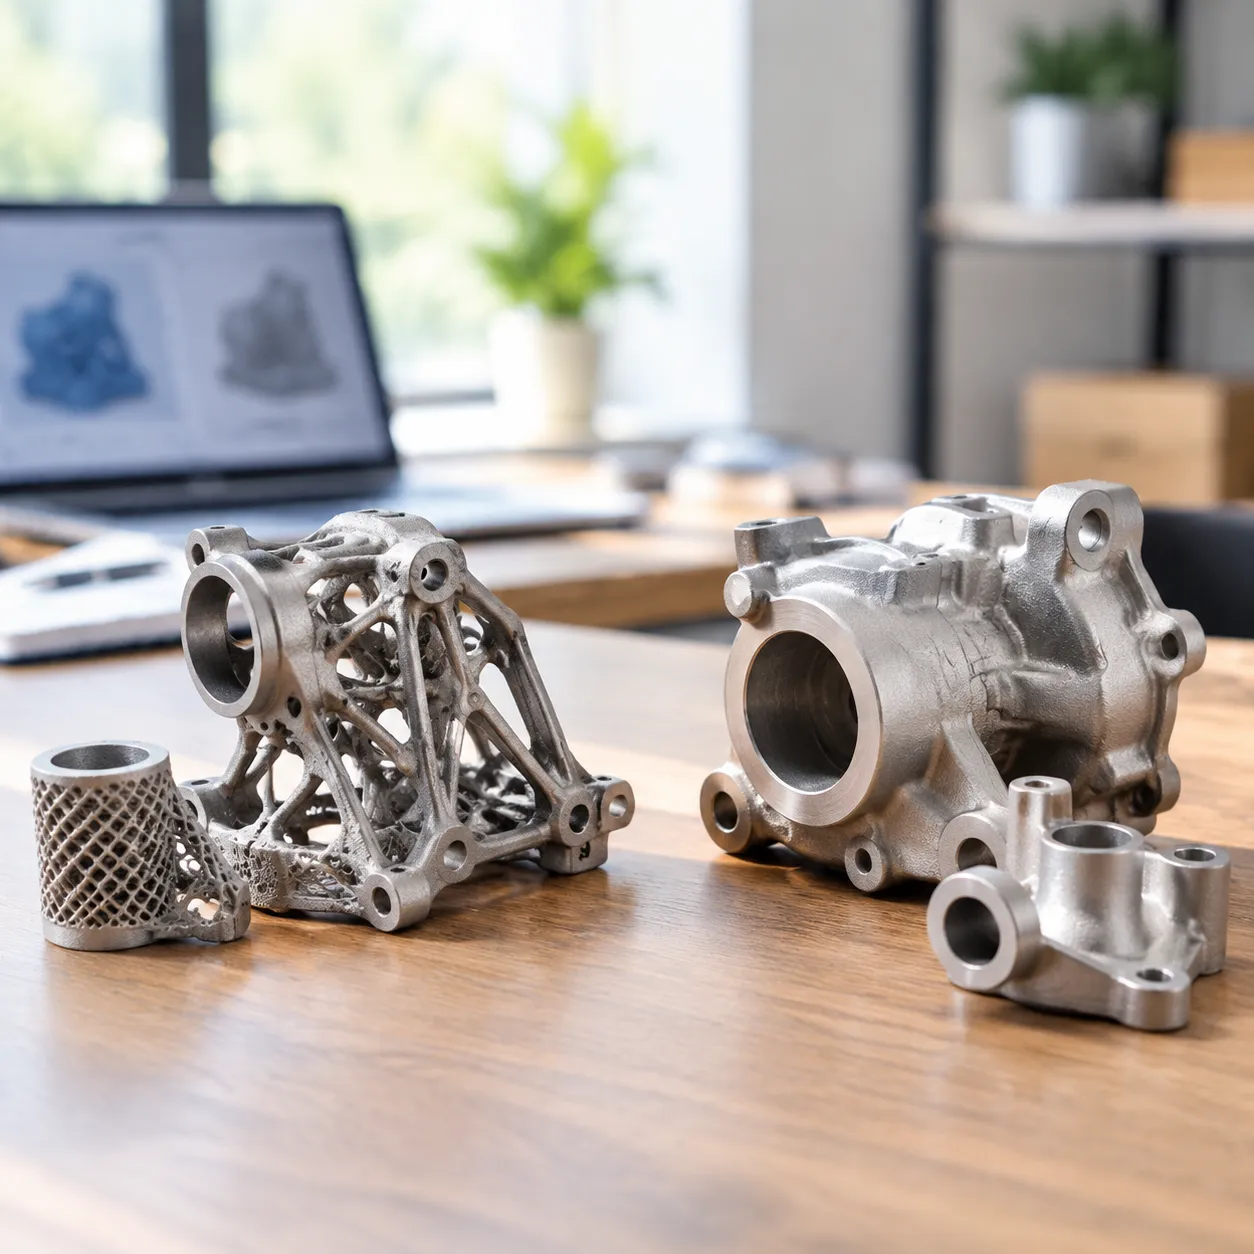
Selektives Laserschmelzen ermöglicht es uns, Metall nur dort zu positionieren, wo die Belastung es erfordert, und eröffnet Geometrien, die flüssiges Metall in einem Standardwerkzeug nicht erreichen kann:
- Komplexe interne Kanäle: SLM kann gebogene interne Kühlkanäle produzieren, die interne Geometrien direkt nachzeichnen. Gießprozesse sind durch gerade Kernzüge oder removable keramische Kerne eingeschränkt, die die Fluidpfadgeometrie begrenzen.
- Gitterstrukturen und Leichtbau: Wir können hohle, hochstabile interne Gitternetzwerke bauen, um das Gewicht der Komponenten zu reduzieren, ohne die strukturelle Dichte zu beeinträchtigen.
- Pulverentfernung: Unverschmolzenes Pulver läuft aus internen Passagen ab und hinterlässt saubere, komplexe hohle Kammern, die geschmolzenes Metall ohne Luft- oder Schlackeneinschlüsse nicht bilden kann.
Teilekonsolidierung: Ersetzen von Mehrteiligen Baugruppen
Die traditionelle Fertigung zwingt Ingenieure oft dazu, komplexe Hardware in mehrere einfachere Gussabschnitte aufzuteilen, die später durch Schweißen, Löten oder Verschrauben verbunden werden:
| Designfaktor | Traditionelle Gussbaugruppen | SLM-Einzelprint-Konsolidierung |
|---|---|---|
| Komponentenzahl | Mehrere einzelne Gussteile | In eine einzige Einheit zusammengeführt |
| Fügeoperationen | Erfordert Schweißen, Dichtungen oder Befestigungselemente | Völlig eliminiert |
| Leck- und Ausfallrisiken | Konzentriert entlang von Verbindungen und Schweißnähten | Minimiert durch nahtlose monolithische Bauweisen |
| Gewichtsprofil | Schwer aufgrund von Flanschen, Bossen und Befestigungselementen | Direkt aus CAD-Daten optimiert |
Durch die Umwandlung von mehrteiligen Gussteilen in eine einzelne gedruckte Komponente eliminieren wir Montagearbeit, entfernen Leckpfade und rationalisieren die Produktion für hochkomplexe, kritische Anwendungen.
SLM vs. Investitionsguss Kosten- und Volumen-Brechpunkt
Wenn wir uns mit Engineering-Teams zusammensetzen, um zu bewerten slm vs investitionsguss, kommt die endgültige Entscheidung fast immer auf Stückzahl und Anfangsinvestition an.
Vorabkosten für Formen vs. Null-Werkzeugkosten für die Einrichtung
Traditionelles Gießen erfordert erhebliche Vorinvestitionen. Das Erstellen von Mustern, Kernkästen und maßgeschneiderten Formen erfordert beträchtliches anfängliches Werkzeugkapital, bevor die erste Einheit gegossen wird. Wenn eine Designänderung spät im Zyklus erfolgt, erhöht das Nacharbeiten der Formen die Kosten und verzögert den Zeitplan.
Im Gegensatz dazu arbeitet selektives Laserschmelzen vollständig werkzeugfrei. Wir arbeiten direkt mit digitalen CAD-Modellen, was harte Werkzeugkosten vollständig eliminiert. Für Kurzläufe, Designvalidierungen oder maßgeschneiderte Pilotchargen nutzen wir spezielle Rapid-Prototyping- und Werkzeugservices für die Kleinserienfertigung bietet eine viel niedrigere Eintrittsbarriere. Allerdings tragen die Maschinen und pulverförmigen Rohstoffe höhere Grundkosten pro Betriebsstunde.
Die Break-Even-Kurve: Volumen-Grenzwerte, bei denen das Gießen gewinnt
Der finanzielle Kompromiss folgt einer vorhersehbaren Break-Even-Route basierend auf der Chargengröße:
| Produktionsfaktor | Selektives Laserschmelzen (SLM) | Investition / Traditionelles Gießen |
|---|---|---|
| Werkzeug- und Einrichtungskosten | Keine Werkzeuginvestition | Hohe Anfangskosten für Werkzeuge und Formen |
| Kosten pro Teil (Niedrigvolumen) | Hoch kosteneffizient | Unerschwinglich teuer aufgrund der Amortisation der Formen |
| Kosten pro Teil (Hochvolumen) | Bleibt relativ konstant und hoch | Sinkt deutlich, wenn die Produktionsmenge steigt |
| Kosten für Designüberarbeitung | Vernachlässigbar (Änderung der CAD-Datei) | Teuer (Nachbearbeitung oder Neubau der Werkzeuge) |
- Niedrigvolumenläufe und kundenspezifische Komponenten: SLM gewinnt, weil keine Werkzeugkosten die höheren Maschinenstundenkosten ausgleichen.
- Massenproduktion: Traditionelles Gießen überholt additive Verfahren schnell, sobald die Chargenmengen die anfänglichen Werkzeugkosten auf Tausende von Teilen verteilen und so die Einzelstückkosten senken.
Materialverschwendung, Pulverrecycling und Schrottwiedergewinnung
Der Umgang mit Rohmaterial beeinflusst auch die langfristigen Stückkosten. SLM ist inhärent additiv, schmilzt nur das Pulver, das zur Herstellung der tatsächlichen Geometrie erforderlich ist. Nicht verschmolzenes Metallpulver um das Teil wird gesammelt, gesiebt und in zukünftige Bauaufträge recycelt, wodurch der Nettomaterialabfall minimal bleibt.
Traditionelle Gießverfahren verwenden Gießkanäle, Läufer und Risers, um geschmolzenes Metall in die Formenhohlräume zu leiten. Während diese Zuführungssysteme festen Schrott erzeugen, schmelzen Gießereien Gänge und überschüssige Läufer direkt wieder in nachfolgende Schmelzen, was eine praktische Materialrückgewinnung während der kontinuierlichen Produktion ermöglicht.
SLM vs Investitionsguss-Lead-Times und Lieferkettenflexibilität
Wenn Lieferfristen einen Projektzeitplan bestimmen, hängt die Wahl zwischen additiver Fertigung und traditionellen Gießverfahren von Werkzeuganforderungen und Chargenvolumen ab.
Schnelle Durchlaufzeiten für Prototypen und Kleinserienproduktion
Für Kurzläufe und dringende Prototypen bewegt sich selektives Laserschmelzen direkt von digitalen CAD-Daten in die Baukammer. Da der Prozess Teile Schicht für Schicht ohne spezielle Werkzeuge baut, entfallen die Wartezeiten für den Bau von Formen. Beim Bewerten slm vs investitionsguss zur Designüberprüfung oder engen Entwicklungs-Sprints liefert SLM fertige Komponenten in einem Bruchteil der Zeit, sodass Teams Designs sofort testen, anpassen und iterieren können.
Management von Gießereilead-Times und Verzögerungen bei der Werkzeugherstellung
Traditionelles Gießen erfordert eine umfangreiche Vorausplanung. Das Entwerfen, Schneiden und Validieren der ersten Formhöhlung führt zu unvermeidlichen Verzögerungen, bevor das erste Gießen erfolgen kann. Während die Nutzung fortschrittliche Gusse技术 für eine verbesserte Gießerei-Ausbeute bei großem Produktionsvolumen eine außergewöhnliche Durchsatzleistung bietet, müssen Teams die anfängliche Vorlaufzeit für die Herstellung dieses harten Werkzeugs in Kauf nehmen.
- SLM-Lead-Times: Keine Werkzeugverzögerungen; Direkt-zu-Druck-Workflow ermöglicht den Produktionsstart innerhalb von Stunden.
- Gieß-Lead-Times: Werkzeugherstellung verursacht einen Engpass im Zeitplan, der durch schnelle Zykluszeiten pro Teil ausgeglichen wird, sobald die Formen verifiziert sind.
Digitaler Lagerbestand auf Abruf vs. physische Lagerhaltung
Der operative Unterschied zwischen diesen beiden Technologien wirkt sich direkt auf das Bestandsmanagement aus:
- Digitaler Speicher: SLM ermöglicht ein rein digitales Lager. Wir verwalten das 3D-Modell und drucken Ersatzteile nur bei eingehenden Bestellungen, wodurch die Kosten für physische Lagerhaltung reduziert werden.
- Physische Chargenlagerung: Traditionelles Gießen erfordert große Fertigungsserien, um die hohen Werkzeugkosten zu amortisieren, was einen dedizierten Lagerraum zur Lagerung des Inventars für zukünftige Nachfrage notwendig macht.
Hybride Musterfertigung mit Investitionsguss
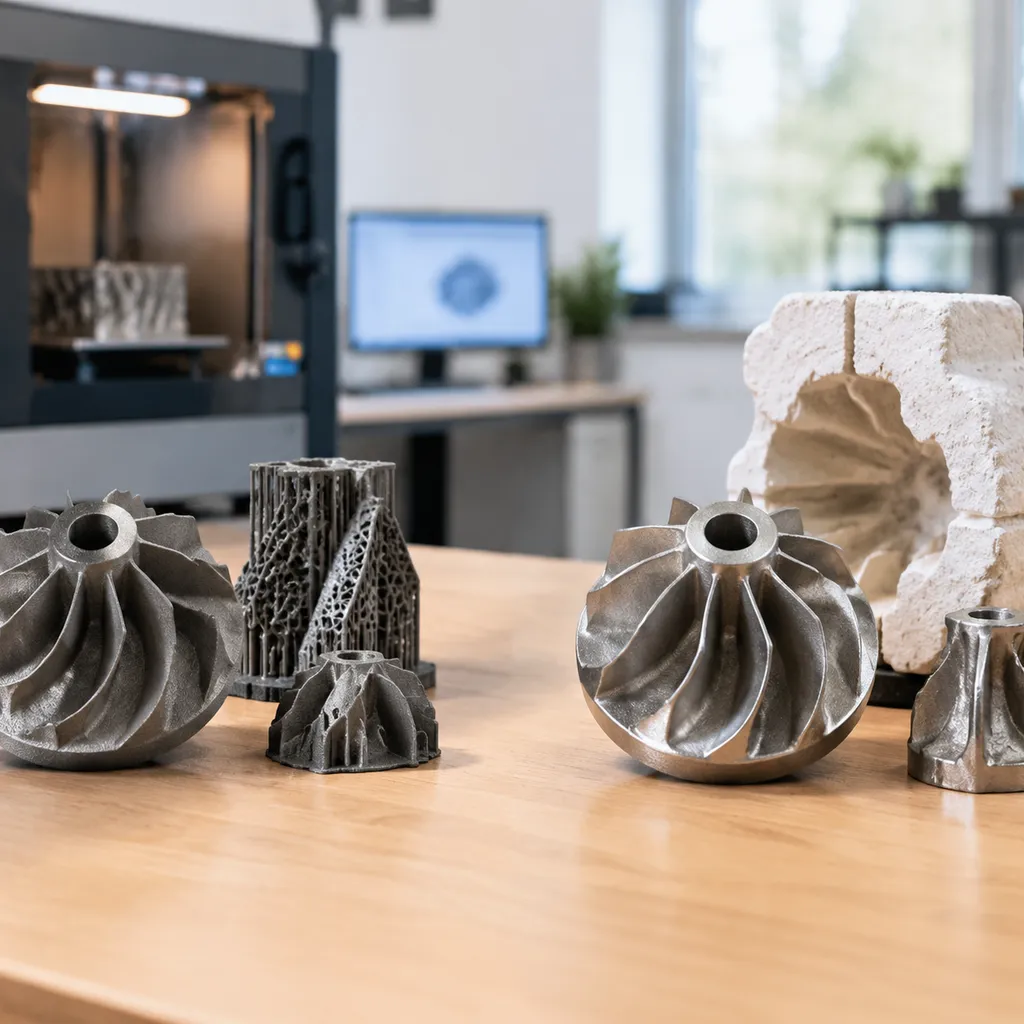
Beim Abwägen slm vs investitionsguss, Sie müssen sie nicht immer als gegenseitig ausschließend behandeln. Moderne Fertigung ermöglicht es uns, das Design-Tempo der additiven Fertigung mit der metallurgischen Zuverlässigkeit traditioneller Gießereiverfahren zu verbinden. Diese Hybridstrategie überbrückt die Kluft zwischen kostenintensivem Direktmetall-Druck und starren herkömmlichen Werkzeugen.
Verwendung von 3D-gedruckten Harz- und Wachsmodellen für schnelle Gießverfahren
Anstatt teure Metallwerkzeuge für die Herstellung von Wachsmodellen zu bearbeiten, können wir Opfermodelle direkt aus einer CAD-Datei drucken. Dieser Ansatz umgeht die üblichen Werkzeugvorlaufzeiten und ermöglicht es uns, flüssiges Metall in Formhohlräume zu gießen, unter Verwendung bewährter Gießereipraktiken.
- Direkt-zu-Form-Geschwindigkeit: Modelle werden in Stunden hergestellt, anstatt Wochen auf spezielle Werkzeuge zu warten.
- Sauberes Brennverhalten: Durch die Verwendung spezieller Modellmaterialien – wie in unseren Gieß-3D-Druckleitfaden für sauberes Brennen und Null-Asche-Harze - abgedeckt – wird minimale Rückstände im Formhohlraum gewährleistet, was Gießfehler wie Einschluss und Porosität reduziert.
- Designvalidierung: Wir überprüfen komplexe Geometrien, Entwurfsvorgaben und Passgenauigkeit, bevor wir uns auf dauerhafte Formen festlegen.
Reduzierung der anfänglichen Formenherstellungskosten für Brückenauskleidungen und Kleinserien
Traditionelles Gießen erfordert erhebliche Anfangsinvestitionen für harte Werkzeuge, was kleine Chargen unerschwinglich macht. Direktmetall-Additive Fertigung wie SLM eliminiert Werkzeuge vollständig, aber Maschinenzeit und metallische Pulver verursachen hohe Rohstoffkosten.
Ein hybrider Ansatz senkt diese Anfangshürden:
- Keine Kosten für harte Werkzeuge: Beseitigt die anfängliche finanzielle Barriere für die Bearbeitung langlebiger Metallformen für Kurzläufe.
- Erschwingliche Kleinserienproduktion: Bietet eine sinnvolle Zwischenlösung für Pilotläufe, Ersatzteile oder Brückenerzeugung, während dauerhafte Werkzeuge hergestellt werden.
- Schnelle Designiterationen: Konstruktionsänderungen erfordern nur eine aktualisierte digitale Datei, was Tausende von Euro bei der Nacharbeit von Formen spart.
Wann additive Fertigung mit traditionellen Gießverfahren kombiniert werden sollte
Wir empfehlen die Kombination von additiven Mustern mit traditionellem Gießen, wenn Ihr Projekt spezifische Volumen-, Geometrie- oder Materialbeschränkungen aufweist:
| Projektfaktor | Hybrider Gießansatz | Direktes SLM-Drucken |
|---|---|---|
| Legierungsanforderungen | Am besten, wenn Sie eine breite, konventionelle Legierungsoptionen benötigen | Beschränkt auf spezifische, schweißbare metallische Pulvergüten |
| Bauteilabmessungen | Ausgezeichnet für mittelgroße bis große Komponenten | Begrenzt durch das Volumen der additiven Baukammer |
| Materialstruktur | Erzielt bekannte isotrope Gieß-Eigenschaften | Dichte Struktur, aber anfällig für Restspannungen |
| Produktionsskala | Ideal für 5 bis 100 Teile, bevor auf Hartwerkzeuge umgestellt wird | Am kosteneffizientesten für Einzelstücke und ultra-niedrige Stückzahlen |
Durch die Kombination von additiver Mustererstellung mit traditionellen Gießmethoden bewahren wir die breite Legierungswahl und isotrope Eigenschaften des gegossenen Metalls, während wir die langen Vorlaufzeiten und hohen Anfangsinvestitionen konventioneller Werkzeuge umgehen.
SLM- vs. Investmentguss-Anwendungen nach Branche
Bei der Bewertung von slm vs investitionsguss, tatsächliche Anwendungsanforderungen bestimmen, welches Verfahren gewinnt. Wir betrachten Produktionsvolumen, regulatorische Hürden und Designkomplexität, um die Entscheidung zu treffen.
Medizinische Implantate: Poröse Strukturen vs. Gussprothesen
- Selektives Laserschmelzen (SLM): Ideal für patientenspezifische Implantate und orthopädische Geräte. Das Pulverbettverfahren baut komplexe, poröse Gitterstrukturen direkt in die Komponente ein, fördert das Knochenwachstum ohne Sekundärbeschichtungen.
- Traditionelles Gießen: Bleibt der Standard für Hochvolumen- und einheitliche Prothesen sowie chirurgische Instrumentengriffe, bei denen standardisierte Geometrien und isotrope mechanische Zuverlässigkeit bei niedrigeren Stückkosten entscheidend sind.
Luft- und Raumfahrttriebwerkskomponenten: Gewichtsreduzierung vs. bewährte Legierungen
- SLM: Wir verwenden metallische additiv gefertigte Verfahren, um Montageverbindungen zu eliminieren und leichte Teile mit internen Kühlkanälen herzustellen. Es reduziert die Masse schnell für spezialisierte Flughardware in kleinen Stückzahlen.
- Feinguss: Kritische Triebhauslager und strukturelle Rahmen sind nach wie vor stark auf traditionelle Gießverfahren angewiesen, aufgrund ihrer bewährten Erfolgsbilanz und der großen Auswahl an zertifizierten Metallen[4]. Für einen Überblick über kompatible Gießmetalle, besuchen Sie unsere Alloy Guide for High Performance Alloys and Precision Casting.
Automobil- und Industrieausrüstung: Maßgeschneiderte Teile vs. Serienproduktion
- SLM für kleine Stückzahlen: Wir setzen auf SLM für schnelle Prototypenentwicklung, Funktionstests und spezielle Motorsportkomponenten, bei denen Designänderungen wöchentlich erfolgen und Werkzeugverzögerungen unakzeptabel sind.
- Gießen für hohe Stückzahlen: Standardmäßige Automobilhalter, Pumpengehäuse und schwere industrielle Befestigungen werden direkt in traditionellen Gießverfahren hergestellt. Sobald die Form erstellt ist, bietet das Gießen unschlagbare Kosteneffizienz pro Teil und schnelle Zykluszeiten für große Chargen.
Entscheidungsmatrix: Wie man zwischen SLM und Druckguss wählt
Die Entscheidung zwischen metallischem additivem Fertigungsverfahren und herkömmlichen Gießverfahren hängt davon ab, wie gut Ihre Produktionsanforderungen mit den Kernkompetenzen jedes Verfahrens übereinstimmen. Wenn wir additive Fertigungen mit etablierten Gießverfahren vergleichen – ähnlich wie bei der Bewertung von Unterschiede zwischen Schmieden und Gießen bewerten für schwere Komponenten – drehen sich die wichtigsten Abwägungen immer um Geometrie, Chargengröße und Werkzeuginvestitionen.
Bewertung des Projektvolumens, der geometrischen Komplexität und des Budgets
Wir bewerten die Abwägungen zwischen SLM und Druckguss sowie traditionellen Gießprozessen, indem wir drei zentrale Einschränkungen abwägen:
- Produktionsvolumen: Selektives Laserschmelzen (SLM) erfordert keine Werkzeuge, was es kosteneffektiv für Einzelprototypen, kundenspezifische Komponenten und kleine Chargen macht. Traditionelles Gießen erfordert erhebliche Vorlaufkosten für Formen, senkt jedoch die Stückkosten erheblich, sobald Sie in die Massenproduktion mit hohen Stückzahlen einsteigen.
- Geometrische Komplexität: SLM baut direkt aus Metallpulver mit einem Laser, was die Herstellung komplexer interner Hohlräume, konsolidierter Baugruppen und organischer Geometrien ermöglicht, die nicht aus einer physischen Form gezogen werden können. Gießen bleibt durch die Formgeometrie, Entlüftungswinkel und die Notwendigkeit, Muster oder Teile zu extrahieren, eingeschränkt.
- Haushaltsmittelzuweisung: SLM konzentriert Kosten auf Rohstoffe und Maschinenlaufzeit und vermeidet hohe Anfangsinvestitionen. Das Gießen lädt Ihre Ausgaben in die Herstellung von Formen und Werkzeugen vor, was bei steigendem Produktionsvolumen enorme Skaleneffekte bietet.
| Entscheidungskriterium | Selektives Laserschmelzen (SLM) | Traditioneller Guss |
|---|---|---|
| Optimales Volumen | Kleine Stückzahlen, Prototypen, kundenspezifische Teile | Großserienproduktion |
| Werkzeuginvestition | Keine Werkzeugkosten | Hohe Anfangskosten für Formen und Werkzeuge |
| Designfreiheit | Komplexe interne Strukturen, uneingeschränkte Formen | Begrenzt durch Formenauszug und Geometrie |
| Teilegrößenfähigkeit | Am besten geeignet für kleine bis mittelgroße komplexe Teile | Sehr geeignet für große, schwere Komponenten |
| Materialflexibilität | Spezialisierte Metallpulver | Breite Auswahl an Standardmetalllegierungen |
| Mechanisches Profil | Hohe Dichte; potenzielle Anisotropie und Restspannungen | Isotrope Eigenschaften; anfällig für Porosität und Schrumpfung |
Auswahl der richtigen Methode basierend auf Lieferfristen
Lieferzeiten bestimmen die Fertigungsstrategie ebenso wie die Geometrie des Teils. Wenn die Lieferpläne eng sind, entscheidet der Einrichtungsprozess über Ihre Wahl:
- Kurze Fristen und schnelle Iterationen: SLM baut direkt aus einer CAD-Datei auf. Ohne die Notwendigkeit, physische Formen zu fräsen, zu testen und anzupassen, können wir funktionale Metallteile innerhalb weniger Tage herstellen. Dies macht SLM zum idealen Weg für dringende technische Änderungen und schnelle Funktionstests.
- Geplante Serienproduktion: Traditionelles Gießen erfordert lange Vorlaufzeiten, da die Herstellung, Inspektion und Qualifizierung von Hartwerkzeugen Wochen oder Monate in Anspruch nehmen. Sobald die Formen jedoch einsatzbereit sind, gießt das Gießen Teile mit Geschwindigkeiten, die additive Schicht-für-Schicht-Systeme bei großen Aufträgen nicht erreichen können.
Schritt-für-Schritt-Auswahl-Checkliste für Engineering-Teams
Verwenden Sie diese schnelle Checkliste, um zu bestimmen, ob Sie SLM oder traditionelles Gießen für Ihr Projekt spezifizieren sollten:
- Bewerten Sie die Stückzahl: Wenn die Produktion unter einigen Dutzend Teile liegt oder individualisierte Anpassungen erfordert, wählen Sie SLM. Wenn Sie Tausende identischer Komponenten benötigen, ist Gießen die kosteneffiziente Wahl.
- Prüfen Sie die Geometrie des Teils: Wenn die Komponente geschlossene interne Kanäle, komplexe Gitterstrukturen oder leichte, zusammenhängende Wände aufweist, wählen Sie SLM, um Formenbeschränkungen zu umgehen.
- Berechnen Sie die Anfangsinvestition: Wenn Ihr Budget hohe Anfangskosten für Werkzeuge nicht verkraftet, wählen Sie SLM, um Teile bei Bedarf zu finanzieren. Wenn Sie Kapital für Werkzeuge investieren können, um niedrigere Stückkosten zu erzielen, wählen Sie Gießen.
- Bestätigen Sie Material- und mechanische Anforderungen: Wenn Ihre Anwendung eine weit verbreitete Standardlegierung oder eine vollständig isotrope Struktur erfordert, wählen Sie Gießen (unter Berücksichtigung potenzieller Porositätsrisiken). Wenn Sie eine hohe Dichte benötigen und Nachbearbeitung durch Wärmebehandlung zur Spannungsentlastung möglich ist, wählen Sie SLM.
- Überprüfen Sie Oberflächenfinish und Sekundäroperationen: Planen Sie Nachbearbeitungen bei beiden Verfahren ein. SLM erfordert die Entfernung von Stützstrukturen und Bearbeitung, um raue Oberflächen zu verbessern, während Gießen die Entfernung von Gießansätzen und Rändern erfordert, obwohl die Oberflächen im Allgemeinen glatter sind.
Häufig gestellte Fragen: SLM vs. Feingießen
Um Ihnen bei der Entscheidung zwischen additiver Fertigung und traditionellen Gießverfahren zu helfen, haben wir die häufigsten technischen und Beschaffungsfragen unten beantwortet.
| Frage | Selektives Laserschmelzen (SLM) | Investition / Traditionelles Gießen |
|---|---|---|
| Mechanische Festigkeit | Hohe Dichte; Risiko von Restspannungen und richtungsabhängigen Eigenschaften. | Isotrope Festigkeit; Risiko von innerer Schrumpfung und Porosität. |
| Kosten-Sweet-Spot | Geringes Volumen, Prototypen und hochkomplexe kundenspezifische Designs. | Mittlere bis hohe Stückzahlen, bei denen die Formenwerkzeugkosten amortisiert werden. |
| Oberflächenqualität | Rauere, fertige Textur; benötigt Supportentfernung und Bearbeitung. | Glattere, gegossene Oberfläche direkt aus der Form. |
| Materialkosten | Höhere Rohstoffkosten (feine metallische Pulver). | Niedrigere Rohstoffkosten mit breiterer Legierungs-Kompatibilität. |
Ist SLM-gedrucktes Metall stärker als Investmentgussmetall?
SLM produziert Teile mit außergewöhnlich hoher Dichte und solider mechanischer Leistung, aber das schichtweise Laserfusionieren erzeugt innere Restspannungen und richtungsabhängige Festigkeitsvariationen.[2]. Aus diesem Grund werden gedruckte Komponenten häufig mit Wärmebehandlungen nachbearbeitet, um innere Spannungen auszugleichen.
Im Gegensatz dazu bieten die durch die Investitionsformprozess einheitliche, isotrope mechanische Eigenschaften in der gesamten Geometrie. Allerdings tragen gegossene Komponenten ein inhärentes Risiko innerer Defekte wie Porosität und Schrumpfung während der Erstarrung, die im Rahmen der Qualitätskontrolle berücksichtigt werden müssen.
Ab welcher Produktionsmenge wird das Investmentgussverfahren günstiger als SLM?
SLM ist bei kleinen Produktionsläufen kostengünstiger. Da 3D-Druck keine Werkzeuge oder physischen Muster erfordert, entfallen die anfänglichen Formenaufwendungen vollständig, was es ideal für schnelle Iterationen und Kurzläuferproduktionen macht.
Gießen erfordert erhebliche Anfangsinvestitionen in Hartwerkzeuge und Formhohlräume. Sobald diese Formen jedoch vorhanden sind, sinken die Stückkosten erheblich. Für mittel- bis hochvolumige Fertigung, Präzisions-Gießdienstleistungen für komplexe Metallteile schlägt SLM schnell bei den Stückkosten, weil die anfänglichen Werkzeugkosten auf Tausende identischer Einheiten verteilt werden.
Kann SLM das Investmentgussverfahren vollständig ersetzen?
Nein. SLM ist ein alternatives Herstellungsverfahren, kein vollständiger Ersatz für traditionelle Gießtechniken. Während SLM bei der Herstellung komplexer interner Kanäle, leichter Strukturen und hochgradig kundenspezifischer Geometrien ohne Werkzeuge hervorragend ist, kann es beim Gießen nicht mithalten bei:
- Economien der Massenproduktion: Gießen ermöglicht die Herstellung großer Stückzahlen zu niedrigeren Stückkosten.
- Große Bauteilgrößen: Gießereien bearbeiten massive Teile, die die üblichen additive Bauvolumen übersteigen.
- Breitere Legierungsoptionen: Traditionelle Gießereien schmelzen ein breiteres Spektrum an etablierten kommerziellen Legierungen im Vergleich zu den spezialisierten Pulverformulierungen, die für Laser verfügbar sind.
Was ist der Unterschied im Oberflächenfinish zwischen SLM und Gießen?
Gusste Komponenten liefern ein durchgehend glatteres Oberflächenfinish direkt aus der Formhohlraum, wobei Nachbearbeitung hauptsächlich zum Entfernen von Angüssen, Kerzen und Trennfugen erforderlich ist.
SLM-Komponenten haben eine deutlich rauere Oberflächenstruktur im rohen Zustand, verursacht durch teilweise geschmolzene Metallpulverpartikel, die an den Wandflächen haften. Zusätzlich erfordern Metalldrucke mechanisches Schneiden, um integrierte Stützstrukturen zu entfernen, gefolgt von standardmäßiger CNC-Fräsung oder Schleifen an kritischen funktionalen Flächen.
Sind Materialien für SLM teurer als Gießlegierungen?
Ja. SLM basiert auf spezialisierten, gas-atomisierten Metallpulvern mit engen Partikelgrößenverteilungen, was das Rohmaterial erheblich teurer pro Pfund macht als Standard-Gießereibarren oder Schrott.
Während SLM hilft, diese Kosten durch Recycling unverschmolzener Pulver aus der Baukammer zu minimieren, bleibt das traditionelle Gießen bei Bezug von Rohlegierungen und Massenmetall deutlich kostengünstiger.
Referenzen
- Wikipedia - Selektives Laserschmelzen (SLM / Pulverbettfusion Überblick) ↩
- Dejene et al. (2023), Materialien - Kritische Übersicht über den Vergleichsstudie von Selektivem Laserschmelzen und Feinguss für dünnwandige Teile (PMC Open Access) ↩
- NIST - Additive Fertigung (Prozessübersicht und Messtechnik)
- Investment Casting Institute - Branchenverband Überblick