


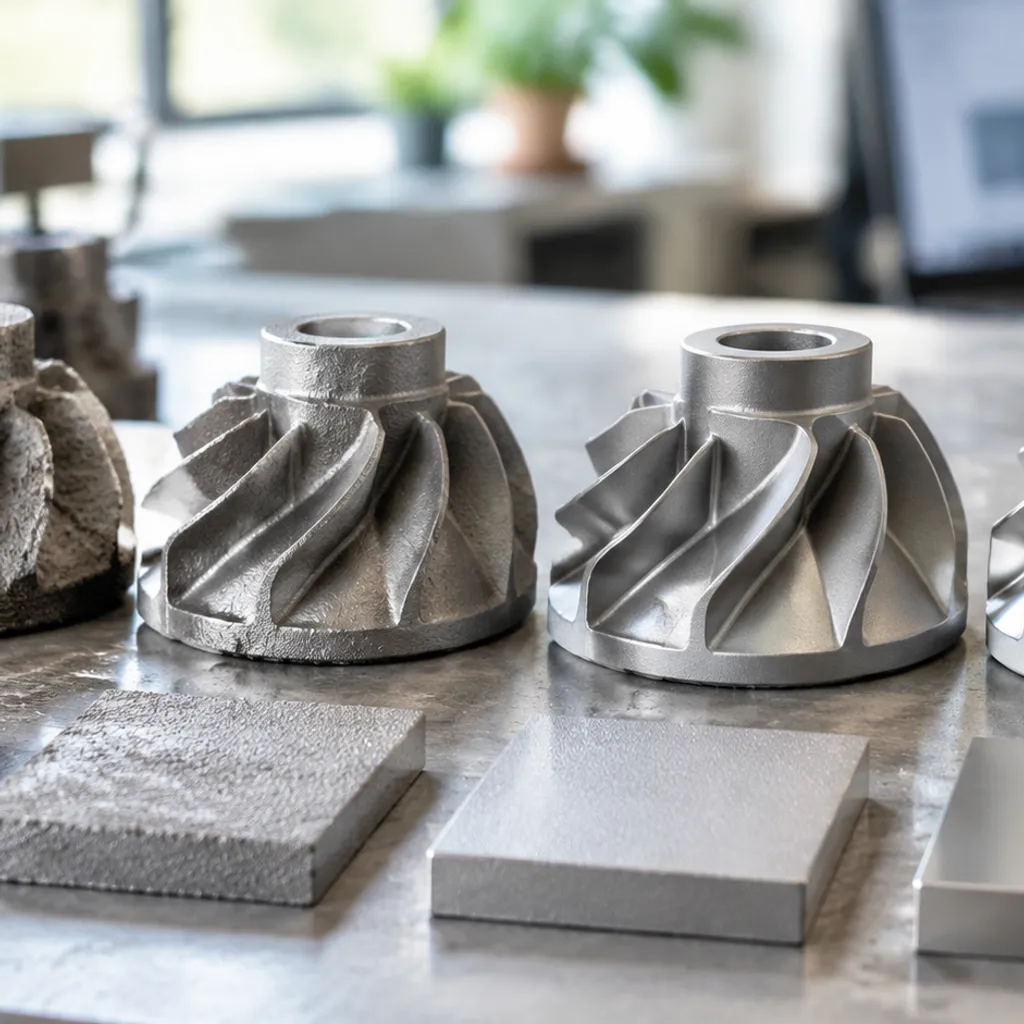
Поверхностная отделка литья под давлением это текстура и микрогеометрия после литья по выплавляемой модели, обычно находящиеся в диапазоне Ra 3,2-6,3 мкм до вторичной обработки. Качество восковой модели, зернистость керамического покрытия, окна заливки сплава и охлаждение — все это задает исходный уровень, в то время как пескоструйная обработка, вибрационная отделка, массовая отделка и центробежная полировка барабаном улучшают герметичность и сопротивляемость усталости.
Что такое поверхность литья под давлением?
Поверхностная отделка литья под давлением относится к внешней текстуре, гладкости и микрогеометрическому профилю металлической детали, произведенной с помощью литье по lost wax Когда деталь затвердевает, форма открывается, и вытяжные штифты вытягивают отливку. Затем мы используем обрезные формы для удаления «флюса» — излишков металла, которые накапливаются на линиях раздела во время.
Определение поверхности после литья
эволюция поверхность после литья это исходное состояние поверхности компонента сразу после извлечения из керамической оболочки, очистки и удаления литников, до проведения любых вторичных операций, таких как механическая полировка или ЧПУ-обработка.
- Прямая реплика: Конечная металлическая поверхность напрямую отражает качество поверхности исходной восковой модели и первичного огнеупорного слоя.
- Качество близкое к окончательной форме: По сравнению с традиционным пескоструйным литьем, поверхность после литья под давлением обеспечивает значительно более гладкие границы, четкие детали и минимальные зазоры на линиях раздела.
- Функциональная целостность: Гладкая поверхность после литья уменьшает микроскопические зазоры, прямо повышая герметичность и сопротивляемость усталости при динамических нагрузках.
Как измеряется шероховатость поверхности (Ra) при литье
Текстура поверхности измеряется с помощью шероховатость поверхности метрик, в первую очередь Среднее арифметическое шероховатости (Ra). Ra представляет собой арифметическую среднюю отклонение пиков и впадин профиля поверхности относительно эталонной центральной линии, измеряемое в микроинчах (µin) или микрометрах (µм).[1]
- Контактная профилометрия: Тонкий стилус с алмазным наконечником перемещается по профилю отливки, записывая вертикальные смещения для точного вычисления значений Ra, Rz и Rmax.[2]
- Оптическое бесконтактное сканирование: Высокоточные 3D-оптические профилометры с белым светом или лазером создают топографию поверхности, идеально подходящую для сложных геометрий и критических каналов для жидкостей.[4]
- Визуально-осязательные сравниватели: Сравниватели поверхности отливки (например, стандарты ISO 8503 или MSS-SP-55) используются на литейном производстве для быстрых, стандартизированных сравнительных проверок.
Стандартные значения шероховатости поверхности для литых изделий из восковой модели
Точность процесса литья по выплавляемым моделям обеспечивает превосходное качество поверхности по сравнению с другими методами литья. Ниже приведена таблица с типичными значениями шероховатости поверхности для распространенных методов производства:
| Метод литья / производства | Стандартное Ra (µм) | Стандартное Ra (µин) | Класс качества поверхности |
|---|---|---|---|
| Стандартное литье по выплавляемым моделям (после отливки) | 3.2 - 6.3 | 125 - 250 | Тонкая / Гладкая |
| Премиальное точное литье по выплавляемым моделям | 1.6 - 3.2 | 63 - 125 | Ультратонкая |
| Прессовка под давлением | 0.8 - 3.2 | 32 - 125 | Превосходная |
| Оболочечным формованием | 6.3 - 12.5 | 250 - 500 | Средний |
| Пескоструйное литьё | 12.5 - 25.0 | 500 - 1000 | Грубые |
Наши базовые операции по литью по выплавляемым моделям постоянно достигают средней шероховатости после отливки, равной Ra 3.2 µм (125 µин) или лучше, обеспечивая надежный контроль размеров, сокращение постобработки и превосходную работу сопрягающихся поверхностей прямо из формы.[3]
Ключевые факторы, влияющие на качество поверхности при литье по моделям
Достижение превосходной поверхности при литье по моделям зависит от строгого контроля процесса от самого первого изготовления формы до финального залития. Поскольку литье по потоку воска воспроизводит микроскопические детали с высокой точностью, каждая тепловая и механическая переменная напрямую влияет на текстуру поверхности вашего компонента.
Качество восковой модели и точность инструмента
Конечное литье может быть только таким же гладким, как и расходный образец, который его создал. Любой дефект на восковой копии немедленно передается металлу.
- Обработка штампов: Мы обрабатываем наши инструменты для впрыска воска с помощью высокоскоростных ЧПУ-центров, чтобы устранить следы обработки и ступени.
- Контроль усадки: Точное управление температурой и циклом давления при впрыске воска предотвращает появление усадочных раковин и рябистости поверхности.
- Сборка шаблонов: Правильное обращение и аккуратное крепление каналов обеспечивают безупречное качество восковой модели перед формовкой.
Материалы для керамических оболочечных форм и размер зерна
Внутренний слой керамической оболочки непосредственно контактирует с расплавленным сплавом, определяя базовую среднюю шероховатость поверхности (Ra).
- Основная шламовая сетка: Мы используем ультратонкие огнеупорные муки, такие как спечённый кварц и циркон, для первоначального погружения в шлам, чтобы создать исключительно гладкий пограничный слой.
- Консистенция погружения: Строгий контроль вязкости шлама и размера зерен штукатурки предотвращает скопление шлама и образование воздушных пузырей на сложных профилях.
- Чистота удаления воска: Полное автоклавное удаление воска предотвращает остаточные углеродные отложения от образования ямок внутри оболочки при обжиге.
Состав сплава и температура заливки
Поведение расплавленного металла во время заливки определяет, насколько четко сплав отражает стенки формы. Более высокая текучесть расплава помогает захватывать тонкие контуры, но перегрев вызывает серьезные реакции металла с формой, ухудшающие поверхность отливки.
Различные материалы требуют различных тепловых окон для предотвращения окислительной корки:
- Суперсплавы: Литье металлов высокой температуры требует точного вакуумного плавления или специальных керамических барьеров. Например, наши точным отливкам методом литья по выплавляемым моделям и индивидуальным деталям из кобальтовых суперсплавов подвергаются строгому контролю химии расплава, чтобы выдерживать агрессивные тепловые условия без появления микротрещин на поверхности.
- Неметаллические сплавы: Материалы с низкой точкой плавления требуют плотного атмосферного защиты. Наши кастинговые услуги по изготовлению латунных отливок зависят от дисциплинированной дегазации расплава для предотвращения образования шлака и газовой пористости на поверхности.
Темпы охлаждения и затвердевания
То, как металл замерзает внутри керамической оболочки, напрямую влияет на структуру зерен, усадку и целостность внешней поверхности.
- Направленная кристаллизация: Контролируемое охлаждение направляет подачу металла в тонкие секции в первую очередь, устраняя дефекты в виде вмятин на поверхности и локальную пористость.
- Теплоизоляция оболочки: Оборачивание или предварительный нагрев оболочек поддерживают равномерные скорости охлаждения, предотвращая трещины от термического шока и нерегулярное сокращение внешней поверхности.
- Время извлечения: Разрешение отливкам остывать до безопасных температур для извлечения предотвращает горячие механические повреждения при удалении оболочки.
Распространенные вторичные процессы отделки поверхности
Хотя стандартное литье по потерянной модели обеспечивает впечатляющий первоначальный профиль, дополнительные обработки и наши поверхностную обработку опции позволяют нам уточнить поверхность инвестиционного литья в соответствии с точными стандартами применения. В зависимости от того, что для вас важнее — визуальная привлекательность, герметичность или повышенная усталостная стойкость, мы используем специализированные механические и химические методы для достижения целевого среднего шероховатости Ra.
Абразивное пескоструйное очищение (шлифовка дробью и пескоструйная обработка)
Абразивное пескоструйное очищение служит нашим базовым этапом для очистки деталей сразу после удаления оболочки и термической обработки:
- Пескоструйная обработка: Использует сферический нержавеющий или литой стальной материал для очистки остатков керамической оболочки, слегка обрабатывает внешнюю поверхность, придавая ей чистую, однородную сатиновую текстуру. Это легкое травление увеличивает усталостную прочность за счет введения сжимающих поверхностных напряжений.[5]
- Пескоструйная обработка: Использует мелкий кремнезем, оксид алюминия или стеклянные шарики под контролируемым пневматическим давлением. Мягко выравнивает микрорельеф без изменения деликатных геометрий, обеспечивая равномерную матовую поверхность, идеально подходящую для последующего покрытия или окраски.
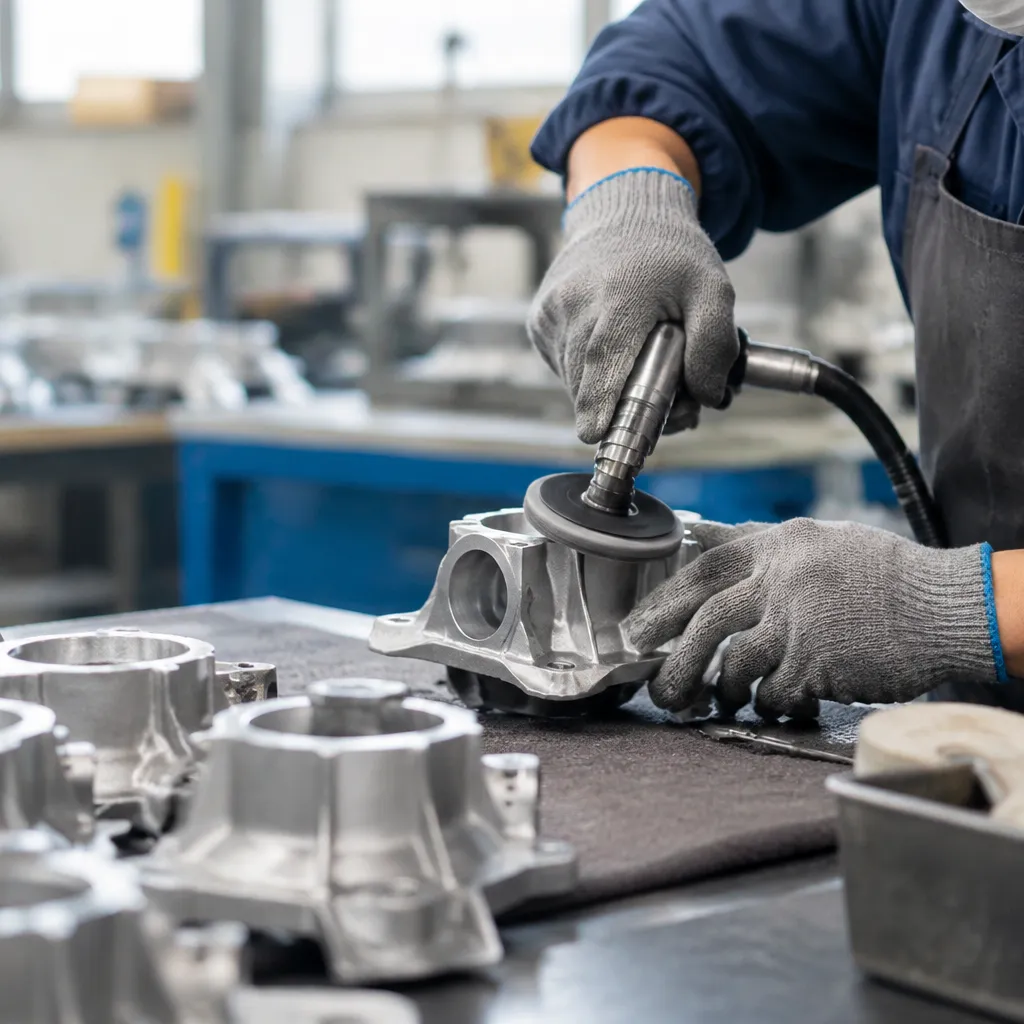
Вибрационная доводка и трамбовка
Для крупносерийного производства, требующего стабильного снятия заусенцев и скругления кромок, галтовка обеспечивает однородные результаты на сложных контурах:
- Вибрационная обработка: Детали перемещаются в вибрирующей чаше, заполненной абразивным керамическим, пластиковым или синтетическим наполнителем в смеси с водой и моющими составами. Это действие удаляет заусенцы на линиях разъема, скругляет острые переходы и сглаживает пики поверхности.
- Центробежно-барабанная полировка: Работает на более высоких уровнях энергии, обеспечивая быстрое зеркальное сглаживание компактных компонентов. Это значительно улучшает герметичность сопрягаемых зон без ручного шлифования.
Когда определенные зоны отливки требуют сверхточных геометрий, которые не могут сформировать материалы для галтовки, интеграция передовых инструментов с известными допусками и процессами электроэрозионной обработки (EDM) гарантирует идеальную посадку вторично обработанных поверхностей относительно необработанного литого корпуса.
Химическое травление и пассивация
Заливка и термообработка могут оставлять стойкую термоокислительную окалину и поверхностные загрязнения на деталях из сплавов. Химическое погружение эффективно очищает основу:
- Травление: Использует контролируемые кислотные ванны (обычно смеси азотной и плавиковой кислот) для удаления пригоревших остатков керамики, внедренных оксидов и металлической окалины без чрезмерного съема металла.
- Пассивация: Крайне важная для марок нержавеющей стали кислотная обработка растворяет свободное железо на поверхности и стимулирует формирование плотного, устойчивого к коррозии пассивного слоя оксида хрома.[6]
Электрохимическая полировка и механическая полировка
- Механическая полировка: Специалисты используют вращающиеся матерчатые круги, обработанные мелкими абразивными составами, для сглаживания мелких дефектов, постепенно уменьшая размер зерна для получения высокоглянцевого декоративного покрытия.
- Электрополировка: Этот процесс, часто описываемый как обратное гальванопокрытие, погружает деталь в ванну с электролитом под воздействием электрического тока для растворения микроскопических поверхностных пиков. Он значительно снижает среднюю шероховатость Ra, устраняет микроскопические заусенцы и создает стерильную, легкую в очистке внешнюю поверхность, необходимую в пищевых, морских и хирургических инструментах.
Преимущества оптимизации чистоты поверхности отливок
Тонкая настройка чистоты поверхности литья по выплавляемым моделям делает гораздо больше, чем просто повышает эстетическое качество.
Повышенная стойкость к коррозии и износу
Микроскопические пики и впадины на необработанном отливке служат начальной точкой для разрушения структуры. Уменьшение шероховатости поверхности устраняет микроскопические трещины, в которых скапливаются влага, химические вещества и промышленные загрязнения:
- Снижение коррозии: Более гладкая поверхность меньше подвержена окислительным воздействиям, значительно снижая риск появления ям и коррозионных трещин.
- Превосходная усталостная прочность: Полированные поверхности с низким Ra устраняют микрорезы, предотвращая концентрацию напряжений, вызывающих преждевременное усталостное разрушение при циклических нагрузках.
- Контроль трения и износа: Равномерные контактные поверхности минимизируют скользящее трение, уменьшая абразивный износ в динамических узлах.
- Надежная герметизация: Соединительные поверхности обеспечивают более плотное уплотнение жидкостей и газов без необходимости тяжелых механических обработок или толстых резиновых прокладок.
| Состояние поверхности | Диапазон Ra (мкм) | Влияние износа | Риск коррозии |
|---|---|---|---|
| Стандартный необработанный отлив | 3.2 - 6.3 | Умеренное трение; более быстрый начальный износ при обкатке | Захватывает загрязнения в микропустотах |
| Оптимизированный / Шлифованный | 1.6 - 3.2 | Низкое трение; стабилизированные точки контакта | Образование однородного слоя оксида |
| Отшлифованный / Полированный | 0.4 - 1.6 | Минимальное трение; высокая износостойкость скольжения | Исключительная стойкость к пуклостности |
Высокая эстетическая и декоративная привлекательность
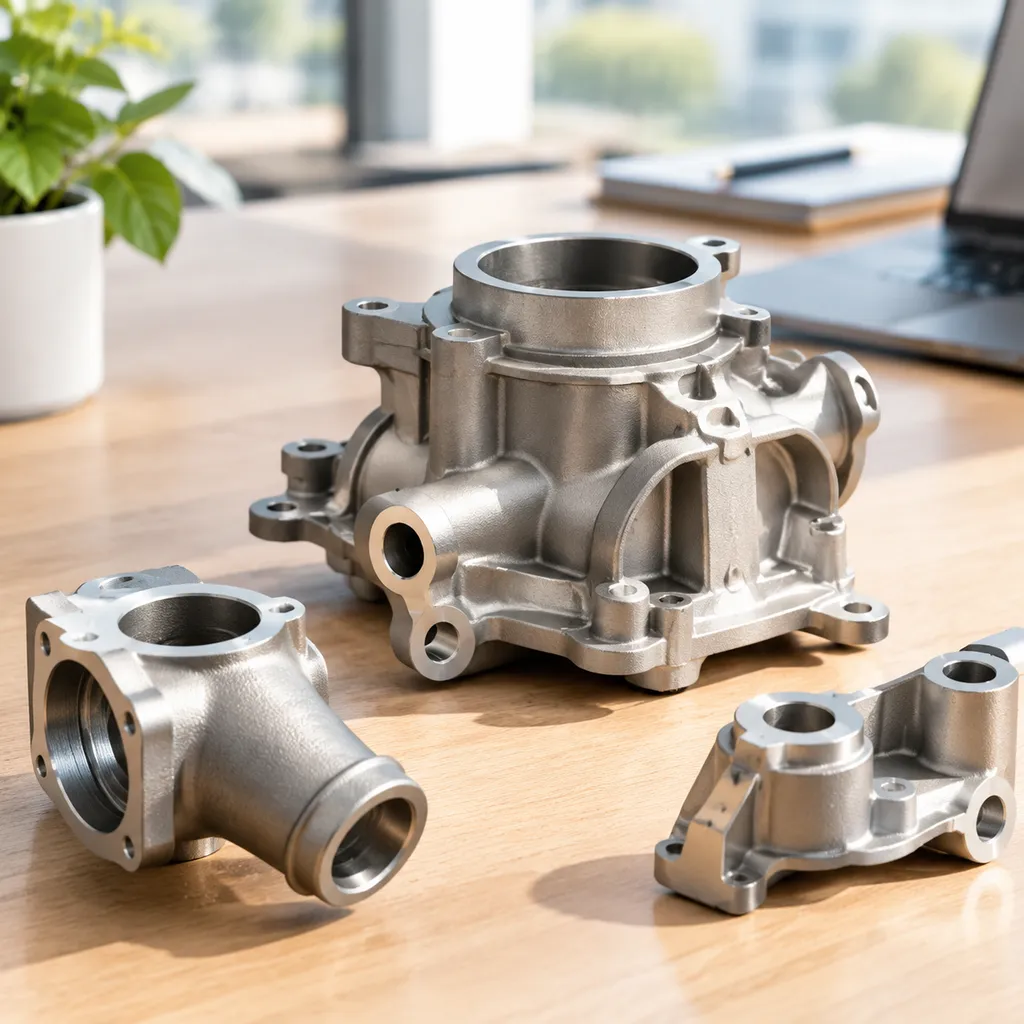
Высококачественная необработанная поверхность после точной литьевой потери воска минимизирует следы потока, шрамы от затворов и линии швов формы.
Достижение однородной, безупречной основы обеспечивает равномерное прилипание последующих слоёв гальваники, анодирования, окраски или PVD-покрытия без просвечивания дефектов подложки. При оценке деталей наряду с альтернативами, такими как промышленный процесс литейного формования, оптимизированная поверхность инвестиционного литья обеспечивает исключительную декоративную универсальность для сложных, тонкостенных геометрий, которые стандартные методы литья трудно воспроизвести чисто.
Повышенная точность размеров и посадка компонентов
Высокие вершины поверхности создают ложные измерения и вызывают непредсказуемое накопление допусков при окончательной сборке. Оптимизация качества поверхности стабилизирует ключевые интерфейсы:
- Более строгий контроль допусков: Контроль вершин поверхности обеспечивает постоянное соответствие деталей номинальным размерам CAD-модели.
- Снижение необходимости вторичной обработки: Компоненты с почти окончательной формой и низкой шероховатостью поверхности могут полностью обходить этапы грубой обработки, экономя время цикла и износ инструмента.
- Повторяемое зажимание и фиксация: Плоские, однородные базовые поверхности обеспечивают жесткое, точное выравнивание внутри зажимных приспособлений CNC во время финальной обработки.
Как выбрать поверхность для инвестиционного литья для вашего проекта
Выбор идеальной поверхности для инвестиционного литья требует балансировки функциональных механических требований, эстетических целей и экономической эффективности производства. Мы — профессиональные поставщики услуг точного литья и ЧПУ-обработки, и мы всегда советуем инженерным командам указывать допуски поверхности, основываясь строго на конечных требованиях, а не на стандартной чрезмерной полировке.
Требования к приложению и рабочей среде
Рабочая среда напрямую определяет необходимое значение среднего арифметического шероховатости (Ra).
- Жидкостные и давление системы: Гладкие поверхности предотвращают турбулентность и обеспечивают надёжную герметизацию прокладок и посадочных мест уплотнительных колец.
- Применение при циклической усталости: Удаление микроскопических насечек после литья значительно повышает сопротивляемость усталости при сильных динамических нагрузках.
- Гигиеническое и медицинское использование: Ультрагладкие профили исключают микротрещины, в которых скапливаются бактерии и загрязнения, что облегчает стерилизацию.
| Требования к применению | Рекомендуемый уровень отделки | Типичная целевая Ra |
|---|---|---|
| Общая конструкция / Не критические | Стандартное отливание / Пескоструйная обработка | 3,2 - 6,3 мкм (125 - 250 мкин) |
| Жидкостный поток / Низкотемпературные уплотнения | Вибрационная отделка / Пескоструйная обработка | 1,6 - 3,2 мкм (63 - 125 мкин) |
| Динамические подшипники / Критическая герметизация | Центробежная полировка в барабане / ЧПУ обработка | 0,4 - 0,8 мкм (16 - 32 мкин) |
Совместимость материалов и выбор базового сплава
Ваш выбор металла напрямую влияет на достижимую поверхность после отливки. Сплавы с низкой температурой плавления и цветные металлы легко текут, создавая изначально более гладкие поверхности прямо из формы, в то время как огнеупорные металлы и углеродистые стали естественно имеют более грубую текстуру из-за высоких температур заливки. Ознакомьтесь с нашим руководство по выбору литых сплавов для оценки взаимодействия свойств базового металла с различными системами формовки оболочкой.
В наших операциях литья по выплавляемым моделям мы сочетаем определённую металлургию с соответствующими процессами постобработки. Например, аустенитные нержавеющие стали реагируют исключительно хорошо на электрополировку, в то время как более твёрдые никелевые суперсплавы обычно требуют использования мощных сред в массовой обработке или сухом пескоструйном оборудовании для эффективного сглаживания формы отливки.
Баланс между качеством поверхности и затратами на производство
Цель — добиться чрезмерно тонкой поверхности, что увеличивает время производственного цикла и риск брака. Стандартная поверхность после отливки является наиболее экономичной базой. Добавление вторичных этапов обработки — таких как вибрационная очистка, точечное ручное полирование или шлифовка на ЧПУ — постепенно увеличивает затраты на обработку.
- Стандартная поверхность после отливки: Отсутствие дополнительных затрат; идеально подходит для скрытых промышленных кронштейнов, структурных корпусов и общего каркаса.
- Механическая очистка пескоструйным методом: Минимальное увеличение затрат; удаляет накипь, очищает остатки и создает равномерный матовый внешний вид.
- Точная массовая обработка: Умеренное увеличение затрат; сглаживает контуры деталей, округляет острые углы и снижает трение по всей партии производства.
- Электрополировка и суперфинишинг: Наиболее дорогой профиль; предназначен исключительно для критически важных сопрягаемых поверхностей, путей контакта с жидкостями и декоративных компонентов, обращённых к заказчику.
Ссылки
- Википедия - Шероховатость поверхности (Ra — арифметическая средняя отклонение) ↩
- ASME B46.1 - Текстура поверхности (Шероховатость, волнистость и направление) ↩
- Институт литья по выплавляемым моделям - Что такое литьё по выплавляемым моделям ↩
- NIST - Публикация по метрологии поверхности (PDF) ↩
- SAE J442 - Испытательная полоска, держатель и калибр для пескоструйной обработки ↩
- IMOA - Пассивация нержавеющих сталей (PDF) ↩
- Engineers Edge - Справочник по преобразованию отделки поверхности / шероховатости (типичные диапазоны Ra)
- NBS Handbook 141 - Основы метрологии оптической интерферометрии (PDF)

