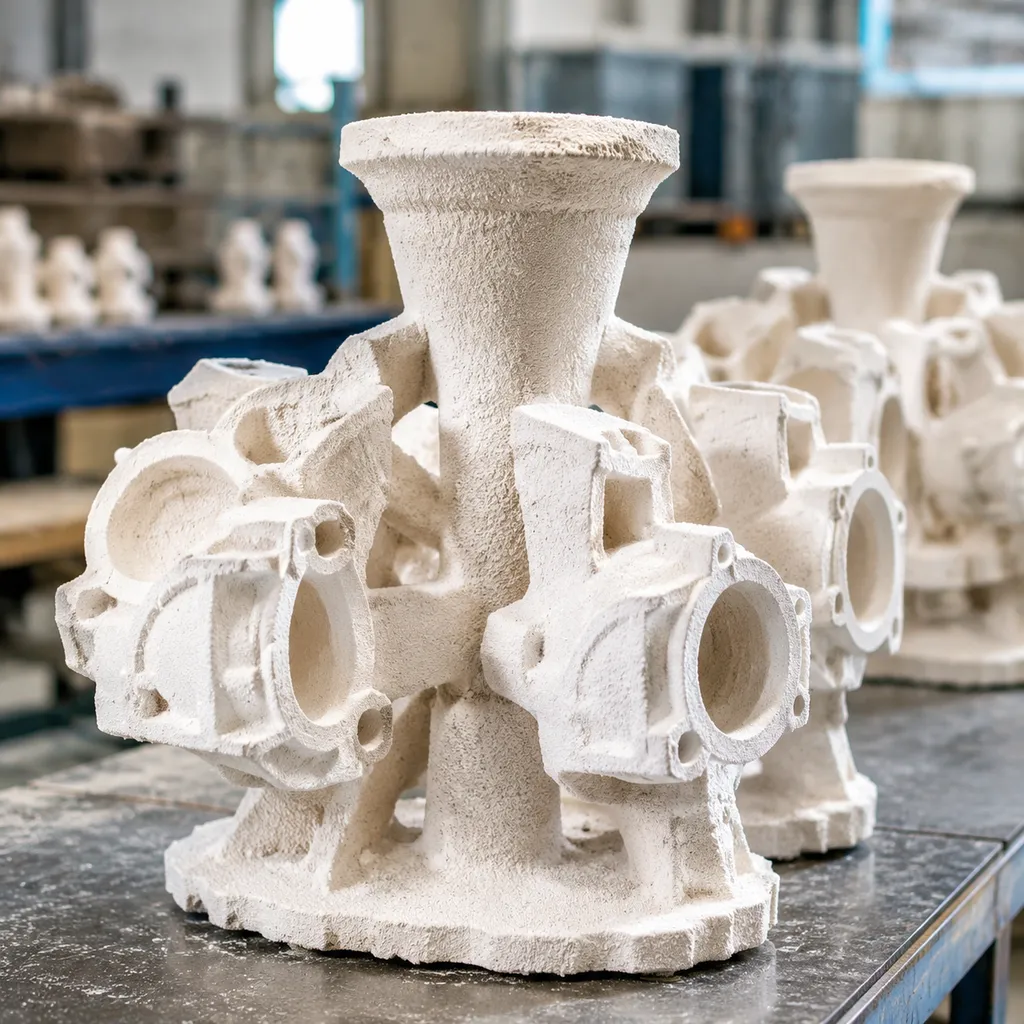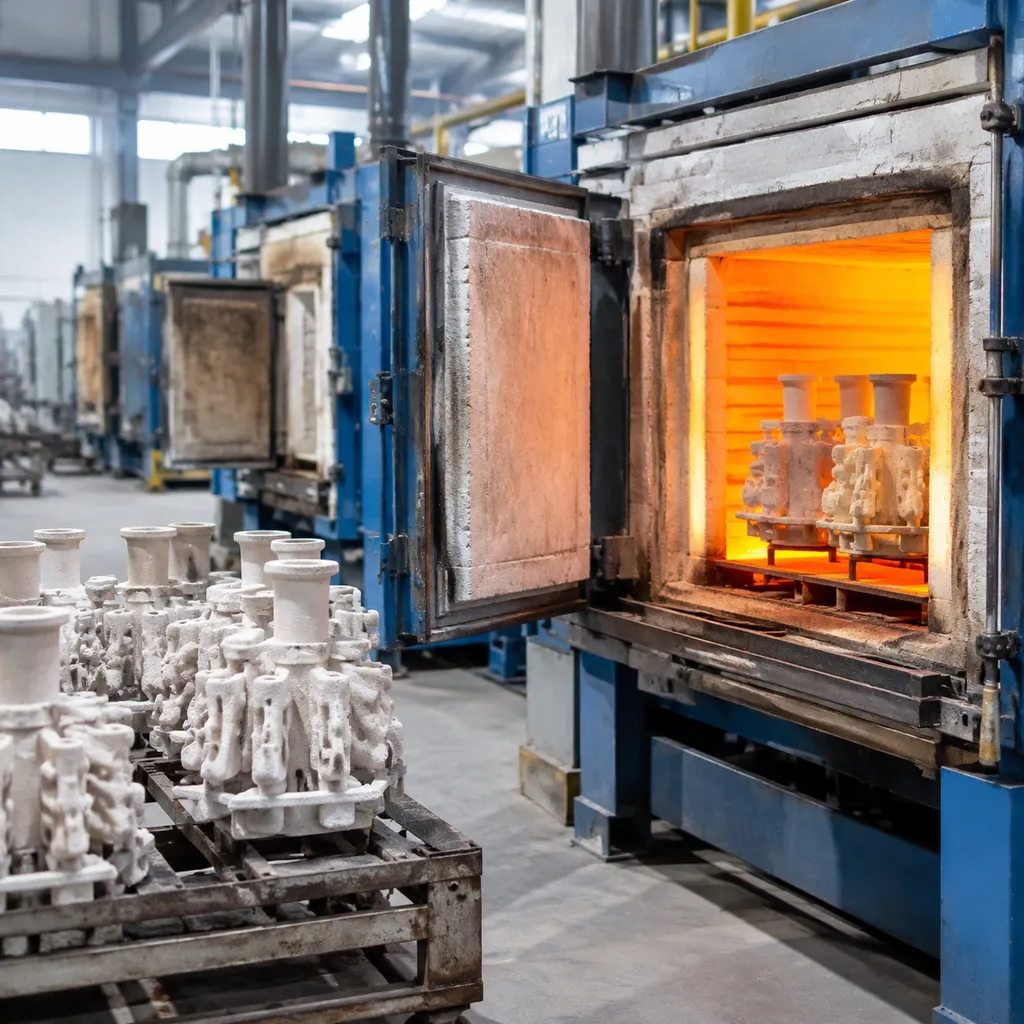
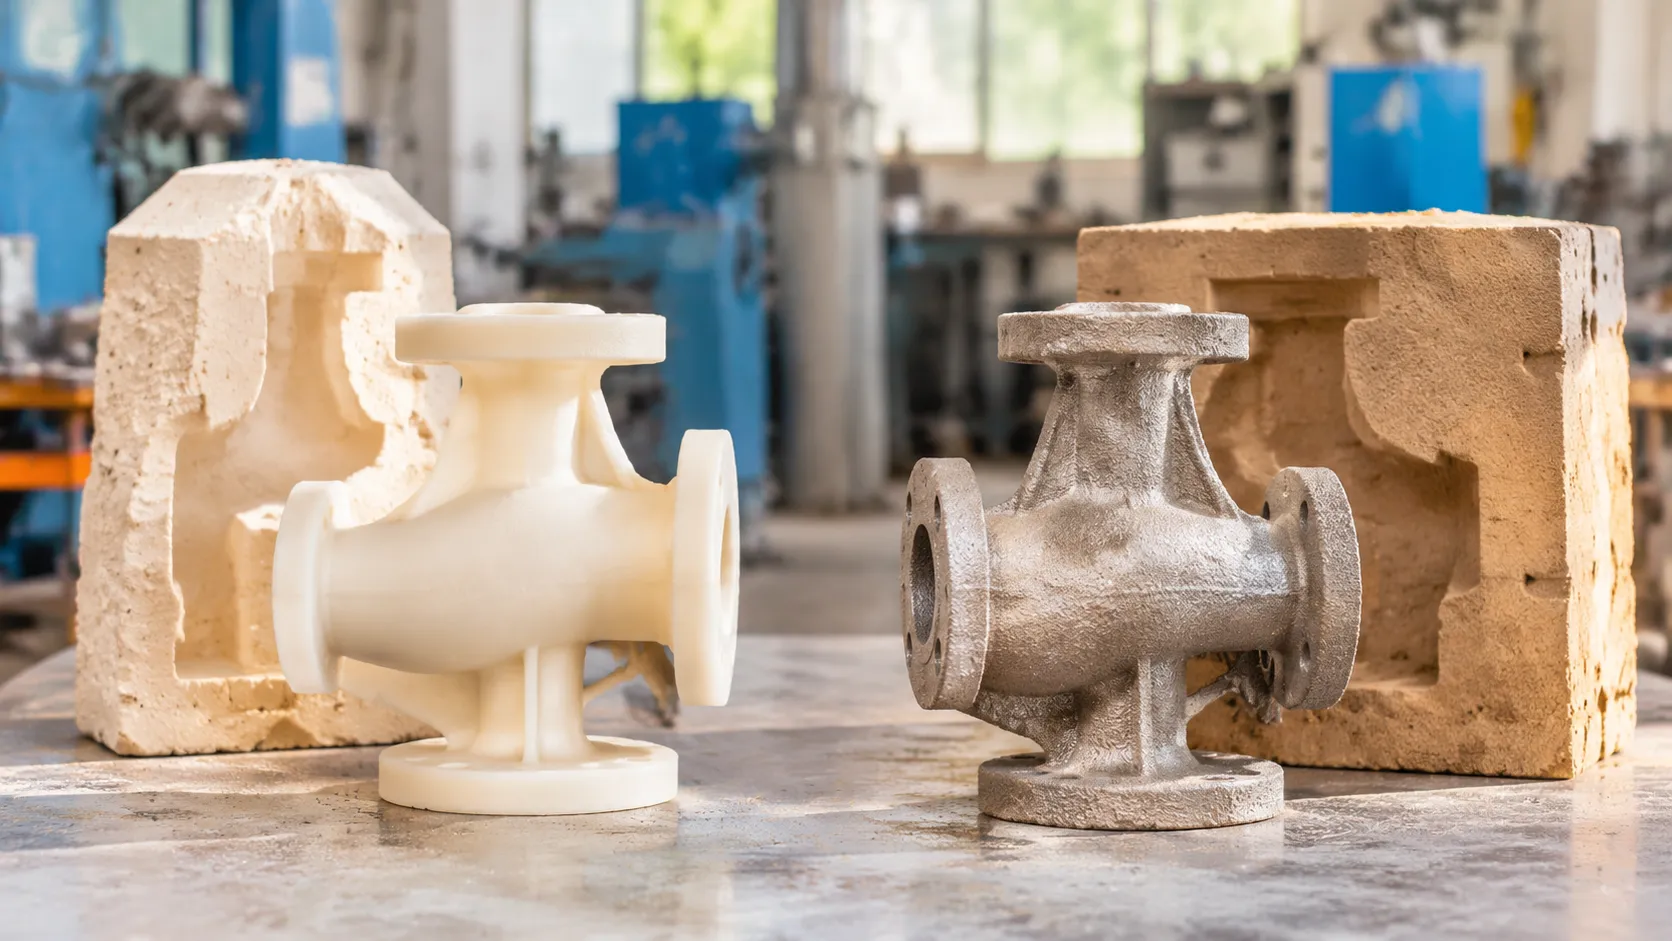
Le differenze fondamentali tra la fusione a cera persa e la fusione a schiuma persa iniziano dal modello e dallo stampo: un modello viene realizzato modelli in cera all'interno di un scocca in ceramica rispetto a un modello in schiuma di polistirene espanso contenuto in stampi in sabbia non legata sotto un rivestimento refrattario permeabile. La fusione a cera persa offre generalmente maggiore precisione dimensionale, una migliore finitura superficiale e una gamma più ampia di leghe, mentre la fusione a schiuma persa è più adatta a geometrie di grandi dimensioni senza anime e a produzioni in grandi volumi di componenti in ferro o alluminio.
Differenze tra fusione a cera persa e fusione a schiuma persa a colpo d'occhio
La scelta del metodo di fusione ottimale determina la velocità di produzione, la precisione dei componenti e i costi a lungo termine. Sia la fusione a cera persa sia la fusione a schiuma persa appartengono alla famiglia dei processi con modelli a perdere: ciò significa che ogni ciclo di fusione consuma un singolo modello per realizzare un componente finito. Nonostante questa caratteristica comune, i rispettivi meccanismi operativi, le caratteristiche degli stampi e i comportamenti metallurgici presentano differenze significative. Comprendere le principali differenze tra la fusione a cera persa e la fusione a schiuma persa consente di allineare perfettamente le specifiche di progettazione con i processi produttivi effettivi.
Che cos'è la fusione a cera persa?
La microfusione, comunemente nota come tecnica della cera persa, è un metodo di produzione estremamente preciso, progettato per realizzare componenti metallici complessi con tolleranze ristrette.
- Creazione dello Stampo: Gli stampi iniettano cera sacrificale per generare modelli dimensionalmente stabili modelli in cera, che vengono raggruppati su un sistema centrale di alimentazione (albero di colata in cera).
- Edificio Shell: L'assemblaggio viene immerso ripetutamente in una barbottina ceramica liquida e rivestito con granuli refrattari per costruire un guscio rigido scocca in ceramica.
- Deceratura: Le autoclavi a vapore fondono e drenano la cera, lasciando una cavità dello stampo completamente vuota e rigida.
- Versamento: Dopo che il guscio ceramico è stato cotto ad alta temperatura per eliminare l'umidità residua, il metallo fuso viene versato direttamente nello stampo cavo.
Che cos'è la fusione a schiuma persa?
La fusione a schiuma persa (fusione con modello evaporativo) si basa su un modello espandibile polistirene espanso che rimane all'interno dello stampo durante il versamento, anziché essere estratto in precedenza.
- Assemblaggio del modello: Le perle di polistirene vengono insufflate in uno stampo ed espanse mediante vapore. Le sezioni complesse possono essere preformate e incollate tra loro senza i tradizionali vincoli di sformo.
- Rivestimento refrattario: Il gruppo di modelli in schiuma viene rivestito con un materiale permeabile permeabile per mantenere la forma strutturale e facilitare l'evacuazione dei gas durante il versamento.
- Compattazione della sabbia: Il gruppo di modelli essiccato viene posizionato in una cassa di formatura aperta e circondato da sabbia sciolta, stampi in sabbia non legata, che viene compattata mediante vibrazione multiassiale.
- Sostituzione termica: Il versamento del metallo fuso direttamente sulla schiuma vaporizza istantaneamente il polistirene, consentendo al metallo liquido di occupare esattamente la geometria lasciata dalla schiuma che scompare.
La fusione a schiuma persa è ideale per fusioni complesse con passaggi interni difficili da realizzare, come blocchi motore, alloggiamenti per pompe e componenti navali, dove geometrie prive di angoli di sformo e senza anime riducono i costi di produzione finali.
Confronto dei principi di funzionamento fondamentali
La differenza fondamentale risiede nel fatto che la cavità dello stampo sia vuota prima della colata oppure venga fisicamente occupata e spostata durante il versamento.
| Caratteristica del processo | Colata in lega (Cera persa) | Microfusione (modello evaporativo) |
|---|---|---|
| Materiale del modello | Cera sacrificale iniettata | Polistirene espanso (EPS) modellato |
| Materiale dello stampo | Fuso ad alta resistenza scocca in ceramica | Secco, compattato stampi in sabbia non legata |
| Rimozione del modello | Decerato in autoclave prima della colata | Vaporizzato al contatto con il metallo fuso in ingresso |
| Anime interne | Richiede anime solubili o in ceramica | Senza anime; inglobate all'interno dell'assemblaggio del modello |
| Stato della cavità dello stampo | Guscio ceramico caldo, cavo e preventivamente svuotato | Gruppo di modelli in schiuma solida spostato dinamicamente |
| Precisione superficiale | Superiore (Ra 1,6 - Ra 3,2 µm) | Moderato (Ra 6,3 - Ra 12,5 µm) |
- Formazione delle cavità: La fusione a cera persa si basa su una camera ceramica pulita e vuota, riducendo drasticamente la formazione di gas interni. La fusione a schiuma persa dipende dalla decomposizione termica dinamica e richiede una permeabilità controllata affinché i gas prodotti dall'evaporazione della schiuma possano fuoriuscire senza intrappolare difetti nella lega in fase di solidificazione.
- Attrezzature e geometria: La fusione a cera persa garantisce la massima costanza dimensionale e la migliore levigatezza superficiale per componenti mission-critical, mentre la fusione a schiuma persa offre un'enorme libertà progettuale per assemblaggi integrati senza linee di divisione.
Differenze fondamentali tra i processi: dal modello alla colata
Comprendere le differenze pratiche tra la fusione a cera persa e la fusione a schiuma persa significa analizzare tre fasi operative: come viene realizzato il modello, come viene costruito lo stampo e come viene rimosso il modello per lasciare spazio al metallo fuso. Sebbene entrambi appartengano alla famiglia delle tecniche di fusione con modello a perdere, la loro esecuzione in officina è fondamentalmente diversa.
Materiale del modello: polistirene espanso vs. cera stampata
La scelta delle attrezzature e del materiale per il modello iniziale determina ogni aspetto, dalla texture superficiale al comportamento dimensionale:
- Fusione a cera persa (cera stampata): Iniettiamo cera industriale appositamente formulata in stampi di alluminio lavorati con precisione per produrre modelli resistenti modelli in cera. La cera offre una superficie estremamente densa e non porosa, che riproduce fedelmente spigoli vivi, testi minuti e micro-dettagli senza alcuna granulosità superficiale.
- Fusione a schiuma persa (polistirene espanso): Pre-espandiamo le perle di polistirene (EPS), le iniettiamo in uno stampo di alluminio e le fondiamo tra loro utilizzando il calore del vapore. Sebbene un polistirene espanso sia rigido, leggero ed economico per strutture grandi e complesse, la sua struttura composta da perle fuse lascia inevitabilmente una caratteristica texture granulare sulla superficie del getto finale.
| Caratteristica | Modello in cera stampata | Modello in schiuma di polistirene espanso (EPS) |
|---|---|---|
| Densità del materiale | Elevata, non cellulare | Struttura cellulare a bassa densità |
| Assemblaggio del motivo | Saldatura a caldo manuale o robotizzata | Incollaggio con adesivo hot-melt |
| Gestione della rigidità | Sensibile alle variazioni della temperatura ambiente | Rigido, resistente agli urti e leggero |
| Tempo di ciclo di attrezzaggio | Cicli di iniezione moderati | Cicli rapidi di espansione a vapore |
Realizzazione degli stampi: sabbia non legata vs. guscio ceramico
La fase di realizzazione dello stampo evidenzia le maggiori differenze nella gestione, nelle attrezzature e nel supporto strutturale:
- Stampi in sabbia non legata (schiuma persa): Applichiamo un rivestimento permeabile permeabile direttamente all'assemblaggio del modello in schiuma e lasciamo asciugare completamente. Il gruppo rivestito viene sospeso all'interno di una staffa, riempito con sabbia silicea pulita e asciutta, priva di leganti chimici, e sottoposto a vibrazioni multidirezionali. Il tavolo vibrante compatta saldamente la sabbia non legata in ogni cavità esterna e passaggio interno, bloccando il modello in posizione esclusivamente mediante compattazione meccanica.
- Guscio ceramico (microfusione): Il gruppo in cera viene immerso ripetutamente in una sospensione colloidale di silice di alta qualità, cosparso di stucco refrattario calibrato (zircone o silice fusa) e asciugato in condizioni di umidità rigorosamente controllate. La ripetizione di questo processo crea un guscio robusto e autoportante scocca in ceramica in grado di resistere a temperature estreme del metallo senza necessitare di staffe di supporto esterne.[1] Ottimizziamo continuamente il nostro processo di fusione a cera persa con guscio ceramico per garantire l'assenza di deformazioni del guscio anche in presenza di geometrie complesse.
Rimozione del modello: vaporizzazione termica vs. deceratura in autoclave
Il modo e il momento in cui il modello viene rimosso dallo stampo influiscono direttamente sul controllo dei difetti, sulla purezza metallurgica e sui tempi di ciclo:
- Deceratura in autoclave (microfusione): La rimozione del modello avviene prima la colata. Carichiamo i gusci ceramici verdi in un'autoclave a vapore ad alta pressione, dove il rapido trasferimento termico scioglie fino al 95% della cera in pochi minuti senza provocare crepe nel guscio. Successivamente, lo stampo viene cotto ad alte temperature (generalmente tra 900 °C e 1100 °C) per eliminare le tracce residue di cera e preriscaldare la cavità: una fase trattata nella nostra colata in investimento con ciclo di decalcinazione panoramica. Questo metodo classico processo di colata in cera persa garantisce che la lega fusa venga colata in una cavità pulita, vuota e preriscaldata, eliminando i difetti causati dai gas.[3]
- Vaporizzazione termica (fusione con modello in schiuma persa): La rimozione del modello avviene contemporaneamente alla colata. Il modello in schiuma rimane nello stampo di sabbia asciutta. Quando il metallo fuso entra in contatto con la schiuma, il calore estremo provoca una pirolisi istantanea e la vaporizzazione termica.[2] Il metallo in risalita sostituisce la schiuma che scompare in tempo reale, mentre i gas prodotti dalla combustione del polimero fuoriescono attraverso il sottile rivestimento refrattario e raggiungono il letto di sabbia sciolta. Il controllo della pressione metallostatica e della velocità di colata è fondamentale per prevenire l'intrappolamento dei gas e i difetti causati dall'assorbimento di carbonio.
Precisione dimensionale e qualità superficiale
Nel valutare le differenze tra la fusione a cera persa e la fusione con modello in schiuma persa, la qualità superficiale e il controllo dimensionale determinano spesso il processo produttivo finale. Entrambi i metodi producono componenti con geometria prossima a quella finale, ma i materiali degli utensili, i materiali dei modelli e le dinamiche dello stampo determinano caratteristiche fisiche distinte.
Capacità di finitura e texture superficiale
Il materiale del modello determina direttamente la superficie esterna del pezzo fuso:
- Colata a cera persa: Iniettiamo il fluido modelli in cera in matrici metalliche lucidate, quindi le rivestiamo con una barbottina liquida di alta qualità e uno stucco refrattario fine per formare una struttura compatta scocca in ceramica. Questo processo produce una finitura eccezionalmente liscia, simile a uno specchio, compresa tra Ra da 1,6 a 3,2 µm (63-125 µin) - lo stesso intervallo che documentiamo nella nostra finitura superficiale di pressofusione note.[4]
- Colata con modello perduto: Lo stampo polistirene espanso è costituito da perle cellulari espanse. Anche dopo l'applicazione di un rivestimento permeabile permeabile, le linee microscopiche di giunzione tra le perle di schiuma si trasferiscono sul metallo, creando una texture superficiale a "buccia d'arancia" con un profilo di rugosità di circa Ra da 6,3 a 12,5 µm (250-500 µin).
| Indicatore | Fusione a cera persa | Colata a schiuma perduta |
|---|---|---|
| Rugosità superficiale tipica | Ra 1,6 - 3,2 µm (63 - 125 µin) | Ra 6,3 - 12,5 µm (250 - 500 µin) |
| Texture superficiale | Liscia, uniforme, simile al satinato | Testurizzata, con trasferimento del motivo delle perle |
| Definizione dei dettagli fini | Testi, filettature e zigrinature estremamente nitidi | Bordi arrotondati, dettaglio moderato |
| Idoneità estetica allo stato grezzo di fusione | Pronto per la placcatura, la lucidatura o l'esposizione diretta | Richiede sabbiatura, rettifica o rivestimento |
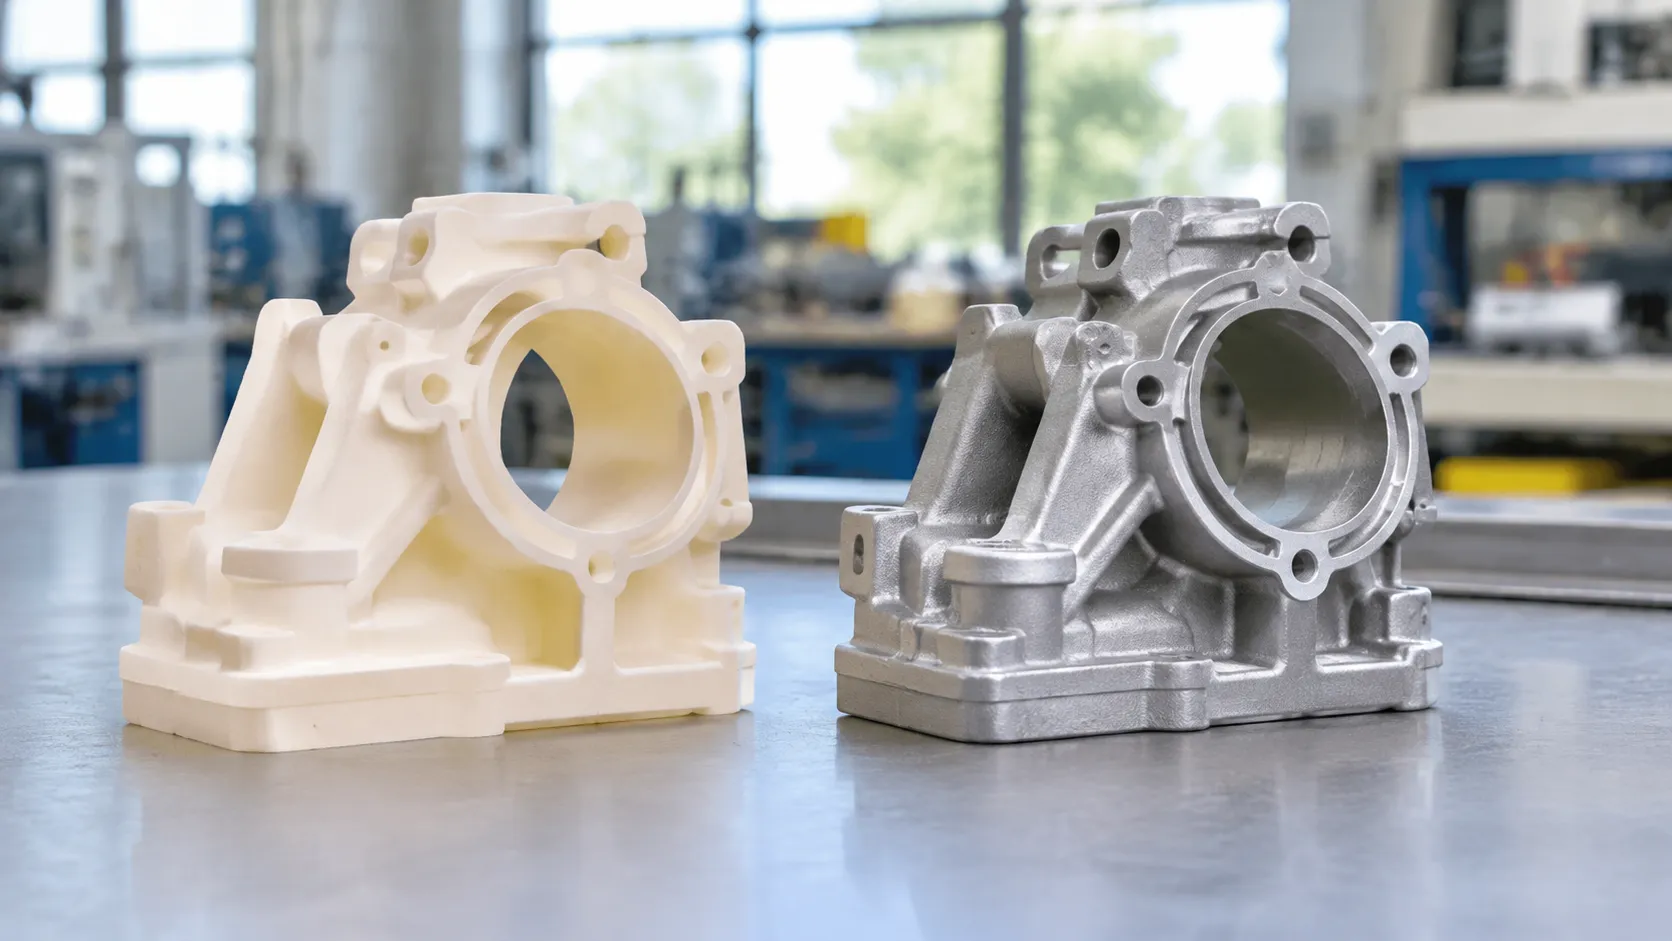
Precisione delle tolleranze e ripetibilità
Le differenze fondamentali tra la fusione a cera persa e la fusione a schiuma persa diventano evidenti nella costanza delle tolleranze:
- Colata a cera persa: Il guscio ceramico rigido mantiene un'elevata stabilità dimensionale anche a temperature elevate del metallo fuso. In genere puntiamo a tolleranze lineari comprese tra ISO 8062 CT4 e CT6 per le fusioni di precisione a cera persa, con caratteristiche critiche spesso mantenute intorno a ±0,1 mm (±0,004 in), a seconda della geometria e della lega.[5]
- Colata con modello perduto: Supportata internamente stampi in sabbia non legata e compattata mediante vibrazione, la schiuma può flettersi, comprimersi o deformarsi leggermente durante il rivestimento e il caricamento della sabbia. Le capacità lineari tipiche sono meno precise e vengono spesso indicate intorno a ISO 8062 CT6 e CT8 con molti componenti di medie dimensioni che presentano tolleranze di circa ±0,3 mm - ±0,5 mm prima della lavorazione meccanica.[2]
Requisiti di lavorazione meccanica secondaria
Siamo fornitori professionali di servizi di fusione di precisione e lavorazione CNC e puntiamo sempre a ridurre i tempi di ciclo limitando le operazioni successive alla fusione:
- Capacità di produzione con forma quasi definitiva: La fusione a cera persa elimina spesso la necessità di fresatura, foratura o profilatura secondaria. Le superfici di montaggio critiche, i fori passanti e i contorni delicati escono spesso dal guscio rispettando già i limiti ingegneristici finali.
- Margini di lavorazione: I componenti realizzati con la fusione a schiuma persa richiedono in genere un sovrametallo di lavorazione da 1,5 mm a 3,0 mm sulle superfici di tenuta, sui perni dei cuscinetti e sulle zone di accoppiamento con tolleranze ristrette, per rimuovere i residui e le incrostazioni della schiuma e correggere le dimensioni.
- Lavorazioni interne: Per i componenti con tolleranze ristrette che richiedono transizioni senza soluzione di continuità dalla fonderia all'assemblaggio finale, i progetti che utilizzano il nostro servizio di fusione personalizzata dell'ottone con lavorazione meccanica di precisione oppure programmi ad alta precisione fusione in alluminio con investimento bilanciano la precisione della fusione con la finitura CNC multiasse.
Libertà geometrica nella fusione in sabbia e nella fusione a modello evaporativo
Quando si valuta il tra la fusione a cera persa e la fusione a schiuma persa, La capacità geometrica è spesso il fattore determinante. Entrambi i metodi superano i limiti tradizionali della fusione in sabbia convenzionale, ma affrontano le sfide geometriche in modi fondamentalmente diversi. In qualità di fornitori professionali di servizi di fusione di precisione e lavorazione CNC, aiutiamo gli ingegneri a trovare il giusto equilibrio tra la complessità dei canali interni, i vincoli dimensionali e lo spessore delle pareti, per selezionare l'approccio più adatto ai loro componenti.
Fusione senza anime vs. anime in ceramica
La gestione delle cavità interne e delle geometrie con sottosquadri interni rappresenta una delle principali differenze tra i due processi:
- Schiuma persa (fusione senza anime vere e proprie): L' polistirene espanso viene stampato in sezioni modulari e assemblato mediante incollaggio. Poiché la sabbia non legata fluisce liberamente in ogni cavità interna e si compatta mediante vibrazione, il processo non richiede anime di sabbia separate, impronte per anime o leganti. Ciò lo rende ideale per passaggi interni complessi e interconnessi, come quelli delle testate dei cilindri automobilistici e dei collettori per fluidi.
- Microfusione (anime in ceramica): Sebbene i processi standard modelli in cera gestiscano un'elevata complessità esterna, le cavità interne richiedono anime in ceramica preformate o inserti in cera solubile. Queste anime vengono posizionate all'interno dello stampo per l'iniezione della cera, ricoperte di cera e successivamente dissolte o rimosse mediante lisciviazione chimica dopo la colata. Questo approccio garantisce un'eccezionale precisione interna per componenti complessi, come le pale delle turbine ad alta temperatura e i componenti specializzati fusione di precisione in lega di investimento.
Angoli di sformo e linee di divisione
Le regole di progettazione degli stampi differiscono notevolmente tra schiuma e cera, influenzando direttamente il profilo del componente finale:
- Angoli di sformo pari a zero: La fusione a schiuma persa consente angoli di sformo pari a zero gradi su tutto il corpo del componente, poiché il modello rimane nello stampo fino alla sua vaporizzazione durante la colata. Al contrario, i modelli in cera devono essere espulsi meccanicamente dagli stampi in alluminio o acciaio, richiedendo angoli di sformo standard compresi tra 0,5° e 1,5° sulle pareti verticali. Comprendere questi vincoli degli stampi è simile a valutare vantaggi e svantaggi della progettazione degli stampi per la fusione dell'acciaio nelle prime fasi dello sviluppo del prodotto.
- Eliminazione della linea di divisione: Poiché la microfusione richiede l'estrazione del modello in cera da uno stampo rigido, lascia una linea di divisione che deve essere rifinita o raccordata prima del rivestimento con la barbottina. Anche i modelli in schiuma persa presentano linee di giunzione derivanti dagli stampi per schiuma, ma gli assemblaggi complessi vengono realizzati incollando insieme più segmenti di schiuma, consentendo di spostare le linee di divisione lontano dalle superfici di tenuta critiche.
Limitazioni relative alle dimensioni dei componenti e allo spessore delle pareti
Lo spessore delle pareti e l'ingombro complessivo dei componenti evidenziano chiare differenze tra la microfusione e la fusione a schiuma persa:
| Parametro di progettazione | Fusione a cera persa | Colata a schiuma perduta |
|---|---|---|
| Spessore minimo della parete | 1,0 mm - 1,5 mm (0,040" - 0,060") | 3,0 mm - 4,0 mm (0,120" - 0,160") |
| Peso ottimale del componente | Grammi fino a 50 kg (valore tipico) | Da 5 kg fino a diverse centinaia di kg |
| Affidabilità del riempimento delle pareti sottili | Superiore; il calore elevato scocca in ceramica impedisce il raffreddamento prematuro | Moderata; le pareti sottili comportano il rischio di una vaporizzazione incompleta della schiuma |
| Scalabilità per componenti di grandi dimensioni | Limitata dal peso e dalla fragilità del guscio, nonché dalle dimensioni delle vasche di immersione | Elevata; limitata soltanto dalle dimensioni della staffa di formatura in sabbia e del tavolo di compattazione |
Per componenti piccoli, leggeri e a parete sottile, caratterizzati da dettagli estremamente precisi, la microfusione rimane la soluzione near-net-shape più vantaggiosa.[4] Per fusioni ingombranti, altamente integrate e con molteplici canali interni, nelle quali l'assemblaggio di componenti separati in un'unica fusione riduce le lavorazioni meccaniche successive, la fusione a modello evaporativo offre una libertà progettuale superiore.
Compatibilità dei materiali e qualità metallurgica
L'integrità metallurgica di un componente finito dipende in larga misura dal modo in cui la cavità dello stampo viene formata e riempita. Nell'analizzare le differenze tra microfusione e fusione a modello evaporativo, il modo in cui i materiali del modello reagiscono con il metallo fuso determina la scelta della lega, la pulizia interna e la vulnerabilità ai difetti.
Compatibilità con metalli e leghe
- Colata a cera persa: Questo metodo offre una libertà metallurgica pressoché illimitata. Poiché i modelli in cera vengono completamente eliminati prima che il metallo fuso entri nel guscio ceramico preriscaldato, non si verifica alcuna interazione chimica tra il modello e il metallo liquido.[3] È perfettamente adatto alla lavorazione di acciai inossidabili, acciai per utensili, alluminio, ottone e persino leghe complesse a base di nichel e cobalto applicazioni che richiedono superleghe ad alte prestazioni.
- Colata con modello perduto: Questo processo è utilizzato principalmente per le ghise (grigie e sferoidali) e le leghe di alluminio. La colata di acciai a basso tenore di carbonio o di leghe reattive presenta notevoli difficoltà metallurgiche. Durante la colata, il metallo fuso vaporizza il modello in schiuma di polistirene, provocando frequentemente un assorbimento di carbonio che altera la composizione chimica e riduce la resistenza alla corrosione degli acciai più sensibili. La scelta del processo più adatto segue spesso criteri analoghi a quelli descritti nella nostra sezione il miglior metallo per la fusione .
Rischi di porosità da gas e difetti di fusione
Il principale rischio metallurgico nella fusione a schiuma persa deriva dalla decomposizione termica del modello durante la colata stessa.
| Parametro del difetto | Colata in lega (Cera persa) | Colata a schiuma perduta |
|---|---|---|
| Stato della cavità durante la colata | Guscio ceramico completamente cavo e preriscaldato | Schiuma di polistirene solida all'interno di stampi in sabbia non legata |
| Rischio di intrappolamento dei gas | Molto basso; i gas fuoriescono liberamente attraverso il guscio permeabile | Elevato; la rapida degradazione della schiuma genera grandi volumi di gas |
| Potenziale di formazione di difetti da carbonio | Nessuno; il modello viene eliminato durante la deceratura in autoclave | Da moderato ad alto; rischio di difetti da carbonio lucido e pieghe |
| Pulizia interna | Densità metallurgica e purezza microstrutturale superiori | Richiede un controllo rigoroso del vuoto e un'adeguata permeabilità del rivestimento refrattario |
Nella fusione a schiuma persa, se i residui liquidi della schiuma e i gas non riescono a fuoriuscire attraverso il rivestimento refrattario permeabile verso la sabbia asciutta, rimangono intrappolati all'interno del fronte di solidificazione, causando porosità o riempimento incompleto. La fusione a cera persa evita questo problema utilizzando un guscio vuoto e preriscaldato, garantendo strutture granulari molto più pulite e una migliore tenuta alla pressione.
Impatto ambientale ed emissioni
Entrambi i metodi generano emissioni e flussi di rifiuti specifici delle attività di fonderia:
- Profilo delle emissioni: La fusione a cera persa genera emissioni principalmente durante il ciclo di eliminazione della cera, quando le tracce residue di cera vengono bruciate nei forni prima della colata. Al contrario, la fusione a schiuma persa rilascia gas di decomposizione pirolitica (stirene, benzene e monossido di carbonio) durante la colata, quando il metallo liquido entra in contatto con la schiuma. Ciò richiede cappe di aspirazione ad alta efficienza e ossidatori termici per catturare i composti organici volatili (COV).
- Recupero della sabbia e dei materiali: La fusione a schiuma persa offre un vantaggio ambientale nel riciclo della sabbia. Poiché utilizza stampi in sabbia non legata, privi di leganti chimici, le fonderie possono spesso raffreddare, depolverizzare e riutilizzare un'elevata percentuale della sabbia (comunemente oltre il 90% nei sistemi di recupero gestiti correttamente). La fusione a cera persa genera rifiuti solidi di gusci ceramici dopo la rimozione del modello, che sono più difficili da recuperare e finiscono generalmente nei mercati degli aggregati secondari o nelle discariche. La cera, invece, viene recuperata e rigenerata regolarmente durante il processo di fusione a cera persa.
Analisi dei costi: attrezzature, produzione e volumi
Per valutare le differenze economiche tra la fusione a cera persa e quella a schiuma persa, è necessario andare oltre il semplice prezzo del metallo grezzo. Le attrezzature, le dimensioni dei lotti e la distribuzione della manodopera determinano quale processo garantisce il costo unitario più basso.
Costi iniziali delle attrezzature e degli stampi
I costi iniziali delle attrezzature rappresentano uno dei principali elementi di differenziazione tra i due processi:
- Attrezzature per la fusione a schiuma persa: I modelli richiedono attrezzature in alluminio lavorato meccanicamente, dotate di canali per il vapore e perni di espulsione, per espandere le perle di polistirene. Queste attrezzature per l'iniezione di schiuma con più cavità richiedono investimenti iniziali di progettazione più elevati e sono spesso sensibilmente più costose rispetto ai normali stampi per l'iniezione della cera (generalmente con un sovrapprezzo di diverse decine di punti percentuali, a seconda del progetto).
- Attrezzature per la fusione a cera persa: I modelli in cera vengono prodotti utilizzando semplici stampi in alluminio, senza necessità di meccanismi di iniezione del vapore. Per la prototipazione o le produzioni pilota, riduciamo i costi iniziali di sviluppo attraverso di prototipazione rapida e stampaggio per produzione a basso volume, evitando completamente l'impiego di attrezzature in acciaio o alluminio mediante modelli stampati in 3D.
| Voce di costo | Fusione a cera persa | Colata a schiuma perduta |
|---|---|---|
| Complessità delle attrezzature | Moderata (semplici stampi per cera) | Elevata (stampi ventilati con assistenza a vapore) |
| Costo iniziale degli attrezzi | Da Moderato a Alto | Da elevata a molto elevata |
| Costo dei materiali di consumo | Alto (impasti ceramici, leganti) | Basso (sabbia silicea riutilizzabile non legata) |
| Pulizia dopo la lavorazione meccanica | Minimo (forma quasi definitiva) | Da basso a moderato (forma quasi definitiva) |
Economia della produzione ad alto volume rispetto a quella a basso volume
Il volume degli ordini modifica drasticamente la convenienza economica di ciascun approccio:
- Volumi da bassi a medi (da 1 a 5.000 unità): La fusione a cera persa offre un vantaggio. Gli stampi in cera più semplici ammortizzano più rapidamente nei cicli di produzione brevi, evitando che il deprezzamento degli utensili faccia aumentare il prezzo unitario. Quando si utilizzano leghe di alto valore, l'analisi dei nostri vantaggi, delle qualità e dei costi del processo di fusione a cera persa dell'acciaio inossidabile evidenzia risparmi significativi nelle produzioni in piccoli lotti, dove la flessibilità di configurazione è fondamentale.
- Volumi elevati (10.000+ unità): La fusione a schiuma persa è la soluzione dominante per grandi produzioni di componenti complessi, come blocchi motore e alloggiamenti per pompe. Una volta ammortizzati gli stampi per schiuma, che comportano costi elevati, i costi di produzione diminuiscono notevolmente, poiché la sabbia non legata non richiede leganti costosi e i modelli in schiuma costano meno per unità rispetto alla cera da fusione formulata.
Tempi di ciclo ed efficienza della manodopera
I cicli di produzione e gli interventi manuali incidono sui costi generali finali dello stabilimento:
- Creazione e assemblaggio dei modelli: I cicli di stampaggio della schiuma sono rapidi, ma i modelli richiedono tempi di asciugatura prolungati dell'adesivo durante la realizzazione di assemblaggi complessi composti da più elementi. L'iniezione dei modelli in cera è rapida e il loro assemblaggio su alberi è una pratica standard.
- Preparazione dello Stampo: La fusione a cera persa è rallentata dalla fase di realizzazione del guscio ceramico. L'immersione degli alberi in cera nelle sospensioni ceramiche e l'applicazione di stucco refrattario richiedono cicli di asciugatura ripetuti, con tempi che vanno da 24 a 72 ore per lotto. La fusione a schiuma persa elimina completamente questo collo di bottiglia: la schiuma rivestita viene collocata nella sabbia sfusa e compattata tramite tavole vibranti in pochi minuti.
- Rimozione dei residui dopo la fusione: La pulizia di un albero di fusione a cera persa richiede martelli pneumatici, getti d'acqua o lisciviazione chimica per rimuovere i gusci ceramici induriti. I componenti ottenuti con la fusione a schiuma persa vengono estratti facilmente dalla sabbia asciutta e non legata, senza alcuna necessità di rimozione meccanica del guscio, riducendo il lavoro manuale e i tempi di consegna.
Applicazioni industriali della fusione a cera persa e della fusione a schiuma persa
Comprendere le differenze pratiche tra la fusione a cera persa e quella a schiuma persa significa individuare gli ambiti in cui ciascun metodo garantisce il più elevato ritorno sull'investimento in produzione. Entrambe le tecniche consentono di realizzare componenti metallici complessi, ma le esigenze meccaniche, la scelta delle leghe e i requisiti dei lotti determinano applicazioni industriali differenti.
Dove la fusione a cera persa offre i migliori risultati
Ci affidiamo alla fusione a cera persa quando precisione, finitura superficiale e integrità metallurgica non possono essere compromesse. Utilizzando modelli in cera immersi in un guscio ceramico refrattario, questo processo consente di lavorare leghe complesse e geometrie a parete sottile che altri metodi faticano a realizzare.
- Aerospaziale e Difesa: Pale di turbina, palette per motori a reazione, componenti per sistemi di alimentazione e staffe strutturali realizzati in superleghe resistenti alle alte temperature e titanio.
- Dispositivi medici: Impianti ortopedici (protesi per anca e ginocchio), strumenti chirurgici e componenti protesici fusi in acciaio inossidabile per uso chirurgico e leghe di cobalto-cromo.
- Energia e produzione di energia elettrica: Giranti, ugelli per bruciatori e corpi valvola progettati per resistere a usura estrema e pressioni elevate.
- Armi da fuoco e componenti meccanici di precisione: Grilletti, carcasse, blocchi di chiusura e utensili specializzati che richiedono una precisione dimensionale prossima alla forma finale direttamente dallo stampo.
Quando è preferibile la fusione a schiuma persa
La fusione a schiuma persa è particolarmente indicata per la produzione di componenti grandi e complessi, dotati di passaggi interni per i fluidi che richiederebbero normalmente assemblaggi di più pezzi o anime in sabbia complesse. Poiché il modello in schiuma di polistirene espanso vaporizza durante il versamento del metallo negli stampi in sabbia non legata, questo processo elimina completamente la necessità di angoli di sformo e linee di divisione dello stampo.
- Gruppi motopropulsori automobilistici: Blocchi motore, testate cilindri in alluminio, collettori di aspirazione e alberi motore che richiedono complessi passaggi interni per il liquido di raffreddamento.
- Macchinari pesanti e settore navale: Grandi carcasse per pompe, carter di trasmissione e riduttori per impieghi gravosi, nei quali la fusione senza anime riduce drasticamente il peso complessivo dei componenti e la manodopera necessaria per l'assemblaggio.
- Ferroviario e trasporti pubblici: Cilindri dei freni, organi di aggancio e collegamenti delle sospensioni che richiedono strutture resistenti in ghisa e acciaio al carbonio.
- Tubazioni e gestione dei fluidi: Corpi valvola complessi, idranti e grandi raccordi per tubazioni, realizzati con percorsi interni articolati in un'unica colata.
Come scegliere tra fusione a cera persa e fusione a schiuma persa
Comprendere le principali differenze tra la fusione a cera persa e la fusione a schiuma persa consente di selezionare il processo più adatto al proprio budget, ai volumi di produzione e agli obiettivi prestazionali.
Fattori chiave del progetto da considerare
Per determinare se il componente richiede un guscio ceramico o stampi in sabbia non legata, valutare questi compromessi fondamentali:
| Fattore di Valutazione | Colata in lega (Cera persa) | Colata a schiuma perduta |
|---|---|---|
| Costo iniziale degli utensili | Da moderato ad elevato (stampi metallici per modelli in cera) | Elevato (stampi per la realizzazione di modelli in polistirene espanso) |
| Finitura superficiale | Ra 1,6 - 3,2 µm (Superficie liscia, preparazione minima) | Ra 6,3 - 12,5 µm (Rispecchia la texture dei granuli di schiuma) |
| Tolleranza Dimensionale | Molto ristrette (±0,1 mm - ±0,2 mm) | Da moderate a ristrette (±0,3 mm - ±0,5 mm) |
| Flessibilità dell'Alloy | Praticamente tutti i metalli (acciai legati, superleghe) | Principalmente ghisa, alluminio e acciai semplici |
| Anime interne | Richiede anime solubili o in ceramica | Senza anime; la geometria complessa della schiuma ne elimina la necessità |
| Limite dello spessore delle pareti | Pareti ultrasottili fino a 1,5 mm | Generalmente 3 mm o più, per evitare il collasso della schiuma |
Quando scegliere la fusione a investimento
Scegliere la fusione a cera persa quando la geometria del componente, la purezza metallurgica e la precisione dimensionale elevata sono requisiti imprescindibili. Questo processo è ideale per:
- Leghe ad alte prestazioni: Fusione di leghe resistenti alle alte temperature, acciai inossidabili o acciai complessi, nei quali non sono tollerabili difetti causati dai gas generati dalla vaporizzazione della schiuma. Utilizziamo regolarmente questo metodo nella nostra fusione a cera persa di acciai legati per produrre componenti puliti e di elevata integrità.
- Precisione quasi netta: Progetti che richiedono lavorazioni meccaniche secondarie minime sulle superfici di montaggio, sulle scanalature per O-ring e nelle aree con dettagli di precisione.
- Pareti sottili e dettagli complessi: Componenti caratterizzati da palette sottili, spigoli vivi o micro-dettagli impossibili da ottenere mediante il riempimento con attrezzature in schiuma più spessa.
- Produzioni di volumi medio-bassi: Applicazioni in cui il minore investimento iniziale per le attrezzature degli stampi in cera rende economicamente conveniente la prototipazione o la produzione di piccoli lotti.
Quando scegliere la fusione a modello evaporabile
Scegliete la fusione a modello evaporabile quando i passaggi interni e la scala produttiva sono più importanti della necessità di ottenere superfici perfettamente lisce. Questo processo è particolarmente indicato per:
- Strutture complesse senza anime: Componenti di grandi dimensioni, come blocchi motore, collettori e alloggiamenti per pompe, che altrimenti richiederebbero numerose anime interne in sabbia o assemblaggi composti da più parti.
- Requisiti di angolo di sformo zero: Geometrie che traggono vantaggio dall'assenza di angoli di sformo, consentendo di realizzare elementi prismatici senza aggiungere rastremazioni.
- Produzione in grandi volumi di ghisa grigia e ghisa sferoidale: Componenti per il settore automobilistico, agricolo e delle macchine pesanti prodotti in grandi quantità, nei quali l'assemblaggio dei modelli può essere completamente automatizzato.
- Riduzione del peso mediante integrazione: Consolidamento di assemblaggi saldati composti da più parti in un unico componente fuso, utilizzando un gruppo di modelli in schiuma di polistirene stampata e immersi in un rivestimento refrattario.
Riferimenti
- Investment Casting Institute - Realizzazione del guscio nella fusione a cera persa ↩
- Wikipedia - Fusione a modello evaporabile ↩
- Washington State DOR - Fusione a cera persa (descrizione del processo) ↩
- Machinery Lubrication - Panoramica sulla fusione a cera persa ↩
- NIST SP 960-11 - Problemi di misurazione dimensionale associati alla fusione dei metalli (PDF) ↩